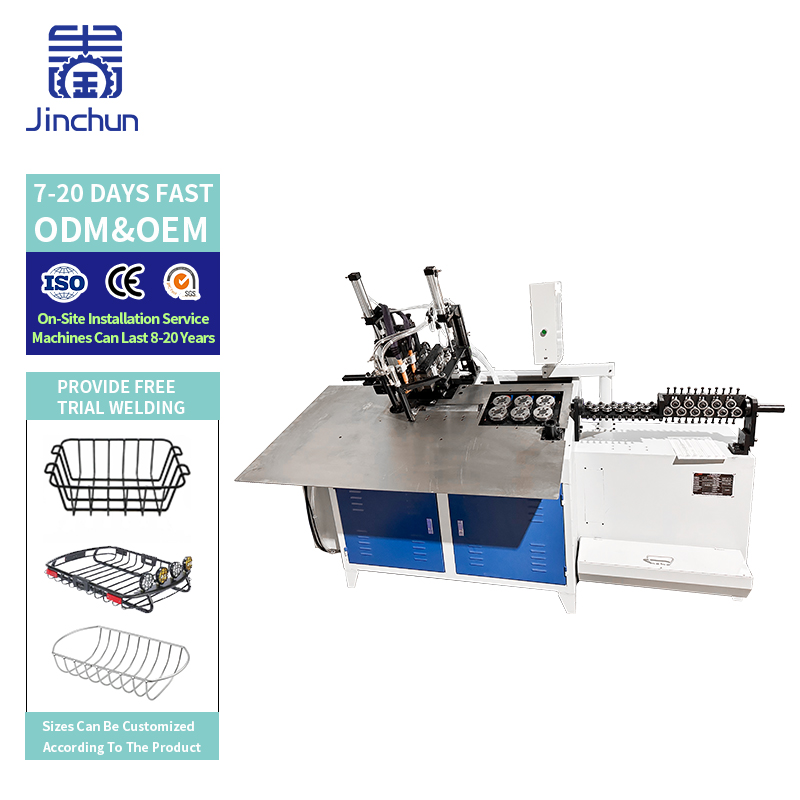
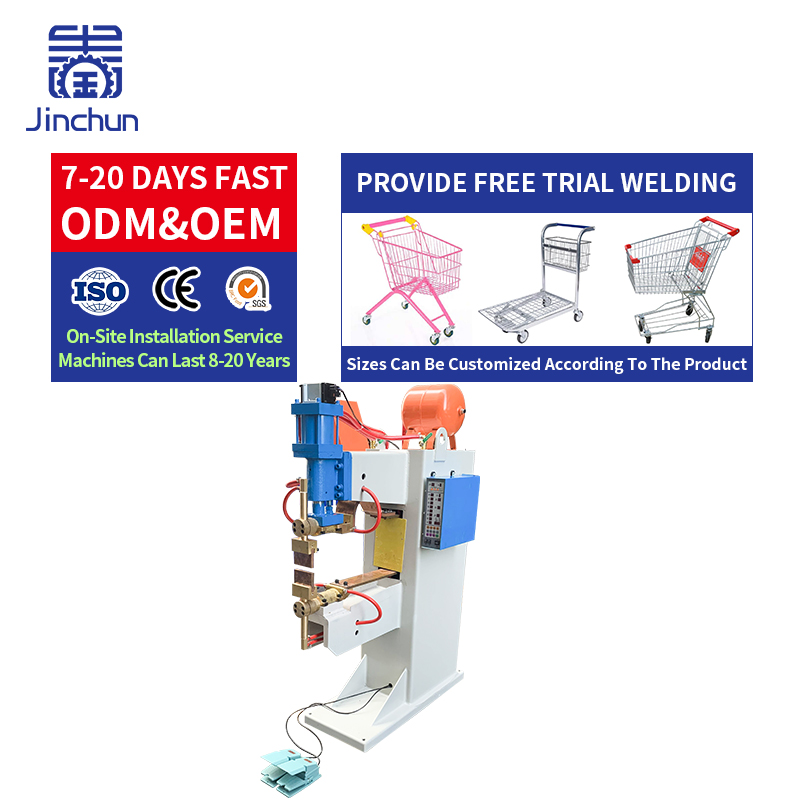
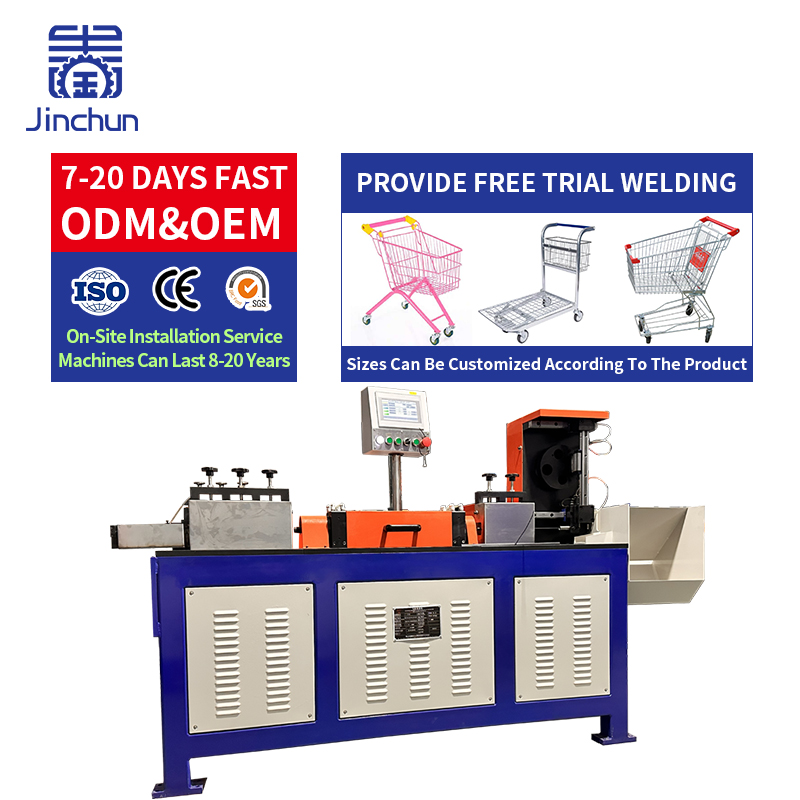
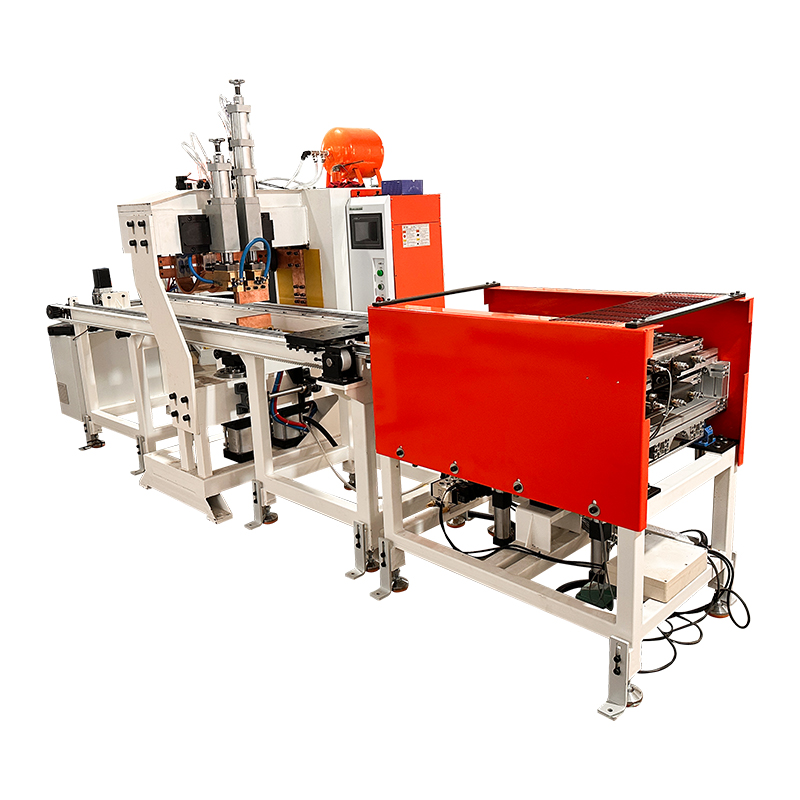
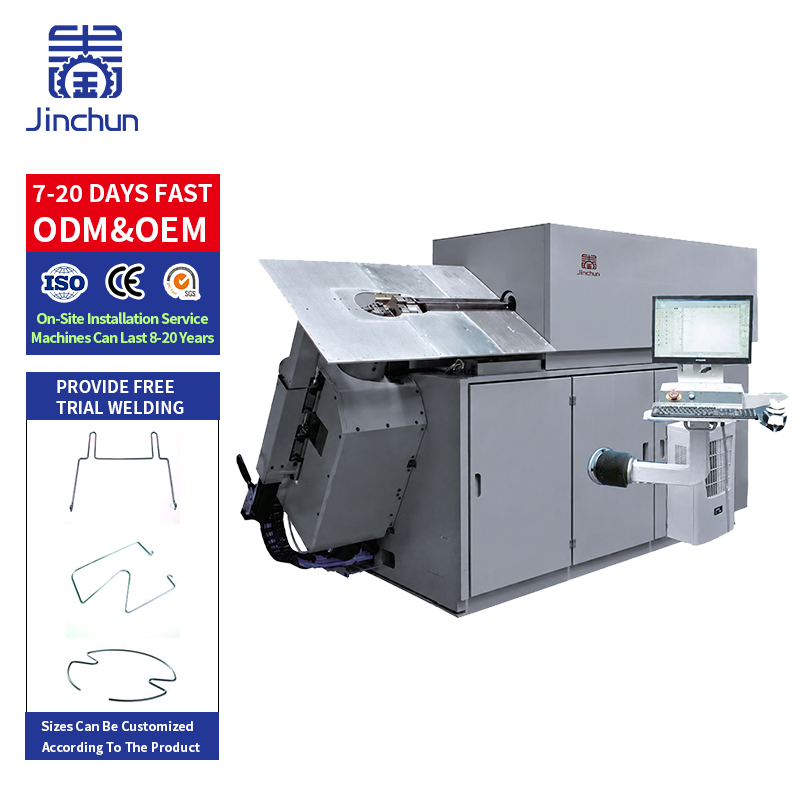
เอ เครื่องดัดลวดพร้อมการเชื่อมปลาย รวมการขึ้นรูปให้ได้รูปร่างหนึ่งเดียวกับการเชื่อมปลายลวดเข้าด้วยกันภายในกระบวนการเดียวที่ประสานงานกันอย่างลงตัว กระบวนการนี้มีประโยชน์เมื่อต้องผลิตโครงแบบปิดซ้ำๆ โดยการย้ายชิ้นงานด้วยมือระหว่างเครื่องจักรแต่ละเครื่องจะเพิ่มเวลาหรือทำให้เกิดความแปรผัน ทั้งนี้ การลงทุนในระบบดังกล่าวจะคุ้มค่าก็ต่อเมื่อกระบวนการทั้งหมดสอดคล้องกับลักษณะของผลิตภัณฑ์อย่างแท้จริง ทั้งในส่วนของการเชื่อม การจัดการชิ้นงาน และการตกแต่งใดๆ หลังการเชื่อม
เครื่องจักรขึ้นรูปลวดตามโปรแกรมที่กำหนด นำปลายลวดมาจัดวางในตำแหน่งที่พร้อมสำหรับการเชื่อม จากนั้นจึงทำการเชื่อมปลาย (butt weld) ด้วยระบบจับยึดที่เหมาะสมและการควบคุมกระบวนการอย่างแม่นยำ ลำดับการทำงานที่แน่นอน เช่น การป้อนวัสดุ การตัด การจัดแนว และการถ่ายโอนชิ้นงานออก จะขึ้นอยู่กับการตั้งค่าของเครื่องจักร โปรดสอบถามว่าขั้นตอนใดดำเนินการโดยอัตโนมัติ และขั้นตอนใดยังคงต้องใช้ผู้ปฏิบัติงาน
การเชื่อมปลาย (butt weld) ใช้เชื่อมปลายลวดเข้าด้วยกันเท่านั้น ไม่สามารถแทนที่การเชื่อมจุดตัดทั้งหมดที่จำเป็นสำหรับแผงตาข่ายหรือโครงประกอบแบบชั้นวางได้ นอกจากนี้ ควรยืนยันให้ชัดเจนว่า กระบวนการนี้รวมถึงการกำจัดเศษโลหะที่เกิดจากการเชื่อม (weld flash removal) การทำความสะอาดพื้นผิว หรือการปรับขนาดชิ้นงานในขั้นตอนต่อมาหรือไม่ ทั้งนี้ วงจรการขึ้นรูปและเชื่อมแบบบูรณาการ ไม่ได้หมายความว่าจะเป็นสายการผลิตที่ให้ผลิตภัณฑ์สำเร็จรูปทันที
กระบวนการทำงานแบบแยกขั้นตอนอาจใช้ เครื่องดัดลวด CNC 2D เพื่อสร้างโครงสร้างเปิด จากนั้นจึงส่งต่อไปยังเครื่องเชื่อมปลายชนและอุปกรณ์จัดตำแหน่ง ผู้ปฏิบัติงานจัดแนวปลายทั้งสองข้าง ทำการเชื่อมรอยต่อ แล้วเคลื่อนย้ายโครงสร้างไปยังขั้นตอนการตรวจสอบหรือการตกแต่งสุดท้าย
การจัดวางลักษณะนี้ทำให้สถานีดัดและสถานีเชื่อมสามารถรองรับผลิตภัณฑ์ที่แตกต่างกันได้ แต่ก็ส่งผลให้เกิดการส่งต่อระหว่างขั้นตอนและการมีชิ้นส่วนอยู่ระหว่างการผลิต โปรดบันทึกเวลาจริงที่ใช้ในการหยิบชิ้นส่วน การจัดตำแหน่ง การตรวจสอบความตรงของแนว และการคัดแยกโครงสร้างที่เสร็จสมบูรณ์ เวลาทำงานของเครื่องเพียงอย่างเดียวไม่สามารถสะท้อนปริมาณงานที่แท้จริงที่จำเป็นต่อการผลิตชิ้นส่วนที่ผ่านเกณฑ์ได้ 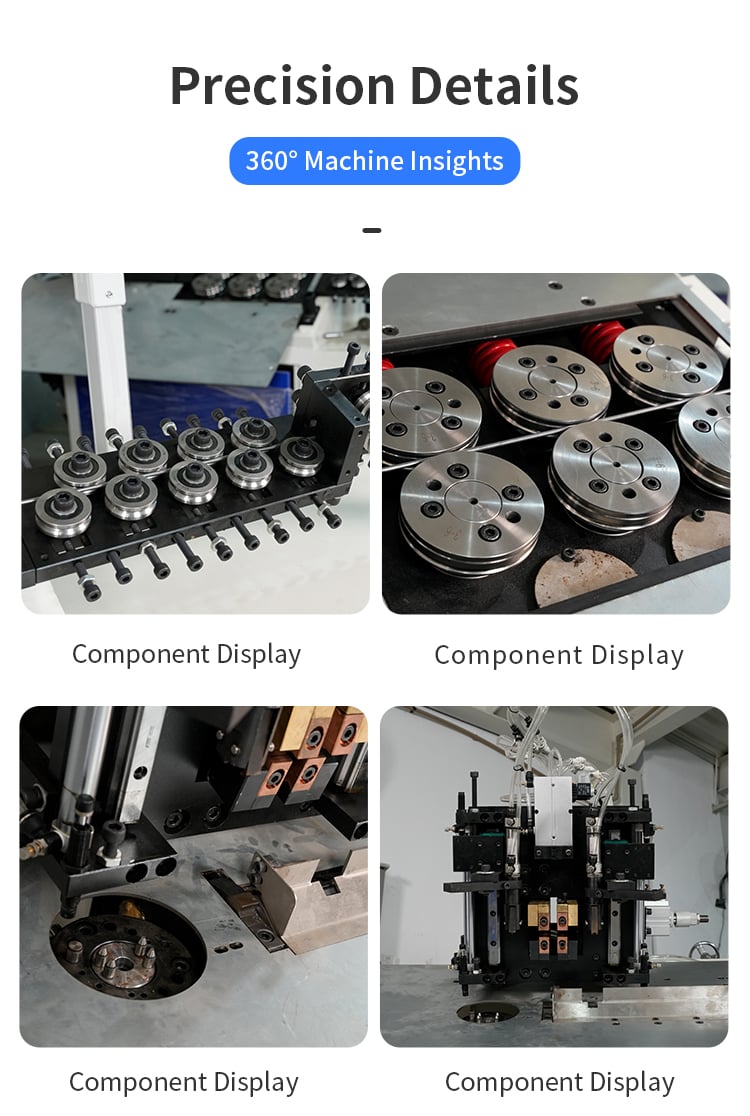
การบูรณาการสามารถลดการจัดการระหว่างขั้นตอนซ้ำ ๆ และการจัดตำแหน่งซ้ำหลายครั้ง โดยเฉพาะเมื่อเครื่องยังคงรักษาจุดอ้างอิงที่เหมาะสมไว้ตลอดกระบวนการขึ้นรูปและการเชื่อมต่อ นอกจากนี้ ยังอาจช่วยให้การประสานสอดคล้องกันระหว่างสูตรการดัดและสูตรการเชื่อมมีความเรียบง่ายยิ่งขึ้น ประโยชน์เหล่านี้ขึ้นอยู่กับความสามารถในการป้อนวัสดุอย่างมีเสถียรภาพ ความแม่นยำในการจัดแนวปลายชิ้นงานอย่างเชื่อถือได้ และระบบปล่อยชิ้นงานที่เข้ากันได้กับลักษณะของชิ้นงาน
เปรียบเทียบต้นทุนการดำเนินงานต่อปีสำหรับตัวเลือกทั้งสองแบบ รวมถึงค่าแรงโดยตรง อุปกรณ์ยึดจับ การเปลี่ยนแปลงกระบวนการผลิต ของเสีย การปรับปรุงงานที่ไม่ผ่านมาตรฐาน พลังงาน วัสดุสิ้นเปลือง และการบำรุงรักษา ในการคำนวณเชิงสมมุติ ค่าใช้จ่ายเพิ่มเติมจำนวน 24,000 หน่วยเงิน หารด้วยผลประหยัดสุทธิต่อปีที่ได้รับการยืนยันแล้วจำนวน 12,000 หน่วยเงิน จะให้ระยะเวลาคืนทุนแบบง่ายภายในสองปี ตัวเลขเหล่านี้มีไว้เพื่อเป็นตัวอย่างเท่านั้น และไม่รวมค่าใช้จ่ายด้านการจัดหาเงินทุนและภาษี ทั้งนี้ไม่ใช่ราคาจากบริษัท Jinchun หรือการรับประกันผลตอบแทนใดๆ
โครงสร้างแบบปิดซ้ำๆ ที่มีข้อต่อปลายที่สามารถเข้าถึงได้ง่าย เป็นตัวเลือกที่เหมาะสำหรับการประเมิน ตัวอย่างเช่น โครงรองรับรูปสี่เหลี่ยมผืนผ้า และชิ้นส่วนลวดที่มีรูปร่างเฉพาะ ซึ่งใช้ในอุปกรณ์ฮาร์ดแวร์สำหรับครัวเรือน ชั้นวาง หรือแผ่นป้องกัน ครอบครัวผลิตภัณฑ์ที่ใช้วัสดุร่วมกันและมีแม่พิมพ์ที่คล้ายคลึงกันอาจทำให้การเปลี่ยนแปลงกระบวนการผลิตเป็นไปอย่างเป็นมาตรฐานได้ง่ายขึ้น
ไม่สามารถระบุความเหมาะสมได้จากชื่อผลิตภัณฑ์เพียงอย่างเดียว โปรดตรวจสอบขนาดเฟรมที่เล็กที่สุดและใหญ่ที่สุด ตำแหน่งมุม ความยาวส่วนตรงใกล้รอยต่อ และระยะว่างสำหรับคีมเชื่อม โครงสร้างหรือแผงป้องกันแบบสมบูรณ์อาจต้องใช้ชิ้นส่วนที่ขึ้นรูปหลายชิ้น รวมถึงการเชื่อมประกอบเพิ่มเติมหลังจากปิดเฟรมแล้ว
ตรวจสอบการจัดแนวปลายชิ้นงาน ตำแหน่งรอยต่อ รอยแตกร้าวที่มองเห็นได้ ครีบโลหะเกินมาตรฐานที่ยอมรับไม่ได้ และมิติสุดท้ายหลังการเชื่อม กระบวนการต่อชิ้นงานอาจเปลี่ยนความยาวหรือรูปร่างบริเวณท้องถิ่น ดังนั้นควรวัดเฟรมที่เสร็จสมบูรณ์แทนที่จะรับค่ามิติจากการดัดเป็นค่าสุดท้าย
เห็นด้วยกับการทดสอบความแข็งแรงร่วมกันและเกณฑ์การยอมรับที่เหมาะสมกับสภาวะการใช้งานของชิ้นส่วน บันทึกสภาพวัสดุ การตั้งค่าการเชื่อม และการจัดวางแคลมป์ระหว่างการทดลอง การเชื่อมแบบ butt welding ด้วยความต้านทานอาศัยการสัมผัสที่ควบคุมได้ การให้ความร้อนด้วยไฟฟ้า และแรงที่ใช้ ซึ่งการตั้งค่าที่จำเป็นขึ้นอยู่กับชนิดของวัสดุและลักษณะของการต่อร่วม รวมการบำรุงรักษาอิเล็กโทรดหรือแคลมป์ และการบำบัดหลังการเชื่อมตามที่ระบุไว้ในการทบทวนกระบวนการ
ควรพิจารณาใช้สถานีแยกต่างหากเมื่อขนาดของแต่ละล็อตมีขนาดเล็ก วัสดุมีการเปลี่ยนแปลงบ่อยครั้ง การต่อร่วมเข้าถึงได้ยาก หรือเครื่องเชื่อมที่มีอยู่ยังมีกำลังการว่างเหลืออยู่ สถานีแยกต่างหากอาจยังให้ความยืดหยุ่นเพิ่มเติมเมื่อมีหลายหน่วย เครื่องงอโลหะ ใช้ร่วมกันที่สถานีการต่อร่วมเดียวกัน หรือเมื่อผลิตภัณฑ์ต้องการลำดับขั้นตอนการต่อร่วมเฉพาะ
เปรียบเทียบ อุปกรณ์เชื่อม ด้วยส่วนประกอบที่ใช้จริง ไม่ใช่เพียงแต่โครงสร้างที่ผลิตมากที่สุดเท่านั้น ควรพิจารณาเวลาหยุดทำงานด้วย: ความผิดปกติที่ขั้นตอนการเชื่อมแบบบูรณาการอาจทำให้เซลล์ทั้งหมดหยุดทำงานได้ สอบถามเกี่ยวกับวิธีการกู้คืนจากความผิดปกติ ชิ้นส่วนสำรอง และวิธีถอดชิ้นส่วนที่ขึ้นรูปไม่สมบูรณ์ออกอย่างปลอดภัย
จัดเตรียมแบบแปลนโครงสร้าง ข้อกำหนดของลวด ตำแหน่งรอยต่อที่ต้องการ ขนาดของชิ้นงานสำเร็จรูป ลักษณะที่ยอมรับได้ของรอยต่อ และอัตราการผลิตที่ต้องการ ระบุว่าชิ้นงานจะผ่านกระบวนการเคลือบ ชุบ หรือใช้งานโดยที่รอยเชื่อมมองเห็นได้ ส่งตัวอย่างลวดที่เป็นตัวแทน และขอตัวอย่างต่อเนื่องครอบคลุมช่วงผลิตภัณฑ์ที่วางแผนไว้
ขอวิดีโอแบบต่อเนื่องหนึ่งรายการ ซึ่งแสดงขั้นตอนการป้อนวัสดุ การขึ้นรูป การเชื่อม และการปล่อยชิ้นงานแยกขั้นตอนการทำงานอัตโนมัติออกจากขั้นตอนการกำจัดเศษโลหะหรือการปรับแต่งด้วยมืออย่างชัดเจน วัดคุณภาพของรอยต่อและขนาดสุดท้ายของโครงสร้างตามวิธีที่ตกลงกันไว้ จากนั้นใช้อัตราการผลิตที่ยอมรับได้และจำนวนพนักงานจริงในการเปรียบเทียบต้นทุน
การผสานระบบช่วยลดงานที่ต้องทำด้วยมือหรือไม่? อัตโนมัติเฉพาะกระบวนการที่อยู่ในขอบเขตเครื่องจักรที่ได้รับการยืนยันแล้วเท่านั้น ส่วนการนำวัสดุเข้าเครื่อง การตรวจสอบคุณภาพ การเปลี่ยนอุปกรณ์ตัดแต่ง หรือขั้นตอนตกแต่งสุดท้าย อาจยังคงต้องใช้แรงงานคน
เครื่องจักรแบบเฟรมหนึ่งเครื่องสามารถผลิตตะกร้าตาข่ายแบบสมบูรณ์ได้หรือไม่? ไม่สามารถทำได้เพียงแค่การดัดและเชื่อมปลายแบบต่อกันเท่านั้น เพราะตะกร้าโดยทั่วไปจำเป็นต้องประกอบด้วยชิ้นส่วนอื่นๆ เพิ่มเติม รวมถึงการเชื่อมบริเวณรอยตัดกัน หรือขั้นตอนการประกอบเพิ่มเติม
ควรคำนวณระยะเวลาคืนทุนเมื่อใด? หลังจากทดลองใช้งานจนได้ข้อมูลเวลาไซเคิลที่แน่นอน อัตราผลิตภัณฑ์ที่ผ่านเกณฑ์ จำนวนพนักงานที่ใช้ และสมมุติฐานด้านการบำรุงรักษา สำหรับทางเลือกทั้งสองแบบ
การผสานระบบการดัดและการเชื่อมปลายแบบบูรณาการให้ประสิทธิภาพสูงสุดเมื่อสามารถกำจัดการเคลื่อนย้ายชิ้นงานซ้ำๆ ได้ โดยไม่ลดคุณภาพของรอยเชื่อมหรือความยืดหยุ่นในการผลิตสินค้าเปรียบเทียบต้นทุนรวมของชิ้นงานที่ผ่านเกณฑ์ทั้งหมด และทดสอบเวลาไซเคิลแบบครบวงจร กรุณาส่งแบบแปลนโครงสร้าง ข้อกำหนดเกี่ยวกับลวด ตำแหน่งที่ต้องการเชื่อม และเวลาไซเคิลเป้าหมาย เพื่อให้เราประเมินว่าเครื่องจักรแบบบูรณาการเหมาะสมกับความต้องการของท่านหรือไม่
 ข่าวเด่น
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN