số 101, Tòa Nhà 9, Khu Công Nghệ Sáng Tạo Jicheng, Số 25 Đường Sanle Đông, Khu Dân Cư Shunjiang, Thị Trấn Beijiao, Phật Sơn, Quảng Đông, Trung Quốc +86-18038626853 [email protected]
số 101, Tòa Nhà 9, Khu Công Nghệ Sáng Tạo Jicheng, Số 25 Đường Sanle Đông, Khu Dân Cư Shunjiang, Thị Trấn Beijiao, Phật Sơn, Quảng Đông, Trung Quốc +86-18038626853 [email protected]

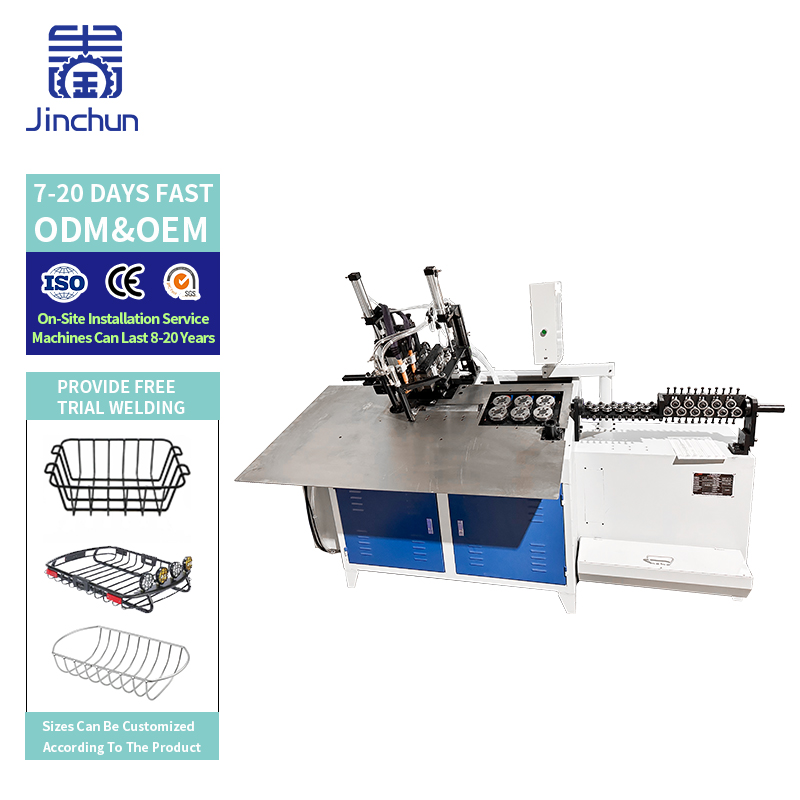
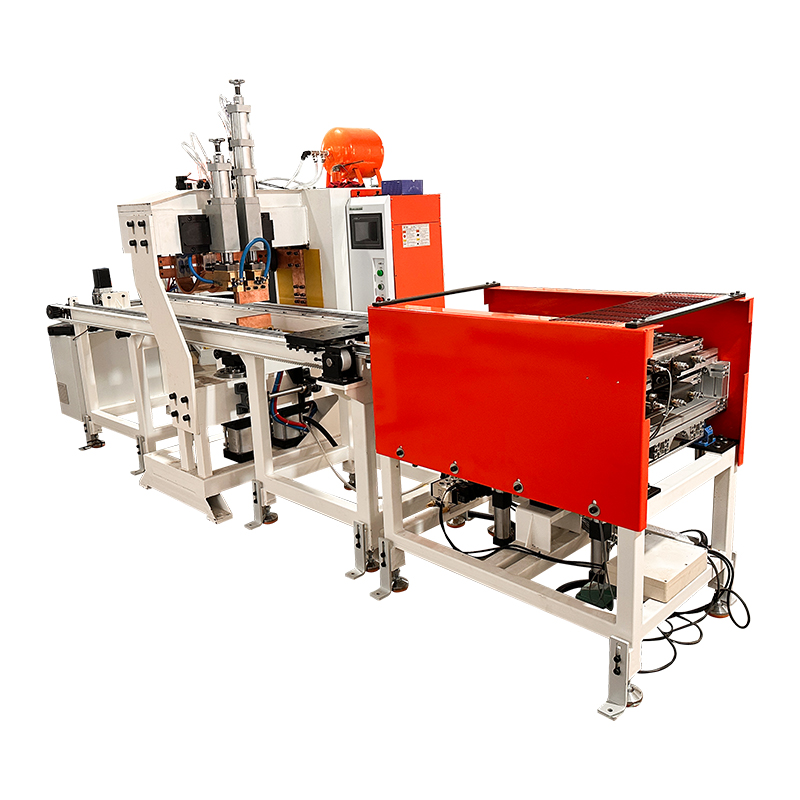
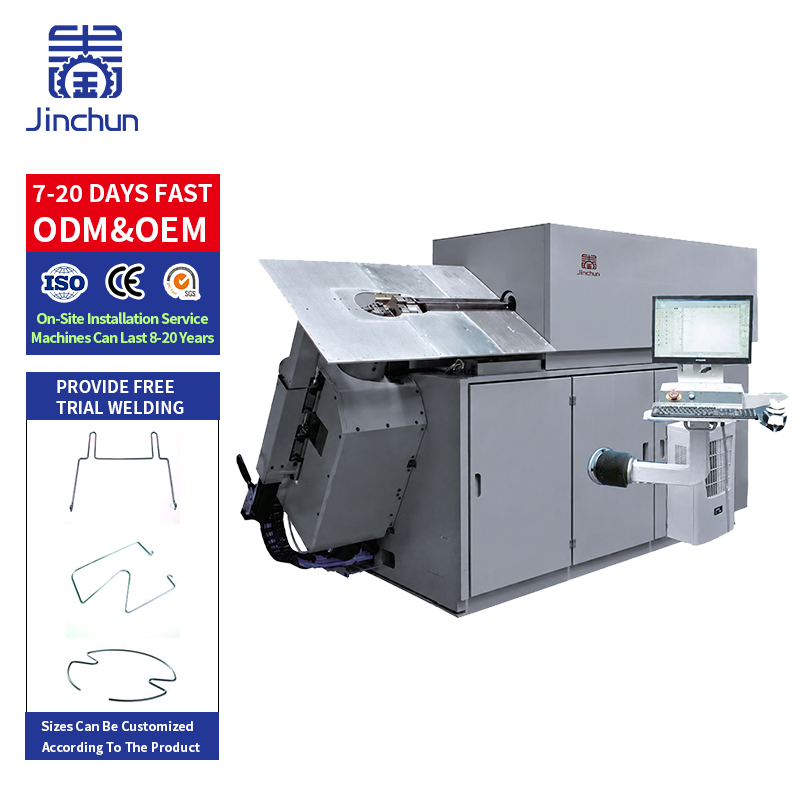
Amáy Uốn Dây Kim Loại Với Hàn Đầu kết hợp việc tạo hình và nối các đầu dây trong một quy trình đồng bộ duy nhất. Phương pháp này có thể hữu ích khi sản xuất lặp lại các khung kín, và việc chuyển thủ công giữa các máy làm tăng thời gian hoặc gây ra sai lệch. Việc đầu tư chỉ hợp lý khi toàn bộ quy trình phù hợp với sản phẩm, bao gồm cả quá trình hàn, thao tác xử lý và bất kỳ công đoạn hoàn thiện nào sau khi nối.
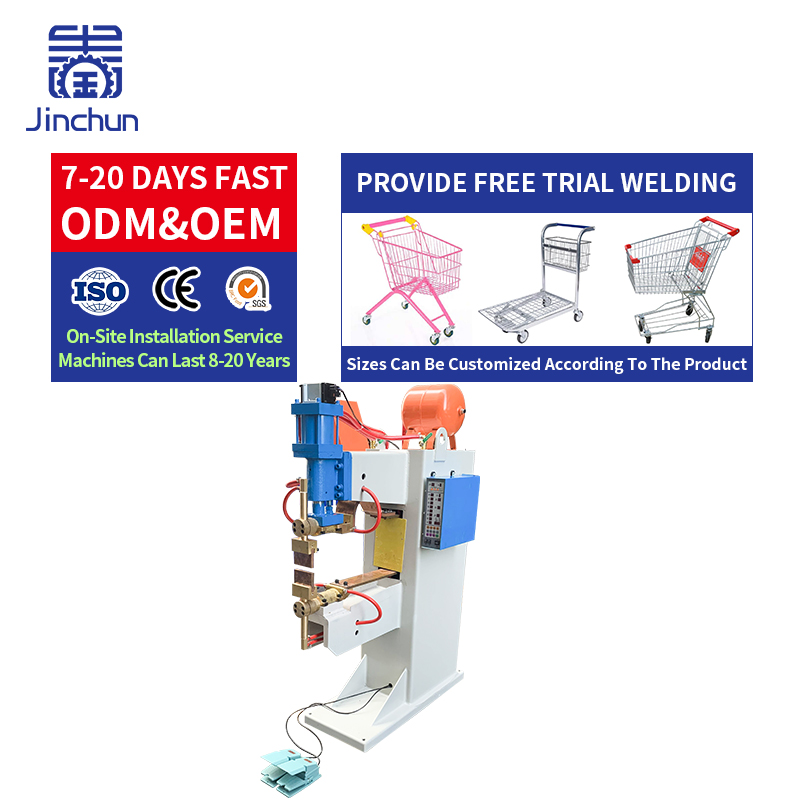
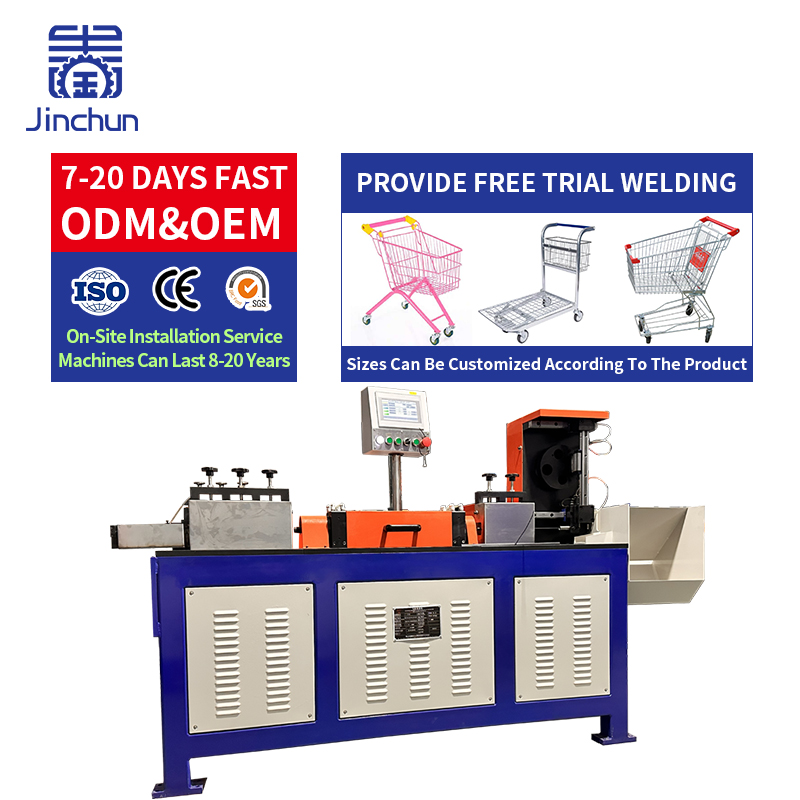
Máy tạo hình dây theo hình dạng đã lập trình, đưa hai đầu dây vào vị trí nối và thực hiện hàn đầu nối với lực kẹp phù hợp cùng kiểm soát quy trình chính xác. Trình tự cấp liệu, cắt, căn chỉnh và dỡ phôi cụ thể phụ thuộc vào cấu hình máy. Hãy hỏi kỹ xem những bước nào được tự động hóa và bước nào vẫn cần vận hành thủ công.
Hàn đầu nối là phương pháp nối hai đầu dây. Phương pháp này không thay thế toàn bộ các mối hàn giao điểm cần thiết trên tấm lưới hoặc giá đỡ lắp ráp. Ngoài ra, cần xác nhận rõ liệu việc loại bỏ vảy hàn, làm sạch bề mặt hay định cỡ lại sau đó có được tích hợp hay không. Một chu kỳ tích hợp giữa tạo hình và nối chưa chắc đã là một dây chuyền sản xuất sản phẩm hoàn chỉnh.
Một quy trình tách biệt có thể sử dụng một Máy uốn dây CNC 2D máy tạo khung hở, sau đó chuyển sang máy hàn đầu nối và thiết bị định vị. Người vận hành căn chỉnh hai đầu, hàn mối nối rồi chuyển khung sang công đoạn kiểm tra hoặc hoàn thiện.
Bố trí này cho phép các trạm uốn và hàn phục vụ nhiều sản phẩm khác nhau, nhưng đồng thời phát sinh các bước chuyển tiếp và hàng tồn kho trong quá trình sản xuất. Ghi lại thời gian thực tế dành cho việc nhặt linh kiện, định vị chúng, kiểm tra độ căn chỉnh và phân loại các khung đã hoàn thành. Chỉ tính riêng thời gian chu kỳ máy sẽ làm giảm đánh giá về khối lượng công việc thực sự cần thiết để sản xuất một chi tiết đạt tiêu chuẩn. 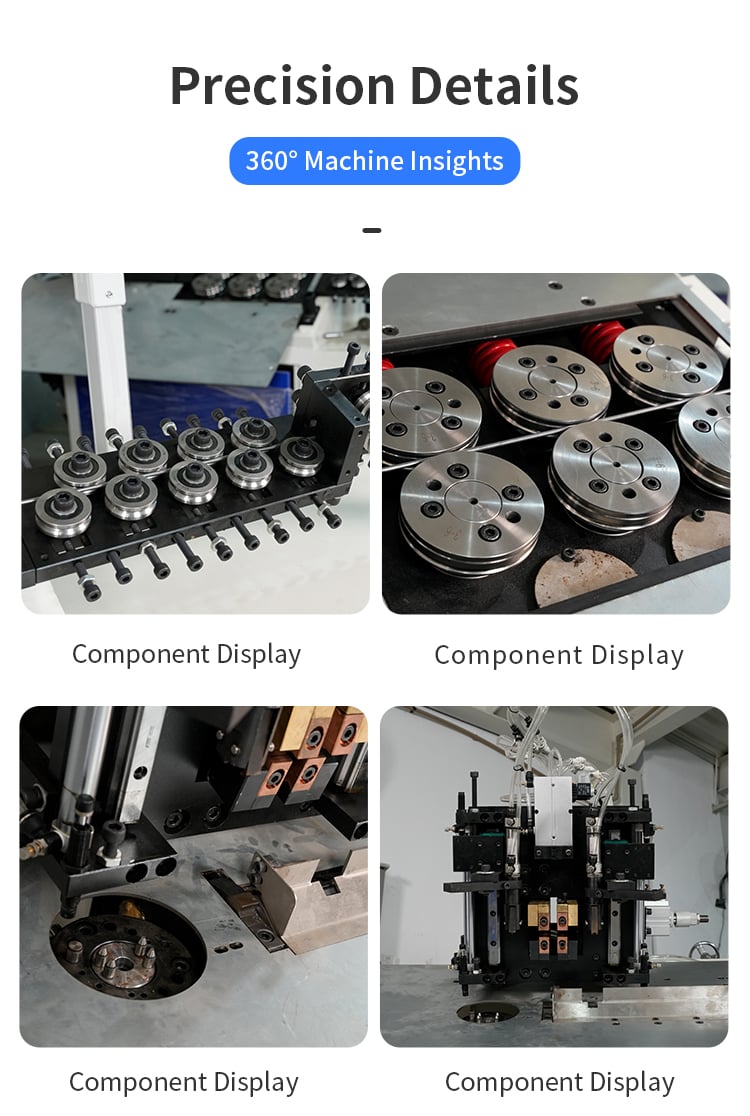
Việc tích hợp có thể giảm thiểu việc xử lý trung gian và việc định vị lặp lại khi máy duy trì được một điểm chuẩn phù hợp trong suốt quá trình tạo hình và ghép nối. Nó cũng có thể đơn giản hóa việc phối hợp các thông số kỹ thuật uốn và hàn. Những lợi ích này phụ thuộc vào việc cấp liệu ổn định, độ căn chỉnh chính xác ở hai đầu và phương án dỡ phôi phù hợp với chi tiết.
So sánh chi phí vận hành hàng năm cho cả hai phương án. Bao gồm lao động trực tiếp, đồ gá, thay đổi quy trình, phế liệu, sửa chữa lại, năng lượng, vật tư tiêu hao và bảo trì. Như một phép tính giả định, khoản đầu tư bổ sung 24.000 đơn vị tiền tệ chia cho mức tiết kiệm ròng hàng năm đã được xác minh là 12.000 đơn vị tiền tệ sẽ cho ra thời gian hoàn vốn đơn giản là hai năm. Các con số này chỉ mang tính minh họa và không bao gồm chi phí tài chính cũng như thuế; đây không phải là giá của Jinchun hay cam kết về lợi nhuận.
Các khung kín lặp lại có mối nối đầu cuối dễ tiếp cận là những ứng cử viên hữu ích để đánh giá. Ví dụ bao gồm khung đỡ hình chữ nhật và các bộ phận dây kim loại định hình dùng trong phụ kiện gia dụng, giá đỡ hoặc tấm chắn. Một nhóm sản phẩm chia sẻ cùng loại vật liệu và có thiết bị khuôn dập tương tự có thể giúp chuẩn hóa việc thay đổi quy trình một cách dễ dàng hơn.
Không thể xác định mức độ phù hợp chỉ từ tên sản phẩm. Kiểm tra khung nhỏ nhất và lớn nhất, vị trí các góc, chiều dài đoạn thẳng gần mối nối và khoảng hở dành cho kẹp hàn. Một giá đỡ hoặc tấm chắn hoàn chỉnh có thể yêu cầu nhiều chi tiết được tạo hình và thêm công đoạn hàn lắp ráp sau khi khung đã được đóng kín.
Kiểm tra độ thẳng hàng của hai đầu, vị trí mối nối, nứt hiển thị được, ba-vi (flash) không chấp nhận được và kích thước cuối cùng sau khi hàn. Quá trình nối có thể làm thay đổi chiều dài hoặc hình dạng cục bộ, do đó cần đo khung thành phẩm thay vì chấp nhận các phép đo ở giai đoạn uốn làm kết quả cuối cùng.
Đồng ý với thử nghiệm độ bền liên kết và tiêu chí chấp nhận phù hợp với điều kiện vận hành của chi tiết. Ghi lại trạng thái vật liệu, thông số hàn và thiết lập kẹp trong quá trình thử nghiệm. Hàn đầu nối điện trở dựa vào tiếp xúc được kiểm soát, làm nóng bằng dòng điện và lực ép; các thông số yêu cầu phụ thuộc vào vật liệu và loại mối nối. Bao gồm bảo trì điện cực hoặc kẹp và bất kỳ xử lý sau hàn nào được quy định trong đánh giá quy trình.
Các trạm riêng biệt đáng được xem xét khi lô sản xuất nhỏ, vật liệu thay đổi thường xuyên, mối nối khó tiếp cận hoặc máy hàn hiện có còn dư công suất. Chúng cũng có thể mang lại tính linh hoạt khi nhiều máy uốn chia chung một trạm gia công liên kết hoặc sản phẩm yêu cầu trình tự gia công liên kết chuyên biệt.
So sánh thiết bị hàn với hỗn hợp thực tế của các bộ phận, không chỉ khung có khối lượng sản xuất cao nhất. Cân nhắc cả thời gian ngừng hoạt động: một sự cố tại giai đoạn nối tích hợp có thể làm dừng toàn bộ ô sản xuất. Hãy hỏi về quy trình phục hồi sau sự cố, phụ tùng thay thế và phương pháp an toàn để tháo dỡ một bộ phận đã được tạo hình một phần.
Cung cấp bản vẽ khung, thông số kỹ thuật dây, vị trí mối nối ưa thích, kích thước thành phẩm, tiêu chuẩn ngoại quan cho mối nối và năng suất yêu cầu. Nêu rõ sản phẩm sẽ được phủ lớp, mạ hoặc sử dụng với mối hàn hiển thị rõ. Gửi mẫu dây đại diện và yêu cầu các mẫu liên tiếp bao quát toàn bộ dải sản phẩm dự kiến.
Yêu cầu một video liên tục ghi lại toàn bộ quá trình cấp liệu, tạo hình, hàn và dỡ phôi. Tách riêng chu kỳ tự động khỏi bất kỳ thao tác loại bỏ vảy hàn hoặc hiệu chỉnh thủ công nào. Đo lường chất lượng mối nối và kích thước khung thành phẩm bằng các phương pháp đã thống nhất, sau đó sử dụng năng suất đạt được và số lượng nhân sự thực tế trong so sánh chi phí.
Việc tích hợp có loại bỏ công việc thủ công không? Chỉ các thao tác nằm trong phạm vi máy đã được xác minh mới được tự động hóa. Việc nạp vật liệu, kiểm tra, thay dụng cụ hoặc gia công hoàn thiện vẫn có thể cần lao động thủ công.
Một máy uốn và hàn đầu nối có thể sản xuất toàn bộ giỏ lưới không? Không chỉ bằng uốn và hàn đầu nối là chưa đủ. Một giỏ thường cần các thành phần khác cũng như hàn giao điểm hoặc các thao tác lắp ráp.
Khi nào nên tính thời gian hoàn vốn? Sau khi thử nghiệm xác lập thời gian chu kỳ, tỷ lệ sản phẩm đạt yêu cầu, số lượng nhân sự và các giả định về bảo trì đối với cả hai phương án.
Tích hợp uốn và hàn đầu nối phát huy hiệu quả mạnh nhất khi loại bỏ các lần chuyển phôi lặp đi lặp lại mà không làm giảm chất lượng mối hàn hay tính linh hoạt của sản phẩm. Hãy so sánh tổng chi phí cho một sản phẩm đạt yêu cầu và kiểm tra toàn bộ chu kỳ. Gửi cho chúng tôi bản vẽ khung, thông số dây, yêu cầu vị trí hàn và thời gian chu kỳ mục tiêu để chúng tôi đánh giá xem máy tích hợp có phù hợp hay không.
 Tin nóng
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN