bina 101, No.9 Jicheng Bilim ve Teknoloji İnovasyon Parkı, No.25 Sanle Doğu Caddesi, Shunjiang Topluluğu, Beijiao Kasabası, Foshan, Guangdong, Çin +86-18038626853 [email protected]
bina 101, No.9 Jicheng Bilim ve Teknoloji İnovasyon Parkı, No.25 Sanle Doğu Caddesi, Shunjiang Topluluğu, Beijiao Kasabası, Foshan, Guangdong, Çin +86-18038626853 [email protected]

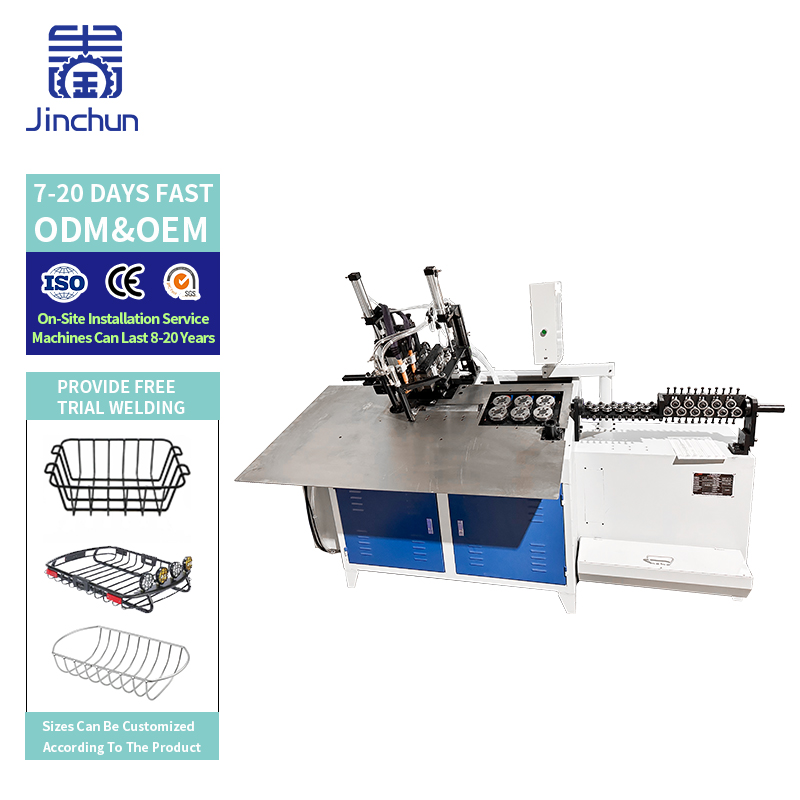
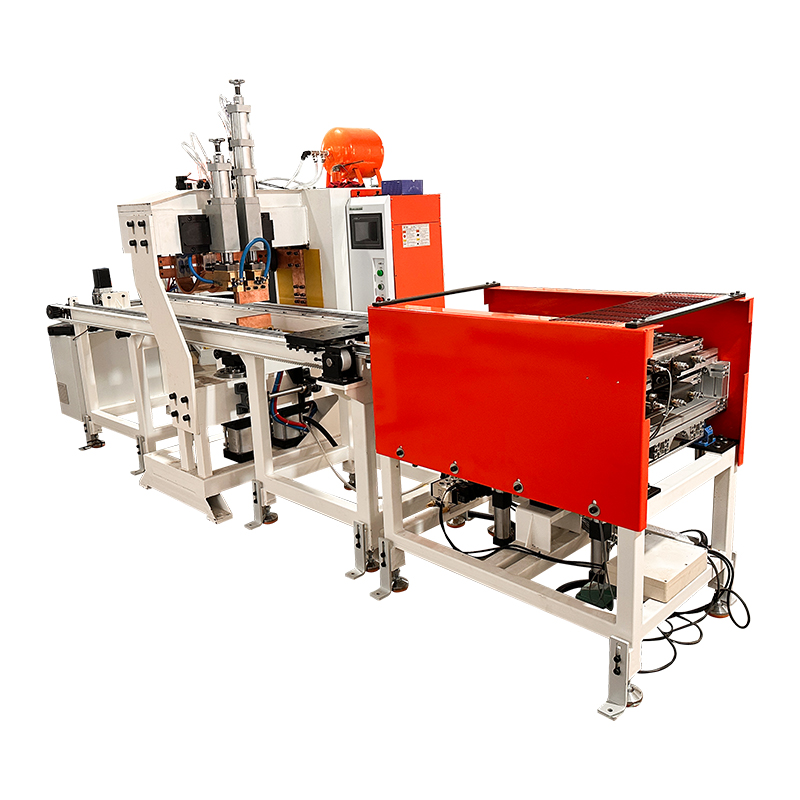
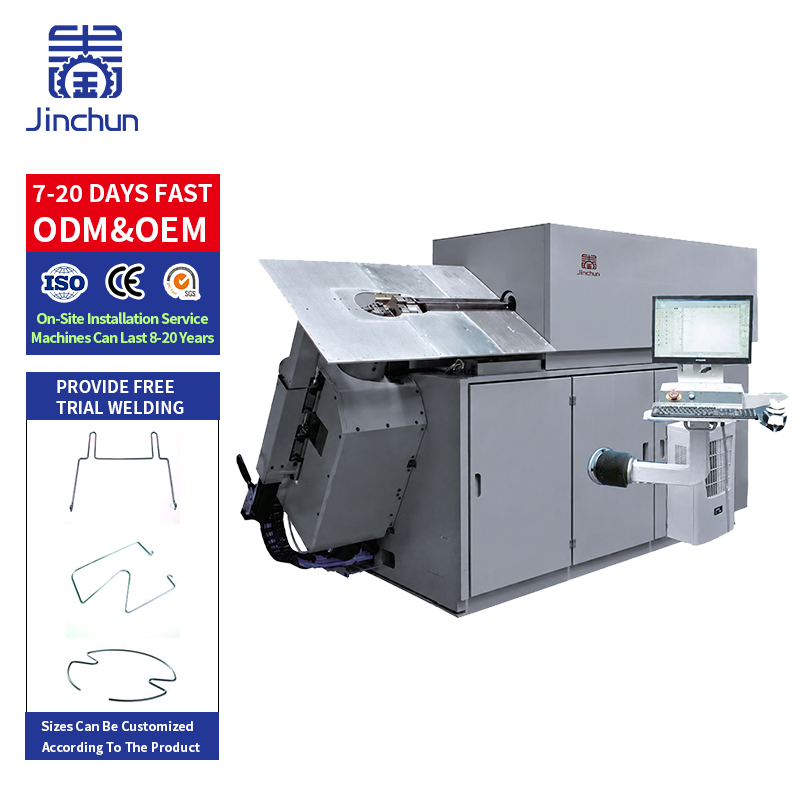
Auç Kaynaklı Tel Bükme Makinesi bir şekil oluşturmak ve telin uçlarını birleştirmek için tek bir koordine edilmiş süreçte birleştirir. Kapalı çerçeveler tekrarlanarak üretiliyorsa ve makineler arasında elle taşıma işlemi zaman kaybına veya değişkenliğe neden oluyorsa bu yöntem faydalı olabilir. Yatırım sadece kaynak, elleçleme ve birleştirme sonrası herhangi bir bitirme işlemi de dahil olmak üzere tam süreç ürünle uyumlu olduğunda mantıklıdır.
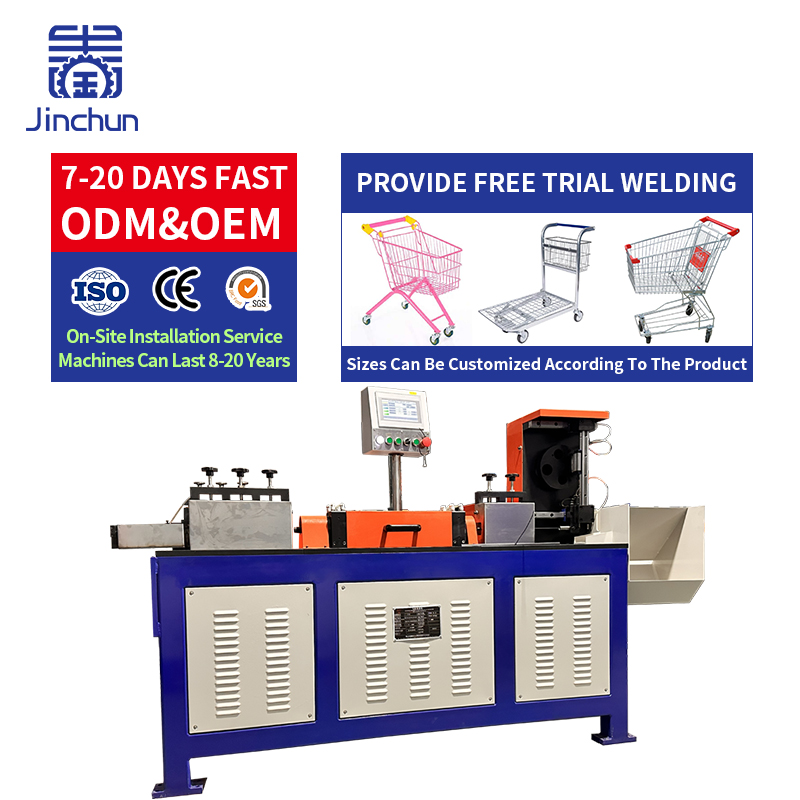
Makine, teli programlanmış bir şekle getirir, uçları birleştirme konumuna getirir ve uygun sıkma ve süreç kontrolüyle baştan-başa bir kaynak işlemi gerçekleştirir. Kesin besleme, kesme, hizalama ve boşaltma sırası yapılandırmaya göre değişir. Hangi adımların otomatik olduğunu ve hangilerinin hâlâ operatör gerektirdiğini sorun.
Baştan-başa kaynak, tel uçlarını birleştirir. Ancak bu, bir örgü panelinde veya monte edilmiş bir raf sisteminde gerekli olan tüm kesişim kaynaklarının yerini almaz. Ayrıca kaynak kabuklarının kaldırılması, yüzey temizliği veya daha sonraki boyutlandırma işlemlerinin dahil olup olmadığını doğrulayın. Entegre biçimlendirme ve birleştirme döngüsü mutlaka bitmiş ürün hattı anlamına gelmez.
Ayrı bir işlem, açık çerçeve oluşturmak için bir CNC 2D Tel Bükme Makinesi kullanabilir; ardından çerçeve, uç kaynak makinesine ve konumlandırma aparatına aktarılır. Operatör, uçları hizalar, birleştirme noktasını kaynaklar ve çerçeveyi muayene veya bitirme aşamasına taşır.
Bu düzenleme, bükme ve kaynak istasyonlarının farklı ürünler için kullanılmasını sağlar; ancak bu durum, parçaların taşınmasını ve süreçteki işleri (WIP) beraberinde getirir. Parçaları almak, yerleştirmek, hizalamayı kontrol etmek ve tamamlanmış çerçeveleri sıralamak için harcanan gerçek süreyi kaydedin. Sadece makine çevrim süresi, kabul edilebilir bir parça üretmek için gereken toplam iş miktarını alttan değerlendirir. 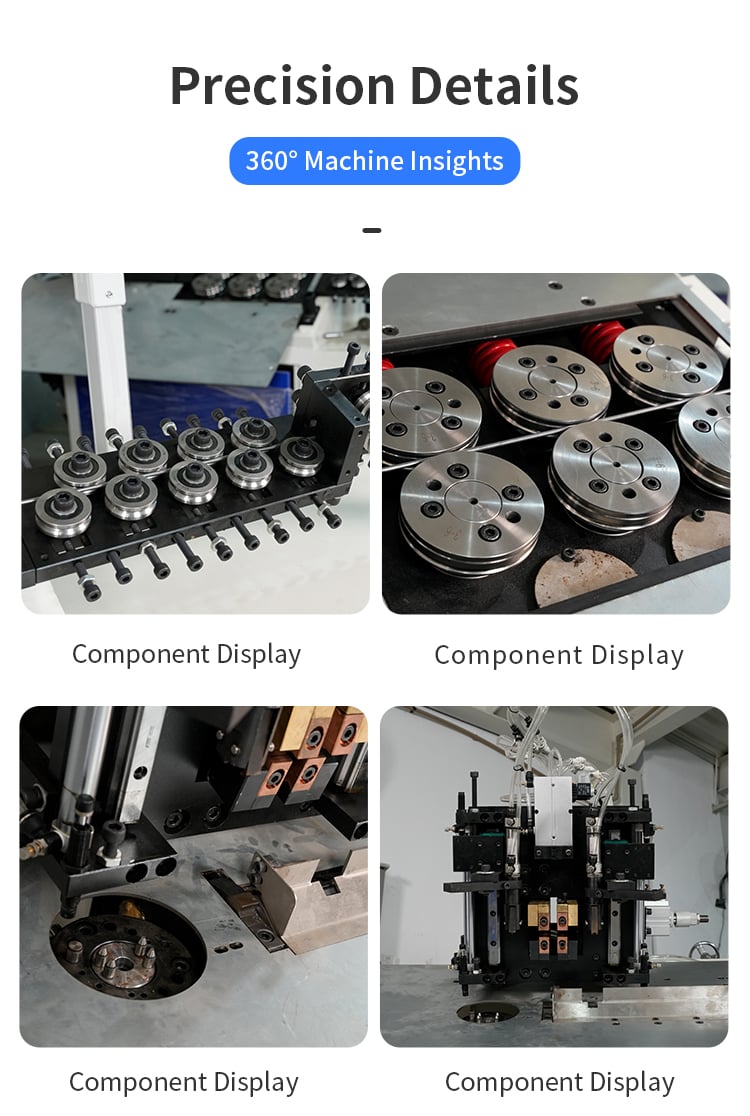
Entegrasyon, makinenin şekillendirme ve birleştirme sırasında uygun bir referansı koruması halinde ara taşımayı ve tekrarlanan pozisyonlamayı azaltabilir. Ayrıca bükme ve kaynak reçetelerinin koordinasyonunu da basitleştirebilir. Bu avantajlar, kararlı besleme, güvenilir uç hizalama ve parçayla uyumlu bir boşaltma düzenine bağlıdır.
Her iki seçeneğin yıllık işletme maliyetlerini karşılaştırın. Doğrudan işçilik, sabit tesisatlar, üretim değişiklikleri, hurda, yeniden işleme, enerji, sarf malzemeleri ve bakım dahil olmak üzere tüm kalemleri dikkate alın. Hipotetik bir hesaplama olarak, 24.000 birimlik ek yatırım miktarının, doğrulanmış net yıllık tasarruf miktarı olan 12.000’e bölünmesi, basit bir iki yıllık geri ödeme süresi verir. Bu rakamlar yalnızca örnek amaçlıdır ve finansman maliyetlerini ile vergileri kapsamaz; bunlar Jinchun fiyatlandırması değildir ve vaat edilen bir getiri oranı da değildir.
Erişilebilir uç birleşimlerine sahip tekrarlayan kapalı çerçeveler, değerlendirme için uygun adaylardır. Örnekler arasında dikdörtgen destek çerçeveleri ile ev eşyası donanımları, raf sistemleri veya koruyucular içinde kullanılan şekillendirilmiş tel bileşenler yer alır. Aynı malzemeyle üretilen ve benzer kalıp ekipmanları gerektiren bir ürün ailesi, üretim değişikliklerinin standartlaştırılmasını kolaylaştırabilir.
Uygunluk, ürün adından yalnızca belirlenemez. En küçük ve en büyük çerçeve boyutlarını, köşe konumlarını, birleşim noktasına yakın düz uzunluğu ve kaynak pensleri için açıklığı kontrol edin. Tam bir raf veya koruma elemanı, çerçevenin kapatılmasından sonra birkaç şekillendirilmiş bileşen ve ek montaj kaynağı gerektirebilir.
Kaynaktan sonraki uç hizalamasını, birleşme noktasının konumunu, görünür çatlakları, kabul edilemez döküntüyü ve nihai boyutları inceleyin. Birleştirme işlemi yerel uzunluğu veya şekli değiştirebilir; bu nedenle bükme aşamasındaki ölçümleri nihai olarak kabul etmek yerine tamamlanmış çerçeveyi ölçün.
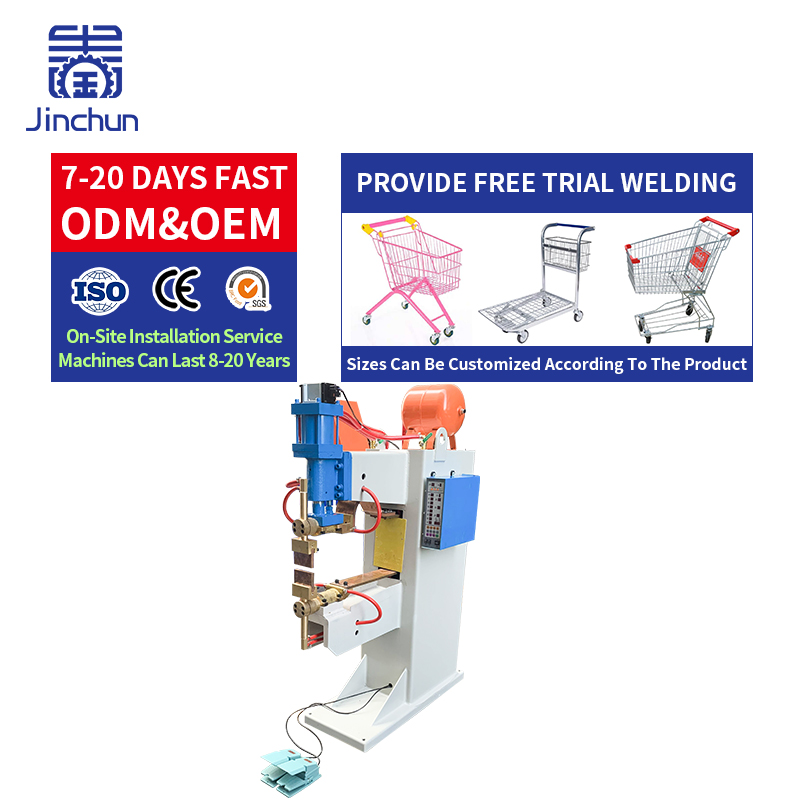
Parçanın kullanım koşullarına uygun ortak dayanım testini ve kabul kriterini onaylayın. Deneme sırasında malzeme durumunu, kaynak ayarlarını ve pense kurulumunu kaydedin. Dirençle karşıt kaynak, kontrollü temas, elektriksel ısıtma ve kuvvete dayanır; gerekli ayarlar malzeme ve birleşime bağlıdır. Elektrot veya pense bakımı ile belirtilen herhangi bir sonrası kaynak işlemi de süreç incelemesine dahil edilmelidir.
Parti boyutları küçük olduğunda, malzemeler sık sık değiştiğinde, birleşim noktasına erişim zor olduğunda ya da mevcut kaynak makinesinin fazla kapasitesi olduğunda ayrı istasyonlar değerlendirilmelidir. Ayrıca birkaç ürün aynı birleştirme istasyonunu paylaştığında ya da ürün özel bir birleştirme sırası gerektirdiğinde esneklik sağlayabilirler. kıvırma Makineleri birleştirme istasyonunu paylaşırken ya da ürün özel bir birleştirme sırası gerektirdiğinde.
Karşılaştır kaynak Ekipmanları sadece en yüksek hacimli çerçeve değil, aynı zamanda parçaların gerçek karışımıyla birlikte düşünün. Durma sürelerini de dikkate alın: Entegre bir birleştirme aşamasında oluşan bir arıza, tam hücrenin durmasına neden olabilir. Arıza giderme, yedek parça ve kısmen şekillendirilmiş bir bileşenin güvenli şekilde çıkarılması konularını sorun.
Çerçeve çizimini, tel spesifikasyonunu, tercih edilen birleştirme yerini, bitmiş boyutları, kabul edilebilir birleştirme görünümünü ve gerekli üretim miktarını sağlayın. Ürünün kaplanacağı, kaplanacağı ya da görünür kaynakla kullanılacağı durumu belirtin. Temsilci bir tel gönderin ve planlanan ürün gamı boyunca ardışık örnekler talep edin.
Besleme, şekillendirme, kaynak ve boşaltma işlemlerini gösteren tek bir sürekli video isteyin. Otomatik çevrimi, herhangi bir manuel kıvılcım temizleme veya düzeltmeden ayırın. Birleştirme kalitesini ve son çerçeve boyutlarını önceden kabul edilen yöntemlerle ölçün; ardından maliyet karşılaştırmasında kabul edilen üretim miktarını ve gerçek personel sayısını kullanın.
Entegrasyon, elle yapılan işleri ortadan kaldırır mı? Yalnızca doğrulanmış makine kapsamına dahil olan işlemler otomatikleştirilir. Malzeme yükleme, muayene, takımların değiştirilmesi veya bitirme işlemleri hâlâ elle yapılabilir.
Bir çerçeve makinesi tam bir örgü sepeti üretebilir mi? Sadece bükme ve uçtan kaynakla değil. Bir sepet normalde diğer bileşenlere, kesişim kaynaklarına veya montaj işlemlerine ihtiyaç duyar.
Gerilim süresi ne zaman hesaplanmalıdır? Deneme sonrasında her iki alternatif için de çevrim süresi, kabul edilen verim oranı, personel gereksinimi ve bakım varsayımları belirlendikten sonra.
Entegre bükme ve uçtan kaynak, tekrarlayan aktarımları ortadan kaldırırken birlik kalitesini veya ürün esnekliğini zedelemeyen durumlarda en etkilidir. Tam olarak kabul edilen parçanın maliyetini karşılaştırın ve tam çevrimi test edin. Çerçeve çiziminizi, tel özelliklerinizi, kaynak pozisyonu gereksinimlerinizi ve hedef çevrim sürenizi gönderin; böylece entegre bir makinenin uygun olup olmadığını değerlendirebiliriz.
 Son Haberler
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN