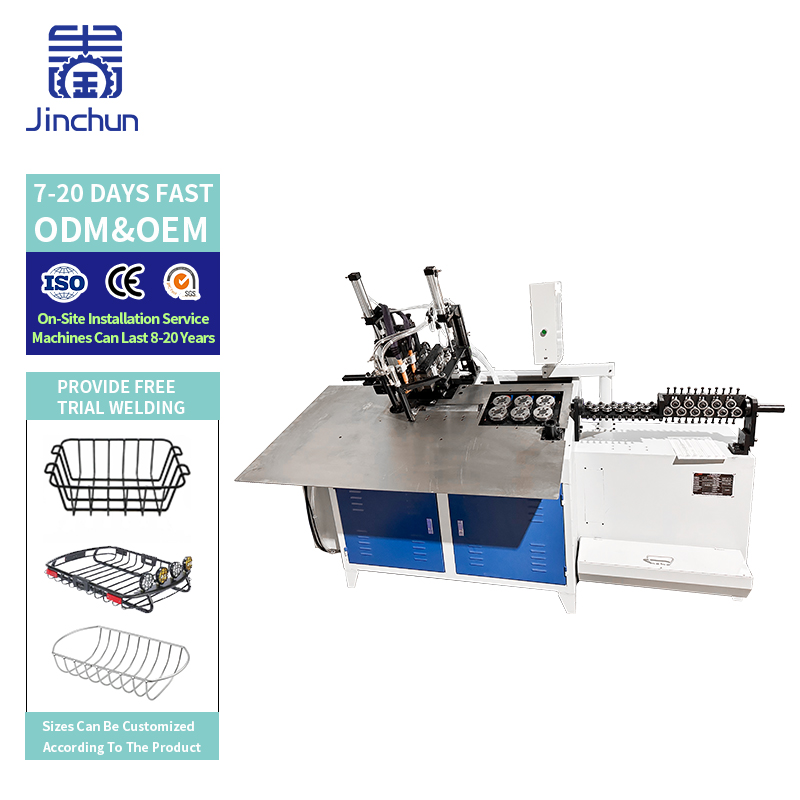
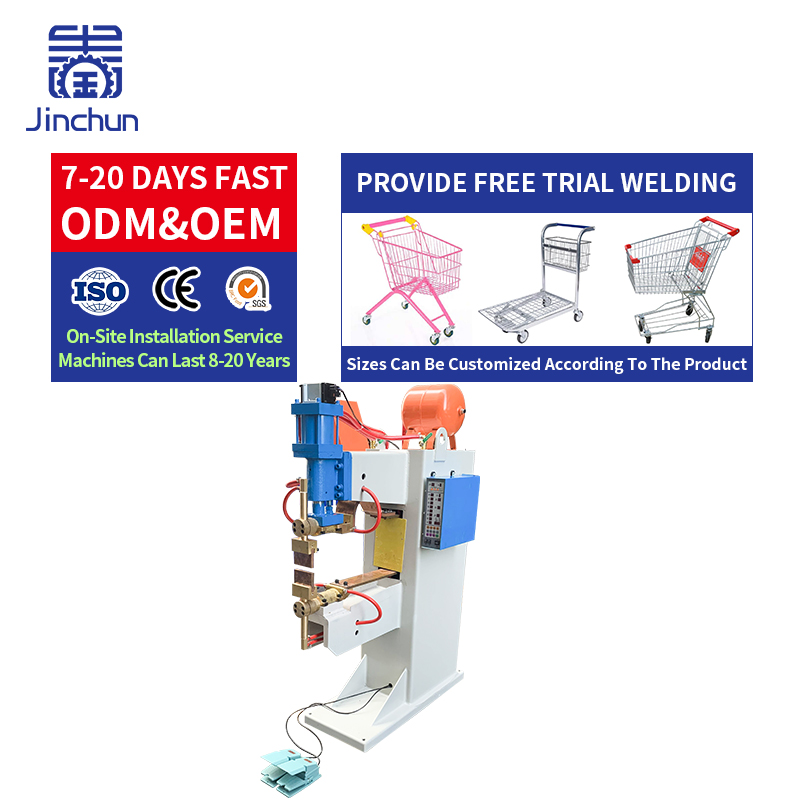
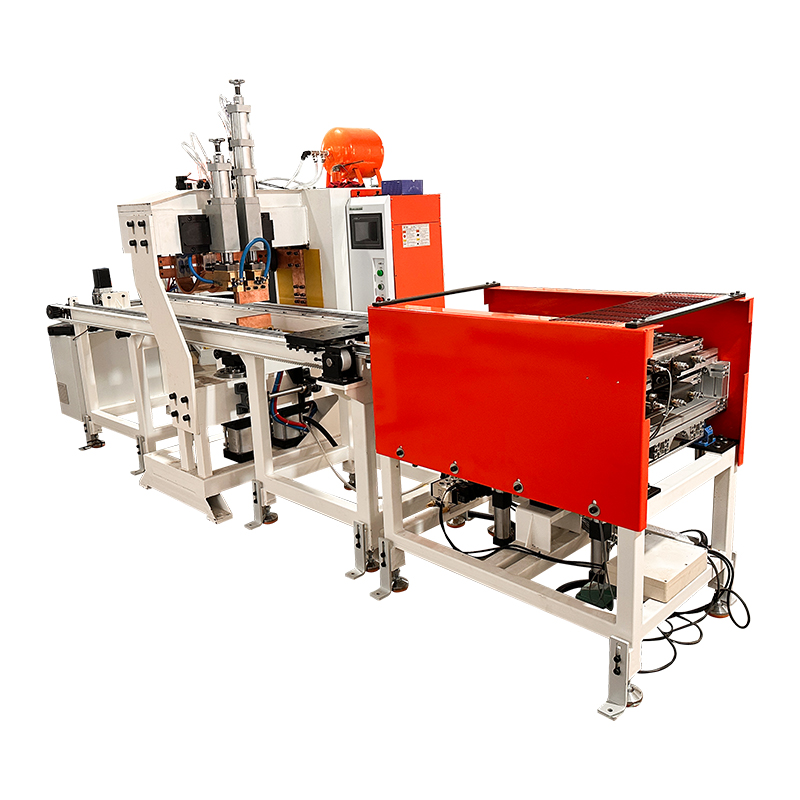
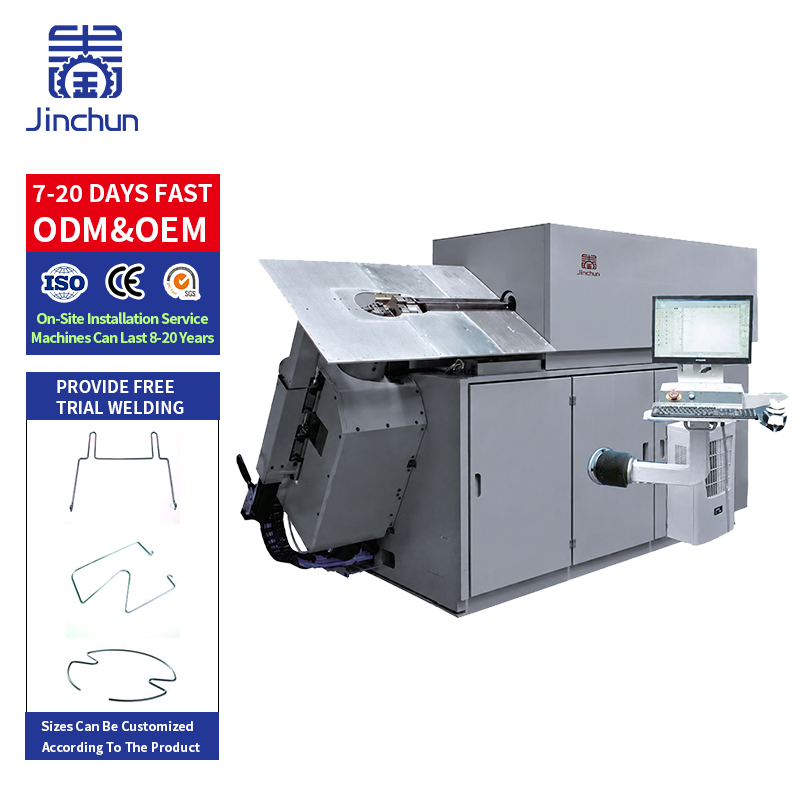
ا دستگاه خمکاری سیم همراه با جوشکاری انتهایی ترکیبی از شکلدهی و اتصال انتهای سیمها در یک فرآیند هماهنگ. این روش زمانی مفید است که قابهای بسته بهصورت تکراری تولید میشوند و انتقال دستی بین ماشینها زمان یا ناهماهنگی ایجاد میکند. سرمایهگذاری تنها زمانی منطقی است که کل فرآیند — از جمله جوشکاری، دستکاری و هر عملیات پساز اتصال — با محصول سازگان داشته باشد.
این دستگاه سیم را بر اساس برنامهریزیشده شکل میدهد، انتهای آن را در موقعیت مناسب برای اتصال قرار میدهد و جوش سر به سر را با بستن مناسب و کنترل دقیق فرآیند انجام میدهد. ترتیب دقیق تغذیه، برش، تراز کردن و تخلیه بستگی به پیکربندی دارد. از تامینکننده بپرسید کدام مراحل بهطور خودکار انجام میشوند و کدامها هنوز نیازمند دخالت اپراتور هستند.
جوش سر به سر انتهای سیمها را به هم متصل میکند. این روش جایگزین تمام جوشهای تقاطعی لازم در یک صفحه توری یا قفسه مونتاژشده نمیشود. همچنین تأیید کنید که آیا حذف پاشش جوش، تمیزکاری سطح یا تنظیم بعدی نیز در این فرآیند گنجانده شده است یا خیر. چرخه یکپارچه شکلدهی و اتصال لزوماً یک خط تولید محصول نهایی نیست.
یک فرآیند جداگانه ممکن است از یک ماشین خم کننده سیم 2 بعدی CNC برای ساخت قاب باز استفاده کند، سپس قاب به جوشکاری انتهایی و دستگاه موقعیتدهنده منتقل میشود. اپراتور انتهای قطعات را همتراز میکند، اتصال را جوش میدهد و قاب را به بخش بازرسی یا پایاندهی منتقل میکند.
این ترتیب اجازه میدهد تا ایستگاههای خمکاری و جوشکاری برای محصولات مختلف استفاده شوند، اما منجر به انتقالها و کار در حال انجام میشود. زمان واقعی صرفشده برای برداشتن قطعات، قرار دادن آنها، بررسی همترازی و مرتبسازی قابهای تمامشده را ثبت کنید. زمان چرخهٔ ماشین بهتنهایی، حجم کار لازم برای تولید قطعهای پذیرفتهشده را کمتر از واقعیت نشان میدهد. 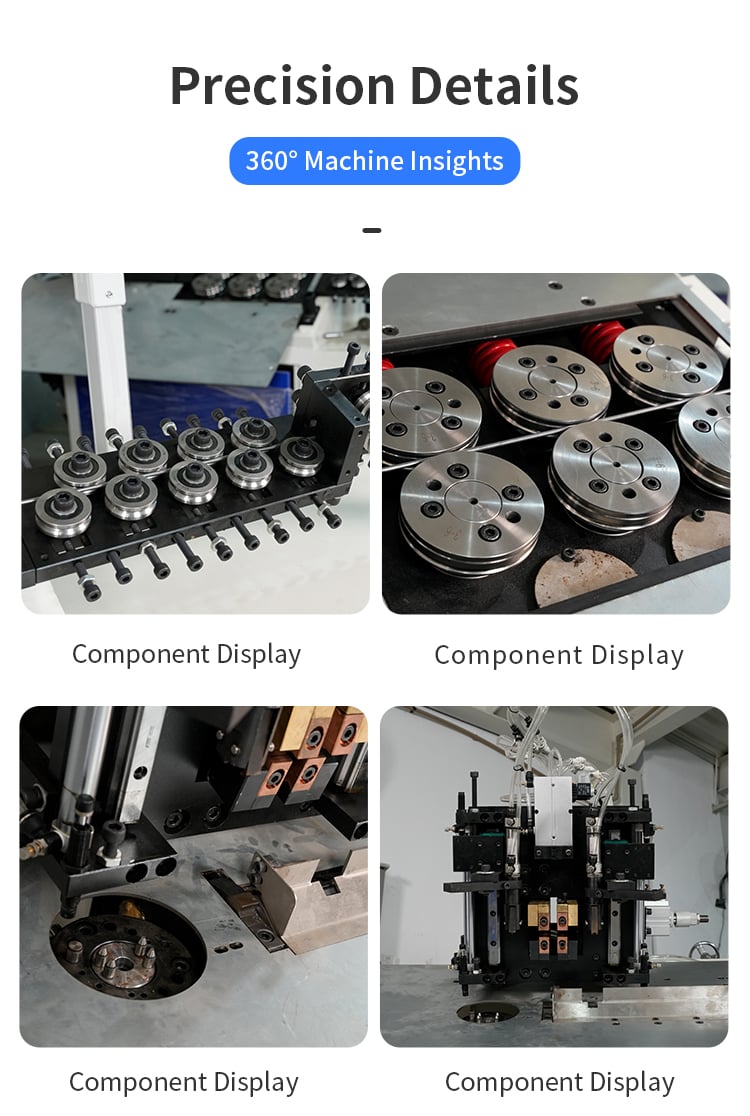
یکپارچهسازی میتواند دستزدن میانی و همترازسازی مکرر را کاهش دهد، زیرا ماشین طی مراحل شکلدهی و اتصال، مرجع مناسبی را حفظ میکند. همچنین ممکن است هماهنگی دستورالعملهای خمکاری و جوشکاری را سادهتر کند. این مزایا به تغذیهٔ پایدار، همترازی دقیق انتهای قطعات و روش تخلیهای که با قطعه سازگار باشد، وابستهاند.
مقایسهٔ هزینههای سالانهٔ بهرهبرداری برای هر دو گزینه. شامل نیروی کار مستقیم، تجهیزات ثابت، تغییرات ابزارآلات، ضایعات، بازکاری، انرژی، مواد مصرفی و نگهداری. بهصورت یک محاسبهٔ فرضی، سرمایهگذاری اضافی ۲۴۰۰۰ واحد پولی تقسیمبر صرفهجویی خالص سالانهٔ تأییدشدهٔ ۱۲۰۰۰ واحد پولی، زمان بازگشت سرمایهای سادهٔ دو ساله را نشان میدهد. این اعداد تنها جهت نمایش هستند و شامل هزینههای تأمین مالی و مالیات نمیشوند؛ همچنین قیمتگذاری جینچون یا بازدهی تضمینشدهای نیستند.
قابهای بستهٔ تکرارشونده با اتصالات انتهایی قابل دسترس، گزینههای مناسبی برای ارزیابی هستند. از نمونهها میتوان به قابهای تکیهگاهی مستطیلی و اجزای سیمی شکلدار در لوازم فلزی خانگی، قفسهها یا محافظها اشاره کرد. یک خانوادهٔ محصولی با مواد مشترک و ابزارآلات مشابه ممکن است تغییرات ابزارآلات را برای استانداردسازی آسانتر کند.
تعیین مناسبت تنها از روی نام محصول امکانپذیر نیست. کوچکترین و بزرگترین قاب، مکان گوشهها، طول مستقیم نزدیک اتصال و فاصلهٔ لازم برای گیرههای جوشکاری را بررسی کنید. یک قاب یا محافظ کامل ممکن است نیازمند چندین قطعهٔ شکلدادهشده و جوشکاری اضافی پس از بستهشدن قاب باشد.
ترازبندی انتهایی، موقعیت اتصال، ترکهای دیدهشدنی، حاشیهٔ غیرقابلقبول و ابعاد نهایی پس از جوشکاری را بازرسی کنید. فرآیند اتصال میتواند طول یا شکل محلی را تغییر دهد؛ بنابراین قاب تمامشده را اندازهگیری کنید و اندازهگیریهای مرحلهٔ خمکاری را بهعنوان نهایی پذیرفته نشود.
با آزمون مقاومت مشترک و معیار پذیرش مناسب برای شرایط کاری قطعه موافقت کنید. وضعیت ماده، تنظیمات جوشکاری و روش نگهداری با فشاردهنده را در حین آزمایش ثبت کنید. جوشکاری مقاومتی انتهایی به تماس کنترلشده، گرمایش الکتریکی و نیرو متکی است؛ تنظیمات مورد نیاز بستگی به ماده و اتصال دارد. نگهداری الکترود یا فشاردهنده و هرگونه درمان پسازجوشکاری که مشخص شده است را نیز در بازنگری فرآیند لحاظ کنید.
استفاده از ایستگاههای جداگانه زمانی قابل بررسی است که اندازه دستهها کوچک باشد، مواد بهطور مکرر تغییر کنند، دسترسی به اتصال دشوار باشد یا جوشکار موجود ظرفیت اضافی داشته باشد. این ایستگاهها ممکن است انعطافپذیری بیشتری نیز در مواردی فراهم کنند که چندین ماشینهای انحنا از یک ایستگاه اتصال بهصورت مشترک استفاده میکنند یا محصول نیازمند ترتیب خاصی برای اتصال است.
مقایسه تجهیزات وصل کردن فلزات با ترکیب واقعی قطعات، نه فقط قاب با بیشترین حجم تولید. زمان توقف را نیز در نظر بگیرید: خرابی در مرحلهی اتصال یکپارچه میتواند کل سلول را متوقف کند. دربارهی روشهای بازیابی پس از خرابی، قطعات یدکی و روش ایمن برداشتن قطعهای که بهصورت جزئی شکل گرفته است، سؤال کنید.
نقشهی قاب، مشخصات سیم، محل ترجیحی اتصال، ابعاد نهایی، ظاهر مجاز اتصال و ظرفیت تولید مورد نیاز را ارائه دهید. مشخص کنید که آیا این قطعه روکشدار میشود، آبکاری میگردد یا با جوشی قابل مشاهده استفاده میشود. سیم نماینده را ارسال کنید و درخواست نمونههای متوالی را در سرتاسر محدودهی طرحشدهی محصول بدهید.
درخواست یک فیلم پیوسته که عملیات تغذیه، شکلدهی، جوشکاری و تخلیه را نشان دهد را داشته باشید. چرخهی خودکار را از هرگونه برداشتن دستی پرتو یا اصلاح جدا کنید. کیفیت اتصال و ابعاد نهایی قاب را با روشهای توافقشده اندازهگیری کنید، سپس در مقایسهی هزینهها از ظرفیت تولید پذیرفتهشده و تعداد واقعی پرسنل استفاده کنید.
آیا ادغام، کار دستی را حذف میکند؟ تنها عملیاتی که در محدودهٔ ماشین تأییدشده قرار دارند، خودکار میشوند. بارگیری مواد، بازرسی، تعویض ابزار یا پرداخت نهایی ممکن است همچنان نیازمند نیروی انسانی باشند.
آیا یک ماشین قابدار میتواند سبد مشبک کاملی تولید کند؟ نه صرفاً با خمکردن و جوشدادن لبهها. معمولاً یک سبد به اجزای دیگری نیاز دارد و یا عملیات جوشدادن در نقاط تقاطع یا مونتاژ را میطلبد.
باید زمان بازپرداخت را چه زمانی محاسبه کرد؟ پس از آزمایش اولیه، زمان چرخه، بازده پذیرفتهشده، فرضیات مربوط به نیروی کار و نگهداری برای هر دو روش جایگزین تعیین شدهاند.
خمکردن و جوشدادن لبهها در یک ماشین ادغامشده، بیشترین تأثیر را در جاهایی دارد که انتقالهای مکرر را حذف میکند، بدون اینکه کیفیت اتصال یا انعطافپذیری محصول را تحت تأثیر قرار دهد. هزینهٔ کلی قطعات پذیرفتهشده را مقایسه کنید و چرخهٔ کامل را آزمایش نمایید. طرح قاب، مشخصات سیم، نیازهای موقعیت جوش و زمان چرخهٔ هدف خود را ارسال کنید تا بتوانیم ارزیابی کنیم که آیا ماشین ادغامشده برای شما مناسب است.
 اخبار داغ
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN