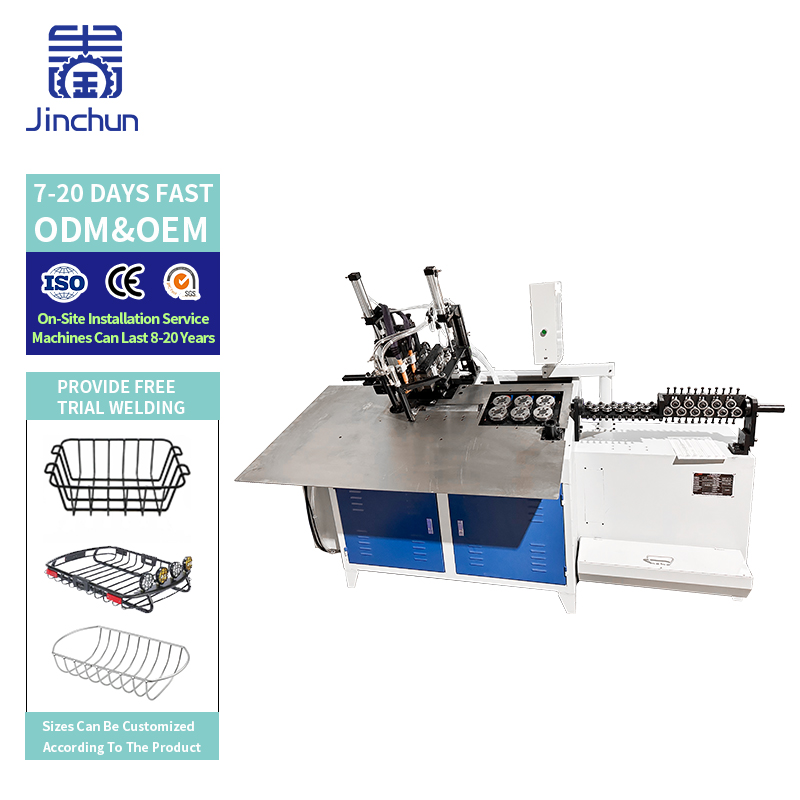
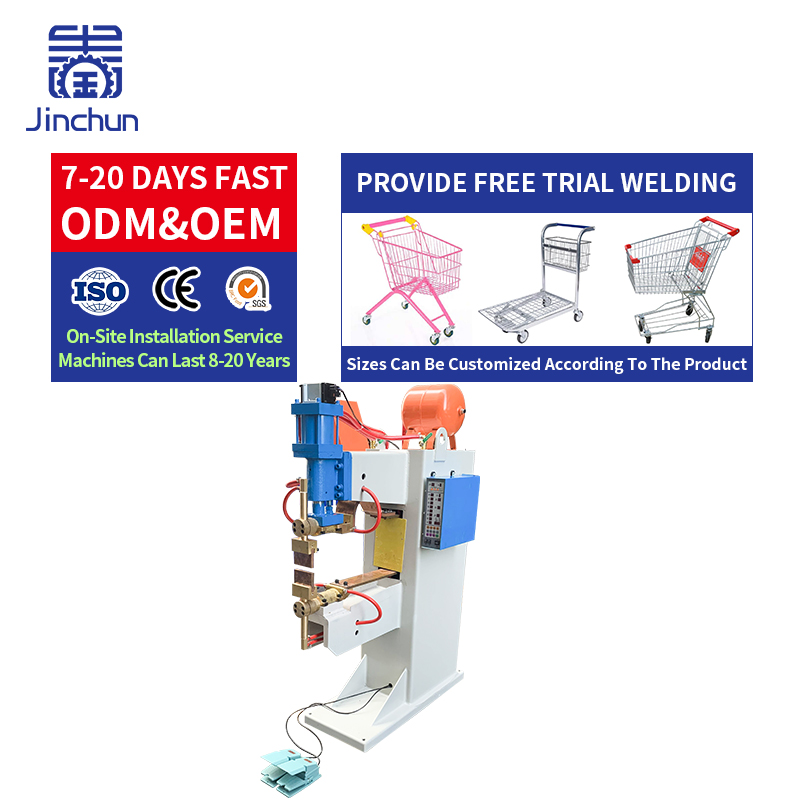
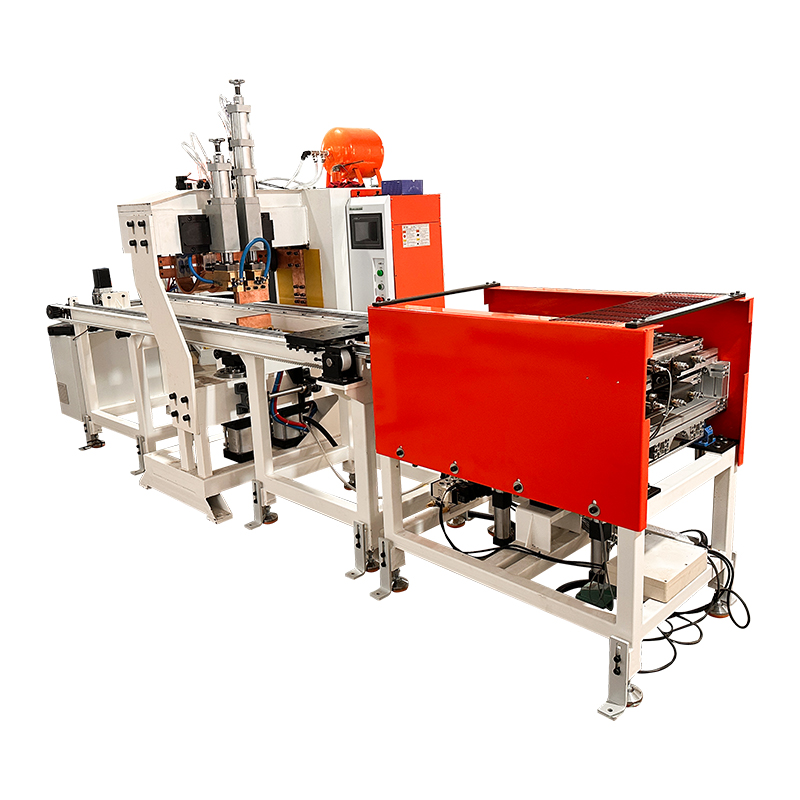
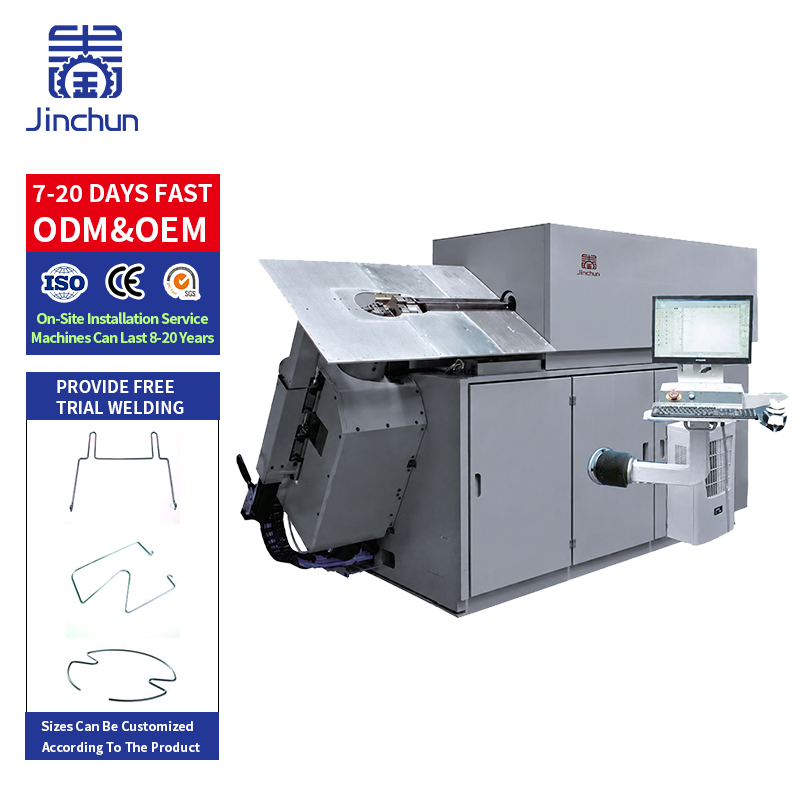
Amáquina de Doblado de Alambre con Soldadura por Resistencia combina la conformación de una forma y la unión de los extremos del alambre en un solo proceso coordinado. Puede resultar útil cuando se producen repetidamente marcos cerrados y la transferencia manual entre máquinas añade tiempo o variabilidad. La inversión solo resulta justificada si el proceso completo se adapta al producto, incluyendo la soldadura, la manipulación y cualquier acabado posterior a la unión.
La máquina conforma el alambre según una forma programada, posicionando sus extremos para su unión y realizando una soldadura por contacto con sujeción y control de proceso adecuados. La secuencia exacta de avance, corte, alineación y descarga depende de la configuración. Consulte qué etapas son automáticas y cuáles aún requieren intervención de un operario.
Una soldadura por contacto une los extremos del alambre. No sustituye a todas las soldaduras de intersección necesarias en un panel de malla o en un bastidor ensamblado. Asimismo, confirme si se incluye la eliminación de rebabas, la limpieza superficial o un ajuste dimensional posterior. Un ciclo integrado de conformación y unión no equivale necesariamente a una línea de producción de producto terminado.
Un proceso separado puede utilizar una Máquina de doblado de alambre CNC 2D para fabricar un bastidor abierto, seguido de la transferencia a una máquina de soldadura por contacto y a un dispositivo de localización. El operario alinea los extremos, suelda la junta y traslada el bastidor a inspección o acabado.
Esta disposición permite que las estaciones de doblado y soldadura atiendan distintos productos, pero genera transferencias y trabajo en curso. Registre el tiempo real invertido en recoger piezas, colocarlas, verificar la alineación y clasificar los bastidores terminados. El tiempo de ciclo de la máquina por sí solo subestima el esfuerzo necesario para producir una pieza aceptada. 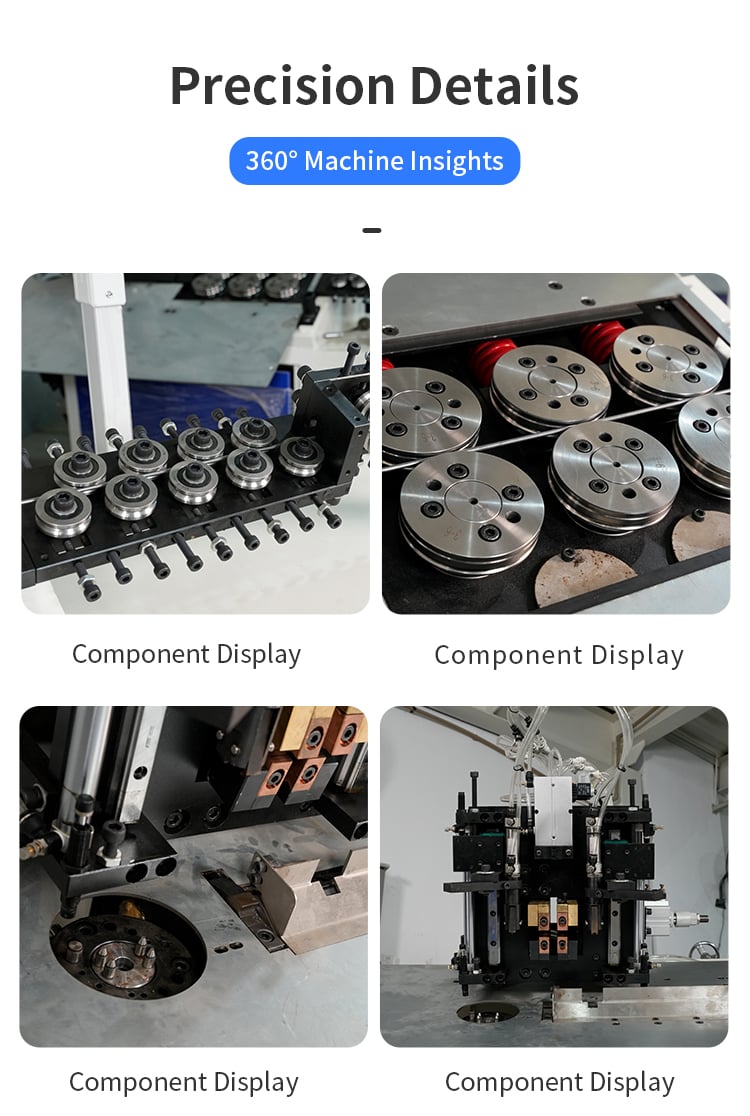
La integración puede reducir la manipulación intermedia y la repetición de posicionamientos cuando la máquina mantiene una referencia adecuada durante el conformado y la unión. También puede simplificar la coordinación entre las recetas de doblado y soldadura. Estos beneficios dependen de una alimentación estable, una alineación fiable de los extremos y un sistema de descarga compatible con la pieza.
Compare el costo operativo anual de ambas opciones. Incluya mano de obra directa, accesorios, cambios de configuración, desechos, retrabajo, energía, consumibles y mantenimiento. Como cálculo hipotético, una inversión adicional de 24 000 unidades monetarias dividida entre los ahorros netos anuales verificados de 12 000 arroja un período de recuperación simple de dos años. Estas cifras son ilustrativas y excluyen financiación e impuestos; no corresponden a precios de Jinchun ni representan un rendimiento garantizado.
Los marcos cerrados repetitivos con uniones extremas accesibles son candidatos útiles para su evaluación. Ejemplos incluyen marcos de soporte rectangulares y componentes de alambre conformado utilizados en herrajes para el hogar, bastidores o protectores. Una familia de productos que comparta material y herramientas similares puede facilitar la estandarización de los cambios de configuración.
No se puede determinar la idoneidad únicamente a partir del nombre del producto. Verifique el marco más pequeño y el más grande, las ubicaciones de las esquinas, la longitud recta cerca de la unión y el espacio libre para las pinzas de soldadura. Un bastidor o protector completo puede requerir varios componentes conformados y soldadura adicional de ensamblaje tras el cierre del marco.
Inspeccione la alineación de los extremos, la posición de la unión, grietas visibles, rebabas inaceptables y las dimensiones finales tras la soldadura. El proceso de unión puede modificar la longitud o forma locales, por lo que debe medirse el marco terminado en lugar de aceptar como definitivas las mediciones realizadas en la etapa de doblado.
Acordar la prueba de resistencia conjunta y el criterio de aceptación adecuados a las condiciones de servicio de la pieza. Registrar el estado del material, los parámetros de soldadura y la configuración de las abrazaderas durante la prueba. La soldadura por resistencia a tope depende de un contacto controlado, un calentamiento eléctrico y una fuerza aplicada; los parámetros requeridos dependen del material y de la junta. Incluir en la revisión del proceso el mantenimiento de los electrodos o abrazaderas, así como cualquier tratamiento posterior a la soldadura especificado.
Las estaciones independientes merecen consideración cuando los lotes son pequeños, los materiales cambian con frecuencia, la junta es de difícil acceso o la soldadora existente tiene capacidad disponible. También pueden ofrecer flexibilidad cuando varias máquinas de doblado comparten una estación de unión o el producto requiere una secuencia especializada de unión.
Comparar equipo de soldadura con la combinación real de piezas, no solo con el bastidor de mayor volumen. Considere también el tiempo de inactividad: un fallo en una etapa integrada de unión puede detener toda la celda. Pregunte sobre la recuperación ante fallos, las piezas de repuesto y la extracción segura de un componente parcialmente formado.
Proporcione el plano del bastidor, la especificación del alambre, la ubicación preferida de la unión, las dimensiones finales, la apariencia aceptable de la unión y la producción requerida. Indique si el artículo será recubierto, chapado o utilizado con una soldadura visible. Envíe un alambre representativo y solicite muestras consecutivas que abarquen toda la gama prevista de productos.
Solicite un único vídeo continuo que muestre la alimentación, conformado, soldadura y descarga. Separe el ciclo automático de cualquier operación manual de eliminación de rebabas o corrección. Evalúe la calidad de la unión y las dimensiones finales del bastidor mediante los métodos acordados, y luego utilice la producción aceptada y la dotación real de personal en la comparación de costos.
¿Elimina la integración el trabajo manual? Solo las operaciones incluidas en el alcance verificado de la máquina se automatizan. La carga de material, la inspección, el cambio de herramientas o el acabado pueden seguir requiriendo mano de obra.
¿Puede una máquina de marcos producir una cesta de malla completa? No únicamente mediante doblado y soldadura a tope. Normalmente, una cesta requiere otros componentes, así como soldadura en intersecciones u operaciones de ensamblaje.
¿Cuándo debe calcularse el período de recuperación? Tras la prueba, una vez que se hayan establecido el tiempo de ciclo, el rendimiento aceptado, los supuestos sobre personal y mantenimiento para ambas alternativas.
El doblado y la soldadura a tope integrados resultan más eficaces cuando eliminan transferencias repetitivas sin comprometer la calidad de las uniones ni la flexibilidad del producto. Compare el costo total por pieza aceptada y pruebe el ciclo completo. Envíenos su plano de marco, la especificación del alambre, los requisitos de posición de soldadura y el tiempo de ciclo objetivo, para que podamos evaluar si una máquina integrada es adecuada.
 Noticias destacadas
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN