101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

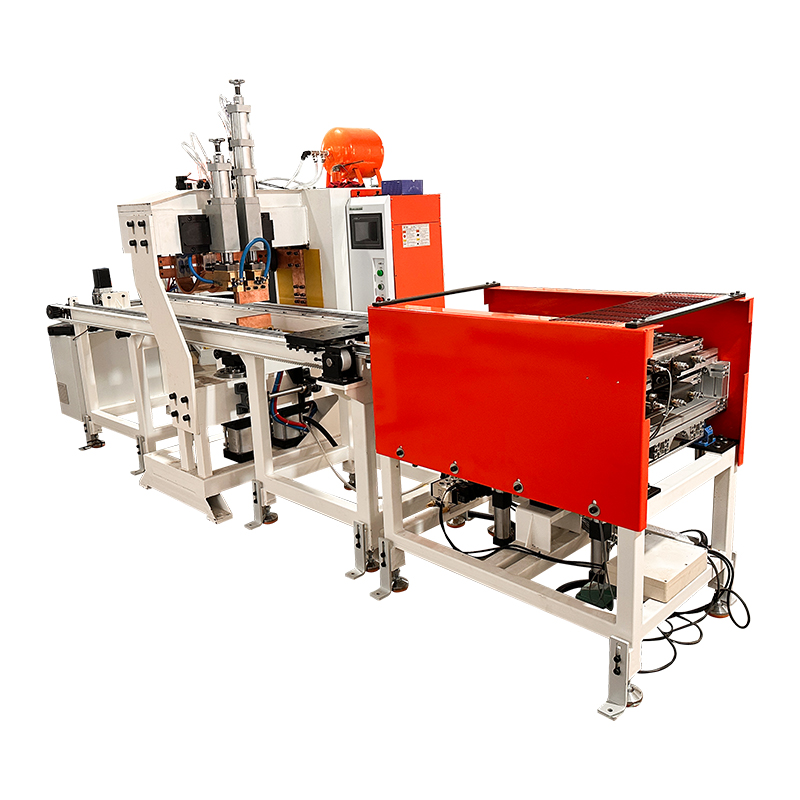
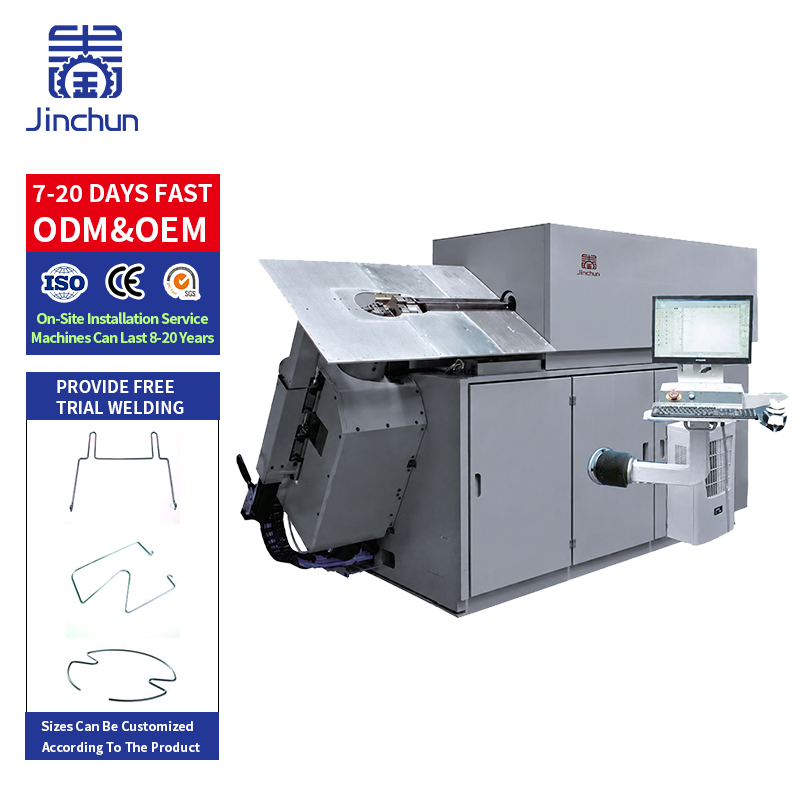
Amakina sa Pagbubukod ng Wire na may Butt Welding pagsasama ng pagbuo ng hugis at pagsasama ng mga dulo ng wire sa loob ng isang pinag-uusapan na proseso. Maaaring maging kapaki-pakinabang ito kapag paulit-ulit na ginagawa ang mga saradong frame at ang manu-manong paglipat sa pagitan ng mga makina ay nagdaragdag ng oras o pagkakaiba. Ang pag-invest lang ay may kahulugan kapag ang buong proseso ay angkop sa produkto, kabilang ang welding, paghawak, at anumang finishing matapos ang pagsasama.
Ang makina ay bumubuo ng wire sa isang nakaprogramang hugis, dinala ang mga dulo sa posisyon ng pagsasama, at isinasagawa ang butt weld na may angkop na clamping at control ng proseso. Ang eksaktong pagkakasunod-sunod ng pag-feed, pagputol, alignment, at pag-unload ay nakasalalay sa konpigurasyon. Itanong kung aling hakbang ang awtomatiko at alin ang kailangan pa ng operator.
Ang butt weld ay sumasama sa mga dulo ng wire. Hindi ito pampalit sa lahat ng intersection weld na kinakailangan sa isang mesh panel o assembled rack. Kumpirmahin din kung kasali ang pag-alis ng weld flash, surface cleanup, o susunod na sizing. Ang integrated forming at joining cycle ay hindi palaging isang linya para sa finished product.
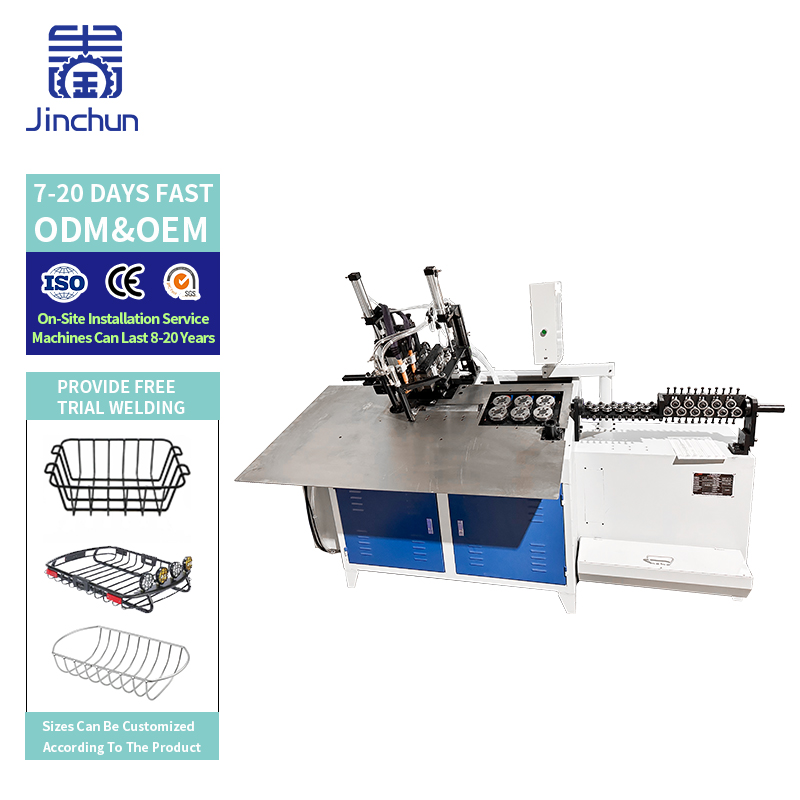
Ang isang hiwalay na proseso ay maaaring gumamit ng isang CNC 2D Wire Bending Machine upang gumawa ng isang bukas na frame, na sinusundan ng paglipat sa isang butt welder at isang locating fixture. Ang operator ay nag-aalign ng mga dulo, pinagsusunod ang sambungan, at inililipat ang frame sa inspeksyon o finishing.
Ang pagkakasunduan na ito ay nagpapahintulot sa mga estasyon ng pagbend at pag-weld na maglingkod sa iba't ibang produkto, ngunit lumilikha ito ng mga paglipat at work in progress. I-record ang tunay na oras na ginugugol sa pagkuha ng mga bahagi, pagpo-position ng mga ito, pagsusuri ng alignment, at pag-uuri ng mga natapos na frame. Ang machine cycle time lamang ay hindi sapat na paglalarawan ng gawain na kailangan upang makagawa ng isang naaaprubahan na bahagi. 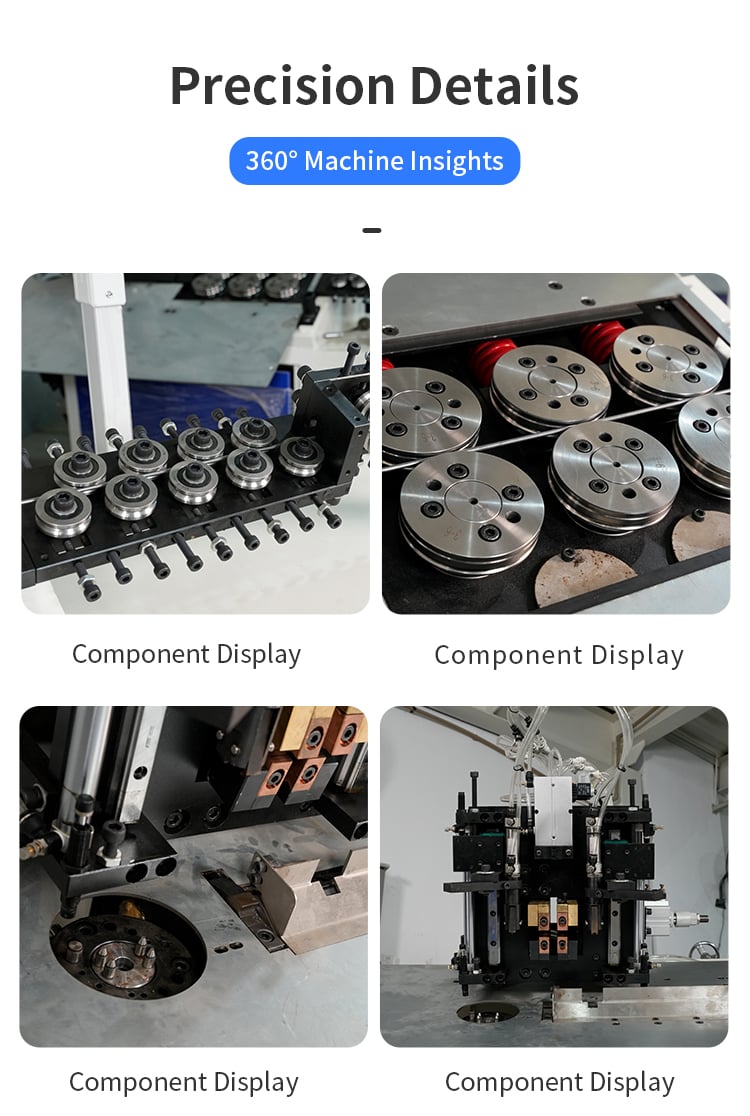
Ang integrasyon ay maaaring bawasan ang panggitnang paghawak at paulit-ulit na pagpo-position kapag ang machine ay nananatiling may angkop na reference habang ginagawa ang forming at joining. Maaari rin nitong pasimplehin ang koordinasyon ng mga bending at welding recipe. Ang mga benepisyong ito ay nakasalalay sa matatag na pagfe-feed, maaasahang alignment ng dulo, at isang sistema ng pag-unload na umaangkop sa bahagi.
Ihambing ang taunang gastos sa operasyon para sa parehong opsyon. Isama ang direktang paggawa, mga fixture, pagbabago ng setup, basurang produkto, pag-uulit ng proseso, enerhiya, mga consumable, at pangangalaga. Bilang isang pampalawak na kalkulasyon, ang karagdagang invest na 24,000 na yunit ng salapi na hinati sa napatunayang netong taunang tipid na 12,000 ay magbibigay ng simpleng dalawang-taong payback. Ang mga numerong ito ay nagpapakita lamang at hindi kasama ang pondo at buwis; hindi ito presyo ng Jinchun ni isang ipinangako ring kita.
Ang mga paulit-ulit na saradong frame na may madaling abilidad na ma-access ang mga dulo ng sambungan ay kapaki-pakinabang na mga kandidato para sa pagsusuri. Kasali rito ang mga rectangular na suportang frame at mga hugis na bahagi mula sa wire na ginagamit sa hardware para sa tahanan, rack, o guard. Ang isang pamilya ng produkto na may magkakatulad na materyales at katulad na kagamitan ay maaaring gawing mas madali ang pagpapantay ng mga pagbabago ng setup.
Hindi maaaring matukoy ang kahihinatnan mula sa pangalan ng produkto lamang. Suriin ang pinakamaliit at pinakamalaking frame, mga lokasyon ng sulok, haba ng tuwid na bahagi malapit sa sambungan, at ang espasyo para sa mga welding clamp. Ang isang buong rack o guard ay maaaring nangangailangan ng ilang nabuo na bahagi at karagdagang pagsasalansan ng welding pagkatapos isara ang frame.
Suriin ang pagkakalign ng dulo, posisyon ng sambungan, nakikitang pumupukaw, hindi tinatanggap na flash, at ang huling sukat pagkatapos ng welding. Ang proseso ng pagsasalansan ay maaaring baguhin ang lokal na haba o hugis, kaya sukatin ang natapos na frame imbes na tanggapin ang mga sukat mula sa yugto ng pagbuburol bilang panghuling resulta.
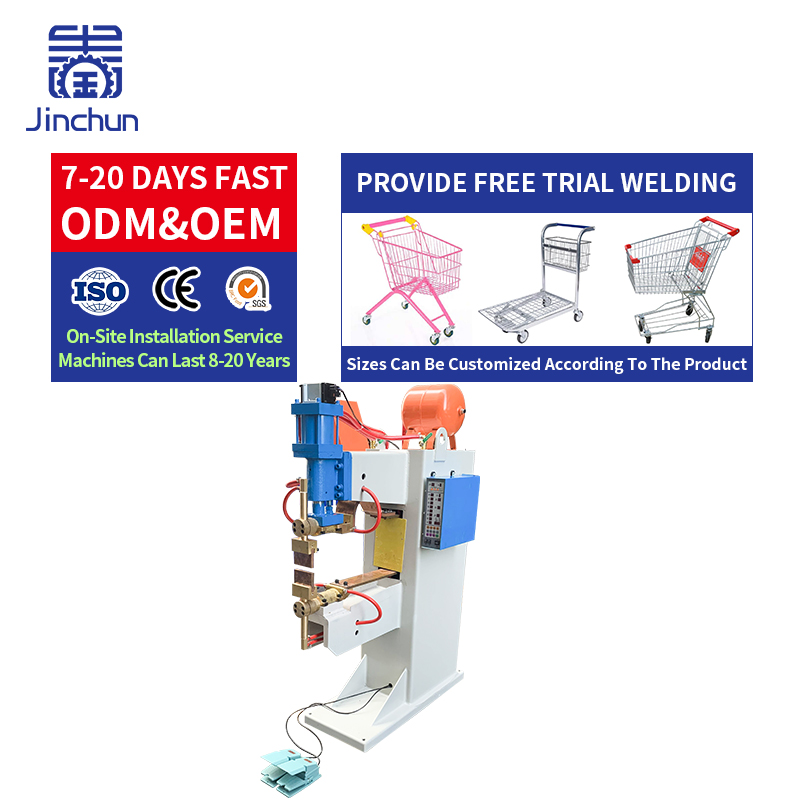
Sang-ayon sa pagsusulit ng kahigpitang pagsasama at sa pamantayan ng pagtanggap na angkop sa mga kondisyon ng paggamit ng bahagi. I-record ang kalagayan ng materyal, mga setting ng welding, at pagkakalagay ng clamp habang sinusubukan. Ang resistance butt welding ay umaasa sa kontroladong kontak, pag-init sa pamamagitan ng kuryente, at puwersa; ang mga kinakailangang setting ay nakadepende sa materyal at sambungan. Isama ang pagpapanatili ng electrode o clamp at anumang tinukoy na paggamot pagkatapos ng welding sa pagsusuri ng proseso.
Dapat isaalang-alang ang hiwalay na estasyon kapag maliit ang mga batch, madalas magbabago ang mga materyal, mahirap abutin ang sambungan, o may sobrang kakayahan ang umiiral na welder. Maaari rin silang magbigay ng fleksibilidad kapag ilang makinang Paggamit ng Kurbada nagbabahagi ng isang estasyon ng pagsasama o kapag ang produkto ay nangangailangan ng espesyal na pagkakasunod-sunod ng pagsasama.
Ikumpara kagamitan sa Pagweld kasama ang aktwal na halo ng mga bahagi, hindi lamang ang frame na may pinakamataas na dami. Isaalang-alang din ang panahon ng paghinto: ang isang kahinaan sa isang integrated joining stage ay maaaring huminto sa buong cell. Itanong ang tungkol sa fault recovery, mga spare parts, at ligtas na pag-alis ng bahagyang nabuo na bahagi.
Ibigay ang drawing ng frame, wire specification, piniling lokasyon ng joint, mga sukat ng natapos na produkto, payagan ang hitsura ng joint, at ang kinakailangang output. Ipaalam kung ang item ay magkakaroon ng coating, plating, o gagamitin kasama ang visible weld. Magpadala ng representatibong wire at humiling ng sunud-sunod na sample sa buong planong product range.
Humiling ng isang tuloy-tuloy na video na nagpapakita ng pagpapasok ng material (feeding), pagbuo (forming), pag-weld, at pagbaba (unloading). Hiwalayin ang awtomatikong siklo mula sa anumang manu-manong pag-alis ng flash o pagkorekta. Sukatin ang kalidad ng joint at mga huling sukat ng frame gamit ang pinagkasunduang paraan, pagkatapos ay gamitin ang tinanggap na output at aktwal na bilang ng kawani sa paghahambing ng gastos.
Nagpapawala ba ang integrasyon ng manu-manong gawain? Ang awtomatikong proseso ay limitado lamang sa mga operasyon na kasali sa opisyal na saklaw ng makina. Ang paglo-load ng materyales, inspeksyon, pagpapalit ng kagamitan, o pagpipinong panghuli ay maaaring kailanganin pa rin ang tao.
Kaya bang gumawa ng isang buong basket na may mesh ang isang frame machine? Hindi, kung gagawin lamang ang pagbubukod at butt welding. Karaniwan, kailangan ng basket ng iba pang bahagi at ng intersection welding o mga operasyon sa pag-aassemble.
Kailan dapat kwentahin ang panahon ng pagbabalik (payback)? Pagkatapos ng pagsusulit kung saan natatanto ang cycle time, ang tinatanggap na yield, ang bilang ng manggagawa, at ang mga pagpapalagay tungkol sa pagpapanatili para sa parehong alternatibo.
Ang integrated bending at butt welding ay pinakamalakas kapag inaalis nito ang paulit-ulit na paglipat ng mga bahagi nang hindi binabawasan ang kalidad ng mga sambungan o ang kakayahang umangkop ng produkto. Ihambing ang kabuuang gastos para sa mga bahaging tinatanggap at subukan ang buong cycle. Magpadala ng iyong drawing ng frame, specification ng wire, mga kinakailangan sa posisyon ng welding, at target na cycle time upang masuri namin kung ang isang integrated machine ay angkop para sa iyo.
 Mainit na Balita
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN