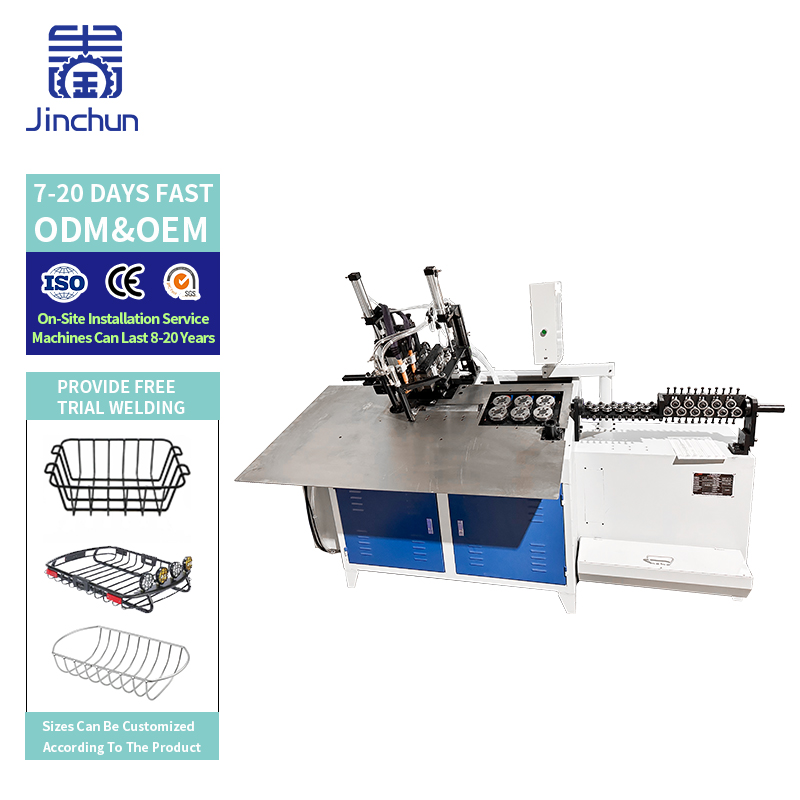
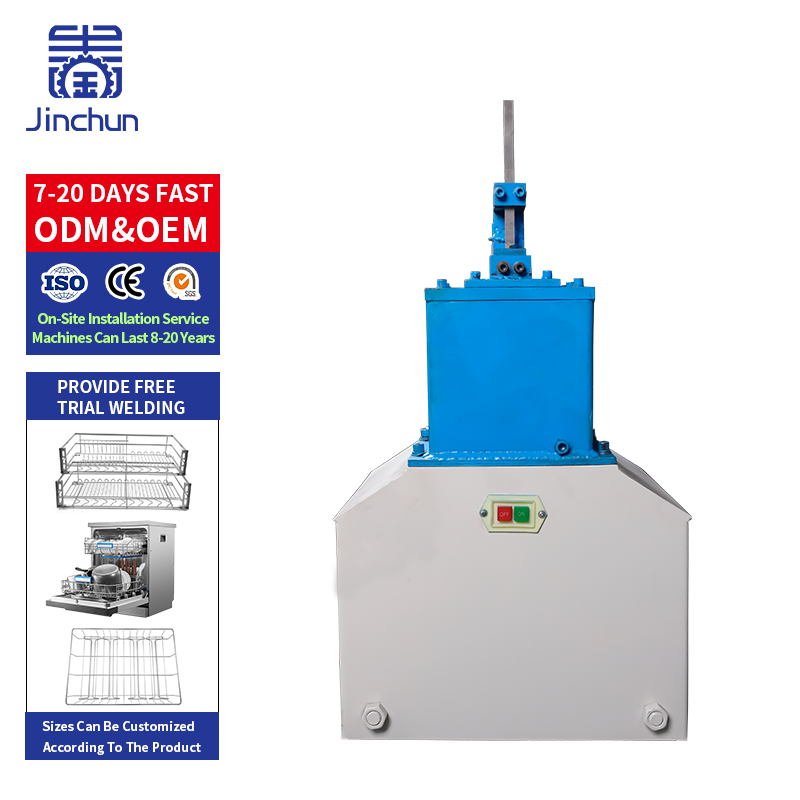
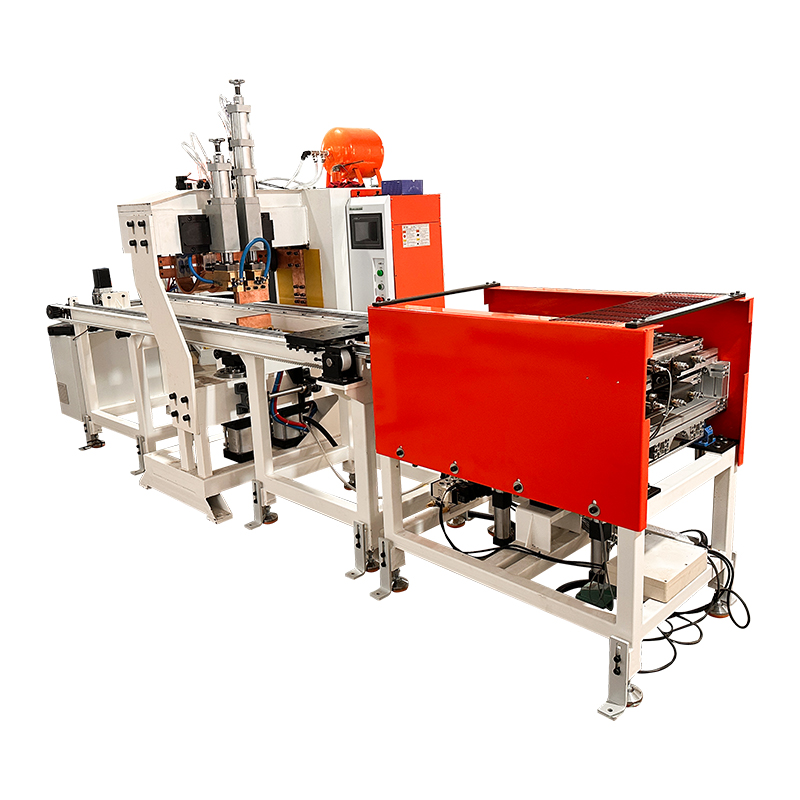
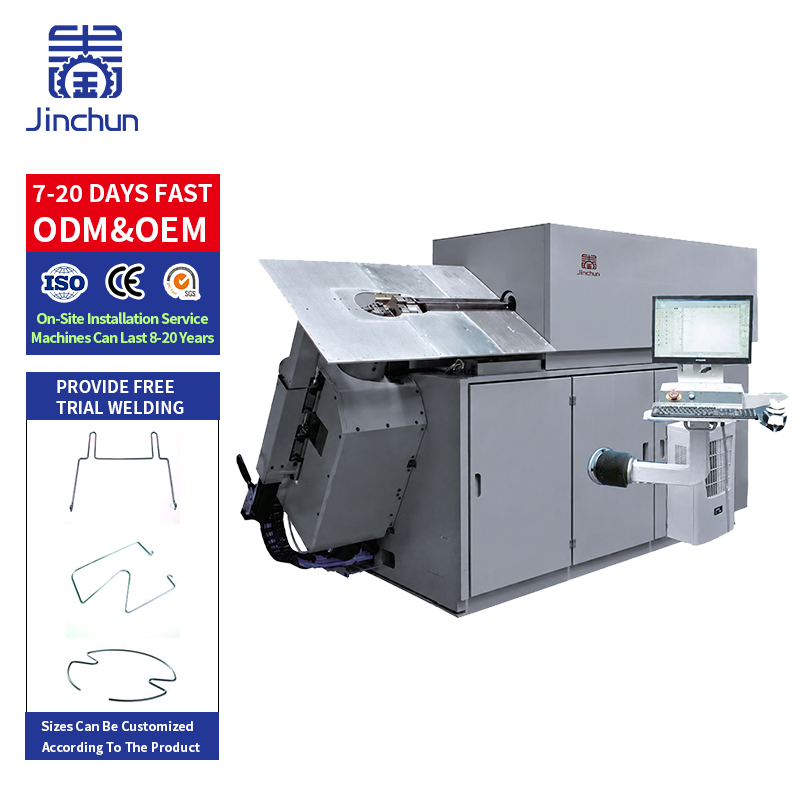
Auç-qruplaştırmalı Tel Əyilmə Maşını bir koordinasiya olunmus proses daxilində formalı birləşmələrin yaradılması və onların naqil uclarının birləşdirilməsi. Bu, qapalı çərçivələrin təkrarlı şəkildə istehsal edilməsi zamanı faydalıdır; çünki maşınlar arasında əllə köçürmə əməliyyatı vaxt itirilməsinə və ya nəticələrdə dəyişkənliyə səbəb olur. Tam proses (qaynaqlama, emal və birləşdirmədən sonra hər hansı son emal) məhsula uyğun gəldiyi təqdirdə bu investisiya məqsədəuyğundur.
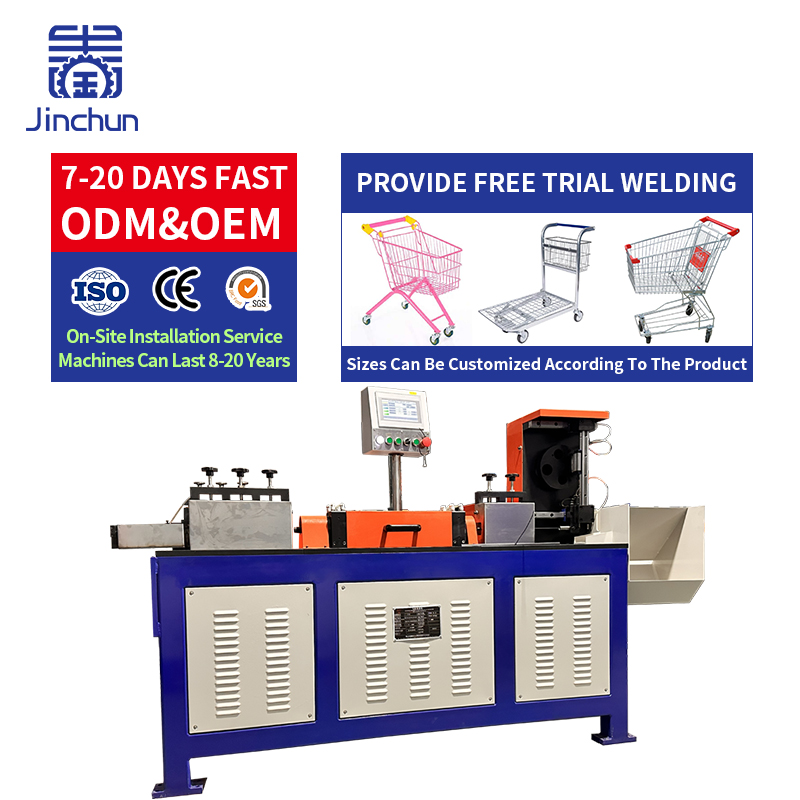
Maşın naqili proqramlaşdırılmış formaya əyir, ucları birləşdirmə mövqeyinə gətirir və uyğun sıxma və proses idarəetməsi ilə uclu-qaynaqlama aparır. Dəqiq ötürmə, kəsmə, uyğunlaşma və boşaltma ardıcıllığı konfiqurasiyadan asılıdır. Avtomatik olan addımları və hələ də operator tərəfindən yerinə yetirilməsi tələb olunan addımları soruşun.
Uclu-qaynaqlama naqil uclarını birləşdirir. Lakin bu, tor panellərdə və ya montajlı rəflərdə tələb olunan bütün kəsişmə qaynaqlarını əvəz etmir. Həmçinin qaynaq çıxıntısının silinməsi, səthlərin təmizlənməsi və ya sonradan ölçülərin düzəldilməsi proseslərinin daxil olub-olmadığını təsdiqləyin. Bütövlükdə formalı və birləşdirici dövr mütləq hazır məhsul xəttini təmsil etmir.
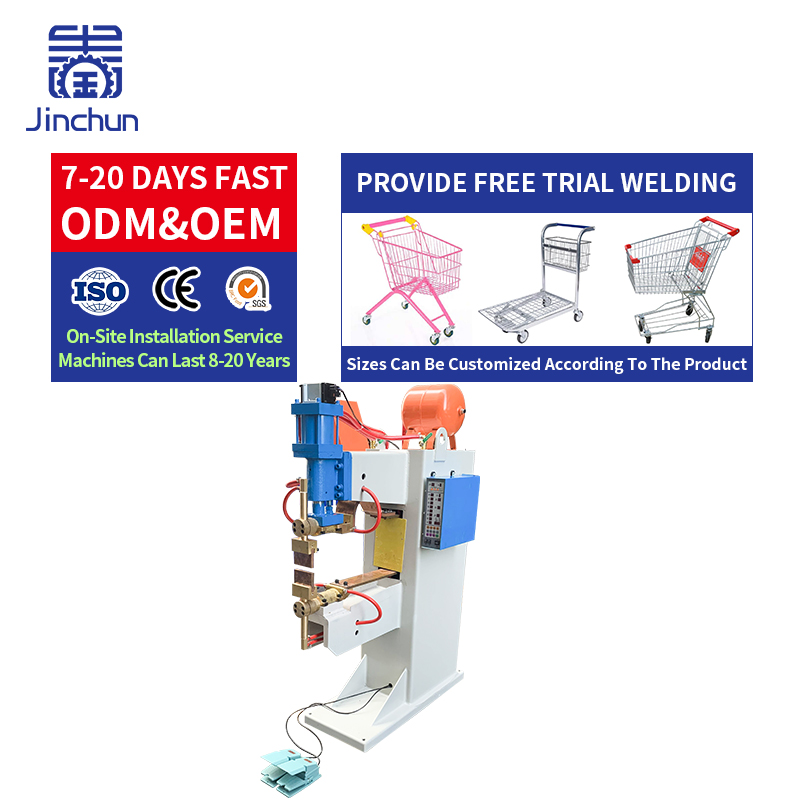
Ayrı proses istifadə edə bilər CNC 2D Sim Əyici Maşın açık çərçivə yaratmaq üçün, sonra döş qaynaq aparatına və yerləşdirici qurğuya köçürülür. Operator ucları uyğunlaşdırır, birləşməni qaynadır və çərçivəni yoxlama və ya bitirməyə göndərir.
Bu təşkilat əyilmə və qaynaq stansiyalarının müxtəlif məhsullara xidmət etməsinə imkan verir, lakin bu, köçürmələr və davam edən iş yaradır. Hissələri götürmək, onları mövqeləndirmək, uyğunlaşdırmanı yoxlamaq və bitmiş çərçivələri sıralamaq üçün sərf olunan real vaxtı qeyd edin. Maşın dövrü vaxtı yalnız bir qəbul edilə bilən hissənin istehsalı üçün tələb olunan işi az qiymətləndirir. 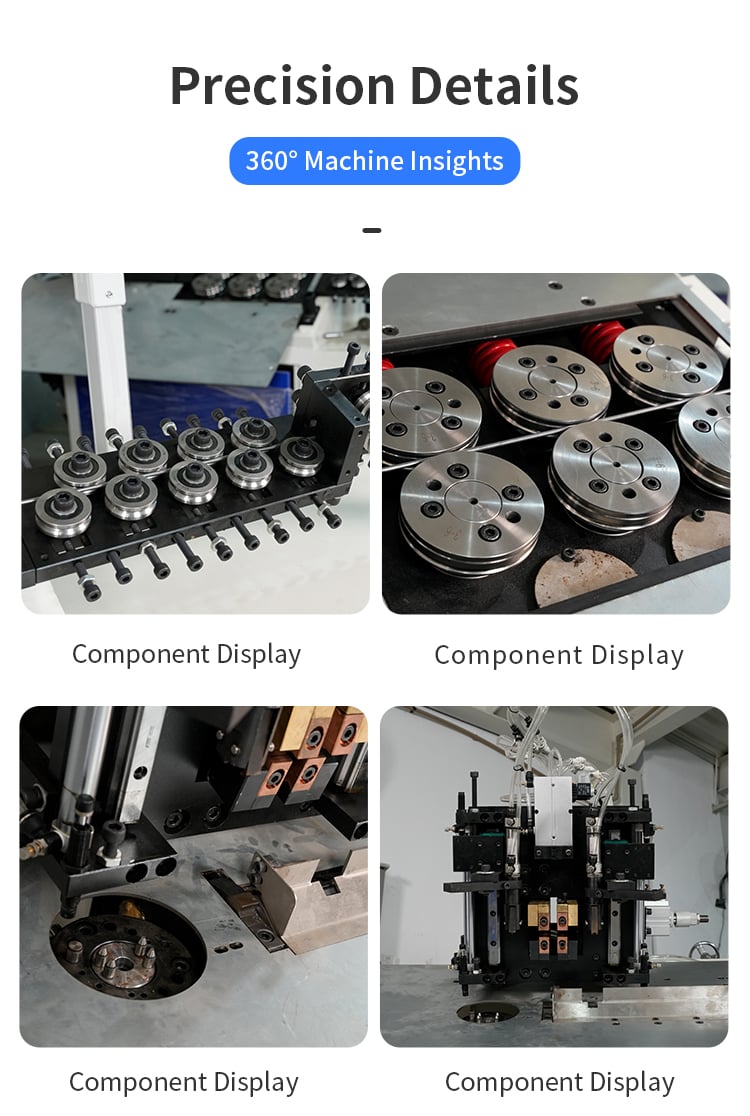
Birləşdirmə, maşının formalı və birləşdirici proseslər boyu uyğun referansı saxlaması halında, ara emal və təkrar mövqeləndirməni azalda bilər. O, həmçinin əyilmə və qaynaq reseptlərinin koordinasiyasını sadələşdirə bilər. Bu faydalar sabit qida verilməsindən, etibarlı uc uyğunlaşdırmasından və hissə ilə uyğun işləyən boşaltma təşkili ilə bağlıdır.
Hər iki variant üçün illik istismar xərclərini müqayisə edin. Bunlara birbaşa əmək, qurğular, konfiqurasiya dəyişiklikləri, israf, təkrar emal, enerji, sərf olunan materiallar və texniki xidmət daxildir. Hipotetik hesablama olaraq, 24 000 valyuta vahidi əlavə investisiyasının doğrulanmış illik net qənaətə — 12 000-ə bölünməsi sadə ikiillik qayıtma müddəti verir. Bu rəqəmlər yalnız nümunəvi olub, maliyyələşdirməni və vergiləri nəzərdə tutmur; bunlar Jinchun qiymətləndirməsi deyil və zəmanətli gəlir də deyil.
Daxili hissələrinə çıxış mümkündür olan təkrarlanan qapalı çərçivələr qiymətləndirmə üçün faydalı namizədlərdir. Nümunələrə düzbucaqlı dayaq çərçivələri və ev avadanlıqları, raf sistemləri və ya qoruyucular üçün istifadə olunan formalı sim komponentləri daxildir. Eyni materialdan hazırlanmış və oxşar alətlərlə işlənən məhsul ailəsi konfiqurasiya dəyişikliklərini standartlaşdırmağı asanlaşdıra bilər.
Uyğunluq yalnız məhsul adından müəyyən edilə bilməz. Ən kiçik və ən böyük çərçivəni, bucaq yerlərini, birləşməyə yaxın düz uzunluğu və qaynaq sıxmaqlarına verilən boşluğu yoxlayın. Tam bir rəf və ya qoruyucu bir neçə formalı komponent və çərçivə bağllandıqdan sonra əlavə qaynaq birləşdirmə tələb edə bilər.
Qaynaqdan sonra uc uyğunluğunu, birləşmə mövqeyini, görünən çatları, qəbul edilməyən çıxıntıları və son ölçüləri yoxlayın. Birləşdirmə prosesi yerli uzunluğu və ya formanı dəyişə bilər; buna görə də son çərçivəni ölçün və əyilmə mərhələsindəki ölçüləri son nəticə kimi qəbul etməyin.
Hissənin istismar şəraitinə uyğun birlikdə möhkəmlik sınağı və qəbul meyarını təsdiqləyin. Sınaq zamanı materialın vəziyyətini, qaynaq parametrlərini və sıxma qurğusunun konfiqurasiyasını qeyd edin. Müqavimətli uclu qaynaq nəzarət olunan təmasa, elektrik isitməsinə və qüvvəyə əsaslanır; tələb olunan parametrlər material və birləşmədən asılıdır. Prosesin təhlilinə elektrod və ya sıxma qurğusunun texniki xidməti ilə həmçinin müəyyən edilmiş post-qaynaq emalı da daxil edilməlidir.
Partiyalar kiçik olduqda, materiallar tez-tez dəyişdikdə, birləşməyə çatmaq çətin olduqda və ya mövcud qaynaq aparatının boş gücü olduqda ayrı stansiyaları nəzərdə tutmaq məqsədəuyğundur. Onlar həmçinin bir neçə məhsulun eyni birləşdirici stansiyasından istifadə etdiyi və ya məhsulun xüsusi birləşdirici ardıcıllıq tələb etdiyi hallarda çeviklik təmin edə bilər. büküm maşınları bir neçə məhsul birləşdirici stansiyasından istifadə edirsə və ya məhsul xüsusi birləşdirici ardıcıllıq tələb edirsə.
Müqayisə edin qoyma avadanlığı ən yüksək həcmli çərçivəyə əlavə olaraq, hissələrin faktiki qarışığı ilə işləyin. Dayanma vaxtını da nəzərə alın: inteqrasiya edilmiş birləşdirmə mərhələsində yaranan nasazlıq bütün hüceyrənin dayanmasına səbəb ola bilər. Nasazlıq aradan qaldırılması, ehtiyat hissələri və qismən hazırlanmış komponentin təhlükəsiz çıxarılması haqqında soruşun.
Çərçivənin çertyojunu, naqil spesifikasiyasını, üstünlük verilən birləşmə yerini, son ölçüləri, icazə verilən birləşmə görünüşünü və tələb olunan istehsal həcmini təqdim edin. Məhsulun boyanacağı, galvanizlənəcəyi və ya görünən qaynaq ilə istifadə olunacağı haqqında məlumat verin. Nümayəndə naqil göndərin və planlaşdırılan məhsul çeşidində ardıcıl nümunələr almağı xahiş edin.
Naqil verilməsi, formalaşdırılması, qaynaqlanması və boşaldılması prosesini əhatə edən bir neçə dəqiqəlik davamlı video tələb edin. Avtomatik dövrü əlavə əllə aparılan parlaqlıq çıxarma və ya düzəliş əməliyyatlarından ayırın. Birləşmə keyfiyyətini və son çərçivə ölçülərini razılaşdırılmış üsullarla ölçün, sonra qiymət müqayisəsində qəbul edilmiş istehsal həcmini və faktiki işçi sayını istifadə edin.
İnteqrasiya əl ilə işləməni aradan qaldırırmı? Yalnız təsdiqlənmiş maşın miqyasına daxil olan əməliyyatlar avtomatlaşdırılır. Materialın yüklənməsi, yoxlanılması, alətlərin dəyişdirilməsi və ya son emal hələ də əmək tələb edə bilər.
Bir çərçivə maşını tam şəkildə torba səbəti istehsal edə bilərmi? Yalnız bükülmə və ucluq qaynağı ilə deyil. Adətən səbət başqa komponentlər və kəsişmə qaynağı və ya montaj əməliyyatları tələb edir.
Qayıdış müddəti nə zaman hesablanmalıdır? Sınaqdan sonra hər iki alternativ üçün sikl müddəti, qəbul edilən hasilat, işçi heyəti və texniki xidmət fərz-ettişmələri müəyyənləşdirildikdən sonra.
İnteqrasiya olunmuş bükülmə və ucluq qaynağı, bir-birinə keçidlərin təkrarlanmasını aradan qaldırarkən birləşmə keyfiyyətini və məhsulun çevikliyini zədələmədikdə ən güclüdür. Tam qəbul edilən hissənin qiymətini müqayisə edin və tam sikli sınayın. Qiymətləndirmə etmək üçün çərçivə çertyojunuzu, tel spesifikasiyanızı, qaynaq mövqeləri tələblərinizi və hədəf sikl müddətinizi göndərin.
 Son xəbərlər
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN