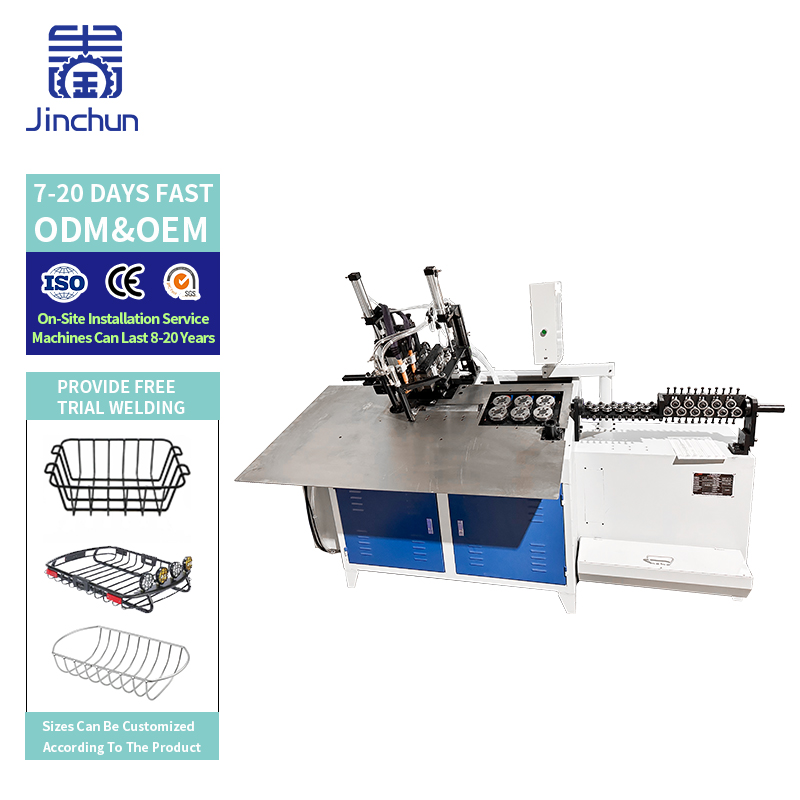
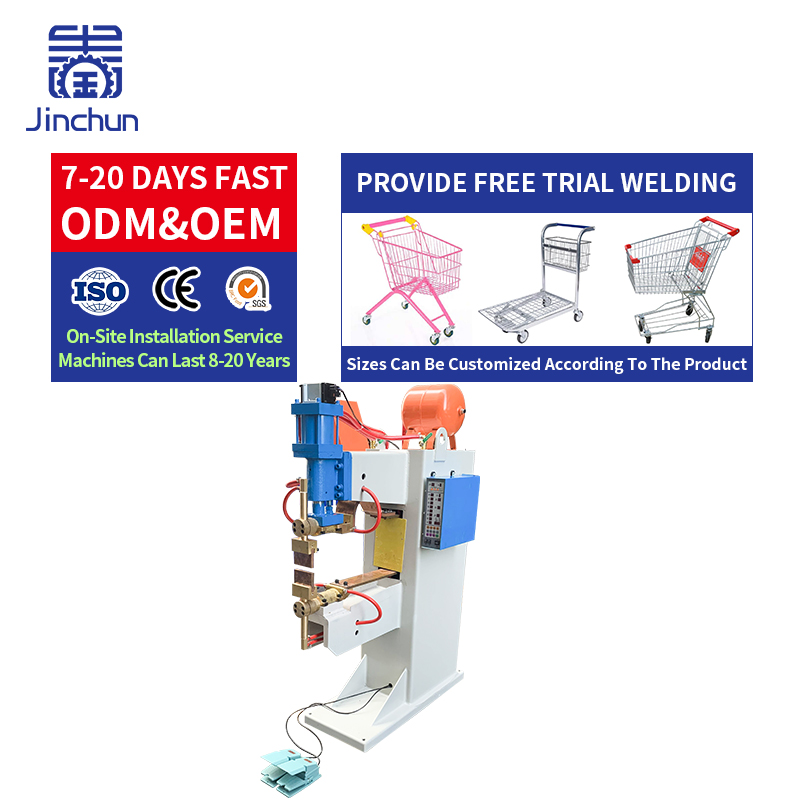
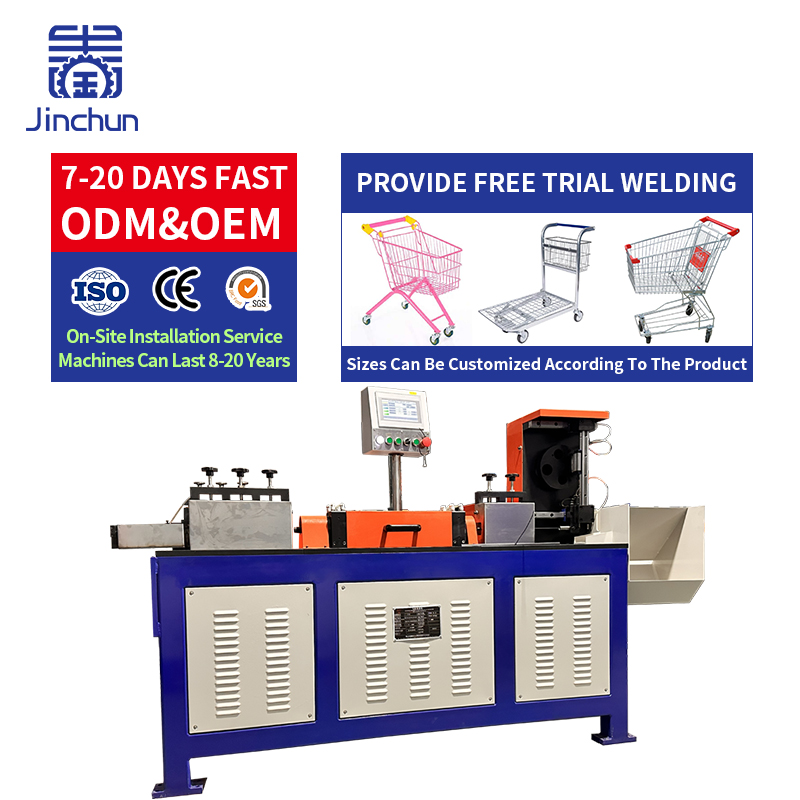
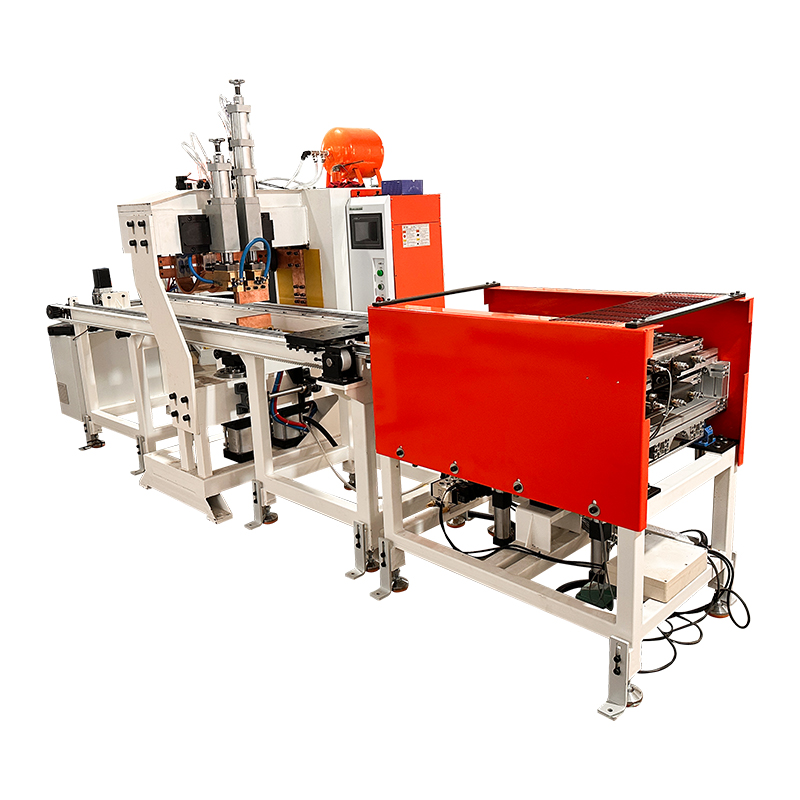
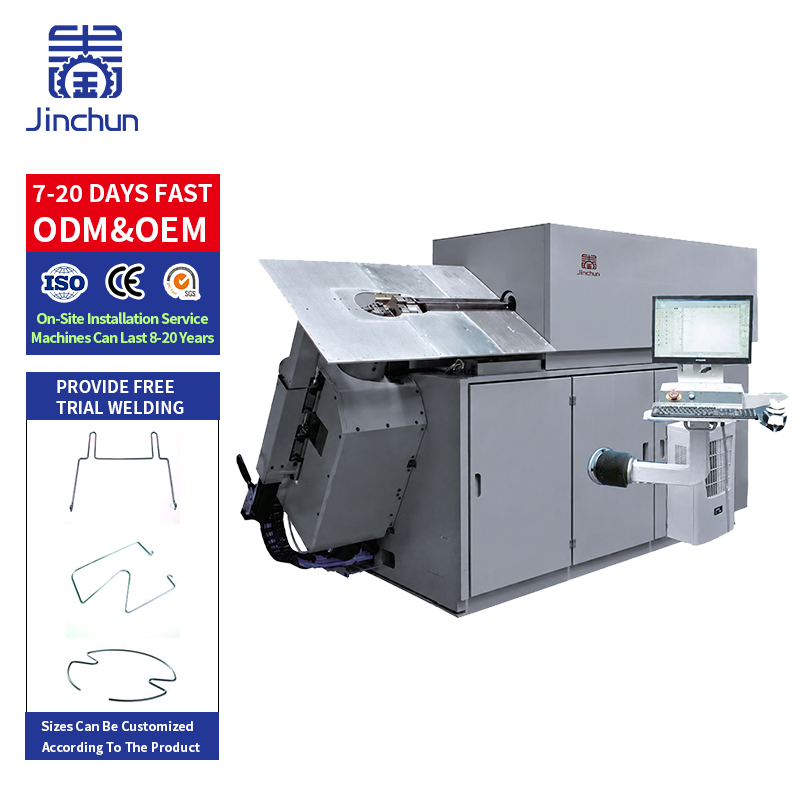
ए अन्त्य वेल्डिङ्ग सहितको तार बेन्डिङ मेसिन एकै समन्वित प्रक्रियामा आकार बनाउने र तारका सिराहाहरू जोड्ने कार्य गर्दछ। यो बन्द फ्रेमहरू बारम्बार उत्पादन गर्दा र मेसिनबीच हस्तचालित स्थानान्तरणले समय वा भिन्नता थप्दा उपयोगी हुन्छ। यो लगानी मात्र तबै उचित हुन्छ जब पूरै प्रक्रिया—सहित वेल्डिङ, ह्यान्डलिङ र जोड्ने पछि आउने कुनै पनि समाप्ति कार्य—उत्पादनमा फिट हुन्छ।
यो मेसिनले कार्यक्रमित आकारमा तार बनाउँदछ, सिराहाहरूलाई जोड्ने स्थितिमा ल्याउँदछ र उपयुक्त क्ल्याम्पिङ र प्रक्रिया नियन्त्रणसँगै बट वेल्डिङ गर्दछ। सटीक फिड, काट्ने, संरेखण र अनलोडिङ क्रम कन्फिगरेसनमा निर्भर गर्दछ। कुन कदमहरू स्वचालित छन् र कुन कदमहरूमा अपरेटरको आवश्यकता छ भनेर सोध्नुहोस्।
बट वेल्डिङले तारका सिराहाहरू जोड्छ। यो मेश प्यानल वा संयोजित र्याकमा आवश्यक सबै अन्तर्सेक्सन वेल्डिङहरूको सट्टा हुँदैन। वेल्ड फ्ल्यास हटाउने, सतह सफा गर्ने वा पछि आउने साइजिङ समावेश छ कि छैन भनेर पनि पुष्टि गर्नुहोस्। एकीकृत बनाउने र जोड्ने चक्र आवश्यक रूपमा तयार उत्पादन लाइन हुँदैन।
एउटा अलग-अलग प्रक्रिया एउटा सीएनसी 2 डी वायर बेन्डिङ मेसिन खुला फ्रेम बनाउन प्रयोग गर्न सक्छ, त्यसपछि बट वेल्डर र लोकेटिङ फिक्सचरमा सार्ने। अपरेटरले टुनाहरू जोड्छ, जोडलाई वेल्ड गर्छ र फ्रेमलाई निरीक्षण वा समाप्ति कार्यमा सार्छ।
यो व्यवस्था बेन्डिङ र वेल्डिङ स्टेशनहरूलाई विभिन्न उत्पादहरू सेवा दिन अनुमति दिन्छ, तर यसले सार्ने कार्य र कार्य प्रगति नै सिर्जना गर्छ। भागहरू उठाउन, तिनीहरूलाई स्थिति दिन, संरेखण जाँच गर्न र समाप्त फ्रेमहरू छान्नमा लागेको वास्तविक समय दर्ता गर्नुहोस्। मात्र मेशिन चक्र समयले स्वीकृत भाग उत्पादन गर्न आवश्यक कार्यलाई कम आँकलन गर्छ। 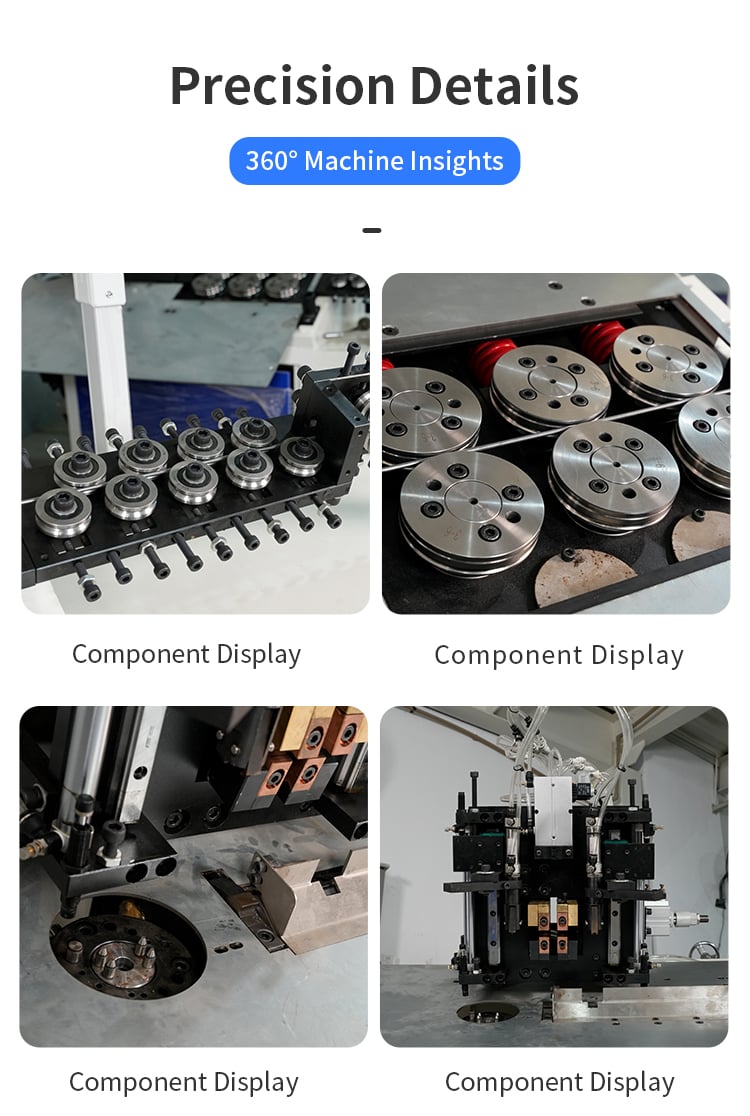
एकीकरणले बनावट र जोडाइको समयमा मेशिनले उपयुक्त सन्दर्भ कायम राख्दा मध्यवर्ती ह्यान्डलिङ र दोहोरिएको स्थिति दिने कार्य घटाउन सक्छ। यसले बेन्डिङ र वेल्डिङ रेसिपीहरूको समन्वय पनि सरल बनाउन सक्छ। यी फाइदाहरू स्थिर फिडिङ, विश्वसनीय अन्त्य संरेखण र भागसँग काम गर्ने अनलोडिङ व्यवस्थामा निर्भर गर्दछ।
दुवै विकल्पहरूको वार्षिक सञ्चालन लागत तुलना गर्नुहोस्। यसमा प्रत्यक्ष श्रम, फिक्सचरहरू, परिवर्तनहरू, अपशिष्ट सामग्री, पुनः काम गर्ने आवश्यकता, ऊर्जा, खपत हुने सामग्रीहरू र रखरखाव समावेश छन्। काल्पनिक गणनाको रूपमा, २४,००० मुद्रा एकाइहरूको अतिरिक्त लगानीलाई प्रमाणित शुद्ध वार्षिक बचत १२,००० ले भाग दिँदा सरल दुई वर्षको पे-ब्याक समय प्राप्त हुन्छ। यी अंकहरू केवल उदाहरणका लागि हुन् र वित्तपोषण र करहरू बाहेक छन्; यी जिनचुनका मूल्यहरू वा वाचित रिटर्न होइनन्।
पुनरावृत्ति भएका बन्द फ्रेमहरू जसका अन्त्य सङ्गतहरू पहुँच योग्य छन्, मूल्याङ्कनका लागि उपयोगी उम्मेदवारहरू हुन्। उदाहरणहरूमा आयताकार समर्थन फ्रेमहरू र घरेलु कार्यका लागि प्रयोग हुने उपकरणहरू, र्याकहरू वा गार्डहरूमा प्रयोग हुने आकृति दिइएका तार घटकहरू समावेश छन्। सामान्य सामग्री र समान औजारहरू साझा गर्ने उत्पाद परिवारले परिवर्तनहरूलाई मानकीकरण गर्न सजिलो बनाउन सक्छ।
उत्पादको नाम मात्रबाट यसको उपयुक्तता निर्धारण गर्न सकिँदैन। सानो र ठूलो फ्रेम, कुनाका स्थानहरू, जोडको नजिकैको सिधा लम्बाइ र वेल्डिङ क्ल्याम्पहरूको लागि पर्याप्त खाली ठाउँ जाँच गर्नुहोस्। पूर्ण र्याक वा गार्ड निर्माण गर्न कतिपय आकार दिइएका घटकहरू र फ्रेम बन्द भएपछि अतिरिक्त संयोजन वेल्डिङको आवश्यकता हुन सक्छ।
अन्त्य सँग जुडाइ, जोडको स्थिति, दृश्यमान फाटो, अस्वीकार्य फ्ल्यास र वेल्डिङपछिको अन्तिम आकारहरू निरीक्षण गर्नुहोस्। जोड गर्ने प्रक्रियाले स्थानीय लम्बाइ वा आकारमा परिवर्तन गर्न सक्छ, त्यसैले बेन्डिङ चरणका मापहरूलाई अन्तिम मानेर स्वीकार नगरी तयार भएको फ्रेमको माप लिनुहोस्।
भागको सेवा अवस्थाका लागि उपयुक्त संयुक्त शक्ति परीक्षण र स्वीकृति मापदण्डमा सहमत हुनुहोस्। परीक्षणको समयमा सामग्रीको अवस्था, वेल्डिङ्ग सेटिङ्स र क्ल्याम्प सेटअप दर्ता गर्नुहोस्। प्रतिरोध बट वेल्डिङ्गले नियन्त्रित सम्पर्क, विद्युतीय तापन र बलमा निर्भर गर्दछ; आवश्यक सेटिङ्स सामग्री र जोडको आधारमा फरक हुन्छन्। प्रक्रिया समीक्षामा इलेक्ट्रोड वा क्ल्याम्पको रखरखाव र कुनै निर्दिष्ट पश्च-वेल्डिङ्ग उपचार समावेश गर्नुहोस्।
जब ब्याचहरू साना हुन्छन्, सामग्रीहरू बारम्बार परिवर्तन हुन्छन्, जोड पहुँच गर्न गाह्रो हुन्छ वा विद्यमान वेल्डरमा अतिरिक्त क्षमता छ भने अलग-अलग स्टेशनहरूको विचार गर्नुपर्दछ। यी स्टेशनहरूले कतिपय अवस्थामा लचक प्रदान गर्न सक्छन् जब कतिपय बेंडिंग मशीनहरू जोड गर्ने स्टेशन साझा गर्छन् वा उत्पादले विशेषीकृत जोड अनुक्रमको आवश्यकता पर्दछ।
तुलना गर्नुहोस् वेल्डिङ उपकरण वास्तविक भागहरूको मिश्रणसँग, केवल सबैभन्दा धेरै मात्रामा उत्पादन गरिएको फ्रेम मात्र होइन। डाउनटाइम पनि विचार गर्नुहोस्: एकीकृत जोडाइ चरणमा दोष लाग्दा पूरै सेल रोकिन सक्छ। दोष पुनर्स्थापना, स्पेयर पार्ट्स र आंशिक रूपमा गठन भएको घटकलाई सुरक्षित रूपमा हटाउने बारेमा सोध्नुहोस्।
फ्रेमको ड्राइङ, तारको विशिष्टता, प्राथमिकता भएको जोड स्थान, पूर्ण आकार, अनुमति दिइएको जोडको उपस्थिति र आवश्यक उत्पादन प्रदान गर्नुहोस्। यो उल्लेख गर्नुहोस् कि वस्तुमा कोटिङ, प्लेटिङ वा दृश्यमान वेल्डिङसँग प्रयोग गरिने छ कि छैन। प्रतिनिधित्व गर्ने तार पठाउनुहोस् र योजना गरिएको उत्पादन दायरामा लगातार नमूनाहरूको लागि अनुरोध गर्नुहोस्।
फिडिङ, फर्मिङ, वेल्डिङ र अनलोडिङ देखाउने एउटा निर्बाध भिडियोको लागि सोध्नुहोस्। स्वचालित चक्रलाई कुनै हातले गरिएको फ्ल्यास हटाउने वा सुधार गर्ने कार्यबाट छुट्याउनुहोस्। सम्झौता भएका विधिहरू प्रयोग गरेर जोडको गुणस्तर र अन्तिम फ्रेमको आकार मापन गर्नुहोस्, त्यसपछि लागू उत्पादन र वास्तविक कर्मचारी संख्या प्रयोग गरेर लागत तुलना गर्नुहोस्।
एकीकरणले स्वचालित काम गर्दछ? केवल प्रमाणित मेसिनको क्षेत्रमा समावेश गरिएका संचालनहरू स्वचालित गरिन्छन्। सामग्री लोडिङ, निरीक्षण, औजार परिवर्तन वा समाप्ति कार्यहरूमा अझै पनि श्रमको आवश्यकता हुनसक्छ।
एउटा फ्रेम मेसिनले पूर्ण मेश बास्केट उत्पादन गर्न सक्छ? केवल बेन्डिङ र बट वेल्डिङ मात्रले होइन। एउटा बास्केट सामान्यतया अन्य घटकहरू र अन्तर्सेक्सन वेल्डिङ वा संयोजन कार्यहरूको आवश्यकता पर्छ।
पेब्याक कहिले गणना गर्नुपर्छ? परीक्षण पछि चक्र समय, स्वीकृत उत्पादन, कर्मचारी र रखरखावका धारणाहरू दुवै विकल्पहरूका लागि स्थापित भएपछि।
एकीकृत बेन्डिङ र बट वेल्डिङ सबैभन्दा प्रभावकारी छ जहाँ यसले जोडको गुणस्तर वा उत्पादन लचकलाई सम्झन नगरी दोहोरिएका स्थानान्तरणहरू हटाउँछ। पूर्ण स्वीकृत-भाग लागत तुलना गर्नुहोस् र पूर्ण चक्र परीक्षण गर्नुहोस्। तपाईंको फ्रेम ड्राइङ, तार विशिष्टता, वेल्ड-स्थिति आवश्यकताहरू र लक्षित चक्र समय पठाउनुहोस् ताकि हामी एकीकृत मेसिन उपयुक्त छ कि छैन भनेर मूल्याङ्कन गर्न सकौं।
 गर्म समाचार
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN