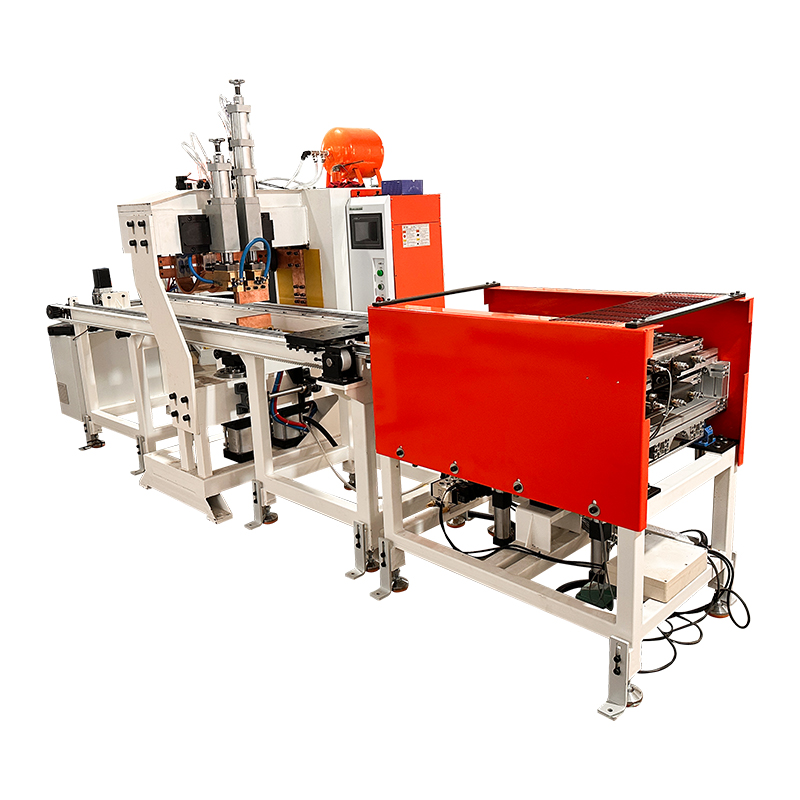
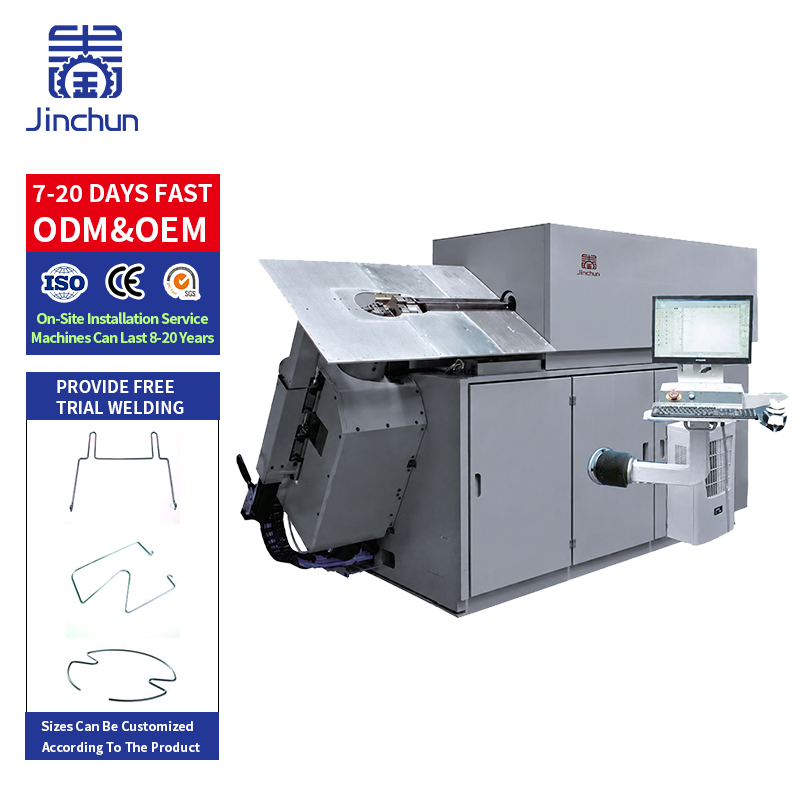
Awire bøjningsmaskine med stødeflammesvejsning kombinerer formning af en figur og sammenføjning af trådendernes ender inden for én samordnet proces. Den kan være nyttig, når lukkede rammer fremstilles gentagne gange, og manuel overførsel mellem maskiner tilføjer tid eller variation. Investeringen er kun fornuftig, når hele processen passer til produktet, herunder svejsningen, håndteringen og eventuel efterbehandling efter sammenføjningen.
Maskinen former tråden til en programmeret figur, bringer enderne i position til sammenføjning og udfører en stumpsv svejsning med passende klemning og proceskontrol. Den præcise føde-, skære-, justerings- og udpakningssekvens afhænger af konfigurationen. Spørg, hvilke trin der er automatiserede og hvilke der stadig kræver en operatør.
En stumpesvejsning forbinder trådenden. Den erstatter ikke alle skæringspunktsvejsninger, der kræves i en netplade eller en samlet reol. Bekræft også, om fjernelse af svejseflash, overfladerensning eller senere dimensionering er inkluderet. En integreret formnings- og tilslutningscyklus er ikke nødvendigvis en færdigproduktlinje.
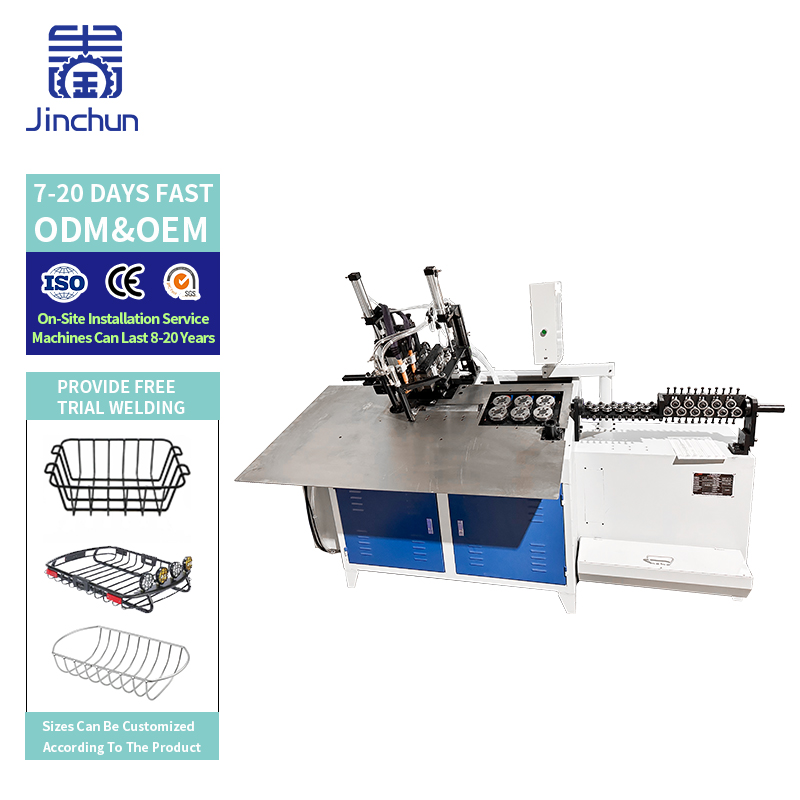
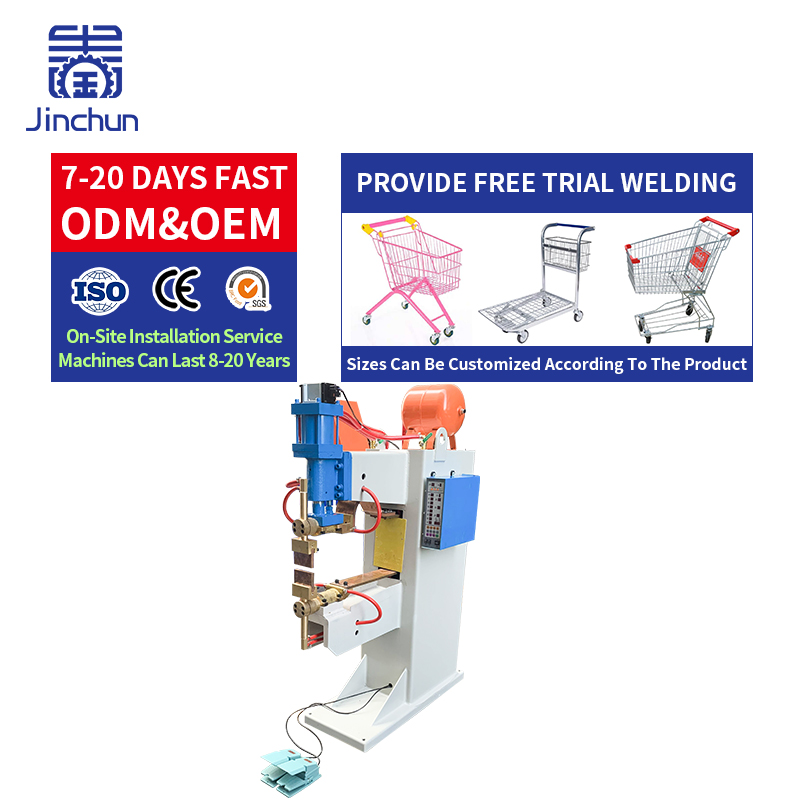
En separat proces kan bruge en CNC 2D Wire Bending Machine til at fremstille en åben ramme, efterfulgt af overførsel til en stumpesvejser og en lokaliseringsfastspænding. Operatøren justerer enderne, svejser forbindelsen og flytter rammens til inspektion eller færdiggørelse.
Denne opstilling giver mulighed for, at bøjen- og svejsestationer kan betjene forskellige produkter, men den skaber overførsler og arbejde i gang. Registrer den faktiske tid, der bruges på at hente dele, placere dem, kontrollere justeringen og sortere færdige rammer. Kun maskincyklustiden giver en forkert lav vurdering af det arbejde, der kræves for at fremstille en godkendt del. 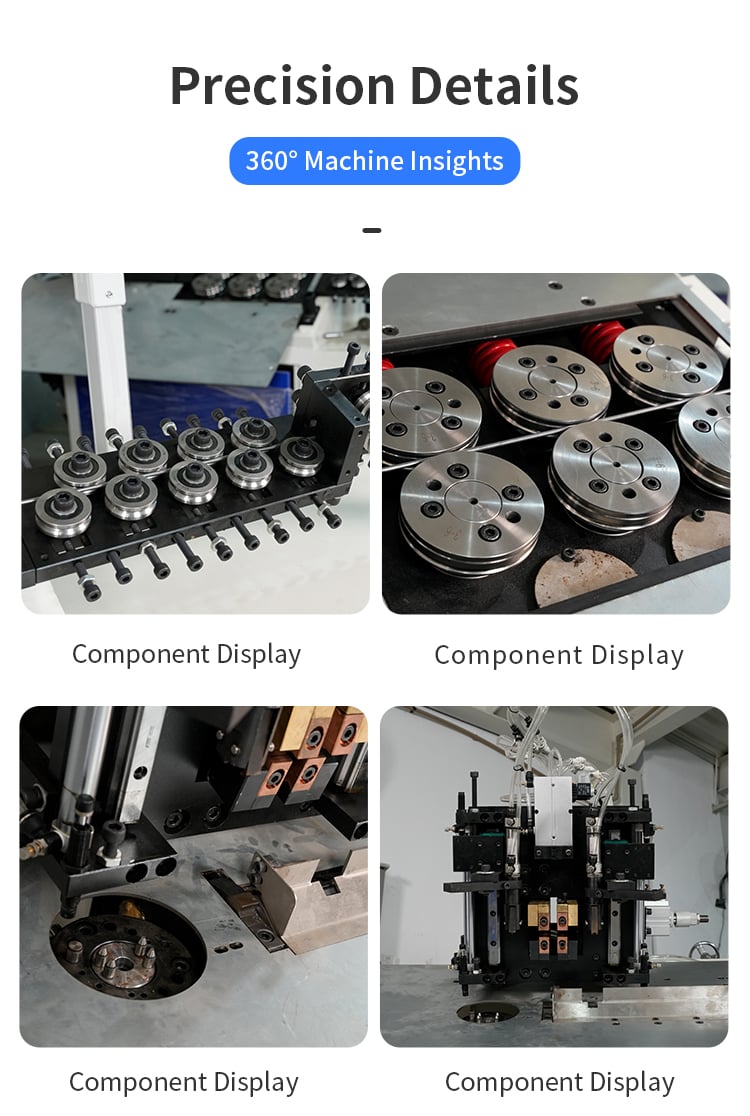
Integration kan reducere mellembehandling og gentagne justeringer, når maskinen opretholder en passende reference gennem omformning og sammenføjning. Det kan også forenkle koordinationen af bøje- og svejseprogrammer. Disse fordele afhænger af stabil tilførsel, pålidelig endepositionering og en aflæsningsordning, der fungerer med emnet.
Sammenlign de årlige driftsomkostninger for begge muligheder. Inkludér direkte arbejdskraft, fastgørelsesmidler, skift mellem produkter, udskud, reparationer, energi, forbrugsartikler og vedligeholdelse. Som en hypotetisk beregning giver en ekstra investering på 24.000 valutaenheder divideret med verificerede nettoårlige besparelser på 12.000 en simpel tilbagebetalingstid på to år. Disse tal er illustrative og udelukker finansiering og skatter; de repræsenterer ikke Jinchuns priser eller en garanteret afkast.
Gentagne lukkede rammer med tilgængelige endeforbindelser er gode kandidater til vurdering. Eksempler inkluderer rektangulære støtterammer og formede trådkomponenter, der anvendes i husholdningshardware, stativer eller beskyttelsesrammer. En produktfamilie med fælles materiale og lignende værktøj kan gøre omstilling lettere at standardisere.
Egnethed kan ikke fastslås udelukkende ud fra produktets navn. Tjek den mindste og største ramme, hjørnepositioner, lige længde nær forbindelsen samt friheden til svejseklamperne. Et komplet stativ eller en beskyttelsesramme kræver muligvis flere formede komponenter samt yderligere samlingssvejsning efter, at rammen er lukket.
Inspekter endeforbindelsens justering, forbindelsens placering, synlig revning, uacceptabel flash og de endelige mål efter svejsning. Tilslutningsprocessen kan ændre lokal længde eller form, så mål den færdige ramme i stedet for at acceptere mål fra bøjeningsfasen som endelige.
Godkend den fælles styrkeprøve og acceptkriteriet, der er passende for delens brugsforhold. Registrer materialeforhold, svejseindstillinger og klemmeopsætning under prøven. Modstandssvejsning af ender kræver kontrolleret kontakt, elektrisk opvarmning og kraft; de påkrævede indstillinger afhænger af materialet og forbindelsen. Inkluder elektrode- eller klemmevedligeholdelse samt eventuelle specificerede efter-svejsebehandlinger i procesgennemgangen.
Separate stationer bør overvejes, når seriestørrelserne er små, materialerne skifter hyppigt, forbindelsen er svær at tilgå, eller det eksisterende svejseapparat har ledig kapacitet. De kan også give fleksibilitet, når flere bøjemaskiner deler en forbindelsesstation, eller produktet kræver en specialiseret forbindelsessekvens.
Sammenlign sværmetøj med den faktiske blanding af dele, ikke kun rammen med højeste volumen. Overvej også standtid: En fejl ved en integreret sammenføjningsstadium kan standse hele celleproduktionen. Spørg om fejlhåndtering, reservedele og sikker fjernelse af en delvist fremstillet komponent.
Lever tegningen af rammen, specifikationen for ledningen, foretrukne placeringer af samlinger, færdige mål, tilladt udseende af samlinger og krævet produktionsmængde. Angiv, om emnet skal beklædes, galvaniseres eller anvendes med synlig svejsning. Send repræsentativ ledning og anmod om på hinanden følgende prøver fra det planlagte produktspektrum.
Anmod om en enkelt, uafbrudt video, der viser tilførsel, formning, svejsning og udpakning. Adskil den automatiske cyklus fra eventuel manuel fjernelse af svejseskummer eller korrektioner. Mål kvaliteten af samlingerne og de endelige rammemål ved hjælp af de aftalte metoder, og brug derefter den accepterede produktionsmængde og det faktiske antal medarbejdere i omkostningsberegningen.
Eliminerer integrationen manuelt arbejde? Kun de operationer, der er inkluderet i den verificerede maskinomfang, automatiseres. Materialeindlæsning, inspektion, værktøjsudskiftning eller efterbehandling kan stadig kræve manuelt arbejde.
Kan én rammemaskine fremstille en komplet netkurv? Ikke kun ved bøjning og stumpsv welding. En kurv kræver normalt andre komponenter samt skæringswelding eller monteringsoperationer.
Hvornår skal tilbagebetalingen beregnes? Efter testperioden har fastlagt cykeltid, accepteret udbytte, personalebehov og vedligeholdelsesantagelser for begge alternativer.
Integreret bøjning og stumpsvejsning er mest effektiv, hvor den eliminerer gentagne overførsler uden at påvirke svejseforbindelsens kvalitet eller produktets fleksibilitet. Sammenlign den samlede omkostning for accepterede dele og test den fulde cyklus. Send din rammetegning, trådspecifikation, svejsepositionskrav og målcykeltid, så vi kan vurdere, om en integreret maskine er velegnet.
 Seneste nyheder
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN