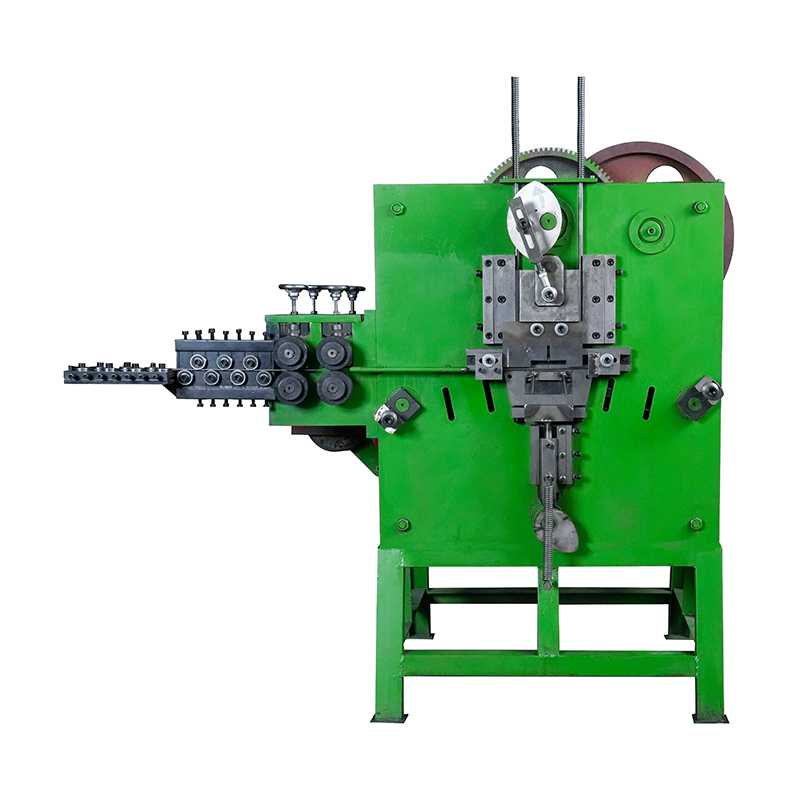
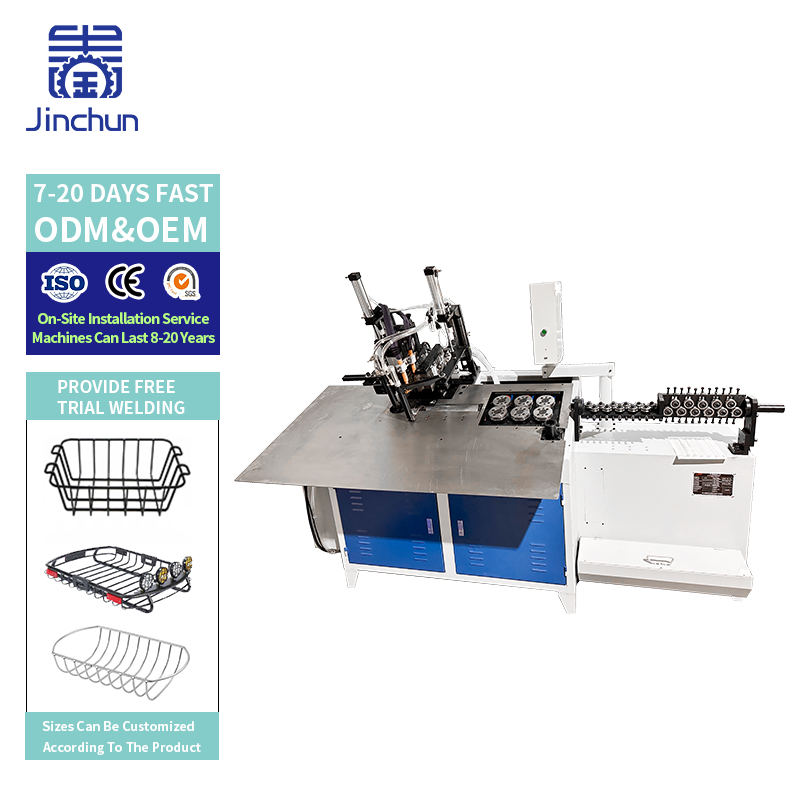
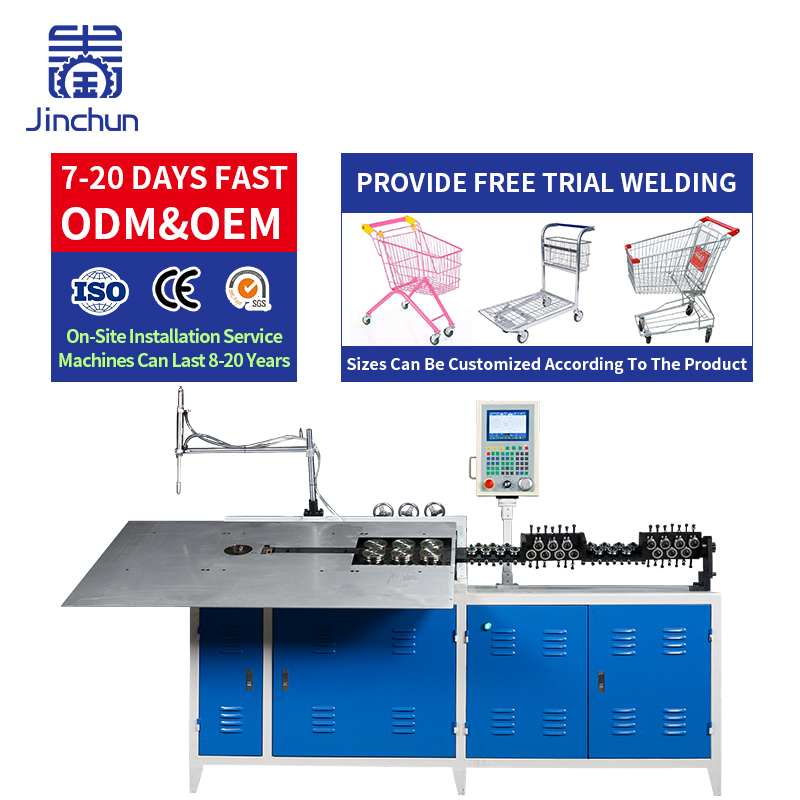
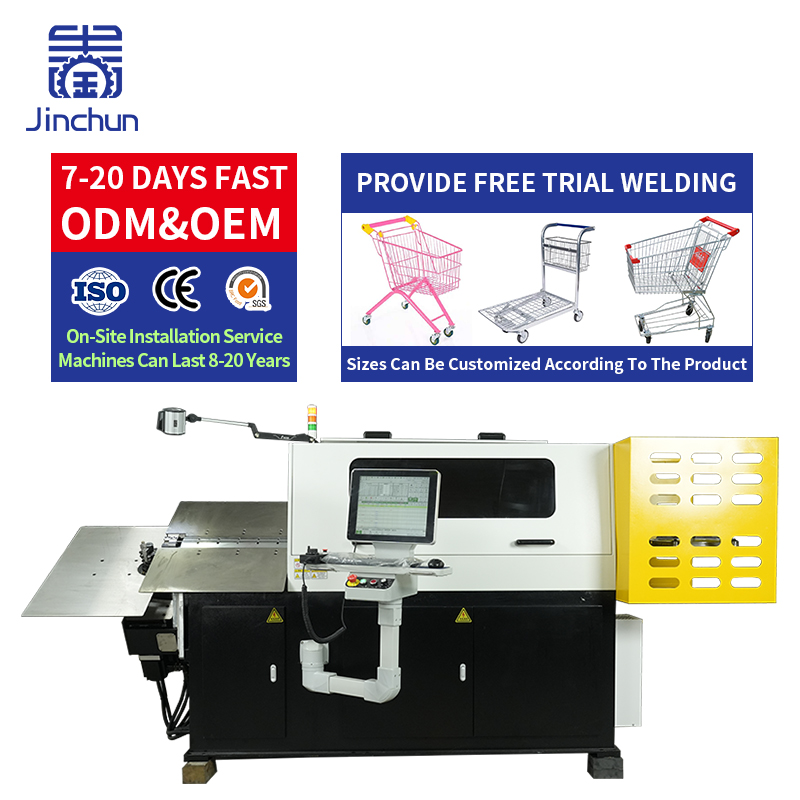
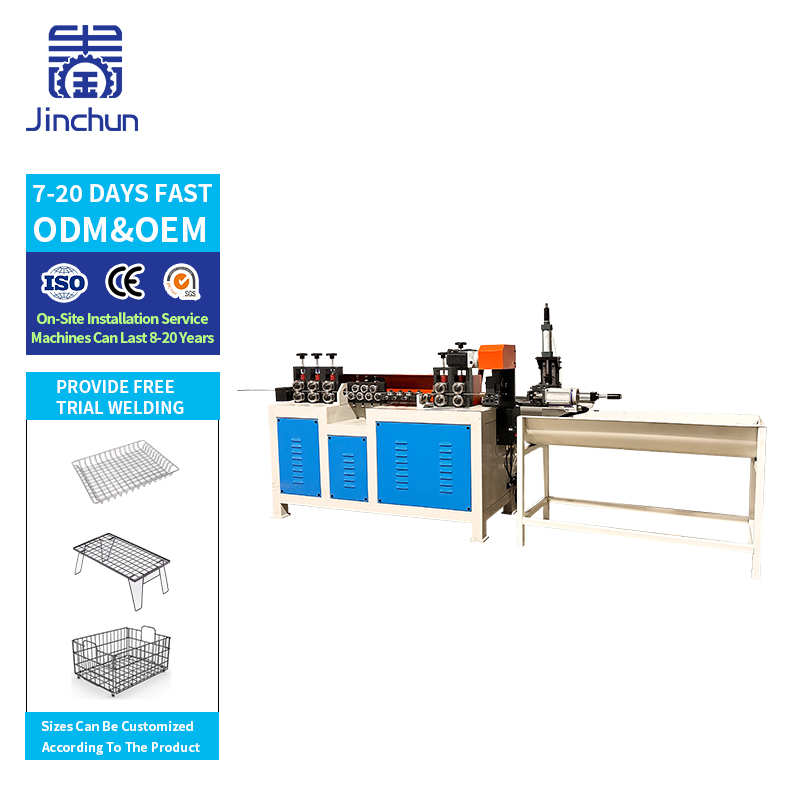
เครื่องปรับเส้นลวดให้ตรงและตัดที่ดีที่สุดคือเครื่องที่สามารถผลิตเส้นลวดที่ใช้งานได้ตามความต้องการของขั้นตอนถัดไปในกระบวนการผลิต ความเร็วในการป้อนลวดเพียงอย่างเดียวไม่สามารถบ่งชี้สิ่งนั้นได้ ความยาวที่ตัด คุณภาพของลวด เวลาหยุดระหว่างการตัด และวิธีจัดการกับลวดหลังตัด ล้วนมีผลต่อปริมาณผลลัพธ์ที่ใช้งานได้จริง คู่มือนี้อธิบายวิธีเปรียบเทียบระบบตัดแบบคงที่ ระบบตัดแบบติดตาม (tracking-shear) และระบบตัดแบบเคลื่อนที่ (flying-shear) ก่อนขอคำแนะนำสำหรับการกำหนดค่าเครื่อง
การปรับเส้นลวดให้ตรงทำหน้าที่กำจัดความโค้งของลวดที่ม้วนอยู่ ส่วนการตัดจะกำหนดความยาวของชิ้นงานเบื้องต้นสำหรับการเชื่อม การดัด หรือการประกอบ ทั้งสองขั้นตอนนี้จำเป็นต้องทำงานร่วมกันอย่างสอดคล้องกัน หากการป้อนลวดต้องหยุดลงทุกครั้งก่อนตัด ความถี่ของการตัดที่สั้นบ่อยๆ อาจจำกัดอัตราการผลิตได้ แต่หากการตัดเกิดขึ้นขณะที่ลวดยังเคลื่อนที่อยู่ หัวตัดจะต้องประสานจังหวะกับการเคลื่อนที่นั้นอย่างแม่นยำ ทั้งสองรูปแบบไม่สามารถรับประกันความแม่นยำในระดับหนึ่งได้โดยอัตโนมัติ ปัจจัยอื่นๆ เช่น การลื่นของล้อป้อน การสอบเทียบระบบวัด คุณภาพของใบมีด และความแปรผันของวัสดุ ก็มีผลต่อผลลัพธ์เช่นกัน
เริ่มต้นด้วยจำนวนชิ้นที่ยอมรับได้ต่อนาที ตามความยาวการตัดจริงของคุณ ตัวอย่างเช่น การป้อนวัสดุแบบต่อเนื่องที่อัตรา 30 เมตรต่อนาที จะให้ผลลัพธ์เชิงทฤษฎีเท่ากับ 60 ชิ้นต่อนาที เมื่อแต่ละชิ้นมีความยาว 0.5 เมตร ก่อนคำนึงถึงข้อจำกัดของรอบการทำงาน ชิ้นงานที่ถูกปฏิเสธ และการสูญเสียระหว่างการจัดการ นี่เป็นเพียงตัวอย่างการคำนวณ ไม่ใช่ข้อมูลจำเพาะของเครื่องจักรยี่ห้อ Jinchun
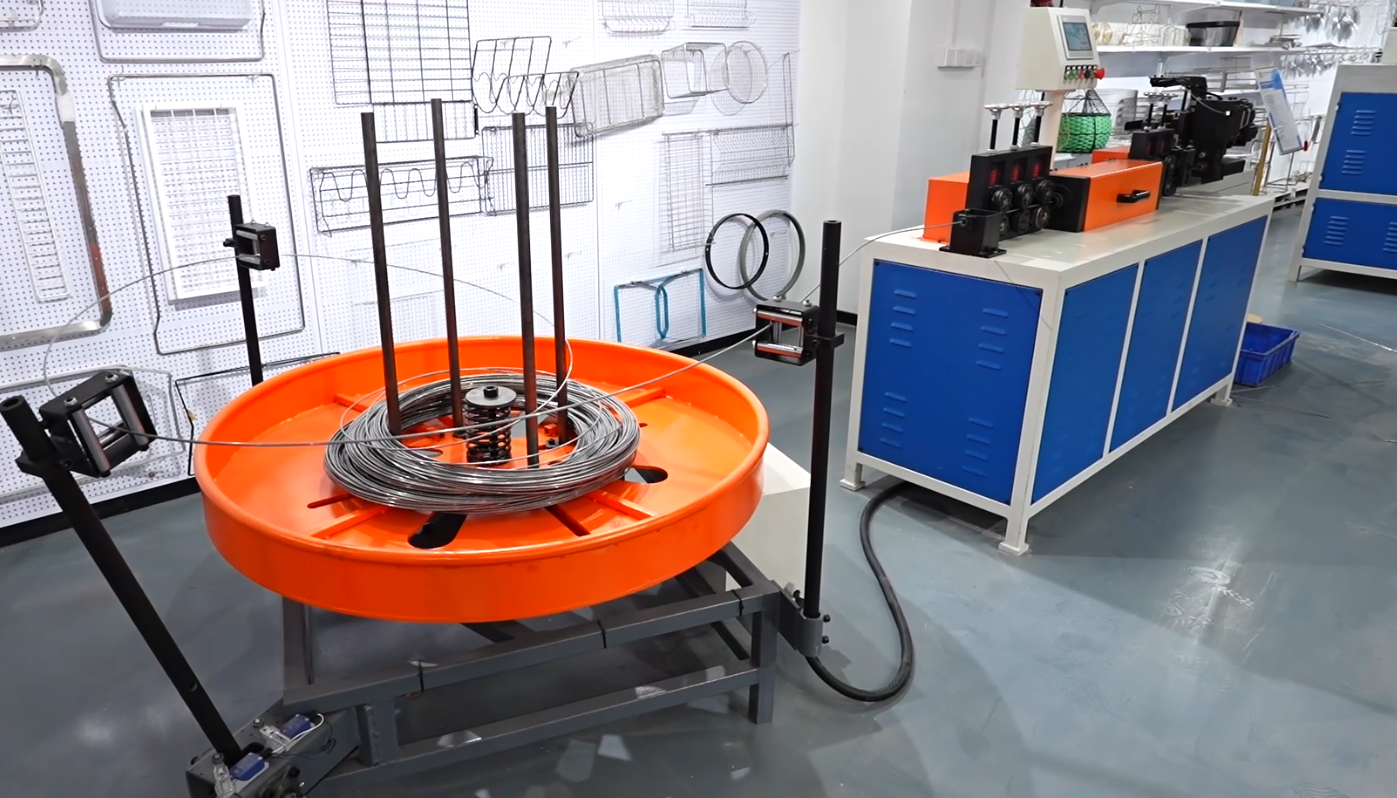
ในการจัดเรียงแบบหยุดก่อนตัดโดยทั่วไป ลูกกลิ้งจะเคลื่อนและปรับแนวลวดไปยังความยาวที่ตั้งโปรแกรมไว้ จากนั้นการป้อนวัสดุจะหยุดชั่วคราว ขณะที่เครื่องตัดซึ่งติดตั้งอยู่ในตำแหน่งแนวยาวคงที่ทำการตัดชิ้นงาน หลังจากนั้นการป้อนวัสดุจะเริ่มต้นใหม่เพื่อเตรียมตัดชิ้นถัดไป โปรดสอบถามผู้จัดจำหน่ายเพื่อยืนยันลำดับขั้นตอนที่แท้จริง เนื่องจากชื่อหมวดหมู่เพียงอย่างเดียวไม่สามารถอธิบายรายละเอียดเชิงกลทั้งหมดได้
การจัดวางแบบนี้คุ้มค่าที่จะพิจารณาเมื่อปริมาณผลลัพธ์อยู่ในระดับปานกลาง และรอบเวลาการตัดสอดคล้องกับความต้องการ วิธีนี้หลีกเลี่ยงการใช้รางเลื่อนตัวตัดที่เคลื่อนที่ แต่การเร่งความเร็วและหยุดซ้ำๆ อาจทำให้อัตราผลลัพธ์เฉลี่ยลดลง โปรดตรวจสอบความยาวของชิ้นงานที่สั้นที่สุดที่ต้องการ รวมทั้งแท่งโลหะยาวด้วย เนื่องจากอัตราความเร็วในการป้อนวัสดุเดียวกันอาจให้อัตราการผลิตชิ้นงานที่แตกต่างกันมาก
โดยทั่วไปแล้ว ระบบตัดแบบติดตามจะขับหน่วยตัดให้เคลื่อนที่ไปตามแนวเส้นลวด หน่วยตัดจะเคลื่อนที่สอดคล้องกับการเคลื่อนที่ของเส้นลวดในระหว่างการตัด จากนั้นจึงกลับสู่ตำแหน่งเริ่มต้นเพื่อเริ่มรอบถัดไป ซึ่ง เครื่องดัดตรงแบบตัดแบบติดตาม จึงสามารถลดการหยุดชะงักของการป้อนวัสดุได้ ทั้งนี้ขึ้นอยู่กับว่ารอบเวลาการเคลื่อนที่ไป-กลับของหน่วยตัดสามารถรองรับความยาวและความเร็วที่ต้องการได้หรือไม่
ขอชมการปฏิบัติงานของใบมีดที่เคลื่อนที่จริง ยืนยันระยะการเลื่อนของรางเลื่อน อัตราความถี่สูงสุดของการตัด และความเร็วที่ใช้ได้สำหรับชิ้นงานที่สั้นที่สุดของท่าน นอกจากนี้ ควรตรวจสอบวิธีที่แท่งโลหะที่ถูกตัดแล้วเข้าสู่ชั้นวางรับอย่างละเอียด การตัดที่ประสบความสำเร็จจะมีประโยชน์ก็ต่อเมื่อระบบปล่อยชิ้นงานสามารถนำชิ้นงานออกได้อย่างเชื่อถือได้
ระบบตัดแบบฟลายอิงเชียร์ประสานการตัดกับวัสดุที่เคลื่อนที่อยู่ เพื่อให้ลวดสามารถเดินหน้าต่อเนื่องระหว่างการตัดได้ ขึ้นอยู่กับการออกแบบ การเคลื่อนที่ของเครื่องมืออาจเป็นแบบหมุน หรือกลไกแบบซิงโครไนซ์อื่น ๆ เครื่องดัดและตัดแบบฟลายอิงเชียร์ ควรประเมินจากลักษณะการเคลื่อนที่จริงของเครื่องมือและลำดับการควบคุม ไม่ใช่จากการสันนิษฐานว่าเครื่องฟลายอิงเชียร์ทุกเครื่องมีการออกแบบแบบเดียวกัน
คำศัพท์ซ้อนทับกัน: เครื่องตัดแบบแทรเวิลลิงคอัต (traveling cutoff) อาจเรียกอีกชื่อว่าเครื่องฟลายอิงเชียร์ก็ได้ จินชุนแยกประเภทเครื่องตัดแบบแทร็กกิ้งเชียร์ (tracking-shear) กับเครื่องฟลายอิงเชียร์ไว้ต่างหาก แต่ผู้ซื้อควรขอภาพวาดกลไกหรือวิดีโอแสดงการทำงานเพื่อระบุความแตกต่างระหว่างรุ่นที่เสนอมาอย่างชัดเจน ห้ามสันนิษฐานว่าป้ายกำกับ ‘ฟลายอิงเชียร์’ ย่อมหมายถึงความเร็วสูงกว่าหรือความแม่นยำดีกว่าเสมอไป
ใช้การเปรียบเทียบด้านล่างนี้ในการเตรียมการทดลอง จุดประเมินเหล่านี้เป็นแนวทางทั่วไป ไม่ใช่การรับประกันสมรรถนะหรือการจัดอันดับราคา
ครีติกรี |
ฟิกซ์คัต |
แทร็กกิ้งเชียร์ |
ฟลายอิงเชียร์ |
การป้อนวัสดุและการทำงานแบบไซเคิล |
ช่วงเวลาหยุดป้อนวัสดุโดยทั่วไปในแต่ละครั้งที่ตัด |
รางเลื่อนเคลื่อนตามลวดแล้วกลับสู่ตำแหน่งเริ่มต้น |
ตัดแบบซิงค์โครไนซ์กับลวดที่เคลื่อนที่ |
ตรวจสอบความเร็วหลัก |
เวลาหยุดและเริ่มป้อนวัสดุใหม่ |
รอบการเดินทางไปและกลับ |
ความถี่ในการตัดและการซิงค์โครไนซ์ |
ตรวจสอบความแม่นยำ |
ความยาวหลังการเริ่มต้นใหม่ซ้ำๆ |
ความยาวตลอดรอบการติดตามซ้ำๆ |
ความยาวที่ความเร็วการผลิตจริง |
พื้นผิวและปลายส่วน |
ตรวจสอบลูกกลิ้ง ใบมีด และการจัดการวัสดุ |
ตรวจสอบลูกกลิ้ง ใบมีด และการจัดการวัสดุ |
ตรวจสอบลูกกลิ้ง ใบมีด และการจัดการวัสดุ |
การประเมินต้นทุน |
ใบเสนอราคาครอบคลุมขอบเขตการติดตั้งทั้งหมด |
รวมถึงการบริการและระบบควบคุมสายพานลำเลียง |
ยืนยันแม่พิมพ์กลไกและระบบควบคุม |
สำหรับการผลิตเป็นชุดเล็กๆ เป็นครั้งคราว ให้เริ่มจากการตรวจสอบว่ารอบการตัดแบบคงที่สามารถตอบสนองความต้องการของขั้นตอนต่อเนื่องได้หรือไม่ สำหรับการผลิตอย่างต่อเนื่องซึ่งการหยุดจ่ายวัตถุดิบจำกัดอัตราการผลิต ให้ประเมินการตัดแบบประสานเวลา สำหรับชิ้นงานสั้น ให้ตรวจสอบจำนวนครั้งสูงสุดของการตัดต่อนาที สำหรับแท่งยาว ให้ตรวจสอบความตรงของแท่งและระบบรองรับขณะรับชิ้นงาน
เกรดและค่าความแข็งแรงของวัสดุส่งผลต่อภาระงานในการทำให้ลวดตรงและตัด ลวดที่มีผิวไวต่อการขีดข่วนจำเป็นต้องควบคุมแรงกดของลูกกลิ้ง ความสัมพันธ์ระหว่างชิ้นส่วนเครื่องจักรกับผิวลวด และแรงกระแทกขณะปล่อยชิ้นงาน โปรดเปรียบเทียบ เครื่องทำให้ลวดตรง โดยใช้ข้อมูลขดลวดเดียวกัน ความยาวสั้นที่สุดและยาวที่สุด ค่าความคลาดเคลื่อนที่ยอมรับได้ และการจัดวางระบบรองรับชิ้นงาน ขอให้ผู้ขายจัดทำผลการวัดจริงแทนการเลือกเพียงจากช่วงเส้นผ่านศูนย์กลางเท่านั้น
ระบุเกรดวัสดุ ชั้นเคลือบ เส้นผ่านศูนย์กลางลวดและค่าความคลาดเคลื่อน ข้อมูลความแข็งแรงที่มีอยู่ ขนาดและน้ำหนักของขดลวด ความยาวตัดต่ำสุดและสูงสุด ข้อกำหนดด้านความตรงของลวด เกณฑ์คุณภาพปลายลวด และเป้าหมายจำนวนชิ้นที่ยอมรับได้ต่อนาที บรรยายกระบวนการขั้นต่อไปและพื้นที่ว่างบนพื้นโรงงานที่มีอยู่ ขอให้ใบเสนอราคาชี้แจงวัสดุที่ใช้ในการทดสอบ ความยาวของการทดลอง รอบการทำงานที่สามารถทำได้ และอุปกรณ์ปล่อยผลิตภัณฑ์ที่รวมอยู่
คำถามที่พบบ่อย
1. เครื่องตัดแบบหมุนเร็ว (flying shear) ให้ความแม่นยำเสมอหรือไม่
ไม่ ความแม่นยำขึ้นอยู่กับระบบวัด การประสานงาน การดึงลวด และการตั้งค่าเครื่อง จึงควรเปรียบเทียบผลการทดลองภายใต้เงื่อนไขเดียวกัน
2. เครื่องหนึ่งเครื่องสามารถประมวลผลลวดทุกชนิดได้หรือไม่
อย่าสมมุติเช่นนั้น ควรขอการยืนยันความสามารถในการผลิตสำหรับแต่ละเกรดและช่วงความแข็งแรง รวมถึงอุปกรณ์ที่จำเป็น
3. ทำไมชิ้นสั้นจึงลดอัตราผลผลิต
เนื่องจากต้องใช้จำนวนรอบการตัดมากขึ้นเพื่อให้ได้ความยาวป้อนเท่ากัน การรีเซ็ตเครื่องตัดและการปล่อยผลิตภัณฑ์อาจกลายเป็นปัจจัยจำกัด
เลือกวิธีการตัดที่ให้ผลลัพธ์และคุณภาพที่ผ่านการยืนยันแล้วสำหรับลวดจริงของคุณ ยืนยันกลไกการทำงาน ทดลองใช้งานด้วยความยาวตัวอย่าง และเปรียบเทียบทั้งกระบวนการผ่านการปล่อยประจุ ส่งวัสดุลวด เส้นผ่านศูนย์กลาง ความยาวที่ต้องการตัด ความคลาดเคลื่อนที่ยอมรับได้ และอัตราการผลิตเป้าหมายมาให้เรา จินชุนจะแนะนำระบบการเหยียดและตัดที่เหมาะสมสำหรับคุณ
 ข่าวร้อนแรง
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN