101, Byggnad 9, Jicheng Science And Technology Innovation Park, nr 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, Kina +86-18038626853 [email protected]
101, Byggnad 9, Jicheng Science And Technology Innovation Park, nr 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, Kina +86-18038626853 [email protected]

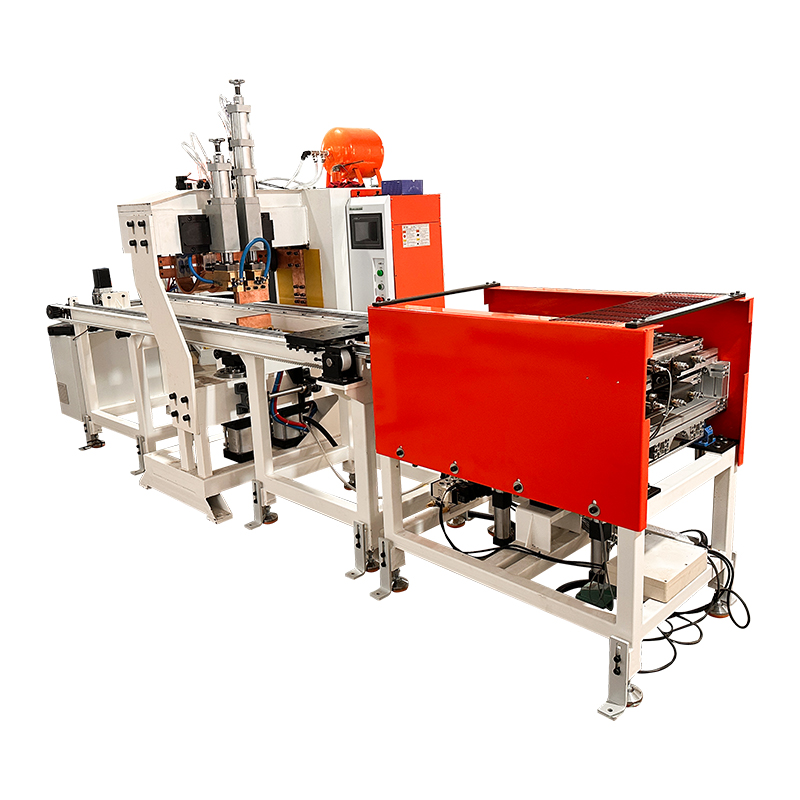
Aböjmaskin med stångsvetsning kombinerar formning av en form och sammanfogning av dess trådändar i en samordnad process. Den kan vara användbar när slutna ramverk tillverkas upprepade gånger och manuell överföring mellan maskiner lägger till tid eller variation. Investeringen är rimlig endast om hela processen passar produkten, inklusive svetsningen, hanteringen och eventuell efterbehandling efter sammanfogningen.
Maskinen formar tråden till en programmerad form, för ändarna till en sammanfogningsposition och utför en stumpsvets med lämplig spänning och processkontroll. Den exakta matnings-, skärnings-, justerings- och lossningssekvensen beror på konfigurationen. Fråga vilka steg som är automatiserade och vilka som fortfarande kräver en operatör.
En stumpsvets sammanfogar trådändarna. Den ersätter inte alla skärningspunktsvetsar som krävs i ett nätpanel eller monterad rack. Bekräfta också om borttagning av svetsglans, ytrengöring eller senare dimensionering ingår. En integrerad formnings- och sammanfogningscykel är inte nödvändigtvis en färdig-produktlinje.
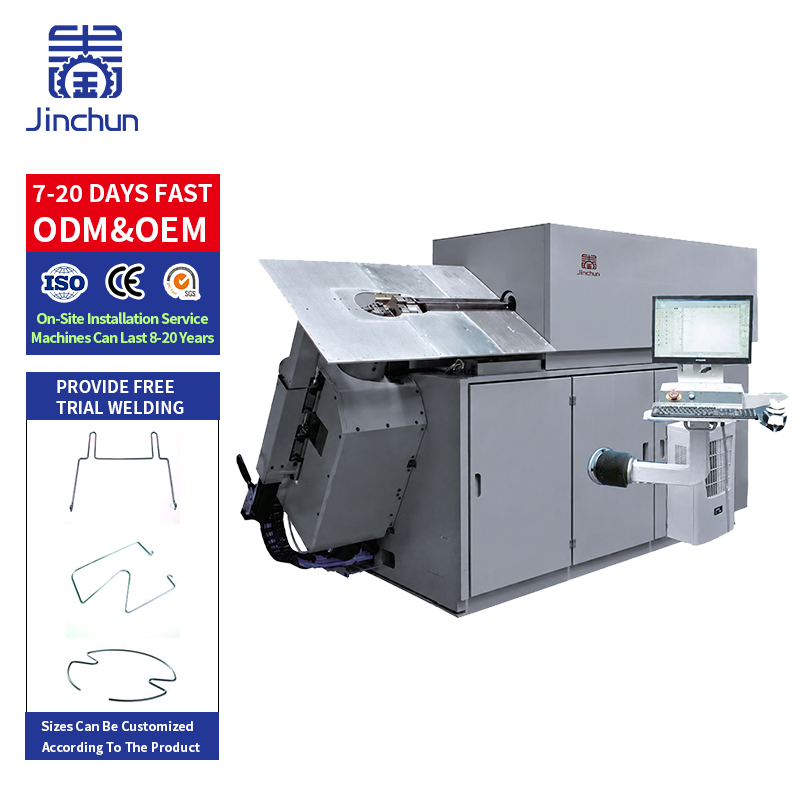
En separat process kan använda en CNC 2D Trådböjningsmaskin för att tillverka en öppen ram, följt av överföring till en butt-svetsmaskin och en positionsfixtur. Operatören justerar ändarna, svetsar fogningen och flyttar ramen till inspektion eller avslutande bearbetning.
Denna anordning gör det möjligt för böj- och svetsstationer att hantera olika produkter, men den skapar överföringar och arbete i väntan på vidare bearbetning. Registrera den verkliga tiden som används för att plocka upp delar, placera dem, kontrollera justeringen och sortera färdiga ramar. Endast maskincykelns tid ger en för låg uppskattning av arbetet som krävs för att tillverka en godkänd del. 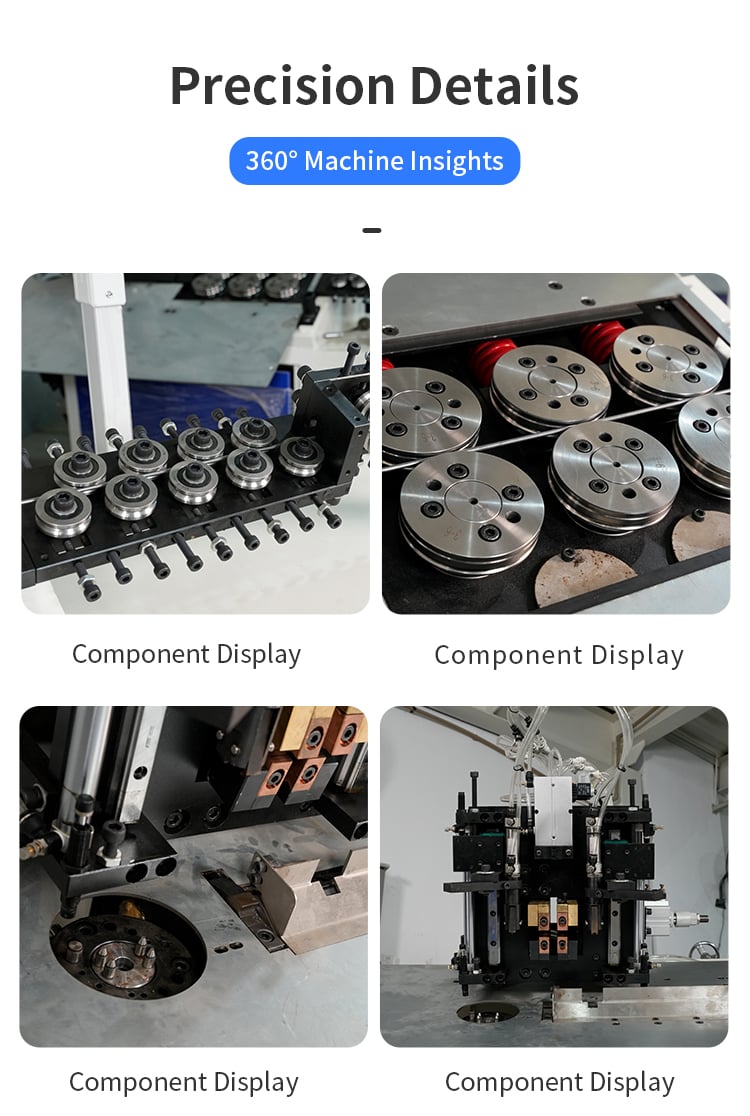
Integration kan minska mellanhantering och upprepad positionering när maskinen bibehåller en lämplig referens genom formning och sammanfogning. Den kan också förenkla samordningen av böj- och svetsprogram. Dessa fördelar är beroende av stabil matning, pålitlig justering av ändar och en lossningsanordning som fungerar med delen.
Jämför de årliga driftskostnaderna för båda alternativen. Inkludera direkt arbetsinsats, fästutrustning, omställningar, skrot, omarbete, energi, förbrukningsmaterial och underhåll. Som en hypotetisk beräkning ger en ytterligare investering på 24 000 valutaenheter dividerat med verifierade nettoårliga besparingar på 12 000 en enkel återbetalningstid på två år. Dessa siffror är endast illustrativa och exkluderar finansiering och skatter; de utgör inte Jinchuns prissättning eller en garanterad avkastning.
Upprepade slutna ramverk med tillgängliga ändfogar är användbara kandidater för utvärdering. Exempel inkluderar rektangulära stödramverk och formade trådkomponenter som används i hushållsbeslag, ställ eller skydd. En produktfamilj med gemensamt material och liknande verktyg kan göra omställningar lättare att standardisera.
Lämplighet kan inte fastställas enbart utifrån produktnamnet. Kontrollera den minsta och största ramen, hörnens placering, rakt längd nära fogningen samt fria mått för svetsklämarna. En komplett rack- eller skyddskonstruktion kan kräva flera formade komponenter och ytterligare monteringssvetsning efter att ramen är sluten.
Inspektera ändarnas justering, fogens placering, synliga sprickor, oacceptabelt svetsutskott och de slutgiltiga måtten efter svetsning. Fogprocessen kan förändra lokal längd eller form, så mät den färdiga ramen istället för att godkänna mått från böjningssteget som slutgiltiga.
Godkänn provet av sammanfogad hållfasthet och acceptanskriterierna, som är lämpliga för delens driftförhållanden. Registrera materialtillstånd, svettparametrar och spännanordningens inställning under provet. Motståndssvetsning av ändar bygger på kontrollerad kontakt, elektrisk uppvärmning och kraft; de krävda inställningarna beror på materialet och fogens utformning. Inkludera elektrod- eller spännanordningsunderhåll samt eventuell specificerad efterbehandling av svetsen i processgranskningen.
Separata stationer bör övervägas när seriestorlekarna är små, materialen byts ofta, fogområdet är svårtillgängligt eller den befintliga svetsmaskinen har ledig kapacitet. De kan också erbjuda flexibilitet när flera böjmaskiner delar en fogstation eller produkten kräver en specialiserad fogsekvens.
Jämför svarsutrustning med den faktiska blandningen av delar, inte bara ramen med högst volym. Ta också hänsyn till driftstopp: ett fel vid en integrerad fogningsfas kan stoppa hela cellen. Fråga om felhantering, reservdelar och säker borttagning av en delvis formad komponent.
Leverera rambildritningen, trådspecifikationen, önskad fogplats, färdiga mått, tillåten fogutseende och krävd produktion. Ange om komponenten kommer att lackeras, galvaniseras eller användas med synlig svetsning. Skicka representativ tråd och begär på varandra följande prov från hela det planerade produktsortimentet.
Begär en kontinuerlig video som visar trådmatning, formning, svetsning och lossning. Separera den automatiska cykeln från eventuell manuell glödavlägsning eller korrigering. Mät fogkvalitet och slutliga ramdimensioner med de överenskomna metoderna och använd sedan accepterad produktion och faktisk personalstyrka i kostnadsjämförelsen.
Eliminerar integrationen manuellt arbete? Endast de operationer som ingår i den verifierade maskinens omfattning automatiseras. Materialinmatning, inspektion, verktygsbyten eller avslutande bearbetning kan fortfarande kräva manuellt arbete.
Kan en rammaskin producera en komplett nätburk? Inte enbart genom böjning och stumpsvetsning. En burk kräver normalt andra komponenter samt skärningsvetsning eller monteringsoperationer.
När ska återbetalningstiden beräknas? Efter provdrift har fastställt cykeltid, accepterad utbyteffekt, personalbehov och underhållsantaganden för båda alternativen.
Integrerad böjning och stumpsvetsning är mest effektiv där den eliminerar återkommande transportsteg utan att försämra svetsförbindningens kvalitet eller produktens flexibilitet. Jämför den totala kostnaden för godkända delar och testa hela cykeln. Skicka ditt ramritning, trådspecifikation, krav på svetspositioner och målcykeltid så att vi kan bedöma om en integrerad maskin är lämplig.
 Senaste nytt
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN