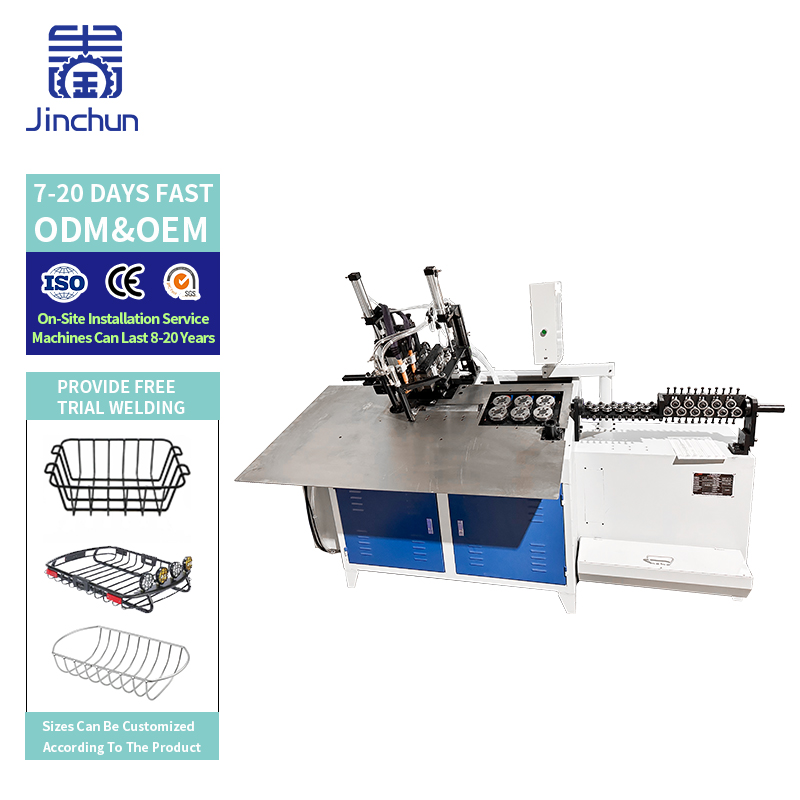
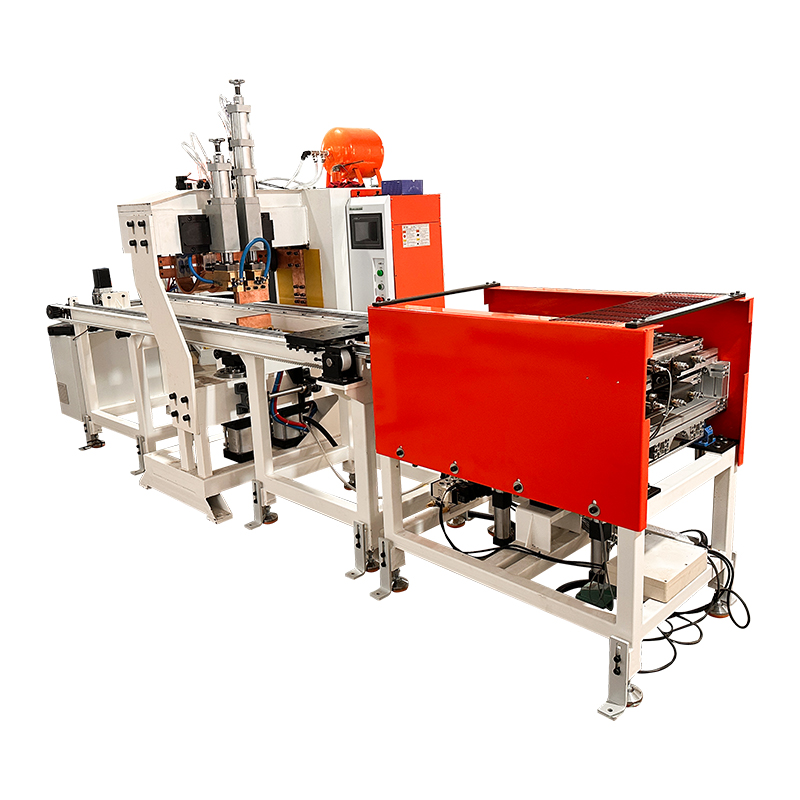
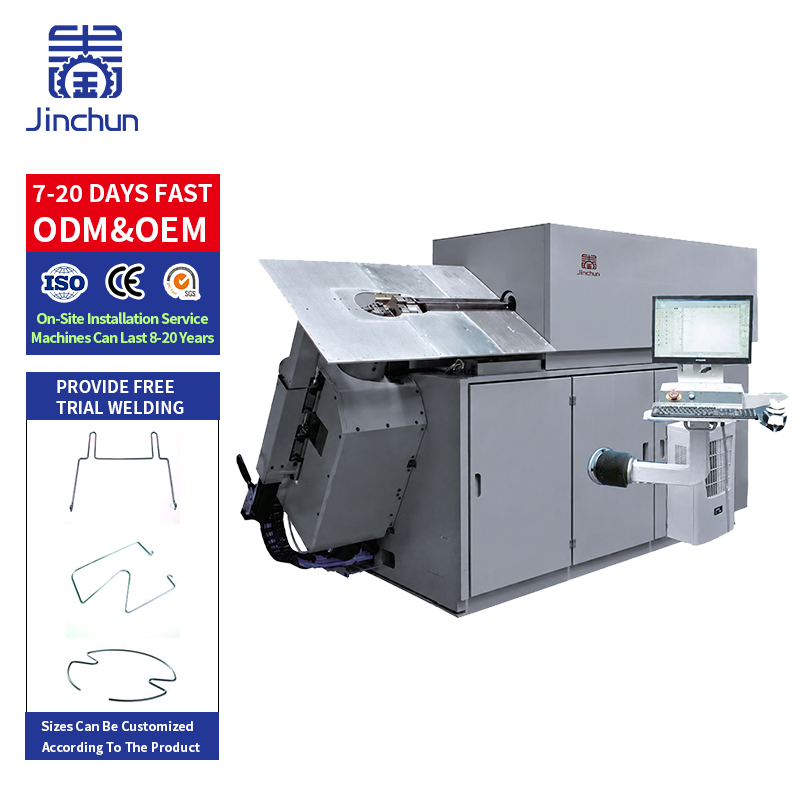
Aバット溶接付きワイヤベンディングマシン 成形とワイヤー端部の接合を、1つの統合された工程で行います。閉じたフレームを繰り返し製造する場合や、手作業による機械間移送が工程時間の増加や品質ばらつきを招く場合に有効です。ただし、溶接・取扱い・接合後の仕上げなど、製品全体の製造プロセスにこの統合工程が適合する場合にのみ、設備投資が妥当となります。
この装置は、ワイヤーをプログラム通りに成形し、その両端を接合位置まで移動させ、適切なクランプとプロセス制御により対接溶接を行います。送り・切断・アライメント・搬出の順序は、装置の構成によって異なります。自動化されている工程と、依然としてオペレーターの手作業が必要な工程をそれぞれ確認してください。
対接溶接はワイヤー端部同士を接合するものであり、メッシュパネルや組立ラックに必要なすべての交差部溶接を代替するものではありません。また、溶接バリの除去、表面の清掃、あるいは後工程でのサイズ調整などが含まれるかどうかを必ず確認してください。成形と接合を一体化したサイクルが、そのまま完成品ラインを意味するわけではありません。
分離工程では、まず CNC 2D ワイヤーベンディングマシン を用いてオープンフレームを作成し、その後、バット溶接機と位置決め治具に移送します。オペレーターが端部を位置合わせし、溶接を行い、フレームを検査または仕上げ工程へと移動させます。
この配置により、曲げ工程と溶接工程の各ステーションを異なる製品に柔軟に割り当てることが可能ですが、その一方で部品の移送や中間在庫(WIP)が発生します。部品の取り出し、位置決め、アライメント確認、完成フレームの仕分けなどに実際に要した時間を正確に記録してください。機械のサイクルタイムだけでは、合格品を生産するために必要な実際の作業量が過小評価されます。 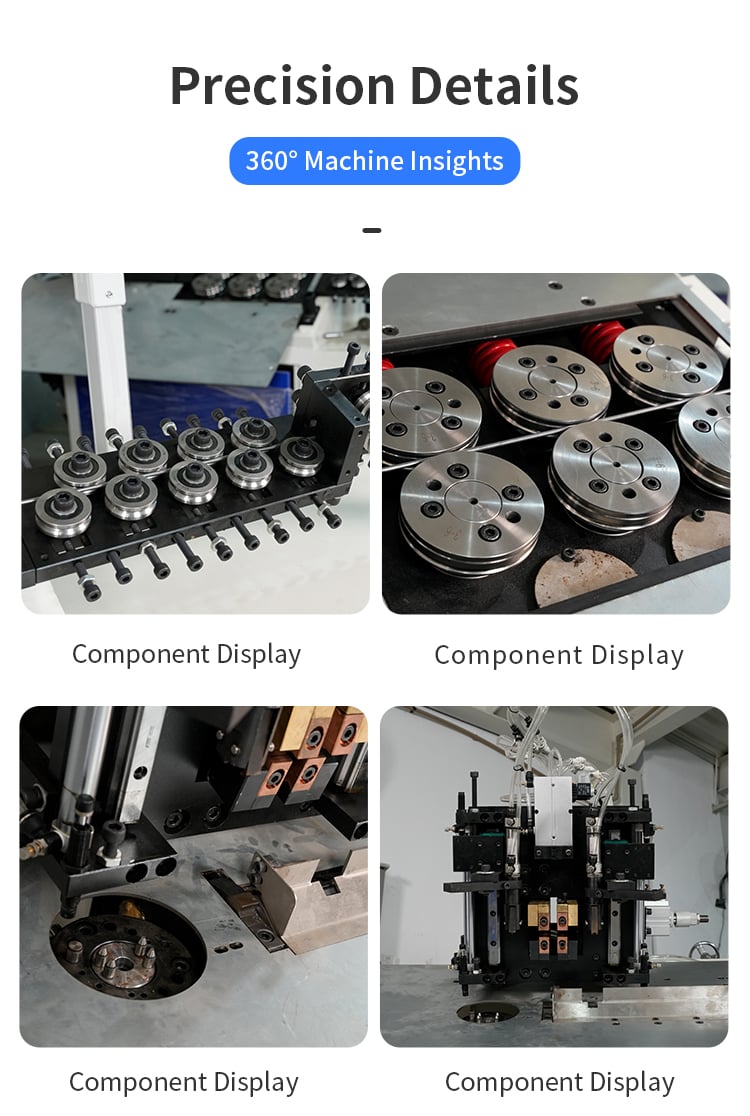
統合化により、成形・接合工程を通じて適切な基準位置を機械が維持できる場合、中間ハンドリングや繰り返しの位置決めが削減されます。また、曲げ条件と溶接条件の連携も簡素化される可能性があります。ただし、これらの効果は、安定した部品供給、信頼性の高い端部位置合わせ、および対象部品に対応したアンローディング機構に依存します。
両方の選択肢について、年間運用コストを比較してください。直接労務費、治具、工程切替、不良品・ロス、再加工、エネルギー、消耗品、保守メンテナンスを含めてください。仮定による試算として、追加投資額24,000通貨単位を、実証済みの年間純節約額12,000で割ると、単純な投資回収期間は2年となります。これらの数値はあくまで例示であり、資金調達コストや税金は含まれていません。また、これはジンチュン社の価格設定でもなければ、保証された投資収益率でもありません。
端部の継手にアクセス可能な、繰り返し構成される閉じたフレームは、評価対象として有効です。具体例としては、長方形の支持フレームや、家庭用ハードウェア・ラック・ガード内で使用される成形ワイヤー部品などがあります。材質が共通で、金型も類似している製品群であれば、工程切替の標準化が容易になります。
製品名だけでは適合性を判断できません。最小・最大のフレームサイズ、コーナー部の位置、継手付近の直線部長さ、および溶接用クランプの取り付けスペースを確認してください。完全なラックまたはガードは、複数の成形部品と、フレーム閉合後の追加組立溶接を必要とする場合があります。
溶接後の端面の整列状態、継手位置、目視で確認できる亀裂、許容できないバリ、および最終的な寸法を検査します。接合工程により局所的な長さや形状が変化する可能性があるため、曲げ工程での測定値を最終値として受け入れるのではなく、完成したフレームを直接測定してください。
部品の使用条件に応じた接合強度試験および受入基準に同意する。試験時に、材料状態、溶接条件、クランプの設定を記録する。抵抗突合せ溶接は、制御された接触・電気加熱・加圧に依存しており、必要な条件は材料および継手形状によって異なる。工程レビューには、電極またはクランプの保守管理および指定された溶接後処理も含める。
ロットが小規模である場合、材料の変更が頻繁である場合、継手へのアクセスが困難な場合、あるいは既存の溶接機に余裕容量がある場合には、別々の作業ステーションを検討すべきである。また、複数の製品が接合ステーションを共有する場合や、製品が特殊な接合順序を必要とする場合にも、柔軟性を発揮する可能性がある。 曲げ機械 複数の製品が接合ステーションを共有する場合、あるいは製品が特殊な接合順序を必要とする場合。
比較する 接合装置 部品の実際の構成比率を考慮すること。最も生産量が多いフレームだけではなく、統合型接合工程での故障がセル全体の停止を招く可能性があるため、ダウンタイムも考慮する必要がある。故障復旧方法、スペアパーツの有無、および部分的に成形された部品を安全に取り外す方法について確認すること。
フレーム図面、ワイヤー仕様、希望する接合位置、完成寸法、許容される接合部の外観、および所要生産能力を提示すること。また、対象部品が塗装・めっきされるか、あるいは目立つ溶接部が残る状態で使用されるかも明記すること。代表的なワイヤーを送付し、計画している製品全範囲にわたって連続した試作サンプルの提出を依頼すること。
給線、成形、溶接、搬出の一連の工程を1本の動画で示してもらうこと。自動サイクルと、手作業によるバリ取りや補正工程は分けて撮影してもらう。接合部品質および最終フレーム寸法は、事前に合意した測定方法で評価し、コスト比較には、合意済みの生産能力および実際の作業員配置を用いること。
統合化によって手作業が完全に不要になるか? 検証済みの機械対象範囲内に含まれる工程のみが自動化されます。材料の投入、検査、工具交換、仕上げなどの工程は、依然として人手を要する場合があります。
1台のフレーム加工機で、メッシュ製バスケットを完全に製造できるか? 曲げ加工と butt ウェルディング(端面溶接)だけでは不可能です。通常、バスケットには他の部品や交差部の溶接、あるいは組立工程なども必要になります。
投資回収期間(ペイバック)はいつ算出すればよいか? 両方の代替案について、試験運転によりサイクルタイム、合格率、人員配置、保守に関する前提条件が確立された後に算出してください。
曲げ加工と butt ウェルディングの統合化は、継続的な部品搬送を不要としつつ、継手品質や製品の柔軟性を損なわない場合に最も効果を発揮します。完成品の合格品単価を比較し、全工程のサイクルを実証試験してください。フレーム図面、ワイヤー仕様、溶接位置要件、および目標サイクルタイムをお送りいただければ、統合型機械の適用可能性を評価いたします。
 最新ニュース
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN