101, Bâtiment 9, Parc scientifique et technologique Jicheng, n° 25, rue Sanle Est, communauté Shunjiang, ville de Beijiao, Foshan, Guangdong, Chine +86-18038626853 [email protected]
101, Bâtiment 9, Parc scientifique et technologique Jicheng, n° 25, rue Sanle Est, communauté Shunjiang, ville de Beijiao, Foshan, Guangdong, Chine +86-18038626853 [email protected]

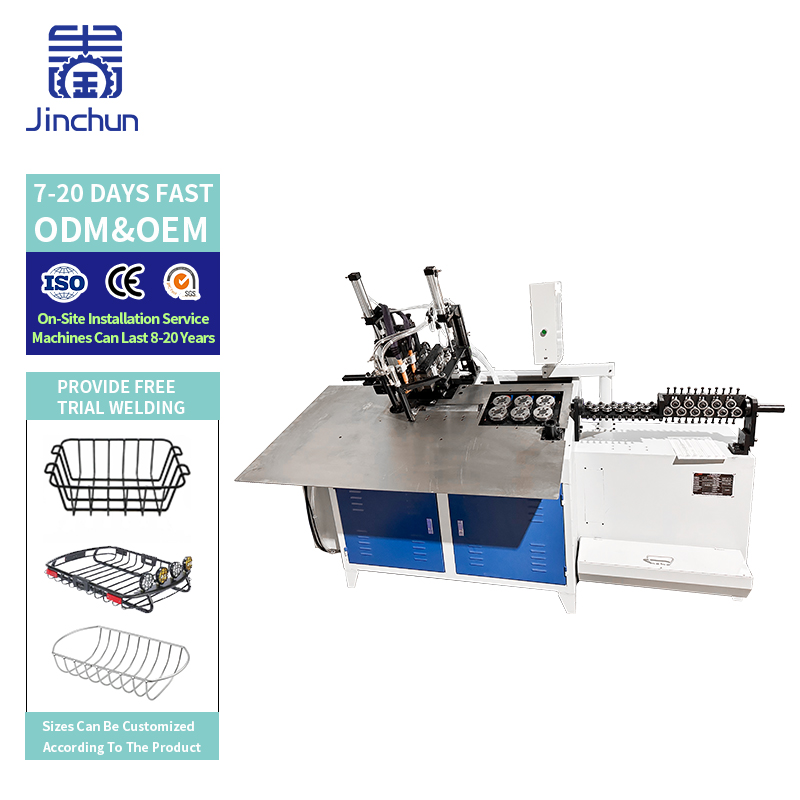
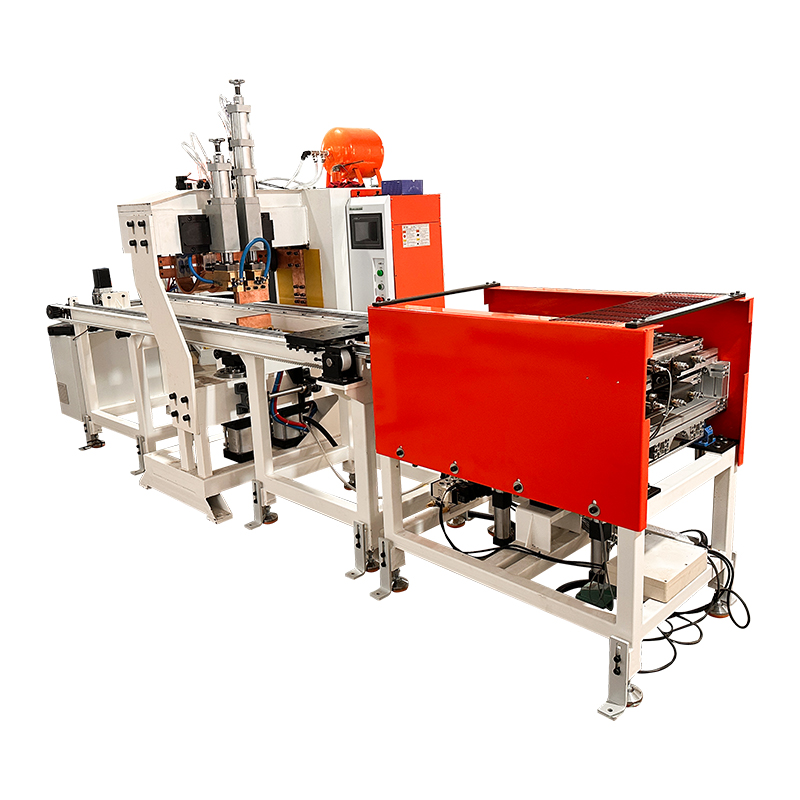
Amachine à cintrer les fils avec soudure par résistance combine la formation d’une forme et la jonction des extrémités du fil dans un seul processus coordonné. Cette solution peut s’avérer utile lorsque des cadres fermés sont produits de façon répétée et que le transfert manuel entre machines entraîne un surcroît de temps ou de variabilité. L’investissement ne se justifie que si l’ensemble du processus convient au produit, y compris la soudure, la manutention et toute opération de finition post-jonction.
La machine façonne le fil selon une forme programmée, amène les extrémités en position de jonction puis réalise une soudure bout à bout avec un serrage adapté et un contrôle précis du procédé. La séquence exacte d’alimentation, de coupe, d’alignement et de déchargement dépend de la configuration. Demandez quels étapes sont entièrement automatisées et lesquelles nécessitent encore l’intervention d’un opérateur.
Une soudure bout à bout relie les extrémités du fil. Elle ne remplace pas l’ensemble des soudures d’intersection requises dans un panneau de treillis ou un châssis assemblé. Vérifiez également si le retrait des bavures de soudure, le nettoyage de surface ou un éventuel recalibrage ultérieur sont inclus. Un cycle intégré de formage et de jonction ne constitue pas nécessairement une ligne de production aboutie.
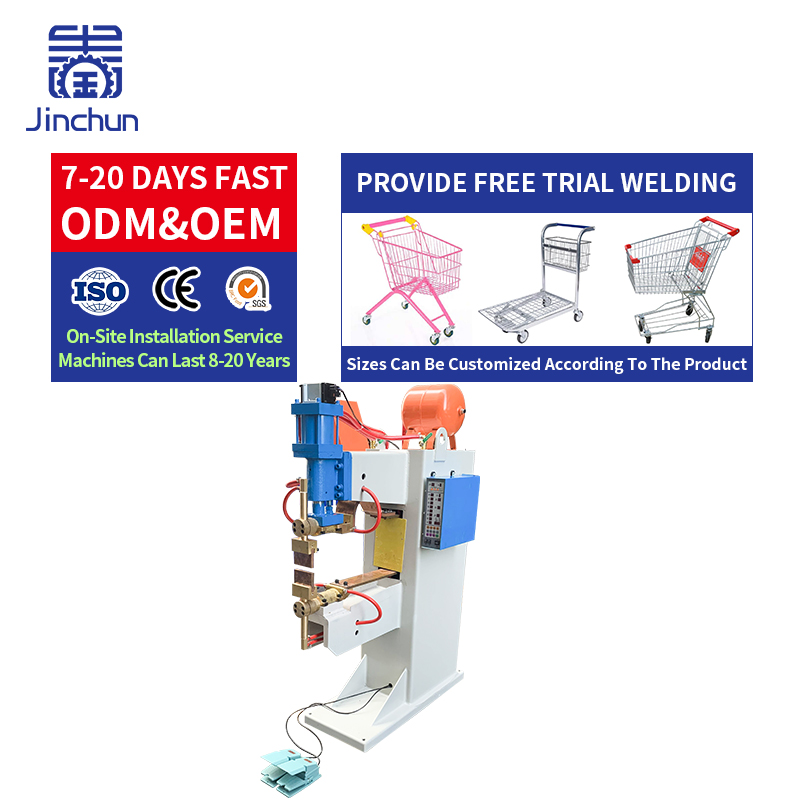
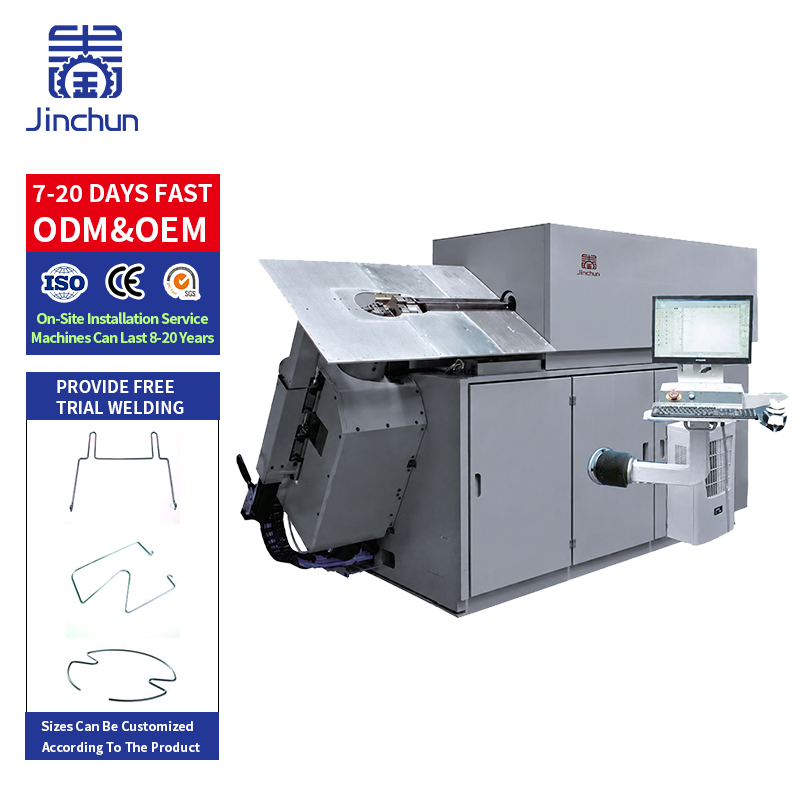
Un processus séparé peut utiliser un Machine de cintrage de fil CNC 2D pour réaliser un cadre ouvert, suivi d’un transfert vers une machine à souder par bout-à-bout et un dispositif de positionnement. L’opérateur aligne les extrémités, soude le joint, puis déplace le cadre vers l’inspection ou la finition.
Cet agencement permet aux postes de pliage et de soudage de traiter différents produits, mais il génère des transferts et des travaux en cours. Enregistrez le temps réel consacré à la prise des pièces, à leur positionnement, à la vérification de l’alignement et au tri des cadres finis. Le temps de cycle machine seul sous-estime la charge de travail nécessaire à la production d’une pièce acceptée. 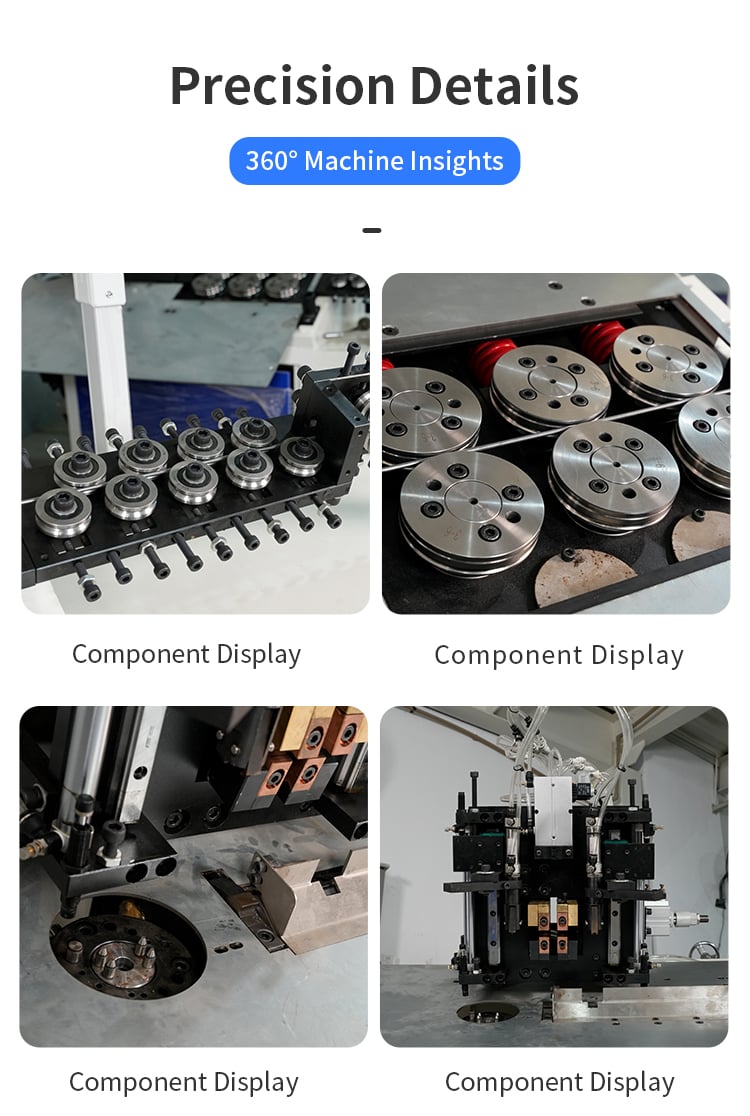
L’intégration peut réduire la manutention intermédiaire et les repositionnements répétés lorsque la machine conserve une référence adéquate tout au long des phases de formage et d’assemblage. Elle peut également simplifier la coordination des paramètres de pliage et de soudage. Ces avantages dépendent d’une alimentation stable, d’un alignement fiable des extrémités et d’un système de déchargement compatible avec la pièce.
Comparer le coût annuel d’exploitation des deux options. Inclure la main-d’œuvre directe, les équipements, les changements de série, les rebuts, les retouches, l’énergie, les consommables et la maintenance. À titre d’exemple hypothétique, un investissement supplémentaire de 24 000 unités monétaires divisé par les économies nettes annuelles vérifiées de 12 000 donne un délai de rentabilisation simple de deux ans. Ces chiffres sont à titre indicatif et n’incluent ni le financement ni les impôts ; ils ne représentent pas les prix Jinchun ni un rendement garanti.
Les cadres fermés répétés dotés de joints d’extrémité accessibles constituent des candidats utiles à l’évaluation. Parmi les exemples figurent les cadres de support rectangulaires et les composants en fil profilé utilisés dans les quincailleries domestiques, les supports ou les protections. Une famille de produits partageant le même matériau et nécessitant des outillages similaires peut faciliter la standardisation des changements de série.
La compatibilité ne peut pas être déterminée uniquement à partir du nom du produit. Vérifiez les dimensions minimale et maximale du cadre, les emplacements des coins, la longueur droite à proximité de l’assemblage et l’espace libre pour les pinces à souder. Un support ou une protection complet(e) peut nécessiter plusieurs composants emboutis ainsi qu’un soudage d’assemblage supplémentaire une fois le cadre fermé.
Vérifiez l’alignement des extrémités, la position des assemblages, les fissures visibles, les bavures inacceptables ainsi que les dimensions finales après soudage. Le procédé d’assemblage peut modifier la longueur ou la forme locales ; mesurez donc le cadre fini plutôt que de considérer les mesures prises au stade de pliage comme définitives.
Approuver l’essai de résistance conjointe et le critère d’acceptation adaptés aux conditions d’utilisation de la pièce. Enregistrer l’état du matériau, les paramètres de soudage et la configuration des pinces lors de l’essai. Le soudage par résistance à bout dépend d’un contact contrôlé, d’un chauffage électrique et d’une force appliquée ; les paramètres requis dépendent du matériau et du joint. Inclure dans l’examen du procédé l’entretien des électrodes ou des pinces ainsi que tout traitement post-soudage spécifié.
Des postes séparés méritent d’être envisagés lorsque les lots sont petits, lorsque les matériaux changent fréquemment, lorsque l’accès au joint est difficile ou lorsque le poste de soudage existant dispose d’une capacité excédentaire. Ils peuvent également offrir une plus grande souplesse lorsque plusieurs machines de pliage partagent un poste d’assemblage ou lorsque le produit exige une séquence d’assemblage spécialisée.
Comparer équipement de soudage avec le mélange réel de pièces, et non seulement le châssis à plus fort volume. Prendre également en compte les temps d’arrêt : un défaut sur une étape de jonction intégrée peut arrêter l’ensemble de la cellule. S’informer des procédures de reprise après défaut, des pièces de rechange disponibles et du retrait sécurisé d’un composant partiellement formé.
Fournir le dessin du châssis, la spécification du fil, l’emplacement souhaité des joints, les dimensions finales, l’apparence autorisée des joints et le débit requis. Préciser si la pièce sera revêtue, plaquée ou utilisée avec une soudure visible. Envoyer un échantillon représentatif de fil et demander des échantillons consécutifs couvrant toute la gamme de produits prévue.
Demander une seule vidéo continue montrant l’alimentation, la mise en forme, le soudage et le déchargement. Séparer le cycle automatique de toute opération manuelle de retrait des bavures ou de correction. Mesurer la qualité des joints et les dimensions finales du châssis selon les méthodes convenues, puis utiliser le débit retenu et l’effectif réel dans la comparaison des coûts.
L’intégration élimine-t-elle le travail manuel ? Seules les opérations incluses dans la portée validée de la machine sont automatisées. Le chargement des matériaux, l’inspection, le changement d’outils ou les opérations de finition peuvent encore nécessiter une intervention manuelle.
Une seule machine à cadre peut-elle produire un panier complet en treillis ? Non, pas uniquement par pliage et soudage bout à bout. Un panier nécessite généralement d’autres composants ainsi que des opérations de soudage aux intersections ou d’assemblage.
Quand faut-il calculer le délai de rentabilisation ? Une fois que les essais auront permis d’établir le temps de cycle, le rendement accepté, les hypothèses relatives aux effectifs et à la maintenance pour les deux solutions alternatives.
Le pliage intégré et le soudage bout à bout sont particulièrement efficaces lorsqu’ils suppriment les transferts répétés sans nuire à la qualité des joints ni à la flexibilité du produit. Comparez le coût total d’une pièce acceptée et testez le cycle complet. Envoyez-nous votre plan de cadre, vos spécifications de fil, vos exigences en matière de position de soudage et votre temps de cycle cible afin que nous puissions évaluer si une machine intégrée convient.
 Actualités chaudes
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN