no. 101, Gedung 9, Taman Inovasi Sains dan Teknologi Jicheng, No. 25, Jalan Sanle Timur, Komunitas Shunjiang, Kota Beijiao, Foshan, Guangdong, Tiongkok +86-18038626853 [email protected]
no. 101, Gedung 9, Taman Inovasi Sains dan Teknologi Jicheng, No. 25, Jalan Sanle Timur, Komunitas Shunjiang, Kota Beijiao, Foshan, Guangdong, Tiongkok +86-18038626853 [email protected]

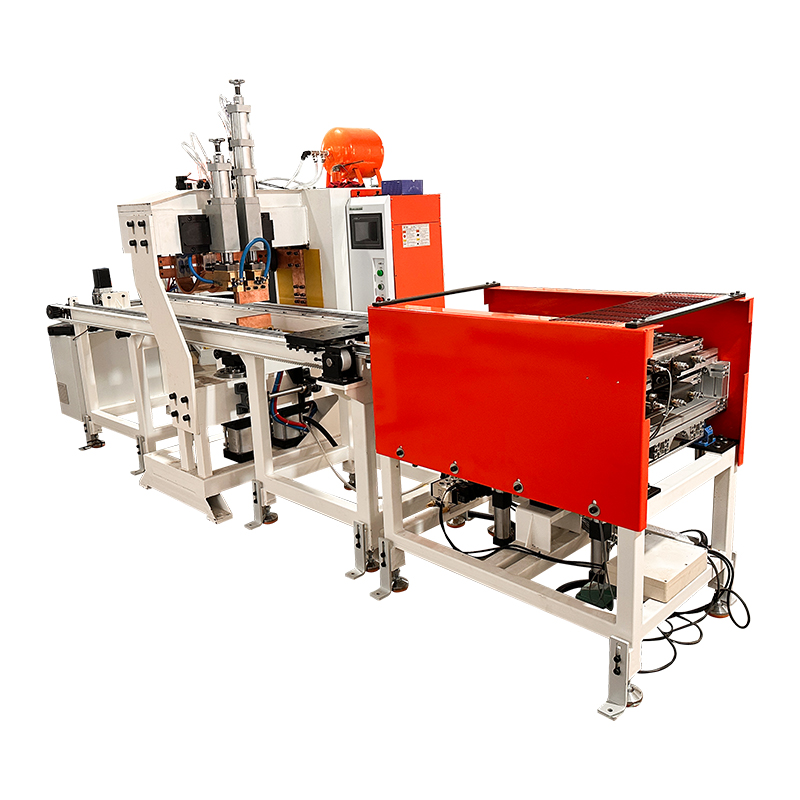
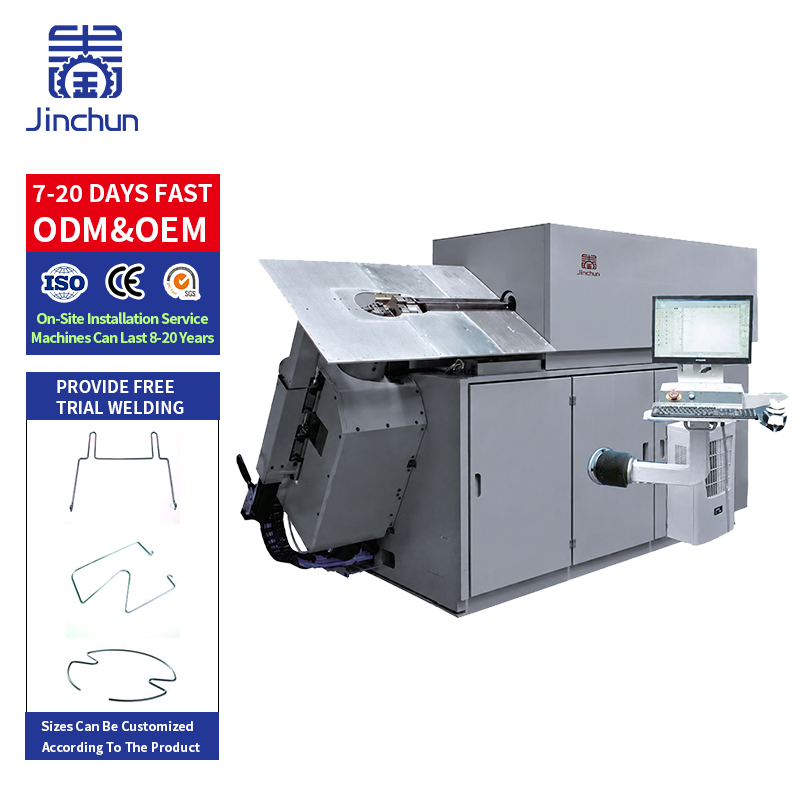
Amesin Tekuk Kawat dengan Pengelasan Butt menggabungkan proses pembentukan bentuk dan penyambungan ujung kawat dalam satu proses terkoordinasi. Metode ini berguna ketika rangka tertutup diproduksi secara berulang-ulang dan pemindahan manual antarmesin menambah waktu atau variasi. Investasi ini hanya masuk akal bila seluruh proses sesuai dengan produk, termasuk pengelasan, penanganan, serta setiap proses penyelesaian setelah penyambungan.
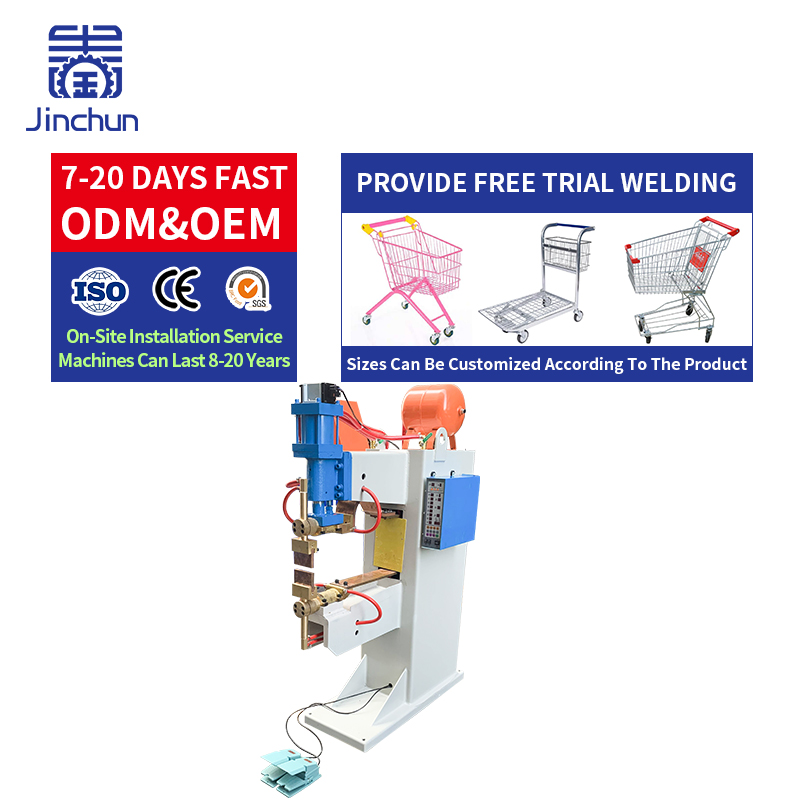
Mesin ini membentuk kawat sesuai bentuk yang diprogram, menggerakkan ujung-ujungnya ke posisi penyambungan, lalu melakukan pengelasan ujung-ke-ujung dengan penjepitan dan pengendalian proses yang sesuai. Urutan umpan, pemotongan, penyelarasan, dan bongkar muat yang tepat tergantung pada konfigurasi. Tanyakan langkah mana yang sepenuhnya otomatis dan mana yang masih memerlukan operator.
Las butt menggabungkan ujung-ujung kawat. Las ini tidak menggantikan semua las persilangan yang diperlukan dalam panel jaring atau rak yang dirakit. Konfirmasi pula apakah penghilangan kilap las, pembersihan permukaan, atau penyesuaian ukuran lanjutan termasuk dalam proses tersebut. Siklus pembentukan dan penggabungan terintegrasi belum tentu merupakan lini produk jadi.
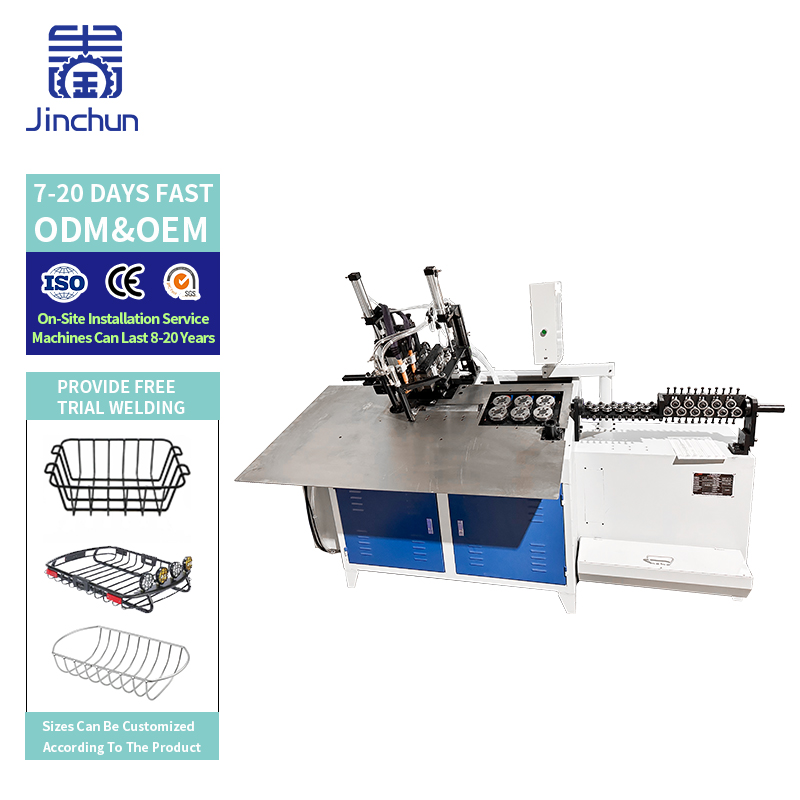
Proses terpisah dapat menggunakan Mesin Pembengkok Kawat CNC 2D untuk membuat rangka terbuka, diikuti dengan pemindahan ke mesin las butt dan perlengkapan penopang posisi. Operator menyelaraskan ujung-ujungnya, mengelas sambungan, lalu memindahkan rangka ke inspeksi atau tahap akhir.
Susunan ini memungkinkan stasiun pembengkokan dan pengelasan melayani berbagai produk, tetapi menimbulkan pemindahan antarstasiun serta barang dalam proses. Catat waktu nyata yang dihabiskan untuk mengambil komponen, menempatkannya, memeriksa keselarasan, dan memilah rangka jadi. 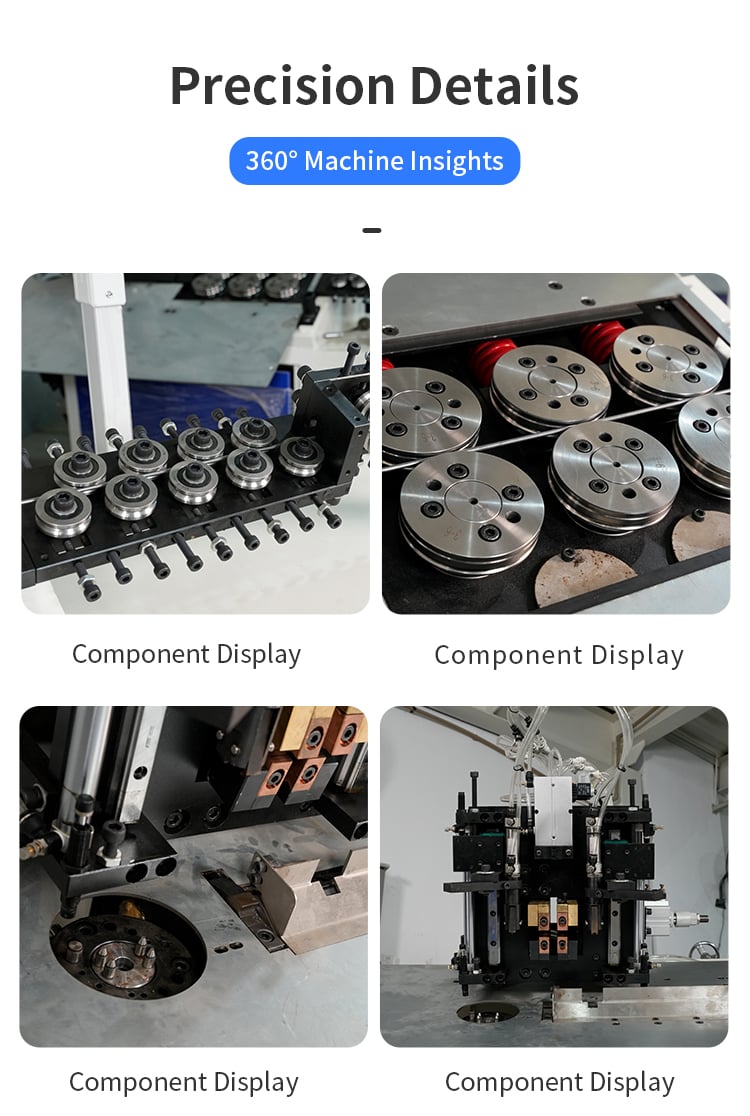
Integrasi dapat mengurangi penanganan antara dan penyetelan ulang posisi saat mesin mempertahankan referensi yang sesuai melalui proses pembentukan dan penggabungan. Integrasi juga dapat menyederhanakan koordinasi resep pembengkokan dan pengelasan. Manfaat-manfaat ini bergantung pada umpan yang stabil, penyelarasan ujung yang andal, serta susunan pelepasan yang kompatibel dengan komponen.
Bandingkan biaya operasional tahunan untuk kedua opsi. Sertakan tenaga kerja langsung, perlengkapan, pergantian set-up, limbah, perbaikan ulang, energi, bahan habis pakai, dan pemeliharaan. Sebagai perhitungan hipotetis, investasi tambahan sebesar 24.000 unit mata uang dibagi dengan penghematan bersih tahunan terverifikasi sebesar 12.000 menghasilkan periode pengembalian sederhana selama dua tahun. Angka-angka ini bersifat ilustratif dan tidak memperhitungkan pembiayaan maupun pajak; angka-angka ini bukan harga Jinchun maupun jaminan pengembalian.
Rangka tertutup berulang dengan sambungan ujung yang dapat diakses merupakan kandidat yang berguna untuk evaluasi. Contohnya meliputi rangka penopang berbentuk persegi panjang dan komponen kawat berbentuk yang digunakan dalam perangkat keras rumah tangga, rak, atau pelindung.
Kesesuaian tidak dapat ditentukan hanya dari nama produk. Periksa rangka terkecil dan terbesar, lokasi sudut, panjang lurus di dekat sambungan, serta ruang bebas untuk klem pengelasan. Sebuah rak atau pelindung lengkap mungkin memerlukan beberapa komponen bentuk dan pengelasan perakitan tambahan setelah rangka tertutup.
Periksa keselarasan ujung, posisi sambungan, retakan yang terlihat, kilap (flash) yang tidak dapat diterima, serta dimensi akhir setelah pengelasan. Proses penyambungan dapat mengubah panjang atau bentuk lokal, sehingga ukur rangka jadi alih-alih menerima pengukuran tahap pembengkokan sebagai hasil akhir.
Setujui uji kekuatan gabungan dan kriteria penerimaan yang sesuai dengan kondisi layanan komponen tersebut. Catat kondisi material, pengaturan las, dan pengaturan penjepit selama uji coba. Pengelasan tumpang (resistance butt welding) mengandalkan kontak terkendali, pemanasan listrik, dan gaya; pengaturan yang diperlukan bergantung pada material dan sambungan. Sertakan perawatan elektroda atau penjepit serta perlakuan pasca-las yang ditentukan dalam tinjauan proses.
Stasiun terpisah patut dipertimbangkan ketika jumlah batch kecil, material sering berubah, sambungan sulit dijangkau, atau mesin las yang ada memiliki kapasitas cadangan. Stasiun terpisah juga dapat memberikan fleksibilitas ketika beberapa mesin pengeleman berbagi stasiun penyambungan atau produk memerlukan urutan penyambungan khusus.
Bandingkan peralatan Las dengan campuran komponen aktual, bukan hanya rangka bervolume tertinggi. Pertimbangkan juga waktu henti: kegagalan pada tahap penggabungan terintegrasi dapat menghentikan seluruh sel. Tanyakan mengenai pemulihan kegagalan, suku cadang pengganti, serta prosedur aman untuk melepas komponen yang baru sebagian terbentuk.
Sertakan gambar rangka, spesifikasi kawat, lokasi sambungan yang diutamakan, dimensi akhir, penampilan sambungan yang diperbolehkan, serta output yang dibutuhkan. Nyatakan apakah produk akan dilapisi, disepuh, atau digunakan dengan las yang terlihat. Kirimkan sampel kawat representatif dan minta sampel berturut-turut mencakup seluruh rentang produk yang direncanakan.
Minta satu rekaman video utuh yang menunjukkan proses pemberian bahan, pembentukan, pengelasan, dan pengeluaran. Pisahkan siklus otomatis dari setiap proses penghilangan kilap atau koreksi manual. Ukur kualitas sambungan dan dimensi akhir rangka menggunakan metode yang telah disepakati, lalu gunakan output yang diterima dan jumlah tenaga kerja aktual dalam perbandingan biaya.
Apakah integrasi menghilangkan pekerjaan manual? Hanya operasi yang termasuk dalam cakupan mesin terverifikasi yang diotomatisasi. Pemuatan material, inspeksi, penggantian alat, atau proses akhir masih mungkin memerlukan tenaga kerja.
Apakah satu mesin frame dapat memproduksi keranjang jala utuh? Tidak hanya dengan pembengkakan dan pengelasan ujung-ke-ujung saja. Keranjang biasanya memerlukan komponen lain serta pengelasan persilangan atau operasi perakitan.
Kapan waktu yang tepat untuk menghitung masa pengembalian investasi (payback)? Setelah uji coba menetapkan waktu siklus, tingkat hasil yang diterima, asumsi kebutuhan tenaga kerja, dan asumsi pemeliharaan untuk kedua alternatif.
Integrasi pembengkakan dan pengelasan ujung-ke-ujung paling efektif ketika menghilangkan transfer berulang tanpa mengorbankan kualitas sambungan maupun fleksibilitas produk. Bandingkan total biaya komponen yang diterima secara lengkap dan uji seluruh siklus kerja. Kirimkan gambar frame Anda, spesifikasi kawat, persyaratan posisi las, serta waktu siklus target agar kami dapat mengevaluasi apakah mesin terintegrasi cocok untuk kebutuhan Anda.
 Berita Terkini
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN