101, Prédio 9, Parque de Inovação Científica e Tecnológica Jicheng, Nº 25, Rua Sanle East, Comunidade Shunjiang, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Prédio 9, Parque de Inovação Científica e Tecnológica Jicheng, Nº 25, Rua Sanle East, Comunidade Shunjiang, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

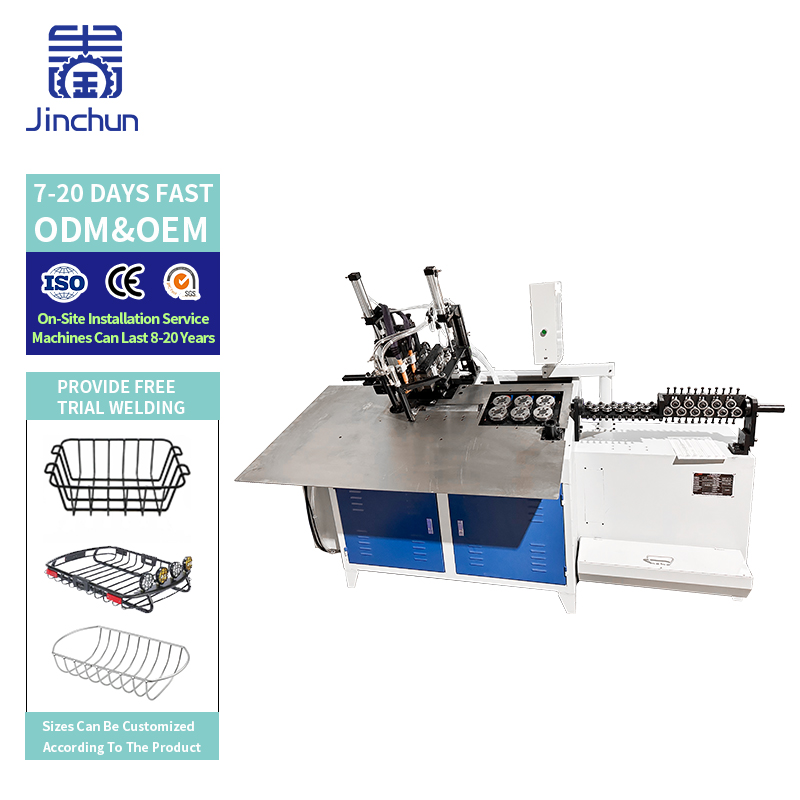
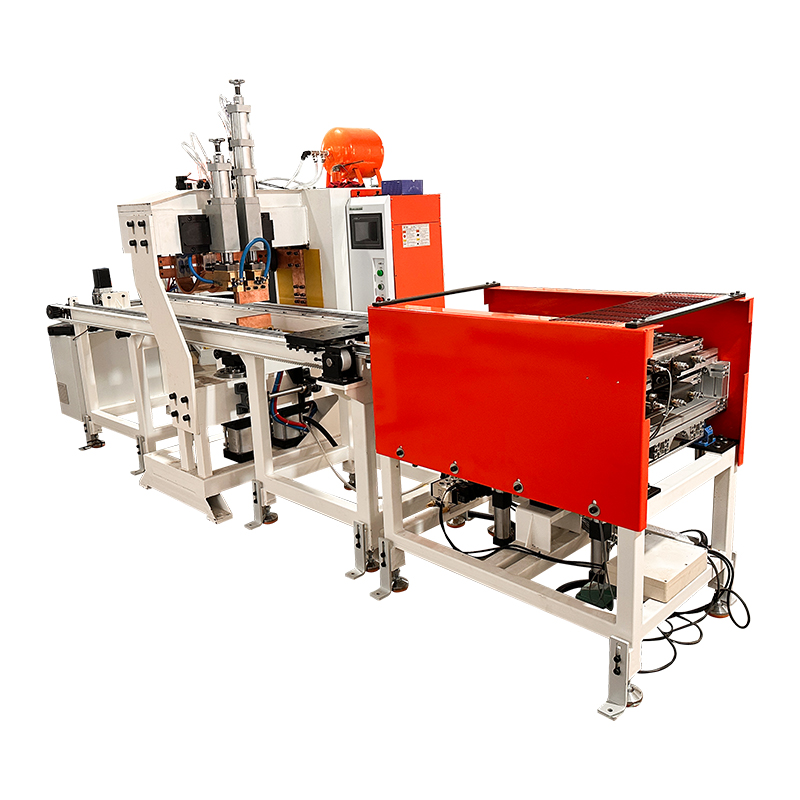
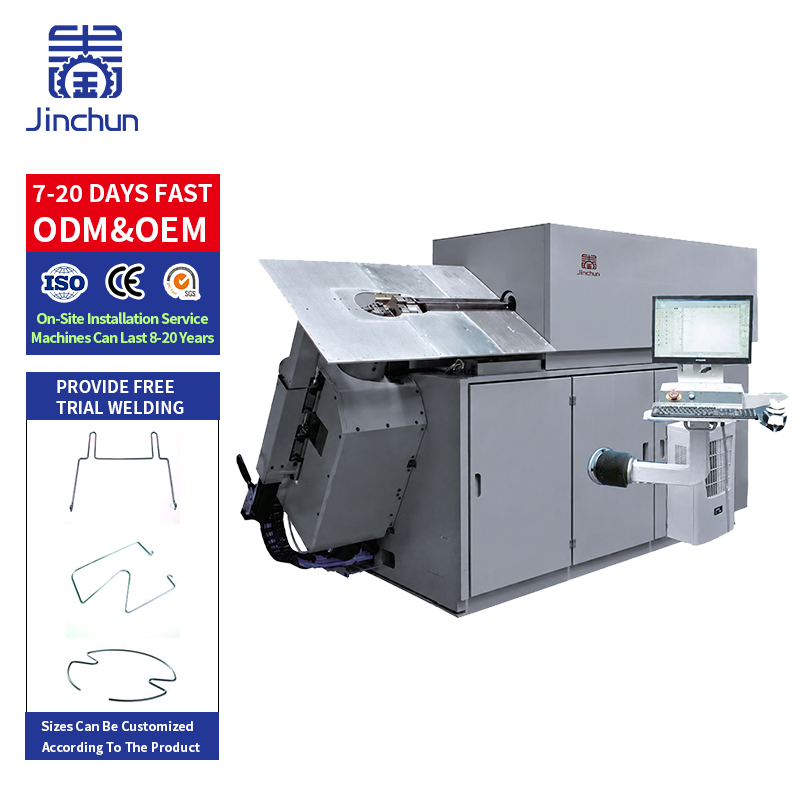
Amáquina de Dobragem de Arame com Solda por Resistência combina a conformação de uma forma e a união das extremidades do fio num único processo coordenado. Pode ser útil quando quadros fechados são produzidos repetidamente e a transferência manual entre máquinas acrescenta tempo ou variação. O investimento só faz sentido quando o processo completo se adequa ao produto, incluindo a soldagem, a movimentação e qualquer acabamento posterior à união.
A máquina conforma o fio segundo uma forma programada, posiciona as extremidades para união e executa uma soldagem por contato com fixação e controle de processo adequados. A sequência exata de alimentação, corte, alinhamento e descarga depende da configuração. Consulte quais etapas são automáticas e quais ainda exigem operador.
Uma soldagem por contato une as extremidades do fio. Não substitui todas as soldagens de interseção necessárias num painel de malha ou num rack montado. Confirme também se a remoção de rebarbas, a limpeza superficial ou um redimensionamento posterior estão incluídos. Um ciclo integrado de conformação e união não equivale necessariamente a uma linha de produto final.
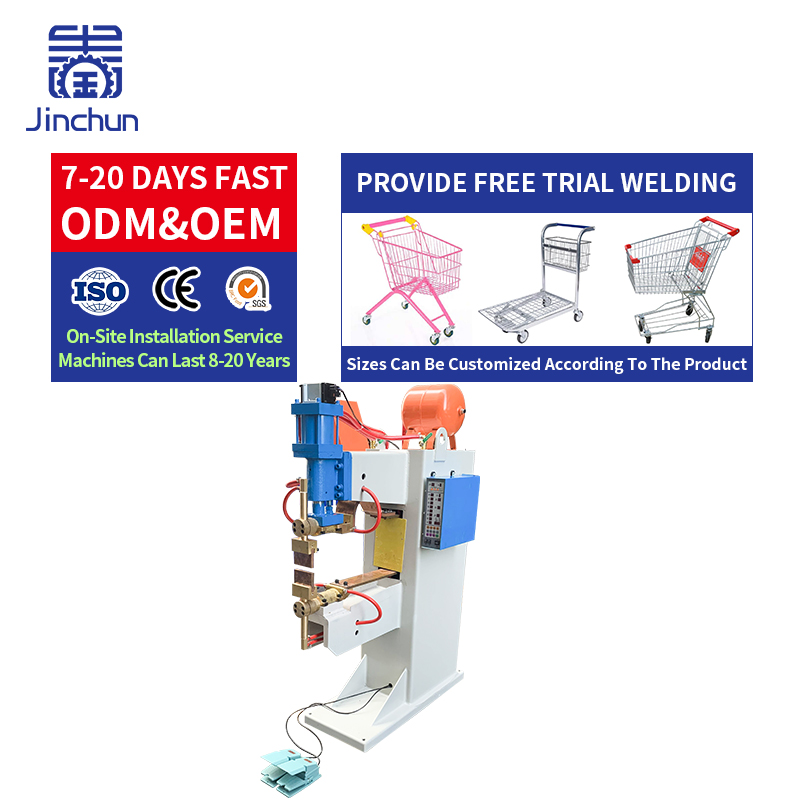
Um processo separado pode utilizar um Máquina de curvatura de arame CNC 2D para fabricar um quadro aberto, seguido pela transferência para uma máquina de soldagem por contato e um dispositivo de posicionamento. O operador alinha as extremidades, solda a junta e transfere o quadro para inspeção ou acabamento.
Essa configuração permite que estações de dobramento e soldagem atendam diferentes produtos, mas gera transferências e trabalho em andamento. Registre o tempo real gasto ao pegar peças, posicionar-nas, verificar o alinhamento e classificar os quadros acabados. O tempo de ciclo da máquina isoladamente subestima o esforço necessário para produzir uma peça aceita. 
A integração pode reduzir o manuseio intermediário e o reposicionamento repetido quando a máquina mantém uma referência adequada durante as etapas de conformação e união. Ela também pode simplificar a coordenação entre as receitas de dobramento e soldagem. Esses benefícios dependem de alimentação estável, alinhamento confiável das extremidades e um sistema de descarga compatível com a peça.
Compare o custo operacional anual para ambas as opções. Inclua mão de obra direta, dispositivos de fixação, trocas de ferramentas, refugos, retrabalho, energia, consumíveis e manutenção. Como cálculo hipotético, um investimento adicional de 24.000 unidades monetárias dividido pelas economias líquidas anuais verificadas de 12.000 resulta em um período de recuperação simples de dois anos. Esses valores são ilustrativos e excluem financiamento e impostos; não representam preços da Jinchun nem uma rentabilidade garantida.
Estruturas fechadas repetitivas com juntas finais acessíveis são candidatas úteis à avaliação. Exemplos incluem estruturas retangulares de suporte e componentes de arame moldado utilizados em acessórios para uso doméstico, suportes ou proteções. Uma família de produtos com material comum e ferramentas semelhantes pode facilitar a padronização das trocas de ferramentas.
A adequação não pode ser determinada apenas com base no nome do produto. Verifique o menor e o maior quadro, as localizações dos cantos, o comprimento reto próximo à junta e a folga para os grampos de soldagem. Um suporte ou guarda completo pode exigir diversos componentes conformados e soldagem adicional de montagem após o fechamento do quadro.
Inspeccione o alinhamento das extremidades, a posição da junta, fissuras visíveis, rebarbas inaceitáveis e as dimensões finais após a soldagem. O processo de união pode alterar o comprimento ou a forma locais; portanto, meça o quadro acabado em vez de aceitar como definitivas as medições realizadas na etapa de dobramento.
Concordar com o ensaio de resistência conjunta e com o critério de aceitação apropriado às condições de serviço da peça. Registrar o estado do material, os parâmetros de soldagem e a configuração dos grampos durante a fase experimental. A soldagem por resistência por contato depende de contato controlado, aquecimento elétrico e aplicação de força; os parâmetros necessários variam conforme o material e a junta. Incluir na revisão do processo a manutenção dos eletrodos ou grampos, bem como qualquer tratamento pós-soldagem especificado.
Estações separadas merecem consideração quando os lotes são pequenos, os materiais mudam com frequência, a junta é de difícil acesso ou a soldadora existente possui capacidade ociosa. Elas também podem oferecer flexibilidade quando diversos máquinas de Dobragem compartilham uma estação de união ou quando o produto exige uma sequência especializada de união.
Comparar equipamento de Solda com a mistura real de peças, não apenas com o quadro de maior volume. Considere também o tempo de inatividade: uma falha numa etapa integrada de união pode interromper toda a célula. Consulte sobre recuperação de falhas, peças de reposição e remoção segura de um componente parcialmente formado.
Forneça o desenho do quadro, a especificação do fio, a localização preferida da junta, as dimensões finais, a aparência aceitável da junta e a produção exigida. Indique se o item será revestido, galvanizado ou utilizado com uma solda visível. Envie um fio representativo e solicite amostras consecutivas abrangendo toda a gama de produtos planejada.
Solicite um único vídeo contínuo mostrando a alimentação, conformação, soldagem e descarga. Separe o ciclo automático de qualquer remoção manual de rebarbas ou correção. Meça a qualidade das juntas e as dimensões finais do quadro pelos métodos acordados, depois utilize a produção aceita e o efetivo real na comparação de custos.
A integração elimina o trabalho manual? Apenas as operações incluídas no escopo verificado da máquina são automatizadas. O carregamento de material, a inspeção, a troca de ferramentas ou o acabamento ainda podem exigir mão de obra.
Uma máquina de quadros pode produzir uma cesta em malha completa? Não apenas por dobramento e soldagem de topo. Normalmente, uma cesta requer outros componentes e operações de soldagem em cruzamento ou montagem.
Quando o retorno sobre o investimento deve ser calculado? Após os testes estabelecerem o tempo de ciclo, o rendimento aceito, os pressupostos sobre dimensionamento de pessoal e manutenção para ambas as alternativas.
O dobramento integrado e a soldagem de topo são mais eficazes quando eliminam transferências recorrentes sem comprometer a qualidade das juntas ou a flexibilidade do produto. Compare o custo total por peça aceita e teste o ciclo completo. Envie seu desenho do quadro, a especificação do fio, os requisitos de posição de soldagem e o tempo de ciclo-alvo, para que possamos avaliar se uma máquina integrada é adequada.
 Notícias quentes
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN