101, Budynek 9, Park Naukowo-Innowacyjny Jicheng, nr 25, Sanle East Road, społeczność Shunjiang, dzielnica Beijiao, Foshan, prowincja Guangdong, Chiny +86-18038626853 [email protected]
101, Budynek 9, Park Naukowo-Innowacyjny Jicheng, nr 25, Sanle East Road, społeczność Shunjiang, dzielnica Beijiao, Foshan, prowincja Guangdong, Chiny +86-18038626853 [email protected]

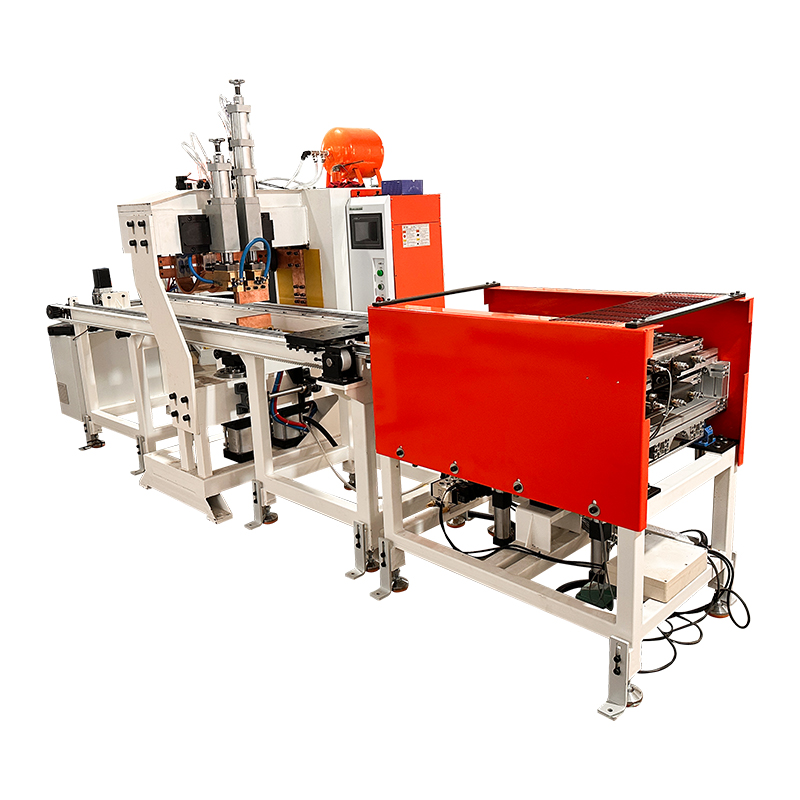
Amaszyna do gięcia drutu z spawaniem czołowym łączy proces nadawania kształtu i łączenia końców drutu w jednym zsynchronizowanym cyklu. Może być przydatna przy powtarzalnej produkcji zamkniętych ramek, gdy ręczne przenoszenie między maszynami wydłuża czas cyklu lub wprowadza niejednorodność. Inwestycja jest uzasadniona jedynie wtedy, gdy cały proces odpowiada wymogom produktu, w tym spawaniu, manipulacji oraz ewentualnej obróbce końcowej po połączeniu.
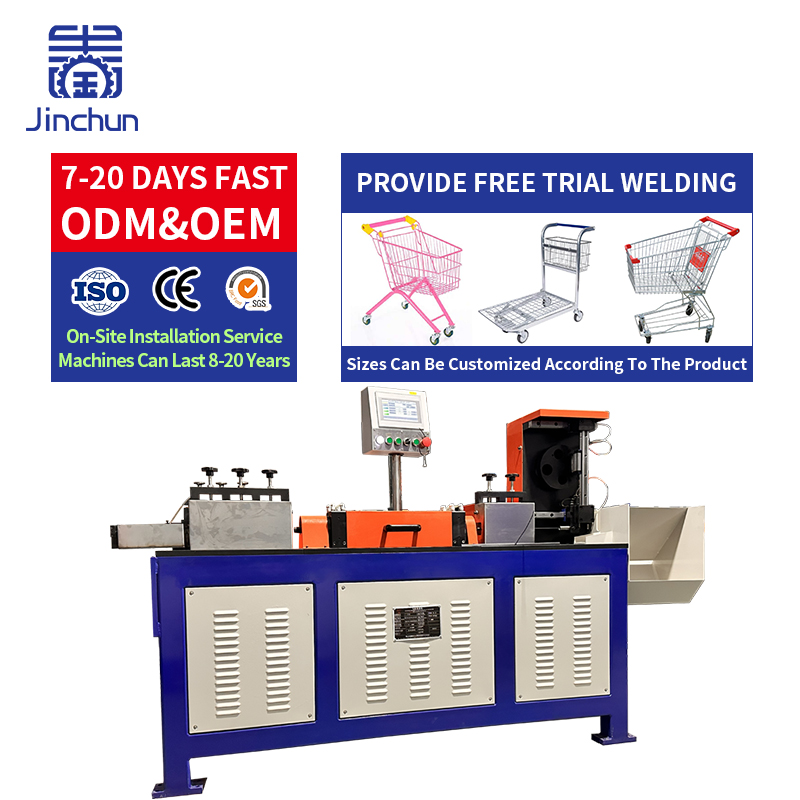
Maszyna gięta drut według zaprogramowanego kształtu, dopasowuje jego końce do pozycji łączenia i wykonuje spawanie czołowe przy odpowiednim uchwycie oraz kontrolowanym przebiegu procesu. Dokładna kolejność podawania, cięcia, pozycjonowania i wyładunku zależy od konfiguracji urządzenia. Sprawdź, które etapy są zautomatyzowane, a które nadal wymagają udziału operatora.
Zgrzewanie czołowe łączy końce drutu. Nie zastępuje ono wszystkich spawów w miejscach przecięcia wymaganych w siatce lub złożonej konstrukcji rusztowej. Potwierdź również, czy usuwanie wyprysków spawalniczych, czyszczenie powierzchni lub późniejsze kalibrowanie są uwzględnione. Zintegrowany cykl kształtowania i spawania nie oznacza koniecznie linii produkującej gotowy wyrob.
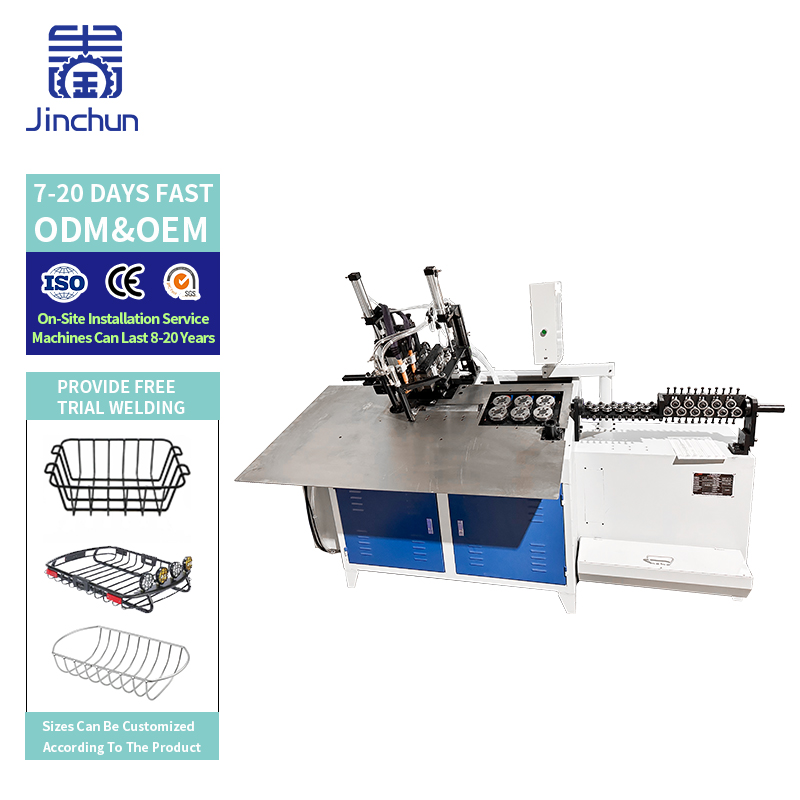
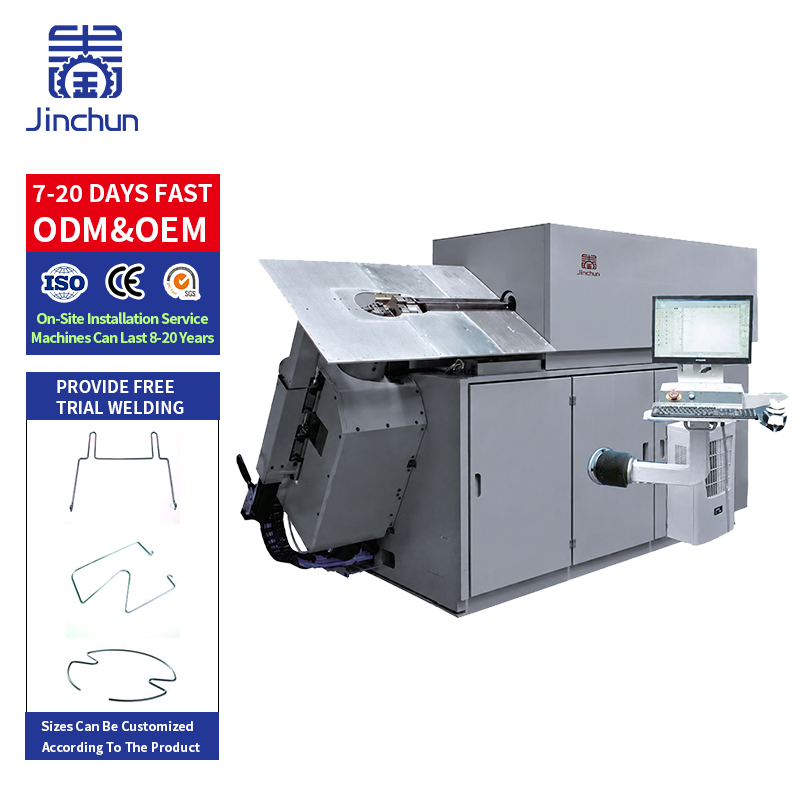
Oddzielny proces może wykorzystywać Maszyna giętacz drutu CNC 2D do wykonania otwartej ramy, po czym następuje przeniesienie jej do urządzenia do zgrzewania czołowego oraz uchwytu pozycjonującego. Operator wyrównuje końce, spawa połączenie, a następnie przesuwa ramę na kontrolę jakości lub obróbkę końcową.
Taka organizacja pozwala, aby stacje gięcia i spawania obsługiwały różne produkty, ale generuje konieczność przemieszczania części oraz tworzy zapasy w toku produkcji. Zanotuj rzeczywisty czas zużywany na podnoszenie elementów, ich pozycjonowanie, sprawdzanie wyrównania oraz sortowanie ukończonych ramek. Sam czas cyklu maszynowego niedoszacowuje rzeczywistego nakładu pracy potrzebnego do wyprodukowania akceptowanego elementu. 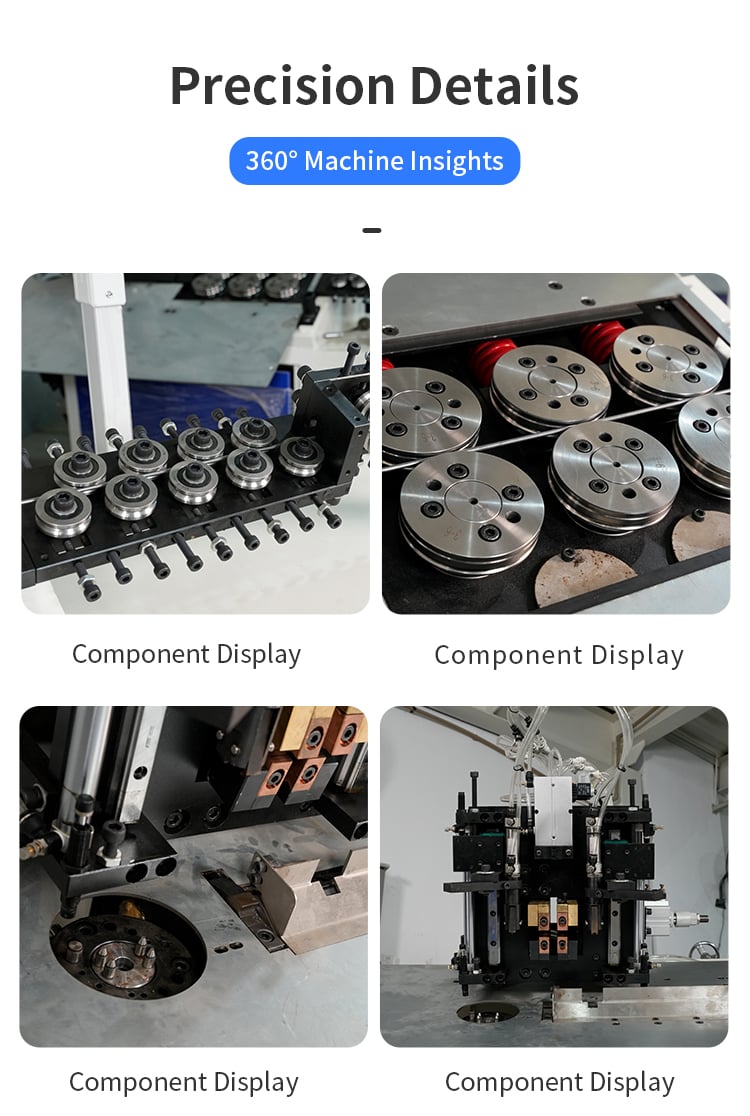
Integracja może zmniejszyć konieczność pośrednich manipulacji i wielokrotnego pozycjonowania podczas pracy maszyny, jeśli utrzymuje ona odpowiedni punkt odniesienia w trakcie kształtowania i łączenia. Może również uprościć koordynację receptur gięcia i spawania. Te korzyści zależą od stabilnego zasilania, niezawodnego dokładnego ustawienia końców oraz układu wyładunkowego dostosowanego do danego elementu.
Porównaj roczne koszty eksploatacji obu opcji. Włącz w nie: bezpośredni czas pracy, uchwyty, przestawienia, odpadki, prace korekcyjne, energię, materiały eksploatacyjne oraz konserwację. Jako obliczenie przykładowe dodatkowa inwestycja w wysokości 24 000 jednostek walutowych podzielona przez potwierdzone czyste roczne oszczędności w wysokości 12 000 daje prosty okres zwrotu w ciągu dwóch lat. Podane wartości mają charakter poglądowy i nie obejmują kosztów finansowania ani podatków; nie stanowią one oferty cenowej firmy Jinchun ani gwarantowanego zwrotu inwestycji.
Powtarzające się zamknięte ramy z łatwo dostępnymi końcami połączeń są dobrymi kandydatami do oceny. Przykładami mogą być prostokątne ramy nośne oraz elementy wykonane z drutu o niestandardowym kształcie, stosowane w sprzęcie domowym, stojakach lub osłonach.
Przydatność nie może zostać określona wyłącznie na podstawie nazwy produktu. Sprawdź najmniejszą i największą ramę, położenie narożników, długość prostego odcinka w pobliżu połączenia oraz luz dla uchwytów spawalniczych. Kompletny stojak lub osłona mogą wymagać kilku wygiętych elementów oraz dodatkowego spawania montażowego po zamknięciu ramy.
Sprawdź wzajemne ustawienie końców, położenie połączenia, widoczne pęknięcia, niedopuszczalne wybrzuszenia oraz końcowe wymiary po spawaniu. Proces łączenia może zmieniać lokalną długość lub kształt, dlatego należy mierzyć gotową ramę, a nie traktować pomiarów wykonanych po etapie gięcia jako ostatecznych.
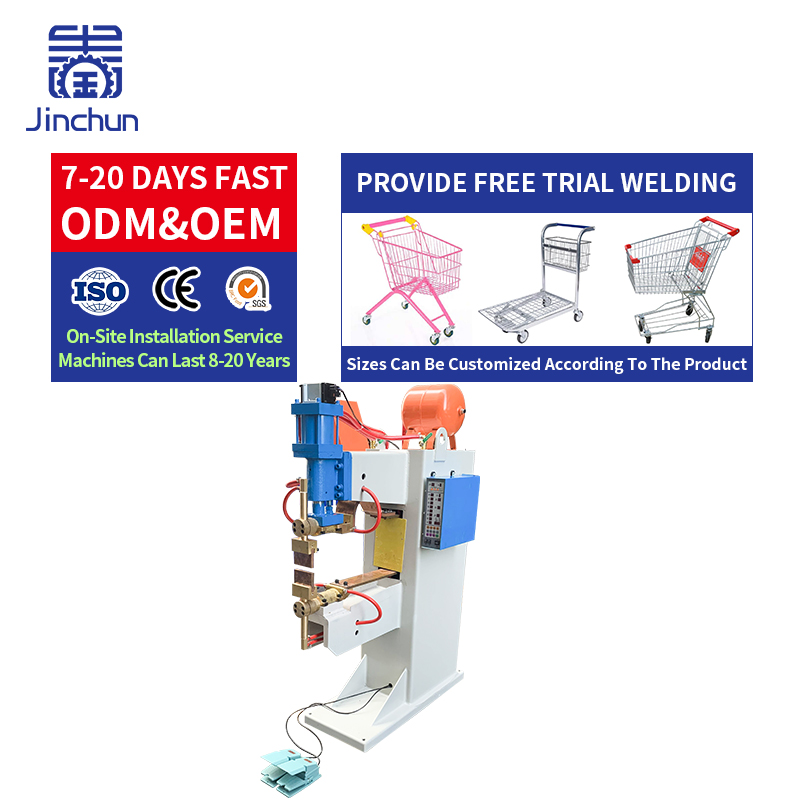
Zatwierdzić próbę wytrzymałości połączenia oraz kryteria akceptacji odpowiednie dla warunków eksploatacji danej części. Zarejestrować stan materiału, ustawienia spawania oraz konfigurację uchwytów podczas próby. Spawanie oporowe czołowe opiera się na kontrolowanym kontakcie, nagrzewaniu prądem elektrycznym i działaniu siły; wymagane ustawienia zależą od materiału i rodzaju połączenia. W przeglądu procesu uwzględnić konserwację elektrod lub uchwytów oraz wszelkie określone zabiegi po spawaniu.
Oddzielne stanowiska warto rozważyć, gdy partie są niewielkie, materiały zmieniają się często, połączenie jest trudno dostępne lub istniejące urządzenie do spawania ma nadmiarową moc roboczą. Mogą one również zapewnić większą elastyczność, gdy kilka maszyny do gięcia dzieli jedno stanowisko łączenia lub gdy produkt wymaga specjalnej kolejności łączenia.
Porównaj urządzenia spawalnicze z uwzględnieniem rzeczywistego asortymentu części, nie tylko ramy o najwyższej objętości produkcji. Należy również wziąć pod uwagę przestoje: usterka na zintegrowanym etapie łączenia może zatrzymać całą komórkę produkcyjną. Zapytaj o procedury przywracania funkcjonalności po awarii, zapasy części zamiennych oraz bezpieczne usuwanie częściowo uformowanego elementu.
Przedstaw rysunek ramy, specyfikację drutu, preferowane miejsca połączeń, końcowe wymiary, dopuszczalny wygląd połączeń oraz wymaganą wydajność. Określ, czy element będzie powlekany, pokrywany warstwą metalu lub używany z widocznym spoiną. Wyślij reprezentatywny drut i zażądaj próbek kolejnych elementów obejmujących cały zaplanowany zakres produktów.
Zażądaj jednego ciągłego nagrania wideo przedstawiającego podawanie materiału, kształtowanie, spawanie oraz wyładunek. Oddziel cykl automatyczny od wszelkich czynności ręcznych, takich jak usuwanie iskier lub korekta. Ocenić jakość połączeń i końcowe wymiary ramy zgodnie z uzgodnionymi metodami, a następnie w porównaniu kosztów uwzględnić zaakceptowaną wydajność oraz rzeczywistą liczbę pracowników.
Czy integracja eliminuje pracę ręczną? Automatyzacji podlegają wyłącznie operacje zawarte w zweryfikowanym zakresie maszyny. Załadunek materiału, inspekcja, wymiana narzędzi lub obróbka końcowa mogą nadal wymagać udziału pracowników.
Czy jedna maszyna do gięcia i spawania czołowego może wytworzyć pełny koszyk siatkowy? Nie tylko za pomocą gięcia i spawania czołowego. Koszyk zwykle wymaga dodatkowych elementów oraz spawania w miejscach przecięcia lub operacji montażu.
Kiedy należy obliczyć okres zwrotu inwestycji? Po przeprowadzeniu prób, które ustalą czas cyklu, przyjętą wydajność, zapotrzebowanie na personel oraz założenia dotyczące konserwacji dla obu alternatyw.
Zintegrowane gięcie i spawanie czołowe daje najlepsze rezultaty tam, gdzie eliminuje powtarzające się przenoszenie części bez pogarszania jakości połączeń ani elastyczności produktu. Porównaj pełny koszt akceptowanych części i przetestuj cały cykl. Wyślij rysunek ramy, specyfikację drutu, wymagania dotyczące pozycji spawania oraz docelowy czas cyklu – sprawdzimy, czy zintegrowana maszyna jest odpowiednim rozwiązaniem.
 Gorące wiadomości
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN