приміщення 101, будинок 9, Парк інноваційного технологічного розвитку Цзічэн, № 25, Східна дорога Санлє, громада Шунцзян, містечко Бейцзяо, місто Фошань, провінція Гуандун, Китай +86-18038626853 [email protected]
приміщення 101, будинок 9, Парк інноваційного технологічного розвитку Цзічэн, № 25, Східна дорога Санлє, громада Шунцзян, містечко Бейцзяо, місто Фошань, провінція Гуандун, Китай +86-18038626853 [email protected]

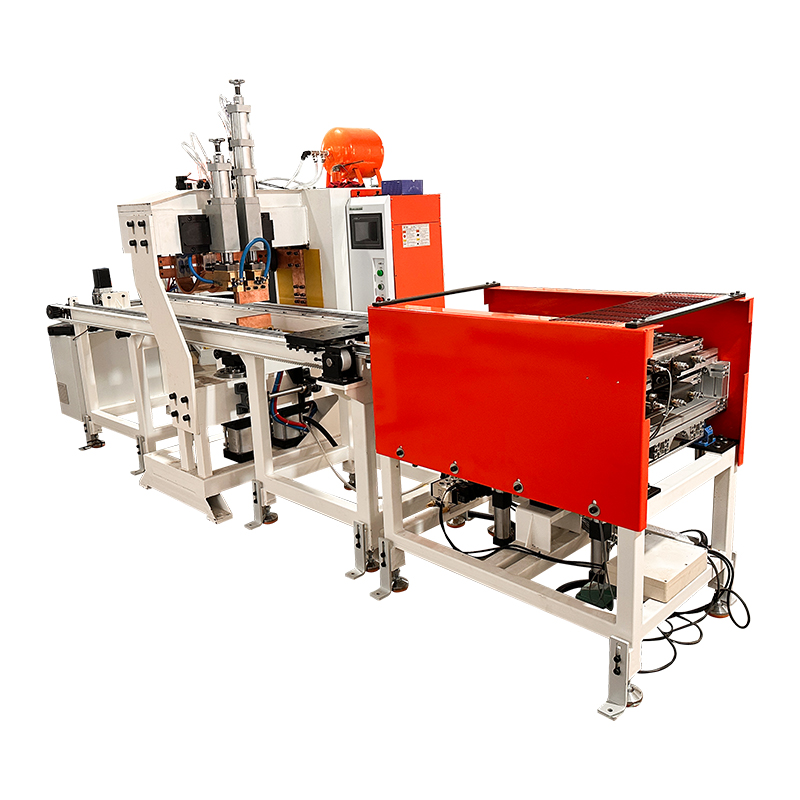
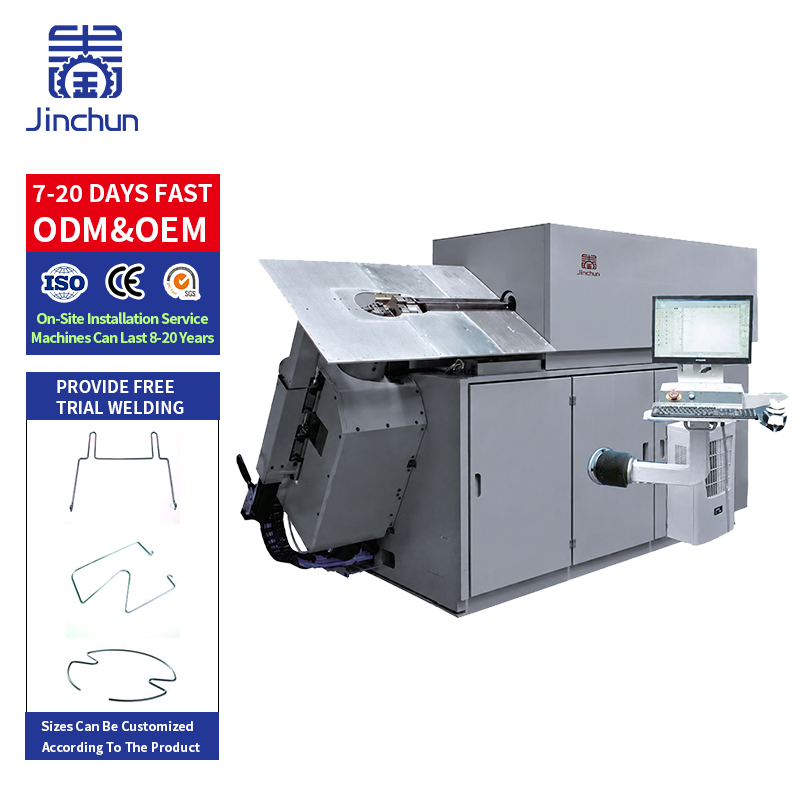
Aмашина для згинання дроту з точковим зварюванням поєднує формування заготовки та з’єднання кінців дроту в єдиному узгодженому процесі. Це може бути корисним, коли замкнені рами виготовляються серійно, а ручне переміщення між верстатами збільшує тривалість циклу або призводить до варіацій. Така інвестиція виправдана лише тоді, коли весь процес підходить для конкретного виробу, у тому числі зварювання, обробка та будь-яка остаточна обробка після з’єднання.
Верстат формує дріт за заданою програмою, підводить його кінці до положення з’єднання та виконує стикове зварювання за допомогою відповідного затискання та контролю процесу. Точна послідовність подачі, різання, вирівнювання та вивантаження залежить від конфігурації. Уточніть, які етапи виконуються автоматично, а які все ще потребують участі оператора.
Стикове зварювання з’єднує кінці дроту. Воно не замінює всі зварні шви на перетинах, необхідні для сітчастої панелі чи зібраної стійки. Також уточніть, чи передбачено видалення напливів від зварювання, очищення поверхні або подальше калібрування. Інтегрований цикл формування та з’єднання не обов’язково є лінією для отримання готового виробу.
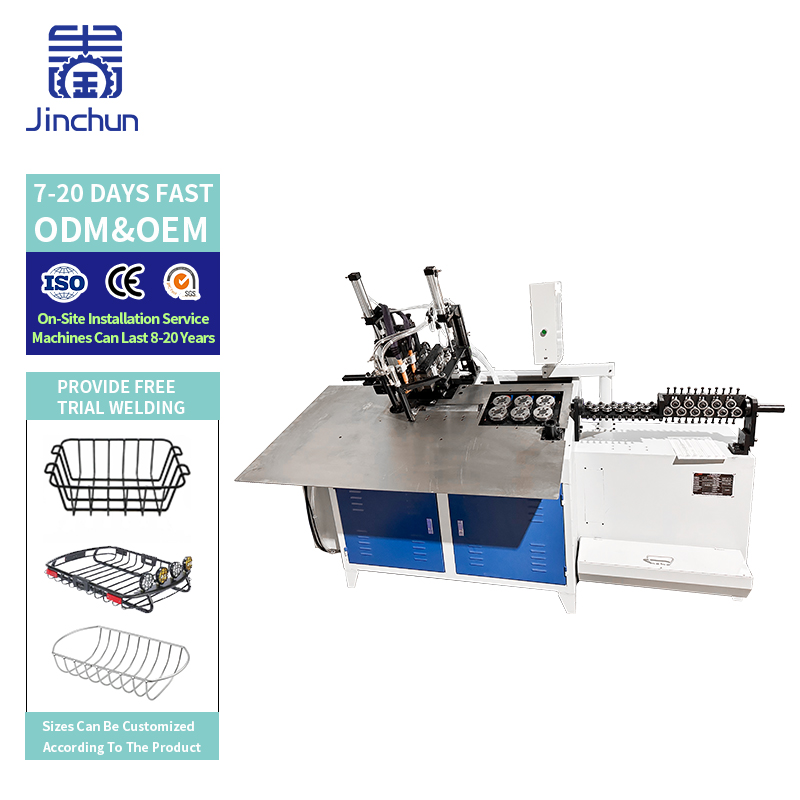
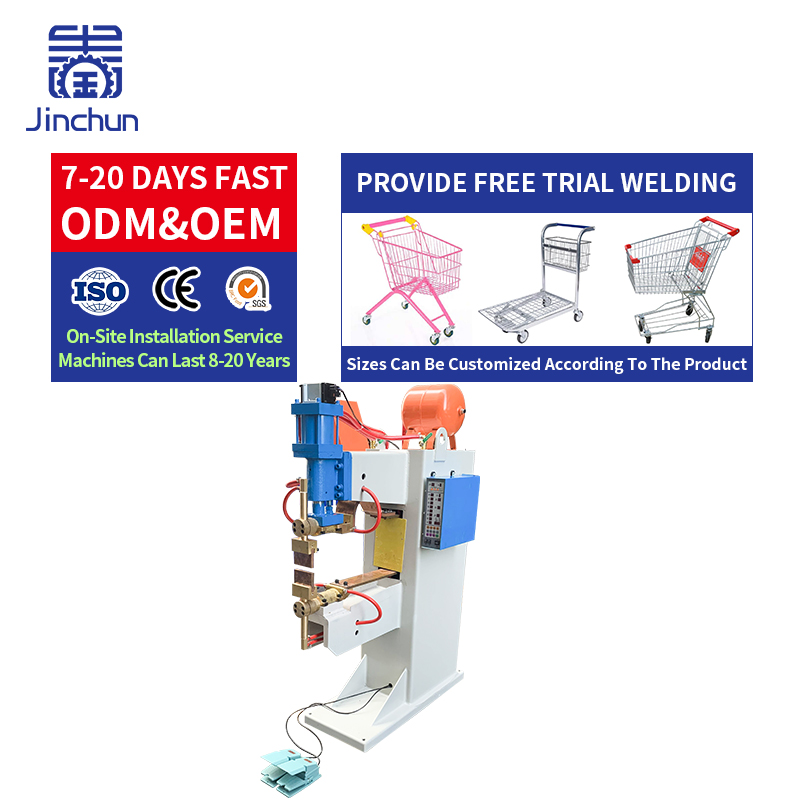
Окрема процедура може використовувати Верстат ЧПК для згинання дроту 2D для створення відкритої рами, після чого раму передають на зварювальний апарат для стикового зварювання та у пристрій для фіксації положення. Оператор вирівнює кінці, зварює з’єднання й переміщує раму на контроль або остаточну обробку.
Таке розташування дозволяє станціям згинання та зварювання обслуговувати різні продукти, але призводить до додаткових перенесень деталей та незавершених виробів. Запишіть реальний час, витрачений на підбирання деталей, їх позиціонування, перевірку вирівнювання та сортування готових рам. Сам по собі цикловий час обладнання недооцінює загальні зусилля, необхідні для виготовлення придатної до використання деталі. 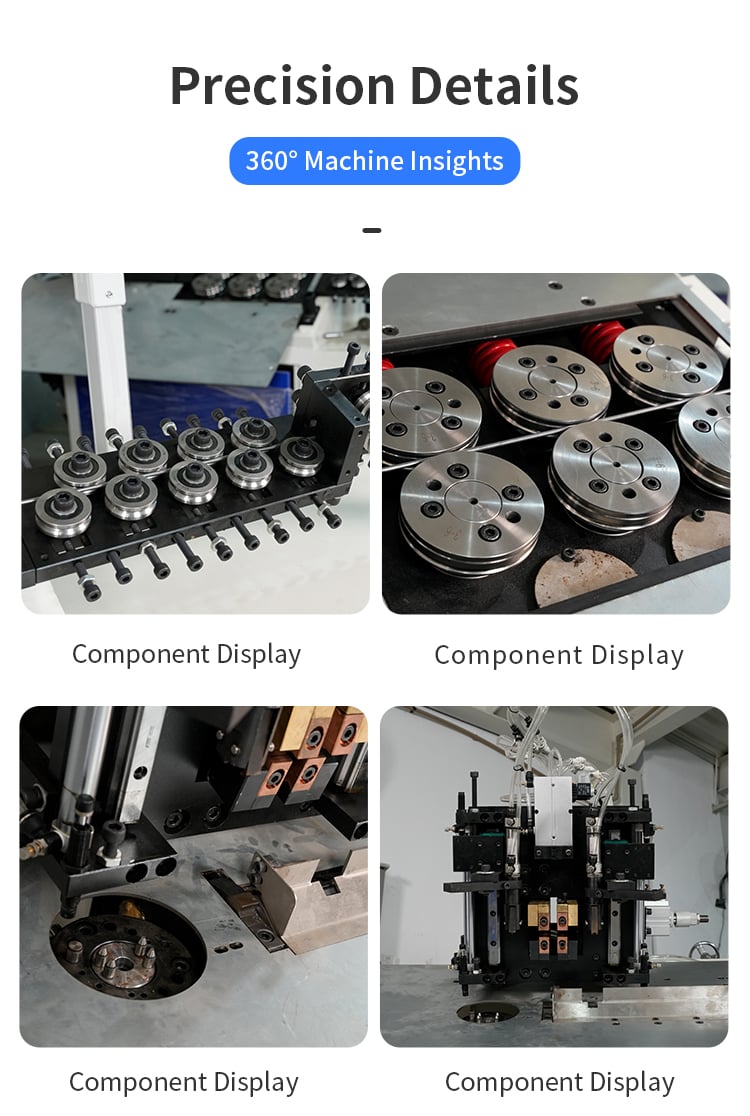
Інтеграція може скоротити проміжну обробку та багаторазове позиціонування, якщо обладнання зберігає відповідний референсний пункт протягом процесів формування та з’єднання. Також вона може спростити координацію технологічних режимів згинання та зварювання. Ці переваги залежать від стабільної подачі матеріалу, надійного вирівнювання кінців та системи вивантаження, сумісної з конструкцією деталі.
Порівняйте річні експлуатаційні витрати для обох варіантів. Включіть прямі трудові витрати, оснастку, переналагодження, брак, переділку, енергію, споживні матеріали та технічне обслуговування. Як гіпотетичний розрахунок, додаткові інвестиції в розмірі 24 000 одиниць валюти, поділені на підтверджені чисті річні заощадження в розмірі 12 000 одиниць валюти, дають простий термін окупності у два роки. Ці цифри наведені лише для ілюстрації й не враховують фінансування та податки; вони не є цінами Jinchun і не гарантують отримання прибутку.
Повторювані замкнені рами з доступними кінцевими з’єднаннями є корисними кандидатами для оцінки. Прикладами є прямокутні опорні рами та профільні дротові компоненти, що використовуються в побутовому фурнітурному обладнанні, стелажах або захисних пристроях. Сімейство продуктів із загальним матеріалом і подібною оснасткою може полегшити стандартизацію переналагоджень.
Неможливо визначити придатність лише за назвою продукту. Перевірте найменший і найбільший розміри рами, розташування кутів, довжину прямих ділянок поблизу з’єднання та зазор для зварювальних затискачів. Повна стійка або огорожа можуть вимагати кількох штампованих компонентів і додаткового зварювання після замикання рами.
Перевірте вирівнювання кінців, положення з’єднання, видимі тріщини, неприпустиме виплескування металу та остаточні розміри після зварювання. Процес з’єднання може змінювати локальну довжину або форму, тому вимірюйте готову раму, а не вважайте виміри на етапі гнуття остаточними.
Погодити спільний тест на міцність та критерій прийнятності, відповідний умовам експлуатації деталі. Зареєструвати стан матеріалу, параметри зварювання та налаштування затискних пристроїв під час випробування. Зварювання опором стиком ґрунтується на контрольованому контакті, електричному нагріванні та механічній силі; необхідні параметри залежать від матеріалу та типу з’єднання. У процесі аналізу технології слід врахувати обслуговування електродів або затискних пристроїв, а також будь-яку передбачену післязварювальну обробку.
Окремі робочі місця варто розглянути, коли партії малі, матеріали часто змінюються, доступ до з’єднання утруднений або наявний зварювальний апарат має резервну потужність. Вони також можуть забезпечити гнучкість, коли кілька гібкі машини ділять одне з’єднувальне робоче місце або продукт потребує спеціалізованої послідовності з’єднання.
Порівняти заварне обладнання з фактичним набором деталей, а не лише з рами з найбільшим обсягом виробництва. Враховуйте також простої: несправність на етапі інтегрованого з’єднання може зупинити роботу всього робочого місця. Дізнайтеся про відновлення після несправностей, наявність запасних частин та безпечне видалення частково сформованої деталі.
Надайте креслення рами, специфікацію дроту, бажане розташування з’єднання, остаточні розміри, допустимий вигляд з’єднання та необхідну продуктивність. Вкажіть, чи буде виріб покритий, покритий гальванічним шаром чи використовуватися з видимим зварним швом. Надішліть типовий дріт і замовте послідовні зразки по всьому планованому асортименту продукції.
Замовте одне нерозривне відео, що демонструє подачу матеріалу, формування, зварювання та вивантаження. Відокремте автоматичний цикл від будь-яких ручних операцій (наприклад, видалення залишків або корекції). Оцінюйте якість з’єднання та остаточні розміри рами за домовленими методами, а потім використовуйте прийнятну продуктивність і фактичну кількість персоналу для порівняння вартості.
Чи усуває інтеграція ручну працю? Автоматизуються лише операції, включені в підтверджену межу функціональності верстата. Завантаження матеріалу, контроль якості, заміна інструментів або остаточна обробка можуть досі вимагати ручної праці.
Чи може один верстат для вигинання виготовити повну сітчасту кошик? Ні, лише за допомогою вигинання та стикового зварювання. Зазвичай кошик потребує інших компонентів, а також перетинного зварювання або операцій збирання.
Коли слід розраховувати термін окупності? Після випробування, коли встановлено тривалість циклу, прийнятний вихід продукції, кількість персоналу та припущення щодо технічного обслуговування для обох варіантів.
Інтегроване вигинання та стикове зварювання є найефективнішим там, де воно усуває повторювані переміщення заготовок без погіршення якості з’єднань або гнучкості продукції. Порівняйте повну собівартість прийнятих деталей та протестуйте повний цикл. Надішліть нам креслення рами, специфікацію дроту, вимоги до положень зварних швів та бажаний час циклу — ми оцінимо, чи підходить інтегрований верстат.
 Гарячі новини
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN