số 101, Tòa Nhà 9, Khu Công Nghệ Sáng Tạo Jicheng, Số 25 Đường Sanle Đông, Khu Dân Cư Shunjiang, Thị Trấn Beijiao, Phật Sơn, Quảng Đông, Trung Quốc +86-18038626853 [email protected]
số 101, Tòa Nhà 9, Khu Công Nghệ Sáng Tạo Jicheng, Số 25 Đường Sanle Đông, Khu Dân Cư Shunjiang, Thị Trấn Beijiao, Phật Sơn, Quảng Đông, Trung Quốc +86-18038626853 [email protected]

Máy làm thẳng và cắt dây tốt nhất là máy cung cấp các thanh đạt yêu cầu với tốc độ phù hợp với quy trình tiếp theo của bạn. Chỉ riêng tốc độ cấp liệu cao không thể cho bạn biết điều đó. Độ dài cắt, tình trạng dây, thời gian dừng và cách xử lý sản phẩm sau khi cắt đều ảnh hưởng đến năng suất thực tế. Hướng dẫn này giải thích cách so sánh các hệ thống cắt cố định, cắt theo dõi (tracking-shear) và cắt liên tục (flying-shear) trước khi yêu cầu cấu hình cụ thể.
Làm thẳng loại bỏ độ cong do cuộn dây; cắt xác lập chiều dài phôi dùng cho hàn, uốn hoặc lắp ráp. Hai công đoạn này phải phối hợp nhịp nhàng với nhau. Nếu việc cấp liệu phải tạm dừng mỗi lần cắt, những lần cắt ngắn lặp đi lặp lại có thể hạn chế năng suất. Nếu cắt diễn ra trong khi dây đang di chuyển, lưỡi cắt phải đồng bộ chính xác với chuyển động đó. Tuy nhiên, cả hai phương án trên đều không đảm bảo đạt được một dung sai cụ thể nào đó. Độ trượt của bánh xe cấp liệu, hiệu chuẩn đo lường, tình trạng lưỡi cắt và sự biến đổi của vật liệu cũng đều có ảnh hưởng.
Bắt đầu với số lượng chi tiết được chấp nhận mỗi phút ở độ dài cắt thực tế của bạn. Ví dụ minh họa: tốc độ cấp liệu liên tục 30 mét mỗi phút cho ra lý thuyết 60 chi tiết mỗi phút với độ dài mỗi chi tiết là 0,5 mét, trước khi tính đến các giới hạn chu kỳ, phế phẩm và tổn thất do xử lý. Đây chỉ là một ví dụ tính toán, không phải thông số kỹ thuật của máy Jinchun.
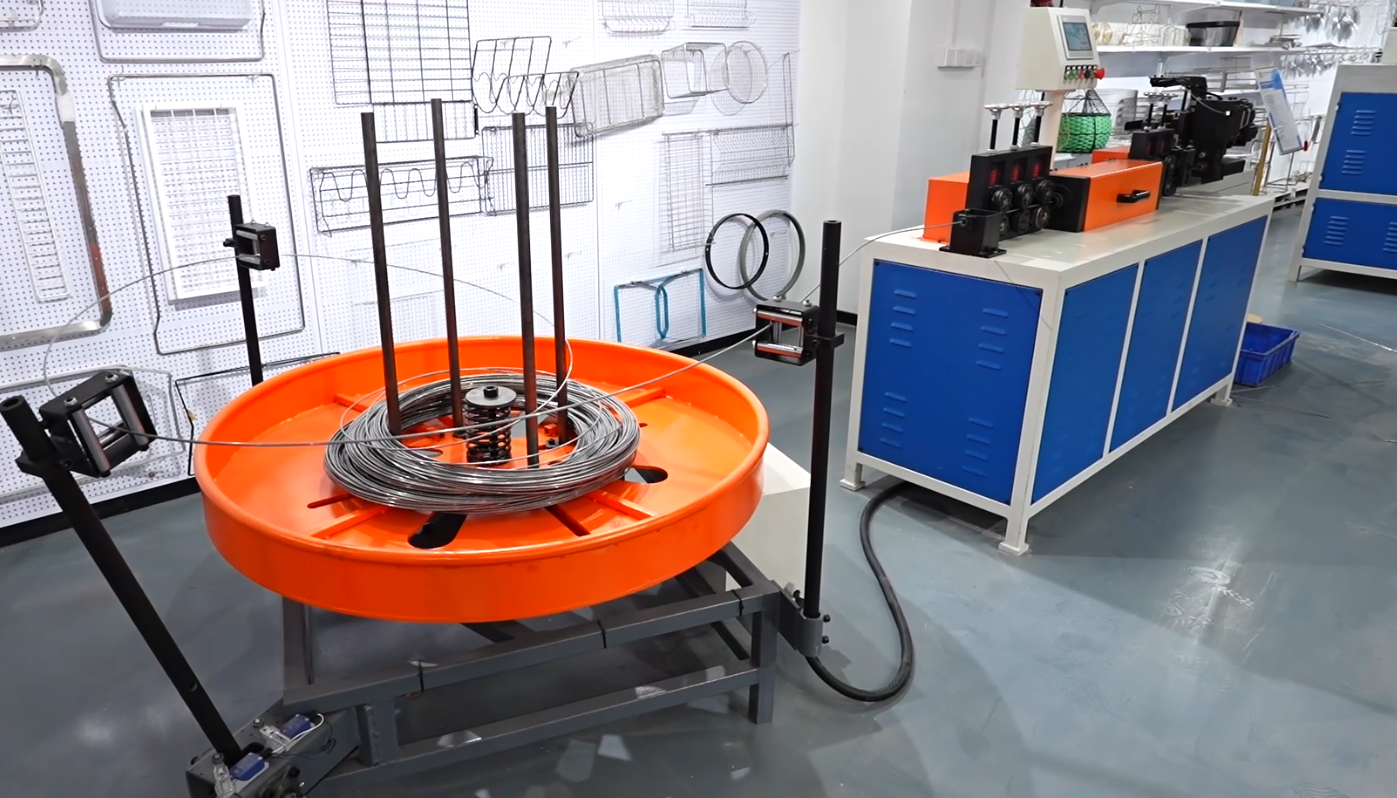
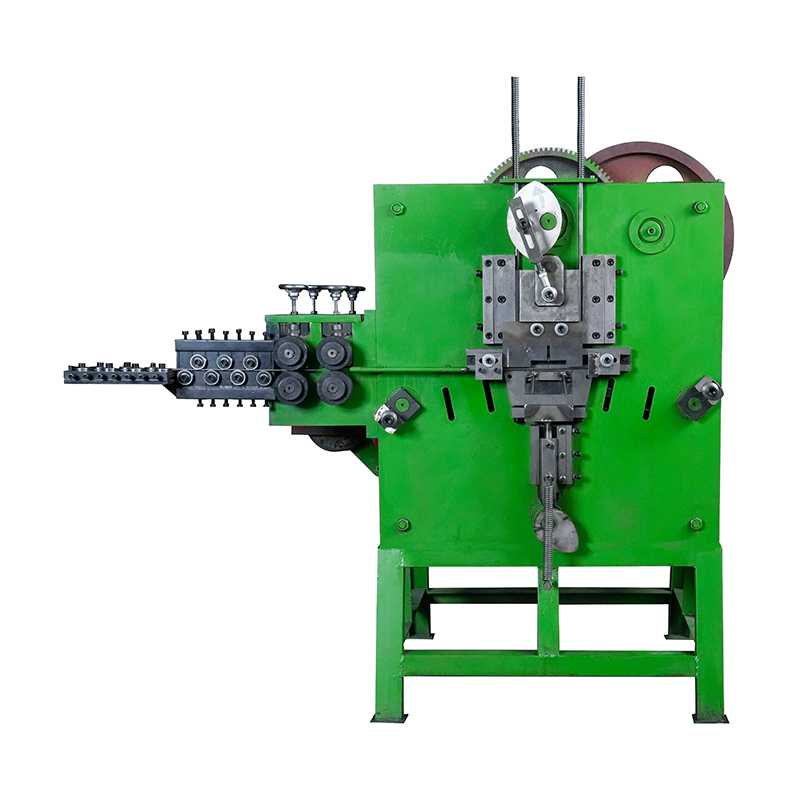
Trong bố trí dừng để cắt điển hình, các con lăn đẩy và căn thẳng dây kim loại đến độ dài đã lập trình. Sau đó, quá trình cấp liệu tạm dừng trong khi dao cắt tại vị trí dọc cố định thực hiện việc cắt. Cấp liệu sau đó tiếp tục cho chi tiết tiếp theo. Hãy yêu cầu nhà cung cấp xác nhận trình tự thực tế, bởi tên gọi chung của loại máy không mô tả đầy đủ mọi chi tiết cơ học.
Cấu hình này đáng được xem xét khi sản lượng đầu ra ở mức trung bình và chu kỳ cắt của nó đáp ứng được nhu cầu. Cấu hình này tránh việc sử dụng xe mang dao cắt di chuyển, nhưng việc tăng tốc và dừng lại lặp đi lặp lại có thể làm giảm sản lượng trung bình. Cũng cần kiểm tra cả độ dài ngắn nhất của phôi yêu cầu lẫn các thanh dài; cùng một tốc độ cấp liệu có thể tạo ra tốc độ sản xuất chi tiết rất khác nhau.
Một cấu hình cắt theo dõi thường di chuyển đơn vị cắt dọc theo đường đi của dây. Đơn vị này đồng bộ với chuyển động của dây trong suốt quá trình cắt, sau đó quay trở lại để bắt đầu chu kỳ tiếp theo. Một máy căn chỉnh kết hợp cắt theo dõi do đó có thể giảm thiểu gián đoạn trong quá trình cấp liệu, miễn là chu kỳ di chuyển và quay về của nó đáp ứng được độ dài và tốc độ yêu cầu.
Yêu cầu được xem trực tiếp thiết bị cắt di động đang vận hành. Xác nhận hành trình của xe mang dao, tần số cắt tối đa và tốc độ khả dụng đối với phôi ngắn nhất của bạn. Đồng thời kiểm tra cách thanh đã cắt đi vào giá đỡ tiếp nhận. Một lần cắt thành công chỉ thực sự hữu ích nếu hệ thống xả loại bỏ phôi một cách đáng tin cậy.
Hệ thống cắt bay phối hợp việc cắt với vật liệu đang chuyển động để dây có thể tiếp tục di chuyển trong suốt quá trình cắt. Tùy theo thiết kế, chuyển động của dụng cụ có thể là quay hoặc một cơ chế đồng bộ khác. Một máy làm thẳng cắt bay cần được đánh giá dựa trên chuyển động thực tế của dụng cụ và trình tự điều khiển, chứ không nên giả định rằng mọi máy cắt bay đều có chung một thiết kế.
Có sự chồng lấn về thuật ngữ: một thiết bị cắt di động cũng có thể được gọi là máy cắt bay. Jinchun liệt kê riêng thiết bị cắt theo dõi và thiết bị cắt bay, nhưng người mua nên yêu cầu bản vẽ cơ cấu hoặc video vận hành để làm rõ sự khác biệt giữa các mẫu được cung cấp. Không nên mặc định nhãn 'cắt bay' luôn đồng nghĩa với tốc độ nhanh hơn hoặc độ chính xác cao hơn.
Sử dụng bảng so sánh dưới đây để chuẩn bị thử nghiệm. Đây là những tiêu chí đánh giá chung, không phải cam kết hiệu suất hay xếp hạng giá.
Tiêu chuẩn |
Máy cắt cố định |
Máy cắt theo dõi |
Máy cắt bay |
Cấp liệu và chu kỳ |
Thời gian tạm dừng cấp liệu điển hình tại mỗi lần cắt |
Bàn xe kéo dây rồi quay trở lại |
Cắt đồng bộ với dây chuyển động |
Kiểm tra tốc độ chính |
Thời gian dừng và khởi động lại quá trình cấp liệu |
Chu kỳ di chuyển và quay về |
Tần số cắt và độ đồng bộ |
Kiểm tra độ chính xác |
Độ dài sau các lần khởi động lại lặp đi lặp lại |
Độ dài trong các chu kỳ theo dõi lặp đi lặp lại |
Độ dài ở tốc độ sản xuất thực tế |
Bề mặt và hai đầu |
Kiểm tra con lăn, lưỡi cắt và thao tác xử lý |
Kiểm tra con lăn, lưỡi cắt và thao tác xử lý |
Kiểm tra con lăn, lưỡi cắt và thao tác xử lý |
Đánh giá chi phí |
Báo giá bao gồm toàn bộ phạm vi lắp đặt |
Bao gồm dịch vụ bảo trì và điều khiển |
Xác nhận dụng cụ cơ cấu và hệ thống điều khiển |
Đối với các mẻ sản xuất không thường xuyên, hãy bắt đầu bằng việc kiểm tra xem chu kỳ cắt cố định có đáp ứng được yêu cầu đầu ra phía hạ lưu hay không. Đối với sản xuất liên tục, nơi các lần gián đoạn cấp liệu làm hạn chế năng suất, cần đánh giá phương pháp cắt đồng bộ. Đối với phôi ngắn, hãy xác minh số lần cắt tối đa mỗi phút; đối với thanh dài, hãy xác minh độ thẳng và hệ thống hỗ trợ tiếp nhận.
Cấp độ và độ bền vật liệu ảnh hưởng đến tải trọng trong quá trình làm thẳng và cắt dây. Dây nhạy cảm về bề mặt đòi hỏi phải chú ý đến áp lực con lăn, tiếp xúc giữa dụng cụ và tác động khi xả sản phẩm. Hãy so sánh máy làm thẳng dây sử dụng cùng thông số cuộn, chiều dài ngắn nhất và dài nhất, dung sai và bố trí tiếp nhận. Hãy yêu cầu kết quả đo thực tế thay vì chỉ chọn dựa trên dải đường kính.
Cung cap cap do vat lieu, lop phu, duong kinh day va dung sai, du lieu cuong do co san, kich thuoc va trong luong cuon day, chieu dai cat toi thieu va toi da, gioi han do thang bang, tieu chi chat luong dau mut va so luong san pham chap nhan duoc moi phut. Mo ta cong doan tiep theo va dien tich san xuong co san. Yeu cau bang bao gia ghi ro vat lieu kiem tra, chieu dai thu nghiem, chu ky dat duoc va thiet bi xuat san pham bao gom.
Câu hỏi thường gặp
1. May cat lien tuc co luon chinh xac hon khong?
Khong. Do chinh xac phu thuoc vao he thong do, dong bo hoa, luc keo day va cach cai dat. So sanh ket qua thu nghiem trong cung dieu kien.
2. Mot may co the xu ly moi loai day khong?
Khong nen gia dinh nhu vay. Hay yeu cau xac nhan nang suat cho moi cap do va pham vi cuong do, bao gom cac bo khuon can thiet.
3. Tai sao cac phoi ngan lai lam giam nang suat?
Chung yeu cau nhieu chu ky cat hon cho cung mot chieu dai day dua vao. Viec dat lai dao cat va xuat san pham co the tro thanh cac yeu to gioi han.
Chọn phương pháp cắt phù hợp dựa trên đầu ra và chất lượng đã được xác minh cho dây dẫn thực tế của bạn. Xác nhận cơ chế hoạt động, chạy thử các đoạn đại diện và so sánh toàn bộ quy trình thông qua xả điện. Gửi cho chúng tôi vật liệu dây dẫn, đường kính, chiều dài cắt, dung sai và năng suất mục tiêu của bạn. Jinchun sẽ đề xuất hệ thống làm thẳng và cắt phù hợp.
 Tin nóng
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN