bina 101, No.9 Jicheng Bilim ve Teknoloji İnovasyon Parkı, No.25 Sanle Doğu Caddesi, Shunjiang Topluluğu, Beijiao Kasabası, Foshan, Guangdong, Çin +86-18038626853 [email protected]
bina 101, No.9 Jicheng Bilim ve Teknoloji İnovasyon Parkı, No.25 Sanle Doğu Caddesi, Shunjiang Topluluğu, Beijiao Kasabası, Foshan, Guangdong, Çin +86-18038626853 [email protected]

En iyi tel düzeltme ve kesme makinesi, bir sonraki sürecinizde ihtiyaç duyulan hızda kabul edilebilir çubuklar sağlayan makinedir. Sadece yüksek besleme hızı bunu size söylemez. Kesme uzunluğu, tel durumu, durma süresi ve boşaltma işlemi hepsi kullanışlı çıktı üzerinde etkilidir. Bu kılavuz, bir yapılandırma talep etmeden önce sabit kesim, izleme makaslı ve uçan makaslı sistemleri nasıl karşılaştıracağınızı açıklar.
Düzeltme, bobin eğriliğini giderir; kesme ise kaynak, bükme veya montaj için ham uzunluğu belirler. Bu işlemler birlikte çalışmalıdır. Eğer her kesim için besleme duruyorsa, sık tekrarlayan kısa kesimler üretim hızını sınırlayabilir. Eğer kesme tel hareket halindeyken yapılıyorsa, kesici bu hareketle senkronize olmalıdır. Hiçbir düzenleme belirli bir toleransı garanti etmez. Besleme tekerleği kayması, ölçüm kalibrasyonu, bıçak durumu ve malzeme değişimi de önemlidir.
Kesme uzunluğunuzda dakikada kabul edilen parça sayısından başlayın. Örnek olarak, 30 metre/dakika sürekli besleme hızı, çevrim sınırları, reddedilen parçalar ve işleme kayıpları öncesi, parça başına 0,5 metre uzunlukta teorik olarak dakikada 60 parça verir. Bu bir hesaplama örneğidir; Jinchun makinesinin teknik özellikleri değildir.
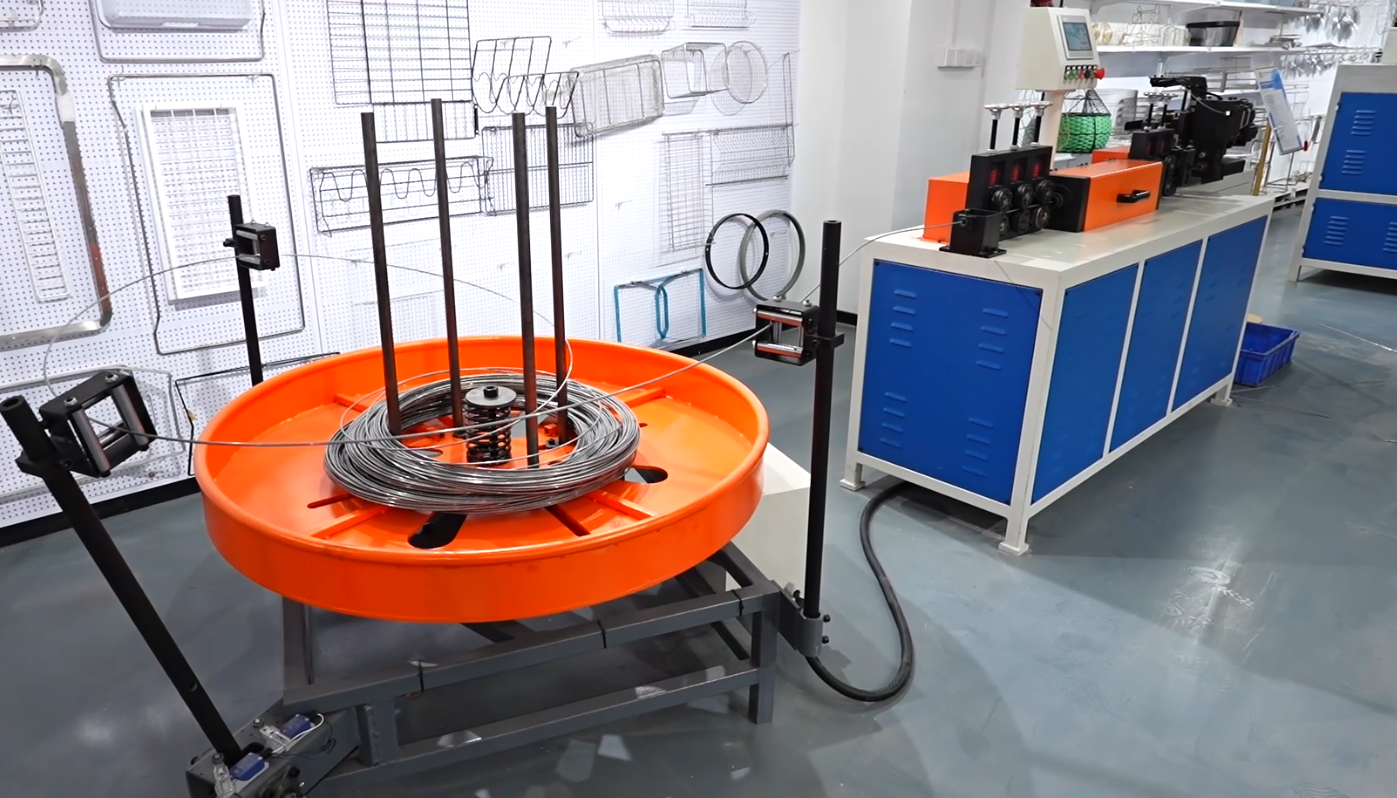
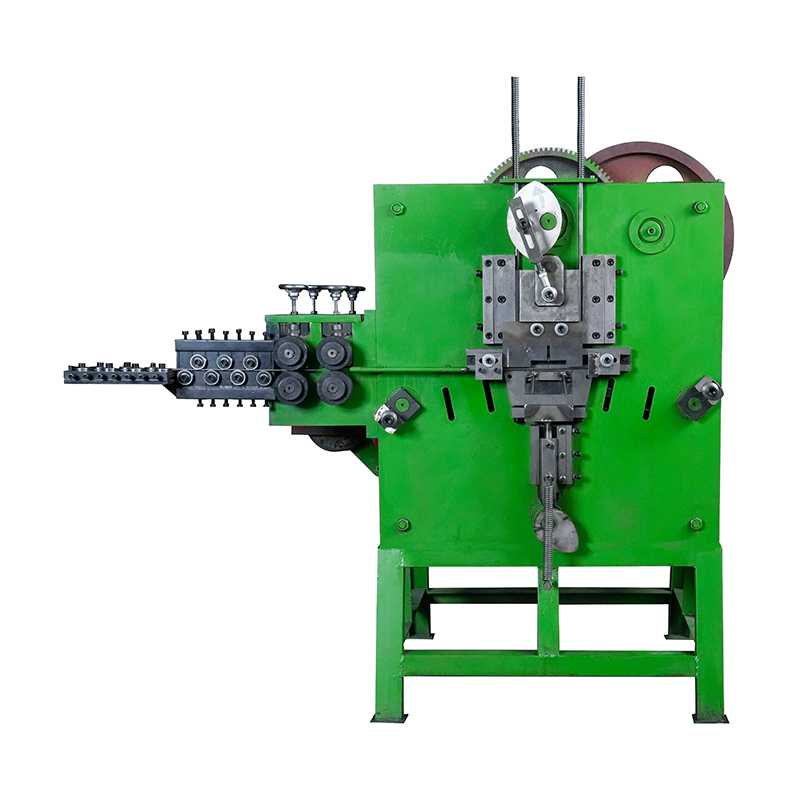
Tipik bir durdur-kese düzeninde, silindirler telin programlanan uzunluğa kadar ilerlemesini ve düzeltilmesini sağlar. Daha sonra besleme durur ve sabit bir boyuna konumda bulunan kesici ile kesme işlemi gerçekleştirilir. Ardından bir sonraki parça için besleme yeniden başlar. Kategori adı her mekanik detayı tanımlamadığından, gerçek sırayı tedarikçinizden onaylatın.
Bu düzenleme, çıktı orta düzeydeyken ve kesme döngüsü talepleri karşıladığında değerlendirilmeye değerdir. Hareketli kesici taşıyıcısını ortadan kaldırır; ancak tekrarlayan hızlanma ve durma işlemleri ortalama çıktıyı düşürebilir. En kısa gerekli boşlukları ve uzun çubukları da kontrol edin; aynı besleme hızı derecelendirmesi çok farklı parça üretim oranları yaratabilir.
Bir takip-kesme düzeni genellikle kesme ünitesini tel yolunda hareket ettirir. Ünite, kesme sırasında telle aynı hareketi yapar; ardından bir sonraki döngü için geri döner. Bir takip kesme düzeltme makinesi dolayısıyla, seyahat ve geri dönüş döngüsü istenen uzunluğu ve hızı desteklediği sürece beslemedeki kesintileri azaltabilir.
Hareketli kesiciyi çalışırken görmek için başvurun. Taşıyıcı strokunu, maksimum kesme frekansını ve en kısa boşluğunuz için mevcut hızı doğrulayın. Ayrıca kesilen çubuğun alım rafına nasıl girdiğini de inceleyin. Başarılı bir kesim, boşaltım sistemi tarafından güvenilir şekilde temizlenmediği sürece faydalı değildir.
Bir uçan kesme sistemi, telin kesme işlemi sırasında ilerlemeye devam edebilmesi için kesimi hareket halindeki malzemeyle eşzamanlı olarak koordine eder. Tasarıma bağlı olarak takım hareketi döner olabilir ya da başka bir senkronize mekanizma olabilir. A uçan kesme düzeltme makinesi tüm uçan kesmelerin tek bir tasarıma sahip olduğunu varsaymak yerine, gerçek takım hareketi ve kontrol sırası açısından değerlendirilmelidir.
Terminoloji çakışmaları: Bir hareketli kesme cihazı aynı zamanda uçan kesme olarak da adlandırılabilir. Jinchun, takip kesme ve uçan kesme ekipmanlarını ayrı ayrı listeler; ancak alıcılar, teklif edilen modeller arasındaki farkı belirlemek için bir mekanizma çizimine veya çalışma videosuna başvurmalıdır. Uçan kesme etiketinin her zaman daha hızlı veya daha hassas olduğu varsayımına varmayın.
Deneme hazırlamak için aşağıdaki karşılaştırmayı kullanın. Bunlar genel değerlendirme noktalarıdır; performans garantileri veya fiyat sıralaması değildir.
Kriter |
Sabit Kesici |
Takip Kesici |
Uçan Kesici |
Besleme ve çevrim |
Her kesmede tipik besleme duraklaması |
Taşıyıcı telin izini sürer, ardından geri döner |
Hareketli tel ile senkronize kesim |
Ana hız kontrolü |
Besleme durma ve yeniden başlatma süresi |
İleri ve geri hareket döngüsü |
Kesim frekansı ve senkronizasyonu |
Doğruluk denetimi |
Tekrarlanan yeniden başlatmalar sonrası uzunluk |
Tekrarlanan takip döngüleri boyunca uzunluk |
Gerçek üretim hızında uzunluk |
Yüzey ve uçlar |
Makaralar, bıçaklar ve işleme kontrolü |
Makaralar, bıçaklar ve işleme kontrolü |
Makaralar, bıçaklar ve işleme kontrolü |
Maliyet değerlendirmesi |
Tam kurulum kapsamı için teklif |
Taşıma servisini ve kontrolleri dahil et |
Mekanizma kalıplamasını ve kontrollerini onayla |
Ara sıra parti üretimi için öncelikle sabit kesim döngüsünün aşağı akış gereksinimlerini karşılayıp karşılamadığını kontrol edin. Sürekli üretimde, besleme kesintileri üretim hızını sınırlandırıyorsa senkronize kesimi değerlendirin. Kısa parçalar için dakikadaki maksimum kesim sayısını, uzun çubuklar için ise doğruluk derecesini ve alma desteği özelliklerini doğrulayın.
Malzeme sınıfı ve mukavemeti, düzeltme ve kesme yükünü etkiler. Yüzey duyarlı teller için silindir basıncı, takımlama teması ve boşaltım darbesine dikkat edilmelidir. Karşılaştır tel düzeltme makinelerini aynı bobin spesifikasyonu, en kısa ve en uzun uzunluklar, toleranslar ve alma düzeni kullanarak. Sadece çap aralığına göre seçim yapmak yerine, ölçülmüş sonuçları talep edin.
Malzeme sınıfını, kaplamayı, tel çapını ve toleransını, mevcut dayanım verilerini, bobin boyutlarını ve ağırlığını, minimum ve maksimum kesim uzunluklarını, düzgünlük sınırlarını, uç kalitesi kriterlerini ve dakikada hedeflenen kabul edilen parça sayısını belirtin. Bir sonraki işlemi ve mevcut zemin alanını tanımlayın. Teklifin, test malzemesini, deneme uzunluğunu, elde edilebilir çevrim süresini ve dahil edilen boşaltma ekipmanını belirtmesini isteyin.
SSS
1. Hava kesici (flying shear) her zaman daha hassas mıdır?
Hayır. Hassasiyet, ölçüm sistemi, senkronizasyon, tel traksiyonu ve kurulumuna bağlıdır. Deneme sonuçlarını aynı koşullar altında karşılaştırın.
2. Bir makine tüm tel malzemelerini işleyebilir mi?
Böyle varsaymayın. Her sınıf ve dayanım aralığı için kapasite onayunu, gerekli takımlar da dahil olmak üzere talep edin.
3. Neden kısa parçalar üretimi azaltır?
Aynı besleme uzunluğu için daha fazla kesim çevrimi gerektirirler. Kesici sıfırlama ve ürün boşaltma işlemi darboğaz oluşturabilir.
Gerçek teliniz için doğrulanmış çıktı ve kaliteye göre kesim yöntemini seçin. Mekanizmayı onaylayın, temsil edici uzunluklarda çalıştırın ve deşarj süreci boyunca tam işlemi karşılaştırın. Bize tel malzemenizi, çapını, kesim uzunluğunu, toleransınızı ve hedef çıktınızı gönderin. Jinchun, uygun düzeltme ve kesim sistemini önerecektir.
 Son Haberler
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN