101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

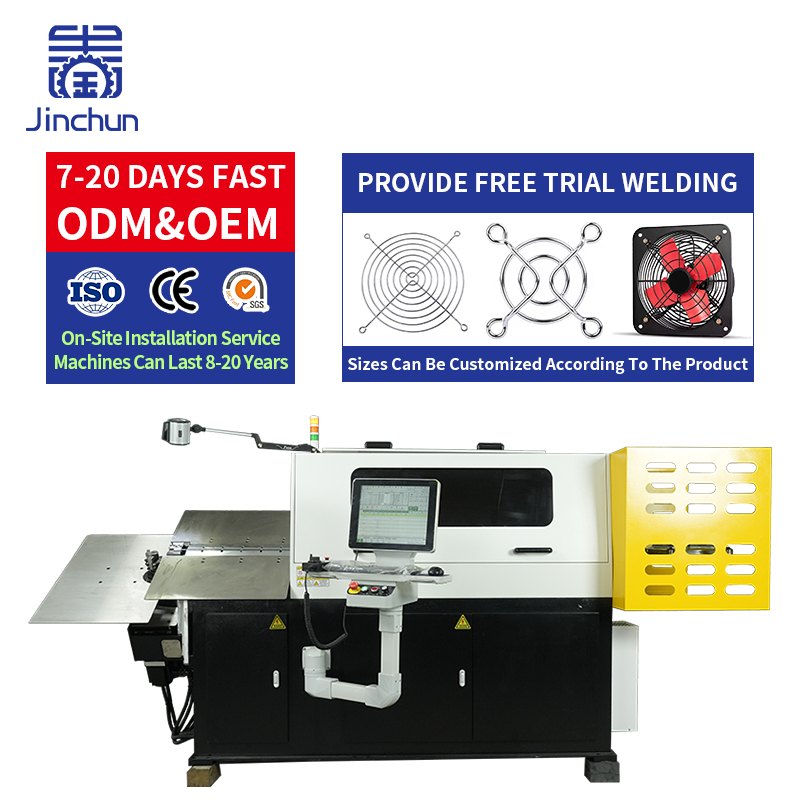
Innan man köper en trådbuktmaskin , begär en provproduktion som kan upprepas och dokumenteras. Ett attraktivt prov visar att en form har tillverkats en gång. Det bevisar inte stabila mått, hållbar produktion eller mängden operatörsjustering som krävs. En strukturerad provproduktion kopplar den godkända ritningen till mätningar, cykelregister och den exakta konfiguration som erbjuds.
Ett valt prov kan ha tillverkats efter omfattande justering eller manuell korrigering. Dessa omständigheter gör inte provet oanvänt, men de förändrar vad det bevisar. Separera inställningsutveckling från produktionsloppet och identifiera varje ingripande.
Kom överens om omfattningen av provproduktionen innan den påbörjas. Den bör inkludera materialtillståndet, representativt delområde, löplängd, inspektionsplan och godkännandekriterier. En kort demonstration kan stödja preliminär urval, medan en kontraktlig godkännandeproduktion kan kräva betydligt mer bevis.
Använd en godkänd ritningsrevision med enheter, referensytor, kritiska mått och toleranser tydligt markerade. Ange om ett mått avläses till ledarens mitträd, insida eller utsida. För flexibla delar ska det överenskommas om hur mätningarna utförs – fritt stående eller i en fixtur – samt hur delen stöds.
Dokumentera mätinstrumentet och mätmetoden. En CNC 2D Trådböjningsmaskin provtest kan använda en plan fixtur för platta komponenter. En CNC 3D roterande huvudbockningsmaskin provtest kräver en metod som registrerar rumsliga avvikelser och orientering såväl som enkla längdmått. Köpare och leverantör ska kunna återupprepa mätningen.
Behåll på varandra följande delar i produktionsordning och identifiera dem individuellt. Som en inledande screeningsövning kan tio på varandra följande prov avslöja uppenbara variationer; tio prov utgör dock inte i sig ett bevis för långsiktig processkapacitet. Överenskomm om ett större eller längre provomfång när inköpsrisken kräver det.
Mät samma kritiska egenskaper på varje valt prov. Registrera faktiska värden, minsta och största värden, avvisade delar samt eventuella justeringar mellan prover. Om operatören justerar programmet ska justeringspunkten markeras och körningarna skiljas åt. Inkludera en omstart- eller spolbyteskontroll när dessa händelser påverkar normal produktion.
Granska böjvinklar, inre radier, räta längder och totala yttermått i förhållande till ritningen. Kontrollera även planhet eller rumslig position, ändförhållande, repor, avtryck från matningshjul och skador på beläggning. Visuell godkännande ska baseras på en överenskommen referens eller ett fastställt kriterium snarare än en odefinierad begäran om en perfekt yta.
För en del som ska monteras i en monteringsanordning ska passform verifieras utan att tvinga delen på plats, om inte ritningen uttryckligen kräver begränsad mätning. En anordning kan bekräfta funktion, men den får inte dölja återböjning eller deformation som är av betydelse under drift.
Definiera tidsgränsen, till exempel från en färdig dels avlämning till nästa, och registrera flera på varandra följande cykler. Ange om matning, skärning, lossning och nödvändiga sekundära operationer inkluderas. Behåll justeringstid och rutinstopp synliga i rapporten.
För en jämförelse baserad på produktion delar du antalet godkända delar med förfluten produktionstid med hjälp av den överenskomna gränsen. Till exempel ger 90 godkända delar på 30 förflutna minuter tre godkända delar per minut. Detta hypotetiska exempel är en rapporteringsmetod, inte ett påstående om maskinens utfall. En redigerad video av den snabbaste rörelsen ger inte samma bevis.
Begär en omställning till en representativ andra del, följt av återgång till den ursprungliga delen. Registrera verktygsbyte, justering av guider, programval och tid till den första godkända delen. Verifiera att programidentifieraren, ritningsrevisionen och verktygslistan förblir kopplade.
Be operatören att demonstrera säkerhetskopiering och återställning av program med det levererade systemet. Ett sparad program bör ha tydliga installationsanvisningar för material och verktyg; det kan inte kompensera för felaktig tråd, slitna verktyg eller en ändrad ledarposition.
Granska de levererade driftsanvisningarna, beskrivningen av säkerhetsåtgärder, underhållsschemat, elektriska uppgifterna och omfattningen av utbildningen. Be leverantören att demonstrera maskinens skyddsfunktioner enligt den dokumenterade proceduren. Utför säkerhetsrelaterade kontroller endast under kvalificerad övervakning och bypassa aldrig säkerhetsåtgärder för provkörning.
Innan godkännande ska krävda dokument, förbrukningsartiklar, reservdelar och processen för fjärrsupport listas. Bekräfta omfattningen av service och svarsarrangemangen skriftligen. En offentlig produktanspråk ersätter inte dokumenten och villkoren för den specifika maskin som köps.
Använd följande kontrolllista som en granskningsprotokoll. Definiera numeriska godtagbarhetsgränser i den godkända specifikationen innan provdriften; kontrolllistan fastställer inte universella toleranser.
Granskningsobjekt |
Bevis att spara |
Ritning och material |
Gradera revisionsenheter efter skick och spolidentifiering |
Dimensioner och yta |
Faktiska värden för identifierade delar och överenskomna visuella kriterier |
Sammanhängande produktion |
Drifttid, delsekvens, underkända delar och ingripanden |
Cykel och personal |
Tidsgränser, godtagen utdata och operatörsuppgifter |
Bytestid och omstart |
Ställ in protokoll och första godkända del efter varje ändring |
Leveransomfattning |
Verktygsprogramvarudokumentation, utbildning och olösta punkter |
Hur många prov bör vi begära? Kom överens om ett antal och en körvarakt som motsvarar risken. En liten sammanhängande uppsättning är användbar för screening, men formellt godkännande kan kräva en längre provkörning.
Kan en video ersätta en mätprotokoll? Nej. Använd kontinuerlig video för att visa processen och en spårbar rapport för att dokumentera mått och förhållanden.
Vad händer om provet kräver manuell korrigering? Dokumentera korrigeringen och inkludera dess arbetsinsats, cykeltid och effekt på upprepelighet vid bedömning av processen.
En användbar provkörning lämnar bevis som båda teamen kan granska: identifierade delar, konsekventa mätningar, fullständiga cykelregister och en tydlig konfiguration. Skicka oss den godkända ritningen, materialspecifikationen och målproduktionen. Vi kan förbereda en provkörning och tillhandahålla en maskinkonfiguration för granskning. För att ordna nästa steg, kontakta Jinchun .
 Senaste nytt
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
 EN