101, Budynek 9, Park Naukowo-Innowacyjny Jicheng, nr 25, Sanle East Road, społeczność Shunjiang, dzielnica Beijiao, Foshan, prowincja Guangdong, Chiny +86-18038626853 [email protected]
101, Budynek 9, Park Naukowo-Innowacyjny Jicheng, nr 25, Sanle East Road, społeczność Shunjiang, dzielnica Beijiao, Foshan, prowincja Guangdong, Chiny +86-18038626853 [email protected]

Najlepszym maszyną do prostowania i cięcia drutu jest ta, która dostarcza akceptowalnych prętów z taką szybkością, jaką wymaga kolejny etap procesu. Samo wysokie tempo podawania nie pozwala na ocenę tej cechy. Długość cięcia, stan drutu, czas postoju oraz sposób odprowadzania gotowych elementów wpływają na rzeczywistą wydajność. W tym przewodniku wyjaśniono, jak porównać systemy cięcia o stałej długości, cięcia z śledzeniem noża oraz cięcia w locie przed złożeniem zapytania o konfigurację.
Prostowanie usuwa krzywiznę uzwojenia; cięcie określa długość półfabrykatu przeznaczonego do spawania, gięcia lub montażu. Te operacje muszą działać ze sobą w sposób zsynchronizowany. Jeśli podawanie zaprzestaje się przy każdym cięciu, częste krótkie cięcia mogą ograniczać produkcję. Jeśli cięcie odbywa się podczas ruchu drutu, nóż musi być zsynchronizowany z tym ruchem. Żadna z tych konfiguracji nie gwarantuje osiągnięcia określonej dokładności. Istotne są również poślizg kół podawających, kalibracja pomiarów, stan ostrza oraz zmienność materiału.
Zacznij od przyjętej liczby sztuk na minutę przy rzeczywistej długości cięcia. Dla przykładu, ciągła podajka z prędkością 30 metrów na minutę daje teoretycznie 60 sztuk na minutę przy długości jednej sztuki równej 0,5 metra – zanim uwzględni się ograniczenia cyklu, odrzuty i straty związane z manipulacją. Jest to przykład obliczeniowy, a nie specyfikacja maszyny firmy Jinchun.
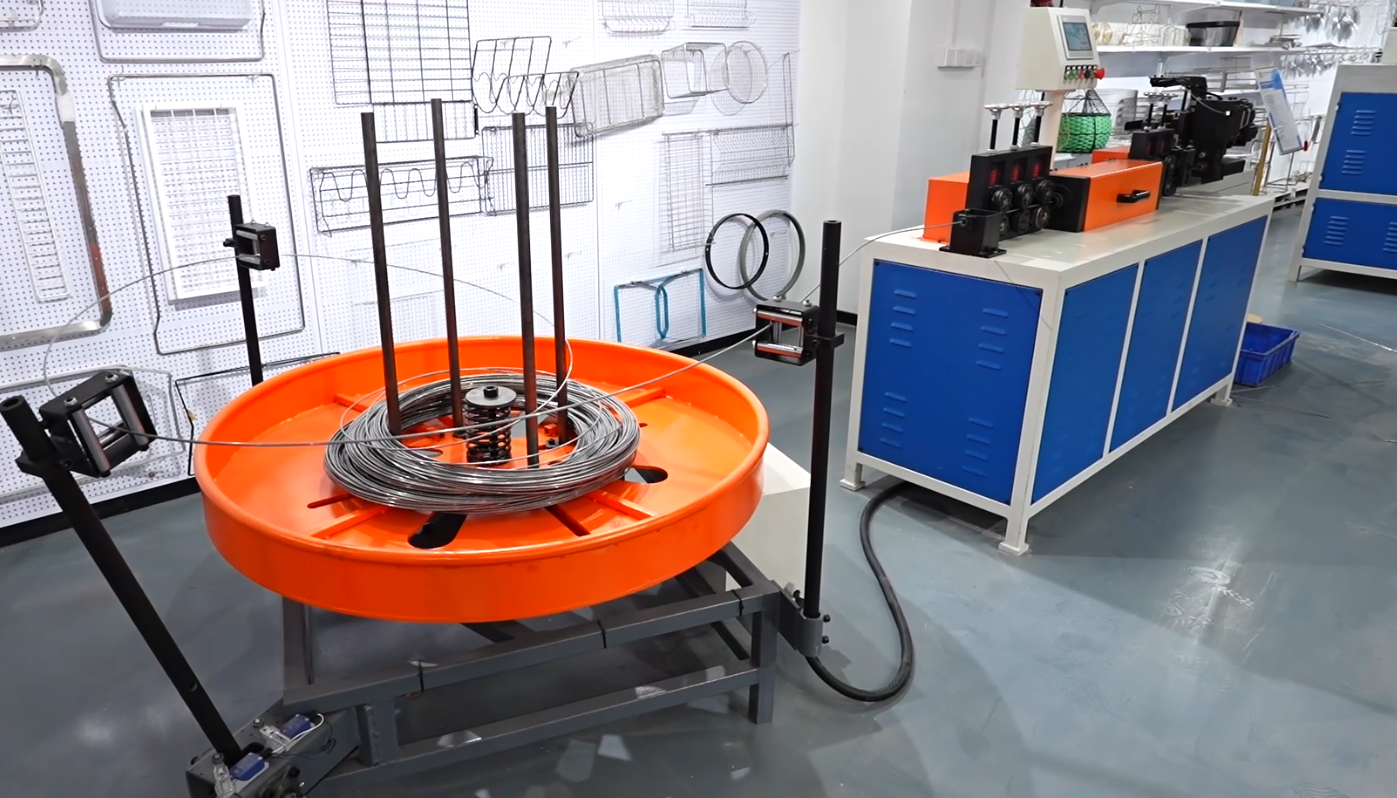
W typowym układzie z zatrzymaniem przed cięciem role przesuwają i prostują drut do zaprogramowanej długości. Następnie podawanie zostaje chwilowo wstrzymane, podczas gdy tnący element w ustalonej pozycji podłużnej wykonuje cięcie. Po zakończeniu cięcia podawanie wznowione jest dla kolejnej sztuki. Zapytaj dostawcę o potwierdzenie rzeczywistej sekwencji działania, ponieważ nazwa kategorii nie opisuje wszystkich szczegółów mechanicznych.
To ustawienie warto ocenić, gdy wydajność jest umiarkowana, a czas cyklu cięcia odpowiada zapotrzebowaniu. Eliminuje ono poruszającą się wózkę tnącą, ale powtarzające się przyspieszanie i hamowanie mogą obniżyć średnią wydajność. Sprawdź także najkrótsze wymagane półfabrykaty oraz długie pręty; ta sama klasa prędkości podawania może generować bardzo różne wydajności w sztukach.
Układ tnący z śledzeniem zwykle przesuwa jednostkę tnącą wzdłuż toru drutu. Jednostka dopasowuje się do ruchu drutu w trakcie cięcia, a następnie wraca do pozycji wyjściowej na kolejny cykl. maszyna prostująca z tnącym z śledzeniem może więc zmniejszyć przerwy w podawaniu, o ile jej cykl przesuwu i powrotu pozwala na osiągnięcie żądanej długości i prędkości.
Zażądaj demonstracji działającej poruszającej się głowicy tnącej. Potwierdź skok wózka, maksymalną częstotliwość cięć oraz prędkość dostępną dla najkrótszego półfabrykatu. Przeanalizuj również sposób wprowadzania przeciętego pręta do stojaka odbiorczego. Poprawne cięcie ma sens tylko wtedy, gdy system odprowadzania usuwa go niezawodnie.
System tnący w locie koordynuje cięcie z poruszającym się materiałem, dzięki czemu przewód może nadal się przesuwać podczas procesu cięcia. W zależności od konstrukcji ruch narzędzia może być obrotowy lub realizowany za pomocą innego zsynchronizowanego mechanizmu. A maszyna do prostowania i tnąca w locie powinna być oceniana na podstawie rzeczywistego ruchu narzędzia oraz sekwencji sterowania, a nie na podstawie założenia, że wszystkie tnące w locie maszyny mają identyczną konstrukcję.
Nakładanie się terminologii: tnący w ruchu urządzenie może również być nazywane tnącym w locie. Jinchun wymienia urządzenia tnące śledząco i tnące w locie osobno, jednak kupujący powinni zażądać rysunku mechanizmu lub nagrania działania, aby ustalić różnicę między oferowanymi modelami. Nie należy zakładać, że etykieta „tnący w locie” oznacza zawsze wyższą prędkość lub większą dokładność.
Skorzystaj z poniższego porównania przy przygotowaniu próby. To ogólne punkty oceny, a nie gwarancje osiągów ani ranking cenowy.
Kryterium |
Tnący stały |
Tnący śledzący |
Tnący ruchomy |
Podawanie i cykl |
Typowa przerwa w podawaniu przy każdym cięciu |
Wózek śledzi przewód, a następnie wraca |
Cięcie zsynchronizowane z poruszającą się drutem |
Główna kontrola prędkości |
Czas zatrzymania i ponownego uruchomienia podawania |
Cykl jazdy i powrotu |
Częstotliwość cięcia i synchronizacja |
Sprawdzenie dokładności |
Długość po wielokrotnych ponownych uruchomieniach |
Długość w ciągu wielokrotnych cykli śledzenia |
Długość przy rzeczywistej prędkości produkcji |
Powierzchnia i końce |
Kontrola wałków, ostrzy i obsługi |
Kontrola wałków, ostrzy i obsługi |
Kontrola wałków, ostrzy i obsługi |
Ocena kosztów |
Oferta obejmująca pełny zakres instalacji |
Zawiera serwisowanie przewodów i sterowanie |
Potwierdź narzędzia i sterowanie mechanizmu |
Dla okazjonalnych partii zacznij od sprawdzenia, czy cykl cięcia stałe może spełnić wymagania kolejnych etapów procesu. Dla ciągłej produkcji, w której przerwy w podawaniu ograniczają wydajność, oceniaj cięcie zsynchronizowane. Dla krótkich odcinków zweryfikuj maksymalną liczbę cięć na minutę; dla długich prętów zweryfikuj prostoliniowość oraz układ odbiorczy.
Gatunek i wytrzymałość materiału wpływają na obciążenie przy prostowaniu i cięciu. Przewody wrażliwe na stan powierzchni wymagają szczególnej uwagi przy doborze nacisku rolek, kontaktu narzędzi i uderzenia przy wyładunku. Porównaj maszyny do prostowania przewodów przy identycznej specyfikacji cewki, najkrótszych i najdłuższych długościach, tolerancjach oraz układzie odbiorczym. Żądaj wyników pomiarowych, a nie wybieraj wyłącznie na podstawie zakresu średnic.
Podaj gatunek materiału, powłokę, średnicę drutu i jej dopuszczalne odchylenie, dostępne dane wytrzymałościowe, wymiary i masę cewki, minimalną oraz maksymalną długość ciętych odcinków, ograniczenia prostoliniowości, kryteria jakości końców oraz docelową liczbę akceptowanych sztuk na minutę. Opisz kolejną operację oraz dostępną powierzchnię podłogi. W żądaniu oferty zaznacz, aby zawierała informacje o materiale do badań, długości próbnej, osiągalnym cyklu oraz wyposażeniu do wyładunku wchodzącego w jej zakres.
Często zadawane pytania
1. Czy tnąca maszyna przelotowa zapewnia zawsze większą dokładność?
Nie. Dokładność zależy od systemu pomiarowego, synchronizacji, napinania drutu oraz sposobu ustawienia. Porównaj wyniki prób przeprowadzonych w tych samych warunkach.
2. Czy jedna maszyna może obsługiwać każdy rodzaj drutu?
Nie zakładaj tego. Zażądaj potwierdzenia zdolności produkcyjnej dla każdego gatunku i zakresu wytrzymałości, w tym wymaganego wyposażenia roboczego.
3. Dlaczego krótkie półfabrykaty mogą obniżać wydajność?
Wymagają one większej liczby cykli cięcia przy tej samej długości podawania. Reset noża oraz wyładunek produktu mogą stać się czynnikami ograniczającymi.
Wybierz metodę cięcia, uwzględniając zweryfikowane wyniki i jakość dla Twojego konkretnego przewodu. Potwierdź mechanizm działania, przeprowadź testy na reprezentatywnych długościach i porównaj pełny proces wyładowania. Wyślij nam materiał przewodu, jego średnicę, długość cięcia, dopuszczalne odchylenia oraz docelowe tempo produkcji. Jinchun zaleci odpowiedni system prostowania i cięcia.
 Gorące wiadomości
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN