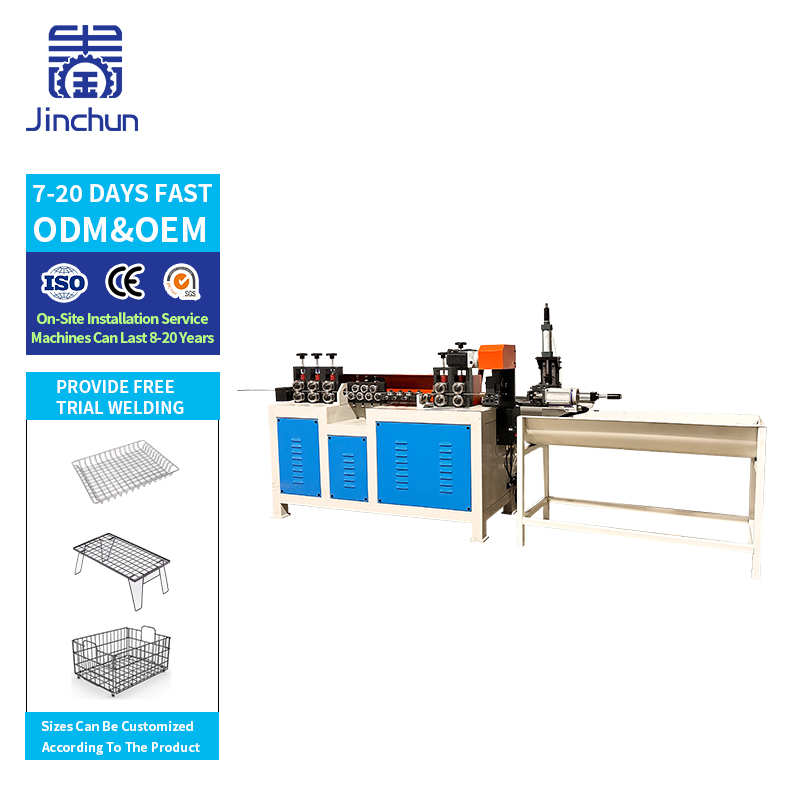
最適なワイヤー矯正切断機とは、次の工程が求める速度で、所定の品質を満たした棒材を供給できる機械です。単に送り速度が速いだけでは判断できません。切断長さ、ワイヤーの状態、停止時間、排出処理など、すべてが実質的な生産能力に影響します。本ガイドでは、機種選定の前に、固定切断方式、トラッキングシアー方式、フライングシアー方式を比較する方法について説明します。
矯正はコイルの湾曲を除去し、切断は溶接・曲げ・組立などの工程で使用する素地長さを決定します。これらの工程は相互に連携して機能する必要があります。切断ごとに送りが一時停止する場合、短尺切断を頻繁に行うと生産性が制限される可能性があります。一方、ワイヤーが移動中に切断を行う場合は、カッターがその移動に同期する必要があります。ただし、いずれの方式でも特定の公差を保証するものではありません。また、送りローラーのスリップ、測定のキャリブレーション、刃物の状態、材料のばらつきなども、精度に影響を与えます。
実際の切断長さにおける、1分間に受け入れ可能な部品数から始めます。例として、30メートル/分の連続送りでは、サイクル制限、不良品、ハンドリングロスを考慮する前の理論値として、1ピースあたり0.5メートルの場合に1分間で60ピースが得られます。これは計算例であり、ジンチュン社製機械の仕様ではありません。
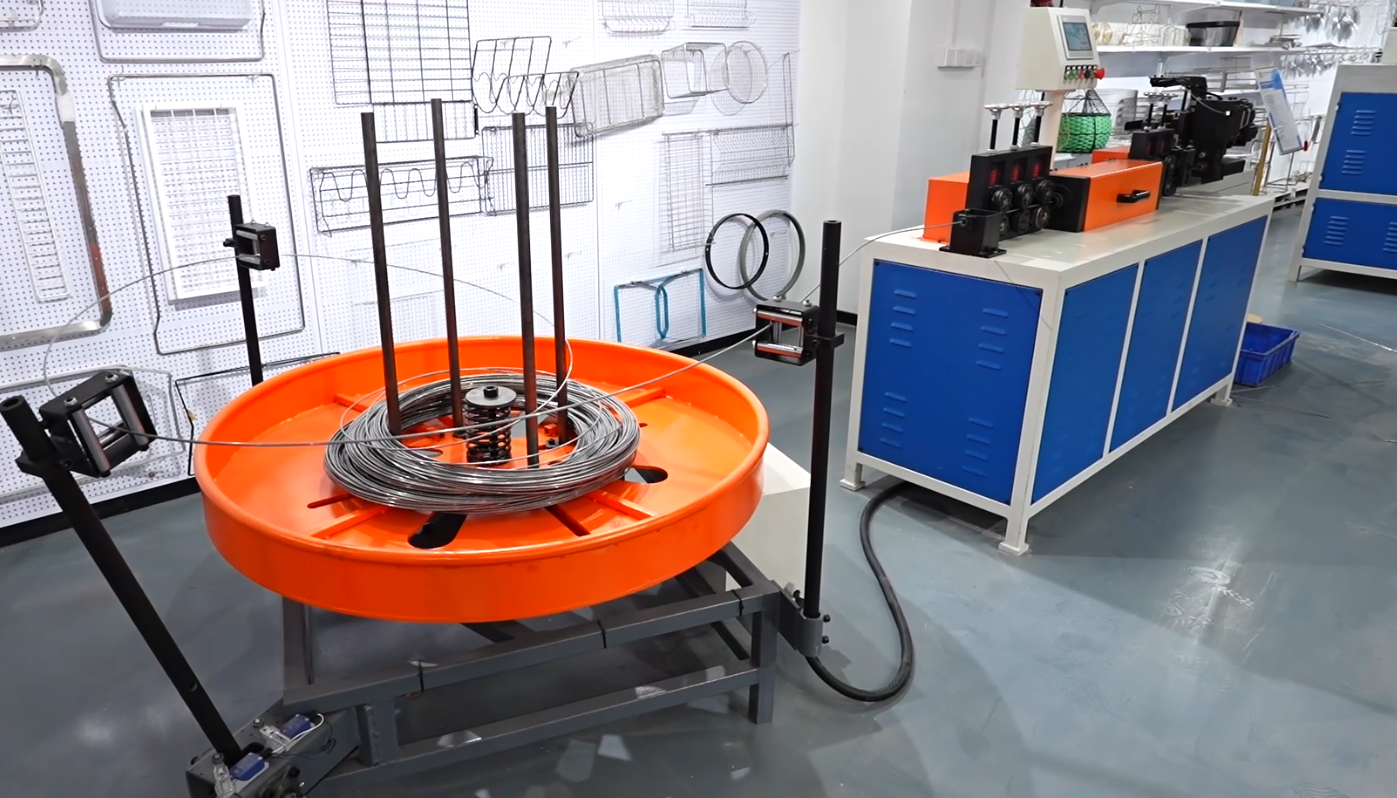
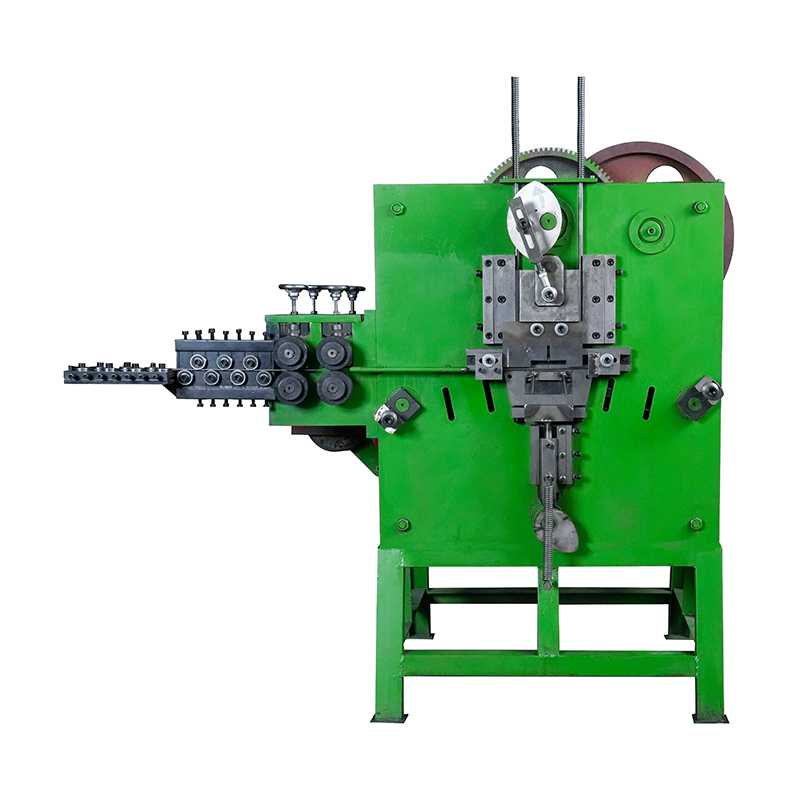
一般的な「停止→切断」方式では、ローラーがワイヤーを所定の長さまで送り込み、同時に矯正を行います。その後、送りが一時停止し、固定された軸方向位置にあるカッターが切断を行います。次に、次のピースの送りが再開されます。カテゴリ名だけではすべての機械的詳細が説明されるわけではないため、実際の動作順序についてはサプライヤーに確認してください。
この配置は、出力が中程度で切断サイクルが要求を満たす場合に検討価値があります。移送式カッターキャリッジを不要としますが、繰り返しの加速・停止により平均出力が低下する可能性があります。最短のブランク長および長いロッドにも対応できるかを確認してください。同一の送り速度仕様でも、実際の単位時間当たりの加工本数(ピースレート)は大きく異なることがあります。
トラッキングシアー方式では、通常、切断ユニットをワイヤーの走行方向に沿って移動させます。切断時にはワイヤーの動きと同期し、切断後は次のサイクルのために元の位置へ戻ります。 トラッキングシアー式矯正機 このため、要求される長さおよび速度に対応可能な移動・復帰サイクルを備えていれば、送り工程における中断を低減できます。
可動式カッターの実動作を実際に確認させてください。キャリッジのストローク長、最大切断頻度、および最も短いブランクに対する利用可能な速度を必ず確認してください。また、切断後のロッドが受取りラックへどのように導入されるかも点検しましょう。排出システムが確実に処理できない限り、完璧な切断も意味をなしません。
フライングシアー方式は、移動中の材料に同期して切断を行うため、切断中もワイヤーの送りを継続できます。設計によっては、工具の動きが回転式である場合や、その他の同期機構を採用している場合があります。 フライングシアー式矯正機 その実際の工具動作および制御順序に基づいて評価すべきであり、すべてのフライングシアーが同一設計であると想定してはなりません。
用語の重複:トラベリングカットオフ(移動式切断装置)は、フライングシアーと呼ばれることもあります。ジンチュン社では「トラッキングシアー」と「フライングシアー」の設備を別項目としてリストしていますが、購入者は各機種の違いを明確にするため、機構図または動作動画の提出を依頼する必要があります。「フライングシアー」という表記が必ずしも高速・高精度を意味するとは限りません。
試運転の準備に、以下の比較をご活用ください。これらは一般的な評価項目であり、性能保証や価格順位を示すものではありません。
基準 |
固定カット |
追従カッター |
飛行カッター |
送りとサイクル |
各切断ごとの典型的な送り停止時間 |
キャリッジがワイヤーを追従後、元の位置に戻ります |
移動ワイヤーと同期した切断 |
主速度の確認 |
送りの停止および再開時間 |
往復サイクル |
切断頻度および同期 |
精度チェック |
繰り返し再開後の長さ |
繰り返し追従サイクルにおける長さ |
実際の生産速度での長さ |
表面および端面 |
ローラー、ブレード、取扱いの確認 |
ローラー、ブレード、取扱いの確認 |
ローラー、ブレード、取扱いの確認 |
コスト評価 |
設置工事含む見積もり完了 |
搬送装置および制御装置を含む |
機構用金型および制御装置を確認する |
occasional バッチ生産の場合は、まず固定カットサイクルで下流工程の要件を満たせるかを確認してください。連続生産で給料中断が生産能力を制約する場合は、同期カット方式を検討してください。短尺材の場合は、分間最大切断本数を確認し、長尺棒材の場合は、真直度および受入れサポートを確認してください。
材料の鋼種および強度は、矯正および切断負荷に影響します。表面品質が重要なワイヤーでは、ローラー圧力、金型との接触、排出時の衝撃に注意が必要です。以下を比較してください: ワイヤー矯正機 同一コイル仕様(最短・最長長さ、公差、受入れ配置)を用いて比較してください。単に直径範囲だけで選定するのではなく、実測値による結果をご依頼ください。
材質等級、コーティング、線径および公差、入手可能な強度データ、コイルの寸法および重量、最小および最大切断長、直進性の許容範囲、端面品質基準、および目標とする分単位当たりの合格品数を明記してください。次の工程内容および設置可能な床面積も併記してください。見積書には、試験用材料、試験切断長、達成可能なサイクル時間、および付属する排出装置を明記するよう依頼してください。
よくあるご質問
1. フライングシアーは常に高精度ですか?
いいえ。精度は測定システム、同期制御、ワイヤー引張力およびセッティングに依存します。同一条件での試験結果を比較してください。
2. 一台の機械で全種類のワイヤー材質に対応できますか?
そのように想定しないでください。各材質等級および強度範囲について、必要な工具を含めた対応能力の確認を依頼してください。
3. 短尺ブランクではなぜ生産性が低下するのですか?
同一送り長さに対して切断サイクル数が増加するためです。カッターのリセットや製品排出がボトルネックとなることがあります。
実際のワイヤーに応じた、検証済みの出力および品質を実現する切断方式を選択してください。機構を確認し、代表的な長さで試運転を行い、放電を含む工程全体を比較検討します。ワイヤーの材質、直径、切断長、公差、および目標出力をお知らせください。当社(ジンチュン)が、最適な矯正・切断システムをご提案いたします。
 最新ニュース
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN