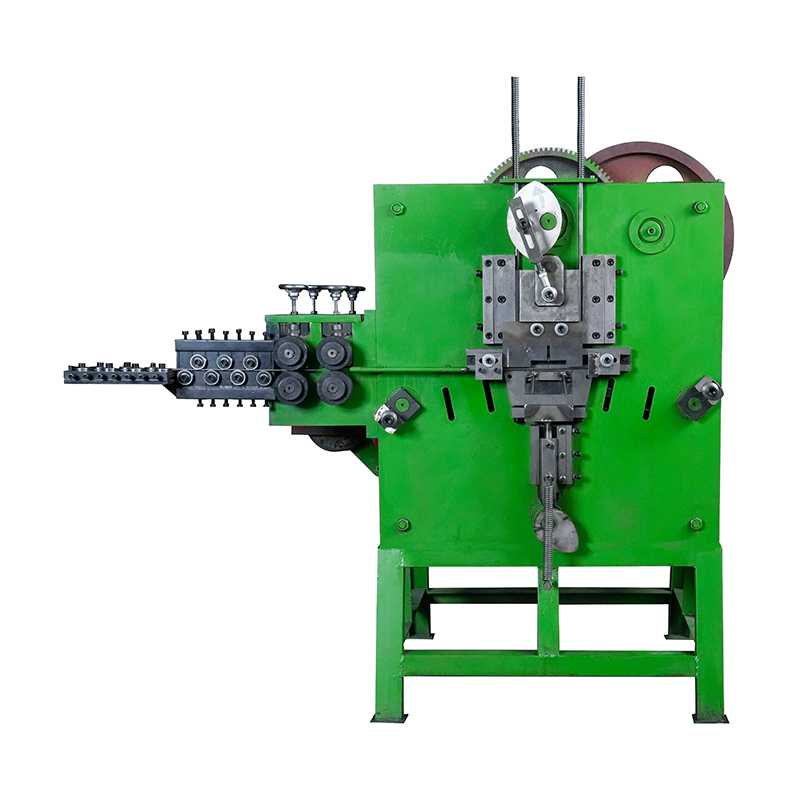
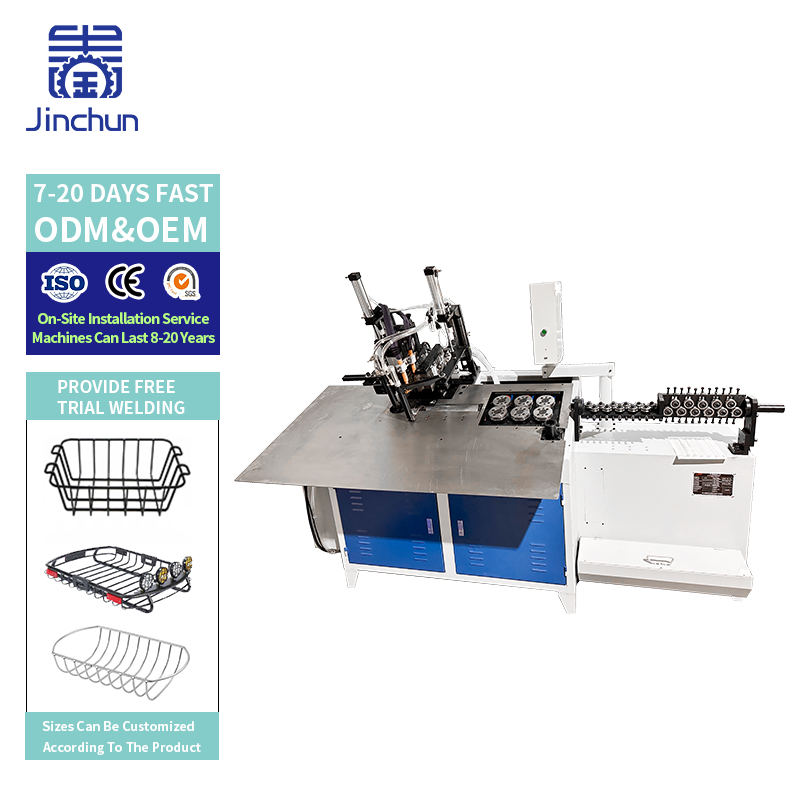
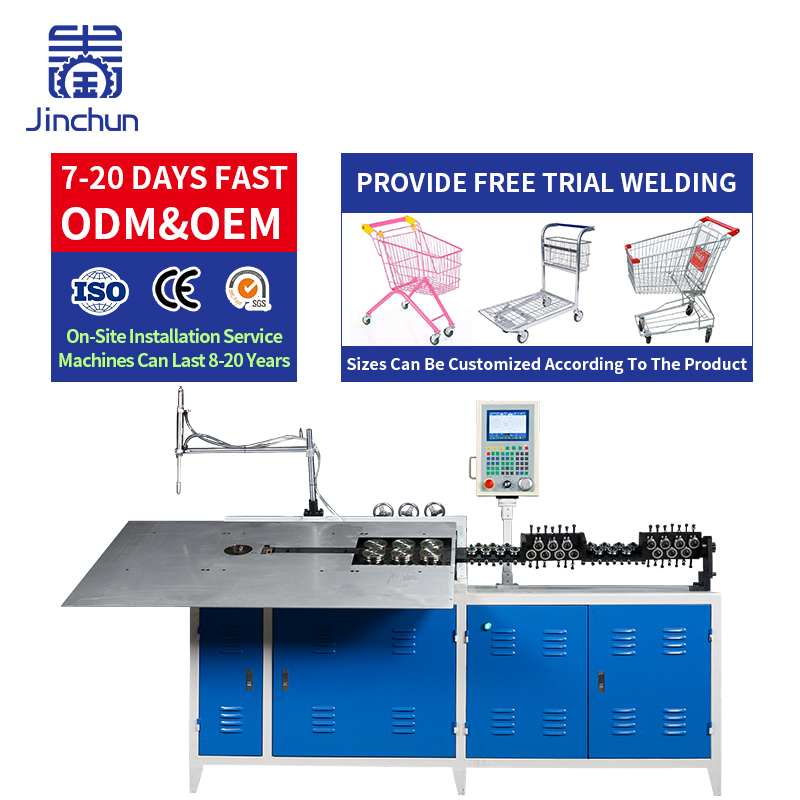
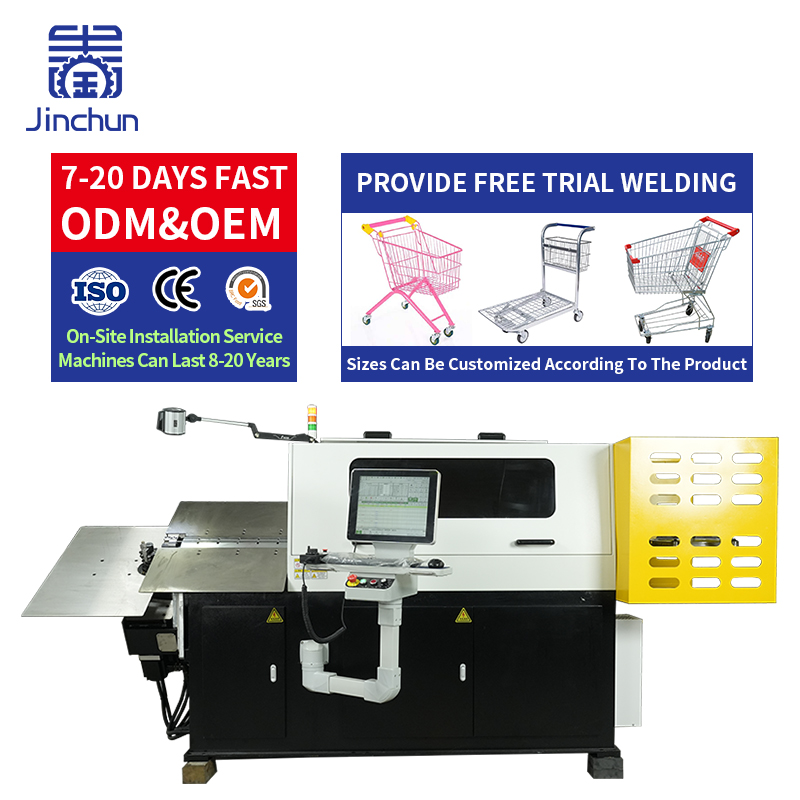
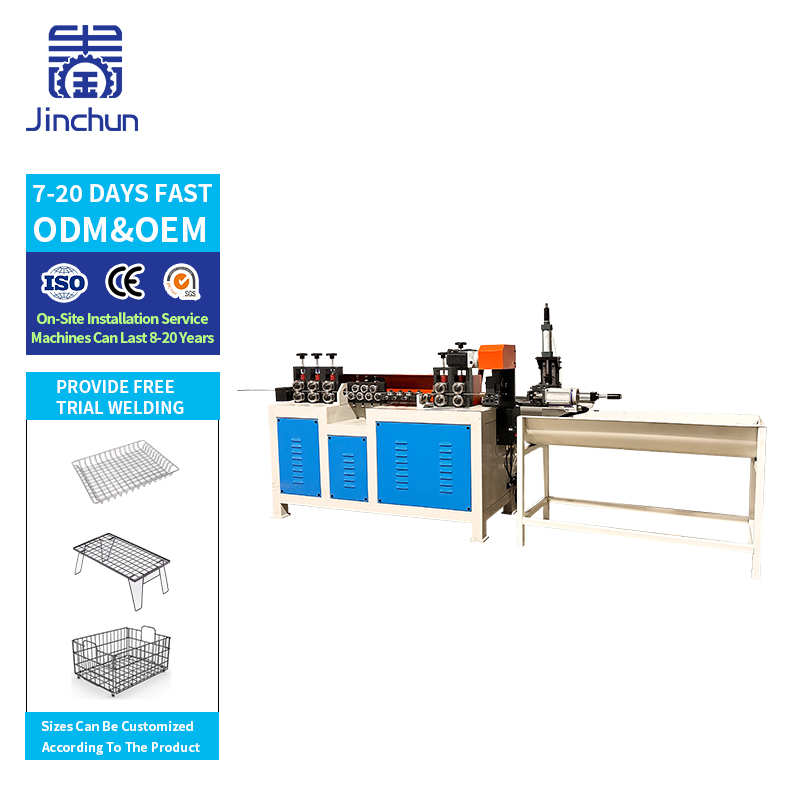
بهترین دستگاه صافکننده و برشدهنده سیم، دستگاهی است که میلههای قابل قبول را با نرخی تأمین میکند که فرآیند بعدی شما نیاز دارد. صرفاً سرعت بالای تغذیه نمیتواند این موضوع را به شما نشان دهد. طول برش، وضعیت سیم، زمان توقف و نحوه تخلیه خروجی، همه این عوامل بر خروجی قابل استفاده تأثیر میگذارند. این راهنما توضیح میدهد که چگونه پیش از درخواست یک پیکربندی، سیستمهای برش ثابت، برش ردیابیشونده و برش پروازی را مقایسه کنید.
صافکردن انحنای حلقهای سیم را از بین میبرد؛ برش، طول قطعه اولیه را برای جوشکاری، خمکردن یا مونتاژ تعیین میکند. این عملیاتها باید بهصورت هماهنگ انجام شوند. اگر در هر برش، تغذیه متوقف شود، برشهای مکرر و کوتاه میتوانند تولید را محدود کنند. اگر برش در حالی انجام شود که سیم در حرکت است، ابزار برش باید با آن حرکت همگامسازی شود. هیچیک از این دو روش، دقت خاصی را تضمین نمیکند. لغزش غلتکهای تغذیه، کالیبراسیون اندازهگیری، وضعیت تیغه و تغییرات مواد نیز اهمیت دارند.
با تعداد قطعات پذیرفتهشده در هر دقیقه در طول برش واقعیتان شروع کنید. بهعنوان مثال، تغذیهٔ پیوسته با سرعت ۳۰ متر در دقیقه، پیش از در نظر گرفتن محدودیتهای چرخه، ضایعات و اتلاف ناشی از دستکاری، بهصورت نظری ۶۰ قطعه در دقیقه را در طول ۰٫۵ متر برای هر قطعه ایجاد میکند. این یک مثال محاسباتی است، نه مشخصات فنی دستگاه جینچون.
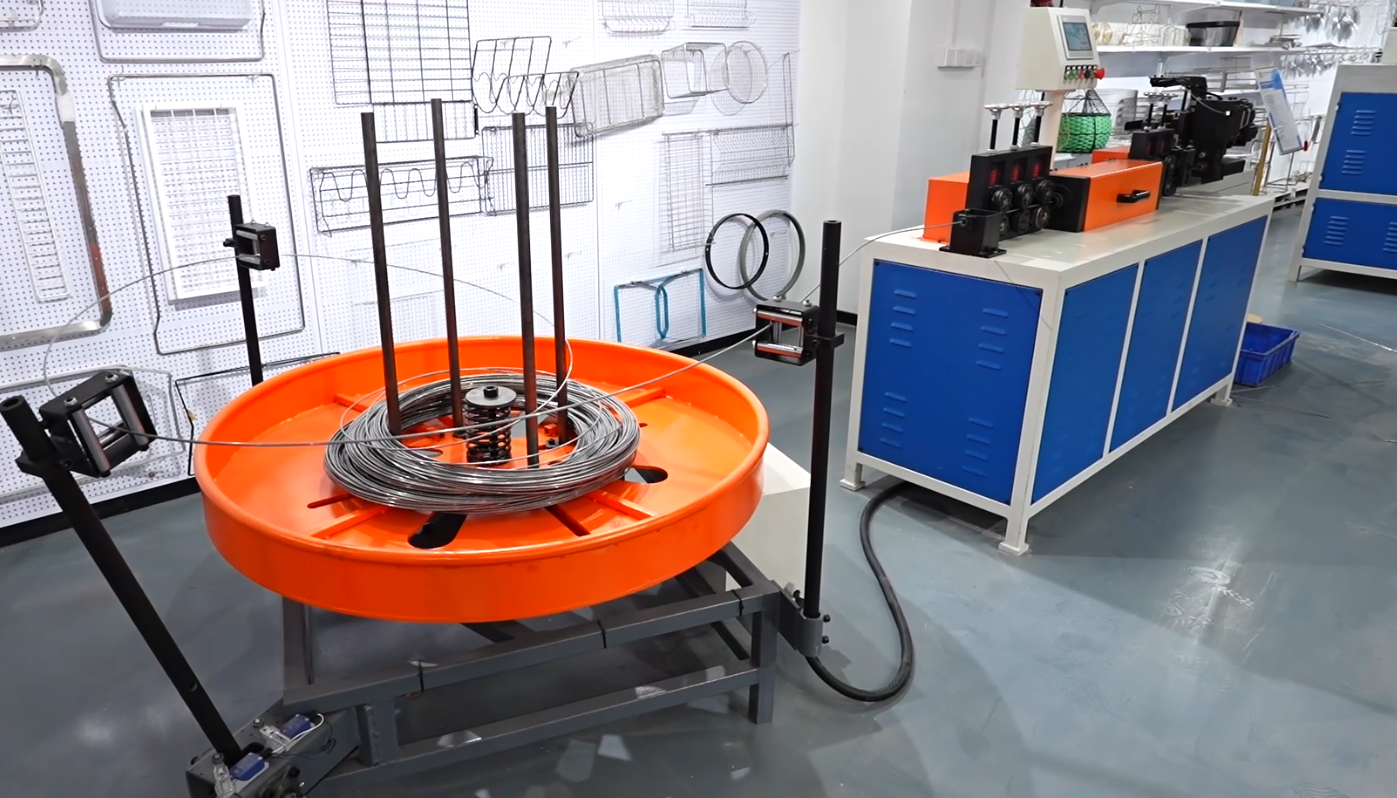
در یک روش متوقفشدن برای برش، غلتکها سیم را به طول برنامهریزیشده پیشبرده و صاف میکنند. سپس تغذیه موقتاً متوقف میشود تا ابزار برش در موقعیت ثابتی در جهت طولی، برش را انجام دهد. پس از آن، تغذیه برای قطعهٔ بعدی از سر گرفته میشود. از تأمینکننده بخواهید ترتیب واقعی عملیات را تأیید کند، زیرا نام یک دستهبندی جزئیات مکانیکی همهٔ سیستمها را توصیف نمیکند.
این ترتیب زمانی ارزش ارزیابی دارد که خروجی متوسط باشد و دورهٔ برش آن نیازها را برآورده کند. این روش از استفاده از قلاببرِ متحرک جلوگیری میکند، اما شتابگیری و توقف مکرر ممکن است میانگین خروجی را کاهش دهد. همچنین کوتاهترین قطعات مورد نیاز و میلههای بلند را نیز بررسی کنید؛ یک نرخ سرعت تغذیهٔ یکسان میتواند نرخ تولید قطعات بسیار متفاوتی ایجاد کند.
ترتیب برشِ ردیابیشونده معمولاً واحد برش را در امتداد مسیر سیم جابهجا میکند. این واحد در حین برش، حرکت سیم را دنبال میکند و سپس برای چرخهٔ بعدی به محل اولیه بازمیگردد. یک دستگاه صافکنندهٔ برشِ ردیابیشونده بنابراین میتواند وقفههای تغذیه را کاهش دهد، مشروط بر اینکه چرخهٔ حرکت و بازگشت آن طول و سرعت درخواستی را پشتیبانی کند.
درخواست کنید که قلاببر متحرک را در حالت کار مشاهده کنید. طول حرکت قلاببر، بیشترین فرکانس برش و سرعت قابلدسترس برای کوتاهترین قطعهٔ شما را تأیید کنید. همچنین نحوهٔ ورود میلهٔ برشخورده به قفسهٔ پذیرش را بازرسی کنید. یک برش موفق تنها زمانی مفید است که سیستم تخلیه آن را بهطور قابلاطمینان از مسیر خارج کند.
سیستم برش پروازی، برش را با مواد متحرک هماهنگ میکند تا سیم در طول عملیات برش به پیشرفتن خود ادامه دهد. بسته به طراحی، حرکت ابزار ممکن است چرخشی یا از طریق مکانیزم همزمان دیگری باشد. دستگاه صافکننده با برش پروازی باید بر اساس حرکت واقعی ابزار و ترتیب کنترل آن ارزیابی شود، نه با فرض اینکه تمام دستگاههای برش پروازی دارای یک طراحی واحد هستند.
پوشش واژهشناسی: برش متحرک (traveling cutoff) نیز ممکن است برش پروازی نامیده شود. جینچون تجهیزات برش ردیابیشونده (tracking-shear) و برش پروازی را جداگانه فهرست کرده است، اما خریداران باید نقشه مکانیزم یا فیلم عملیاتی دریافت کنند تا تفاوت مدلهای ارائهشده را مشخص کنند. نباید فرض کرد که برچسب «برش پروازی» همواره به معنای سرعت بالاتر یا دقت بیشتر است.
از مقایسه زیر برای آمادهسازی آزمایش استفاده کنید. اینها نقاط ارزیابی عمومی هستند، نه تضمینهای عملکردی یا رتبهبندی قیمتی.
معیار |
برش ثابت |
برش ردیابی |
برش پروازی |
تغذیه و چرخه |
توقف معمول تغذیه در هر برش |
قلاب سیم را دنبال میکند و سپس بازمیگردد |
برش همزمان با سیم متحرک |
بررسی سرعت اصلی |
زمان توقف و راهاندازی مجدد تغذیه |
چرخه حرکت و بازگشت |
فرکانس برش و همگامسازی |
بررسی دقت |
طول پس از راهاندازیهای مکرر |
طول در طول چرخههای ردیابی مکرر |
طول در سرعت واقعی تولید |
سطح و انتهای قطعه |
بررسی غلتکها، تیغهها و نحوه کار با آنها |
بررسی غلتکها، تیغهها و نحوه کار با آنها |
بررسی غلتکها، تیغهها و نحوه کار با آنها |
ارزیابی هزینهها |
پیشفاکتور شامل تمامی اجزای نصبشده |
خدمات راهاندازی و کنترلهای سیستم حمل را در بر گیرد |
تأیید ابزارآلات مکانیزم و کنترلها |
برای تولید دورهای، ابتدا بررسی کنید که آیا چرخه برش ثابت میتواند نیازهای پاییندستی را برآورده کند یا خیر. برای تولید مداوم که قطعشدن تغذیه، ظرفیت خروجی را محدود میکند، برش همگامسازیشده را ارزیابی کنید. برای قطعات کوتاه، حداکثر تعداد برش در دقیقه را تأیید کنید؛ و برای میلههای بلند، صافی و سیستم پذیرش مناسب را بررسی نمایید.
درجه و استحکام مواد بر بار صافکننده و برشزننده تأثیر میگذارد. سیمهای حساس به سطح نیازمند توجه ویژه به فشار غلتکها، تماس ابزارآلات و ضربه در محل تخلیه هستند. مقایسه کنید دستگاههای صافکننده سیم با استفاده از مشخصات یکسان پیچها، کوتاهترین و بلندترین طولها، تلرانسها و روش پذیرش. درخواست نتایج اندازهگیریشده را داشته باشید، نه اینکه فقط بر اساس محدوده قطر انتخاب کنید.
درجهٔ ماده، پوشش، قطر سیم و تلرانس آن، دادههای مقاومت موجود، ابعاد و وزن پیچ، حداقل و حداکثر طول برش، محدودیتهای صافی، معیارهای کیفیت انتهایی و تعداد قطعات پذیرفتهشده در هر دقیقه را ارائه دهید. عملیات بعدی را توضیح داده و فضای موجود روی کف را مشخص کنید. از عرضهکننده بخواهید در پیشفاکتور مواد آزمایشی، طول نمونه، چرخهٔ قابلدستیابی و تجهیزات تخلیهٔ شاملشده را ذکر کند.
پرسشهای متداول
۱. آیا برشزن پروازی همیشه دقیقتر است؟
خیر. دقت به سیستم اندازهگیری، همگامسازی، کشش سیم و نحوهٔ راهاندازی بستگی دارد. نتایج آزمایشی را در شرایط یکسان مقایسه کنید.
۲. آیا یک دستگاه میتواند تمامی مواد سیمی را پوشش دهد؟
چنین فرضی را نداشته باشید. برای هر درجه و محدودهٔ مقاومت، ظرفیت دستگاه را تأیید کنید و ابزارهای مورد نیاز را نیز مشخص نمایید.
۳. چرا قطعات کوتاه میتوانند خروجی را کاهش دهند؟
آنها برای یک طول تغذیهٔ معین، تعداد بیشتری چرخهٔ برش را میطلبد. بازنشانی برشزن و تخلیهٔ محصول ممکن است به عوامل محدودکننده تبدیل شوند.
روش برش مناسب را برای سیم واقعی خود انتخاب کنید که از نظر خروجی و کیفیت تأیید شده باشد. مکانیزم را تأیید کنید، طولهای نماینده را اجرا کنید و فرآیند کامل را از طریق تخلیه مقایسه کنید. جنس سیم، قطر آن، طول برش، مقدار تحمل و خروجی مورد نظر خود را برای ما ارسال کنید. شرکت جینچون سیستم مناسب یکپارچهسازی و برش را پیشنهاد خواهد داد.
 اخبار داغ
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN