101, Épület 9, Jicheng Tudományos és Technológiai Innovációs Park, Szám 25, Sanle Keleti út, Shunjiang Közösség, Északi Környék, Foshan, Guangdong, Kína +86-18038626853 [email protected]
101, Épület 9, Jicheng Tudományos és Technológiai Innovációs Park, Szám 25, Sanle Keleti út, Shunjiang Közösség, Északi Környék, Foshan, Guangdong, Kína +86-18038626853 [email protected]

A legjobb huzal egyenesítő és vágó gép az, amely elfogadható rúdokat szállít a következő folyamat számára szükséges sebességgel. Egy magas táplálási sebesség önmagában nem adja meg ezt az információt. A vágási hossz, a huzal állapota, a leállási idő és a kiszerelés kezelése mind befolyásolja a használható kimenetet. Ez az útmutató azt magyarázza el, hogyan hasonlítsa össze a rögzített vágású, a követéses ollós és a repülő ollós rendszereket a konfiguráció kérése előtt.
Az egyenesítés eltávolítja a huzal tekercs görbületét; a vágás meghatározza a hegesztéshez, hajlításhoz vagy összeszereléshez szükséges nyersdarab hosszát. Ezeknek a műveleteknek összehangoltan kell működniük. Ha a táplálás minden egyes vágásnál megáll, akkor gyakori rövid vágások korlátozhatják a termelést. Ha a vágás a huzal mozgása közben történik, akkor a vágó eszköznek szinkronban kell lennie ezzel a mozgással. Egyik elrendezés sem garantál egy adott tűrést. A tápláló görgő csúszása, a mérés kalibrálása, az olló éle és az anyagváltozások is számítanak.
Kezdje a percmintánként elfogadott darabszámmal a tényleges vágási hosszúságnál. Példaként egy folyamatos 30 méter/perc-es táplálás elméletileg 60 darab/perc-et eredményez 0,5 méter/darab esetén, a cikluskorlátok, selejtek és kezelési veszteségek figyelembe vétele nélkül. Ez egy számítási példa, nem a Jinchun gép műszaki leírása.
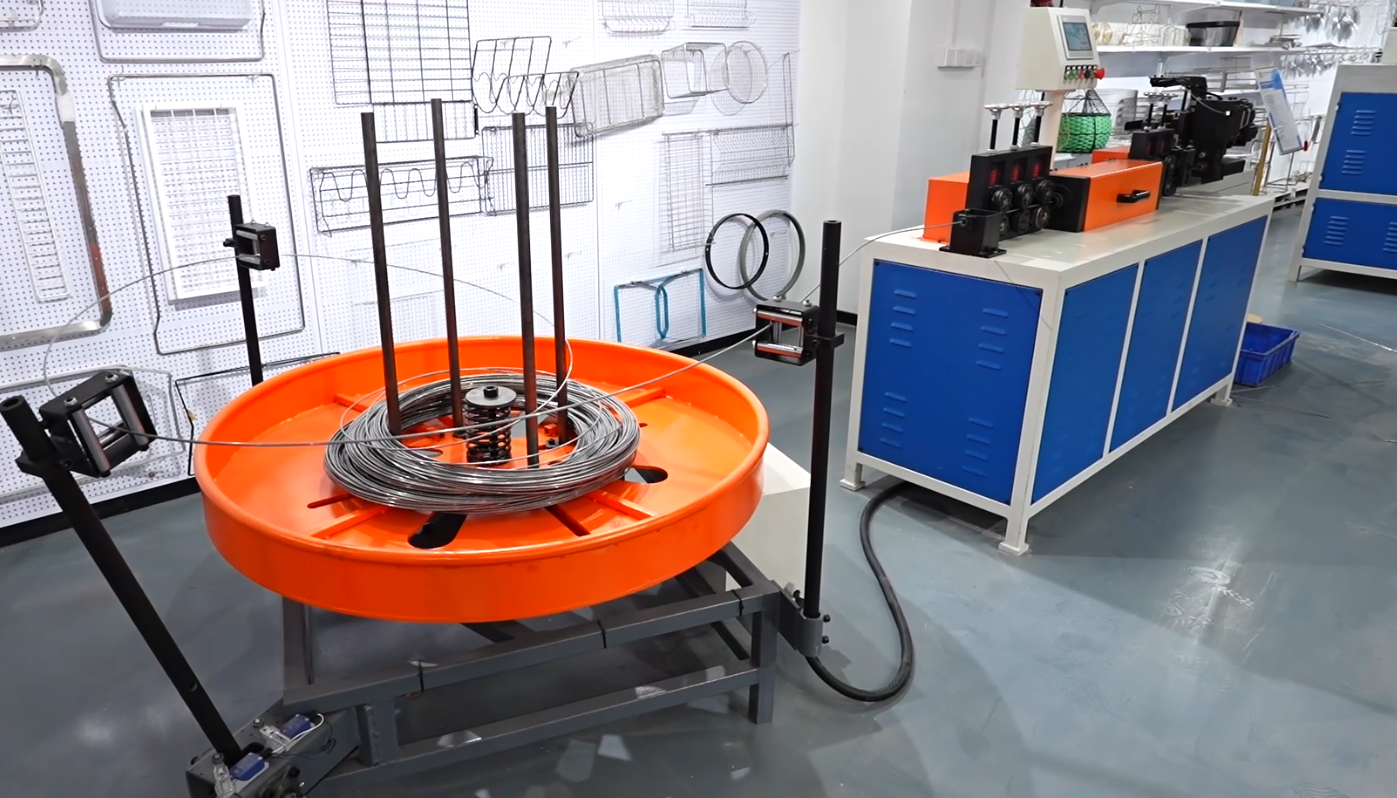
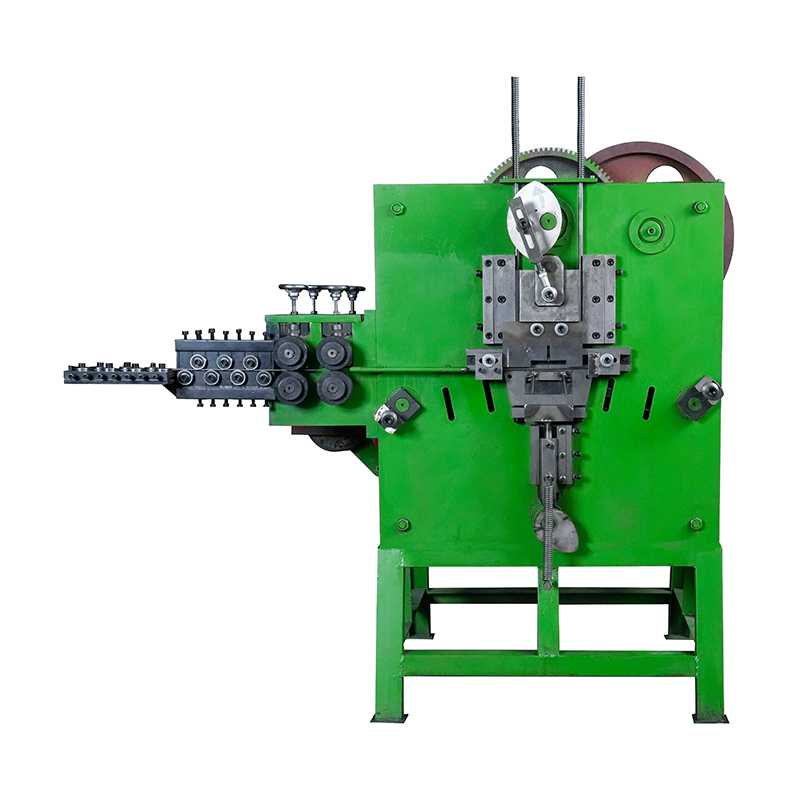
Egy tipikus állj-meg–vágj elrendezésben a görgők előre tolják és egyenesítik a huzalt a programozott hosszra. Ezután a táplálás megáll, miközben egy rögzített hosszirányú pozícióban elhelyezett vágó végzi a vágást. Ezután a táplálás újra elindul a következő darabhoz. Kérje meg a szállítót, hogy erősítse meg a tényleges működési sorrendet, mivel egy kategórianév nem írja le az összes mechanikai részletet.
Ez a megoldás értékelésre érdemes, ha a kimenet mérsékelt, és a vágási ciklus kielégíti az igényt. Elkerüli a mozgó vágókocsit, de a gyakori gyorsítás és leállás csökkentheti az átlagos kimenetet. Ellenőrizze a legrövidebb szükséges nyersdarabokat is, valamint a hosszú rúdokat; ugyanaz a táplálási sebesség nagyon eltérő darabszámot eredményezhet.
Egy követő-vágó elrendezés általában a vágóegységet mozgatja a vezeték pályája mentén. Az egység a vágás során követi a vezeték mozgását, majd a következő ciklusra visszatér. Egy követő-vágó egyenesítőgép ezért csökkentheti a táplálás megszakításait, feltéve, hogy a mozgási és visszatérési ciklusa támogatja a kért hosszúságot és sebességet.
Kérje meg, hogy mutassák be a mozgó vágót működés közben. Erősítse meg a kocsi lökethosszát, a maximális vágási frekvenciát és a legrövidebb nyersdarabhoz elérhető sebességet. Ellenőrizze továbbá, hogyan jut be a vágott rúd a fogadórácsba. Egy sikeres vágás csak akkor hasznos, ha a kihordó rendszer megbízhatóan eltávolítja.
Egy repülő olló rendszer a mozgó anyaggal szinkronizálja a vágást, így a huzal folyamatosan haladhat tovább a vágási folyamat során. A kialakítástól függően az eszköz mozgása forgó vagy más szinkronizált mechanizmus lehet. Egy repülő olló egyenesítő gép értékelését a tényleges eszközmozgás és vezérlési sorrend alapján kell elvégezni, nem pedig feltételezve, hogy minden repülő olló azonos kialakítású.
Terminológiai átfedés: egy mozgó vágóberendezést repülő ollónak is nevezhetnek. A Jinchun külön listázza a követő-olló és a repülő olló berendezéseket, de a vásárlóknak mechanizmusrajzot vagy működési videót kell kérniük a kínált modellek közötti különbség megállapításához. Ne feltételezzék, hogy a „repülő olló” megnevezés mindig gyorsabb vagy pontosabb működést jelent.
Használja az alábbi összehasonlítást próbaidőszak előkészítéséhez. Ezek általános értékelési szempontok, nem teljesítménygaranciák vagy árlistázás.
Szempont |
Rögzített vágó |
Követő olló |
Repülő olló |
Befűzés és ciklus |
Tipikus befűzési szünet minden vágásnál |
A karosszéria követi a huzalt, majd visszatér |
Vágás szinkronban a mozgó huzallal |
Fősebesség-ellenőrzés |
Táplálás leállítása és újraindítása |
Előre- és visszafutási ciklus |
Vágási frekvencia és szinkronizáció |
Pontossági ellenőrzés |
Hossz ismételt újraindítások után |
Hossz ismétlődő követési ciklusok során |
Hossz a tényleges gyártási sebességnél |
Felület és végfelületek |
Görgők, pengék és kezelés ellenőrzése |
Görgők, pengék és kezelés ellenőrzése |
Görgők, pengék és kezelés ellenőrzése |
Költségfelmérés |
Idézett teljes telepített kör |
Tartalmazza a szállítás szervizelését és vezérlését |
Erősítse meg a mechanizmus szerszámozását és vezérlését |
Időszakos tételgyártáshoz először ellenőrizze, hogy egy rögzített vágási ciklus kielégíti-e az alsó folyamat igényeit. Folyamatos gyártáshoz, ahol a táplálási megszakítások korlátozzák a kimenetet, értékelje a szinkronizált vágást. Rövid darabok esetén ellenőrizze a maximális vágások percben; hosszú rúdok esetén ellenőrizze a egyenesességet és a fogadó támogatást.
Az anyag minősége és szilárdsága befolyásolja a kiegyenesítést és a vágási terhelést. A felületérzékeny vezeték esetén figyelmet kell fordítani a görgőnyomásra, a szerszámozási érintkezésre és a kibocsátási ütésre. Használja összehasonlításként vezeték-kiegyenesítő gépeket ugyanazzal a tekercs-specifikációval, a legrövidebb és leghosszabb hosszakkal, a tűrésekkel és a fogadó elrendezéssel. Kérjen mért eredményeket, ne csak az átmérő-tartomány alapján válasszon.
Adja meg az anyag minőségét, bevonatát, huzalátmérőjét és tűréshatárait, rendelkezésre álló szilárdsági adatokat, a tekercsek méreteit és súlyát, a minimális és maximális vágási hosszakat, az egyenesességi korlátozásokat, a végminőségi követelményeket, valamint a perceként elérhető cél darabszámot. Ismertesse a következő műveletet és a rendelkezésre álló padlóterületet. Kérje, hogy az árajánlat tartalmazza a próbanyag megnevezését, a próbavágás hosszát, az elérhető ciklusidőt és a szállított kifutóberendezéseket.
GYIK
1.A repülő olló mindig pontosabb?
Nem. A pontosság a mérőrendszeren, a szinkronizáción, a huzalhúzáson és a beállításon múlik. Hasonlítsa össze a próbavágások eredményeit azonos körülmények között.
2.Egy gép le tudja-e fedni minden huzalanyagot?
Ne feltételezze ezt. Kérjen megbízható kapacitási igazolást minden minőségi osztályra és szilárdságtartományra, beleértve a szükséges szerszámokat is.
3.Miért csökkentheti a rövid darabok a termelést?
Ugyanazon táplálási hossz esetén több vágási ciklust igényelnek. A vágófej újraindítása és a termék kifutása korlátozó tényezővé válhat.
Válassza ki a vágási módszert az ellenőrzött kimenet és minőség alapján az Ön tényleges vezetéke számára. Erősítse meg a mechanizmust, futtasson reprezentatív hosszúságú mintákat, és hasonlítsa össze a teljes folyamatot a kisülés során. Küldje el vezetékanyagát, átmérőjét, vágási hosszát, tűréshatárait és célkimenetét. A Jinchun ajánlja az Ön számára megfelelő egyenesítő és vágó rendszert.
 Friss hírek
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN