101, Gebäude 9, Jicheng Science and Technology Innovation Park, Nr. 25, Sanle East Road, Shunjiang Gemeinschaft, Beijiao Stadt, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Gebäude 9, Jicheng Science and Technology Innovation Park, Nr. 25, Sanle East Road, Shunjiang Gemeinschaft, Beijiao Stadt, Foshan, Guangdong, China +86-18038626853 [email protected]

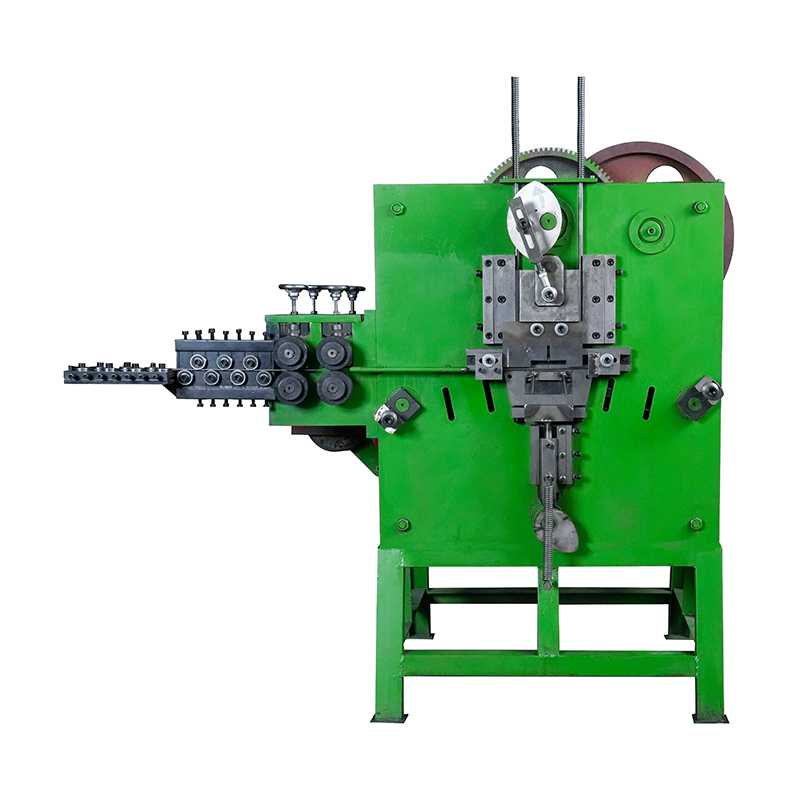
Die beste Drahtglättungs- und Schneidemaschine ist diejenige, die akzeptable Stäbe mit der Geschwindigkeit liefert, die Ihr nachfolgender Prozess benötigt. Eine hohe Zuführgeschwindigkeit allein sagt Ihnen das nicht. Schnittlänge, Drahtzustand, Stillstandszeiten und Entladungshandhabung beeinflussen sämtlich die nutzbare Ausbeute. Dieser Leitfaden erläutert, wie Sie Festschneid-, Nachführschere- und Flugschere-Systeme vergleichen, bevor Sie eine Konfiguration anfordern.
Glätten beseitigt die Ringkrümmung; Schneiden bestimmt die Rohlinglänge für das Schweißen, Biegen oder die Montage. Diese Operationen müssen harmonisch zusammenwirken. Wenn die Zufuhr bei jedem Schnitt unterbrochen wird, können häufige kurze Schnitte die Produktion einschränken. Wenn das Schneiden während der Drahtbewegung erfolgt, muss die Schere mit dieser Bewegung synchronisiert werden. Keine dieser Anordnungen garantiert automatisch eine bestimmte Toleranz. Auch Rutschen der Zuführrollen, Kalibrierung der Messung, Schneidklingenzustand und Materialschwankungen spielen eine Rolle.
Beginnen Sie mit der akzeptierten Stückzahl pro Minute bei Ihrer tatsächlichen Schnittlänge. Zur Veranschaulichung ergibt eine kontinuierliche Zuführung von 30 Metern pro Minute theoretisch 60 Stück pro Minute bei 0,5 Meter pro Stück – bevor Zyklusgrenzen, Ausschuss und Handhabungsverluste berücksichtigt werden. Dies ist ein Rechenbeispiel und keine Maschinenspezifikation von Jinchun.
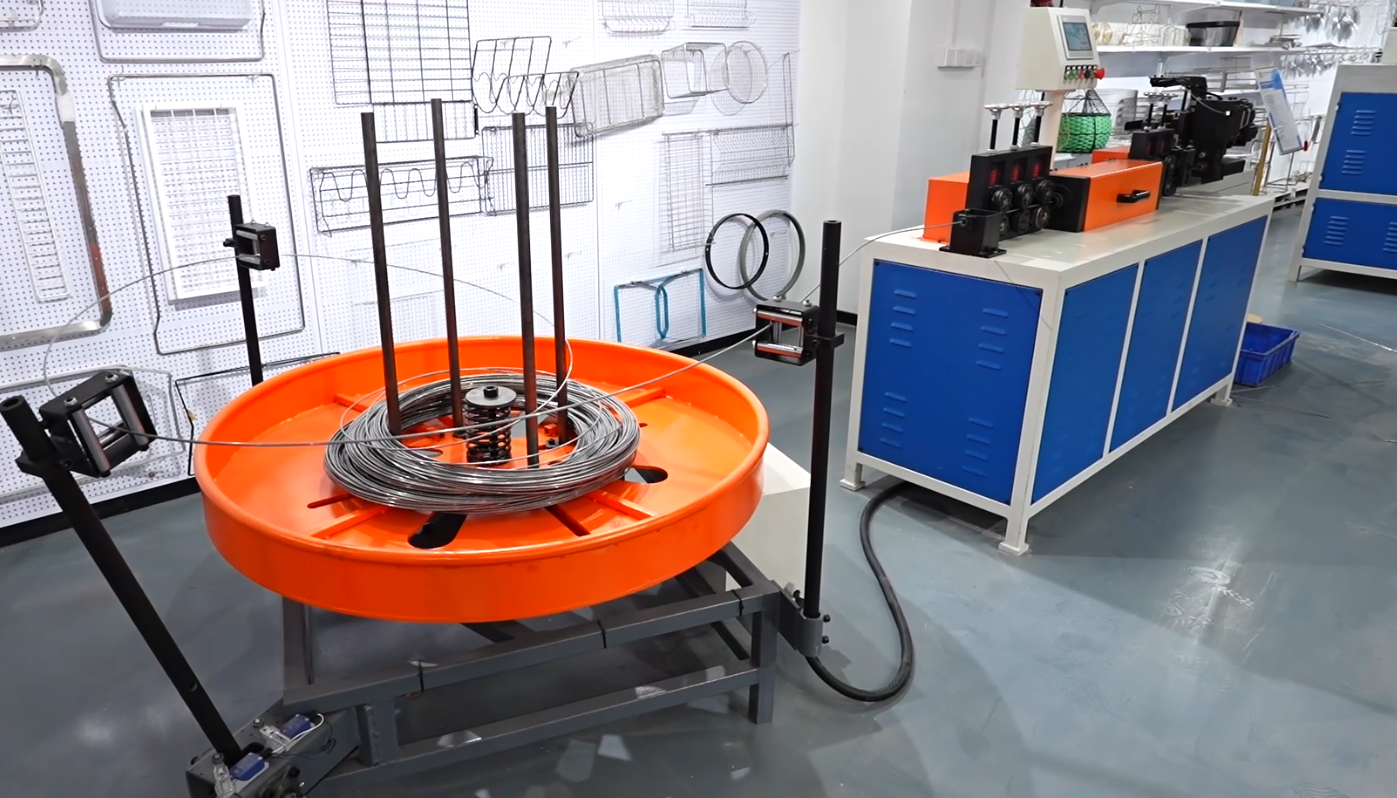
Bei einer typischen Stop-to-Cut-Anordnung befördern und richten Walzen den Draht auf die programmierte Länge aus. Anschließend pausiert die Zuführung, während ein Schneidwerkzeug an einer festen Längsposition den Schnitt ausführt. Danach setzt sich die Zuführung für das nächste Stück fort. Erkundigen Sie sich beim Lieferanten nach der genauen Abfolge, da ein Kategorienname nicht alle mechanischen Details beschreibt.
Diese Anordnung lohnt eine Bewertung, wenn die Ausbringung moderat ist und ihr Schneidzyklus der Nachfrage entspricht. Sie vermeidet eine bewegliche Schneidwagen-Einheit, doch wiederholte Beschleunigung und Abbremsung können die durchschnittliche Ausbringung verringern. Prüfen Sie sowohl die kürzesten erforderlichen Rohlinge als auch lange Stäbe; dieselbe Vorschubgeschwindigkeitsangabe kann sehr unterschiedliche Stückzahlen pro Zeiteinheit ergeben.
Eine Tracking-Schere-Anordnung bewegt typischerweise die Schneideinheit entlang des Drahtpfads. Die Einheit synchronisiert sich während des Schneidvorgangs mit der Drahtbewegung und kehrt danach für den nächsten Zyklus zurück. Eine tracking-Schere-Geradegeräte-Maschine kann daher Unterbrechungen beim Zuführen reduzieren – vorausgesetzt, ihr Hin- und Rückweg-Zyklus unterstützt die geforderte Länge und Geschwindigkeit.
Fordern Sie an, die bewegliche Schneideinheit im Betrieb zu sehen. Bestätigen Sie Hublänge des Wagens, maximale Schnittfrequenz sowie die für Ihren kürzesten Rohling verfügbare Geschwindigkeit. Prüfen Sie zudem, wie der geschnittene Stab in das Auffanggestell gelangt. Ein erfolgreicher Schnitt ist nur dann sinnvoll, wenn das Abwurfsystem ihn zuverlässig entfernt.
Ein Flugschneidsystem koordiniert das Schneiden mit dem bewegten Material, sodass der Draht während des Schneidvorgangs weiterlaufen kann. Je nach Konstruktion kann die Werkzeugbewegung rotierend oder durch einen anderen synchronisierten Mechanismus erfolgen. Ein flugschneid-Gerät mit Glättungsfunktion ist anhand seiner tatsächlichen Werkzeugbewegung und Steuersequenz zu bewerten, nicht anhand der Annahme, dass alle Flugschneid-Systeme ein einheitliches Design aufweisen.
Begriffliche Überschneidungen: Eine Laufschere (travelling cutoff) wird gelegentlich ebenfalls als Flugschere bezeichnet. Jinchun listet Tracking-Scheren und Flugscheren separat auf; Käufer sollten jedoch eine Mechanismuszeichnung oder ein Betriebsvideo anfordern, um den Unterschied zwischen den angebotenen Modellen zu klären. Es darf nicht automatisch davon ausgegangen werden, dass die Bezeichnung „Flugschere“ stets höhere Geschwindigkeit oder bessere Genauigkeit bedeutet.
Verwenden Sie den nachfolgenden Vergleich zur Vorbereitung eines Probelaufs. Dies sind allgemeine Bewertungskriterien, keine Leistungsgarantien oder Preisrangfolgen.
Kriterium |
Festschneidvorrichtung |
Verfolgungsschere |
Fliegschere |
Zuführung und Zyklus |
Typische Zuführunterbrechung bei jedem Schnitt |
Der Schlitten führt den Draht und kehrt dann zurück |
Schnitt synchron zur bewegten Drahtführung |
Hauptgeschwindigkeitsprüfung |
Zeit für Vorschubstopp und Neustart |
Hin- und Rücklaufzyklus |
Schnittfrequenz und Synchronisation |
Genauigkeitsprüfung |
Länge nach wiederholten Neustarts |
Länge über wiederholte Nachführzyklen |
Länge bei tatsächlicher Produktionsgeschwindigkeit |
Oberfläche und Enden |
Prüfung von Rollen, Schneidkanten und Handhabung |
Prüfung von Rollen, Schneidkanten und Handhabung |
Prüfung von Rollen, Schneidkanten und Handhabung |
Kostenbewertung |
Angebot für den vollständig installierten Umfang |
Einschluss von Transport-, Wartungs- und Steuerungsfunktionen |
Bestätigung der Mechanismus-Werkzeuge und -Steuerungen |
Für gelegentliche Chargen beginnen Sie zunächst damit, zu prüfen, ob ein Festschneidzyklus die Anforderungen der nachgeschalteten Prozesse erfüllt. Für kontinuierliche Fertigung, bei der Unterbrechungen der Zuführung die Ausbringung begrenzen, bewerten Sie das synchronisierte Schneiden. Für kurze Zuschnitte überprüfen Sie die maximale Schnittanzahl pro Minute; für lange Stäbe prüfen Sie Geradheit sowie Empfangsunterstützung.
Werkstoffgüte und Festigkeit beeinflussen die Belastung beim Richten und Schneiden. Oberflächensensitiver Draht erfordert besondere Aufmerksamkeit hinsichtlich Walzendruck, Werkzeugkontakt und Entladungsstoß. Vergleichen Sie draht-Richtmaschinen anhand derselben Spulenspezifikation, kürzester und längster Längen, Toleranzen und Empfangsanordnung. Fordern Sie gemessene Ergebnisse an, statt allein nach Durchmesserbereich auszuwählen.
Geben Sie die Werkstoffgüte, Beschichtung, Drahtdurchmesser und Toleranz, verfügbare Festigkeitsdaten, Spulendimensionen und -gewicht, minimale und maximale Schnittlängen, Geradheitsgrenzwerte, Endqualitätskriterien sowie die angestrebte Stückzahl pro Minute an. Beschreiben Sie die nachfolgende Verarbeitungsstufe und den verfügbaren Bodenplatz. Fordern Sie im Angebot Angaben zum Prüfmaterial, zur Versuchslänge, zum erzielbaren Takt und zur inkludierten Austragseinrichtung an.
FAQ
1. Ist eine Flugschere stets genauer?
Nein. Die Genauigkeit hängt vom Messsystem, der Synchronisation, der Drahtzugkraft und der Einrichtung ab. Vergleichen Sie Versuchsergebnisse unter identischen Bedingungen.
2. Kann eine Maschine jeden Drahtwerkstoff verarbeiten?
Gehen Sie davon nicht aus. Fordern Sie für jede Güte und Festigkeitsklasse eine Bestätigung der Leistungsfähigkeit an, einschließlich der erforderlichen Werkzeuge.
3. Warum können kurze Zuschnitte die Ausbringung verringern?
Sie erfordern mehr Schneidzyklen pro gleicher Vorschublänge. Das Zurücksetzen des Schneidwerks und das Produkt-Austragen können zu Engpässen werden.
Wählen Sie die Schneidmethode basierend auf überprüften Ergebnissen und Qualität für Ihren konkreten Draht. Bestätigen Sie den Mechanismus, führen Sie repräsentative Längen aus und vergleichen Sie den gesamten Prozess über die Entladung. Senden Sie uns Ihr Drahtmaterial, den Durchmesser, die Schnittlänge, die Toleranz und die gewünschte Ausbringungsmenge. Jinchun empfiehlt das geeignete Richt- und Schneidsystem.
 Aktuelle Nachrichten
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN