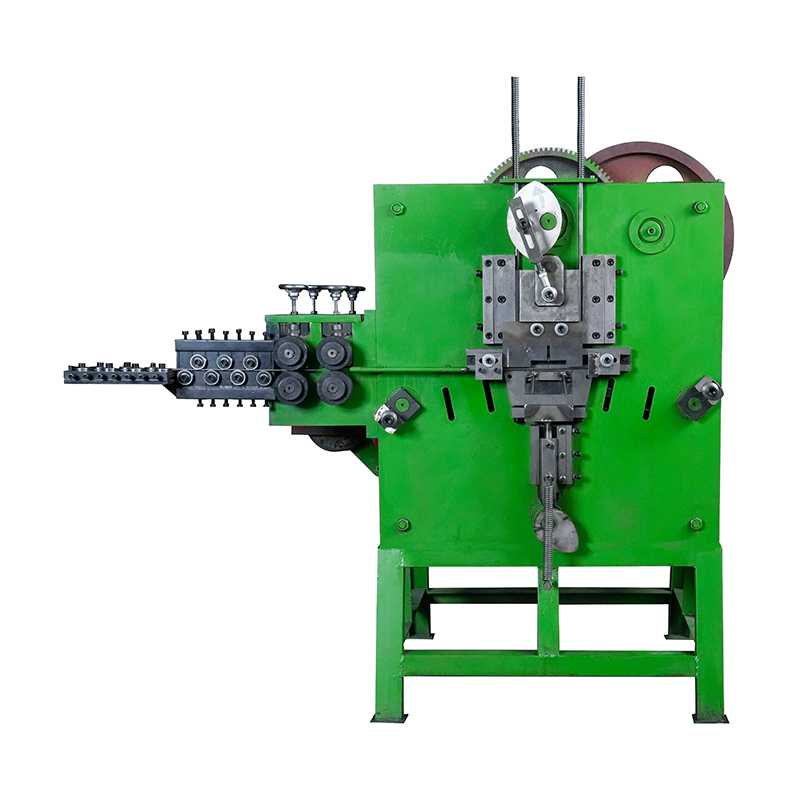
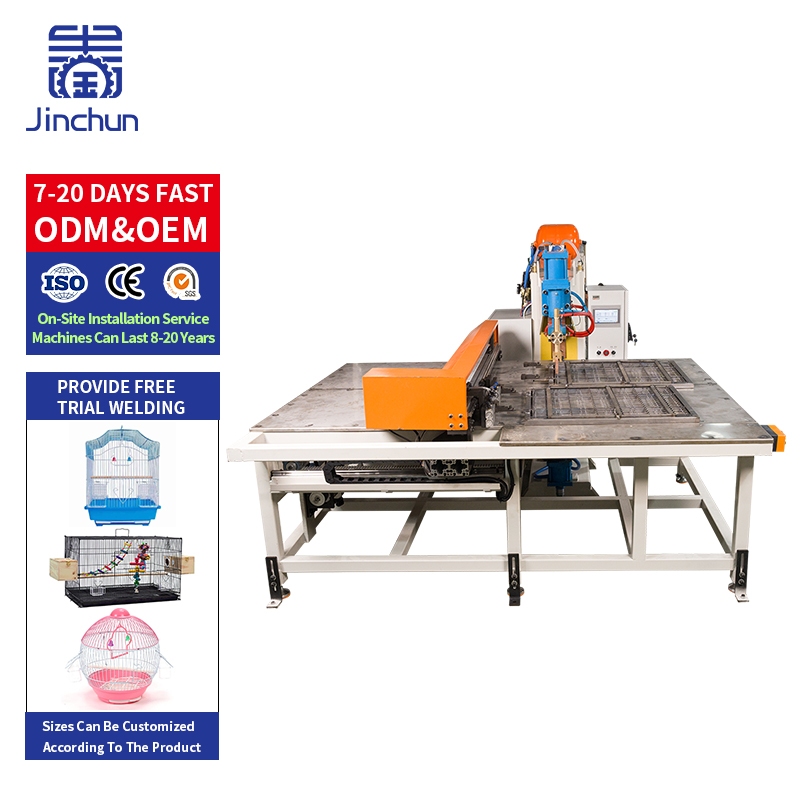
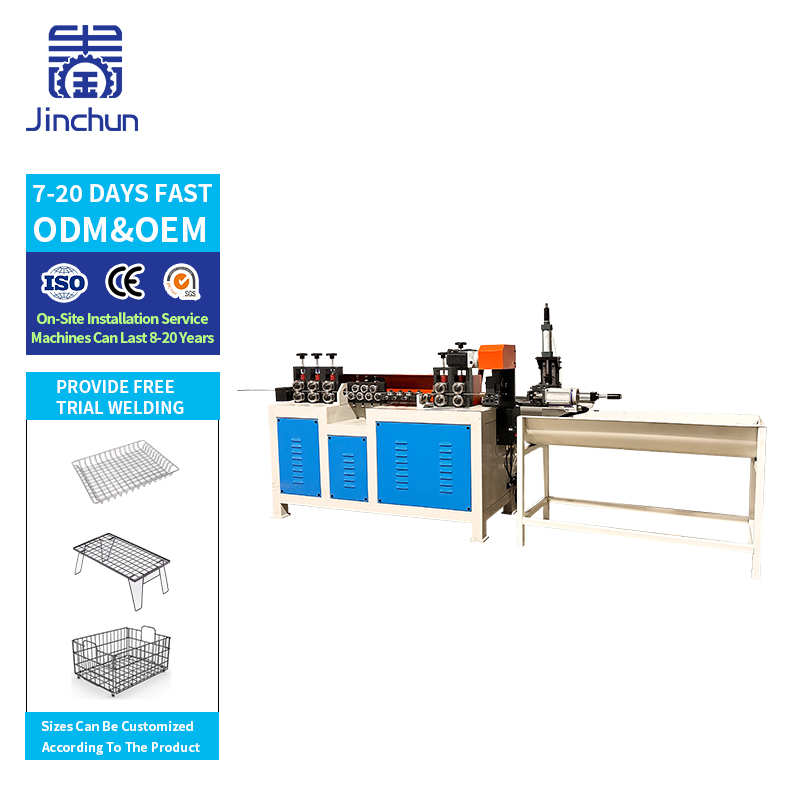
أفضل آلة لتصويب وتقطيع الأسلاك هي التي تُنتج قضبانًا مقبولةً بمعدلٍ يتوافق مع احتياجات العملية التالية. ولا يمكن لمجرد سرعة التغذية العالية أن تُخبرك بذلك. فطول القطع، وحالة السلك، وزمن التوقف، ومعالجة التفريغ تؤثر جميعها على الإنتاج المفيد. ويوضح هذا الدليل كيفية مقارنة أنظمة القطع الثابتة، وأنظمة القص المتتبعة، وأنظمة القص المتحركة قبل طلب تكوين معين.
يُزيل التصويب الانحناء الحلزلي للسلك، بينما يُحدِّد القطع طول القطعة الأولية المطلوبة للحام أو الثني أو التجميع. ويجب أن تعمل هاتان العمليتان معًا. فإذا توقفت التغذية عند كل قطعة، فقد تحدّ الاختراقات القصيرة المتكررة من الإنتاج. أما إذا تمَّ القطع أثناء حركة السلك، فيجب أن يتناسق القاطع مع تلك الحركة. ولا يضمن أيٌّ من هذين الترتيبين دقةً معينةً. كما أن انزلاق عجلات التغذية، وضبط معايرة القياس، وحالة الشفرة، وتغيرات المادة تؤثر جميعها أيضًا.
ابدأ بعدد القطع المقبولة في الدقيقة عند طول القطع الفعلي الخاص بك. على سبيل التوضيح، يُنتج تغذية مستمرة بسرعة ٣٠ متراً في الدقيقة نظرياً ٦٠ قطعة في الدقيقة عند طول قطعة قدره ٠٫٥ متر، قبل أخذ حدود دورة التشغيل والقطع المرفوضة وفقدان الكفاءة أثناء المناولة. هذه مثال حسابي فقط، وليس مواصفة فنية لآلة جينتشون.
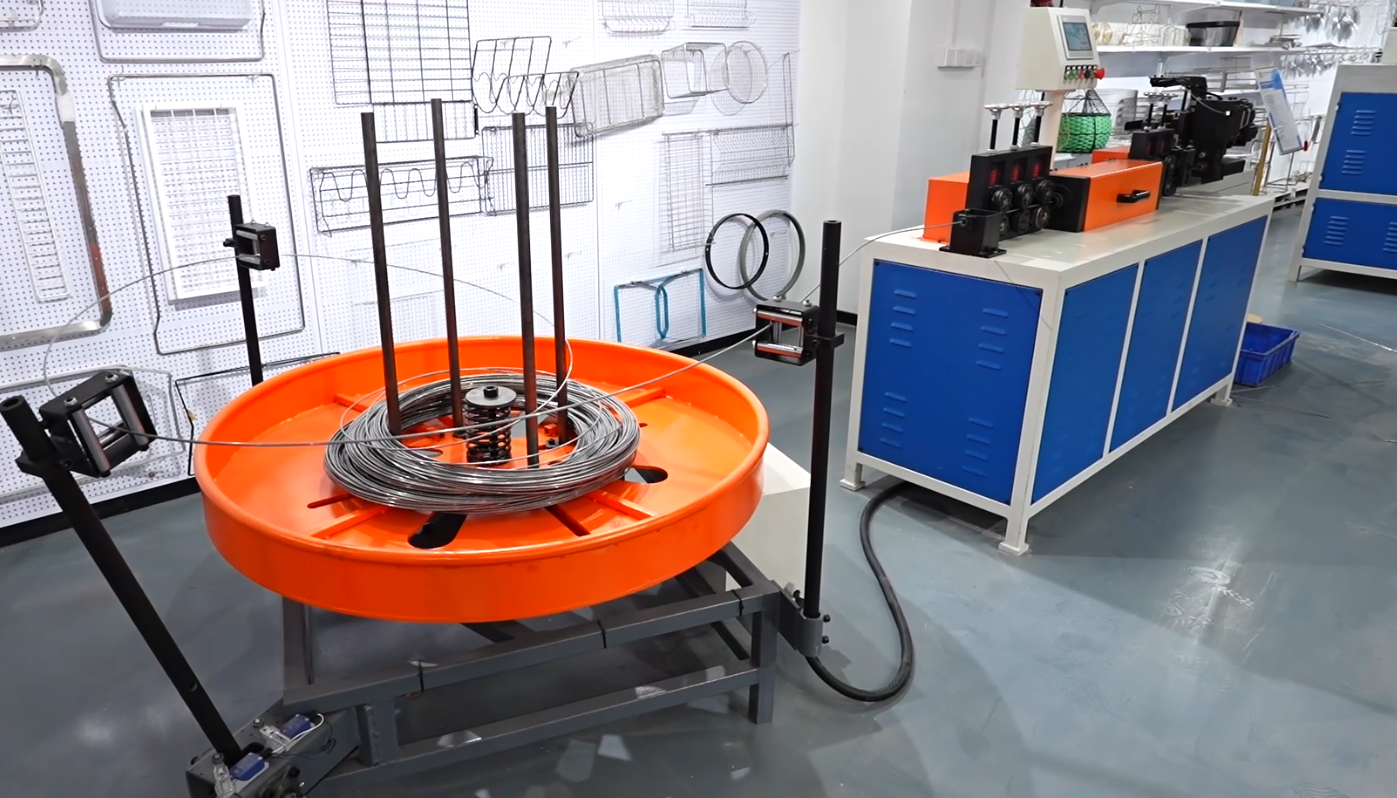
في ترتيب إيقاف-للقطع النموذجي، تقوم البكرات بتقديم السلك وتسويته إلى الطول المبرمج. ثم تتوقف عملية التغذية مؤقتاً بينما يقوم قاطع ثابت الموضع الطولي بإجراء القطع. وبعد ذلك تستأنف التغذية لإنتاج القطعة التالية. اطلب من المورد تأكيد التسلسل الفعلي، لأن اسم الفئة لا يصف كل التفاصيل الميكانيكية.
يَجْدُرُ تَقْييمُ هَذَا التَّرْتيبِ عِنْدَمَا يَكُونُ المَخرَجُ مُعتَدِلًا وَتَحقِّقُ دَورَةُ القَطْعِ الطَّلَبَ. فَهُوَ يَتجنَّبُ حَمَّالَةَ القَاطِعِ المُتحَرِّكَةَ، لَكِنَّ التَّسَارُعَ وَالتَّوقُّفَ المُتَكَرِّرَيْنِ يُمكِنُ أَنْ يُقلِّلَا المَخرَجَ المُتوسِّطَ. تَحقَّقْ مِنْ أَقصَرِ الطُّولِ المَطلُوبِ لِلقِطَعِ الفَارِغَةِ، وَأَيضًا مِنَ العُصِيِّ الطَّويلَةِ؛ فَنَفسُ مَعدَّةِ سُرعَةِ التَّغذِيَةِ يُمكِنُ أَنْ تُنتِجَ مَعدَّلاتٍ مُختَلِفَةً جِدًّا لِلعَددِ المَقطُوعِ.
يَتَحَرَّكُ تَرْتيبُ نِظَامِ القَطْعِ المُتَابِعِ عَادَةً وَحدَةَ القَطْعِ طَولَ مَسَارِ السِّلكِ. فَتَتَابَعُ الوَحدَةُ حَرَكَةَ السِّلكِ خِلَالَ القَطْعِ، ثُمَّ تَعودُ لِلدَّورةِ التَّالِيَةِ. وَ آلةُ تَسوِيَةٍ بِقَطْعٍ مُتَابِعٍ يُمكِنُهَا إِذَنْ تَقليلَ الانقِطَاعَاتِ فِي التَّغذِيَةِ، شَرْطَ أَنْ تَدعَمَ دَورَةُ الحَرَكَةِ وَالعَودَةِ الطُّولَ وَالسُّرعَةَ المَطلُوبَيْنِ.
اطلُبْ رُؤيَةَ القَاطِعِ المُتحَرِّكِ فِي العَملِ. وَتَأكَّدْ مِنْ طُولِ حَرَكَةِ الحَمَّالَةِ، وَأَقصَى تَكرَارٍ لِلقَطْعِ، وَالسُّرعَةِ المُتَاحَةِ لِأَقصَرِ قِطْعَةٍ فَارِغَةٍ لَدَيكَ. وَافحَصْ أَيضًا كَيفَ يَدخُلُ العُودُ المَقطُوعُ إِلَى رَفِّ القَبْضِ. فَإِنَّ القَطْعَ النَّاجِحَ لا يَكُونُ مُفِيدًا إِلَّا إِذَا نَقَّلَ نِظَامُ الإِخْرَاجِ القِطْعَ بِثَبَاتٍ.
يُنسِّق نظام القص الطائر عملية القص مع حركة المادة بحيث يواصل السلك التقدُّم أثناء حدث القص. وقد تكون حركة الأداة دوَّارة أو تستخدم آلية متزامنة أخرى، وفقًا للتصميم. آلة تسوية القص الطائر يجب تقييمها استنادًا إلى حركة أداة الفعلية وتسلسل التحكم فيها، وليس بافتراض أن جميع أنظمة القص الطائر تتشارك في تصميم واحد.
تداخل في المصطلحات: فقد يُشار إلى قاطع الحركة أيضًا باسم القص الطائر. وتدرج شركة جينتشون معدات القص المُتتبِّعة والقص الطائر بشكل منفصل، لكن المشترين يجب أن يطلبوا رسمًا توضيحيًّا للآلية أو فيديو تشغيليًّا لتحديد الفرق بين النماذج المعروضة. ولا ينبغي افتراض أن تسمية «القص الطائر» تعني دائمًا سرعة أعلى أو دقة أكبر.
استخدم المقارنة أدناه لإعداد تجربة. وهذه نقاط تقييم عامة، وليست ضمانات أداء أو ترتيبًا سعريًّا.
المعيار |
القص الثابت |
القص المتتبع |
القص الطائر |
التغذية والدورة |
الوقت النموذجي للتوقف عن التغذية عند كل قص |
تتبع العربة للسلك ثم تعود |
القطع المزامَن مع سلك الحركة |
فحص السرعة الرئيسية |
وقت إيقاف التغذية وإعادة التشغيل |
دورة الحركة والعودة |
تردد القطع والمزامنة |
التحقق من الدقة |
الطول بعد عمليات إعادة التشغيل المتكررة |
الطول على مدى دورات التتبع المتكررة |
الطول عند سرعة الإنتاج الفعلية |
السطح والأطراف |
فحص البكرات، والشفرات، وطرق المناولة |
فحص البكرات، والشفرات، وطرق المناولة |
فحص البكرات، والشفرات، وطرق المناولة |
تقييم التكلفة |
عرض أسعار يشمل النطاق المُركَّب بالكامل |
يشمل صيانة الناقل والتحكم فيه |
التحقق من أدوات آلية التشغيل ونظام التحكم |
للمجموعات المتقطعة، ابدأ بالتحقق مما إذا كان دورة القطع الثابتة تفي بالمتطلبات اللاحقة. أما في الإنتاج المستمر الذي تقيّده انقطاعات التغذية، فقيِّم تقنية القطع المتزامنة. وللقطع القصيرة، تأكَّد من أقصى عدد ممكن من عمليات القطع في الدقيقة؛ وللقضبان الطويلة، تأكَّد من استقامتها ودعم الاستلام المناسب لها.
تؤثر درجة المادة وقوتها على حمل عمليتي التسوية والقطع. ويجب إيلاء اهتمام خاص للسلك الحساس للسطح فيما يتعلق بضغط الأسطوانات، والتلامس مع الأدوات، وتأثير التفريغ. قارن آلات تسوية الأسلاك باستخدام مواصفات لفافة واحدة، وأقصر طولٍ وأطول طولٍ، والتسامح المسموح، وترتيب استلام المنتج. واطلب نتائج قياسية فعلية بدل الاكتفاء باختيار الجهاز بناءً على نطاق القطر فقط.
قدِّم درجة المادة، والطلاء، وقطر السلك والتسامح المسموح به، وبيانات القوة المتاحة، وأبعاد لفائف السلك ووزنها، وأقصر طول مسموح به وأطول طول مسموح به للقطع، وحدود استقامة السلك، ومعايير جودة الأطراف، والمعدل المستهدف لعدد القطع المقبولة في الدقيقة. وصِف العملية التالية والمساحة المتاحة على الأرض. اطلب في عرض السعر توضيح نوع المادة الاختبارية، وطول العينة التجريبية، والدورة الإنتاجية القابلة للتحقيق، والمعدات المضمنة لتفريغ المنتج.
الأسئلة الشائعة
١. هل ماكينة القص الطائر دائمًا أكثر دقة؟
لا. فالدقة تعتمد على نظام القياس، والتناسق الزمني، وسحب السلك، وإعداد الماكينة. قارن النتائج التجريبية في ظل نفس الظروف.
٢. هل يمكن لماكينة واحدة معالجة جميع أنواع أسلاك المواد؟
لا تفترض ذلك. اطلب تأكيد السعة لكل درجة من المواد ولكل مدى مقاومة، بما في ذلك الأدوات المطلوبة.
٣. لماذا يؤدي استخدام القطع القصيرة إلى خفض الإنتاج؟
لأنها تتطلب عدد دورات قص أكبر لنفس طول التغذية. وقد تصبح إعادة ضبط القاطع وتفريغ المنتج عوامل محددة للأداء.
اختر طريقة القص المُناسبة بناءً على الناتج المُحقَّق والجودة المضمونة لسلكك الفعلي. وافِق على آلية التشغيل، وجرب أطوالاً تمثيلية، وقارن العملية الكاملة عبر مرحلة التفريغ. أرسل إلينا نوع مادة السلك، وقطره، وطول القطعة المطلوب قصها، والتسامح المسموح به، والناتج المستهدف. وسوف توصي شركة جينتشون بالمنظومة المناسبة للتصويب والقص.
 أخبار عاجلة
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN