xitoy, Guandun, Foshan shahri, Beijiao tumani, Shunjang qishlog'i, Sanle ko'chasi, 25-son, Jicheng ilmiy-texnika innovatsiya parki, 9-bino, 101-xona +86-18038626853 [email protected]
xitoy, Guandun, Foshan shahri, Beijiao tumani, Shunjang qishlog'i, Sanle ko'chasi, 25-son, Jicheng ilmiy-texnika innovatsiya parki, 9-bino, 101-xona +86-18038626853 [email protected]

Eng yaxshi sim to'g'rilash va kesish uskunasi — keyingi jarayoningiz talab qiladigan tezlikda qabul qilish mumkin bo'lgan simlarni yetkazib beradigan uskunadir. Faqat yuqori oziqlantirish tezligi buni ko'rsatmaydi. Kesish uzunligi, sim holati, to'xtash vaqtining uzunligi hamda chiqarishni boshqarish — barchasi foydali chiqishga ta'sir qiladi. Ushbu qo'llanma sizga konfiguratsiya so'rovini berishdan oldin doimiy kesish, kuzatuv kesish va parvoz kesish tizimlarini solishtirish usullarini tushuntiradi.
To'g'rilash — simning spiral shaklidagi egilishini yo'q qiladi; kesish esa payvandlash, egish yoki montaj uchun zarur bo'lgan sim bo'lagining uzunligini belgilaydi. Bu operatsiyalar birgalikda ishlashi kerak. Agar har bir kesishda oziqlantirish to'xtasa, tez-tez qisqa kesishlar ishlab chiqarishni cheklashi mumkin. Agar kesish sim harakatlanayotganda amalga oshirilsa, kesgich ushbu harakat bilan sinxronlashtirilishi kerak. Hech qanday usul aniq bir aniqlikni kafolatlamaydi. Oziqlantirish g'ildiragining slipi, o'lchov kalibratsiyasi, pichoq holati hamda materialdagi o'zgarishlar ham muhim ahamiyatga ega.
Boshlang'ich qabul qilingan detallar sonini daqiqasiga oling — bu sizning haqiqiy kesish uzunligingizda. Masalan, 30 metr daqiqasiga uzluksiz oqim 0.5 metrlik har bir detaldan oldin nazariy jihatdan 60 ta detalni daqiqasiga beradi; bu esa sikl cheklovlari, rad etilganlar va boshqarish yo'qotishlaridan oldin. Bu hisoblash misolidir, Jinchun apparati spetsifikatsiyasi emas.
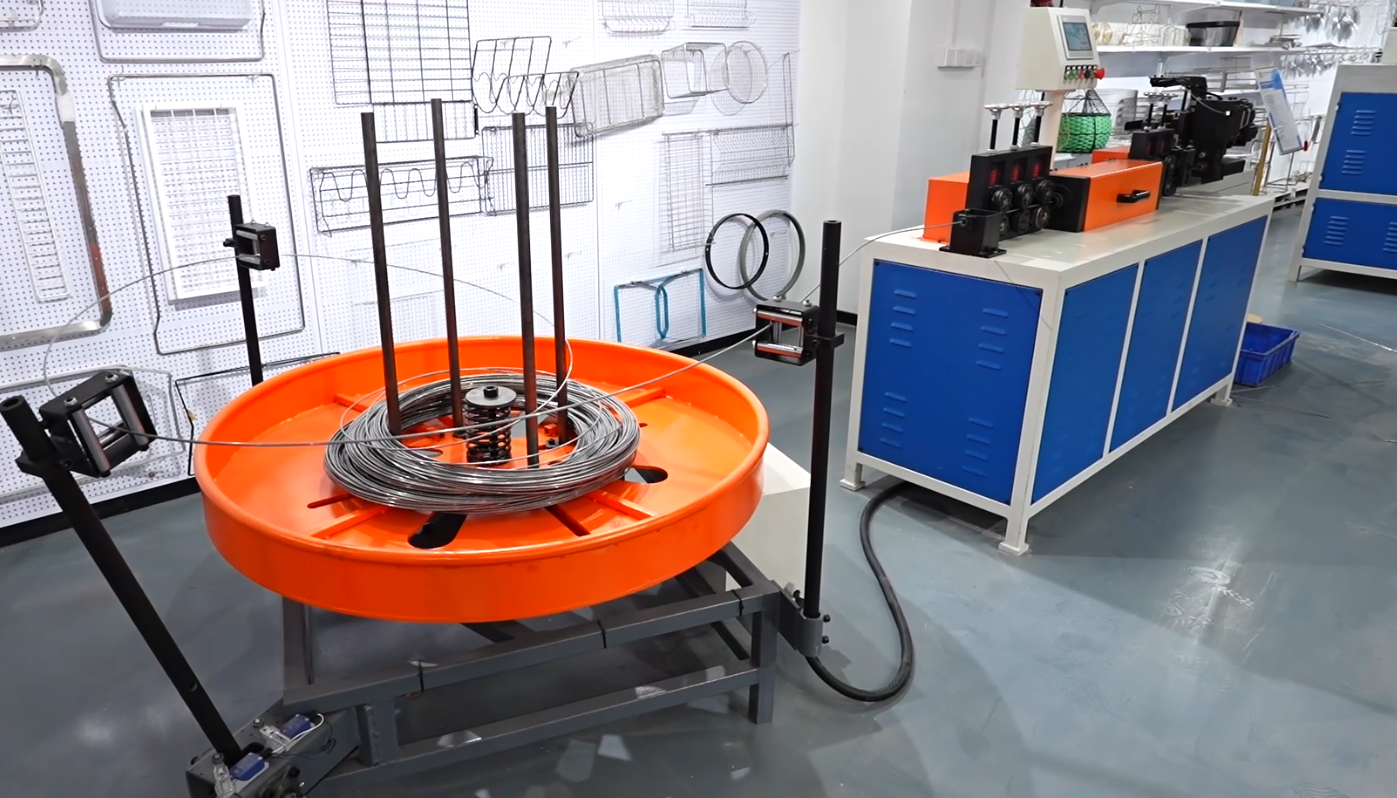
Odatda to'xtatib kesish usulida valflar simni dasturlangan uzunlikka ilgarilatadi va to'g'rilaydi. Keyin kesish uchun doimiy bo'ylama pozitsiyada joylashgan kesgich ishga tushguncha oqim to'xtatiladi. Keyingi detallar uchun oqim qaytadan boshlanadi. To'liq ishlash ketma-ketligini aniqlash uchun yetkazib beruvchidan so'rang, chunki kategoriya nomi barcha mexanik tafsilotlarni tasvirlamaydi.
Bu tartib, chiqish o'rtacha darajada va kesish sikli talablarga mos kelganda baholashga loyiqdir. U harakatlanuvchi kesuvchi karuselidan qochadi, lekin takroriy tezlanish va to'xtash o'rtacha chiqishni pasaytirishi mumkin. Eng qisqa kerakli bo'sh joylar hamda uzun sterjenlarni ham tekshiring; bir xil oziqlanish tezligi juda turli xil bitta mahsulot chastotasini berishi mumkin.
Kuzatuvchi kesish tartibi odatda kesish birligini sim yo'nalishi bo'ylab harakatlantiradi. Birligimiz kesish paytida sim harakatini moslashtiradi, so'ngra keyingi sikl uchun qaytadi. A kuzatuvchi kesish to'g'rilash mashinasi shuning uchun oziqlanishdagi uzilishlarni kamaytirishi mumkin, agar uning harakatlanish va qaytish sikli so'ralgan uzunlik va tezlikni qo'llab-quvvatlasa.
Harakatlanuvchi kesuvchini ishlash holatida ko'rishni so'rang. Karuselning siljish uzunligini, maksimal kesish chastotasini va eng qisqa bo'sh joy uchun mavjud tezlikni tasdiqlang. Shuningdek, kesilgan sterjen qabul qiluvchi polkaga qanday kirishini tekshiring. Kesish muvaffaqiyatli bo'lsa ham, agar chiqarish tizimi uni ishonchli ravishda olib chiqmasa, bu foydali emas.
Uchuvchi qirqish tizimi simni kesish paytida harakatlanayotgan material bilan moslashtiriladi, shunda sim kesish jarayonida ham ilgari siljishda davom etaveradi. Dizaynga qarab, asbob harakati aylanma yoki boshqa sinxron mexanizm bo'lishi mumkin. A uchuvchi qirqish to'g'rilash mashinasi uning haqiqiy asbob harakati va boshqaruv ketma-ketligi asosida baholanishi kerak, chunki barcha uchuvchi qirqishlar bir xil dizaynga ega deb taxmin qilish mumkin emas.
Atamalar qismen bir-biriga mos keladi: harakatlanuvchi kesgichni ham uchuvchi qirqish deb atash mumkin. Jinchun saytida izni qirqish va uchuvchi qirqish uskunalari alohida ro'yxatlangan, lekin xaridorlar taklif etilayotgan modellar o'rtasidagi farqni aniqlash uchun mexanizm chizmasi yoki ishlash videosini so'rashlari kerak. Uchuvchi qirqish etiketkasi doim tezroq yoki aniqroq degan ma'noni anglatmaydi.
Sinov tayyorlash uchun quyidagi solishtirishdan foydalaning. Bu umumiy baholash nuqtalari bo'lib, ular ishlash kafolatlari yoki narxlarning tartiblanishi emas.
Mezon |
Doimiy kesish |
Kuzatuv kesish |
Parvoz qiluvchi kesish |
Oziqlantirish va sikl |
Har bir kesishda odatda oziqlantirish to'xtashi |
Ko'rsatgich simni kuzatib boradi, so'ngra qaytadi |
Harakatlanayotgan sim bilan sinxron kesish |
Asosiy tezlikni tekshirish |
Oziqlantirishni to'xtatish va qayta ishga tushirish vaqti |
Borish va qaytish sikli |
Kesish chastotasi va sinxronizatsiya |
Aniqlikni tekshirish |
Qayta ishga tushirilgandan keyingi uzunlik |
Takroriy kuzatuv sikllari bo'ylab uzunlik |
Haqiqiy ishlab chiqarish tezligidagi uzunlik |
Yuz va uchlari |
Silindrlar, pichaklar va boshqarishni tekshirish |
Silindrlar, pichaklar va boshqarishni tekshirish |
Silindrlar, pichaklar va boshqarishni tekshirish |
Xarajatlarni baholash |
To'liq o'rnatilgan doirani taklif qilish |
Tashish xizmatlarini va boshqaruvi shu jumladan |
Mexanizm uskunalari va boshqaruvini tasdiqlash |
Ayrim partiyalarga nisbatan avvalo doimiy kesish sikli pastdagi talablarga javob berishini tekshiring. Doimiy ishlab chiqarishda esa oziq-ovqat uzilishlari chiqishni cheklashi mumkin, shuning uchun sinxron kesishni baholang. Qisqa bo'g'inlar uchun daqiqada maksimal kesishlar sonini, uzun sterjenlar uchun esa to'g'rilik va qabul qilish qo'llab-quvvatlashini tekshiring.
Materialning darajasi va mustahkamligi to'g'rilash va kesish yukini ta'sirlaydi. Yuzaga sezgir sim uchun aylanuvchi valflarning bosimi, uskuna bilan aloqasi va chiqishdagi urilishga e'tibor qaratilishi kerak. Solishtiring sim to'g'rilash uskunalari bir xil g'ildirak spetsifikatsiyasi, eng qisqa va eng uzun uzunliklar, noaniqliklar va qabul qilish tartibi asosida. Faqat diametr diapazoni bo'yicha tanlamasdan, o'lchangan natijalarni so'rang.
Materialning darajasi, qoplamasi, sim diametri va uning chetlanishi, mavjud mustahkamlik ma'lumotlari, g'ildirak o'lchamlari va og'irligi, minimal va maksimal kesish uzunliklari, to'g'rilik chegaralari, uchlarning sifat me'yori va daqiqasiga to'g'ri keladigan qabul qilinadigan detallar sonini ko'rsating. Keyingi operatsiyani va mavjud maydonni tavsiflang. Narx taklifida sinov materiali, sinov uzunligi, erishiladigan sikl va qo'shimcha chiqarish jihozlari ko'rsatilishini so'rang.
TSS
1. Parvoz kesgichi doim aniqroqmi?
Yo'q. Aniqlik o'lchov tizimi, sinxronizatsiya, sim tortish kuchi va sozlashga bog'liq. Sinov natijalarini bir xil sharoitda solishtiring.
2. Bir dona apparat barcha sim materiallarini qamrab olishi mumkinmi?
Shunday deb hisoblamang. Har bir daraja va mustahkamlik diapazoni uchun quvvat tasdiqlashni, shu jumladan talab qilinadigan asbob-uskunalarni ham so'rang.
3. Nima uchun qisqa bo'laglar ishlab chiqarish hajmini kamaytiradi?
Ular bir xil uzunlikdagi materialni kesish uchun ko'proq kesish sikllarini talab qiladi. Kesgichni qayta sozlash va mahsulotni chiqarish cheklovchi omillarga aylanishi mumkin.
Haqiqiy simning tekshirilgan chiqishi va sifatiga mos kesish usulini tanlang. Mexanizmni tasdiqlang, namuna uzunliklarni ishga tushiring va butun jarayonni razryad orqali solishtiring. Sim materialingizni, diametrini, kesish uzunligini, noaniqlik darajasini va maqsadli chiqishni bizga yuboring. Jinchun sizga mos to'g'rilash va kesish tizimini tavsiya qiladi.
 Qaynoq yangiliklar
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
2026-09-03
 EN