 EN


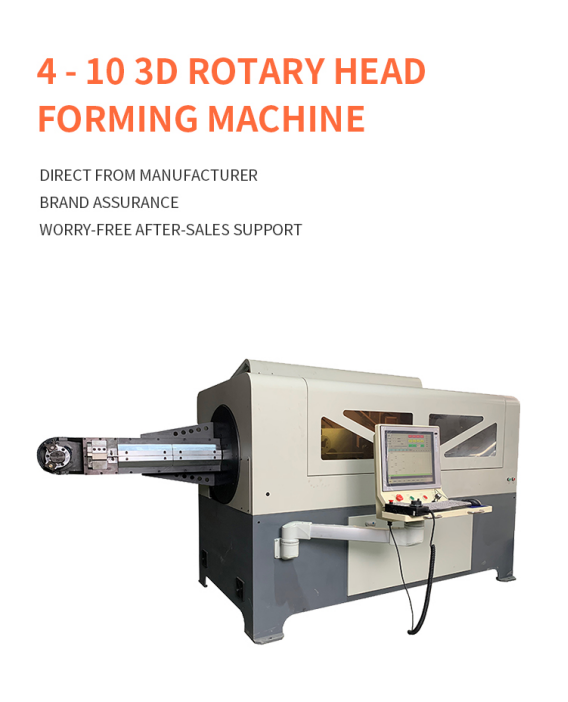
ການຜະລິດຊິ້ນສ່ວນສາຍທີ່ດັດຜ່ານຫຼາຍແຜນທີ່ແຕກຕ່າງຈາກການຜະລິດໂຟຣາມແບນ. ເມື່ອຮູບຮ່າງເປັນໄປຢ່າງສັບສົນຫຼາຍຂຶ້ນ, ເຄື່ອງຈັກຈະຕ້ອງຄວບຄຸມຄວາມຍາວຂອງການປ້ອນ, ມຸມການດັດ, ການປັ່ນ ແລະ ຕຳແໜ່ງຂອງເຄື່ອງມືເປັນຂະບວນການດຽວກັນ. ເຄື່ອງ ດັດລວມສາຍແຕ່ງຕັ້ງແບບຫົວປັ່ນ 3D ແກ້ໄຂບັນຫານີ້ດ້ວຍການເຄື່ອນຫົວດັດອ້ອມວັດຖຸດັ່ງນັ້ນສາຍຈະຢູ່ໃນສະຖານະທີ່ຄ່ອນຂ້າງເຄື່ອນໄຫວຕໍ່າໃນຂະນະທີ່ກຳລັງຂຶ້ນຮູບ.
ຄຳວ່າ “ຫົວປັ່ນ” ໝາຍເຖິງຫຍັງໃນການຂຶ້ນຮູບສາຍ 3D
ໃນການຈັດແຕ່ງຫົວທີ່ເຄື່ອນທີ່ແບບລ້ອດ, ໜ່ວຍງອເຮັດການປ່ຽນທ່າທີ່ອ້ອມຮອບລວມເສັ້ນລວມແທນທີ່ຈະໃຊ້ຊິ້ນສ່ວນທີ່ສຳເລັດແລ້ວເພື່ອປ່ຽນທ່າທີ່ຜ່ານແຕ່ລະມຸມໃນອະວະກາດ. ໂປຣແກຣມ CNC ຈະປະສານການສົ່ງເສັ້ນລວມ, ການເຄື່ອນທີ່ຂອງຫົວງອ ແລະ ການເຄື່ອນທີ່ຂອງເຄື່ອງມືງອເພື່ອສ້າງຊິ້ນສ່ວນທີລະຄຸນລັກສະນະ.
ວິທີການນີ້ເປັນທີ່ເປັນປະໂຫຍດຢ່າງເປັນພິເສດເມື່ອຊິ້ນສ່ວນມີຄວາມເລິກ, ມີການງອທີ່ເອີ້ນວ່າ offset ຫຼື ມີຫຼາຍແຕ່ລະລະນາບ. ການຮັກສາເສັ້ນລວມໃຫ້ຢູ່ໃນສະຖານະທີ່ຄົງທີ່ຈະຊ່ວຍຫຼຸດຜ່ອນການເຄື່ອນທີ່ທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້ເມື່ອສ່ວນທີ່ຖືກຂຶ້ນຮູບມີຄວາມຍາວຂຶ້ນ ຫຼື ມີຮູບຮ່າງທີ່ບໍ່ສົມດຸນຫຼາຍຂຶ້ນ.
ລຳດັບຂັ້ນຕອນການຂຶ້ນຮູບທີລະຂັ້ນຕອນ
ວຟິທີການປະກົດຕາມປົກກະຕິເລີ່ມຕົ້ນເມື່ອເສັ້ນລວມທີ່ຖືກຮີດໃຫ້ເປັນເສັ້ນຊື່ນແລ້ວຖືກສົ່ງເຂົ້າໄປໃນເຄື່ອງຈັກຈົນເຖິງຄວາມຍາວທີ່ຖືກຂຽນໂປຣແກຣມໄວ້. ຫົວງອຈະເຄື່ອນໄປສູ່ຕຳແໜ່ງທີ່ກຳນົດໄວ້, ງອຄັ້ງທຳອິດ ແລະ ປ່ຽນທ່າທີ່ເພື່ອເຂົ້າໄປໃນລະນາບຖັດໄປ. ລຳດັບນີ້ຈະດຳເນີນຕໍ່ໄປຈົນເຖິງເວລາທີ່ຮູບຮ່າງທັງໝົດຖືກຂຶ້ນຮູບສຳເລັດ ແລະ ຊິ້ນສ່ວນຖືກຕັດອອກ ຫຼື ຖືກປ່ອຍອອກ.
ການເຄື່ອນທີ່ທີ່ແນ່ນອນຂຶ້ນກັບຮູບຮ່າງຂອງຊິ້ນສ່ວນ ວັດຖຸດິບ ເສັ້ນຜ່າສູນກາງຂອງລວມ ຮັດສະໝີຂອງການງອ ແລະ ເຄື່ອງມືທີ່ເລືອກ. ເນື່ອງຈາກເຫດຜົນນີ້ ການທົດສອບຕົວຢ່າງທີ່ຖືກຕ້ອງຈະມີຄຸນຄ່າຫຼາຍກວ່າການປະເມີນເຄື່ອງຈັກພຽງແຕ່ຈາກຊ່ວງຂອງລວມທີ່ກຳນົດໄວ້.
- ໃສ່ລວມທີ່ໄດ້ໂປຣແກຣມໄວ້.
- ຈัดຕັ້ງເຄື່ອງມືງອໃຫ້ຢູ່ໃນຕຳແໜ່ງທີ່ຕ້ອງການ ແລ້ວປະຕິບັດການງອໃຫ້ໄດ້ມຸມທີ່ຕ້ອງການ.
- ຫັນຫຼືປັບທິດທາງຂອງຫົວງອເພື່ອເຮັດການງອໃນແຕ່ລະແຕ່ງ.
- ເຮັດຊ້ຳຂັ້ນຕອນການໃສ່ລວມແລະງອຈົນຮູບຮ່າງສຳເລັດ.
- ຕັດຫຼືປ່ອຍຊິ້ນສ່ວນອອກ ແລ້ວກວດສອບຂະໜາດຂອງມັນ.
ເຫດໃດທີ່ຄວາມສະຖຽນຂອງລວມຈຶ່ງສຳຄັນ
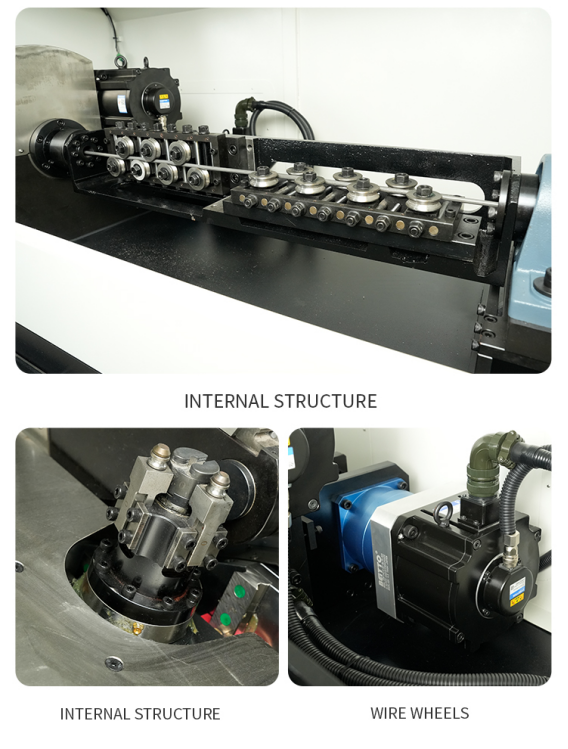
ເມື່ອຊິ້ນສ່ວນທີ່ຍາວຫຼືບໍ່ປົກກະຕິຖືກບັງຄັບໃຫ້ຫັນຢ່າງໄວວາ ມວນນ້ຳໜັກຂອງມັນສາມາດເຮັດໃຫ້ເກີດການສັ່ນແລະການປ່ຽນແປງຕຳແໜ່ງ. ລະບົບຫົວຫັນຖືກອອກແບບມາເພື່ອຫຼຸດຜ່ອນຄວາມຈຳເປັນໃນການຫັນຊິ້ນສ່ວນທີ່ກຳລັງພັດທະນານີ້ຜ່ານທຸກໆການງອ. ສິ່ງນີ້ສາມາດເຮັດໃຫ້ຂະບວນການເໝາະສົມກັບການຜະລິດໂຄງສ້າງທີ່ໃຫຍ່ ຊິ້ນສ່ວນທີ່ຍາວ ແລະ ສ່ວນປະກອບທີ່ຮູບຮ່າງກາຍເປັນບໍ່ສົມດຸນໃນຂະນະທີ່ກຳລັງຂຶ້ນຮູບ.
ຄວາມໝັ້ນຄົງບໍ່ໄດ້ເຮັດໃຫ້ການໃຊ້ເຄື່ອງມືທີ່ຖືກຕ້ອງ ການກຽມວັດສະດຸ ຫຼື ການປັບແຕ່ງໂປແກຣມເປັນສິ່ງທີ່ບໍ່ຈຳເປັນ. ມັນເຮັດໃຫ້ຂະບວນການມີພື້ນຖານທີ່ຄວບຄຸມໄດ້ດີຂຶ້ນ ແຕ່ຜົນໄດ້ຮັບສຸດທ້າຍຍັງຂຶ້ນກັບການຄືນຕົວຂອງວັດສະດຸ (springback) ຄວາມເໝືອນກັນຂອງລວດ ແລະ ການວາງແຜນລຳດັບການງອດ.
ແກນ CNC ສຳຄັນ ແລະ ສິ່ງທີ່ແຕ່ລະແກນຄວບຄຸມ
ຜູ້ຊື້ບໍ່ຈຳເປັນຕ້ອງເລືອກເຄື່ອງຈັກພຽງແຕ່ດ້ວຍການເລືອກຈຳນວນແກນທີ່ສູງທີ່ສຸດທີ່ເປັນໄປໄດ້. ຄຳຖາມທີ່ສຳຄັນແມ່ນວ່າ ເຄື່ອງຈັກນີ້ມີການເຄື່ອນທີ່ທີ່ເຮັດຮ່ວມກັນຢ່າງເໝາະສົມຕາມຄວາມຕ້ອງການຂອງຕະກູນຊິ້ນສ່ວນທີ່ຈະຜະລິດຈິງໆ ຫຼື ບໍ່. ຮູບຮ່າງຕົວຢ່າງທີ່ຊັດເຈນຈະຊ່ວຍໃຫ້ຜູ້ສະໜອງສາມາດຈັບຄູ່ລັກສະນະເລຂາຄະນິດແຕ່ລະຢ່າງເຂົ້າກັບການເຄື່ອນທີ່ຂອງເຄື່ອງຈັກໄດ້.
- ການຄວບຄຸມການສົ່ງລວດຈະກຳນົດຄວາມຍາວລະຫວ່າງຈຸດທີ່ງອດ.
- ການເຄື່ອນທີ່ເພື່ອງອດຈະຄວບຄຸມມຸມແລະທິດທາງຂອງການງອດ.
- ການຫັນຂອງຫົວເຄື່ອງຈັກຈະປ່ຽນແປງແຕ່ລະແຕ່ງທີ່ໃຊ້ເຮັດໃຫ້ເກີດຮູບ.
- ການເຄື່ອນທີ່ຂອງເຄື່ອງມື ຫຼື ແກນເພີ່ມເຕີມອາດຈະຊ່ວຍໃນການຜະລິດເສັ້ນຮູບທີ່ສັບສົນ ລັດສະມີທີ່ຕ່າງກັນ ຫຼື ການຖອນຊິ້ນສ່ວນອອກຈາກເຄື່ອງຈັກ.
- ການຕັດຈະແຍກຊິ້ນສ່ວນທີ່ສຳເລັດອອກຈາກວັດສະດຸທີ່ນຳເຂົ້າມາ.
ຊິ້ນສ່ວນທີ່ເໝາະສົມຕໍ່ການຂຶ້ນຮູບດ້ວຍຫົວເຄື່ອງຈັກທີ່ຫັນ
ອຸປະກອນຫົວຈັກສົ່ງທີ່ເລືອນໄດ້ ມັກຖືກພິຈາລະນາໃຊ້ສຳລັບຊິ້ນສ່ວນທີ່ບໍ່ສາມາດວາງແບນຢູ່ເທິງຕາຕະລາງໄດ້. ຕົວຢ່າງທີ່ຄຸ້ນເຄີຍແມ່ນ ເສັ້ນລວມຂອງທີ່ນັ່ງລົດ, ກອບເຟີນີເຈີ, ອຸປະກອນຄົວ ແລະ ຫ້ອງນ້ຳ, ອຸປະກອນຈັດສະແດງໃນຮ້ານຄ້າທີ່ໃຫຍ່, ສ່ວນປະກອບຮອງຮັບເຄື່ອງໃຊ້ໄຟຟ້າ ແລະ ຊິ້ນສ່ວນລວມທີ່ຜະລິດຕາມຄວາມຕ້ອງການໃນອຸດສາຫະກຳ.
ຜູ້ທີ່ເໝາະສົມທີ່ສຸດບໍ່ໄດ້ຖືກກຳນົດພຽງແຕ່ດ້ວຍຊື່ຂອງອຸດສາຫະກຳເທົ່ານັ້ນ. ມັນຖືກກຳນົດໂດຍຮູບຮ່າງ: ມີຫຼາຍດ້ານ, ມີຄວາມເລິກທີ່ສຳຄັນ, ມີສ່ວນທີ່ຖືກຂຶ້ນຮູບຍາວ ຫຼື ມີທ່າທີ່ຈະຍາກທີ່ຈະຜະລິດຢ່າງຕໍ່ເນື່ອງດ້ວຍເຄື່ອງຂຶ້ນຮູບແບບແຕ່ງຕາມແຕ່ງ.
ການພິຈາລະນາດ້ານວັດສະດຸ ແລະ ເຄື່ອງມື
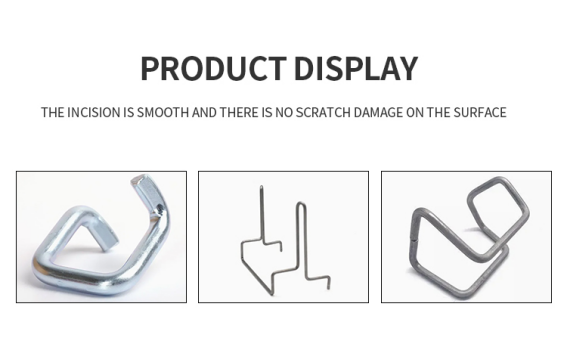
ຄຸນນະສົມບັດຂອງວັດສະດຸມີຜົນຕໍ່ການຄືນຕົວ, ກຳລັງທີ່ຕ້ອງການ, ຄວາມເສື່ອມສະຫຼາຍຂອງເຄື່ອງມື ແລະ ການປ້ອງກັນເນື້ອໜ້າ. ເຫຼັກກາບອນ, ເຫຼັກສະແຕນເລດ ແລະ ອະນຸກົມອື່ນໆ ອາດຈະປະພຶດຕົວຕ່າງກັນ ເຖິງແມ່ນວ່າເສັ້ນຜ່າສູນກາງທີ່ກຳນົດໄວ້ຈະເທົ່າກັນ. ເສັ້ນລວມຮູບກົມ, ເສັ້ນລວມຮູບແຕ່ງ ແລະ ຮູບແບບແຕ່ງຍັງຕ້ອງການການອອກແບບທີ່ແຕກຕ່າງກັນສຳລັບເຄື່ອງຊີ້ນຳ ແລະ ເຄື່ອງຂຶ້ນຮູບ.
ກ່ອນຈະສັ່ງຊື້ ຕ້ອງໃຫ້ຂໍ້ມູນທີ່ກ່ຽວຂ້ອງກັບເອກະລັກຂອງວັດຖຸ ເຊັ່ນ: ຄວາມຈະແຈ້ງຂອງວັດຖຸ ເສັ້ນຜ່າສູນກາງ ຫຼື ມິຕິຂອງຮູບປະຫຼາກ ຮັດສາເສັ້ນເວົ້າ ຄວາມຖືກຕ້ອງ ແລະ ຂໍ້ກຳນົດດ້ານພື້ນໜ້າ. ຖ້າບໍ່ຍອມຮັບຮ່ອຍແຕກ ຈະຕ້ອງປຶກສາກ່ອນທີ່ຈະອອກແບບເຄື່ອງມື.
ສຳລັບຊິ້ນສ່ວນທີ່ມີຂະໜາດນ້ອຍກວ່າ ຫຼື ມີການຈັດສັນທີ່ເຂັ້ມງວດຫຼາຍຂຶ້ນ ອາດພິຈາລະນາການນຳໃຊ້ ເຄື່ອງງອງລວມສາມມິຕິ ເປັນທາງເລືອກດ້ວຍ. ວິທີການຂື້ນຮູບທີ່ເໝາະສົມຄວນຖືກເລືອກຕາມຂະໜາດຂອງຊິ້ນສ່ວນ ຮູບຮ່າງ ພຶດຕິກຳຂອງວັດຖຸ ແລະ ຄວາມສະຖຽນທີ່ຕ້ອງການໃນເວລາງອງ.
ວິທີການປະເມີນຕົວຢ່າງທີ່ທຳການທົດສອບ
ຕົວຢ່າງທີ່ທຳການທົດສອບຄວນສະແດງເຖິງລັກສະນະທີ່ຍາກທີ່ສຸດຂອງຊິ້ນສ່ວນທີ່ຈະຜະລິດຈິງ. ຄວນວັດແທກໄລຍະທາງທີ່ສຳຄັນ ມຸມ ແລະ ຮູບຮ່າງທັງໝົດ ແທນທີ່ຈະກວດເບິ່ງເພີ່ຍງວ່າເຄື່ອງຈັກສາມາດຜະລິດຮູບຮ່າງທີ່ເບິ່ງຄືນຄືກັນເທົ່ານັ້ນ.
ເຮັດການຜະລິດຊິ້ນສ່ວນຕິດຕໍ່ກັນຫຼາຍຊິ້ນ ແລ້ວເປີຽບเทີຍບ. ຄວາມສາມາດໃນການຜະລິດຊິ້ນສ່ວນທີ່ຄືກັນຢ່າງຕໍ່ເນື່ອງໃນກຸ່ມນ້ອຍໆ ສະແດງເຖິງຂໍ້ມູນທີ່ມີຄຸນຄ່າຫຼາຍກວ່າການທີ່ເຮັດຕົວຢ່າງດຽວທີ່ຖືກປັບແຕ່ງຢ່າງລະອຽດ. ການທົດສອບຄວນບັນທຶກເວລາແຕ່ລະວຟິກ (cycle time) ເວລາຕິດຕັ້ງ (setup time) ການປ່ຽນເຄື່ອງມື ຊິ້ນສ່ວນທີ່ເສຍຫາຍ ແລະ ການເຮັດວຽກຂອງຜູ້ປະຕິບັດງານລະຫວ່າງການຜະລິດແຕ່ລະຊິ້ນ.
- ຢືນຢັ້ງການປັບປຸງຮູບແຕ້ມທີ່ໄດ້ຮັບການອະນຸມັດ ແລະ ວິທີການວັດແທກ
- ກວດສອບມິຕິທີ່ສຳຄັນໃນບ່ອນຕ່າງໆຂອງຊິ້ນສ່ວນທີ່ເຊື່ອມຕໍ່ກັນຫຼາຍຊິ້ນ
- ກວດສອບເສັ້ນທີ່ງໍ່, ຮອຍຂີດຂ່ວນ, ການບິດຕົວ, ແລະ ຄຸນນະພາບຂອງສ່ວນທີ່ຖືກຕັດ
- ບັນທຶກເວລາວຟົງຈິງໃຕ້ສະພາບການທີ່ສາມາດທົດຊ້ອນໄດ້
- ຢືນຢັ້ງວິທີການຈັດເກັບໂປຼແກຣມ, ເຄື່ອງມື ແລະ ປັບຕັ້ງຄ່າເບື້ອງຕົ້ນ
ສະຫຼຸບ
ເຄື່ອງງໍ່ລວມ 3 ມິຕິທີ່ມີຫົວເຄື່ອງທີ່ເຄື່ອນທີ່ໄດ້ແບບລ້ອານ (rotary head) ມີຄຸນຄ່າຫຼາຍເມື່ອຜະລິດຕະພັນຕ້ອງການການຂຶ້ນຮູບທີ່ຄວບຄຸມໄດ້ໃນຫຼາຍແຕ່ນີ້ (multi-plane) ແລະ ຊິ້ນສ່ວນທີ່ກຳລັງຜະລິດຕ້ອງຄົງທີ່ໃນເວລາຂະບວນການ. ເຄື່ອງທີ່ເໝາະສົມຈະຖືກກຳນົດໂດຍຊິ້ນສ່ວນຈິງ ບໍ່ແມ່ນພຽງແຕ່ຈາກຄຳທີ່ໃຊ້ອະທິບາຍ ຫຼື ຈຳນວນແກນເທົ່ານັ້ນ
ສົ່ງຮູບແຕ້ມ 3 ມິຕິ, ຂໍ້ມູນວັດຖຸ, ອັດຕາເສັ້ນຜ່າສູນກາງຂອງລວມ, ຄວາມເປີດກວ້າງທີ່ອະນຸຍາດ (tolerance), ແລະ ຈຳນວນຜະລິດຕະພັນເປົ້າໝາຍຂອງທ່ານໃຫ້ Jinchun. ການທົບທວນຕົວຢ່າງຈະຊ່ວຍກຳນົດໂຄງສ້າງເຄື່ອງ, ເຄື່ອງມື, ແລະ ລຳດັບການຂຶ້ນຮູບທີ່ເໝາະສົມກ່ອນເລີ່ມຂະບວນການວາງແຜນການຜະລິດ