 EN


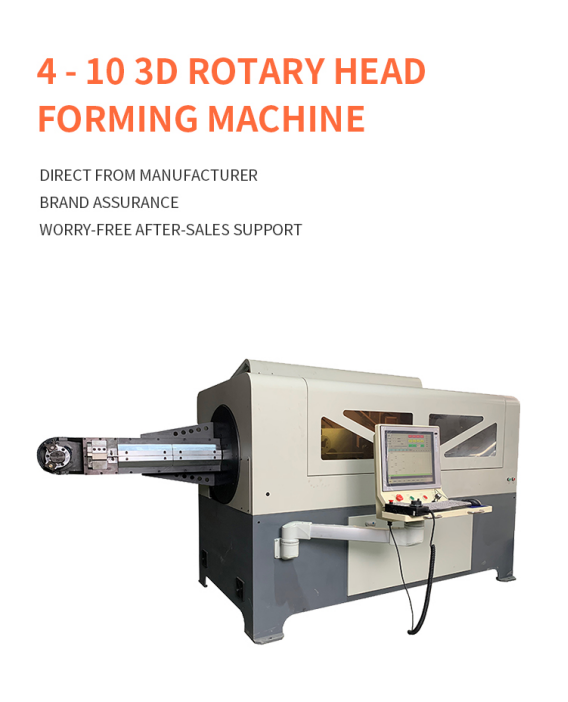
複数の平面にわたって曲がるワイヤー部品を製造することは、平面上のフレームを作る場合とは大きく異なります。形状が複雑になるにつれ、送り長さ・曲げ角度・ヘッドの回転・工具位置を、一つの連動プロセスとして制御する必要があります。 ロータリーヘッド式3Dワイヤーベンディング機 は、この課題を解決するために、成形中にワイヤー自体を比較的安定させたまま、ベンドヘッドを材料の周囲で移動させます。
3Dワイヤー成形における「ロータリーヘッド」とは
ロータリーヘッド構成では、完成品をあらゆる空間角度に回転させるのではなく、ベンドユニット自体がワイヤーの周りで向きを変えて動作します。CNCプログラムが、ワイヤー送り・ヘッド回転・ベンド工具の動きを連携制御し、部品を一つひとつの特徴(形状要素)ごとに順次形成していきます。
この手法は、部品に厚みやオフセット曲げ、あるいは複数の平面がある場合に特に有効です。ワイヤーを安定させたまま成形することで、成形部が長くなったり、より非対称になったりした際に制御不能な動きを抑えられます。
成形手順(ステップ・バイ・ステップ)
典型的な成形サイクルは、まっすぐになったワイヤーが機械に送られ、プログラムされた長さまで供給された時点で始まります。その後、ベンディングヘッドが所定の位置に移動し、最初の曲げを完了してから、次の平面用に向きを変更します。この一連の動作を、所定の形状が完全に成形され、部品が切断または解放されるまで繰り返します。
実際の動作は、部品図面、材料、ワイヤー径、曲げ半径、および選択された工具によって異なります。このため、機械の仕様上のワイヤー対応範囲だけで判断するよりも、正確なサンプル試作を行うほうがはるかに有益です。
- プログラムされた長さのワイヤーを供給します。
- ベンディングツールを所定の位置に配置し、必要な角度で曲げます。
- 次の平面用に、ベンディングヘッドを回転または再向き付けします。
- 形状が完成するまで、『供給→曲げ』の手順を繰り返します。
- 部品を切断または解放し、その寸法を検査します。
ワイヤーの安定性が重要な理由
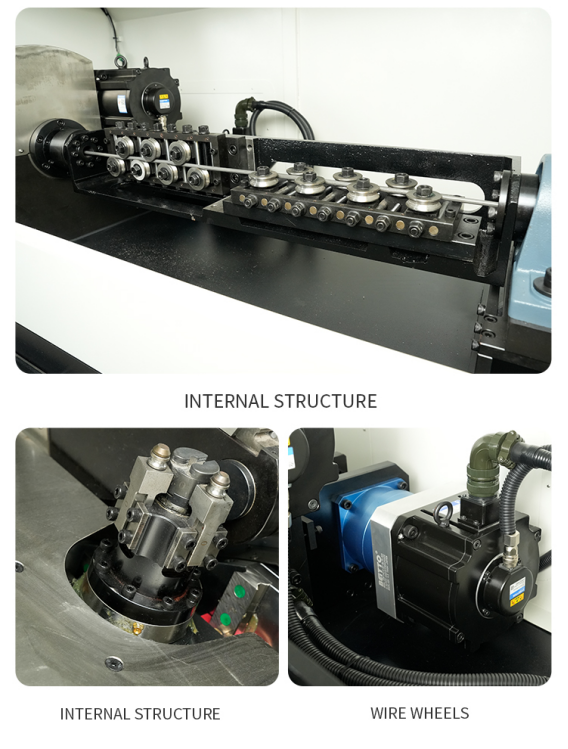
長さが大きい、あるいは形状が不規則なワークピースを高速で回転させると、その質量によって振動や位置ずれが生じることがあります。ロータリーヘッド方式は、成形中の部品を各曲げ工程ごとに回転させる必要を低減するよう設計されています。この方式により、大型フレームや長尺部品、また成形中に重心バランスが崩れるような部品の加工に適したプロセスになります。
安定性を確保しても、適切な工具選定、材料の事前準備、プログラムによる補正は依然として不可欠です。安定性はプロセス全体に制御性の高い基盤を提供しますが、最終的な成形精度は、材料の弾性復元(スプリングバック)、ワイヤーの品質均一性、および曲げ順序の計画に大きく依存します。
主要なCNC軸とその制御対象
購入者は、単に軸数の多い機械を選ぶだけでよいわけではありません。重要なのは、その機械が実際の部品ファミリーに必要な連動動作を備えているかどうかです。明確なサンプル図面があれば、サプライヤーは各幾何学的特徴を機械の動作に対応づけることができます。
- ワイヤ送り制御は、曲げ間のワイヤ長さを制御します。
- 曲げ動作制御は、曲げ角度および曲げ方向を制御します。
- ヘッド回転により、成形面が変化します。
- ツールの移動または補助軸により、複雑な曲率半径、オフセット、あるいは部品の脱着が可能になります。
- 切断工程では、完成した部品を供給される原材料から分離します。
ロータリーヘッド成形に適した部品
ロータリーヘッド方式の装置は、テーブル上に平置きできない部品に対して一般的に検討されます。代表的な例として、自動車用シートワイヤ、家具フレーム、キッチン・バスルーム用金物、スーパーマーケットの陳列用アクセサリー、家電製品のサポート部品、およびカスタム設計の産業用ワイヤ部品などがあります。
最適な候補は、業種名だけで決まるものではありません。形状(ジオメトリー)によって決まります。つまり、複数の平面を持つこと、十分な奥行きがあること、長さのある成形部を持つこと、あるいは平面ベンド機では一貫して再現が困難な方向性を持つことです。
材料および金型に関する検討事項
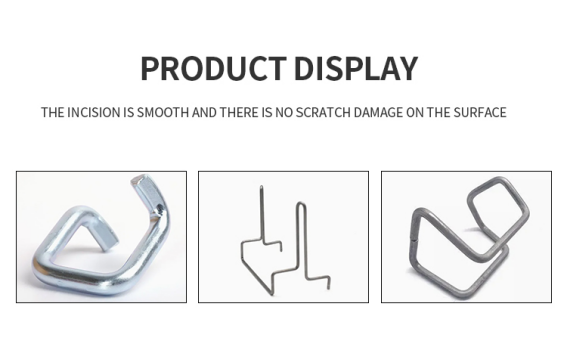
材料の規格(グレード)は、スプリングバック量、必要な成形力、金型の摩耗、表面保護の要否に影響を与えます。炭素鋼、ステンレス鋼、その他の合金は、公称直径が同一であっても、それぞれ異なる挙動を示すことがあります。また、丸線、異形線、平鋼など、断面形状が異なる場合、ガイドや曲げ工具の設計もそれぞれ異なります。
発注前に、材料仕様、直径または断面寸法、曲げ半径、許容差、表面仕上げ要件をご提示ください。傷が許容できない場合は、金型設計の前段階で必ずご相談ください。
一部の小型またはコンパクトな部品には、「 3次元ワイヤー回転曲げ機」が適しています。 また、検討対象となる場合があります。適切な成形方法は、部品のサイズ、形状、材料の挙動、および曲げ時の安定性要件に応じて選定してください。
試作サンプルの評価方法
有効な試作サンプルとは、量産予定部品の加工難易度の高い特徴を正確に反映したものでなければなりません。外観が類似しているかどうかだけを確認するのではなく、重要な寸法、角度、全体的な形状を測定して評価してください。
連続して複数個の部品を製造し、それらを比較します。少量ロットでの再現性は、丁寧に調整された単一の試作サンプルよりも多くの情報を示します。また、試作ではサイクルタイム、セットアップ時間、金型交換、不良品発生状況、および部品間で必要なオペレーターの作業内容も記録してください。
- 承認済み図面の改訂版および測定方法を確認してください。
- 連続して製造した複数の部品について、重要寸法を検査してください。
- 曲げ痕、傷、ねじれ、切断端の品質を検査してください。
- 再現性のある条件下で実際のサイクルタイムを記録してください。
- プログラム、金型、セットアップパラメーターの保存方法を確認してください。
結論
回転ヘッド式3Dワイヤーベンディングマシンは、製品に制御された多平面成形が求められ、成形中の部品が工程中安定して保持される必要がある場合に有効です。適切な機種は、単なるキーワードや軸数ではなく、実際の部品仕様に基づいて選定されます。
ジンチュン社へ、3D図面、材質仕様、線径、公差、および目標生産量をお送りください。サンプルをもとにした検討により、量産計画立案前に最適な機械構成、金型、および成形順序を決定できます。