 EN


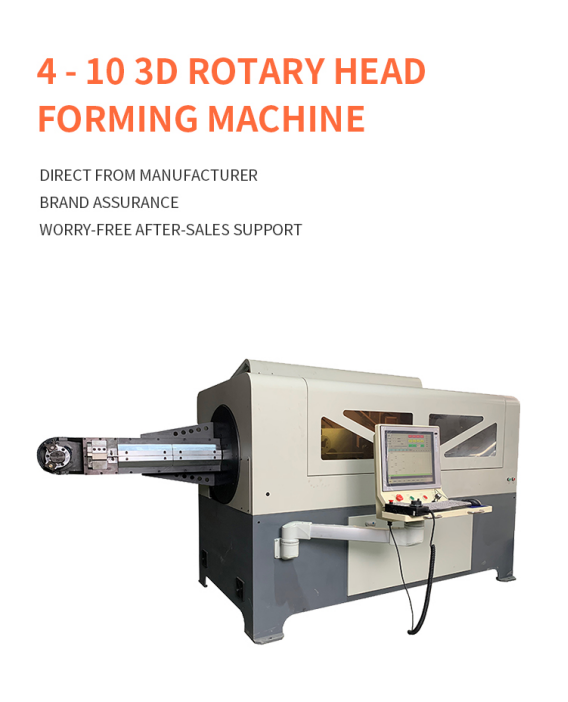
কয়েকটি প্লেনের মধ্যে বাঁকানো তারের অংশ তৈরি করা একটি সমতল ফ্রেম তৈরি করা থেকে খুব আলাদা। জ্যামিতিক জটিলতা বাড়ার সাথে সাথে মেশিনটিকে ফিডিং দৈর্ঘ্য, বাঁকানোর কোণ, ঘূর্ণন এবং টুলিংয়ের অবস্থান একটি সমন্বিত প্রক্রিয়া হিসেবে নিয়ন্ত্রণ করতে হয়। একটি রোটারি হেড ৩ডি তার বাঁকানো মেশিন এই চ্যালেঞ্জটি সমাধান করে যেভাবে বাঁকানোর হেডটিকে উপকরণের চারপাশে সরানো হয়, যাতে গঠনের সময় তারটি তুলনামূলকভাবে স্থিতিশীল থাকে।
৩ডি তার ফর্মিং-এ "রোটারি হেড" বলতে কী বোঝায়
ঘূর্ণনশীল মাথার বিন্যাসে, বেঁকানো ইউনিটটি তারের চারদিকে অভিমুখ পরিবর্তন করে, শেষ হওয়া অংশটিকে প্রতিটি স্থানিক কোণ দিয়ে ঘোরানোর উপর নির্ভর করে না। সিএনসি প্রোগ্রামটি তার ফিড, মাথার ঘূর্ণন এবং বেঁকানো সরঞ্জামের চলাচলকে সমন্বয় করে যাতে অংশটি একটি বৈশিষ্ট্য একটি করে গঠিত হয়।
এই পদ্ধতিটি বিশেষভাবে কার্যকর যখন কোনো উপাদানের গভীরতা থাকে, অফসেট বেঁকানো থাকে অথবা একাধিক সমতল থাকে। তারটিকে স্থিতিশীল রাখা গঠিত অংশটি যখন দীর্ঘতর বা আরও অসমমিত হয় তখন অনিয়ন্ত্রিত চলাচল কমাতে সাহায্য করে।
ধাপে ধাপে গঠনের ক্রম
একটি সাধারণ চক্র শুরু হয় যখন সোজা করা তারটি মেশিনের মধ্য দিয়ে প্রোগ্রাম করা দৈর্ঘ্য পর্যন্ত ফিড করা হয়। তারপর বেঁকানো মাথাটি অবস্থানে চলে আসে, প্রথম বেঁকানোটি সম্পন্ন করে এবং পরবর্তী সমতলের জন্য অভিমুখ পরিবর্তন করে। এই ধারাটি ততক্ষণ চলতে থাকে যতক্ষণ না সম্পূর্ণ জ্যামিতিটি গঠিত হয় এবং অংশটি কাটা হয় বা মুক্ত করা হয়।
সঠিক গতি অংশের আঁকা, উপাদান, তারের ব্যাস, বেঁক ব্যাসার্ধ এবং নির্বাচিত টুলিং-এর উপর নির্ভর করে। এই কারণে, একটি সঠিক নমুনা পরীক্ষা মেশিনটিকে শুধুমাত্র এর নামমাত্র তার পরিসর দ্বারা মূল্যায়ন করার চেয়ে অধিক মূল্যবান।
- প্রোগ্রাম করা তারের দৈর্ঘ্য ফিড করুন।
- বেঁকিং টুলটি অবস্থান করুন এবং প্রয়োজনীয় কোণটি সম্পন্ন করুন।
- পরবর্তী সমতলের জন্য বেঁকিং হেডটি ঘুরান বা পুনরায় অভিমুখী করুন।
- জ্যামিতি সম্পূর্ণ হওয়া পর্যন্ত ফিড-এবং-বেঁক ধারাবাহিকতা পুনরাবৃত্তি করুন।
- অংশটি কাটুন বা মুক্ত করুন এবং এর মাত্রা পরীক্ষা করুন।
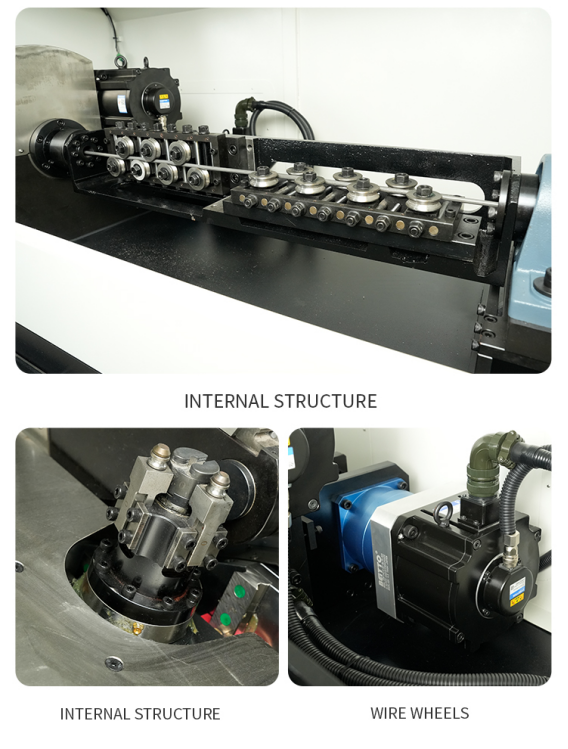
কেন তারের স্থিতিশীলতা গুরুত্বপূর্ণ
যখন একটি দীর্ঘ বা অনিয়মিত কাজের টুকরোকে দ্রুত ঘুরানোর জন্য বাধ্য করা হয়, তখন এর ভর কম্পন এবং অবস্থানগত পরিবর্তন সৃষ্টি করতে পারে। একটি রোটারি হেড সিস্টেম ডিজাইন করা হয়েছে যাতে প্রতিটি বেঁকের সময় সেই বিকাশশীল অংশটিকে ঘোরানোর প্রয়োজন কমানো যায়। এটি প্রক্রিয়াটিকে বড় ফ্রেম, দীর্ঘ অংশ এবং যেসব উপাদানের আকৃতি গঠনের সময় অস্থিতিশীল হয়ে ওঠে, তাদের জন্য আরও উপযুক্ত করে তোলে।
স্থিতিশীলতা সঠিক যন্ত্রপাতি, উপকরণ প্রস্তুতি বা প্রোগ্রাম কম্পেনসেশনের প্রয়োজনীয়তা দূর করে না। এটি প্রক্রিয়াকে আরও নিয়ন্ত্রিত ভিত্তি প্রদান করে, কিন্তু চূড়ান্ত ফলাফল এখনও স্প্রিংব্যাক, তারের সামঞ্জস্য এবং বেন্ড-ক্রম পরিকল্পনার উপর নির্ভর করে।
প্রধান সিএনসি অক্ষ এবং তাদের নিয়ন্ত্রণের বিষয়
ক্রেতার প্রয়োজন হয় না শুধুমাত্র সর্বোচ্চ সম্ভাব্য অক্ষ সংখ্যা বেছে নিয়ে মেশিন নির্বাচন করতে। গুরুত্বপূর্ণ প্রশ্ন হলো যে মেশিনটি আসল পার্ট পরিবার দ্বারা প্রয়োজনীয় সমন্বিত গতিগুলি রাখে কিনা। একটি স্পষ্ট নমুনা আঁকা সরবরাহকারীকে প্রতিটি জ্যামিতিক বৈশিষ্ট্যকে মেশিন গতির সাথে মিলিয়ে দেখতে সাহায্য করে।
- তার ফিড বেন্ডগুলির মধ্যে দূরত্ব নিয়ন্ত্রণ করে।
- বেন্ডিং গতি বেন্ড কোণ এবং দিক নিয়ন্ত্রণ করে।
- হেড ঘূর্ণন গঠনের তল পরিবর্তন করে।
- টুল গতি বা সহায়ক অক্ষগুলি জটিল ব্যাসার্ধ, অফসেট বা পার্ট মুক্তির সমর্থন করতে পারে।
- কাটিং শেষ হওয়া উপাদানটিকে আসন্ন উপকরণ থেকে আলাদা করে।
যেসব পার্ট রোটারি হেড ফর্মিংয়ের জন্য ভালোভাবে উপযুক্ত
ঘূর্ণনশীল মাথা সম্পন্ন যন্ত্রপাতিকে সাধারণত টেবিলের উপর সমতলভাবে রাখা যায় না এমন অংশগুলির জন্য বিবেচনা করা হয়। এর সাধারণ উদাহরণগুলি হলো— গাড়ির সিটের তার, ফার্নিচারের ফ্রেম, রান্নাঘর ও বাথরুমের হার্ডওয়্যার, সুপারমার্কেটের প্রদর্শনী সামগ্রী, যন্ত্রপাতির সাপোর্ট এবং কাস্টম শিল্পকারখানার তারের উপাদান।
সেরা প্রার্থীকে শুধুমাত্র শিল্পখাতের নাম দিয়ে সংজ্ঞায়িত করা হয় না। এটি জ্যামিতিক বৈশিষ্ট্য দ্বারা সংজ্ঞায়িত হয়— একাধিক সমতল, উল্লেখযোগ্য গভীরতা, দীর্ঘ গঠিত অংশ অথবা এমন একটি অভিমুখ যা সমতল বেন্ডার দিয়ে ধারাবাহিকভাবে উৎপাদন করা কষ্টসাধ্য।
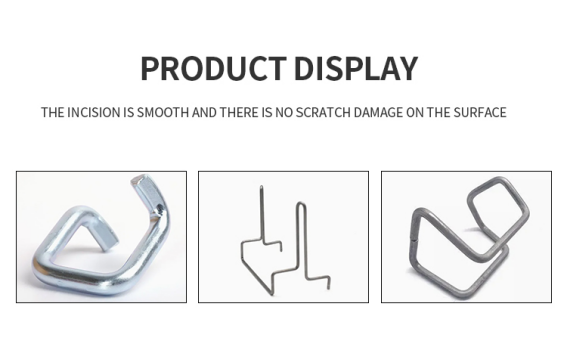
উপাদান ও টুলিং-এর বিষয়গুলি
উপাদানের গ্রেড স্প্রিংব্যাক, প্রয়োজনীয় বল, টুলিং-এর ক্ষয় এবং পৃষ্ঠের সুরক্ষা নির্ধারণ করে। কার্বন স্টিল, স্টেইনলেস স্টিল এবং অন্যান্য মিশ্র ধাতুগুলি একই নমুনা ব্যাস থাকা সত্ত্বেও ভিন্ন আচরণ করতে পারে। গোল তার, আকৃতিযুক্ত তার এবং সমতল প্রোফাইলগুলির জন্য ভিন্ন ধরনের গাইড ও বেন্ডিং-টুল ডিজাইন প্রয়োজন।
অর্ডার দেওয়ার আগে উপকরণের বিবরণ, ব্যাস অথবা প্রোফাইলের মাত্রা, বেন্ড ব্যাসার্ধ, সহনশীলতা এবং পৃষ্ঠের প্রয়োজনীয়তা প্রদান করুন। যদি চিহ্নগুলো গ্রহণযোগ্য না হয়, তবে টুলিং ডিজাইন করার আগে এটি আলোচনা করা আবশ্যিক।
কিছু ছোট বা আরও সংক্ষিপ্ত উপাদানের ক্ষেত্রে একটি ত্রিমাত্রিক তার ঘূর্ণন বেন্ডিং মেশিন বিবেচনা করা যেতে পারে। উপযুক্ত ফর্মিং পদ্ধতি নির্বাচন করতে হবে অংশের আকার, জ্যামিতি, উপকরণের আচরণ এবং বেন্ডিং-এর সময় প্রয়োজনীয় স্থিতিশীলতা অনুযায়ী।
নমুনা পরীক্ষার মূল্যায়ন কীভাবে করা হয়
একটি কার্যকর নমুনা পরীক্ষা উৎপাদনের লক্ষ্যে নির্মিত অংশের জটিল বৈশিষ্ট্যগুলোকে প্রতিনিধিত্ব করবে। শুধুমাত্র মেশিনটি দৃশ্যগতভাবে সদৃশ আকৃতি তৈরি করতে পারে কিনা তা পরীক্ষা না করে গুরুত্বপূর্ণ দূরত্ব, কোণ এবং সামগ্রিক জ্যামিতি পরিমাপ করুন।
কয়েকটি ধারাবাহিক টুকরো চালান এবং তুলনা করুন। ছোট ব্যাচের মধ্যে পুনরাবৃত্তিযোগ্যতা একটি সাবধানে সামঞ্জস্য করা নমুনার চেয়ে অধিক তথ্য প্রদান করে। পরীক্ষাটিতে চক্র সময়, সেটআপ সময়, টুলিং পরিবর্তন, বর্জ্য এবং প্রতিটি অংশের মধ্যে অপারেটরের প্রয়োজনীয় কার্যক্রমও রেকর্ড করা হবে।
- অনুমোদিত আঁকার সংশোধন এবং পরিমাপ পদ্ধতি নিশ্চিত করুন।
- একাধিক পরপরের অংশের সমালোচনামূলক মাত্রা পরীক্ষা করুন।
- বেন্ড চিহ্ন, আঁচড়, বাঁকানো এবং কাটা প্রান্তের গুণগত মান পরিদর্শন করুন।
- পুনরাবৃত্তিযোগ্য অবস্থায় প্রকৃত চক্র সময় রেকর্ড করুন।
- প্রোগ্রাম, টুলিং এবং সেটআপ প্যারামিটারগুলি কীভাবে সংরক্ষণ করা হয় তা নিশ্চিত করুন।
উপসংহার
যখন পণ্যের নিয়ন্ত্রিত বহু-সমতল গঠনের প্রয়োজন হয় এবং উন্নয়নশীল অংশটি চক্রের সময় স্থিতিশীল থাকা আবশ্যক, তখন একটি ঘূর্ণনমান মাথা যুক্ত ৩ডি তার বেন্ডিং মেশিন মূল্যবান। সঠিক মেশিনটি নির্ধারণ করা হয় প্রকৃত উপাদানের ভিত্তিতে, কেবলমাত্র একটি কীওয়ার্ড বা অক্ষ সংখ্যা দ্বারা নয়।
জিনচুন-এর কাছে আপনার ৩ডি আঁকা, উপাদান বিবরণ, তারের ব্যাস, সহনশীলতা এবং লক্ষ্য আউটপুট পাঠান। নমুনা-ভিত্তিক পর্যালোচনা উৎপাদন পরিকল্পনা শুরু হওয়ার আগে উপযুক্ত মেশিন গঠন, টুলিং এবং গঠন ক্রম নির্ধারণে সহায়তা করতে পারে।