 EN


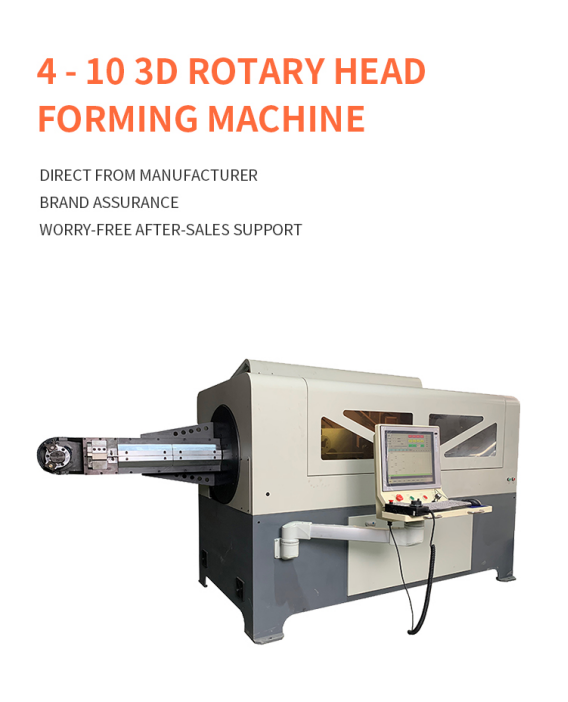
Виготовлення дротової деталі, що має вигини в кількох площинах, принципово відрізняється від виготовлення плоского каркасу. Щойно геометрія стає складнішою, верстат повинен одночасно керувати довжиною подачі, кутом вигину, обертанням та положенням інструменту. тривимірний гнучий верстат із обертальним шпинделем вирішує цю задачу, переміщуючи гнучий шпиндель навколо матеріалу, щоб дріт залишався порівняно стабільним під час формування.
Що означає термін «обертальний шпиндель» у тривимірному формуванні дроту
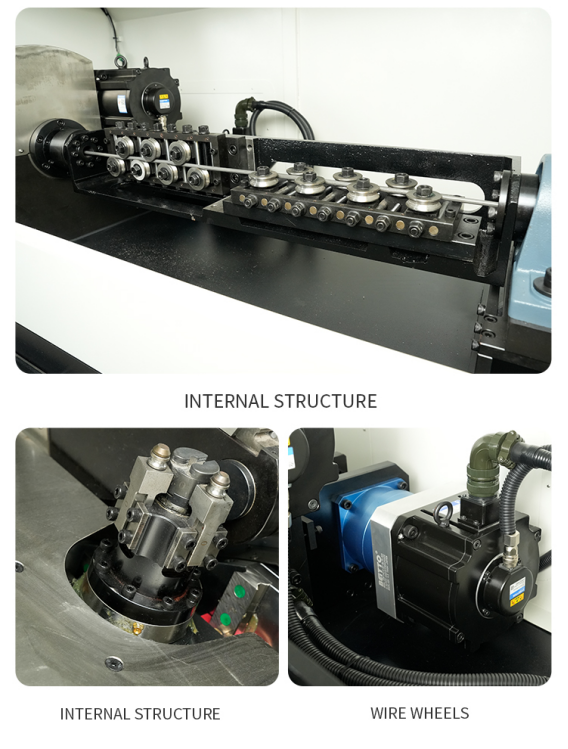
У конфігурації обертального головного вузла вигинний блок змінює орієнтацію навколо дроту замість того, щоб покладатися на обертання готової деталі через всі просторові кути. Програма ЧПК координує подачу дроту, обертання головки та рух інструменту для вигину, щоб створити деталь поетапно — одну характеристику за раз.
Цей підхід особливо корисний, коли компонент має глибину, зміщені вигини або розташований у кількох площинах. Збереження стабільності дроту допомагає зменшити неконтрольоване переміщення, коли сформована частина стає довшою або більш асиметричною.
Послідовність формування крок за кроком
Типовий цикл починається, коли вирівняний дріт подається через верстат до запрограмованої довжини. Потім вигинна головка переміщується в потрібне положення, виконує перший вигин і змінює орієнтацію для наступної площини. Ця послідовність триває доти, доки не буде повністю сформована задана геометрія, а деталь не буде відрізана або вивільнена.
Точний рух залежить від креслення деталі, матеріалу, діаметра дроту, радіуса згину та вибраного інструменту. Саме тому точне випробування зразка є ціннішим, ніж оцінка верстата лише за його номінальним діапазоном дроту.
- Подайте запрограмовану довжину дроту.
- Розташуйте інструмент для згинання й виконайте потрібний кут.
- Поверніть або змініть орієнтацію головки для згинання для наступної площини.
- Повторюйте послідовність подавання й згинання, доки не буде завершено всю геометрію.
- Відріжте або відпустіть деталь і перевірте її розміри.
Чому важлива стабільність дроту
Коли довгу або неправильну заготовку примушують швидко обертатися, її маса може викликати вібрацію та відхилення положення. Система обертальної головки призначена для зменшення потреби у обертанні формуючоїся деталі під час кожного згину. Це робить процес більш придатним для великих рам, довгих деталей та компонентів, форма яких стає незбалансованою під час формування.
Стабільність не усуває потребу у правильному інструменті, підготовці матеріалу чи компенсації програми. Вона надає процесу більш контрольну основу, але кінцевий результат все ще залежить від пружного відновлення форми, однорідності дроту та планування послідовності згинання.
Основні осі ЧПК-верстата та їх функції
Покупець не повинен вибирати верстат лише на основі максимально можливої кількості осей. Головне — чи має верстат скоординовані рухи, необхідні для конкретної родини деталей. Чітке зразкове креслення дає постачальникові змогу співвіднести кожну геометричну характеристику з відповідним рухом верстата.
- Подача дроту контролює відстань між згинами.
- Рух при згинанні контролює кут і напрямок згину.
- Обертання голівки змінює площину формування.
- Рух інструменту або допоміжні осі можуть забезпечувати складні радіуси, зміщення або вивільнення деталі.
- Різання відокремлює готову деталь від вихідного матеріалу.
Деталі, які добре підходять для формування за допомогою обертової голівки
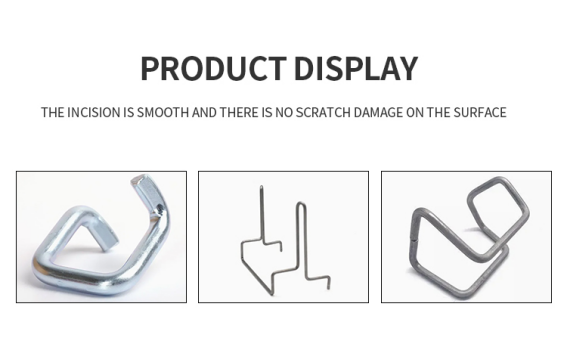
Обладнання з обертальним загином зазвичай використовують для деталей, які не можна розмістити горизонтально на столі. Типові приклади: дроти для автокрісел, каркаси меблів, фурнітура для кухонь і ванних кімнат, аксесуари для вітрин у супермаркетах, опори для побутової техніки та спеціальні промислові дротові компоненти.
Найкращий кандидат визначається не лише назвою галузі. Його визначає геометрія: кілька площин, помітна глибина, довгі загнуті ділянки або орієнтація, яку важко стабільно виготовити за допомогою плоского загинального верстата.
Матеріал і оснащення
Марка матеріалу впливає на пружне відновлення форми, необхідну силу, знос інструментів і захист поверхні. Вуглецева сталь, нержавіюча сталь та інші сплави можуть поводити себе по-різному, навіть якщо їх номінальні діаметри однакові. Круглий дріт, профільний дріт і плоскі профілі також потребують різних конструкцій направляючих елементів і інструментів для загинання.
Перед замовленням надайте специфікацію матеріалу, діаметр або розміри профілю, радіуси згину, допуски та вимоги до поверхні. Якщо наявність маркувань неприпустима, це має бути узгоджено до проектування інструменту.
Для деяких менших або компактніших компонентів також можна розглянути 3D-верстат для гнуття дроту з обертанням відповідний спосіб формування слід вибирати з урахуванням розміру деталі, її геометрії, поведінки матеріалу та стабільності, необхідної під час згинання.
Як оцінювати пробний зразок
Корисний пробний зразок має відображати складні особливості майбутньої виробничої деталі. Вимірюйте критичні відстані, кути та загальну геометрію, а не лише перевіряйте, чи може верстат створити візуально схожу форму.
Виконайте кілька послідовних деталей і порівняйте їх. Повторюваність у межах невеликої партії надає більше інформації, ніж один уважно відрегульований зразок. У ході пробного випуску також слід фіксувати тривалість циклу, час на підготовку, зміну інструменту, відходи та дії оператора між деталями.
- Підтвердьте затверджену ревізію креслення та метод вимірювання.
- Перевірте критичні розміри на кількох послідовних деталях.
- Огляньте сліди згинання, подряпини, скручення та якість зрізаних кінців.
- Запишіть реальний цикловий час у відтворюваних умовах.
- Підтвердьте, як зберігаються програми, інструменти та параметри налаштування.
Висновок
Ротаційна 3D-машина для гнуття дроту є цінною, коли продукт вимагає контролюваного формування в кількох площинах, а заготовка має залишатися стабільною протягом циклу. Правильну машину визначають за реальною деталлю, а не лише за ключовим словом чи кількістю осей.
Надішліть Jinchun своє 3D-креслення, специфікацію матеріалу, діаметр дроту, допуски та цільовий обсяг випуску. Огляд на основі зразка може допомогти визначити відповідну конструкцію машини, інструменти та послідовність формування до початку планування виробництва.
Зміст
- Що означає термін «обертальний шпиндель» у тривимірному формуванні дроту
- Послідовність формування крок за кроком
- Чому важлива стабільність дроту
- Основні осі ЧПК-верстата та їх функції
- Деталі, які добре підходять для формування за допомогою обертової голівки
- Матеріал і оснащення
- Як оцінювати пробний зразок
- Висновок