 EN


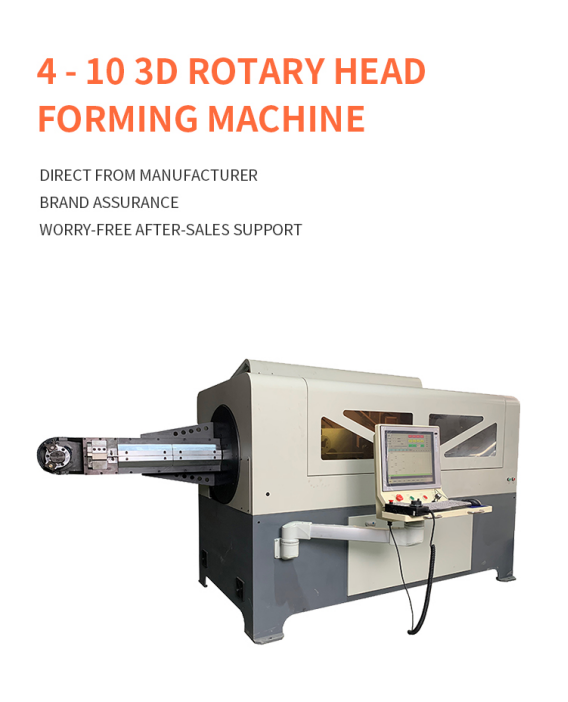
Изготовление проволочной детали, изгибающейся в нескольких плоскостях, принципиально отличается от производства плоской рамы. По мере усложнения геометрии станок должен координировать управление длиной подачи, углом изгиба, вращением и положением инструмента как единым процессом. трёхмерный станок для гибки проволоки с поворотной головкой решает эту задачу, перемещая головку гибки вокруг заготовки, благодаря чему проволока остаётся относительно стабильной в процессе формовки.
Что означает термин «поворотная головка» в трёхмерной формовке проволоки
При конфигурации поворотной головки узел изгиба изменяет ориентацию вокруг проволоки вместо того, чтобы полагаться на вращение готовой детали под каждым пространственным углом. Управляющая программа ЧПУ координирует подачу проволоки, вращение головки и перемещение инструмента для изгиба, формируя деталь пошагово — одну геометрическую особенность за раз.
Такой подход особенно эффективен при изготовлении компонентов с большой глубиной, смещёнными изгибами или расположенных в нескольких плоскостях. Стабилизация проволоки помогает снизить неконтролируемое движение по мере увеличения длины или асимметрии сформированного участка.
Последовательность формирования шаг за шагом
Типичный цикл начинается с подачи выровненной проволоки через станок до заданной программы длины. Затем изгибающая головка перемещается в рабочее положение, выполняет первый изгиб и изменяет ориентацию для перехода к следующей плоскости. Эта последовательность повторяется до полного формирования требуемой геометрии, после чего деталь отрезается или освобождается.
Точное движение зависит от чертежа детали, материала, диаметра проволоки, радиуса изгиба и выбранной оснастки. По этой причине точный пробный образец ценнее, чем оценка станка только по его номинальному диапазону проволоки.
- Подача запрограммированной длины проволоки.
- Установка инструмента для изгиба и выполнение требуемого угла.
- Поворот или повторная ориентация головки для изгиба в следующей плоскости.
- Повторение последовательности «подача — изгиб» до завершения заданной геометрии.
- Отрезка или освобождение детали и проверка её размеров.
Почему важна стабильность проволоки
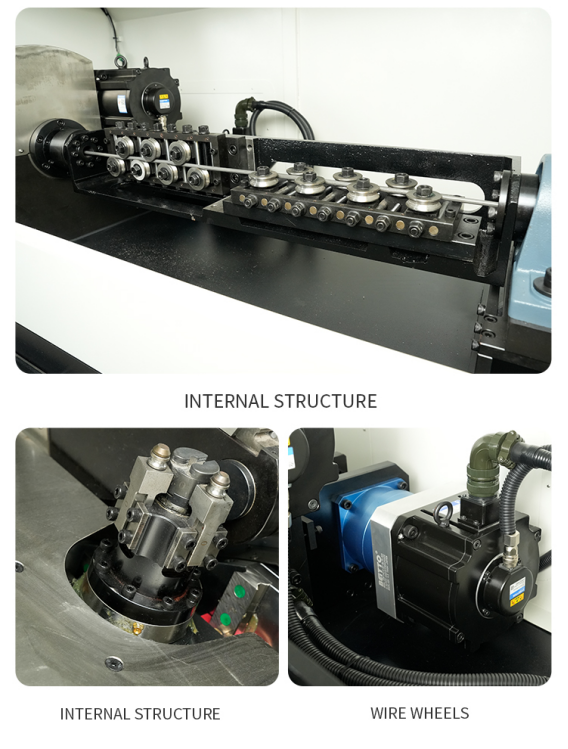
Когда длинную или неправильную заготовку заставляют быстро вращаться, её масса может вызывать вибрацию и отклонения положения. Система поворотной головки предназначена для снижения необходимости вращать формируемую деталь при каждом изгибе. Это делает процесс более подходящим для крупных рам, длинных деталей и компонентов, форма которых становится несбалансированной в процессе формовки.
Стабильность не устраняет необходимость в правильном инструменте, подготовке материала или компенсации программы. Она обеспечивает более контролируемую основу процесса, однако окончательный результат по-прежнему зависит от упругого возврата, однородности проволоки и планирования последовательности изгибов.
Основные оси ЧПУ и функции, которые они контролируют
Покупателю не обязательно выбирать станок, просто указав максимально возможное количество осей. Важно определить, обладает ли станок координированными движениями, требуемыми конкретным семейством деталей. Чёткий образец чертежа позволяет поставщику сопоставить каждую геометрическую характеристику с соответствующим движением станка.
- Подача проволоки регулирует длину участка между изгибами.
- Движение изгиба определяет угол и направление изгиба.
- Вращение головки изменяет плоскость формообразования.
- Перемещение инструмента или вспомогательные оси могут обеспечивать сложные радиусы, смещения или освобождение детали.
- Резка отделяет готовую деталь от исходного материала.
Детали, хорошо подходящие для формообразования с поворотной головкой
Оборудование с поворотной головкой обычно применяется для деталей, которые невозможно разместить ровно на столе. Типичные примеры: провода автомобильных сидений, каркасы мебели, фурнитура для кухонь и ванных комнат, аксессуары для торговых витрин в супермаркетах, опоры бытовой техники и специальные промышленные проволочные компоненты.
Лучший кандидат определяется не только названием отрасли. Его определяет геометрия: наличие нескольких плоскостей, значимая глубина, длинные формованные участки или ориентация, которую сложно воспроизводить с высокой точностью на плоском гибочном станке.
Учёт материала и оснастки
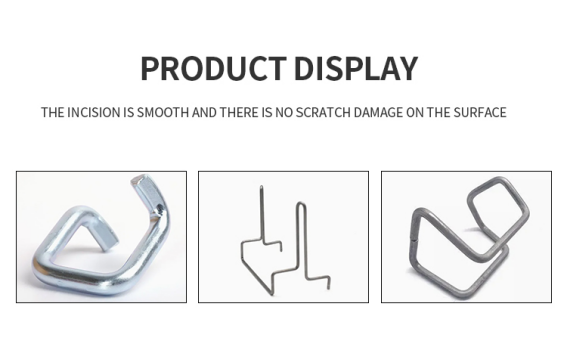
Марка материала влияет на упругое отклонение (springback), требуемое усилие, износ инструмента и защиту поверхности. Углеродистая сталь, нержавеющая сталь и другие сплавы могут вести себя по-разному даже при одинаковых номинальных диаметрах. Круглая проволока, профильная проволока и плоские профили также требуют различных конструкций направляющих и гибочных инструментов.
Перед размещением заказа предоставьте технические требования к материалу, диаметр или размеры профиля, радиусы изгиба, допуски и требования к поверхности. Если наличие следов недопустимо, этот вопрос необходимо обсудить до начала проектирования оснастки.
Для некоторых небольших или более компактных деталей также может быть рассмотрен вариант использования станка для трёхмерного вращательного гибки проволоки следует выбрать соответствующий метод формовки с учётом размеров детали, её геометрии, поведения материала и требуемой устойчивости в процессе гибки.
Как оценить пробный образец
Полезный пробный образец должен воспроизводить сложные элементы будущей серийной детали. Измеряйте критические расстояния, углы и общую геометрию, а не ограничивайтесь проверкой лишь визуального сходства формы, полученной на станке.
Выполните несколько последовательных заготовок и сравните их между собой. Воспроизводимость в небольшой партии даёт больше информации, чем один тщательно отрегулированный образец. В ходе испытания также следует зафиксировать время цикла, время наладки, замены оснастки, количество брака и действия оператора между изготовлением отдельных деталей.
- Подтвердите утверждённую редакцию чертежа и метод измерений.
- Проверьте критические размеры на нескольких последовательных деталях.
- Проверьте следы гибки, царапины, скручивание и качество среза.
- Зарегистрируйте фактическое время цикла в воспроизводимых условиях.
- Уточните, как хранятся программы, оснастка и параметры настройки.
Заключение
Ротационная трёхмерная машина для гибки проволоки ценна, когда изделие требует контролируемого формообразования в нескольких плоскостях, а заготовка должна оставаться стабильной в течение цикла. Подбор подходящей машины осуществляется по реальной детали, а не только по ключевому слову или количеству осей.
Направьте Jinchun свой трёхмерный чертёж, технические требования к материалу, диаметр проволоки, допуски и целевой объём выпуска. Оценка на основе образца поможет определить подходящую конструкцию станка, оснастку и последовательность формообразования до начала планирования производства.
Содержание
- Что означает термин «поворотная головка» в трёхмерной формовке проволоки
- Последовательность формирования шаг за шагом
- Почему важна стабильность проволоки
- Основные оси ЧПУ и функции, которые они контролируют
- Детали, хорошо подходящие для формообразования с поворотной головкой
- Учёт материала и оснастки
- Как оценить пробный образец
- Заключение