 EN


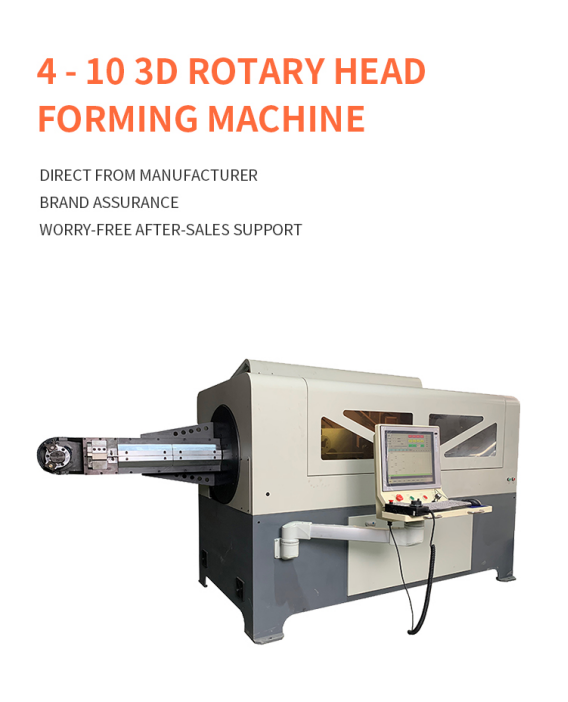
Რამდენიმე სიბრტვილში გამოხვევილი მავთულის ნაკეთობის წარმოება ძალიან განსხვავდება ბრტყელი საყრდენის შექმნისგან. როგორც გეომეტრია უფრო რთულდება, მანქანას უნდა მართავდეს მავთულის შეყვანის სიგრძე, გამოხვევის კუთხე, ბრუნვა და ინსტრუმენტების პოზიცია როგორც ერთი სინქრონიზებული პროცესი. ა სამგანზომილებიანი მავთულის გამოხვევის მანქანა ბრუნვადი თავით ამ გამოწვევას ამოხსნის მავთულის გამოხვევის თავის მასალის გარშემო გადაადგილებით, რათა მავთული ფორმირების დროს შედარებით სტაბილური რჩეს.
Რას ნიშნავს «ბრუნვადი თავი» სამგანზომილებიან მავთულის ფორმირებაში
Ბრუნვადი თავის კონფიგურაციაში გამოხვევის ერთეული მავთულის გარშემო მიმართულების შეცვლას ახდენს, არ არის საჭიროებული დასრულებული ნაკეთობის ყველა სივრცით კუთხეში ბრუნვა. CNC პროგრამა სინქრონიზებს მავთულის შეყვანას, თავის ბრუნვას და გამოხვევის ინსტრუმენტის მოძრაობას, რათა ნაკეთობა ერთ-ერთი ელემენტის მიხედვით შეიქმნას.
Ეს მიდგომა განსაკუთრებით სასარგებლოა, როდესაც კომპონენტს აქვს სიღრმე, წანაცვლებული გამოხრები ან რამდენიმე სიბრტვილი. სადენის სტაბილურობის შენარჩუნება ხელს უწყობს კონტროლის გარეშე მოძრაობის შემცირებას, რაც მოხდება ფორმირებული ნაკვეთის გრძელდების ან უფრო ასიმეტრიული ხდების შემთხვევაში.
Ფორმირების მიმდევრობა ნაბიჯ-ნაბიჯ
Ტიპიკური ციკლი იწყება მაშინ, როდესაც გასწორებული სადენი მანქანაში ჩაიტანება პროგრამირებული სიგრძით. შემდეგ გამოხრის თავი მოხვდება საჭიროების მიხედვით მდებარეობაში, ასრულებს პირველ გამოხრას და იცვლის ორიენტაციას შემდეგი სიბრტვილისთვის. ეს მიმდევრობა გრძელდება მანამ, სანამ სრული გეომეტრია არ ჩამოყალიბდება და ნაკვეთი არ გაიჭრება ან არ გათავისუფლდება.
Ზუსტი მოძრაობა დამოკიდებულია ნაკვეთის ნახაზზე, მასალაზე, სადენის დიამეტრზე, გამოხრის რადიუსზე და არჩეულ ინსტრუმენტებზე. ამ მიზეზით, სრულყოფილი ნიმუშის გამოცდა უფრო მნიშვნელოვანია, ვიდრე მანქანის შეფასება მისი ნომინალური სადენის დიაპაზონის მიხედვით.
- Ჩაატანეთ პროგრამირებული სადენის სიგრძე.
- Განათავსეთ გამოხრის ინსტრუმენტი და ასრულეთ საჭიროების მიხედვით კუთხე.
- Შემდეგი სიბრტვილისთვის გამოხრის თავის მოაბრუნეთ ან შეცვალეთ მისი ორიენტაცია.
- Გამოხრის და ჩატანვის მიმდევრობა გაიმეორეთ მანამ, სანამ გეომეტრია სრული არ გახდება.
- Ნაკეთობარი ნაკვეთის გაჭრა ან გათავისუფლება და მისი გაზომვა.
Რატომ არის მნიშვნელოვანი სადენო სტაბილურობა
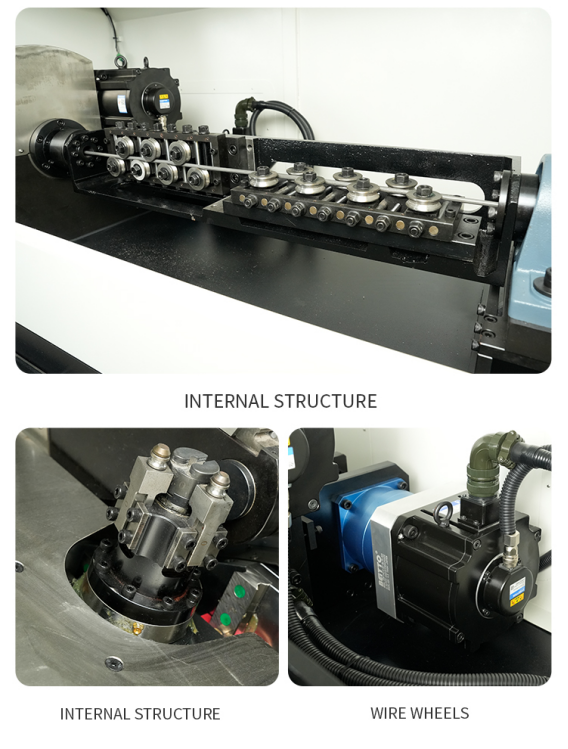
Როდესაც გრძელი ან არეგულარული ნაკეთობარი ძალიან სწრაფად აიძულება ბრუნვას ასრულებას, მისი მასა შეიძლება შექმნას ვიბრაცია და პოზიციური ცვალებადობა. ბრუნვითი თავის სისტემა შეიძლება შეამციროს ამ მომზადებული ნაკეთობარის ყველა გამოხრაზე ბრუნვის აუცილებლობა. ეს შეიძლება გააკეთოს პროცესი უფრო შესაფერებელი დიდი ფრეიმების, გრძელი ნაკეთობარების და იმ კომპონენტების მოსამზადებლად, რომელთა ფორმა ფორმირების დროს ხდება არაბალანსირებული.
Სტაბილურობა არ აღმოფხატავს სწორი ინსტრუმენტების, მასალის მომზადების ან პროგრამის კომპენსაციის სჭიროებას. ის უფრო კონტროლირებად საფუძველს აძლევს პროცესს, მაგრამ საბოლოო შედეგი ჯერ კიდევა დამოკიდებულია სპრინგბექზე, სადენო ერთგვაროვნებაზე და გამოხრების მიმდევრობის გეგმარებაზე.
Ძირითადი CNC ღერძები და რას კონტროლებენ
Ყიდვის მომხმარებელს არ უნდა აირჩიოს მანქანა მხოლოდ მაქსიმალური ღერძების რაოდენობის მიხედვით. მნიშვნელოვანი კითხვა არის ის, აკეთებს თუ არა მანქანა საჭიროებულ კოორდინირებულ მოძრაობებს კონკრეტული ნაკრების მიხედვით. გასაგები ნიმუშის ნახაზი მომწოდებელს საშუალებას აძლევს თითოეული გეომეტრიული მახასიათებლის მიმართ მანქანის მოძრაობის დასადგენად.
- Სადენის მიწოდების კონტროლი არეგულირებს გამოხრებს შორის მანძილას.
- Გამოხრის მოძრაობის კონტროლი არეგულირებს გამოხრის კუთხის და მიმართულებას.
- Თავის ბრუნვა ცვლის ფორმირების სიბრტვეს.
- Ინსტრუმენტის მოძრაობა ან დამატებითი ღერძები შეიძლება მხარი დაუჭიროს რთული რადიუსების, წანაცვლების ან ნაკრების გათავისუფლების პროცესს.
- Ჭრის პროცესი ამოყოფს დამზადებულ კომპონენტს შემავალი მასალიდან.
Ნაკრები, რომლებიც კარგად ერგება როტაციული თავის ფორმირებას.
Როტაციული თავის აღჭურვილობა ჩვეულებრივ იხილება იმ ნაკრებების შემთხვევაში, რომლებიც არ შეიძლება ბრტველად დაედგინონ მაგიდაზე. ტიპური მაგალითები მოიცავს ავტომობილების სასიამოვნო სავარძლების სადენებს, საყოფაცხოვრო ნაკრებებს, სამზარეულოსა და საბანოს ფირმებს, სუპერმარკეტების გამოფენის აქსესუარებს, საყოფაცხოვრო ტექნიკის მხარდაჭერებს და მორგებულ საინდუსტრიო სადენის კომპონენტებს.
Საუკეთესო კანდიდატი არ განისაზღვრება მხოლოდ სამრეწველო სახელწოდებით. იგი განისაზღვრება გეომეტრიით: რამდენიმე სიბრტვილი, მნიშვნელოვანი სიღრმე, გრძელი ჩამოყალიბებული სექციები ან მიმართულება, რომელიც რთული იქნება სიბრტვილის მიხედვით მუდმივად წარმოება.
Მასალისა და ინსტრუმენტების განხილვა
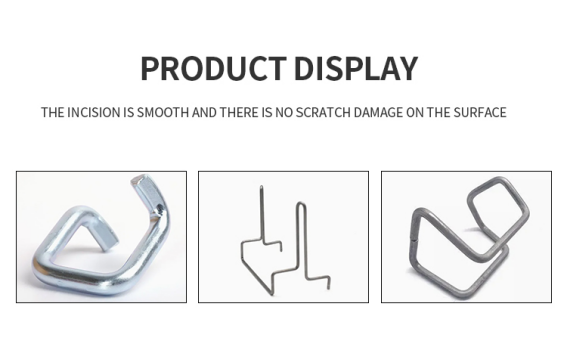
Მასალის ხარისხი ავლენს სპრინგბექს, საჭიროებულ ძალას, ინსტრუმენტების აბრაზიულ wear-ს და ზედაპირის დაცვას. ნახშირბადის ფოლადი, ნეიტრალური ფოლადი და სხვა შენაირებები შეიძლება სხვაგვარად იყოს მოქმედებული, თუნდაც მათი ნომინალური დიამეტრები იდენტური იყოს. მრგვალი სადენი, ფორმირებული სადენი და ბრტვილი პროფილები ასევე სჭირდება სხვადასხვა მიმართვის და გამოხვევის ინსტრუმენტების დიზაინს.
Შეკვეთამდე მიაწოდეთ მასალის სპეციფიკაცია, დიამეტრი ან პროფილის გაზომვები, გამოხვევის რადიუსები, დაშვებული გადახრები და ზედაპირის მოთხოვნები. თუ ნება არ არის ნიშნების დატოვება, ეს უნდა განხილული იყოს ინსტრუმენტების დიზაინის წინადადებამდე.
Ზოგიერთი პატარა ან უფრო კომპაქტური კომპონენტისთვის, ერთ-ერთი 3D სადენის ბრუნვის გამოხვევის მანქანა შეიძლება განხილვის საგანიც იყოს. შესარჩევი ფორმირების მეთოდი უნდა იყოს შერჩეული ნაკეთობის ზომის, გეომეტრიის, მასალის ქცევის და გამოყენების დროს სჭირდებარე სტაბილურობის მიხედვით.
Ნიმუშის გამოცდის შეფასების წესი
Სასარგებლო ნიმუშის გამოცდა უნდა წარმოადგენდეს წარმოების ნაკეთობის რთულ ელემენტებს. შეამოწმეთ კრიტიკული მანძილები, კუთხეები და სრული გეომეტრია, არ შეამოწმოთ მხოლოდ ის, შეძლებს თუ არა მანქანა ვიზუალურად მსგავსი ფორმის შექმნას.
Გაუშვით რამდენიმე მიმდევრობითი ნაკეთობა და შეადარეთ ისინი. პატარა სერიაში მეორედ გამეორებადობა უფრო მეტს აჩენს, ვიდრე ერთი ზუსტად დაყენებული ნიმუში. გამოცდაში ასევე უნდა ჩაიწეროს ციკლის ხანგრძლივობა, მომზადების დრო, ინსტრუმენტების შეცვლა, ნაკეთობის გამოყენების გარეშე დარჩენილი ნაკეთობები და ოპერატორის მოქმედებები ნაკეთობებს შორის.
- Დაადასტურეთ დამტკიცებული ნახაზის რევიზია და გაზომვის მეთოდი.
- Შეამოწმეთ კრიტიკული გაზომვები რამდენიმე მიმდევრობითი ნაკეთობაზე.
- Შეამოწმეთ გამოხაზული ხაზები, ხარვეზები, გამოხვევა და კვეთის ბოლოს ხარისხი.
- Ჩაიწეროს რეალური ციკლის ხანგრძლივობა გამეორებადი პირობებში.
- Დაადასტურეთ, როგორ ინახება პროგრამები, ინსტრუმენტები და დაყენების პარამეტრები.
Დასკვნა
Როტაციული თავის მქონე 3D სადეფორმაციო მანქანა მნიშვნელოვანია მაშინ, როდესაც პროდუქტს სჭირდება კონტროლირებული მრავალსიბრტვილოვანი ფორმირება და განვითარების დროს ნაკეთობა უნდა დარჩეს სტაბილური ციკლის განმავლობაში. სწორი მანქანა განისაზღვრება რეალური კომპონენტის მიხედვით, არ მხოლოდ საძიებო სიტყვის ან ღერძის რაოდენობის მიხედვით.
Გამოგიგზავნეთ ჯინჩუნს თქვენი 3D ნახაზი, მასალის სპეციფიკაცია, სადეფორმაციო სადეფორმაციო სიმძიმის დიამეტრი, დასაშვები გადახრა და სასურველი გამოშვების მოცულობა. ნიმუშზე დაფუძნებული შემოწმება შეიძლება დაგეხმაროს შესაბამისი მანქანის სტრუქტურის, ინსტრუმენტების და ფორმირების თანმიმდევრობის განსაზღვრაში წარმოების გეგმის შედგენამდე.
Სარჩევი
- Რას ნიშნავს «ბრუნვადი თავი» სამგანზომილებიან მავთულის ფორმირებაში
- Ფორმირების მიმდევრობა ნაბიჯ-ნაბიჯ
- Რატომ არის მნიშვნელოვანი სადენო სტაბილურობა
- Ძირითადი CNC ღერძები და რას კონტროლებენ
- Ნაკრები, რომლებიც კარგად ერგება როტაციული თავის ფორმირებას.
- Მასალისა და ინსტრუმენტების განხილვა
- Ნიმუშის გამოცდის შეფასების წესი
- Დასკვნა