 EN


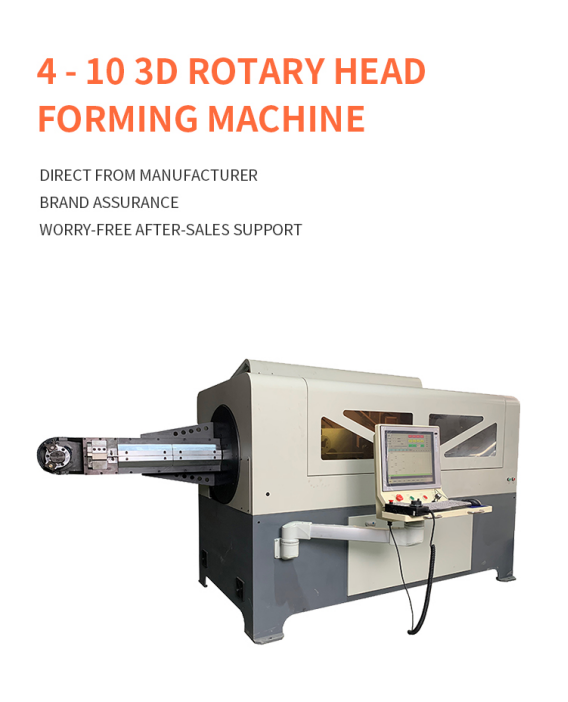
Att tillverka en tråddel som böjs över flera plan skiljer sig mycket från att göra en platt ram. När geometrin blir mer komplex måste maskinen styra matningslängd, böjvinkel, rotation och verktygsposition som en samordnad process. En roterande huvud 3D-trådböjmaskin löser denna utmaning genom att flytta böjhuvudet runt materialet så att tråden kan förbli relativt stabil under formningen.
Vad "roterande huvud" betyder inom 3D-trådformning
I en roterande huvudkonfiguration ändrar böjningsenheten riktning runt tråden istället för att låta den färdiga delen rotera genom varje rymdvinkel. CNC-programmet samordnar trådmatning, huvudrotation och rörelse för böjverktyget för att bygga delen en funktion i taget.
Detta tillvägagångssätt är särskilt användbart när en komponent har djup, förskjutna böjningar eller flera plan. Att hålla tråden stabil minskar okontrollerad rörelse när den formade sektionen blir längre eller mer asymmetrisk.
Formningssekvensen steg för steg
En typisk cykel börjar när rätad tråd matas genom maskinen till den programmerade längden. Böjhuvudet flyttar sedan på sig till rätt position, utför den första böjningen och ändrar riktning för nästa plan. Denna sekvens fortsätter tills hela geometrin är formad och delen skärs av eller släpps.
Den exakta rörelsen beror på delens ritning, materialet, tråddiametern, böjradie och vald verktygskonfiguration. Därför är en noggrann provproduktion mer värdefull än att bedöma en maskin endast utifrån dess nominella trådomfång.
- Mat den programmerade trådlängden.
- Placera böjverktyget och slutför det krävda vinkelläget.
- Rotera eller omorientera böjhuvudet för nästa plan.
- Upprepa mat-och-böj-sekvensen tills geometrin är komplett.
- Skär av eller frigör delen och kontrollera dess mått.
Varför trådstabilitet är viktig
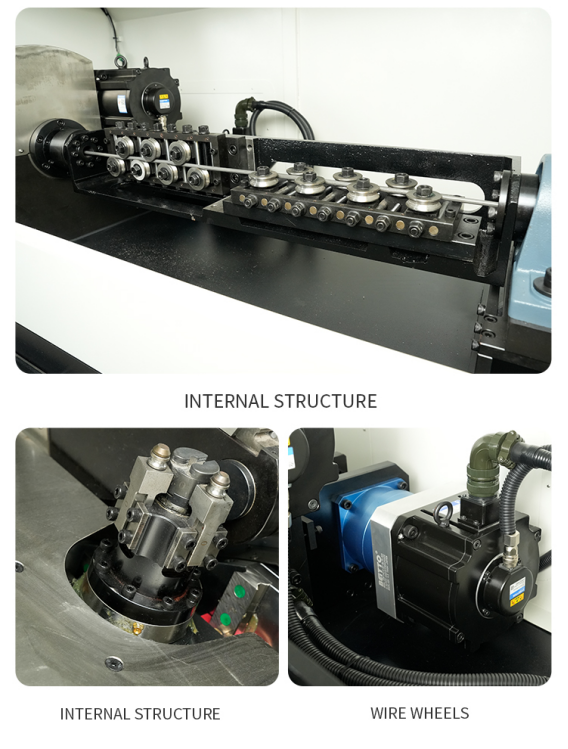
När ett långt eller oregelbundet arbetsstycke tvingas rotera snabbt kan dess massa orsaka vibrationer och positionella avvikelser. Ett roterande huvudsystem är utformat för att minska behovet av att snurra det växande arbetstycket runt vid varje böjning. Detta kan göra processen mer lämplig för stora ramverk, långa delar och komponenter vars form blir obalanserad under formningen.
Stabilitet eliminerar inte behovet av korrekt verktyg, materialberedning eller programkompensering. Den ger processen en mer kontrollerad grund, men det slutliga resultatet beror fortfarande på elasticitetsåterställning, trådkonsistens och planering av böjningssekvens.
Huvud-CNC-axlarna och vad de styr
En köpare behöver inte välja en maskin enbart genom att välja den högsta möjliga antalet axlar. Den viktiga frågan är om maskinen har de samordnade rörelser som krävs för den faktiska delfamiljen. En tydlig provritning gör att leverantören kan koppla varje geometrisk egenskap till en maskinrörelse.
- Trådförsörjning styr längden mellan böjningar.
- Böjrörelse styr böjningsvinkeln och riktningen.
- Huvudrotation ändrar formningsplanet.
- Verktygsrörelse eller hjälpxlar kan stödja komplexa radier, förskjutningar eller delfrigöring.
- Skärning separerar den färdiga komponenten från det införda materialet.
Delar som är väl lämpade för formning med roterande huvud
Rotationshuvudutrustning anses vanligen för delar som inte kan ligga platt på ett bord. Typiska exempel inkluderar bilens säteskablar, möbelskelett, kök- och badrumshardware, skyltaccessoarer för supermarknader, apparatstöd och anpassade industriella trådkomponenter.
Den bästa kandidaten definieras inte enbart av branschnamn. Den definieras av geometrin: flera plan, betydande djup, långa formade sektioner eller en orientering som skulle vara svår att tillverka konsekvent med en plan böjmaskin.
Material- och verktygsöverväganden
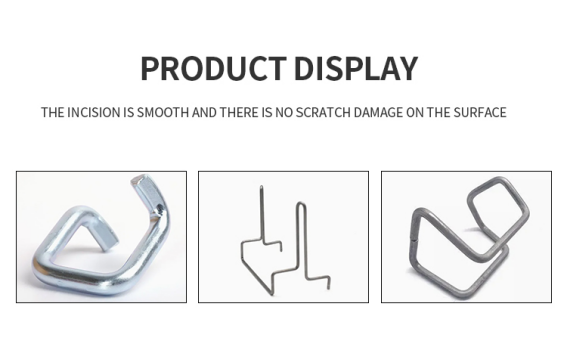
Materialklassen påverkar återböjning, erforderlig kraft, verktygsslitage och ytskydd. Kolstål, rostfritt stål och andra legeringar kan bete sig olika även om deras nominella diameter är identisk. Rund tråd, formad tråd och platta profiler kräver också olika design av guider och böjverktyg.
Innan beställning ska materialspecifikationen, diametern eller profilens mått, böjradier, toleranser och yskrav anges. Om märken inte är tillåtna måste detta diskuteras innan verktygen utformas.
För vissa mindre eller mer kompakta komponenter kan en 3D-trådböjmaskin med rotation också övervägas. Den lämpligaste formningsmetoden bör väljas utifrån delens storlek, geometri, materialbeteende och den stabilitet som krävs under böjningen.
Hur man utvärderar en provproduktion
En användbar provproduktion bör återge de svåraste funktionerna i den avsedda produktionsdelen. Mät kritiska avstånd, vinklar och helhetsgeometri istället för att endast kontrollera om maskinen kan producera en visuellt liknande form.
Kör flera stycken i rad och jämför dem. Upprepbarhet inom en liten serie avslöjar mer än en enda noggrant justerad provdel. Provproduktionen bör även registrera cykeltid, installations- och inställningstid, verktygsbyten, skrot och de åtgärder som operatören måste utföra mellan delarna.
- Bekräfta den godkända ritningsrevisionen och mätmetoden.
- Kontrollera kritiska mått på flera på varandra följande delar.
- Undersök böjmarkeringar, repor, vridning och kvaliteten på snittändar.
- Dokumentera den verkliga cykeltiden under återkommande förhållanden.
- Bekräfta hur program, verktyg och inställningsparametrar lagras.
Slutsats
En roterande huvud 3D-trådböjmaskin är värdefull när produkten kräver kontrollerad formning i flera plan och den utvecklade delen ska förbli stabil under cykeln. Den rätta maskinen bestäms av den verkliga komponenten, inte enbart av ett nyckelord eller antal axlar.
Skicka Jinchun din 3D-ritning, materialspecifikation, tråddiameter, toleranser och målutdata. En granskning baserad på prov kan hjälpa till att fastställa lämplig maskinstruktur, verktyg och formningssekvens innan produktionsplaneringen påbörjas.