 EN


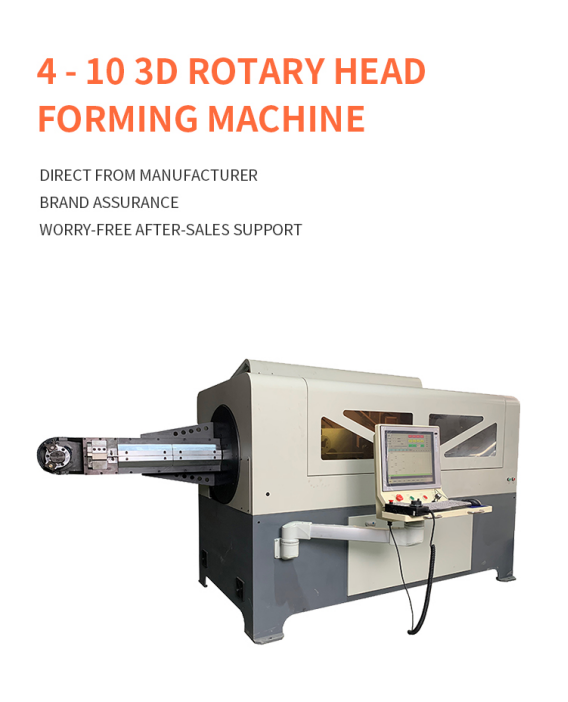
تولید قطعهای از سیم که در چندین صفحه خم میشود، بسیار متفاوت از ساخت یک قاب تخت است. هرچه هندسه پیچیدهتر شود، دستگاه باید طول تغذیه سیم، زاویه خم، چرخش و موقعیت ابزار را بهصورت یک فرآیند هماهنگ کنترل کند. یک دستگاه خمکننده سیم سهبعدی با سر چرخان این چالش را با حرکت دادن سر خمکننده دور ماده حل میکند تا سیم در حین شکلدهی نسبتاً ثابت بماند.
معنای «سر چرخان» در شکلدهی سیم سهبعدی
در پیکربندی سر چرخان، واحد خمکننده جهت خود را دور سیم تغییر میدهد، نه اینکه بر روی چرخش قطعهٔ تمامشده در همهٔ زوایای فضایی متکی باشد. برنامهٔ کنترل عددی کامپیوتری (CNC) تغذیه سیم، چرخش سر و حرکت ابزار خمکننده را هماهنگ میکند تا قطعه را یک ویژگی در هر بار بسازد.
این روش بهویژه زمانی مفید است که قطعهای عمق، خمهای جابهجاشده یا چندین صفحه داشته باشد. ثابت نگهداشتن سیم به کاهش حرکتهای ناکنترلشده کمک میکند، بهویژه وقتی بخش شکلگرفته بلندتر یا نامتقارنتر میشود.
دنبالهٔ شکلدهی، گامبهگام
یک چرخهٔ معمولی زمانی آغاز میشود که سیم صافشده از ماشین عبور کرده و تا طول برنامهریزیشده تغذیه میشود. سپس سر خمکن در موقعیت مناسب قرار میگیرد، اولین خم را انجام میدهد و جهت خود را برای صفحهٔ بعدی تغییر میدهد. این دنباله تا زمانی ادامه مییابد که هندسهٔ کامل شکل گرفته و قطعه برش داده یا آزاد شود.
حرکت دقیق بستگی به نقشهٔ قطعه، جنس ماده، قطر سیم، شعاع خم و ابزار انتخابشده دارد. بههمین دلیل، آزمایش دقیق روی نمونهٔ واقعی ارزشمندتر از قضاوت صرفاً بر اساس محدودهٔ اسمی سیم ماشین است.
- تغذیهٔ طول برنامهریزیشدهٔ سیم.
- قرار دادن ابزار خمکن در موقعیت مناسب و انجام زاویهٔ مورد نیاز.
- چرخاندن یا تغییر جهت سر خمکن برای صفحهٔ بعدی.
- تکرار دنبالهٔ تغذیه و خمکردن تا زمانی که هندسه کامل شود.
- قطع یا رها کردن قطعه و بررسی ابعاد آن.
اهمیت پایداری سیم
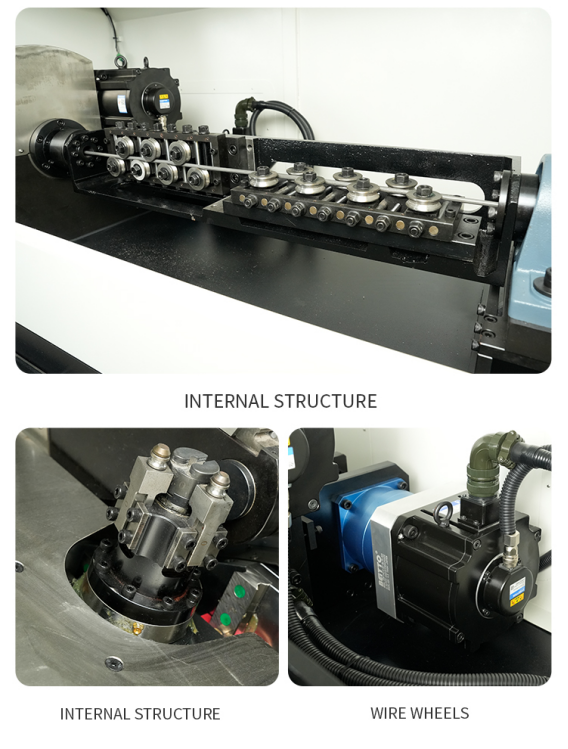
هنگامی که یک قطعهٔ بلند یا نامنظم مجبور به چرخش سریع میشود، جرم آن میتواند باعث ایجاد ارتعاش و تغییر موقعیت شود. سیستم سر چرخان طوری طراحی شده است که نیاز به چرخاندن قطعهٔ در حال شکلگیری در هر خم را کاهش دهد. این امر فرآیند را برای قابهای بزرگ، قطعات بلند و اجزایی که شکل آنها در حین شکلدهی نامتعادل میشود، مناسبتر میسازد.
پایداری، نیاز به ابزار دقیق، آمادهسازی مناسب مواد یا جبران برنامه را از بین نمیبرد. بلکه پایهای کنترلشدهتر برای فرآیند فراهم میکند؛ اما نتیجهٔ نهایی همچنان به بازگشت الاستیک (اسپرینگبک)، یکنواختی سیم و برنامهریزی ترتیب خمها وابسته است.
محورهای اصلی CNC و کنترلهای مربوط به آنها
خریدار نیازی به انتخاب دستگاه صرفاً با انتخاب بیشترین تعداد محور ندارد. سؤال مهم این است که آیا دستگاه دارای حرکات هماهنگ مورد نیاز خانوادهٔ قطعات واقعی است یا خیر. یک نقشهٔ نمونهٔ واضح به تأمینکننده امکان میدهد تا هر ویژگی هندسی را به یک حرکت دستگاه نگاشت کند.
- کنترل پیشبرد سیم، فاصلهٔ بین خمها را تعیین میکند.
- حرکت خمکردن، زاویهٔ و جهت خم را کنترل میکند.
- چرخش سر دستگاه، صفحهٔ شکلدهی را تغییر میدهد.
- حرکت ابزار یا محورهای کمکی ممکن است در ایجاد شعاعهای پیچیده، جابهجاییها یا آزادسازی قطعه کمک کنند.
- برش، قطعهٔ تمامشده را از مواد ورودی جدا میکند.
قطعاتی که بهخوبی برای شکلدهی با سر چرخان مناسب هستند
تجهیزات سر چرخان معمولاً برای قطعاتی در نظر گرفته میشوند که نمیتوانند روی میز بهصورت تخت قرار بگیرند. نمونههای رایج شامل سیمهای صندلی اتومبیل، قابهای مبلمان، لوازم آشپزخانه و حمام، لوازم جانبی نمایشگاههای سوپرمارکت، تکیهگاههای لوازم خانگی و قطعات سیمی صنعتی سفارشی میباشند.
بهترین نامزد تنها با نام صنعت تعریف نمیشود. بلکه با هندسه تعریف میشود: چندین صفحه، عمق معنادار، بخشهای بلند و شکلگرفته یا جهتگیری که تولید پایدار آن با دستگاه خمکنندهٔ صفحهای دشوار است.
ملاحظات مربوط به مواد و ابزارآلات
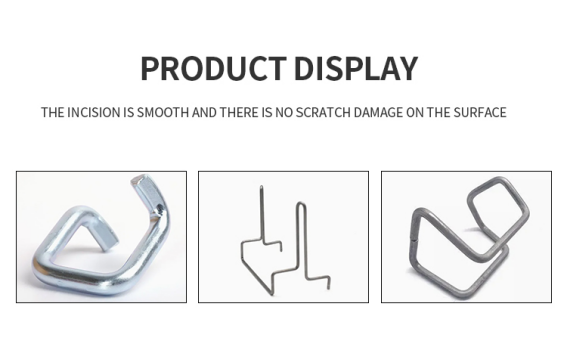
درجهٔ ماده بر بازگشت الاستیک، نیروی مورد نیاز، سایش ابزار و حفاظت از سطح تأثیر میگذارد. فولاد کربنی، فولاد ضدزنگ و سایر آلیاژها حتی در صورت یکسان بودن قطر اسمیشان نیز رفتارهای متفاوتی از خود نشان میدهند. سیم گرد، سیم شکلدار و مقاطع تخت نیز طراحیهای متفاوتی برای راهنماها و ابزارهای خمکننده نیاز دارند.
پیش از سفارش، مشخصات ماده، قطر یا ابعاد مقطع، شعاعهای خم، مجازاتها و الزامات سطحی را ارائه دهید. اگر ایجاد ردپا غیرقابل قبول است، این موضوع باید پیش از طراحی ابزار مورد بحث قرار گیرد.
برای برخی از اجزای کوچکتر یا فشردهتر، یک دستگاه خمکنندهٔ سیم سهبعدی با قابلیت چرخش همچنین ممکن است در نظر گرفته شود. روش مناسب شکلدهی باید بر اساس اندازه قطعه، هندسه، رفتار مواد و پایداری مورد نیاز در حین خمکردن انتخاب شود.
روش ارزیابی یک آزمون نمونه
آزمون نمونه مفید باید ویژگیهای دشوار قطعه تولیدی مورد نظر را بازتاب دهد. به جای بررسی صرفاً اینکه ماشین آلات میتواند شکلی شبیه به قطعه را تولید کند، فواصل حیاتی، زوایا و هندسه کلی را اندازهگیری کنید.
چند قطعه متوالی را اجرا کنید و آنها را با یکدیگر مقایسه کنید. تکرارپذیری در یک سری کوچک اطلاعات بیشتری نسبت به یک نمونه تنظیمشده با دقت ارائه میدهد. در این آزمون باید زمان چرخه، زمان راهاندازی، تغییر ابزارها، ضایعات و اقدامات اپراتور بین قطعات نیز ثبت شود.
- نسخه تأییدشده نقشه و روش اندازهگیری را تأیید کنید.
- ابعاد حیاتی را در چند قطعه متوالی بررسی کنید.
- علامتهای خمشدن، خراشها، پیچش و کیفیت لبه برش را بازرسی کنید.
- زمان واقعی چرخه را در شرایط تکرارپذیر ثبت کنید.
- روش ذخیرهسازی برنامهها، ابزارها و پارامترهای راهاندازی را تأیید کنید.
نتیجهگیری
دستگاه خمکننده سیم سهبعدی با سر چرخان در مواردی ارزشمند است که محصول نیازمند شکلدهی کنترلشده در صفحات مختلف باشد و قطعه در حال توسعه باید در طول چرخه پایدار بماند. دستگاه مناسب بر اساس قطعه واقعی تعیین میشود، نه صرفاً بر اساس یک کلیدواژه یا تعداد محورها.
نقشه سهبعدی، مشخصات مواد، قطر سیم، تلرانس و ظرفیت تولید هدف خود را برای جینچون ارسال کنید. بررسی مبتنی بر نمونه میتواند در تعیین ساختار مناسب دستگاه، ابزارها و ترتیب شکلدهی پیش از آغاز برنامهریزی تولید کمک کند.