 EN


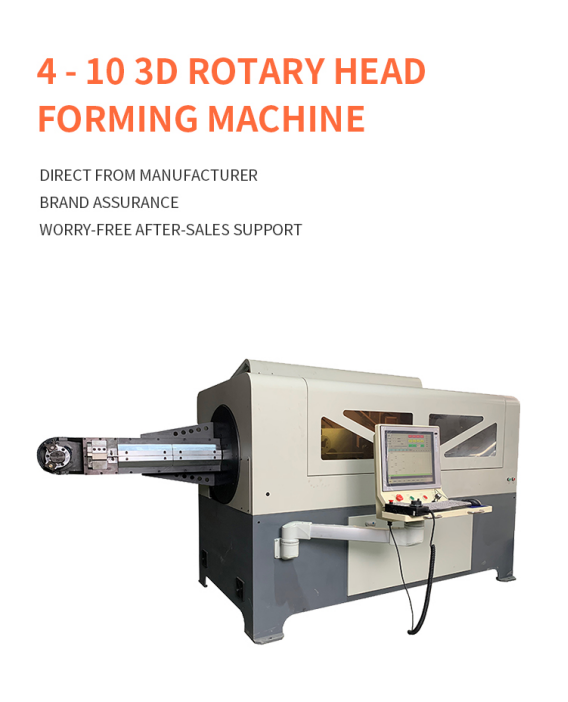
Egy olyan huzalalkatrész gyártása, amely több síkban is meghajlik, lényegesen eltér egy síkbeli keret elkészítésétől. Ahogy a geometria egyre összetettebbé válik, a gépnek egyszerre kell szabályoznia a huzal befűzési hosszát, a hajlítási szöget, a forgatást és az eszközök pozícióját. Egy forgófejes 3D huzalhajlító gép ezt a kihívást úgy oldja meg, hogy a hajlítófejet mozgatja a munkadarab körül, így a huzal a formázás során viszonylag stabil marad.
Mit jelent a „forgófejes” kifejezés a 3D huzalképzésnél
Forgófejes kialakítás esetén a hajlítóegység a vezeték körül változtatja meg az irányát, nem pedig a kész alkatrész forgatásával éri el minden térbeli szöget. A CNC-program koordinálja a vezeték előtolását, a fej forgását és a hajlítószerszám mozgását, hogy egyes funkciók szerint építse fel az alkatrészt.
Ez a megközelítés különösen akkor hasznos, ha egy alkatrész mélységgel, eltolódott hajlatokkal vagy több síkkal rendelkezik. A vezeték stabil tartása segít csökkenteni az ellenőrizetlen mozgást, amikor a formázott szakasz hosszabbá vagy szimmetrikusabbá válik.
A formázási sorrend lépésről lépésre
Egy tipikus ciklus akkor kezdődik, amikor a kiegyenesített vezetéket a gépen keresztül a programozott hosszra tolják be. Ezután a hajlítófej pozícióba kerül, elvégzi az első hajlatot, majd átállítja az irányát a következő síkra. Ez a sorozat addig folytatódik, amíg a teljes geometria kialakul, és az alkatrész levágásra vagy kiengedésre kerül.
A pontos mozgás a részrajztól, az anyagtól, a huzal átmérőjétől, a hajlítási sugártól és a kiválasztott szerszámozástól függ. Ezért egy pontos mintapróbára nagyobb értéket teszünk, mint egy gép kizárólag a névleges huzaltartománya alapján történő megítélésére.
- Táplálja be a programozott huzalhosszat.
- Helyezze el a hajlítószerszámot, és végezze el a szükséges szöget.
- Forgassa el vagy állítsa újra a hajlítófejet a következő síkhoz.
- Ismételje meg a táplálás–hajlítás sorozatot addig, amíg a geometria elkészül.
- Vágja le vagy engedje el a darabot, és ellenőrizze méreteit.
Miért fontos a huzal stabilitása
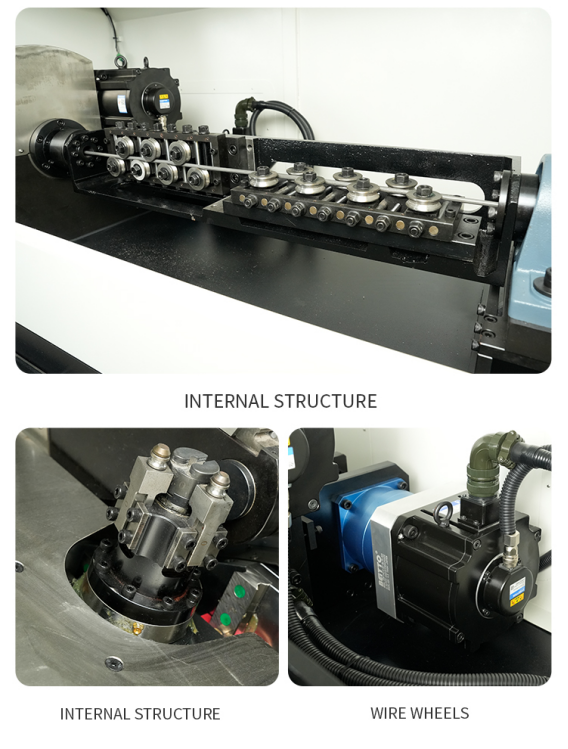
Amikor egy hosszú vagy szabálytalan alkatrész gyorsan forog, tömege rezgést és helyzetváltozást okozhat. Egy forgófejes rendszer úgy van kialakítva, hogy csökkentse a szükségességet, miszerint a kialakuló alkatrészt minden hajlításnál meg kellene forgatni. Ez a folyamatot alkalmasabbá teheti nagy keretekre, hosszú alkatrészekre és olyan összetevőkre, amelyek alakja a kialakítás során egyensúlytalan lesz.
A stabilitás nem szünteti meg a megfelelő szerszámok, az alapanyag-előkészítés vagy a programkompenzáció szükségességét. A folyamatot egy ellenőrzöttebb alapra helyezi, de a végső eredmény továbbra is függ a rugalmas visszatérési jelenségtől (springback), a huzalminőség egyenletességétől és a hajlítási sorrend tervezésétől.
Fő CNC-tengelyek és az általuk vezérelt műveletek
Egy vevőnek nem kell egyszerűen a lehető legmagasabb tengelyszámú gépet kiválasztania. A lényeges kérdés az, hogy a gép rendelkezik-e az adott alkatrészcsalád által igényelt koordinált mozgásokkal. Egy egyértelmű mintarajz lehetővé teszi a szállító számára, hogy minden geometriai jellemzőt hozzárendeljen egy gépmozgáshoz.
- A huzaladagolás szabályozza a hajlatok közötti távolságot.
- A hajlítási mozgás szabályozza a hajlítási szöget és irányt.
- A fej elforgatása megváltoztatja a formázási síkot.
- A szerszámmozgás vagy a segédtengelyek támogathatják az összetett sugárformákat, eltolásokat vagy az alkatrész kioldását.
- A vágás leválasztja a kész alkatrészt a bejövő alapanyagról.
Azok az alkatrészek, amelyek jól alkalmazkodnak a forgófejes formázáshoz
A forgófejes berendezést általában olyan alkatrészek gyártására használják, amelyek nem fekszenek síkban az asztalon. Tipikus példák erre az autóülések vezetékei, a bútorvázak, a konyhai és fürdőszobai szerelvények, a szupermarketek kiskereskedelmi kiegészítői, a háztartási készülékek tartóelemei, valamint egyedi ipari huzalelemek.
A legmegfelelőbb jelöltet nem csupán az iparág neve határozza meg. A geometria dönt: több sík, jelentős mélység, hosszú formázott szakaszok vagy olyan tájolás, amelyet síkbeli hajlítógéppel nehezen lehet konzisztensen előállítani.
Anyag- és szerszámmegfontolások
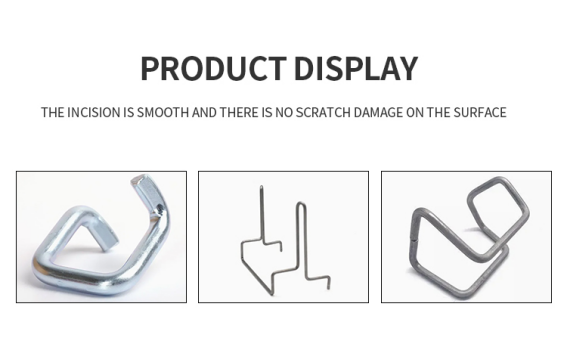
Az anyagminőség befolyásolja a rugalmas visszatérés mértékét, a szükséges erőt, a szerszámkopást és a felületvédelmet. A szénacél, a rozsdamentes acél és más ötvözetek akár azonos névleges átmérő esetén is eltérően viselkedhetnek. A kerek huzal, a profilozott huzal és a lapos keresztmetszetű profilok számára különböző vezető- és hajlítószerszám-tervek szükségesek.
A megrendelés előtt adjon meg anyagjellemzőket, átmérőt vagy profilméreteket, hajlítási sugarakat, tűréseket és felületi követelményeket. Ha a nyomok elfogadhatatlanok, ezt a szerszámtervezés előtt meg kell beszélni.
Egyes kisebb vagy kompaktabb alkatrészek esetében egy 3D vezetékforgató hajlítógép szintén megfontolandó. A megfelelő alakítási módszert az alkatrész méretének, geometriájának, az anyag viselkedésének és a hajlítás során szükséges stabilitásnak megfelelően kell kiválasztani.
Mintapróbák értékelése
Egy hasznos mintapróbának a tervezett gyártási alkatrész nehézséget jelentő jellemzőit kell tükröznie. Mérje a kritikus távolságokat, szögeket és az egész geometriát, ne csak azt ellenőrizze, hogy a gép képes-e vizuálisan hasonló alakzatot létrehozni.
Futtasson több egymást követő darabot, és hasonlítsa össze őket. A kis tételben mutatott ismételhetőség többet mond, mint egy gondosan beállított mintadarab. A próbának rögzítenie kell a ciklusidőt, a beállítási időt, a szerszámcsere időtartamát, a selejt mennyiségét és az operátor által az egyes alkatrészek között elvégzendő műveleteket.
- Erősítse meg az elfogadott rajzváltozatot és a mérési módszert.
- Ellenőrizze a kritikus méreteket több egymást követő alkatrész esetében.
- Vizsgálja meg a hajtásjelöléseket, karcolásokat, torzulásokat és a vágott vég minőségét.
- Rögzítse a valós ciklusidőt ismételhető körülmények között.
- Erősítse meg, hogyan tárolódnak a programok, szerszámok és beállítási paraméterek.
Összegzés
Egy forgófejes 3D vezeték-hajtógép akkor értékes, ha a termék szabályozott többsíkú alakítást igényel, és a fejlődő alkatrésznek stabilnak kell maradnia a ciklus során. A megfelelő gépet a tényleges alkatrész határozza meg, nem csupán egy kulcsszó vagy tengelyszám alapján.
Küldje el Jinchun-nak a 3D rajzát, az anyagmeghatározást, a vezetékátmérőt, a tűrést és a célkimenetet. Egy minta alapú felülvizsgálat segíthet meghatározni a megfelelő gépszerkezetet, szerszámokat és alakítási sorrendet a gyártástervezés megkezdése előtt.
Tartalomjegyzék
- Mit jelent a „forgófejes” kifejezés a 3D huzalképzésnél
- A formázási sorrend lépésről lépésre
- Miért fontos a huzal stabilitása
- Fő CNC-tengelyek és az általuk vezérelt műveletek
- Azok az alkatrészek, amelyek jól alkalmazkodnak a forgófejes formázáshoz
- Anyag- és szerszámmegfontolások
- Mintapróbák értékelése
- Összegzés