 EN


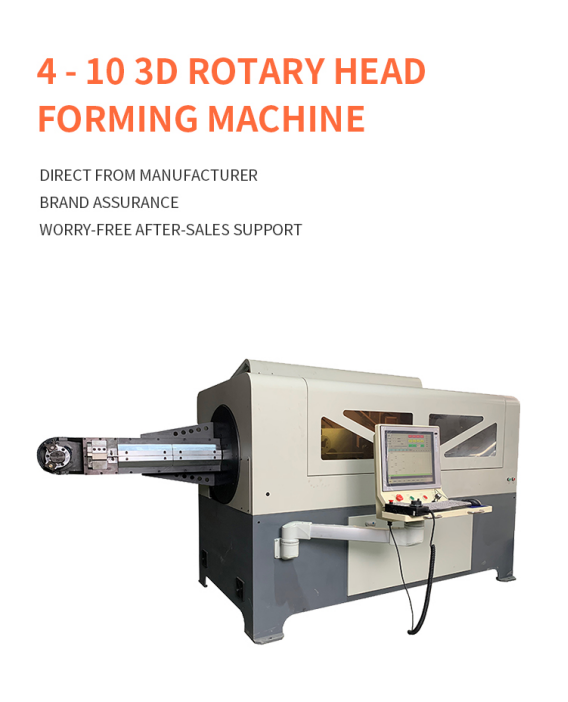
Menghasilkan komponen wayar yang melengkung merentasi beberapa satah adalah sangat berbeza daripada membuat rangka rata. Apabila geometri menjadi lebih kompleks, mesin mesti mengawal panjang suapan, sudut lenturan, putaran dan kedudukan perkakasan sebagai satu proses terkoordinasi. Sebuah mesin lentur wayar 3D kepala putar menyelesaikan cabaran ini dengan menggerakkan kepala lenturan di sekeliling bahan supaya wayar boleh kekal relatif stabil semasa proses pembentukan.
Maksud istilah “kepala putar” dalam pembentukan wayar 3D
Dalam konfigurasi kepala berputar, unit lenturan mengubah orientasinya mengelilingi wayar, bukan bergantung kepada bahagian siap untuk berputar melalui setiap sudut ruang. Program CNC menyelaraskan suapan wayar, putaran kepala dan pergerakan alat lenturan untuk membina bahagian satu ciri pada satu masa.
Pendekatan ini terutamanya berguna apabila komponen mempunyai kedalaman, lenturan beralih atau beberapa satah. Menetapkan wayar membantu mengurangkan pergerakan tidak terkawal apabila bahagian yang dibentuk menjadi lebih panjang atau lebih tidak simetri.
Urutan pembentukan langkah demi langkah
Satu kitaran lazim bermula apabila wayar yang diluruskan disuap ke dalam mesin sehingga panjang yang diprogramkan. Kepala lenturan kemudian bergerak ke kedudukan, menyelesaikan lenturan pertama dan mengubah orientasinya untuk satah seterusnya. Urutan ini berterusan sehingga geometri penuh terbentuk dan bahagian dipotong atau dilepaskan.
Pergerakan tepat bergantung kepada lukisan bahagian, bahan, diameter dawai, jejari lenturan dan peralatan yang dipilih. Oleh sebab itu, ujian sampel yang tepat lebih bernilai berbanding menilai mesin hanya berdasarkan julat dawai nominalnya.
- Suapkan panjang dawai yang diprogramkan.
- Letakkan alat lentur dan lengkapkan sudut yang diperlukan.
- Putar atau ubah orientasi kepala lentur untuk satah seterusnya.
- Ulangi jujukan suap-dan-lentur sehingga geometri selesai.
- Potong atau lepaskan bahagian dan periksa dimensinya.
Mengapa kestabilan dawai penting
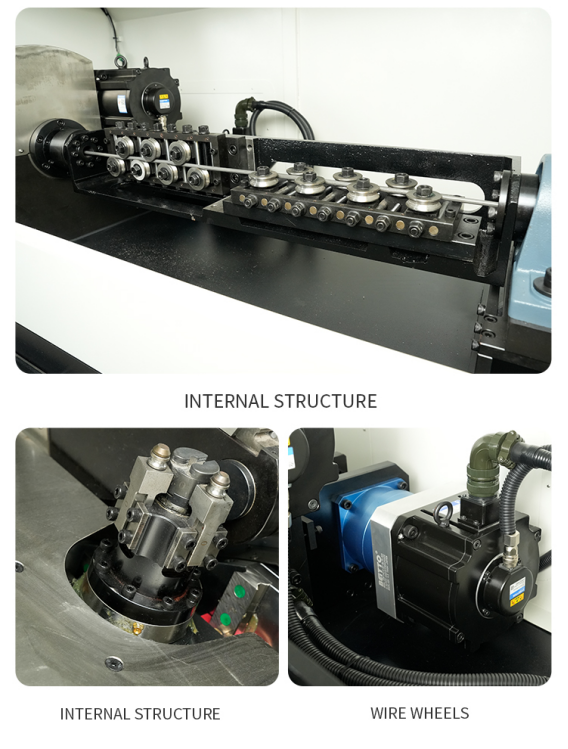
Apabila kerja yang panjang atau tidak sekata dipaksa berputar dengan cepat, jisimnya boleh mencipta getaran dan variasi kedudukan. Sistem kepala putar direka untuk mengurangkan keperluan memutar bahagian yang sedang terbentuk melalui setiap lenturan. Ini menjadikan proses lebih sesuai untuk rangka besar, bahagian panjang dan komponen yang bentuknya menjadi tidak seimbang semasa pembentukan.
Kestabilan tidak menghilangkan keperluan terhadap perkakasan yang betul, penyediaan bahan yang sesuai atau pemadanan program. Ia memberikan asas proses yang lebih terkawal, tetapi hasil akhir masih bergantung kepada springback, kekonsistenan wayar dan perancangan urutan lenturan.
Paksi utama CNC dan fungsi kawalannya
Pembeli tidak perlu memilih mesin hanya berdasarkan bilangan paksi tertinggi yang mungkin. Soalan penting ialah sama ada mesin mempunyai pergerakan terkoordinasi yang diperlukan oleh keluarga komponen sebenar. Lukisan sampel yang jelas membolehkan pembekal memetakan setiap ciri geometri kepada pergerakan mesin.
- Suapan wayar mengawal jarak antara lenturan.
- Pergerakan lenturan mengawal sudut dan arah lenturan.
- Putaran kepala mengubah satah pembentukan.
- Pergerakan perkakasan atau paksi tambahan mungkin menyokong jejari kompleks, anjakan atau pelepasan komponen.
- Pemotongan memisahkan komponen siap daripada bahan masuk.
Komponen yang sangat sesuai untuk pembentukan kepala putar
Peralatan kepala putar biasanya dipertimbangkan untuk komponen yang tidak boleh diletakkan rata di atas meja. Contoh lazim termasuk wayar tempat duduk kenderaan, rangka perabot, perkakasan dapur dan bilik air, aksesori paparan pasar raya, sokongan peralatan rumah tangga, dan komponen wayar industri khusus.
Calon terbaik tidak ditentukan hanya berdasarkan nama industri. Ia ditentukan oleh geometri: pelbagai satah, kedalaman yang signifikan, bahagian terbentuk yang panjang, atau orientasi yang sukar dihasilkan secara konsisten menggunakan pembengkok satah.
Pertimbangan bahan dan perkakasan
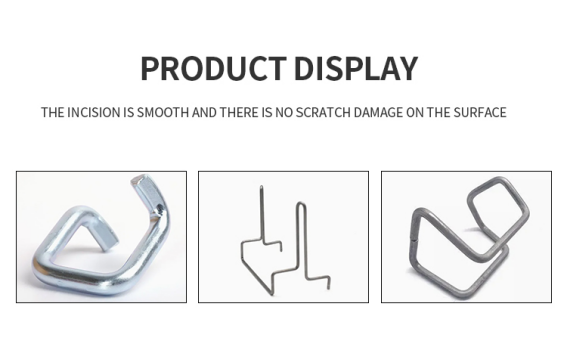
Gred bahan mempengaruhi kelenturan semula, daya yang diperlukan, haus perkakasan, dan perlindungan permukaan. Keluli karbon, keluli tahan karat, dan aloi lain boleh berkelakuan berbeza walaupun diameter nominalnya sama. Wayar bulat, wayar berbentuk, dan profil rata juga memerlukan rekabentuk panduan dan alat pembengkok yang berbeza.
Sebelum membuat pesanan, berikan spesifikasi bahan, diameter atau dimensi profil, jejari lenturan, toleransi dan keperluan permukaan. Jika tanda-tanda tidak diterima, perkara ini mesti dibincangkan sebelum reka bentuk alat.
Untuk beberapa komponen yang lebih kecil atau lebih padat, suatu mesin lenturan wayar 3D berputar juga boleh dipertimbangkan. Kaedah pembentukan yang sesuai harus dipilih berdasarkan saiz bahagian, geometri, kelakuan bahan dan kestabilan yang diperlukan semasa proses lenturan.
Cara menilai ujian sampel
Ujian sampel yang berguna harus mewakili ciri-ciri sukar pada bahagian pengeluaran yang dirancang. Ukur jarak kritikal, sudut dan geometri keseluruhan, bukan hanya memeriksa sama ada mesin boleh menghasilkan bentuk yang kelihatan serupa.
Jalankan beberapa kepingan berturut-turut dan bandingkannya. Kebolehulangan dalam satu pukal kecil memberi maklumat lebih banyak berbanding satu sampel yang diselaraskan dengan teliti. Ujian ini juga harus merekod masa kitaran, masa persediaan, perubahan alat, bahan buangan dan tindakan operator yang diperlukan antara setiap kepingan.
- Sahkan semakan lukisan yang diluluskan dan kaedah pengukuran.
- Periksa dimensi kritikal pada beberapa komponen berturut-turut.
- Periksa tanda lenturan, kesan goresan, puntiran dan kualiti hujung potongan.
- Catat masa kitaran sebenar dalam keadaan yang boleh diulang.
- Sahkan cara program, perkakasan dan parameter persediaan disimpan.
Kesimpulan
Mesin lenturan wayar 3D kepala putar bernilai tinggi apabila produk memerlukan pembentukan pelbagai satah yang terkawal dan komponen yang sedang dibangunkan perlu kekal stabil semasa kitaran. Mesin yang sesuai ditentukan berdasarkan komponen sebenar, bukan hanya berdasarkan kata kunci atau bilangan paksi.
Hantar lukisan 3D, spesifikasi bahan, diameter wayar, toleransi dan keluaran sasaran anda kepada Jinchun. Ulasan berdasarkan sampel boleh membantu menentukan struktur mesin, perkakasan dan urutan pembentukan yang sesuai sebelum perancangan pengeluaran bermula.