 EN


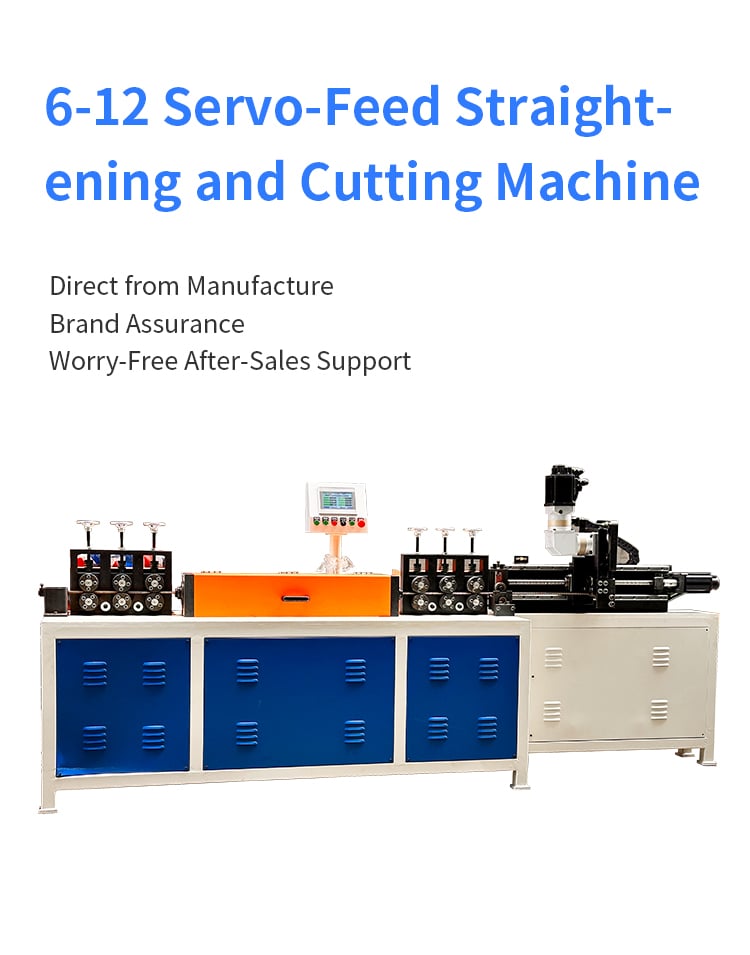
選択する 線材 ストレートニングマシン ワイヤーの直径や機械の速度だけではありません。新しい 飛行式シャア(フライングシアー)付きワイヤー矯正機 を購入するメーカーにとって、切断方式は生産効率、切断長のばらつき、材料の取り扱い、および下流工程の品質に直接影響します。
一部の工場では、固定長切断方式で十分な場合もあります。一方、高速連続生産には、飛行式シャアがより適している可能性があります。また、長尺のまっすぐなワイヤーを、切断時の停止を最小限に抑えながら加工したい用途には、追従式シャア(トラッキングシアー)付きワイヤー矯正機が、生産性と切断性能のバランスをとる別の選択肢となります。
ジンチュン工業自動化(Jinchun Industrial Automation)では、ワイヤー矯正・切断装置のラインナップとして、以下の3種類の構成をすべて取り揃えています—— 飛行式シャア、固定長切断、追従式シャア ——。
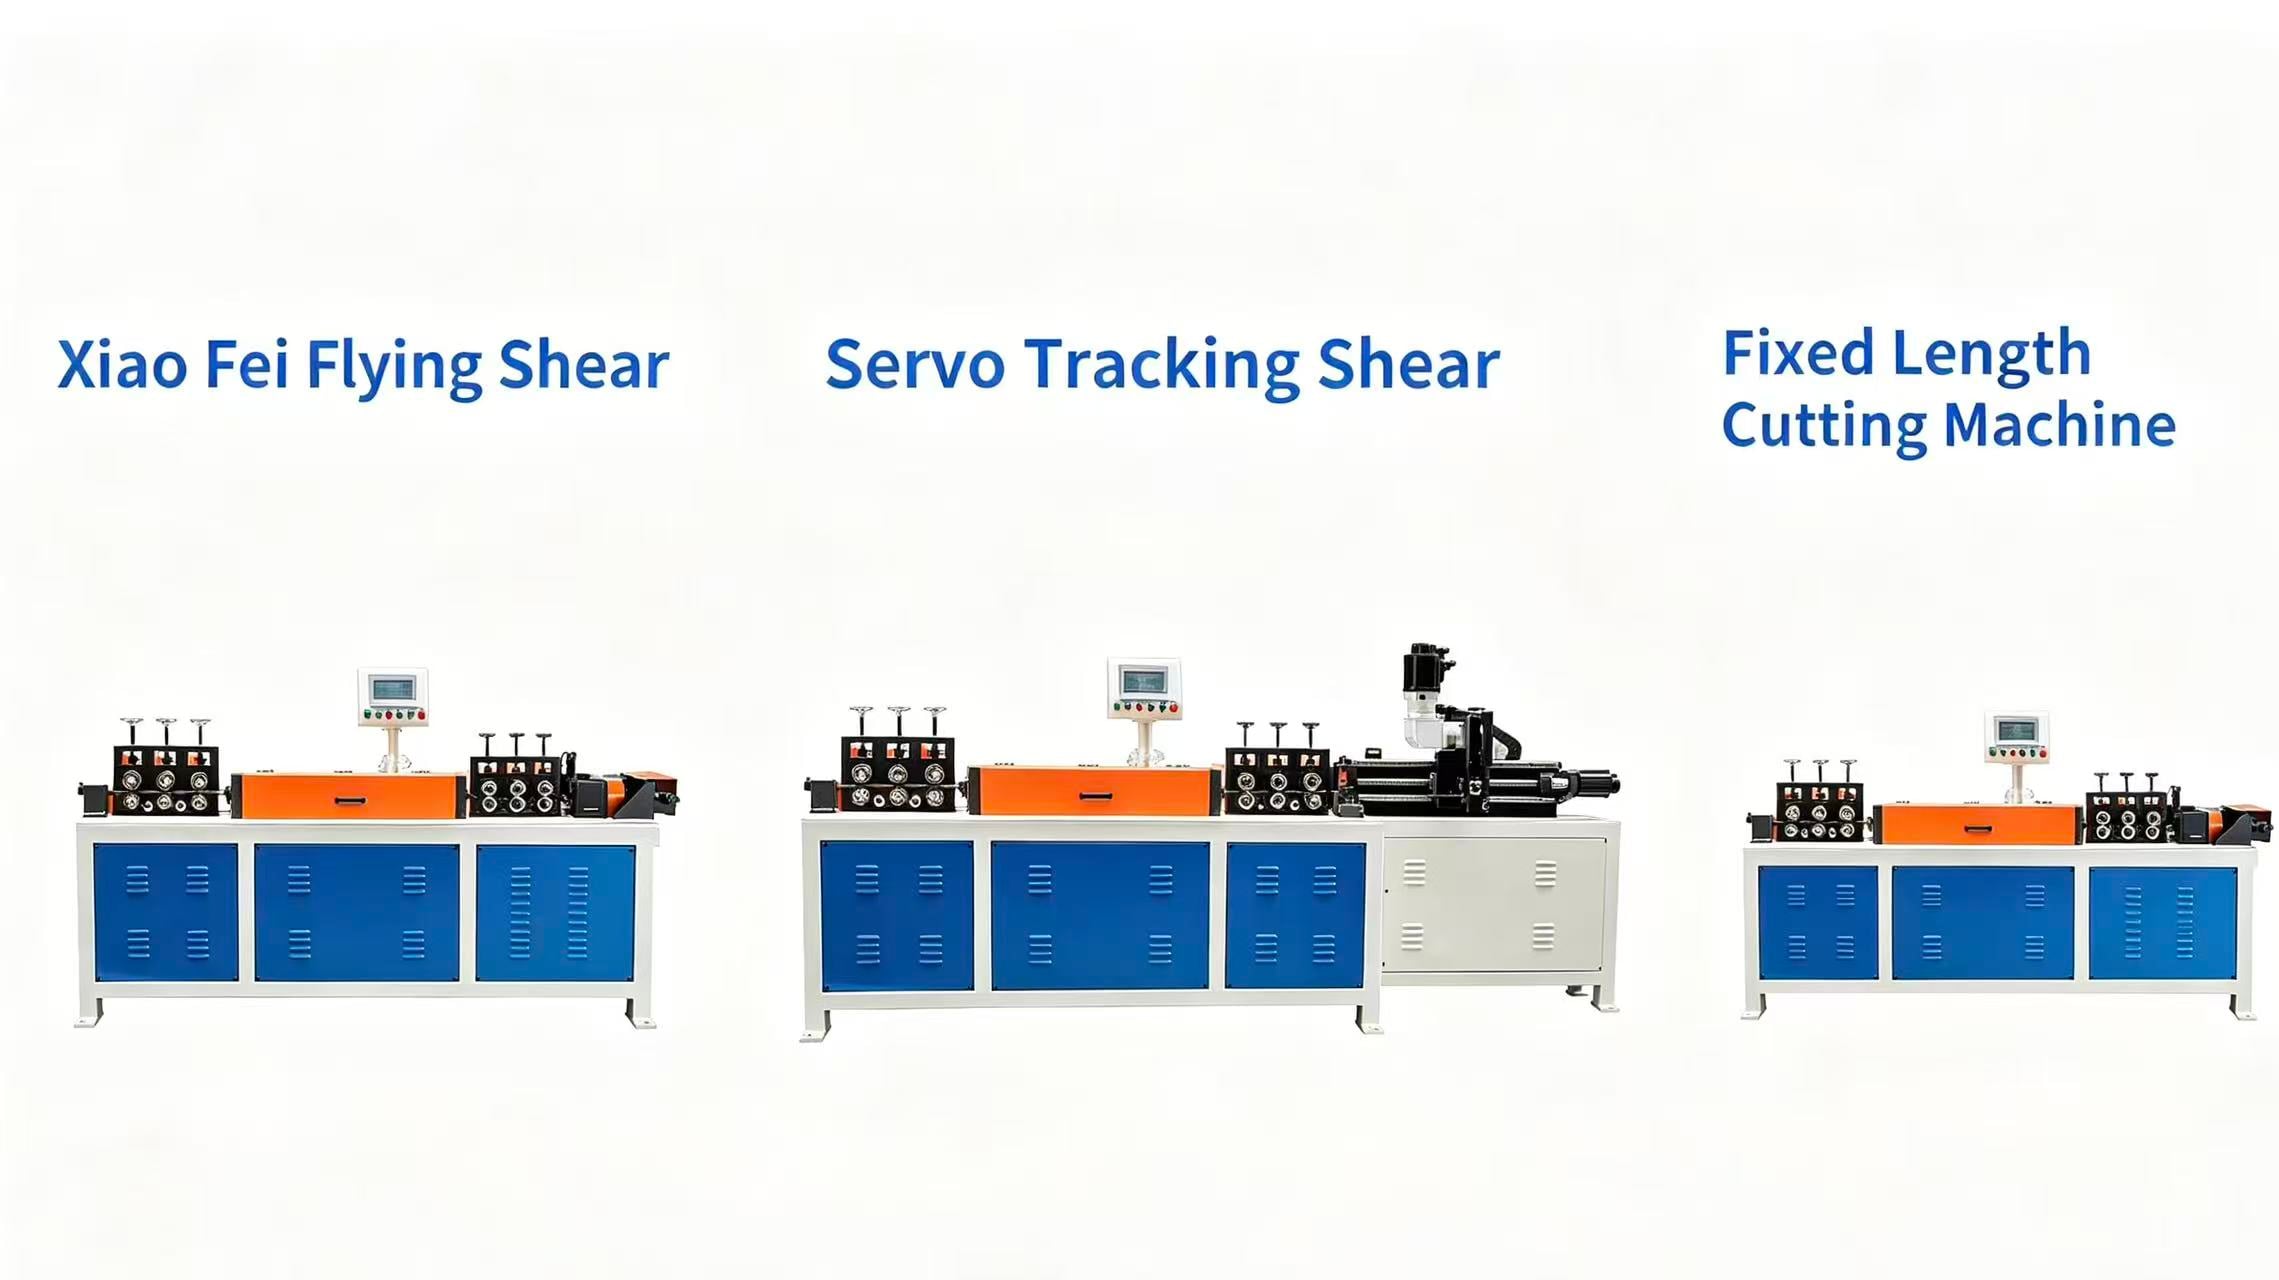
では、ユーザーはどのように選べばよいのでしょうか?
その答えは、ご使用のワイヤー材質、直径、仕上長さ、必要とする生産量、および下流の製造工程によって異なります。
飛行式シャア、固定長切断、追従式シャアとは?
機械を比較する前に、3つの切断方式の間で実際に何が変わるのかを理解することが重要です。 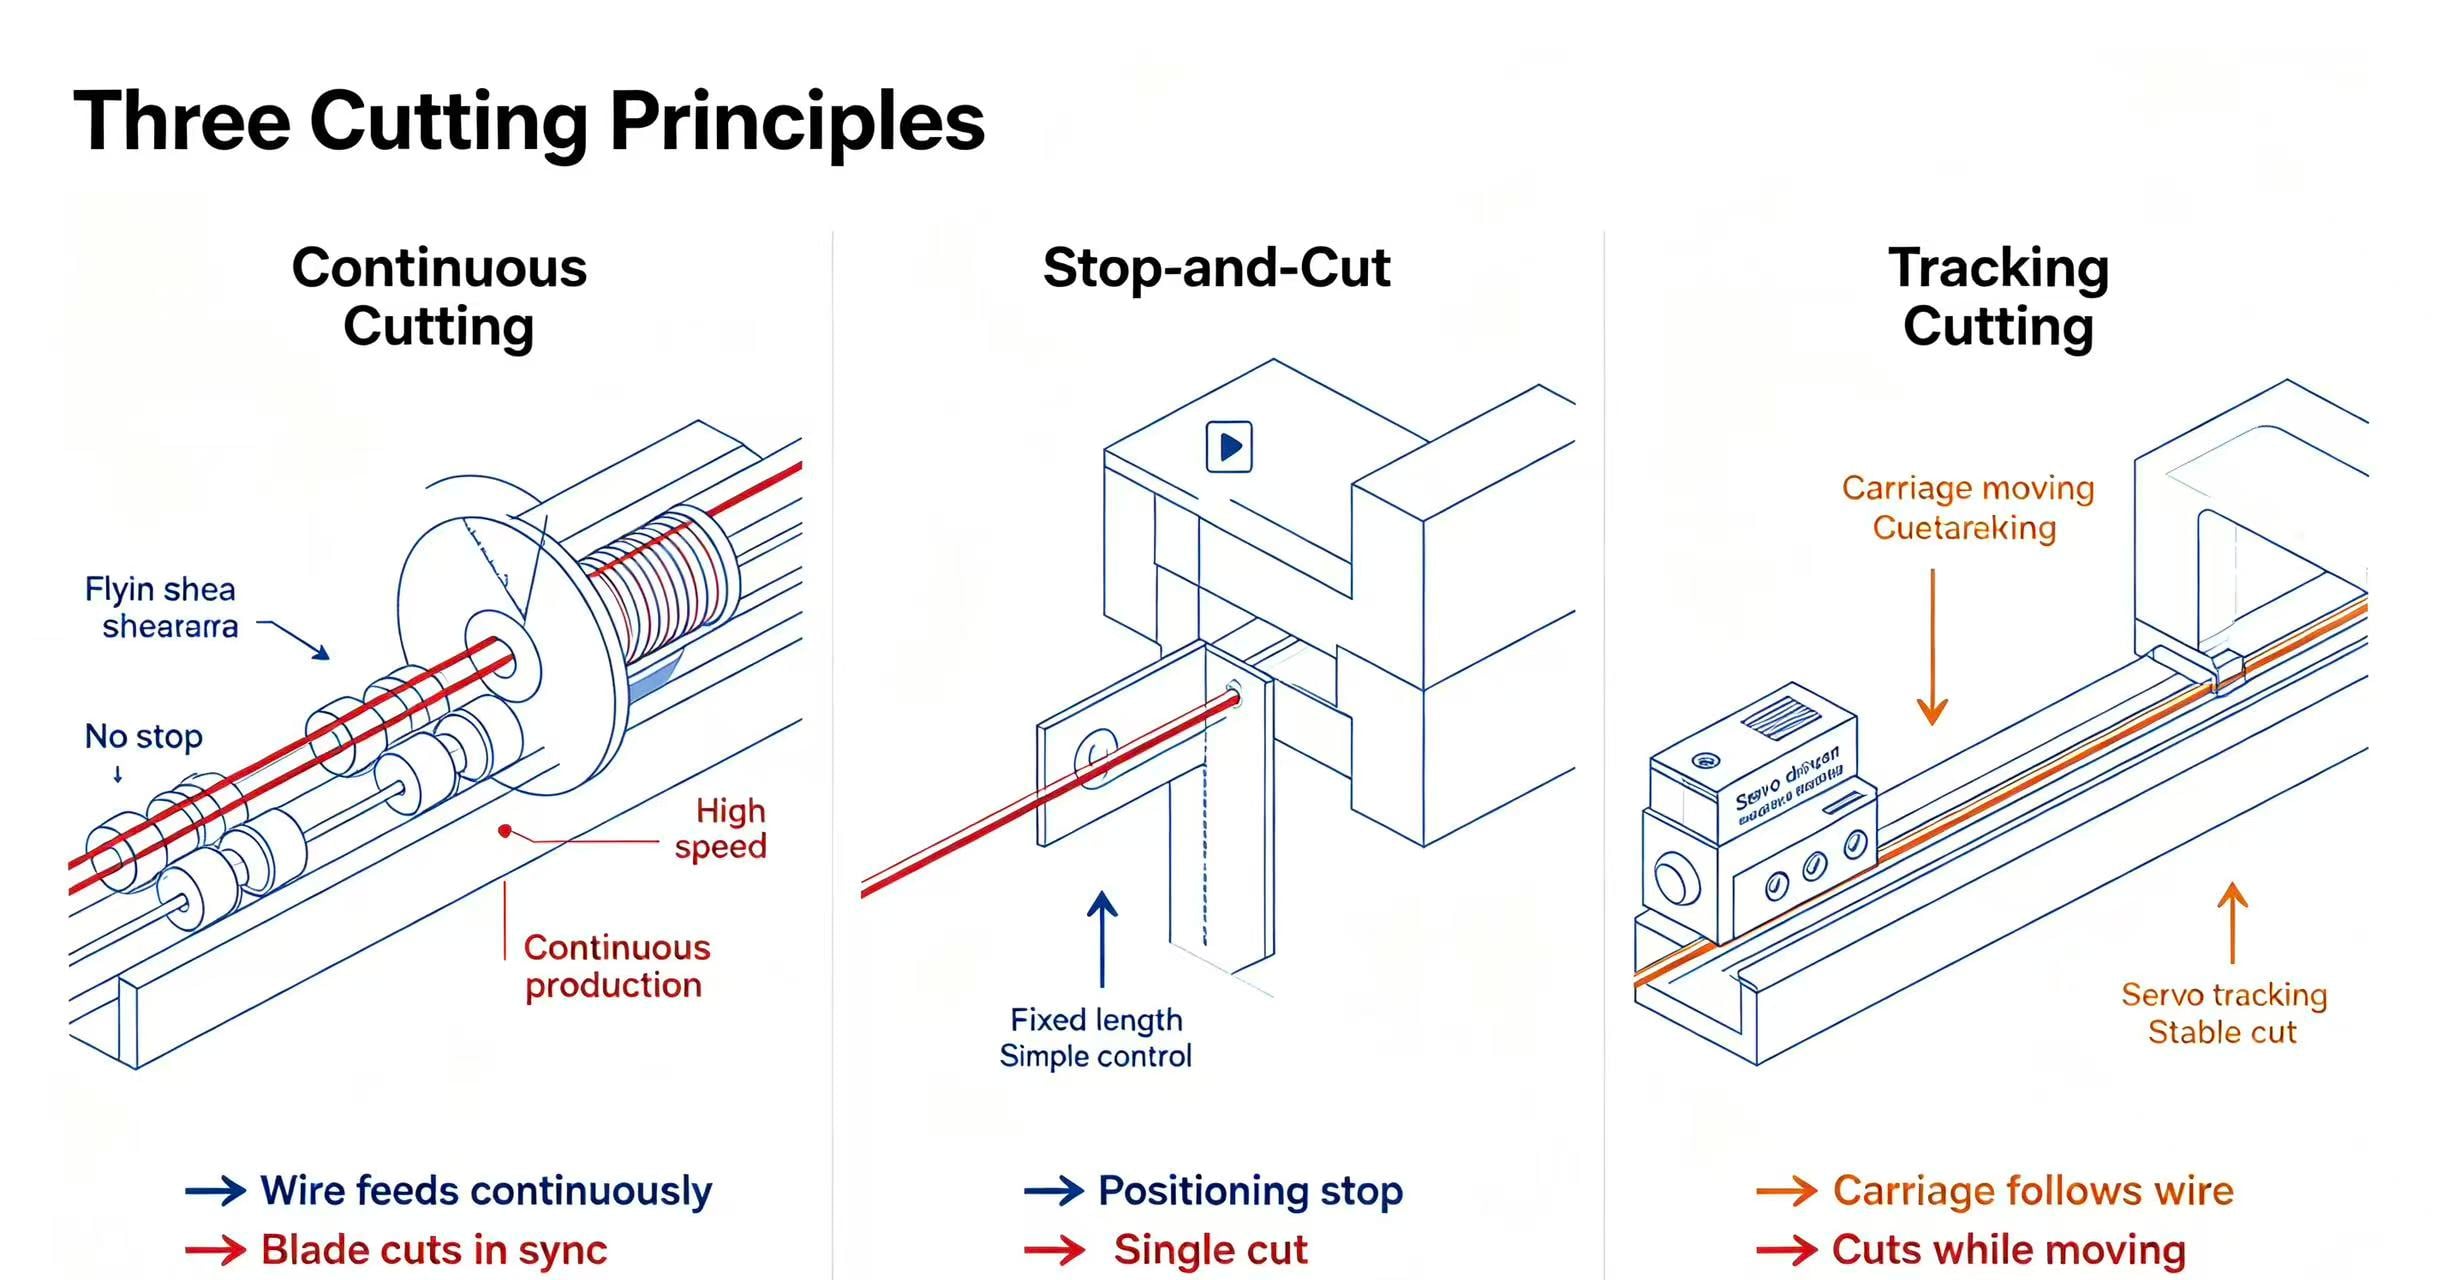
1. フライングシアー
フライングシアーは、生産ラインが継続して送り出しを行っている状態でワイヤーを切断します。切断ごとにワイヤーを完全に停止させる代わりに、切断機構が移動中の材料と同期し、連続生産中に切断を行います。
この設計は、特に生産速度が重視される場合に非常に有効です。晋春(ジンチュン)社のフライングシアー装置は、連続的な矯正・切断を目的として設計されており、サーボ制御による送り出しおよび切断システムを採用しています。製品ラインナップには、鋼鉄、ステンレス鋼、銅、アルミニウムなどのワイヤー用途に対応した機種が含まれます。
最大の利点は単純明快です:
機械が切断するたびにワイヤーを停止させる必要がありません。
これにより、繰り返される起動・停止サイクルに起因する生産中断が軽減され、大量のストレートワイヤー生産においてフライングシアーは特に優れた選択肢となります。 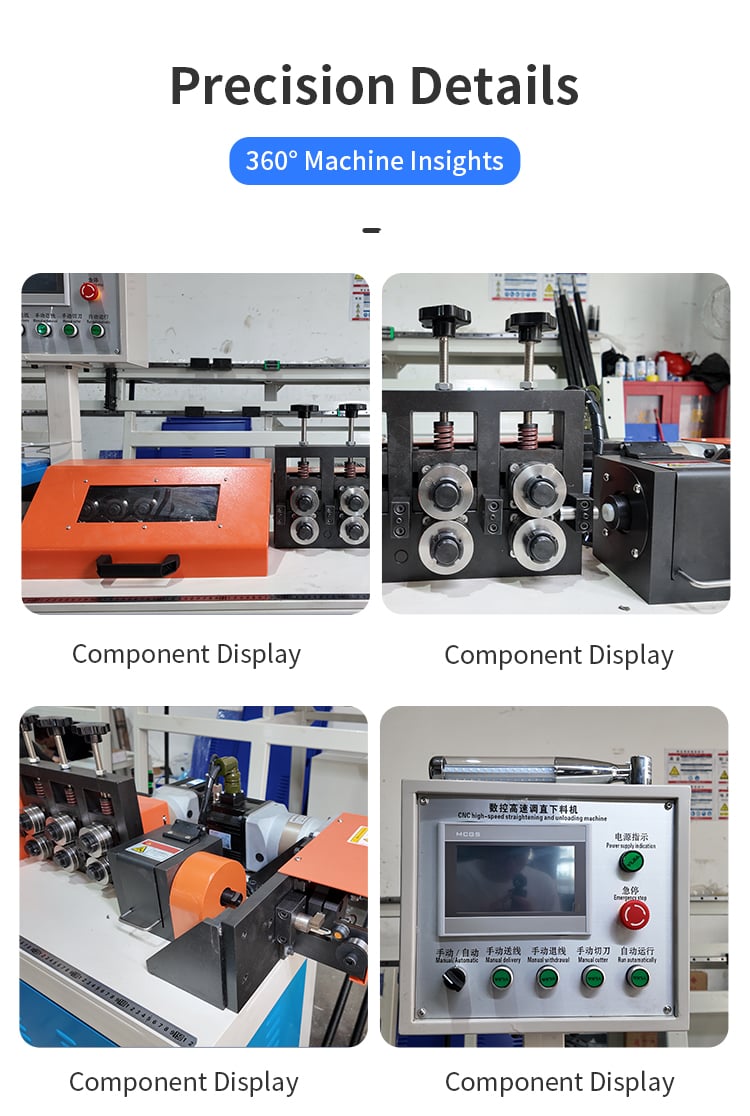
2. 固定長切断
固定カット式ストレートナーは、切断位置が固定された方式です。ワイヤーを所定の長さまで送り込んだ後、ラインを停止または一時停止して切断し、切断後のワイヤーを排出してから次のサイクルに進みます。
フライングシアーと比較すると、動作原理がよりシンプルです。
生産量が中程度であるメーカー、あるいは切断長が比較的標準的な場合、この方式は実用的でコストパフォーマンスに優れた解決策となります。生産速度が主な制約でない限り、より複雑な切断システムに高額な投資をする必要はありません。
したがって、最も重要な問いは次のとおりではありません:
「どちらの機械の方が高度か?」
それは:
「私の生産現場では、本当に連続的な高速切断が必要なのか?」
一部の工場では、その答えは「いいえ」です。 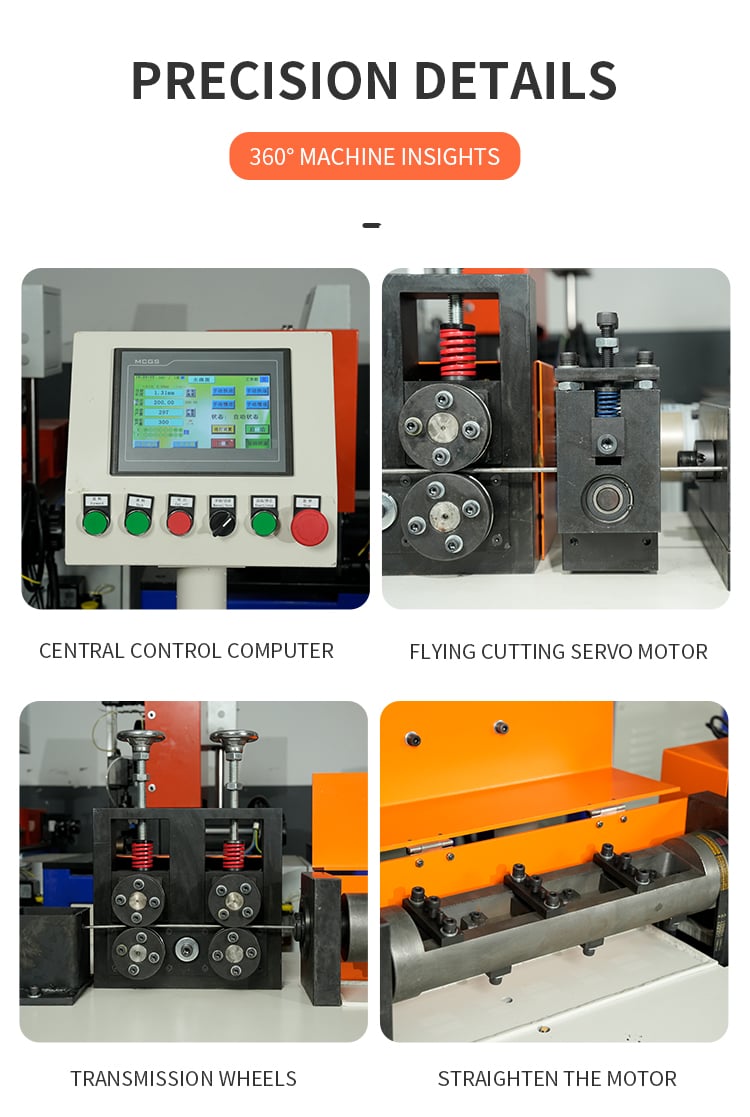
3.トラッキングシアー
トラッキングシアーは、切断時にワイヤーの移動に同期して刃を追随させ、完全に静止した切断位置に依存しません。
これにより、ワイヤーの送りを連続的、あるいはほぼ連続的に維持しつつ、刃の動きとワイヤーの動きを連携させることができます。
目的は、切断効率と安定した連続生産のバランスを取ることです。現在、ジンチュンでは、ワイヤー加工要件に応じたトラッキングシアー方式の機種を展開しており、2~6 mm、3~8 mmなどのワイヤー径に対応するほか、より大径の用途にも対応する構成が用意されています。
生産性向上を求めるバイヤーの方々にとって、製品や材料条件によって単純な固定カット方式が適さない場合、トラッキングシアー方式の導入を検討する価値があります。 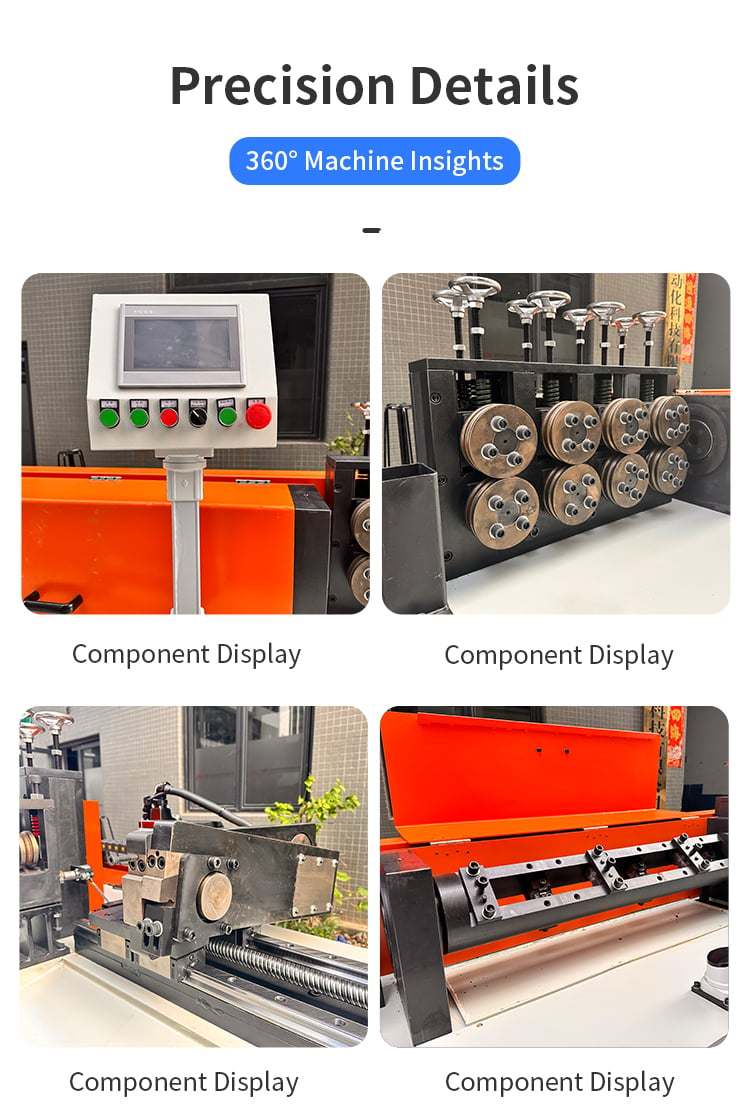
切断方式は、ライン速度および停止頻度にどのような影響を与えるか?
ワイヤー矯正生産において、切断工程は連続プロセスが中断されるポイントとなることが多くあります。
ラック用の2メートル長のまっすぐなワイヤーを製造する状況を想像してください。
固定カット方式のラインでは、ワイヤーを送り込み、2メートルに達すると一時停止し、切断・リセット後、再び送りを開始します。つまり、1回の切断ごとにわずかな中断が発生します。
完成品の数量が増えるにつれ、こうしたわずかな中断が積み重なります。
フライングシアー:連続生産を前提に設計
最大の利点は、その設計が安全性規制に準拠していることです。 ワイヤを直す機械 フライングシアー方式 ワイヤーが移動している状態でカッターを動作させられる点です。
これは、機械の稼働率や生産ラインの速度が、最も単純な機械構成よりも重視される大量生産向けの注文において特に有効です。
ジンチュン社のフライングシアー製品情報では、サーボ制御による送り・切断と、連続的な矯正・切断用途が明記されています。掲載されている機種のうち一つは、最大直径16 mmのワイヤーに対応し、実際の生産条件や材質に応じて30~40 m/分の連続矯正速度を実現します。
重要なのは、単に最高速度だけではありません。
真の価値は、不必要な停止を最小限に抑えながら、生産サイクルを安定して維持できることにあります。
固定長切断:サイクルがシンプルだが、中断が多くなる
固定長切断方式は、必然的に切断サイクルへの依存度が高くなります。
ただし、必要出力が中程度で、切断長が標準的であり、連続送りの中断を極力避けなければならないという要件が強くない場合には、十分に良好な性能を発揮できます。
多くのメーカー、特に自動化を初めて導入するメーカーにとっては、このアプローチが機械投資と生産ニーズの間で合理的なバランスを実現できます。
トラッキングシアー:送りながらの連続切断
トラッキングシアーは、切断動作を移動中のワイヤーと同期させることで機能します。
最高速設定へ直接移行せず、より連続的な生産を実現したい工場にとって、トラッキングシアーの検討は価値があるかもしれません。
最適な選択は、単なる機械の仕様ではなく、最終的に達成したい生産量によって決まります。
切断長精度、表面品質、材料適合性
速度は、購入判断の要素の一つにすぎません。
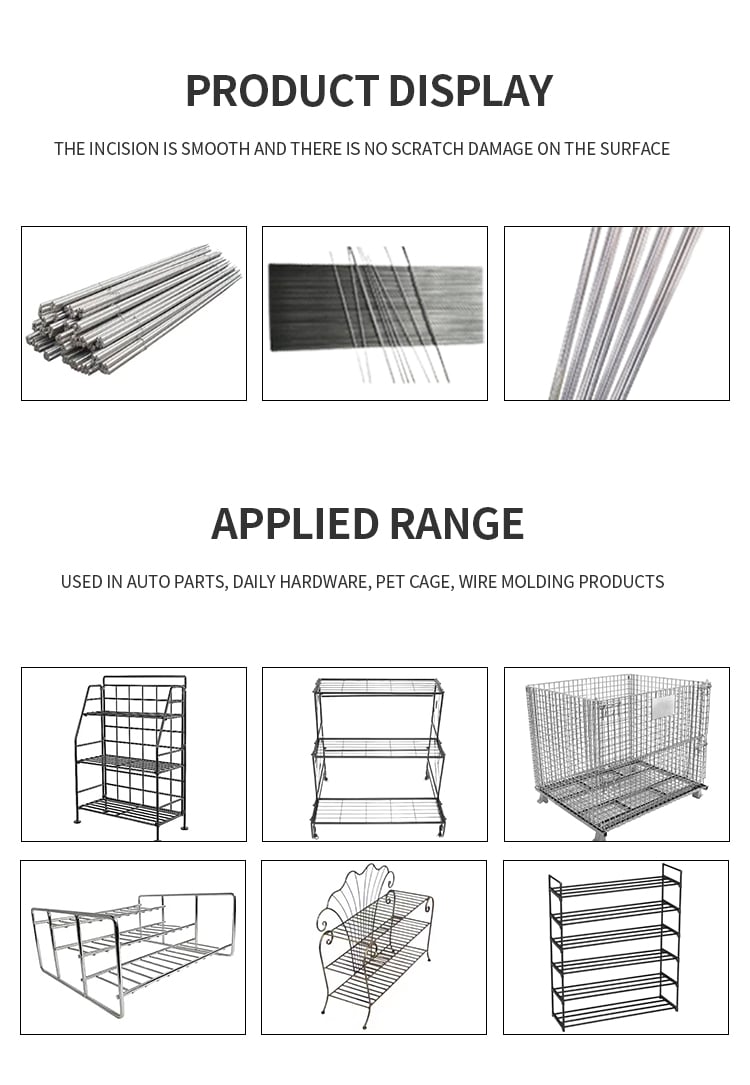
ストレートニング・カッティング機は、所定の切断長を確実に実現し、ワイヤーの直進性を安定させ、最終製品に求められる切断品質を確保する必要があります。
切断長精度
下流工程での曲げや溶接においては、ワイヤー長さのばらつきが、機械速度のわずかな差よりも大きな問題を引き起こすことがあります。
例えば、以下の用途で使用されるワイヤー:
- 棚
- バスケット
- ケージ
- ファンガード
- フレーム部品
- 溶接組立品
後工程で曲げ加工、成形、または溶接を必要とする場合があります。
初期の直線状ワイヤーにばらつきがあると、その後の工程で追加の調整が必要になったり、完成部品の寸法ばらつきが生じたりする可能性があります。
そのため、購入者は必要な 切断長公差 を明記する必要があります。単に公称長さを示すだけでは不十分です。
例えば:
完成ワイヤー長:1,500 mm
要求公差:±1 mm
これにより、機械メーカーははるかに明確な設計目標を設定できます。
表面質
ワイヤーの切断端が目立つ場合、あるいは後工程の成形・溶接工程で直接使用される場合、切断方法も重要になります。
バイヤーは以下の点を評価するべきです:
- バール形
- 切断端の変形
- ロット間の一貫性
- 切断が下流工程の溶接に与える影響
- ワイヤーに追加の面取りや端面処理が必要かどうか
晋春(ジンチュン)社の製品ラインナップには、矯正機および面取り機も含まれており、ワイヤー端面仕上げが製造工程の一部である場合に有効です。
素材適合性
直径だけでカッターを選んではいけません。
同じ直径でも、材質や機械的特性によって挙動は大きく異なります。
代表的な材質には以下のようなものがあります:
- 炭素鋼
- ステンレス鋼
- 亜鉛めっき線
- 銅
- アルミニウム
- 高炭素鋼
ジンチュン社のフライングシアー製品シリーズでは、適用可能なワイヤー材として鋼、ステンレス鋼、銅、アルミニウムが明記されていますが、実際の適合性については、お客様の材質規格および生産要件に基づき、必ず個別に確認してください。
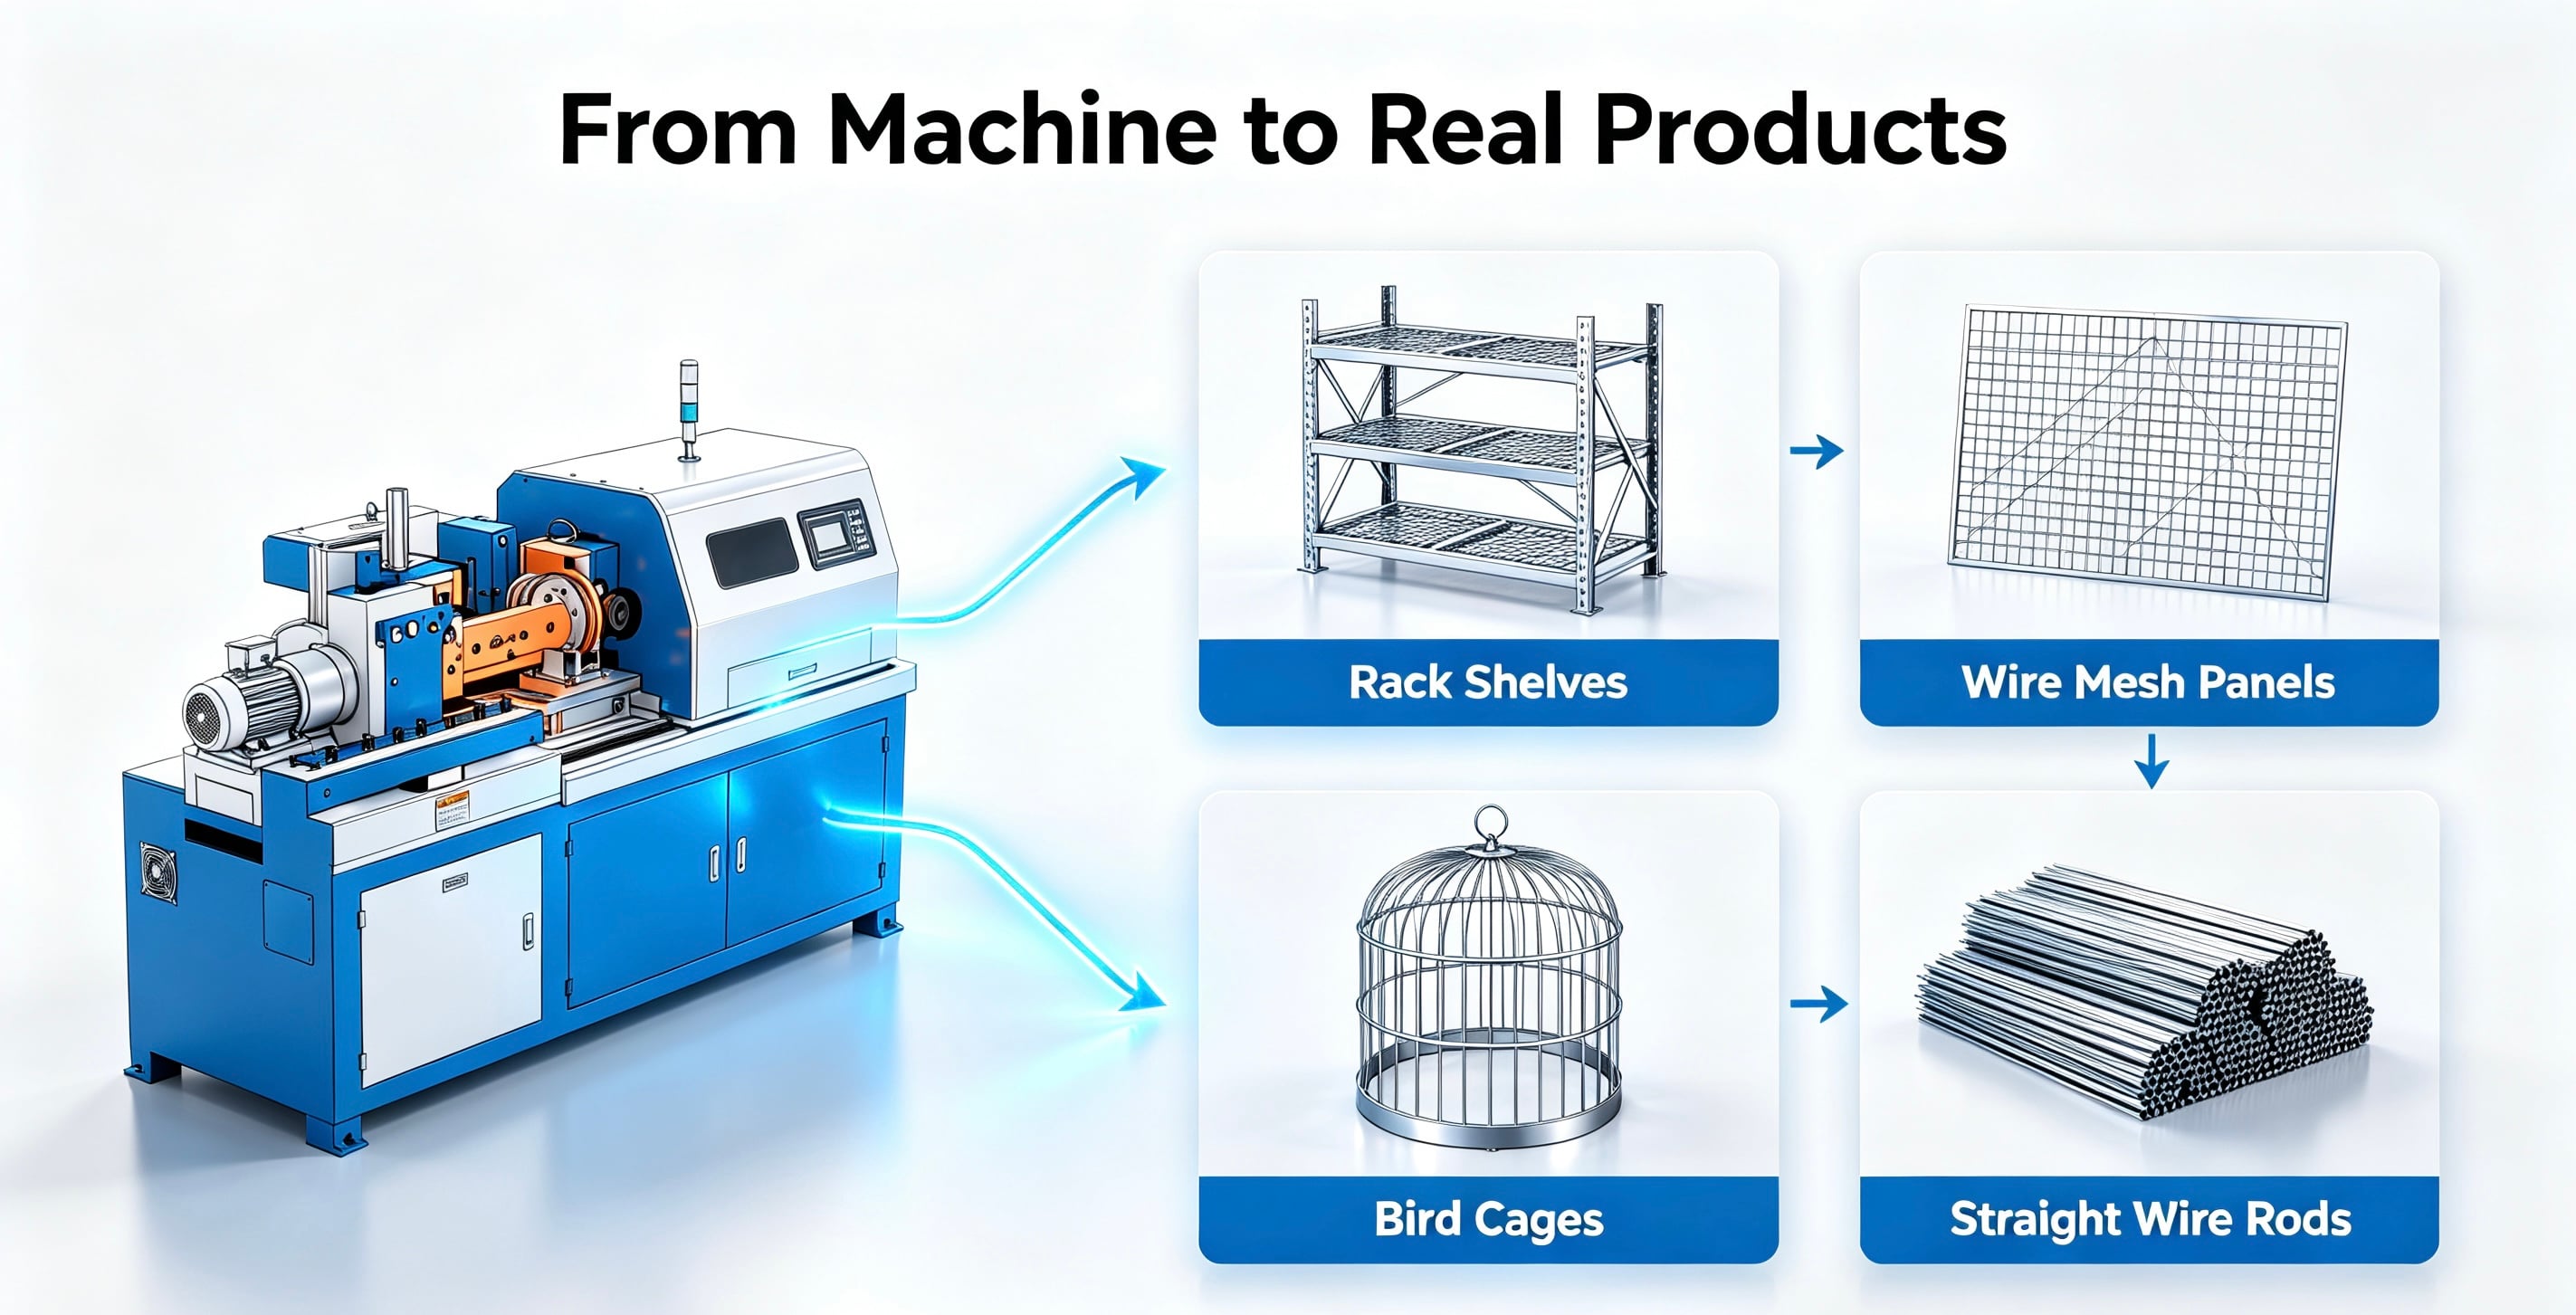
メッシュ、ラック、ケージ、長尺直線ワイヤーの加工には、どの機械が最適ですか?
万能の最適解はありません。用途によって重視すべきポイントは異なります。
メッシュおよびワイヤーグリッドの製造の場合
ワイヤーをメッシュ溶接または成形工程へ供給する前に連続的に矯正・切断する場合、生産量が重要な検討要素となります。
高処理能力と工程停止の少なさが求められるラインでは、フライングシアー方式またはトラッキングシアー方式の方が有利となる可能性があります。
ジンチュン社のワイヤー矯正機シリーズは、メッシュ関連の溶接装置および生産ラインソリューションとも連携して展開されており、これらの構成は、ワイヤー加工工程全体の統合的検討に適しています。
ラックおよび収納用製品の場合
ラックメーカーは、棚板、フレーム部品、支持構造部などに使用するため、大量の直線状ワイヤーを必要とします。
生産ラインが高日産で連続運転される場合、フライングシアー(飛行切断)を導入することで、切断時の繰り返し停止を減らすことができます。
少量生産や多品種生産では、固定長切断で十分な場合があります。
鳥かごおよびペット用ケージ向け
ケージメーカーは、縦バー、横ワイヤー、構造部品など、さまざまな長さのワイヤーを加工することがあります。
ここでは、最適な機械選定は、必要な異なる長さの種類数に大きく依存します。
サイズ変更が頻繁に行われる場合、制御システムやレシピ管理、そして切替プロセスは、切断方式そのものと同様に重要になります。
ジンチュン社は、鳥かごおよびペット用ケージの生産ラインを、同社の幅広いワイヤー加工ソリューションの一つとして取り扱っています。
長尺直線ワイヤー向け
長尺直線ワイヤーの加工では、切断の安定性が特に重要となる領域の一つです。
長尺品を製造する場合、送り・矯正・切断のいずれかの工程で生じるばらつきが、より顕著に現れる可能性があります。
大量の長尺線材を生産する場合は、フライングシアーまたはトラッキングシアーなどの連続切断技術について、より詳細な検討を検討すべきです。
ただし、中程度の生産量であれば、固定長切断方式でも技術的に十分適している場合があります。
見積依頼前に購入者が提示すべき情報とは?
ワイヤーマシンの購入において最もよく見られる誤りの一つは、次のような問いかけです:
「ワイヤー矯正機はいくらですか?」
——その際、実際の生産要件を一切提示しないことです。
専門的な見積書は、実際に想定される用途に基づいて作成されるべきものです。
1.線材の材質
可能であれば、メーカーに対し、線材の正確な材質を明示してください。
例えば:
- 軟鋼
- ステンレス鋼304
- ステンレススチール 316
- 亜鉛めっき鋼板
- 銅
- アルミニウム
材質の等級は、矯正力、送り安定性、切断条件に影響を与えます。
2.ワイヤーの正確な直径
「細いワイヤー」や「約3 mm」などと漠然とした表現は避けてください。
実際の範囲(例)を明記してください:
2.0–3.0 mm
または:
3.2 mm
3.成形後のワイヤー長さ
通常サイズに加え、全サイズ範囲も併記してください。
例えば:
500 mm/800 mm/1,200 mm/1,500 mm
これにより、必要な送り・切断構成が判断できます。
4.長さ公差
溶接ラインや自動曲げライン向け部品を納入するお客様にとっては、特に重要です。
製造元に対し、ご要件の許容範囲(トランザル)が以下のいずれかであるかを明示してください:
±1 mm
±0.5 mm
またはその他の要件。
5.目標生産量
1日5,000個の生産に対応する機械が、1日50,000個の生産にも適しているとは限りません。
サプライヤーに以下の情報を伝えてください:
- 時産量(個/時)
- 日産量(個/日)
- 1日の作業シフト数
- 将来的な生産計画
これらの情報は、固定カット方式、トラッキング・シェア方式、またはフライング・シェア方式のうち、経済的に最も適した方式を判断するうえで重要です。
6. 完成品への応用
製品の写真または図面は、非常に役立ちます。
例えば:
棚用ワイヤー
以下の記述より情報量が少ない:
直径3.0 mmの亜鉛めっき鋼線、長さ1,200 mm(公差±1 mm)、日産20,000個、棚フレームの溶接に使用
2つ目の記述であれば、装置メーカーが生産要件全体を評価できます。
機械の試運転および受入チェックリスト
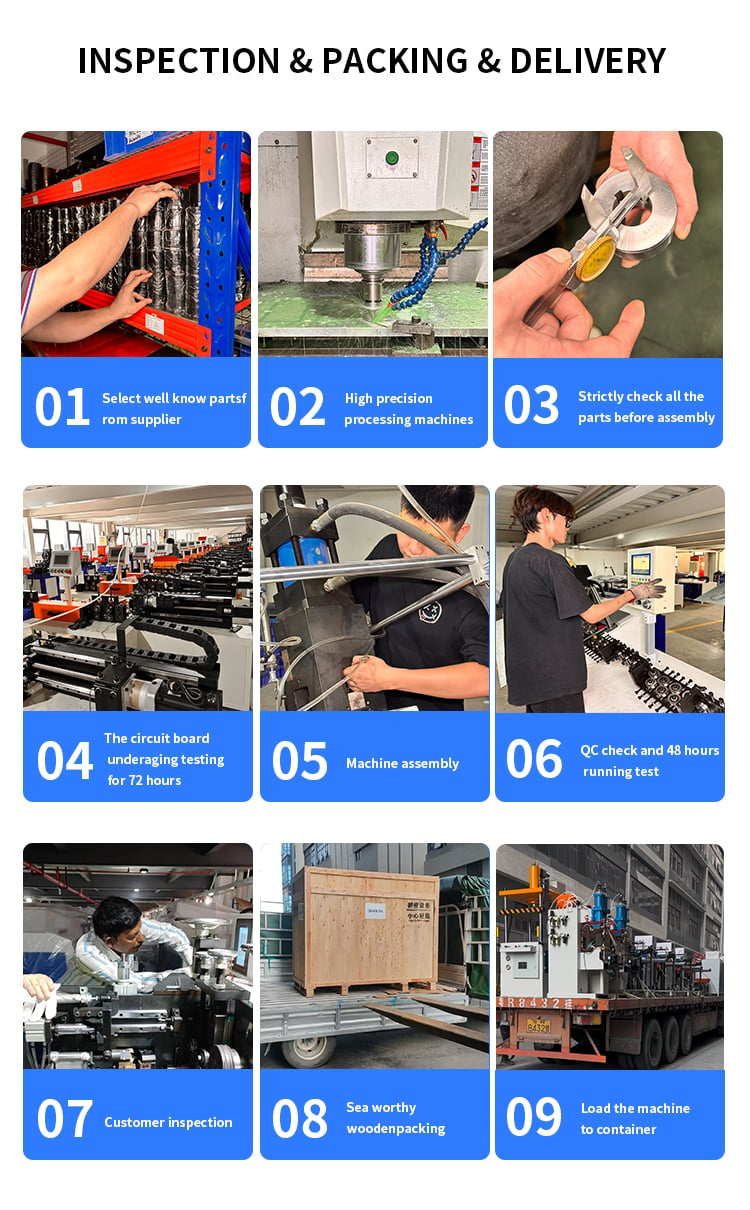
購入前に、空の状態で動かしているだけの機械を見て判断してはいけません。
適切な機械試運転では、お客様の実際の材料を使用する必要があります。
試験1:材料との適合性
量産時に実際に使用する電線の規格および直径で試験を実施すること。
試験2:直進性
完成品電線を平らな基準面の上に置くか、技術打ち合わせで合意した測定方法で確認すること。
試験3:切断長さ
単一のサンプルではなく、複数の完成品を測定すること。
連続運転中の機械が長さ精度を安定して維持できるかどうかを判断するために重要である。
試験4:切断端部の品質
電線の切断端部について、バリ、変形、および均一性を点検すること。
この点は、電線が直接曲げ加工または溶接工程へと送られる場合に特に重要である。
試験5:生産速度
生産条件を明確にしないまま、機械の処理速度を比較してはいけません。
実際の生産能力は、ワイヤーの直径、材質、仕上げ長さ、切断サイクル、および機械の構成によって左右されます。
試験6:型替え
作業者が異なるワイヤー径や切断長さへどれだけ容易に切り替えられるかを確認してください。
複数の製品を製造する工場では、型替え時間は総合的な生産性に大きな影響を与えます。
試験7:受入基準
発注前に、測定可能な受入基準を明確にしてください。
- 素材
- 線径
- ケーブル長
- 長さ公差
- 直進性の要件
- カッティング品質
- 目標生産能力
- 連続運転時間
これにより、機械の受入判断が明確になり、納入後の誤解を防ぐことができます。
飛行カッター、固定カット、追従カッターのいずれを選ぶべきか?
この3つのソリューションを理解するシンプルな考え方として、次のとおりです:
| 要件 | 推奨方向 |
|---|---|
| 中程度の生産量・シンプルな切断サイクル | 固定カット |
| 同期切断による高生産性 | 追従カッター |
| 大量の連続生産 | 飛行カッター |
| さまざまなワイヤー材質に対応 | 材質に応じた構成を確認 |
| 複数の完成品長さ | 制御性と切替性を最優先に |
| 下流工程における寸法精度要件が厳しい | 試験運転を通じて切断長の公差を確認する |
最も重要な点は、 より高度な切断装置=自動的に優れた投資とは限らない .
適切な機械とは、実際の生産量、ワイヤーの物理的特性、完成品の寸法、および下流工程に合致するものである。
結論:切断機ではなく、自社の生産体制に合わせたワイヤー矯正機を選定すること
A飛行式シャア(フライングシアー)付きワイヤー矯正機 連続的な高生産性と切断停止時間の低減が重視される場合、固定カット式矯正機は有力な選択肢です。一方、比較的シンプルで中程度の生産量を想定する場合は、固定カット式矯正機が実用的です。また、ワイヤーの連続送りと同期した切断を求めるメーカーには、トラッキングシアー式矯正機という別の選択肢があります。
ジンチュン社の製品ラインナップには、上記3種類の構成がすべて揃っており、お客様のワイヤー加工要件に応じて最適な機種を選定できます。
お見積り依頼の前に、以下の情報をご提供ください 製品の図面または写真、ワイヤー材質、正確なワイヤー直径、仕上長さ、必要な寸法公差および目標生産数量 .
これらの詳細情報をもとに、ジンチュンではお客様の用途を評価し、最適な ワイヤー矯正切断機 を提案いたします。単に標準機種をご提供するだけではありません。