 EN


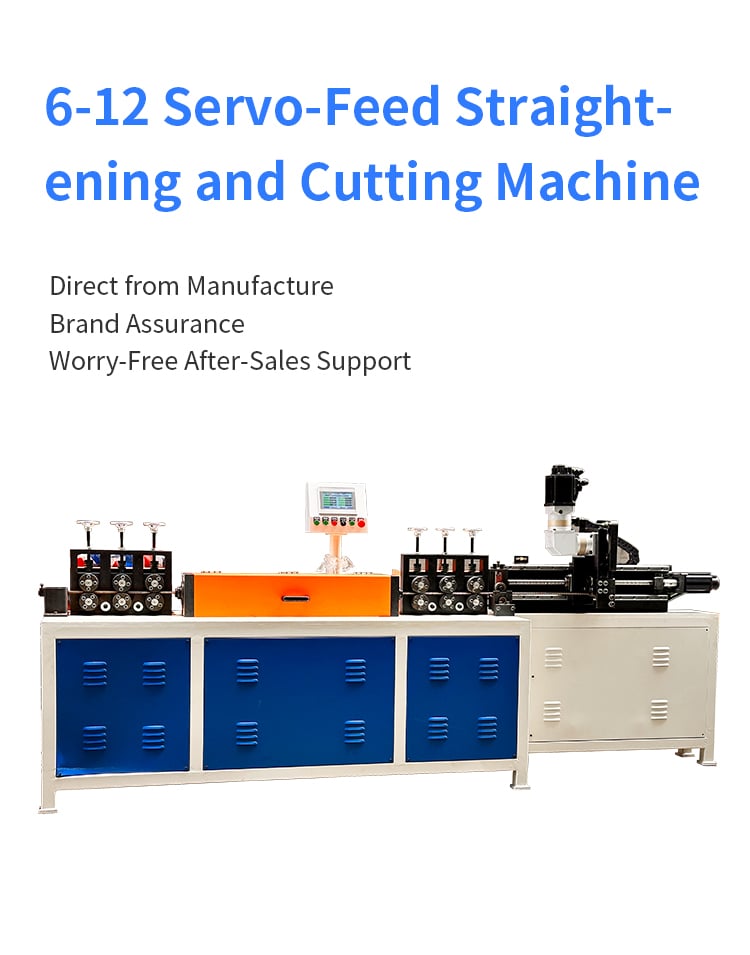
Válasszon huzal kijárási gép nem csupán a huzál átmérőjéről vagy a gép sebességéről szól. A gyártók számára, akik új huzal kiegyenesítő gépet vásárolnak repülő ollóval , a vágási módszer közvetlenül befolyásolhatja a termelési hatékonyságot, a vágott hosszak egyenletességét, az anyagkezelést és a folyamatok minőségét a következő fázisokban.
Egyes gyáraknál már elegendő egy rögzített vágási rendszer. Nagysebességű folyamatos gyártáshoz a repülő olló lehet a jobb választás. Olyan alkalmazásokhoz, amelyek hosszú, egyenes vezetéket igényelnek, és a vágás során minimális megszakítás szükséges, a követő ollós egyenesítő gép másfajta egyensúlyt biztosít a termelékenység és a vágási teljesítmény között.
A Jinchun Industrial Automation mindhárom konfigurációt kínálja – repülő olló, rögzített vágás és követő olló – vezeték-egyenesítő és vágóberendezései között.
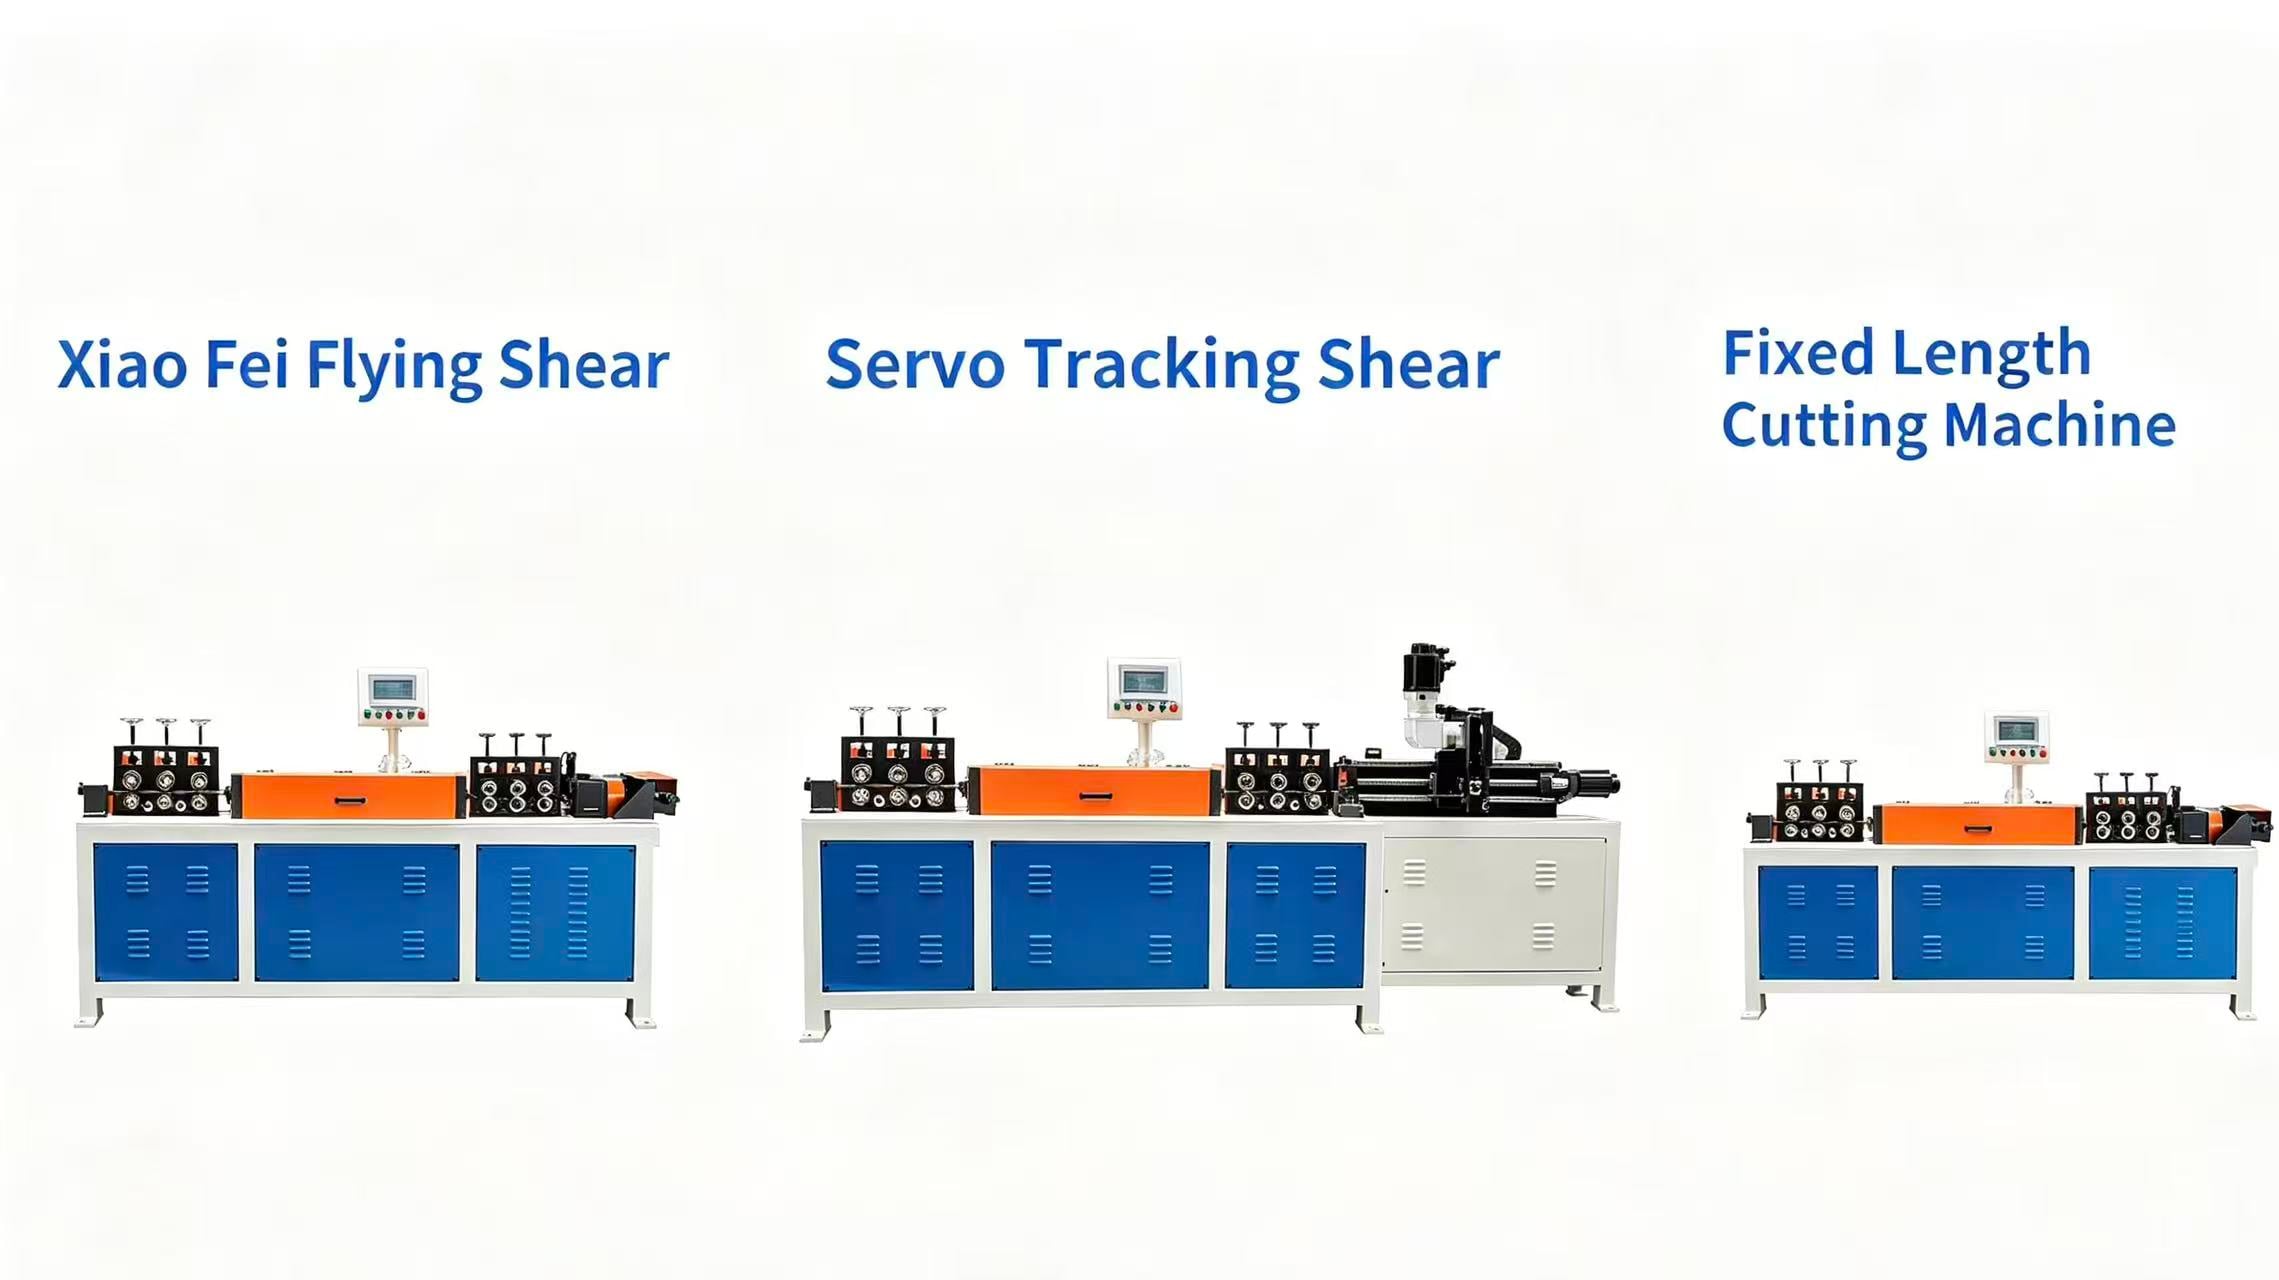
Tehát hogyan válasszon egy vevő?
A válasz a vezeték anyagától, átmérőjétől, kész hosszától, szükséges kimeneti mennyiségtől és a feldolgozást követő gyártási folyamattól függ.
Mit jelentenek a repülő olló, a rögzített vágás és a követő olló?
A gépek összehasonlítása előtt fontos megérteni, hogy valójában mi változik a három vágási módszer között. 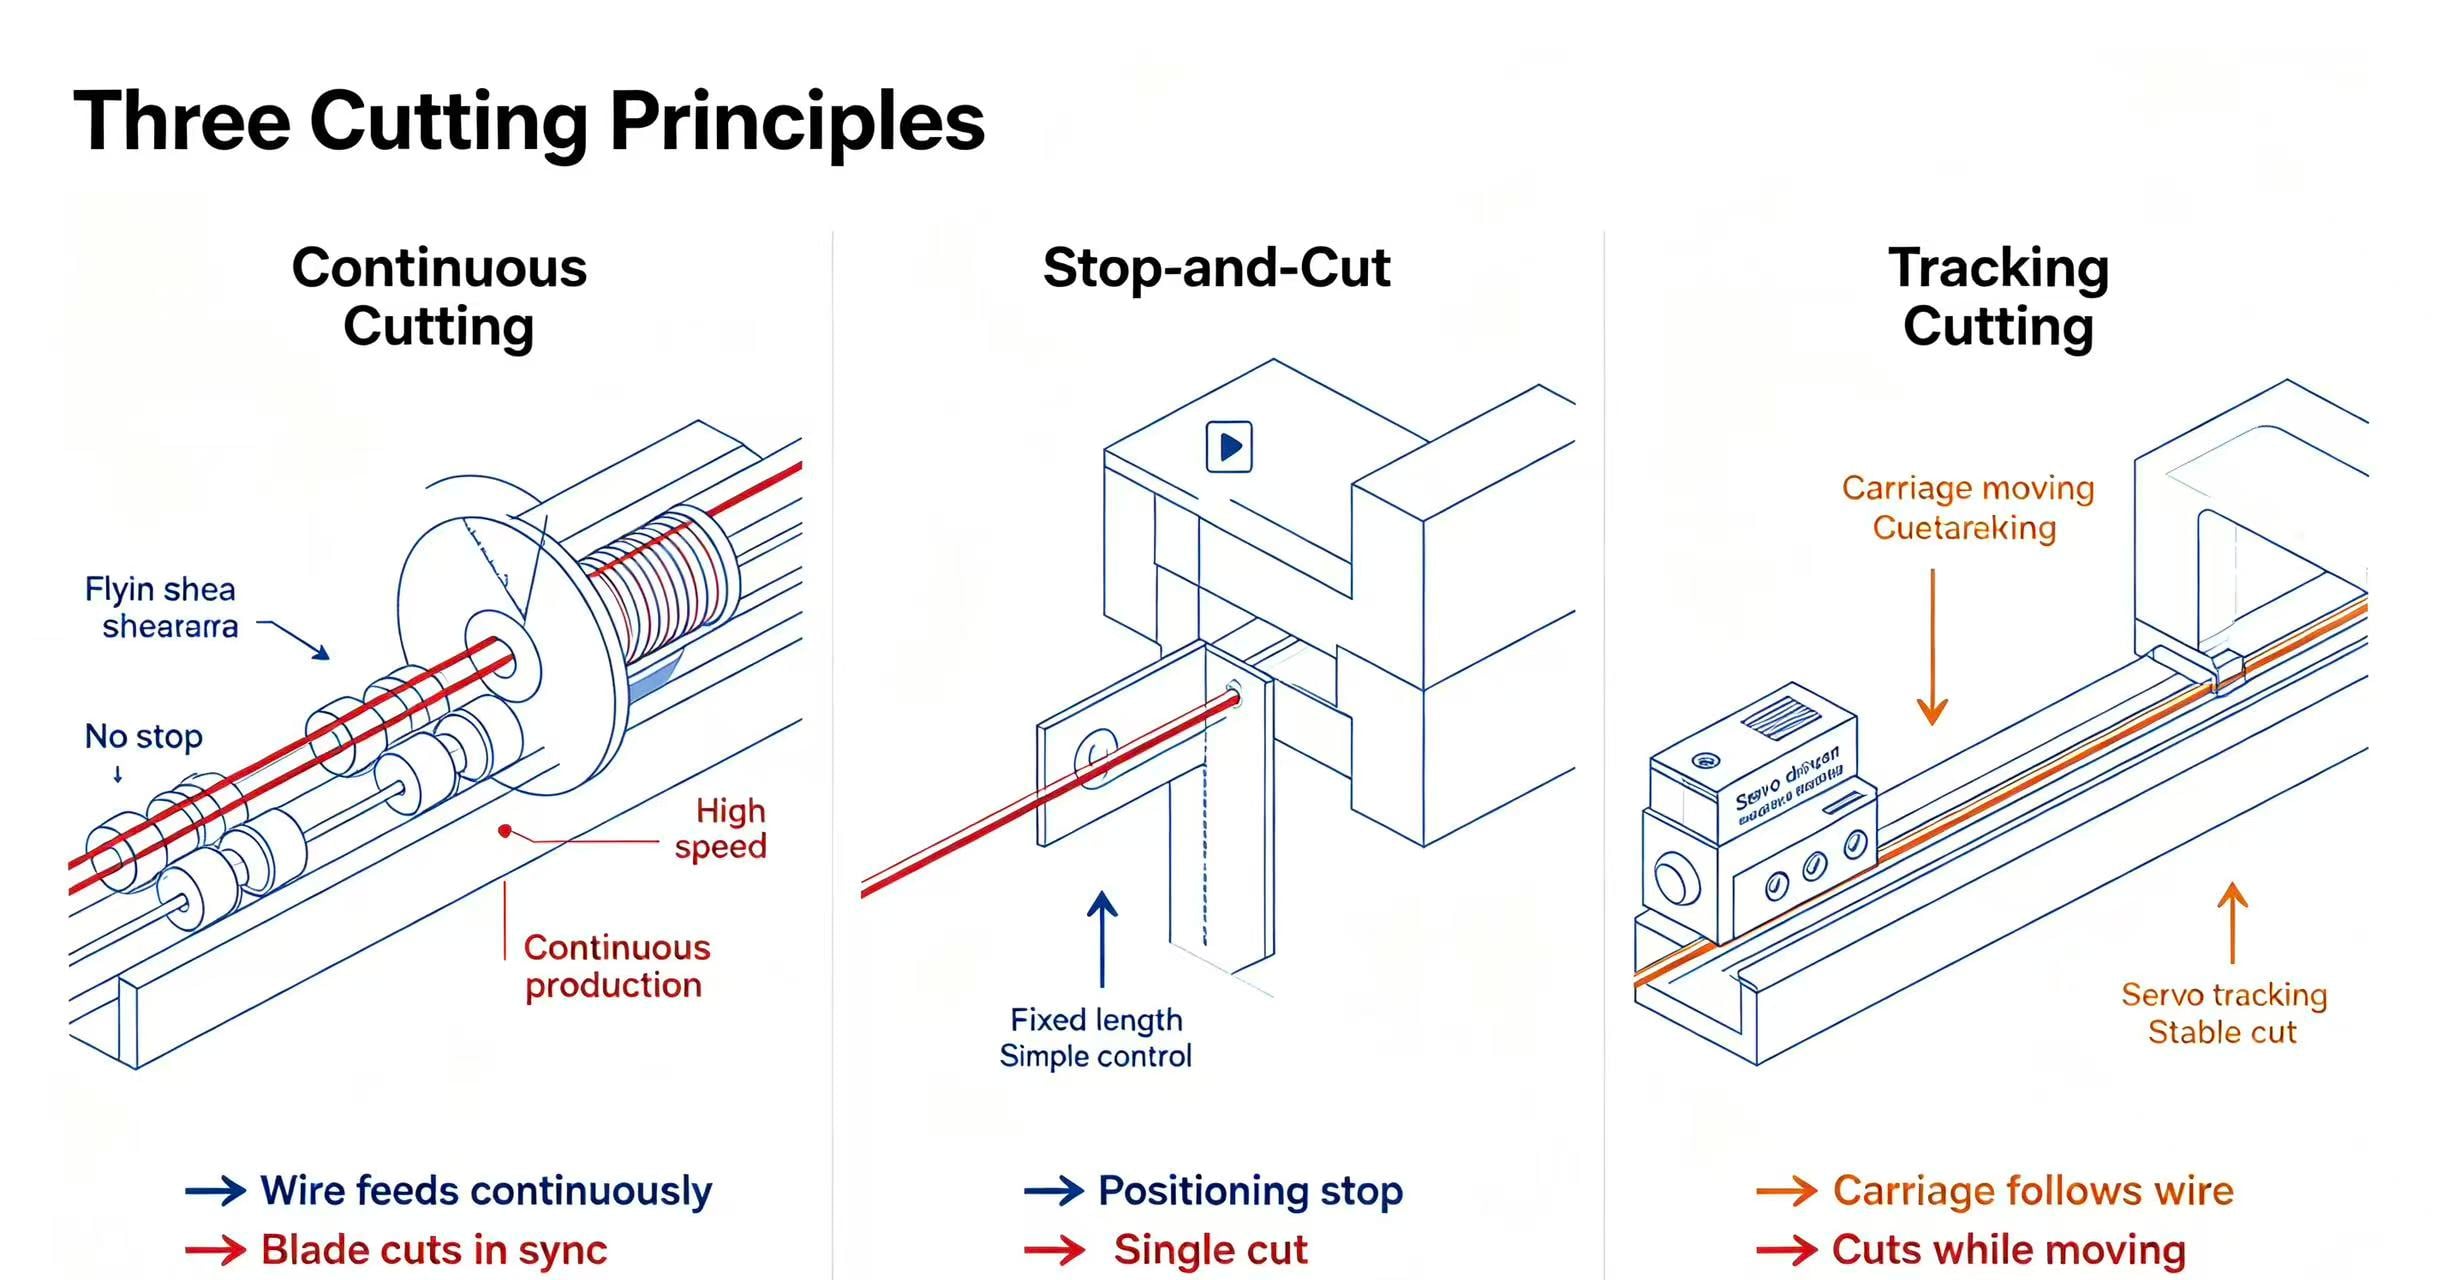
1. Repülő olló
Egy repülő olló vágja el a huzalt, miközben a gyártósor tovább táplálja. A huzal teljes leállítása helyett minden egyes vágásnál a vágó mechanizmus szinkronizálódik a mozgó anyaggal, és folyamatos gyártás közben végzi a vágást.
Ez a kialakítás különösen értékes, ha a gyártási sebesség az elsődleges szempont. A Jinchun repülő ollós berendezései folyamatos egyenesítésre és vágásra vannak optimalizálva, szervóvezérelt tápláló- és vágórendszerekkel. Termékpalettájuk gépeket tartalmaz acél-, rozsdamentes acél-, réz- és alumíniumhuzalok feldolgozásához.
A legnagyobb előny egyszerűen a következő:
A huzalnak nem kell minden egyes vágáskor megállnia.
Ez csökkentheti a gyakori indítás–leállítás ciklusok miatti gyártási megszakításokat, és különösen vonzóvá teszi a repülő ollót nagy mennyiségű egyenes huzal gyártásához. 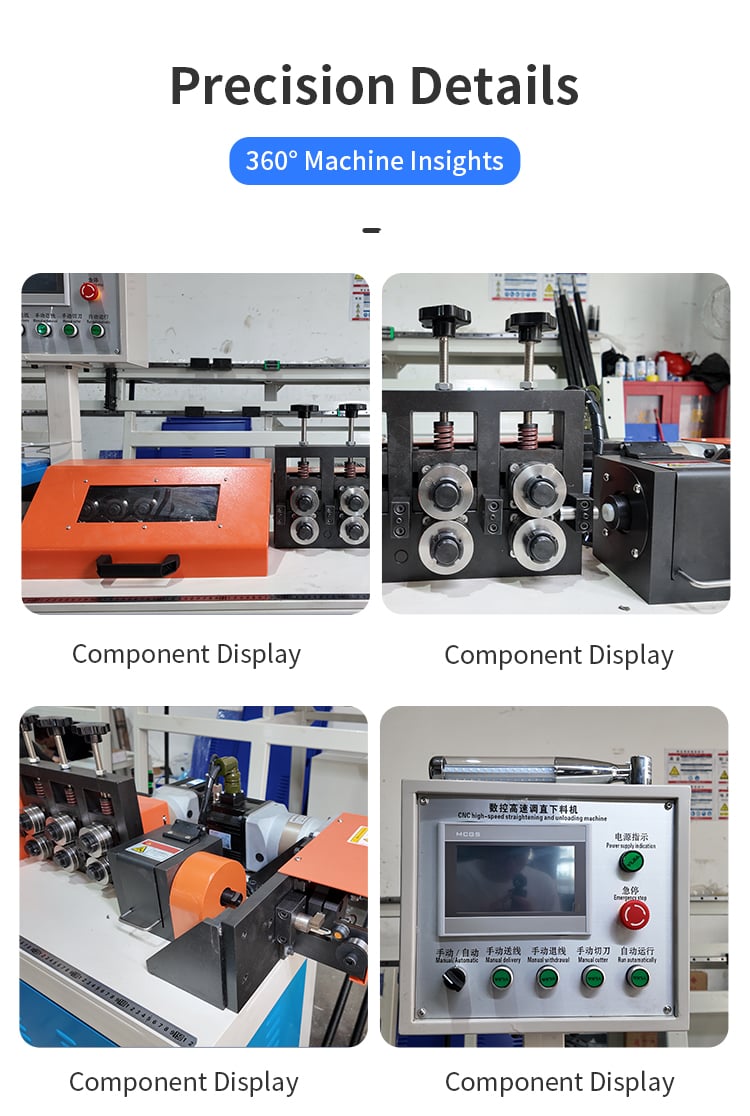
2. Rögzített vágás
A rögzített vágó egyenesítőgép álló vágóhelyzetet használ. A huzalt a szükséges hosszra táplálják, a vonal megáll vagy szünetel a vágáshoz, és a kész huzalt kiengedik a következő ciklus előtt.
A repülő ollóhoz képest egyszerűbb a működési elve.
A közepes termelési mennyiséget vagy viszonylag szabványos vágási hosszakat gyártó gyártók számára ez egy gyakorlatias és költségtudatos megoldás lehet. Gyakran nem szükséges drágább, összetettebb vágórendszert megvenni, ha a termelési sebesség nem a fő korlátozó tényező.
A kulcskérdés tehát nem az, hogy:
„Melyik gép fejlettebb?”
Ez az:
„Valójában szükségem van-e folyamatos, nagysebességű vágásra a termelésemben?”
Egyes gyárak esetében a válasz nem. 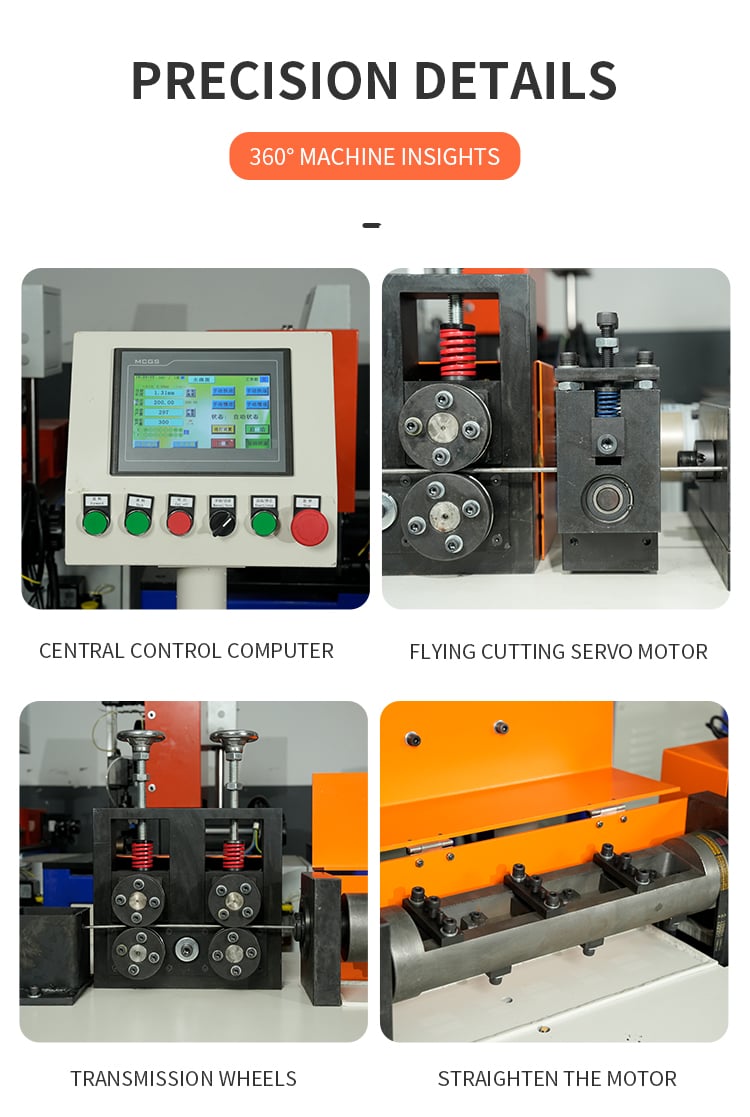
3. Követő olló
A követő olló a vágási folyamat során a mozgó huzalt követi, nem pedig teljesen álló vágóhelyzetre támaszkodik.
Ez lehetővé teszi, hogy a gép folyamatosan vagy majdnem folyamatosan táplálja a huzalt, miközben a vágó mozgását összehangolja a huzallal.
A cél a vágási hatékonyság és a stabil folyamatos termelés közötti egyensúly megtalálása. A Jinchun jelenleg különböző vezetékfeldolgozási igényekhez alkalmazható követővágó modelleket kínál, többek között 2–6 mm, 3–8 mm átmérőjű vezetékekhez és nagyobb méretű alkalmazásokhoz szükséges konfigurációkkal.
Azoknak a vevőknek, akik magasabb termelékenységre vágynak, de termékeik vagy anyagállapotuk miatt az egyszerű rögzített vágási rendszer kevésbé vonzó, érdemes megfontolniuk a követővágó rendszert. 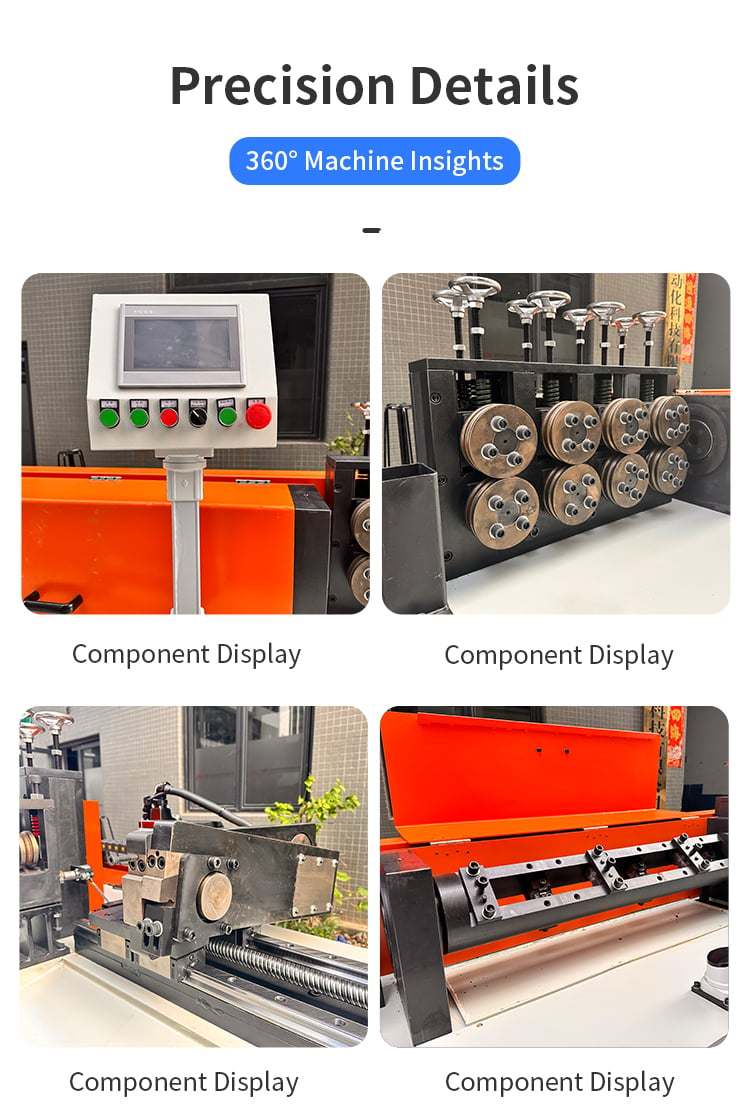
Hogyan befolyásolja a vágási módszer a vonal sebességét és leállásait?
A vezeték kiegyenesítésének gyártásában a vágás gyakran az a pont, ahol a folyamatos folyamat megszakad.
Képzeljük el például a 2 méter hosszú egyenes vezetékek gyártását állványokhoz.
Egy rögzített vágási vonal betáplálja a vezetéket, eléri a 2 méteres hosszat, leáll, levágja, újraindul és újra elindul. Minden vágásnál kis megszakítás lép fel.
Amikor a kész darabok száma nagy lesz, ezek a kis megszakítások összeadódnak.
Repülővágó: folyamatos termelésre tervezve
A legnagyobb előny henger egyenesítő gép repülővágóval az, hogy a vágó működhet a vezeték mozgása közben.
Ez különösen hasznos nagy mennyiségű megrendelés esetén, ahol a gép kihasználtsága és a gyártósor sebessége fontosabb, mint a legegyszerűbb gépszerkezet.
Jinchun repülő olló termékinformációi kifejezetten szervóvezérelt táplálást és vágást írnak le folyamatos egyenesítési és vágási alkalmazásokhoz. Egy felsorolt modell legfeljebb 16 mm átmérőjű vezetékhez készült, és folyamatos egyenesítési sebességként 30–40 m/perc értéket ad meg, amely az aktuális gyártási körülményektől és az anyagtól függően változhat.
A lényeg nem csupán a maximális sebesség.
A valódi érték abban rejlik, hogy a gyártási ciklust stabilan tartjuk, miközben minimalizáljuk a felesleges leállásokat.
Rögzített vágás: egyszerűbb ciklus, több megszakítás
A rögzített vágási rendszer természetes módon erősebben függ a vágási ciklustól.
Ez akkor is jól működhet, ha a szükséges kimenet mérsékelt, a vágási hossz szabványos, és nincs erős igény folyamatos táplálásra.
Sok gyártó számára, különösen azok számára, akik először vezetnek be automatizálást, ez a megközelítés ésszerű egyensúlyt teremthet a gépekbe történő beruházás és a termelési igények között.
Követő vágás: folyamatos mozgás szinkronizált vágással
A követő vágás úgy működik, hogy a vágási mozgást összehangolja a mozgó huzallal.
Azoknak a gyártóknak, akik folyamatosabb termelést kívánnak elérni anélkül, hogy azonnal a legmagasabb sebességű konfigurációra váltanának, érdemes megfontolniuk a követő vágást.
A megfelelő választás végül a céltermelési mennyiségtől függ, nem csupán a gép terminológiájától.
Vágáshossz pontossága, felületminőség és anyagalkalmasság
A sebesség csupán egy része a vásárlási döntésnek.
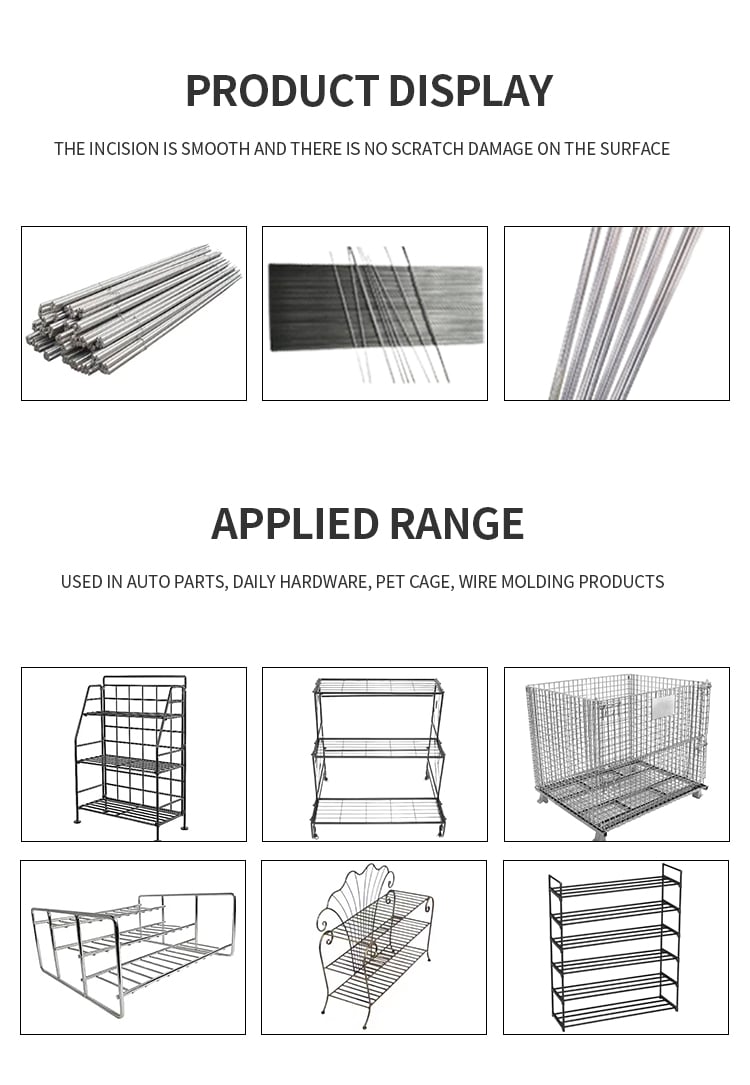
Egy kiegyenesítő és vágó gépnek nemcsak elfogadható vágáshosszat, hanem stabil huzalegyenesességet és a végső termékhez megfelelő vágási minőséget is biztosítania kell.
Vágáshossz pontossága
A további hajlításhoz vagy hegesztéshez a huzalhossz inkonzisztenciája nagyobb problémákat okozhat, mint egy kis különbség a gép sebességében.
Például vezeték használata:
- polcokkal
- kosarak
- készletek
- ventilátor Védelem
- keretalkatrészekhez
- hegesztett szerelvényekhez
később hajlításra, alakításra vagy hegesztésre lehet szükség.
Ha a kezdeti egyenes vezeték nem egységes, akkor a következő folyamat további beállítást igényelhet, vagy méretbeli eltérést eredményezhet a kész alkatrészben.
Ezért a vásárlóknak meg kell határozniuk a szükséges vágási hossztűrést , és nem elég csupán egy névleges hosszat megadni.
Például:
Kész vezeték hossza: 1500 mm
Szükséges tűrés: ±1 mm
Ez a gépgyártó számára sokkal egyértelműbb műszaki célt jelent.
Felszíni minőség
A vágási módszer akkor is fontos lehet, ha a huzalvégek láthatóvá válnak, vagy későbbi alakítási és hegesztési folyamatokban közvetlenül felhasználásra kerülnek.
A vásárlóknak értékelniük kell:
- burr-formáció
- deformáció a vágott végén
- az egyes tételközök közötti egyenletesség
- a vágás hatása a későbbi hegesztésre
- szükséges-e a huzalnak további letörés vagy végfeldolgozás
Jinchun termékválasztékához tartoznak egyenesítő és letörő berendezések is, amelyek akkor lehetnek relevánsak, ha a huzalvégek feldolgozása része a gyártási f quyamata.
Anyagalkalmasság
Ne csak az átmérő alapján válasszon vágógépet.
Ugyanakkora átmérő esetén a viselkedés nagyon eltérő lehet az anyagfajtától és a mechanikai tulajdonságoktól függően.
Tipikus anyagok lehetnek:
- szénacél
- rozsdamentes acél
- horganyzott huzal
- réz
- alumínium
- magas szén tartalmú acél
Jinchun repülő olló termékválasztékának leírása kifejezetten említi az acélt, a rozsdamentes acélt, a rezet és az alumíniumot alkalmazható huzaganyagként, de a tényleges kompatibilitást mindig ellenőrizni kell az ügyfél anyagminősége és gyártási igényei alapján
Melyik gép a legmegfelelőbb hálók, állványok, ketrecek és hosszú egyenes huzalok gyártásához?
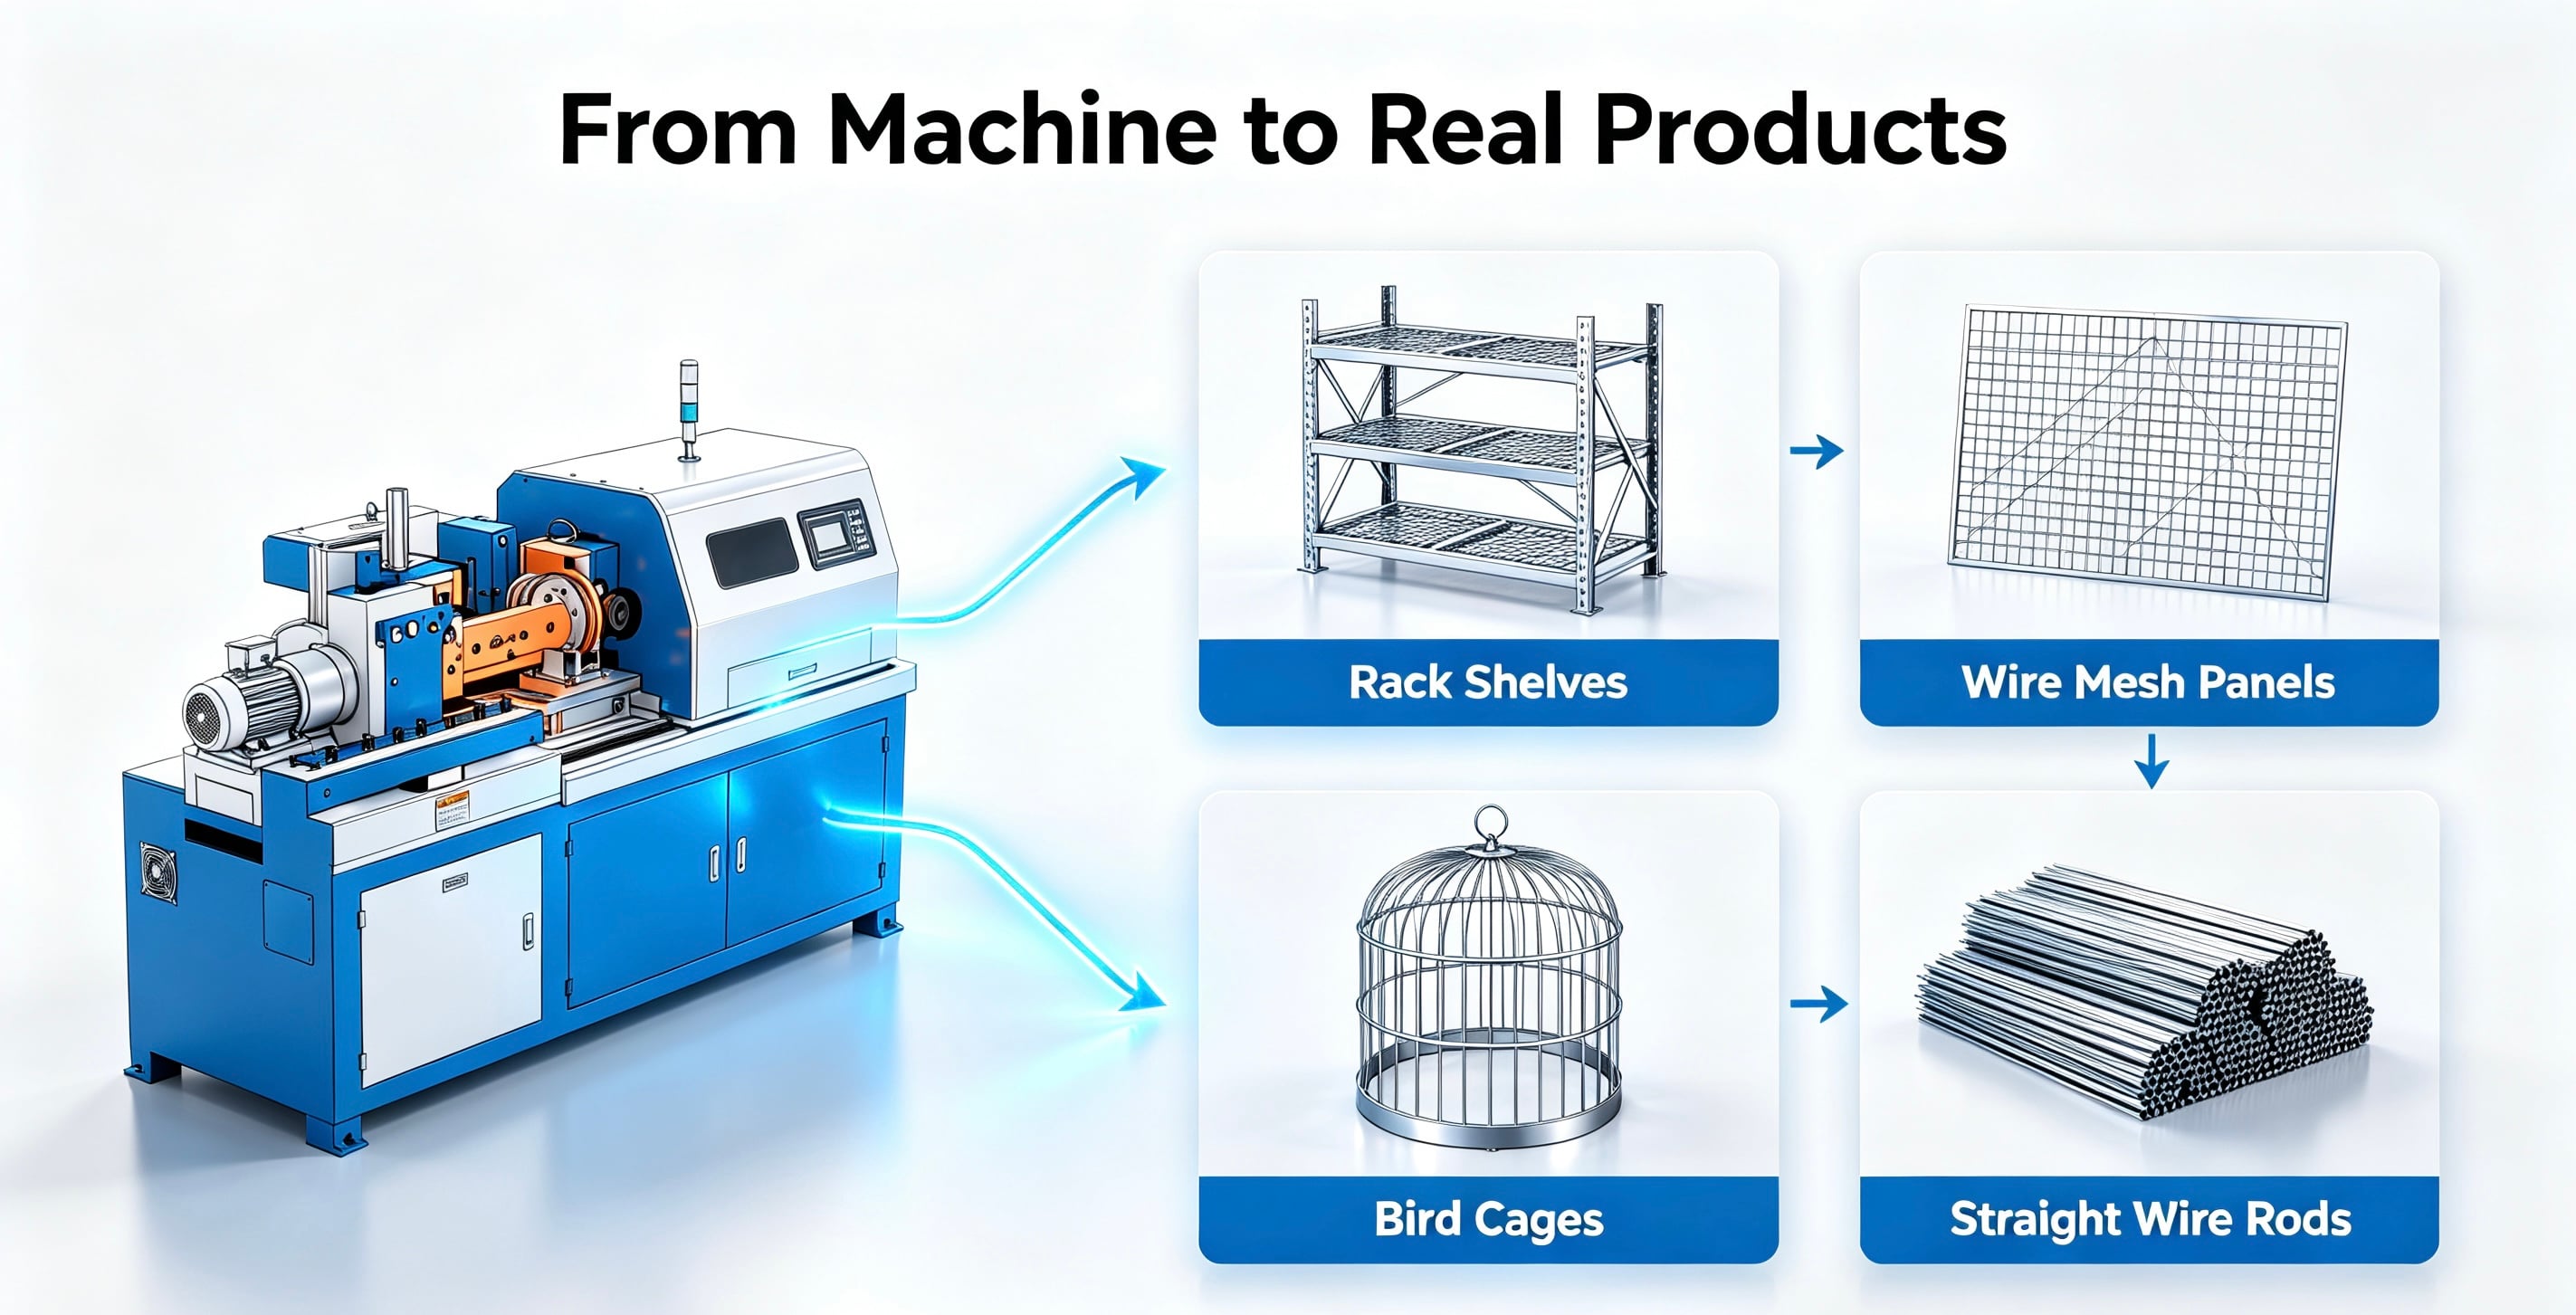
Nincs univerzális győztes. A különböző alkalmazások eltérő prioritásokat eredményeznek.
Háló- és huzalrács-gyártáshoz
Ha a huzal folyamatosan kiegyenesítésre és vágásra kerül, mielőtt a hálóhegesztési vagy formázási folyamatba lépne, a termelési mennyiség fontossá válik.
A repülő olló vagy követő olló konfiguráció akkor lehet vonzóbb, ha a gyártósornak magas átbocsátásra és kevesebb megszakításra van szüksége.
Jinchun egyenesítőgép-sorozata szintén a hálóhoz kapcsolódó hegesztési és gyártósori megoldásokkal együtt került bevezetésre, így ezek a konfigurációk alkalmasak az integrált huzalfeldolgozási munkafolyamatok értékelésére.
Állványok és tárolótermékek gyártásához
A polcok, keretalkatrészek és támaszstruktúrák gyártásához a tartószerkezet-gyártók gyakran nagy mennyiségű egyenes huzalt igényelnek.
Ha a gyártósor folyamatosan üzemel, és a napi kimenet magas, akkor a repülő olló segíthet csökkenteni a vágás közbeni ismétlődő leállásokat.
Kisebb mennyiségű vagy vegyes gyártás esetén a rögzített vágás elegendő lehet.
Madártálcákhoz és háziállat-tálcákhoz
A tálcagyártók több különböző hosszúságú huzalt is feldolgozhatnak függőleges rudakhoz, vízszintes huzalokhoz és szerkezeti alkatrészekhez.
Itt a legmegfelelőbb gép nagymértékben függ attól, hogy hány különböző hosszúságot kell feldolgozni.
Ha gyakoriak a méretváltoztatások, akkor a vezérlőrendszer, a receptkezelés és a gyors átállás ugyanolyan fontos, mint maga a vágási elv.
A Jinchun a madártálcák és háziállat-tálcák gyártósorait is felsorolja szélesebb huzalgép-megoldásai között.
Hosszú egyenes huzalhoz
A hosszú egyenes huzal egy olyan terület, ahol a vágási stabilitás különösen fontossá válik.
Hosszabb darabok gyártása során bármely eltérés a huzal adagolásában, egyenesítésében vagy vágásában jobban észrevehetővé válhat.
Nagy mennyiségű hosszú huzal gyártása esetén folyamatos vágási technológiák – például repülő olló vagy követő olló – részletesebb értékelést érdemelnek.
Közepes kimenet esetén azonban egy rögzített vágási megoldás továbbra is technikailag megfelelő lehet.
Milyen információkat kell a vevőnek megadnia árajánlat-kérés előtt?
A huzalgépek beszerzése során elkövetett legnagyobb hibák egyike az alábbi kérdés feltevése:
„Mennyibe kerül a huzalegyenesítő gépük?”
a gyártási igények megadása nélkül.
Egy szakmai árajánlatnak a tényleges alkalmazáson kell alapulnia.
1. Huzalanyag
Amennyire lehetséges, pontosan tájékoztassa a gyártót az anyagról.
Például:
- Lágyacél
- Rozsdamentes acél 304
- Érmetartalmú acél 316
- Cinkbevonatos acél
- Réz
- Alumínium
Az anyagminőség befolyásolhatja a kiegyenlítő erőt, az előtolás stabilitását és a vágási követelményeket.
2. Pontos huzalátmérő
Ne csak „kis huzalról” vagy „kb. 3 mm-ről” beszéljen.
Adja meg a tényleges tartományt, például:
2,0–3,0 mm
vagy:
3.2 mm
3. Kész huzalhossz
Sorolja fel mind a szokásos méretet, mind a teljes mérettartományt.
Például:
500 mm / 800 mm / 1 200 mm / 1 500 mm
Ez segít meghatározni a szükséges előtolási és vágási konfigurációt.
4. Hossztűrés
Ez különösen fontos azoknak az ügyfeleknek, akik hegesztő- vagy automatizált hajlítóvonalakhoz szállítanak alkatrészeket.
Tájékoztassa a gyártót arról, hogy a tűréshatára:
±1 mm
±0,5 mm
vagy egy másik követelmény.
5. Céltermelés
Egy gép, amely napi 5000 darabot képes gyártani, nem feltétlenül megfelelő választás napi 50 000 darab gyártásához.
Tájékoztassa beszállítóját:
- darab/óra
- darab/nap
- műszak/nap
- várható jövőbeli termelés
Ezek az adatok segítenek eldönteni, hogy gazdaságosan indokolt-e a rögzített vágás, a követő olló vagy a repülő olló alkalmazása.
6. Késztermék-alkalmazás
Egy termékfotó vagy rajz rendkívül hasznos lehet.
Például:
polcokhoz használt vezeték
kevésbé informatív, mint:
3,0 mm-es horganyzott vezeték, 1200 mm hosszúság, ±1 mm tűrés, napi 20 000 db, polckeret-hegesztéshez használatos
A második leírás lehetővé teszi egy felszerelés-gyártó számára a teljes gyártási igény értékelését.
Gép próbafutása és átvételi ellenőrzőlista
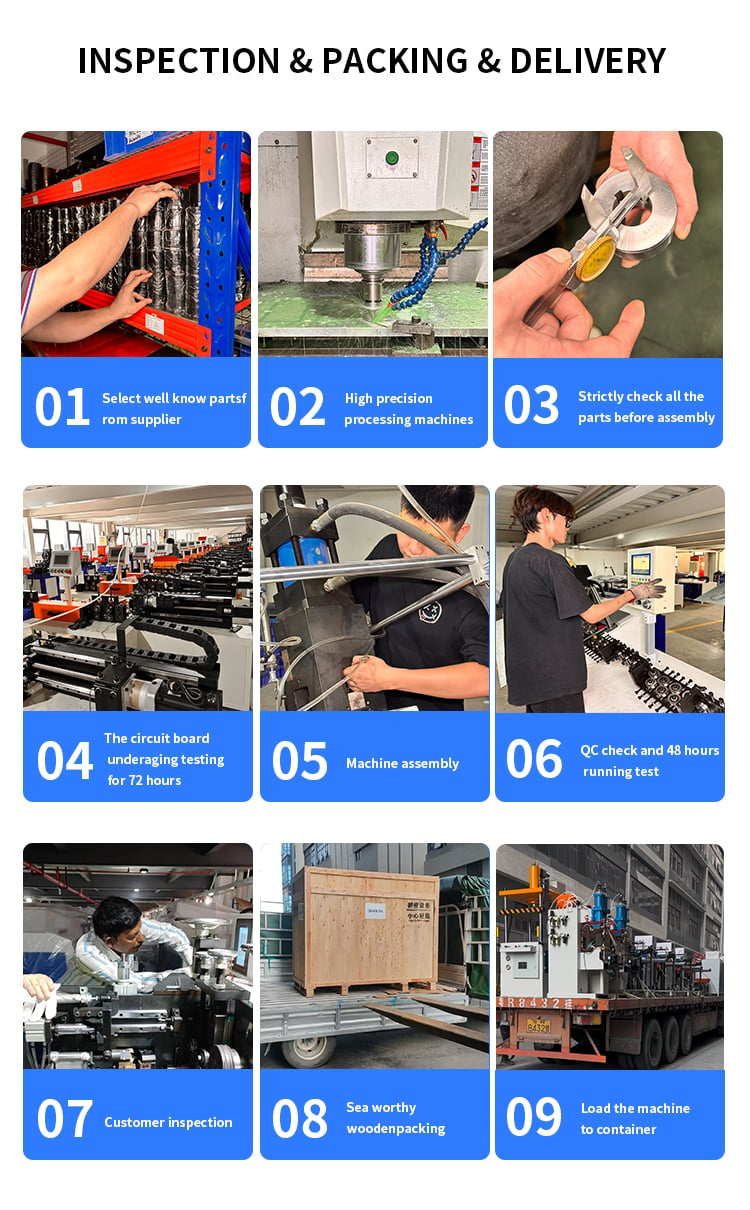
A vásárlás előtt ne értékelje a gépet csupán egy üres gép futtatásának megfigyelése alapján.
Egy megfelelő gép próbafutása az Ön tényleges anyagát használja.
Teszt 1: Anyagkompatibilitás
Futtassa a gyártásban ténylegesen használt vezetékminőséget és -átmérőt.
Teszt 2: Egyenesesség
Ellenőrizze a kész vezetéket egy sík referenciafelületen, vagy a műszaki megbeszélések során megállapított mérési módszerrel.
Teszt 3: Vágási hossz
Mérjen több kész darabot, ne csak egy mintát.
Ez segít meghatározni, hogy a gép fenntartja-e a hosszpontosság stabilitását folyamatos üzemelés közben.
Teszt 4: Vágási vég minősége
Ellenőrizze a vezetékvégeket csiszolatlan részek, deformáció és egységesség szempontjából.
Ez különösen fontos, ha a vezeték közvetlenül hajlításra vagy hegesztésre kerül.
Teszt 5: Gyártási sebesség
Ne hasonlítsa össze a gépek sebességét a gyártási feltételek meghatározása nélkül.
A tényleges kimenet függ a huzal átmérőjétől, az anyagtól, a kész hossztól, a vágási ciklustól és a gép konfigurációjától.
Teszt 6: Átállás
Kérdezze meg, mennyire könnyű az üzemeltetőknek különböző huzalátmérőkre és vágási hosszakra váltaniuk.
Azoknál a gyáraknál, amelyek több terméket is gyártanak, az átállási idő jelentős hatással lehet az összesített termelékenységre.
Teszt 7: Elfogadási szabványok
A rendelés leadása előtt határozza meg a mérhető elfogadási kritériumokat:
- anyag
- huzalátmérő
- vezeték hossz
- hossz tűrés
- egyenesességi követelmény
- vágási minőség
- célkimenet
- folyamatos üzemidő
Ez egy világosabb alapot teremt a gépek általi elfogadáshoz, és elkerüli a félreértéseket a szállítás után.
Hogyan válasszon a repülő olló, a rögzített vágó és a követő olló között?
Egy egyszerű módja annak, hogy gondolkodjon a három megoldáson:
| Követelménye | Ajánlott irány |
|---|---|
| Közepes kimenet, egyszerű vágási ciklus | Rögzített vágó |
| Magasabb termelékenység szinkronizált vágással | Követő olló |
| Nagy térfogatú, folyamatos termelés | Repülő olló |
| Sok vezetékanyag | Erősítse meg az anyagspecifikus konfigurációt |
| Több kész hossz | A vezérlés és a gyors átállás elsőbbsége |
| Szigorú, a folyamat utáni méreti követelmények | A vágási hossz tűréshatárának megerősítése próbavágással |
A legfontosabb szempont pedig az, hogy egy fejlettebb vágórendszer nem feltétlenül jelent jobb beruházást .
A megfelelő gép az, amely illeszkedik a tényleges termelési mennyiséghez, a huzal tulajdonságaihoz, a kész méretekhez és a folyamat utáni feldolgozáshoz.
Következtetés: A huzalegyenesítő gépet a termelési igényeire kell kiválasztani, nem csupán a vágógépre figyelve
Ahuzal kiegyenesítő gépet vásárolnak repülő ollóval erős választási lehetőség folyamatos, nagytermelési igény és a vágási megszakítások csökkentése esetén. Egy rögzített vágási huzalegyenesítő gép praktikus megoldás lehet egyszerűbb, közepes termelési igényekhez, míg egy követővágós huzalegyenesítő gép másik alternatívát kínál a gyártók számára, akik folyamatos huzalmozgással szinkronizált vágást kívánnak.
A Jinchun termékválasztéka mindhárom konfigurációt tartalmazza, így a gépválasztás pontosan illeszthető a különböző huzalfeldolgozási igényekhez.
Árajánlat kérése előtt küldje el nekünk a termékrajz vagy fénykép, vezetékanyag, pontos vezetékátmérő, kész hossz, szükséges méreti tűrés és céltermelési mennyiség .
Ezekkel az adatokkal a Jinchun értékelni tudja az Ön alkalmazását, és ajánlhatja az erre a célra legmegfelelőbbet vezetékegyenesítő és vágógépet ahelyett, hogy egyszerűen egy szabványos gépmodellt kínálna.
Tartalomjegyzék
- Mit jelentenek a repülő olló, a rögzített vágás és a követő olló?
- Hogyan befolyásolja a vágási módszer a vonal sebességét és leállásait?
- Vágáshossz pontossága, felületminőség és anyagalkalmasság
- Melyik gép a legmegfelelőbb hálók, állványok, ketrecek és hosszú egyenes huzalok gyártásához?
- Milyen információkat kell a vevőnek megadnia árajánlat-kérés előtt?
- Gép próbafutása és átvételi ellenőrzőlista
- Hogyan válasszon a repülő olló, a rögzített vágó és a követő olló között?
- Következtetés: A huzalegyenesítő gépet a termelési igényeire kell kiválasztani, nem csupán a vágógépre figyelve