 EN


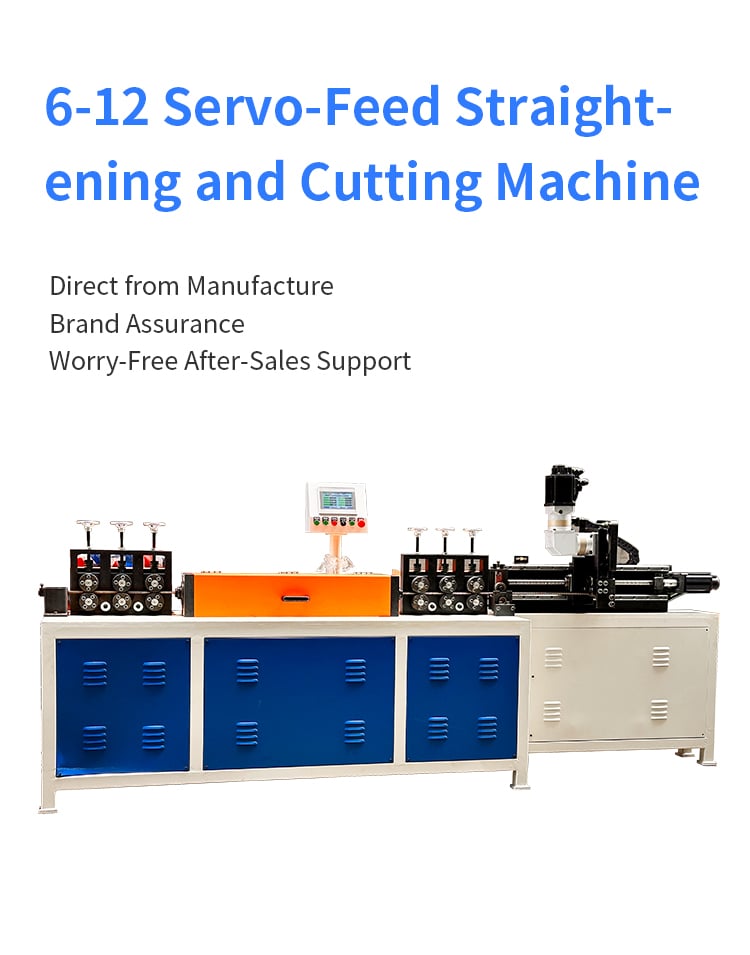
انتخاب یک سیم ماشین سازگارکننده فقط دربارهٔ قطر سیم یا سرعت دستگاه نیست. برای تولیدکنندگانی که دستگاه جدیدی برای صافکردن سیم با برش پروازی میخرند، دستگاه صافکردن سیم با برش پروازی ، روش برش میتواند بهطور مستقیم بر کارایی تولید، یکنواختی طول برش، نحوهٔ انتقال مواد و کیفیت فرآیندهای بعدی تأثیر بگذارد.
برای برخی کارخانهها، سیستم برش ثابت از پیش کافی است. برای تولید پیوستهٔ با سرعت بالا، برش پروازی ممکن است گزینهٔ بهتری باشد. برای کاربردهایی که نیازمند سیم صاف بلند و قطعکردن با وقفههای کمتر هستند، دستگاه صافکنندهٔ سیم با برش ردیابی میتواند تعادلی متفاوت بین بهرهوری و عملکرد برش ایجاد کند.
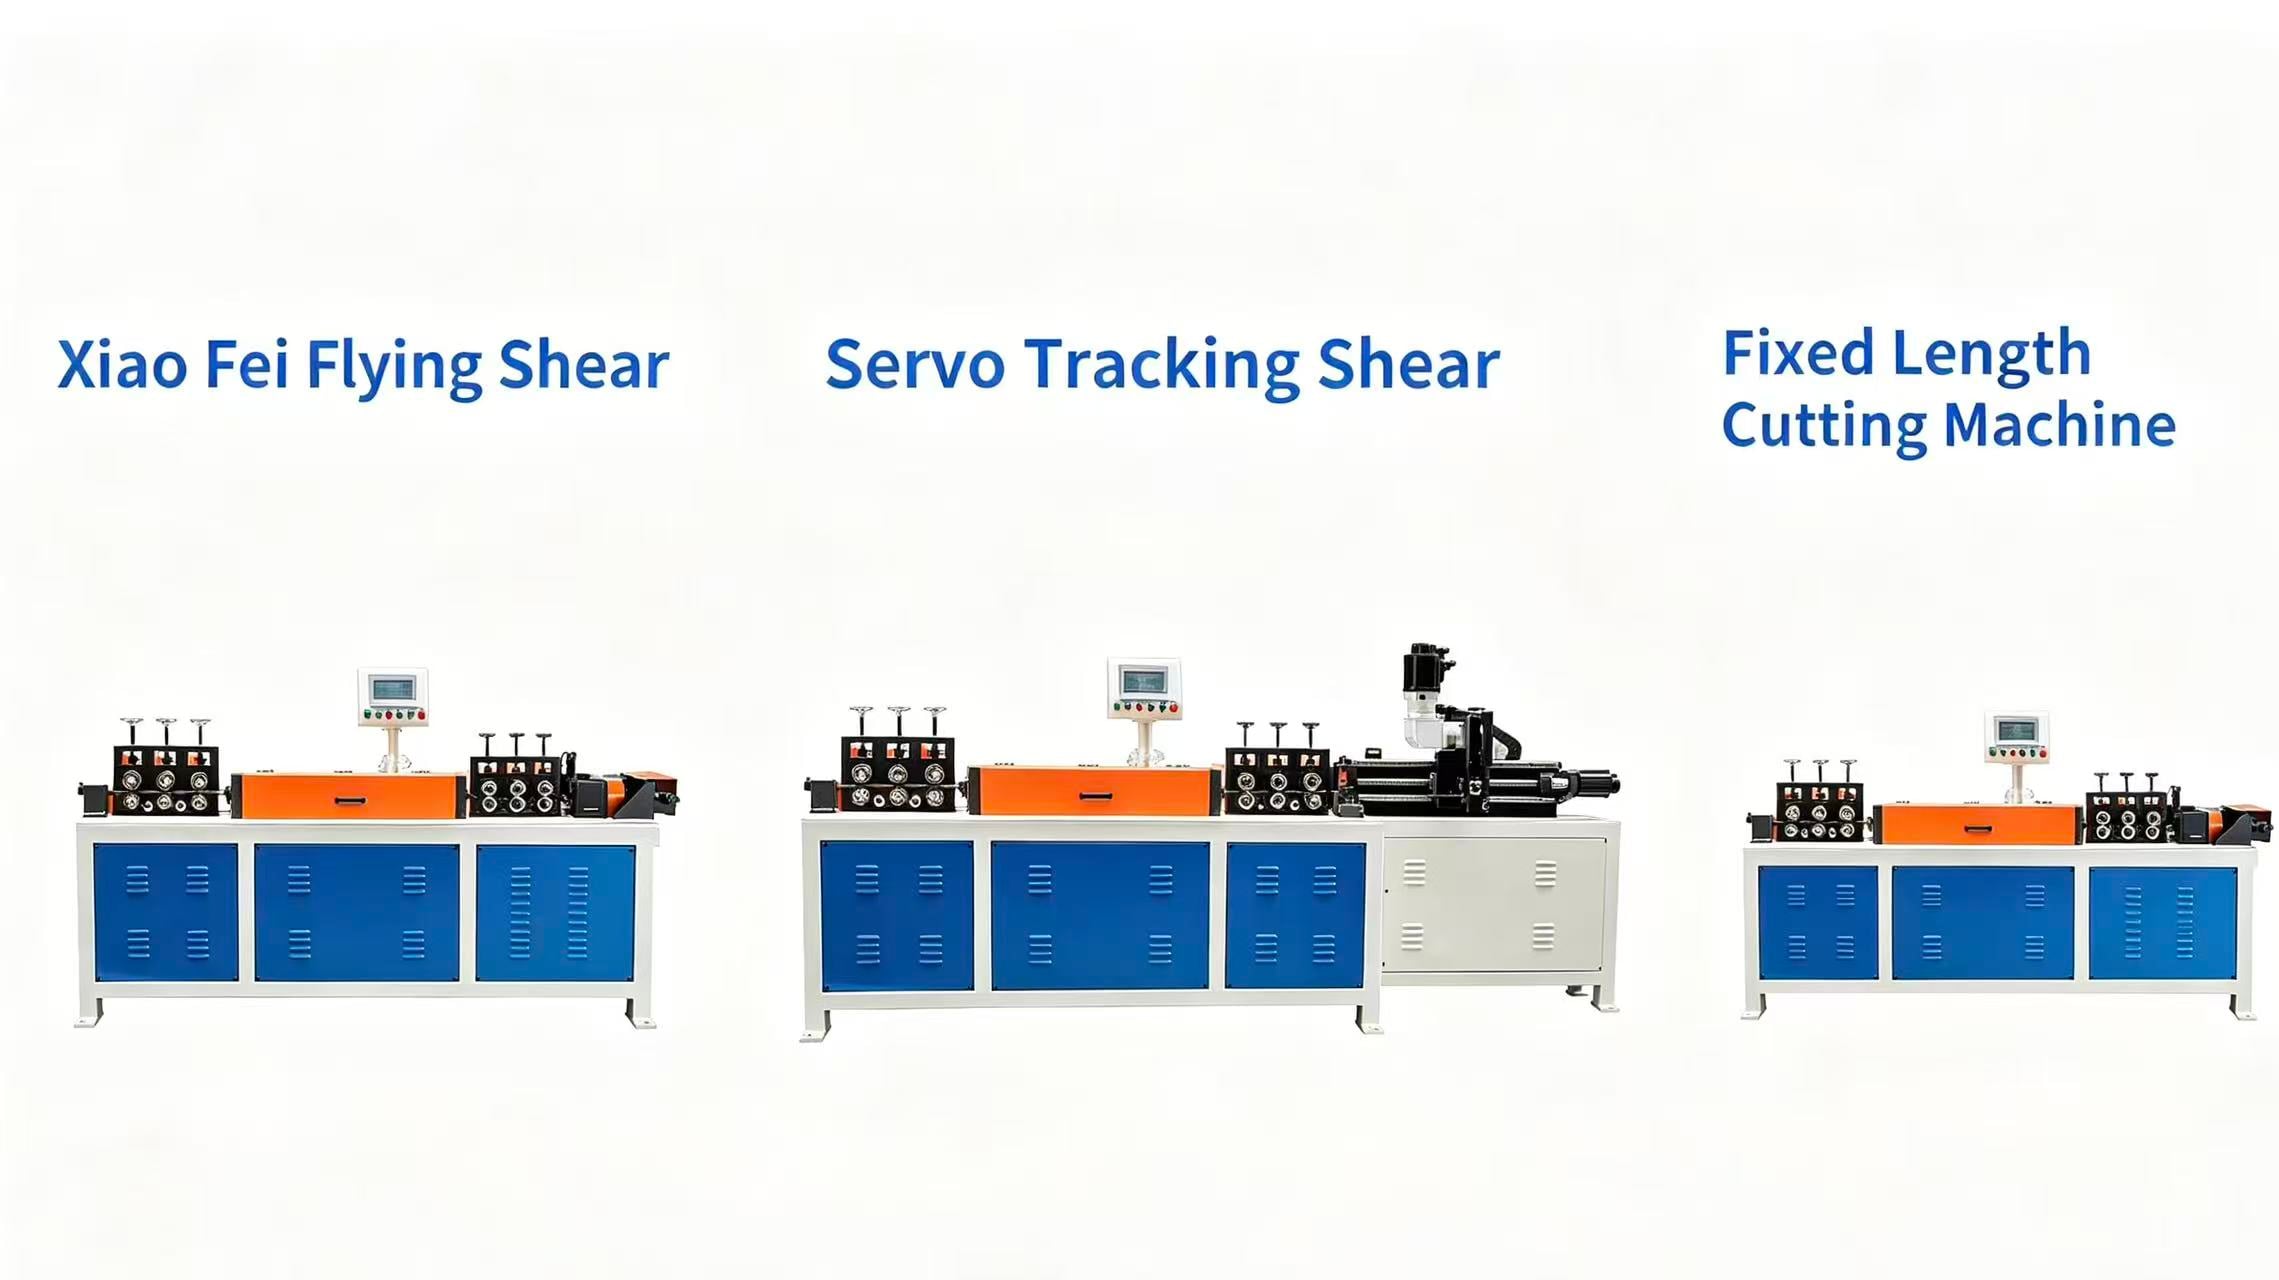
شرکت خودکارسازی صنعتی جینچون تمامی این سه پیکربندی را— برش پروازی، برش ثابت و برش ردیابی —در مجموعهٔ تجهیزات صافکنندهٔ و برشدهندهٔ سیم خود ارائه میدهد.
پس خریدار چگونه باید انتخاب کند؟
پاسخ به جنس سیم، قطر آن، طول نهایی مورد نیاز، ظرفیت تولید مورد انتظار و فرآیند تولیدی بعدی شما بستگی دارد.
برش پروازی، برش ثابت و برش ردیابی یعنی چه؟
پیش از مقایسهٔ دستگاهها، درک اینکه چه چیزی بین سه روش برش واقعاً تغییر میکند، اهمیت زیادی دارد. 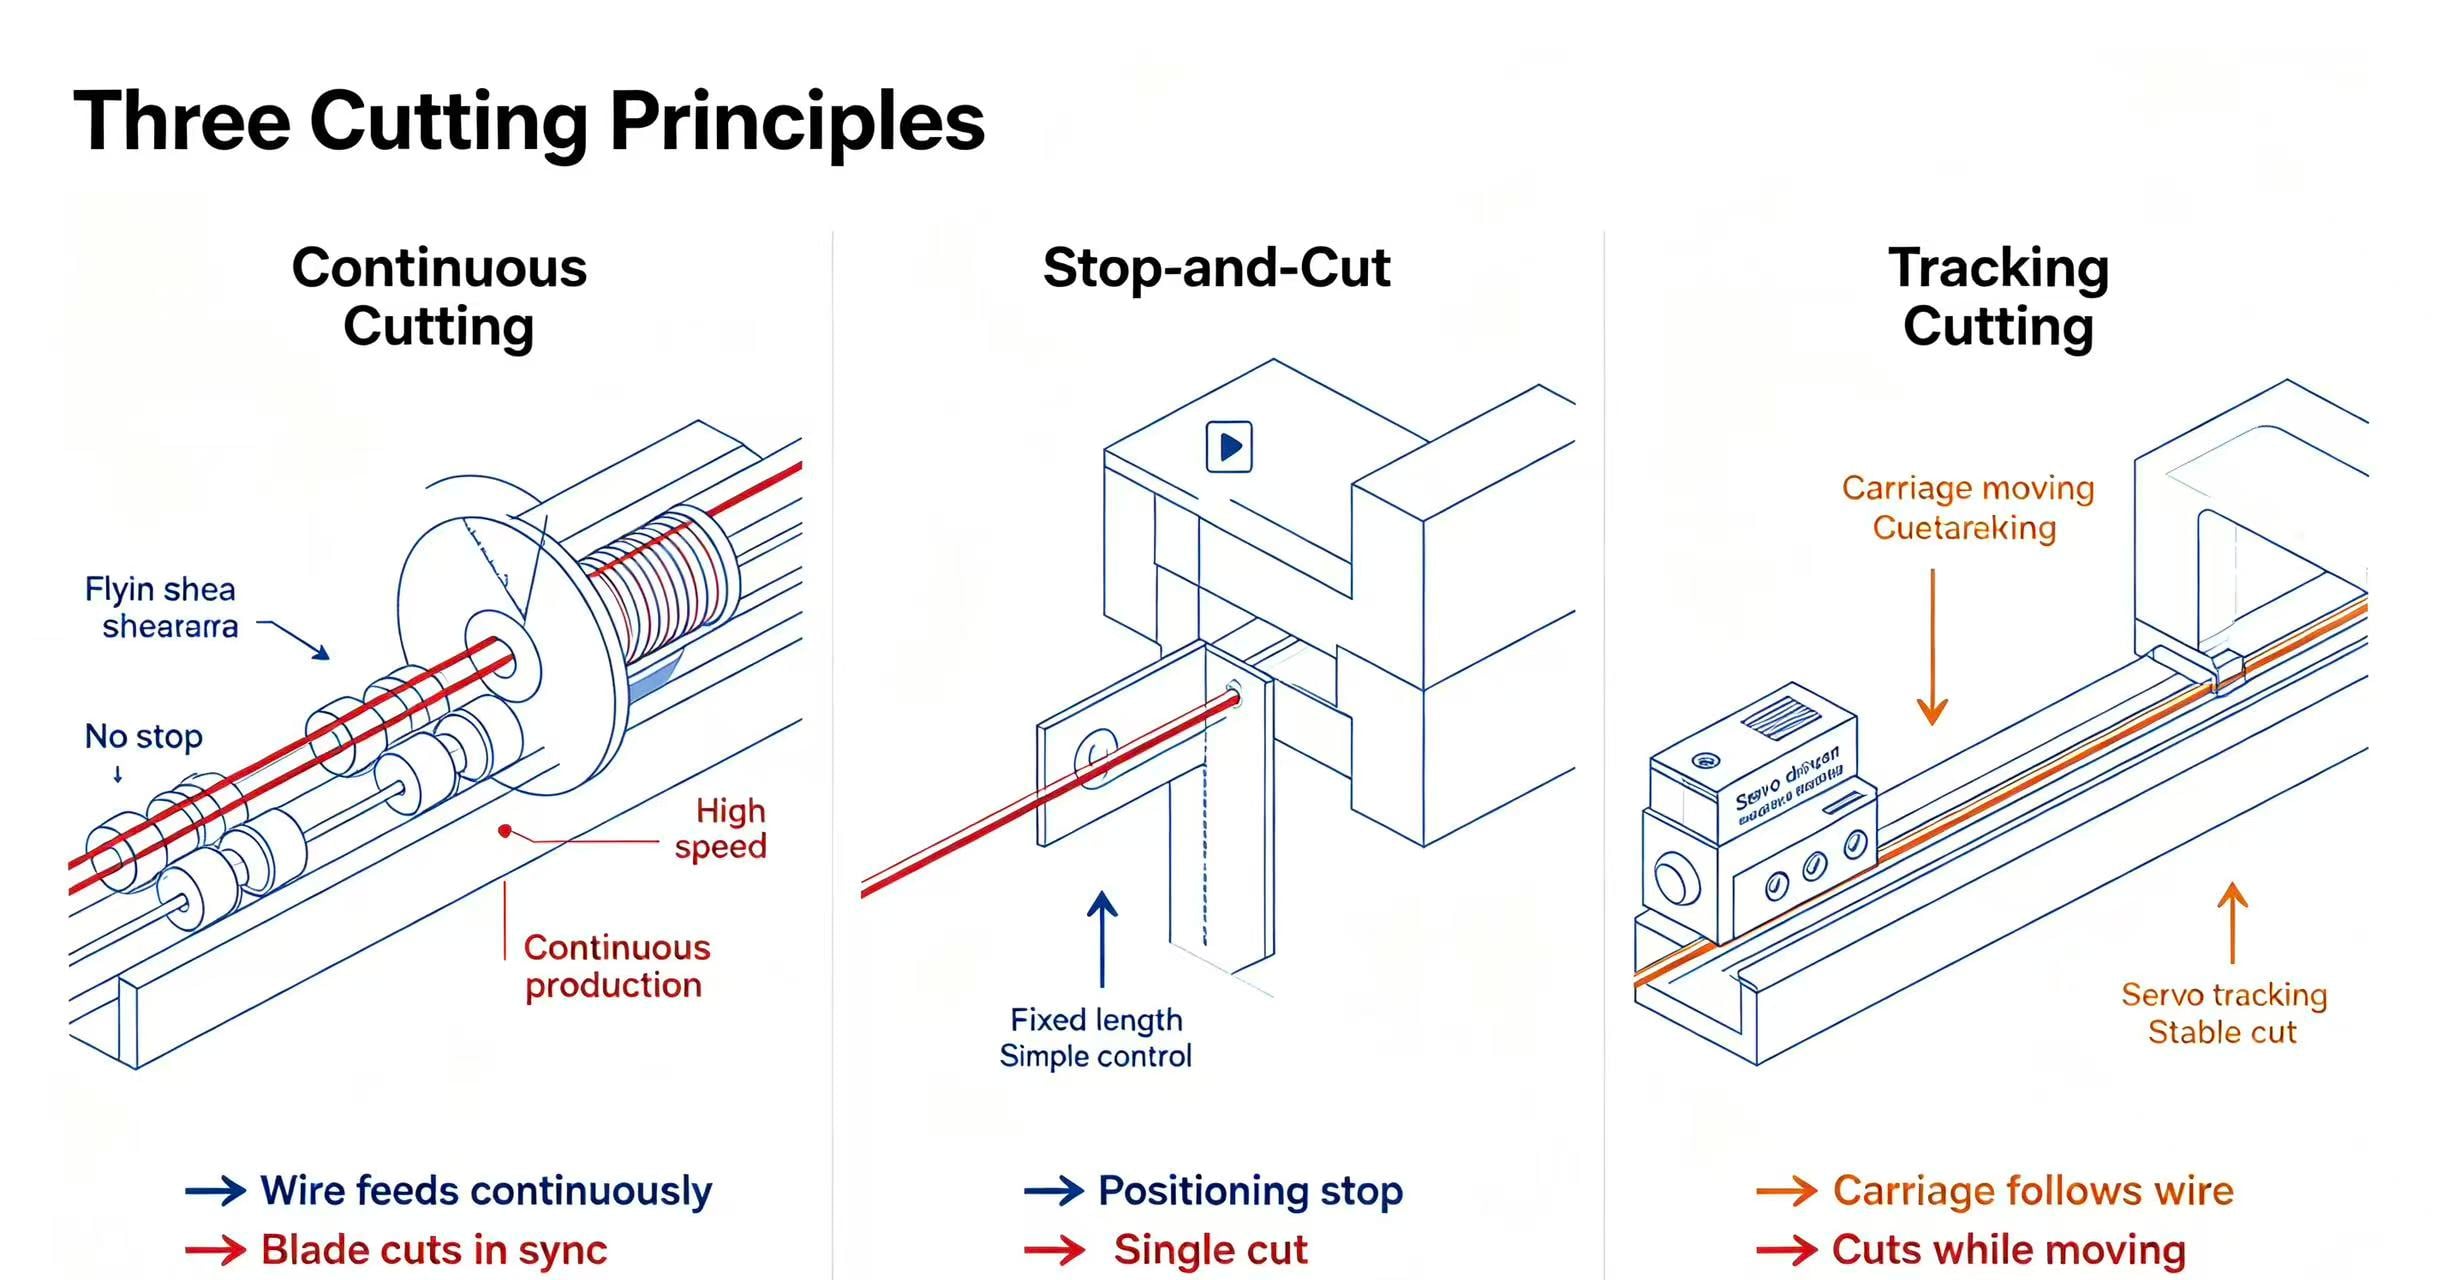
برشگر سیار
برشگر سیار سیم را در حین ادامهٔ خط تولید برش میزند. به جای توقف کامل سیم برای هر برش، مکانیزم برش با مواد متحرک همگامسازی میشود و برش را در حین تولید پیوسته انجام میدهد.
این طراحی بهویژه زمانی ارزشمند است که سرعت تولید اولویت اصلی باشد. تجهیزات برشگر سیار شرکت Jinchun برای ترازکردن و برش پیوسته طراحی شدهاند و از سیستمهای تغذیه و برش کنترلشده با سرووموتور بهره میبرند. محدودهٔ محصولات آن شامل دستگاههایی است که برای کاربردهای سیم فولادی، فولاد ضدزنگ، مس و آلومینیوم طراحی شدهاند.
بزرگترین مزیت بهسادگی این است:
سیم در هر بار برش دستگاه نیازی به توقف ندارد.
این امر میتواند اختلالات تولید ناشی از چرخههای مکرر راهاندازی و توقف را کاهش دهد و برشگر سیار را بهویژه برای تولید حجم بالای سیمهای صاف جذاب سازد. 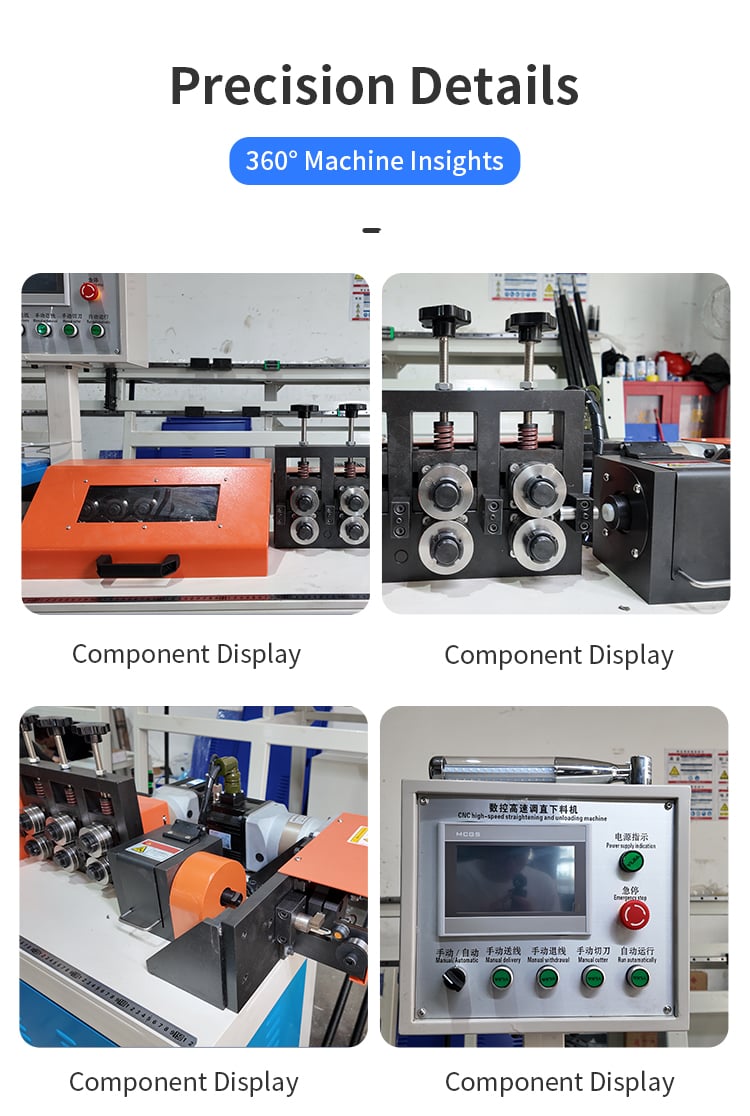
برش ثابت
دستگاه صافکننده با برش ثابت از موقعیت برش ساکن استفاده میکند. سیم تا طول مورد نیاز تغذیه میشود، خط متوقف یا برای برش مکث میکند و سیم آماده پس از آن خارج میشود تا چرخه بعدی آغاز شود.
در مقایسه با برش پروازی، اصل کار سادهتر است.
برای تولیدکنندگانی که حجم تولید متوسطی دارند یا طولهای برش نسبتاً استانداردی تولید میکنند، این راهحلی عملی و هزینهمحور است. اغلب لازم نیست برای یک سیستم برش پیچیدهتر پرداخت شود، زیرا سرعت تولید محدودیت اصلی نیست.
پس سؤال اصلی این نیست که:
«کدام دستگاه پیشرفتهتر است؟»
بلکه این است:
«آیا تولید من واقعاً به برش پیوسته با سرعت بالا نیاز دارد؟»
برای برخی کارخانهها، پاسخ منفی است. 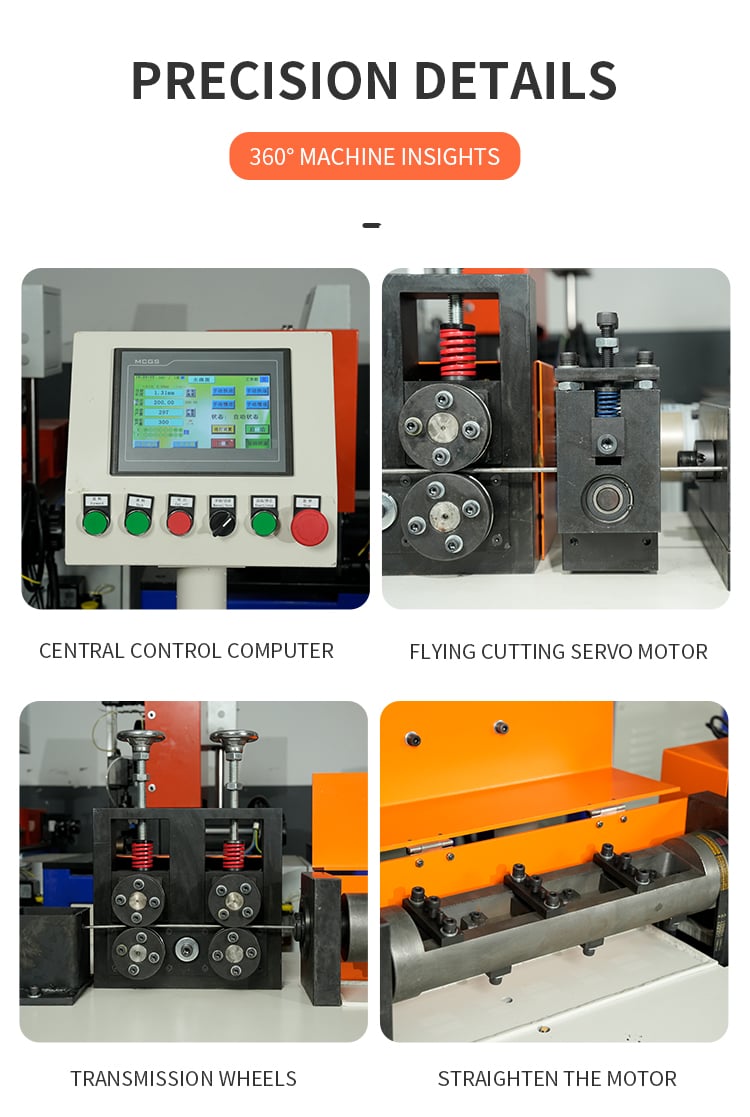
۳. برش ردیاب
برش ردیاب در فرآیند برش، همراه با سیم متحرک حرکت میکند و به جای اتکا به موقعیت برش کاملاً ساکن، این کار را انجام میدهد.
این امکان را فراهم میکند که دستگاه تغذیه را پیوسته یا تقریباً پیوسته نگه دارد و حرکت برشزن را با حرکت سیم هماهنگ سازد.
هدف، یافتن تعادل بین بازدهی برش و تولید پیوستهٔ پایدار است. جینچون در حال حاضر مدلهای برشِ ردیابیشونده را برای نیازهای مختلف پردازش سیم ارائه میدهد، از جمله پیکربندیهایی که برای ابعاد سیمهای ۲–۶ میلیمتر، ۳–۸ میلیمتر و کاربردهای بزرگتر فهرستشدهاند.
برای خریدارانی که به بهرهوری بالاتری نیاز دارند اما شرایط محصول یا مواد آنها سیستم برش ثابت ساده را کمتر جذاب میکند، برش ردیابیشونده ارزیابیشدنی است. 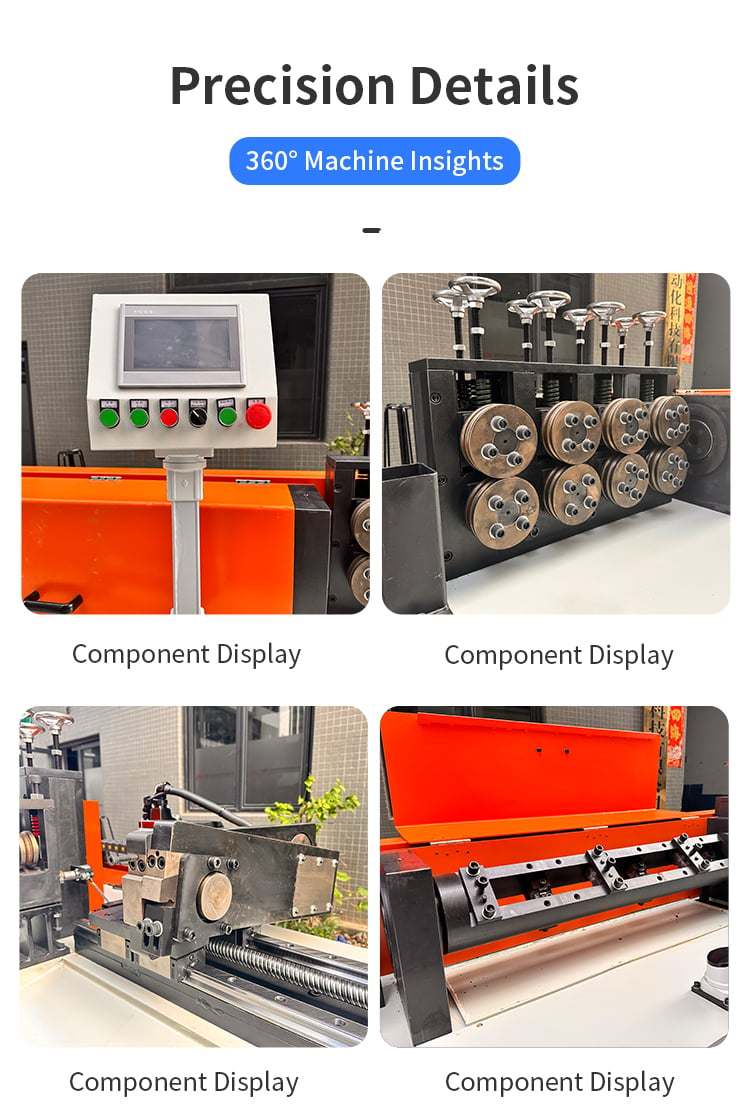
روش برش چگونه بر سرعت خط و توقف آن تأثیر میگذارد؟
در تولید سیمهای صافشده، برش اغلب نقطهای است که فرآیند پیوسته متوقف میشود.
تصور کنید که سیمهای صاف ۲ متری برای قفسهها تولید میشوند.
خط برش ثابت سیم را تغذیه میکند، پس از رسیدن به طول ۲ متر متوقف میشود، برش میخورد، بازنشانی میشود و دوباره شروع به کار میکند. هر برش باعث ایجاد یک توقف کوچک میشود.
وقتی تعداد قطعات تمامشده زیاد میشود، این توقفهای کوچک انباشته میشوند.
برش پروازی: طراحیشده برای تولید پیوسته
مزیت اصلی یک ماشین صاف کننده سیم با برش پروازی این این است که برشزننده میتواند در حالی که سیم در حرکت است، کار کند.
این ویژگی بهویژه برای سفارشهای با حجم بالا مفید است که در آنها بهرهبرداری از دستگاه و سرعت خط اهمیت بیشتری نسبت به سادهترین ساختار دستگاه دارد.
اطلاعات محصول برشزنندهٔ پروازی جینچون بهطور خاص تغذیه و برش کنترلشده با سرووموتور و کاربردهای هموارسازی و برش پیوسته را توصیف میکند. یکی از مدلهای فهرستشده برای سیمی با قطر تا ۱۶ میلیمتر طراحی شده و سرعت هموارسازی پیوستهٔ آن را بسته به شرایط تولید واقعی و جنس ماده، بین ۳۰ تا ۴۰ متر در دقیقه مشخص میکند.
نکتهٔ مهم، صرفاً سرعت عنوانی نیست.
ارزش واقعی از ثبات چرخهٔ تولید در عین حداقلکردن توقفهای غیرضروری ناشی میشود.
برش ثابت: چرخهٔ سادهتر، اختلالات بیشتر
سیستم برش ثابت بهطور طبیعی وابستگی بیشتری به چرخهٔ برش دارد.
این سیستم همچنان میتواند در شرایطی که خروجی مورد نیاز متوسط باشد، طول برش استاندارد باشد و نیازی به تغذیهٔ بدون وقفه قوی وجود نداشته باشد، عملکرد بسیار خوبی داشته باشد.
برای بسیاری از تولیدکنندگان، بهویژه کسانی که برای اولینبار خودکارسازی را آغاز میکنند، این رویکرد میتواند تعادل منطقیای بین سرمایهگذاری ماشینآلات و نیازهای تولید فراهم کند.
برش همراه: حرکت پیوسته با برش همزمان
برش همراه با هماهنگسازی حرکت برش با سیم متحرک کار میکند.
برای کارخانههایی که میخواهند تولید پیوستهتری داشته باشند بدون آنکه مستقیماً به پیکربندی با بالاترین سرعت روی آورند، برش همراه ممکن است ارزش بررسی داشته باشد.
انتخاب صحیح در نهایت بستگی به خروجی هدف شما دارد، نه صرفاً به اصطلاحات فنی ماشین.
دقت طول برش، کیفیت سطحی و سازگانی مواد
سرعت تنها یکی از عوامل تصمیمگیری در زمان خرید است.
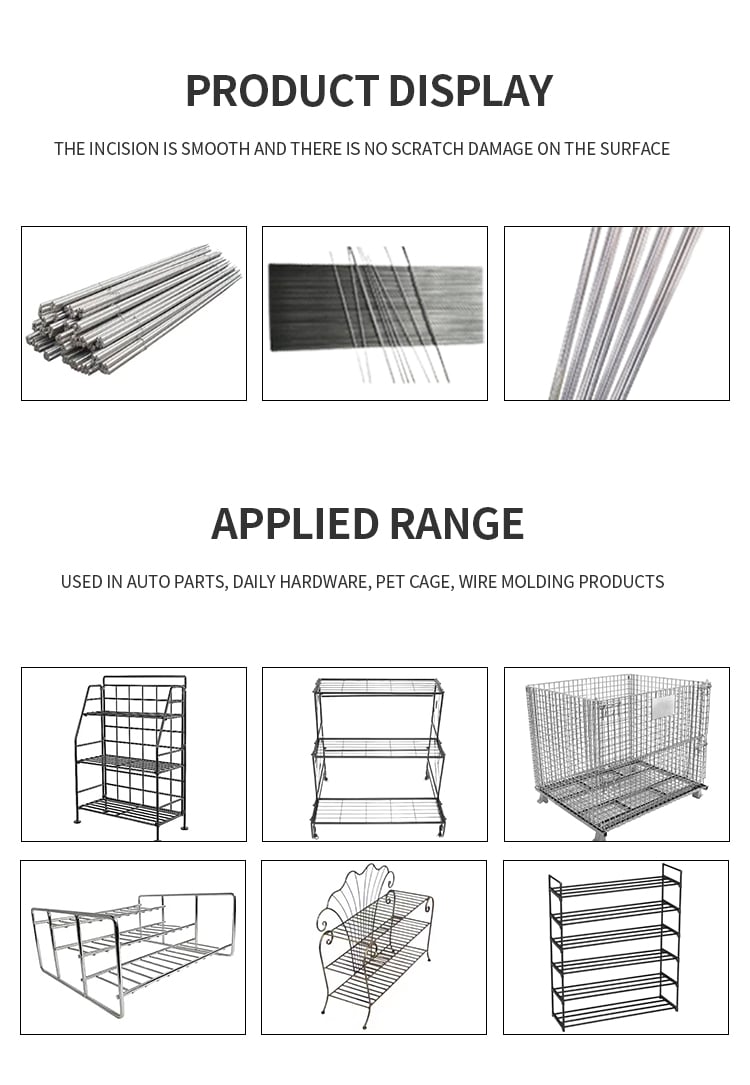
یک دستگاه صافکننده و برشزننده باید علاوه بر این، طولهای برش قابل قبول، صافی پایدار سیم و کیفیت برش مناسب برای محصول نهایی را نیز تأمین کند.
دقت طول برش
برای خمکردن یا جوشکاری در مراحل بعدی، عدم یکنواختی در طول سیم میتواند مشکلات بزرگتری ایجاد کند تا تفاوت کوچکی در سرعت ماشین.
برای مثال، سیمی که برای این موارد استفاده میشود:
- قفسه ها
- سبکها
- قفسهای گربه
- follow the structure below as an example:
- اجزای قاب
- مجموعههای جوشکاری
ممکن است در مراحل بعدی نیاز به خمکردن، شکلدهی یا جوشکاری داشته باشد.
اگر سیم اولیه صاف از نظر طول یکنواخت نباشد، فرآیند بعدی ممکن است نیازمند تنظیمات اضافی باشد یا منجر به تغییرات ابعادی در قطعهٔ نهایی گردد.
به همین دلیل، خریداران باید « تُلرانس طول برش » را مشخص کنند، نه اینکه صرفاً یک طول اسمی اعلام نمایند.
به عنوان مثال:
طول نهایی سیم: ۱۵۰۰ میلیمتر
تُلرانس مورد نیاز: ±۱ میلیمتر
این به سازندهٔ ماشین هدف مهندسی بسیار روشنتری میدهد.
کیفیت سطح
روش برش نیز زمانی اهمیت دارد که انتهای سیم قابل مشاهده شود یا مستقیماً در فرآیندهای بعدی شکلدهی و جوشکاری استفاده شود.
خریداران باید موارد زیر را ارزیابی کنند:
- تشکیل لبههای برجسته (بر)
- تغییر شکل در انتهای برش
- یکنواختی بین دستهها
- تأثیر برش بر جوشکاری مرحلهٔ بعد
- اینکه آیا سیم نیازمند شیارزنی اضافی یا پردازش انتهایی است یا خیر
محدودهٔ محصولات جینچون شامل تجهیزات صافکننده و شیارزننده نیز میشود که در مواردی که پردازش انتهای سیم بخشی از فرآیند تولید است، میتواند مرتبط باشد.
سازگاری مواد
cutter را تنها بر اساس قطر انتخاب نکنید.
همان قطر میتواند بسته به جنس و خواص مکانیکی بسیار متفاوت رفتار کند.
مواد رایج ممکن است شامل موارد زیر باشند:
- فولاد کربنی
- فولاد ضد زنگ
- سیم گالوانیزه
- مس
- آلومینیوم
- چدن خاکستری بالا
محدودهی محصولات تراشبرقی پروازی جینچون بهطور خاص فولاد، فولاد ضدزنگ، مس و آلومینیوم را بهعنوان مواد سیمی قابلاستفاده فهرست کرده است، اما سازگانی واقعی همیشه باید با درجهی مادهی مشتری و نیازهای تولیدی آن تأیید شود.
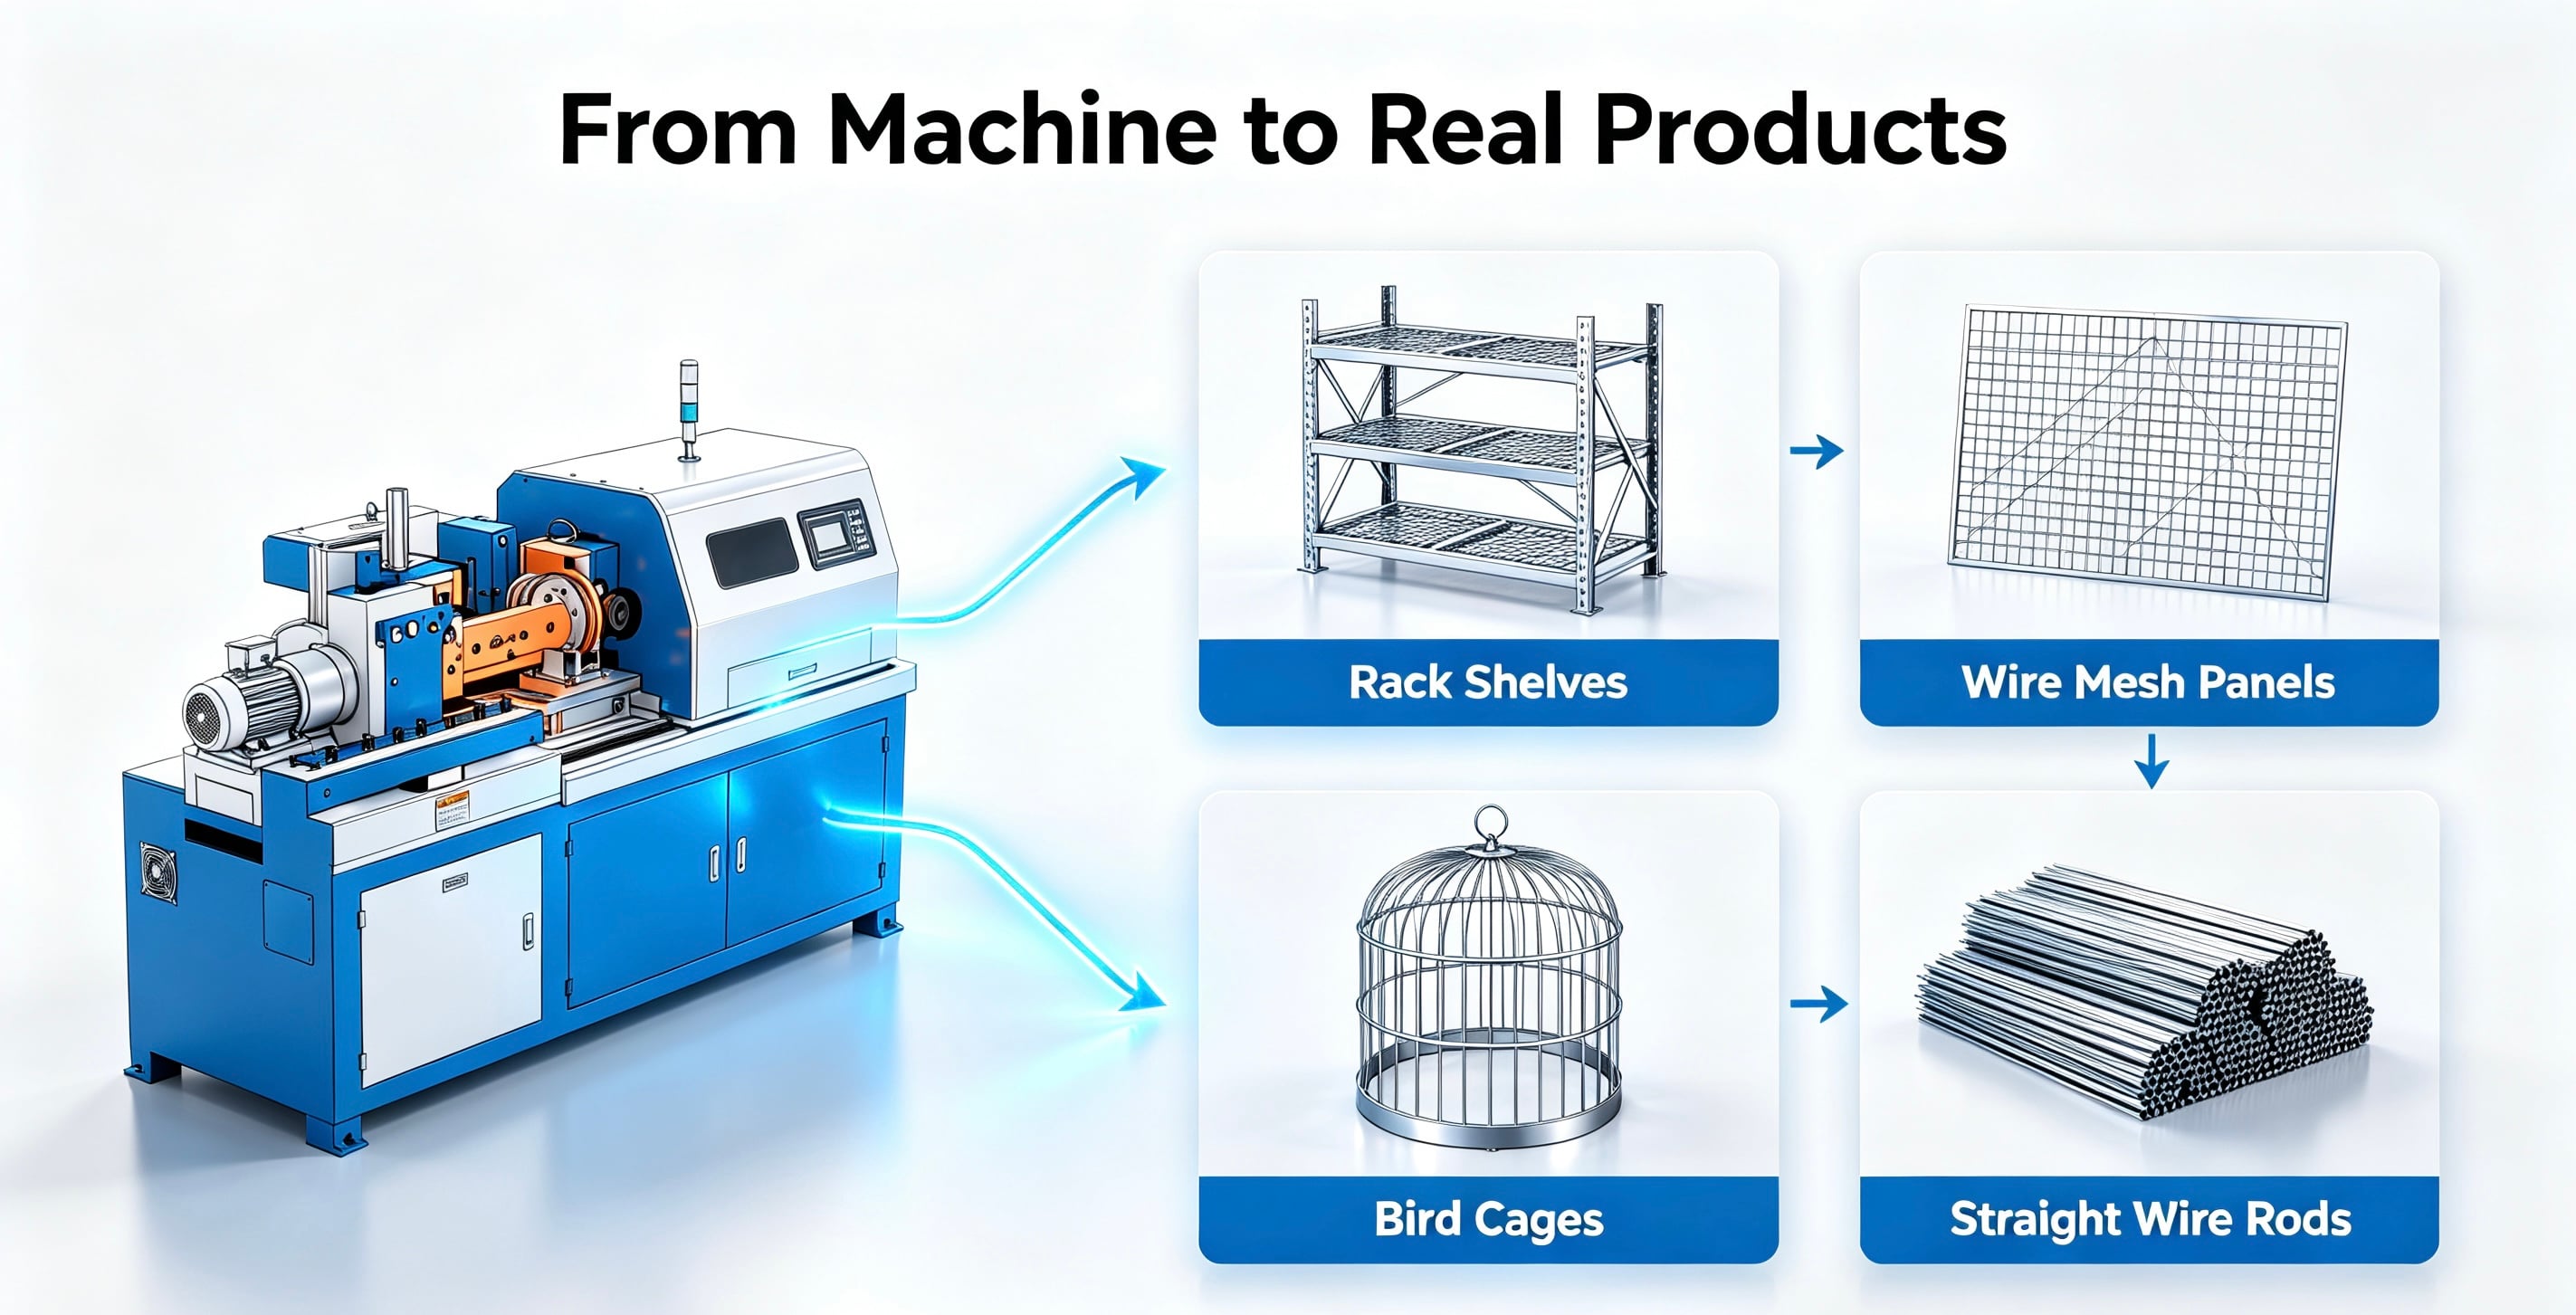
کدام دستگاه برای تولید توری، قفسهها، قفسها و سیمهای بلند و صاف مناسبتر است؟
برندهی جهانی وجود ندارد. کاربردهای مختلف، اولویتهای متفاوتی ایجاد میکنند.
برای تولید توری و شبکههای سیمی
اگر سیم پیش از ورود به فرآیند جوشکاری یا شکلدهی توری، بهصورت پیوسته صاف و برش داده شود، حجم تولید اهمیت پیدا میکند.
پیکربندی تراشبرقی پروازی یا تراشبرقی ردیابیشونده زمانی جذابتر است که خط تولید نیازمند ظرفیت عبور بالا و قطعیت کمتری باشد.
محدودهی دستگاههای صافکنندهی جینچون نیز در کنار راهحلهای مرتبط با جوشکاری توری و خطوط تولید قرار گرفته است، بنابراین این پیکربندیها برای ارزیابی جریانهای کار پردازش سیم یکپارچه مناسب هستند.
برای قفسهها و محصولات ذخیرهسازی
تولیدکنندگان قفسهها اغلب به مقادیر زیادی سیم صاف برای قفسهها، اجزای قاب و سازههای نگهدارنده نیاز دارند.
اگر خط تولید بهصورت مداوم و با خروجی روزانه بالا کار کند، برشدهنده پروازی میتواند به کاهش توقفهای مکرر در حین برش کمک کند.
برای تولید با حجم پایین یا تولید ترکیبی، برش ثابت ممکن است کافی باشد.
برای قفسهای پرنده و قفسهای حیوانات خانگی
تولیدکنندگان قفس ممکن است سیمهایی با طولهای مختلف را برای میلههای عمودی، سیمهای افقی و اجزای سازهای پردازش کنند.
در اینجا، بهترین دستگاه عمدتاً به تعداد طولهای مختلف مورد نیاز بستگی دارد.
اگر تغییر اندازهها اغلب انجام شود، سیستم کنترل، مدیریت دستورالعملها (ریسیپ) و فرآیند تغییر تنظیمات به همان اندازه اصل برش اهمیت دارد.
جینچون خطوط تولید قفس پرنده و قفس حیوانات خانگی را در میان راهحلهای گستردهتر خود برای تولید سیم فهرست کرده است.
برای سیمهای بلند و صاف
سیمهای بلند و صاف یکی از حوزههایی است که پایداری برش بهویژه اهمیت دارد.
هنگام تولید قطعات بلندتر، هرگونه تغییر در تغذیه، صافکردن یا برش ممکن است بیشتر قابل مشاهده شود.
برای تولید حجم بالای سیم بلند، فناوریهای برش پیوسته مانند برش پروازی یا برش ردیابی شده ممکن است ارزیابی دقیقتری را مستلزم باشند.
با این حال، برای خروجی متوسط، راهحل برش ثابت نیز میتواند از نظر فنی مناسب باقی بماند.
خریدار باید چه اطلاعاتی را پیش از درخواست نقلقول ارائه دهد؟
یکی از بزرگترین اشتباهات در خرید ماشینآلات سیم، پرسیدن این سؤال است:
«قیمت ماشین صافکننده سیم شما چقدر است؟»
بدون ارائه نیازمندیهای تولیدی.
نقلقول حرفهای باید بر اساس کاربرد واقعی استوار باشد.
۱. جنس سیم
در صورت امکان، جنس دقیق سیم را به سازنده اطلاع دهید.
به عنوان مثال:
- فولاد ملایم
- فولاد ضد زنگ 304
- فلز استیل 316
- فولاد زنگدار
- مس
- آلومینیوم
درجهٔ ماده میتواند بر نیروی صافکننده، پایداری تغذیه و نیازهای برش تأثیر بگذارد.
قطر دقیق سیم
فقط از عباراتی مانند «سیم ریز» یا «تقریباً ۳ میلیمتر» استفاده نکنید.
محدودهٔ واقعی را ارائه دهید، مانند:
۲.۰–۳.۰ میلیمتر
یا:
۳.۲ میلیمتر
طول نهایی سیم
هم اندازهٔ معمول و هم کل محدودهٔ اندازهها را فهرست کنید.
به عنوان مثال:
۵۰۰ میلیمتر / ۸۰۰ میلیمتر / ۱۲۰۰ میلیمتر / ۱۵۰۰ میلیمتر
این امر به تعیین پیکربندی مورد نیاز برای تغذیه و برش کمک میکند.
تحمل طولی
این مورد بهویژه برای مشتریانی که قطعات را به خطوط جوشکاری یا خمکنندههای خودکار تأمین میکنند، اهمیت دارد.
به سازنده بگویید که تحمل شما چیست:
±1 میلی متر
±0.5 میلیمتر
یا نیاز دیگری.
۵. تولید هدف
دستگاهی که برای تولید ۵۰۰۰ قطعه در روز مناسب است، لزوماً برای تولید ۵۰۰۰۰ قطعه در روز مناسب نیست.
به تأمینکننده خود اطلاع دهید:
- قطعه در ساعت
- قطعه در روز
- شیفت در روز
- تولید پیشبینیشده در آینده
این اطلاعات به تعیین اینکه آیا استفاده از روش برش ثابت، برش ردیابی یا برش پروازی از نظر اقتصادی توجیهپذیر است یا خیر، کمک میکند.
۶. کاربرد محصول نهایی
عکس یا طرحی از محصول میتواند بسیار مفید باشد.
به عنوان مثال:
سیم برای قفسهها
اطلاعات کمتری نسبت به عبارت زیر ارائه میدهد:
سیم گالوانیزه ۳٫۰ میلیمتری، طول ۱۲۰۰ میلیمتر، تلرانس ±۱ میلیمتر، ظرفیت تولید ۲۰۰۰۰ عدد در روز، برای جوشکاری قاب قفسه استفاده میشود
توضیح دوم امکان ارزیابی کامل نیازهای تولیدی را برای سازنده تجهیزات فراهم میکند.
چکلیست آزمون و پذیرش ماشین
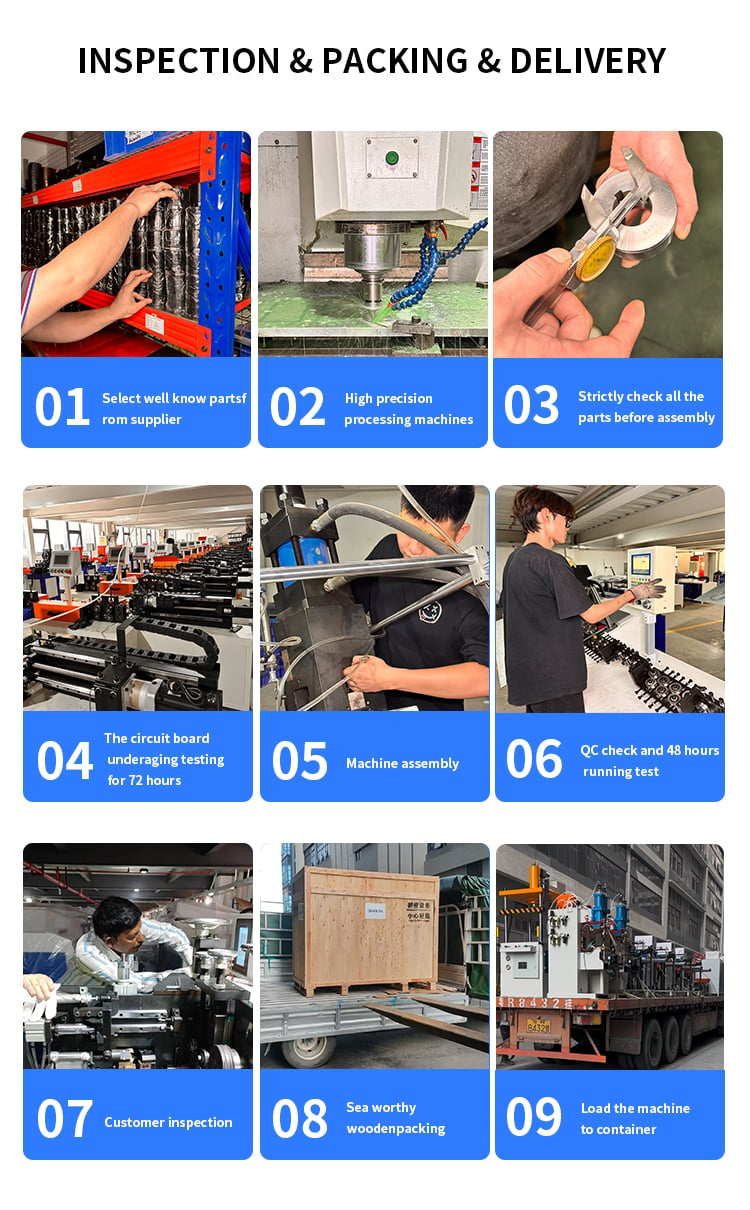
پیش از خرید، ماشین را صرفاً با تماشای کارکرد آن بدون بار ارزیابی نکنید.
آزمون مناسب ماشین باید با مواد واقعی شما انجام شود.
آزمون ۱: سازگاری با ماده
سیم با درجه و قطر واقعی که در تولید استفاده میشود را اجرا کنید.
آزمون ۲: صافی
سیم تمامشده را روی سطح مرجع تخت یا با روش اندازهگیری توافقشده در جلسات فنی بررسی کنید.
آزمون ۳: طول برش
تعدادی قطعهٔ تمامشده را اندازهگیری کنید، نه اینکه فقط یک نمونه را بررسی کنید.
این کار به تعیین این موضوع کمک میکند که آیا دستگاه در حین کار پیوسته، دقت ثابتی در طول برش حفظ میکند یا خیر.
آزمون ۴: کیفیت انتهای برش
انتهای سیم را از نظر لبههای تیز، تغییر شکل و یکنواختی بازرسی کنید.
این امر بهویژه زمانی اهمیت دارد که سیم مستقیماً وارد فرآیند خمکردن یا جوشکاری میشود.
آزمون ۵: سرعت تولید
مقایسهٔ سرعت ماشینها را بدون تعریف شرایط تولید انجام ندهید.
خروجی واقعی بستگی به قطر سیم، جنس ماده، طول نهایی، چرخهٔ برش و پیکربندی ماشین دارد.
آزمون ۶: تغییر تنظیمات
از فرآیندگران بپرسید که چقدر آسان است سیمهایی با قطرهای مختلف و طولهای برش متفاوت را انتخاب کنند.
در کارخانههایی که محصولات متعددی تولید میکنند، زمان تغییر تنظیمات میتواند تأثیر عمدهای بر بهرهوری کلی داشته باشد.
آزمون ۷: معیارهای پذیرش
پیش از ثبت سفارش، معیارهای قابل اندازهگیری پذیرش را تعیین کنید:
- ماده
- قطر سیم
- طول سیم
- تلرانس طول
- الزام صافی
- کیفیت برش
- خروجی هدف
- زمان اجرای مداوم
این امر پایهای شفافتر برای پذیرش ماشین فراهم میکند و سوءتفاهمها را پس از تحویل جلوگیری میکند.
چگونه باید میان برش پروازی، برش ثابت و برش ردیابی انتخاب کنید؟
روش سادهای برای تفکر دربارهٔ این سه راهحل این است:
| الزام | جهت توصیهشده |
|---|---|
| خروجی متوسط، چرخهٔ برش ساده | برش ثابت |
| بهرهوری بالاتر با برش همگامسازیشده | برش ردیابی |
| تولید پیوستهٔ با حجم بالا | برش پروازی |
| مواد سیم متعددی | تأیید پیکربندی ویژهٔ ماده |
| طولهای نهایی متعدد | اولویتدهی به کنترل و تغییرات |
| محدودیتهای ابعادی دقیق در فرآیند پاییندست | تأیید تحمل طول برش از طریق آزمایش |
نکتهٔ مهمترین این است که یک سیستم برش پیشرفتهتر بهطور خودکار سرمایهگذاری بهتری نیست .
دستگاه مناسب، دستگاهی است که با حجم واقعی تولید شما، خواص سیم، ابعاد نهایی و فرآیند پاییندست هماهنگ باشد.
نتیجهگیری: دستگاه صافکنندهٔ سیم را بر اساس تولید خود انتخاب کنید، نه صرفاً بر اساس دستگاه برش
آمپر دستگاه صافکردن سیم با برش پروازی وقتی تولید پیوستهٔ با حجم بالا و کاهش وقفههای برش اولویت دارد، گزینهای قوی است. دستگاه صافکنندهٔ با برش ثابت میتواند انتخابی عملی برای تولید سادهتر و با حجم متوسط باشد، درحالیکه دستگاه صافکنندهٔ با برش ردیاب (ترکینگ شیر) راهحلی دیگر برای تولیدکنندگانی ارائه میدهد که به دنبال برش همزمان با حرکت پیوستهٔ سیم هستند.
محصولات جینچون شامل هر سه نوع پیکربندی است و امکان انتخاب دستگاه متناسب با نیازهای مختلف پردازش سیم را فراهم میکند.
پیش از درخواست نقلقول، اطلاعات خود را برای ما ارسال کنید طرح یا عکس محصول، جنس سیم، قطر دقیق سیم، طول نهایی، تلرانس ابعادی مورد نیاز و حجم تولید هدف .
با این جزئیات، جینچون میتواند کاربرد شما را ارزیابی کرده و دستگاه مناسب را پیشنهاد دهد دستگاه صافکننده و برشزننده سیم به جای ارائهٔ صرفاً یک مدل استاندارد دستگاه.
فهرست مطالب
- برش پروازی، برش ثابت و برش ردیابی یعنی چه؟
- روش برش چگونه بر سرعت خط و توقف آن تأثیر میگذارد؟
- دقت طول برش، کیفیت سطحی و سازگانی مواد
- کدام دستگاه برای تولید توری، قفسهها، قفسها و سیمهای بلند و صاف مناسبتر است؟
- خریدار باید چه اطلاعاتی را پیش از درخواست نقلقول ارائه دهد؟
- چکلیست آزمون و پذیرش ماشین
- چگونه باید میان برش پروازی، برش ثابت و برش ردیابی انتخاب کنید؟
- نتیجهگیری: دستگاه صافکنندهٔ سیم را بر اساس تولید خود انتخاب کنید، نه صرفاً بر اساس دستگاه برش