 EN


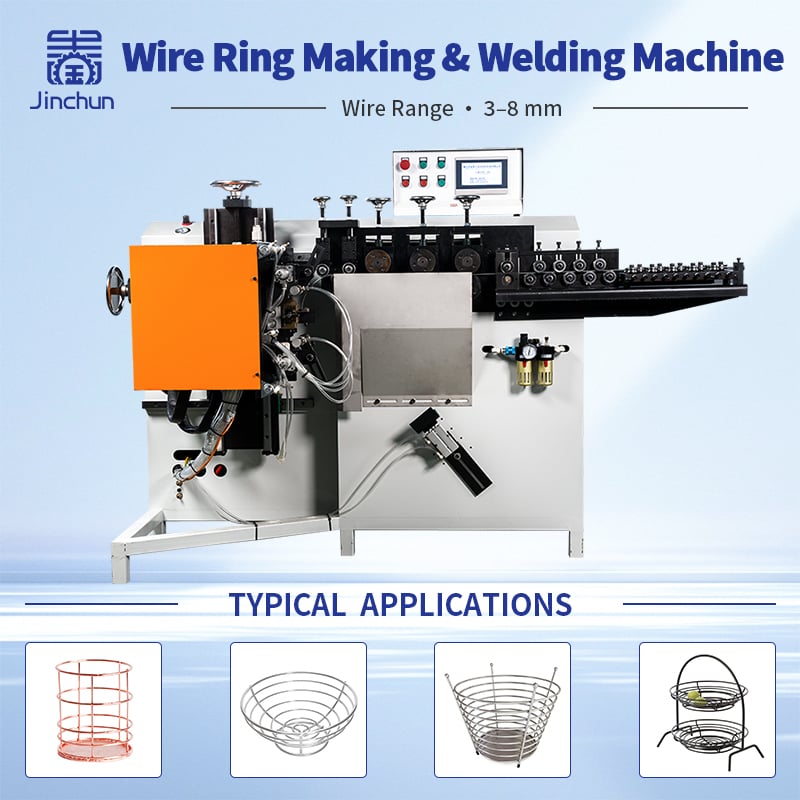
Მაღალი მოცულობით მუდმივი სადენის ბორბლების წარმოება მოითხოვს ბევრად მეტს, ვიდრე უბრალო სადენის წრეებად გამოყენება. სამრეწველო წარმოებისთვის თითოეული ბორბალი უნდა შეინარჩუნოს სტაბილური დიამეტრი, კარგი წრეულობა და სანდო შედუღების ხარისხი პირველი ნიმუშიდან ბოლომდე.
Ა Ბგერის ფორმირების მოწყობილობა მოიცავს სადენის მიწოდებას, წრეულ ფორმირებას, დაჭრას, ბოლოების პოზიციონირებას და ბოლოების შედუღებას ერთი უწყვეტი წარმოების პროცესში. ამ ოპერაციების სინქრონიზაციით წარმოებლები შეძლებენ ხელით მომსახურების შემცირებას და უფრო განმეორებადი შედეგების მიღებას.
Კომპანიებისთვის, რომლებიც წარმოებენ საყოფაცხოვრებო ნაკრებების კომპონენტებს, სამზარეულოს ჭურჭელს, ფირებს, ვენტილატორების დაცვის საფარებს და ავტომობილების ნაკრებებს, სწორი ფორმირებისა და შედუღების აღჭურვილობის არჩევა მნიშვნელოვანია პროდუქტის ხარისხის შენარჩუნებისთვის და წარმოების მიზნების მიღწევისთვის.
Ეს სტატია ახსნის, თუ როგორ მუშაობს პროცესი, როგორ ახდენს ინსტრუმენტები გავლენას ბორბლის დიამეტრზე და მრგვალობაზე, რა განსაზღვრავს შედუღების ხარისხს და რომელი ინფორმაცია უნდა მოამზადოს ყიდვის მომხმარებლებმა მანქანის ამოხსნის მოთხოვნის წინასავარდნობაში. 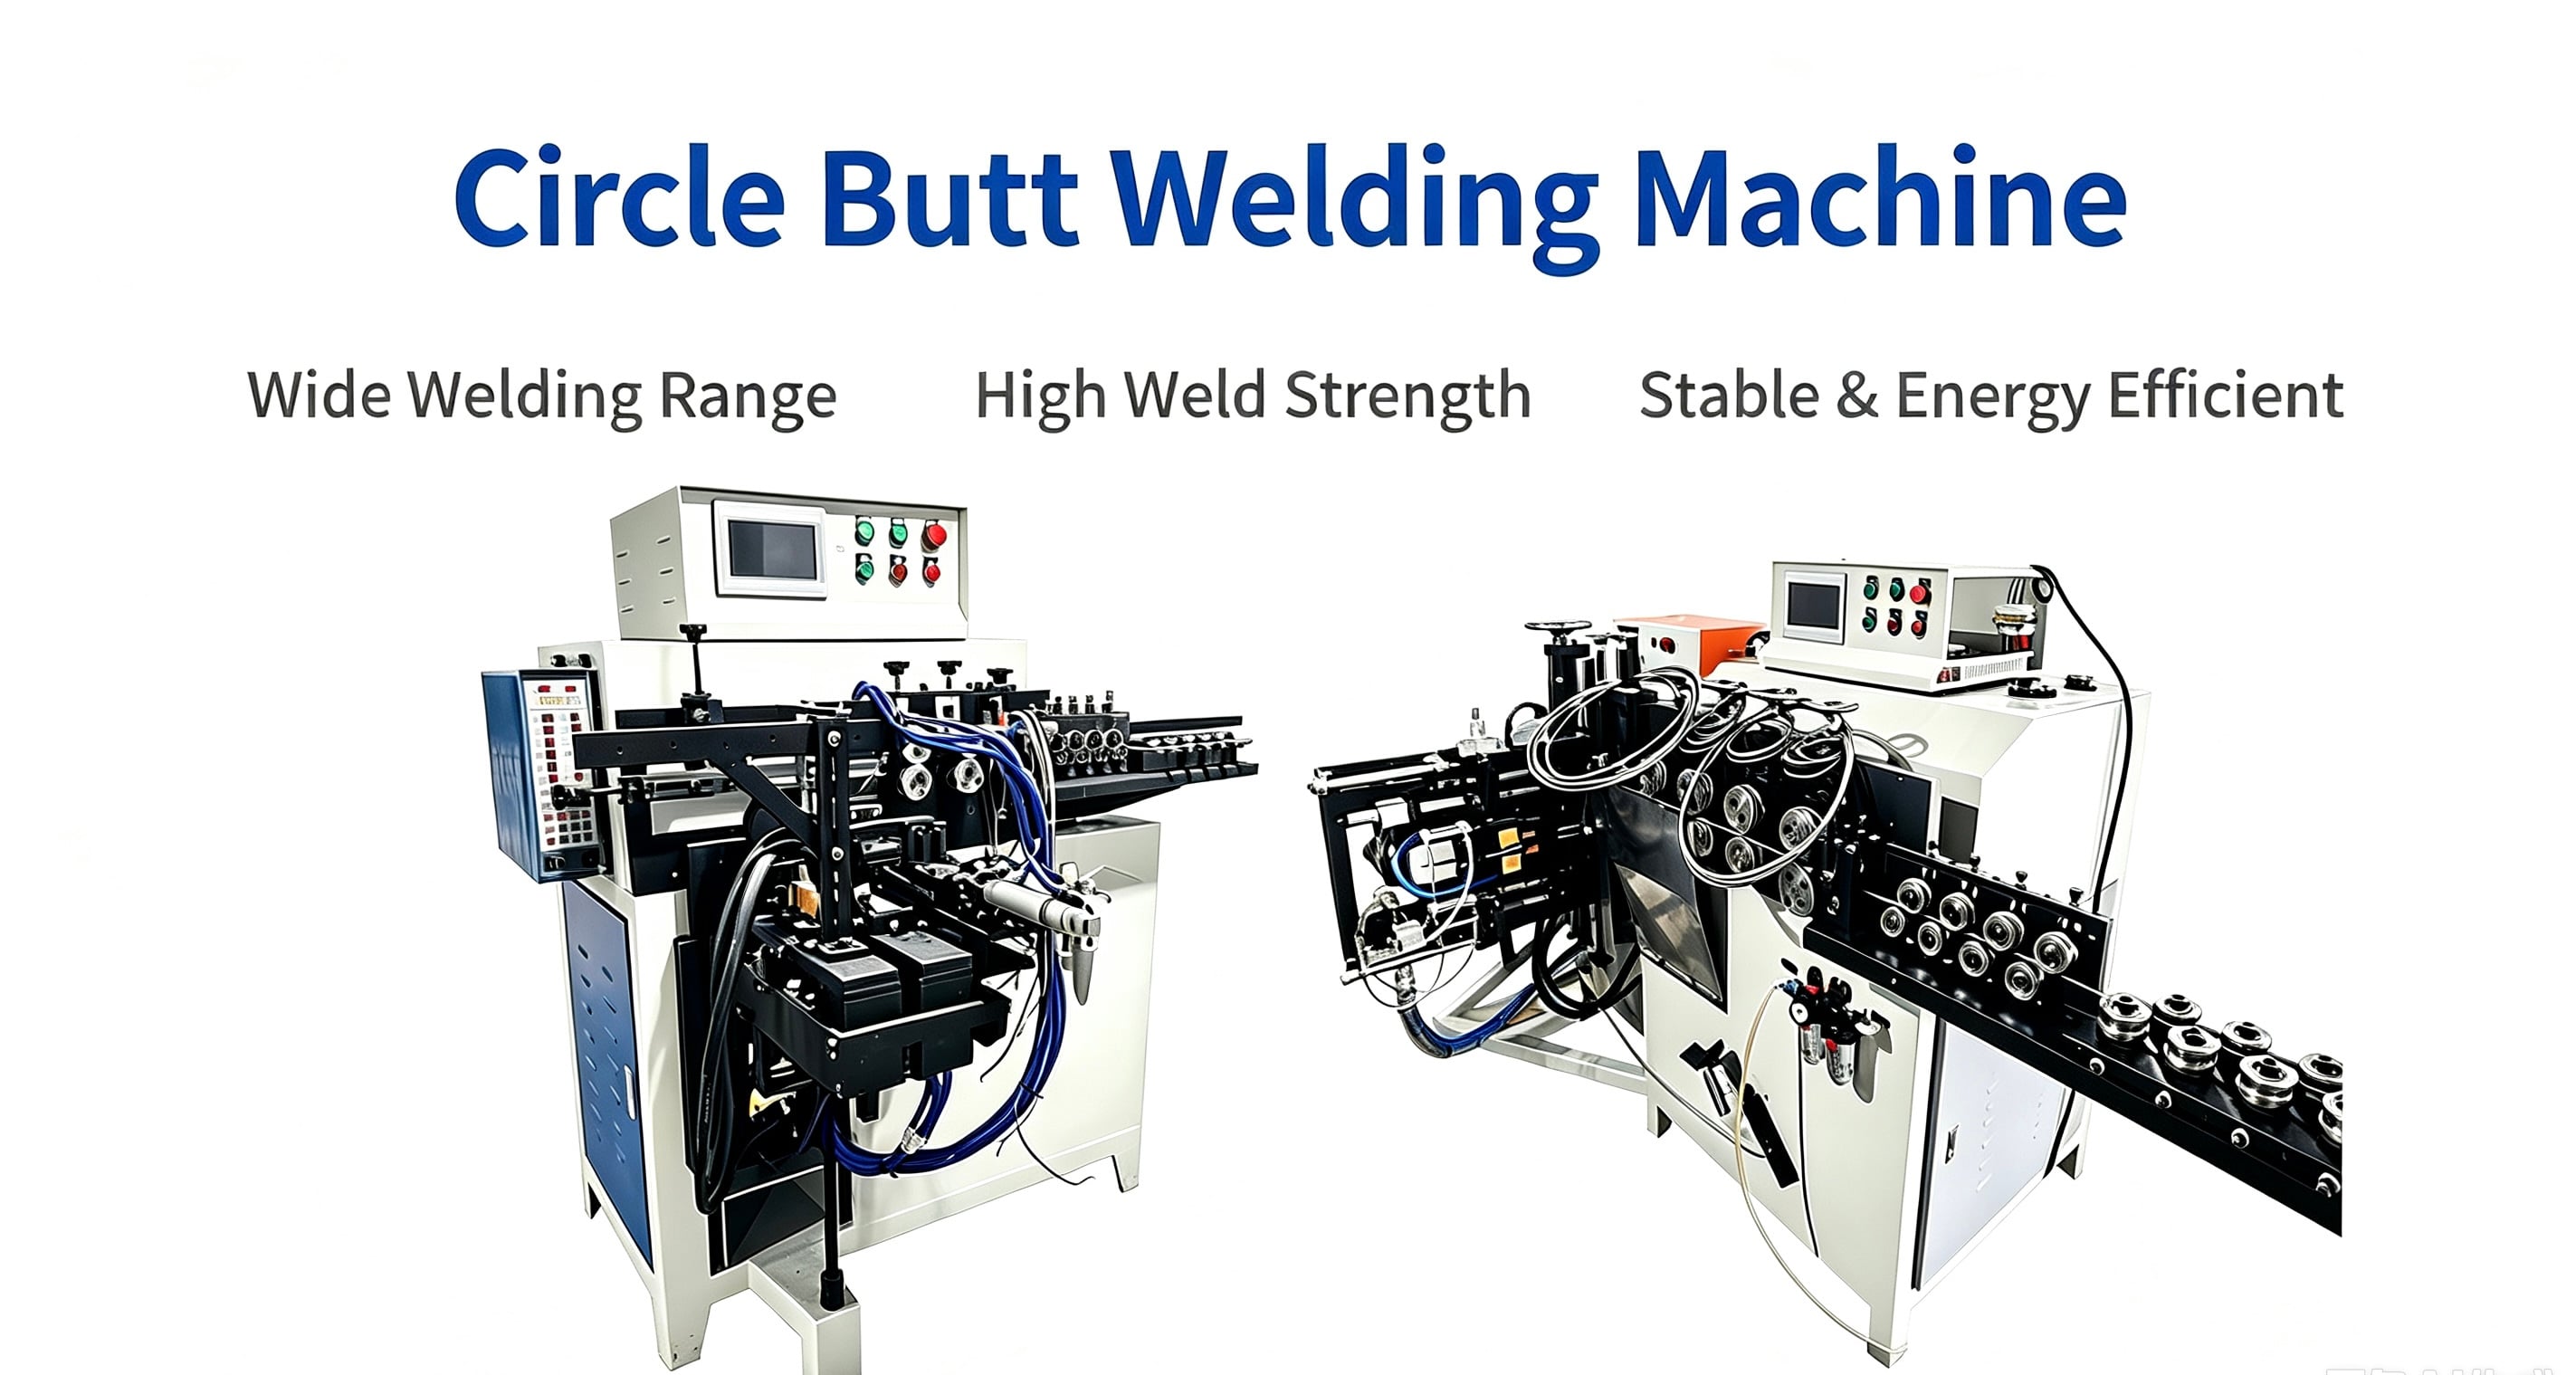
Რინგის ფორმირებისა და შედუღების მანქანის ფუნქცია
Ა Ბრგვის ფორმირებისა და შედუღების მანქანა შეიძლება დაიწყოს უწყვეტი სადენის ან შესატყობარო მეტალურგიული პროფილების გადაყვანით დასრულებულ შედუღებულ ბორბლებამდე.
Წარმოების პროცესი ჩვეულებრივ შეიცავს ხუთ ძირევად ეტაპს:
- Სადგენის საყოფაცხოვრო მასალის მიწოდება
- Წრეების ფორმირება
- Ჭრის
- Ბოლოების პოზიციონირება
- Ბუტ-შეერთება
Ბორბლის ერთ მანქანაზე ფორმირების და მისი ხელით სხვა შედუღების სადგურზე გადატანის ნაცვლად, ინტეგრირებული სისტემა ერთდროულად აკოორდინაციას ახდენს ფორმირებასა და შედუღებას ერთი და იგივე წარმოების პროცესში.
Ეს შეიძლება შეამციროს მომუშავეობის დრო და გააუმჯობესოს წარმოების სტაბილურობა.
Ფაქტობრივი მანქანის კონფიგურაცია დამოკიდებულია პროდუქტის მოთხოვნებზე. საჭიროებს განსაკუთრებულად შეფასებას სადენის დიამეტრი, მასალა, რგოლის დიამეტრი, პროფილის ფორმა, შეერთების მოთხოვნები და სასურველი წარმოების მოცულობა შესაბამისი აღჭურვილობის შერჩევამდე.
Მაგალითად, მრგვალი სადენი და ბრტყელი სადენი შეიძლება მოითხოვოს სხვადასხვა ფორმირების ინსტრუმენტები და მანქანის კონფიგურაციები. ამავე დროს, ნეიროსაფუძველი ფოლადი შეიძლება მოითხოვოს სხვადასხვა ფორმირების და შეერთების პარამეტრებს ნახშირბადის ფოლადის შედარებით.
Ამ მიზეზით, ყიდვის მომხმარებლებმა უნდა მიაწოდონ თავიანთი ფაქტობრივი პროდუქტის ინფორმაცია, ხოლო არ უნდა შეარჩიონ მანქანა მხოლოდ ზოგადი სახელწოდების ან რეკლამირებული დიამეტრის დიაპაზონის საფუძველზე.
Ნაბიჯ-ნაბიჯ პროცესი: სადენის მიწოდებიდან შეერთებულ რგოლამდე
Ტიპიური ავტომატური რგოლების წარმოების პროცესი იწყება უწყვეტი სადენით ან შესაბამისი ფოლადის მასალით და მთავრდება შეერთებული რგოლით. 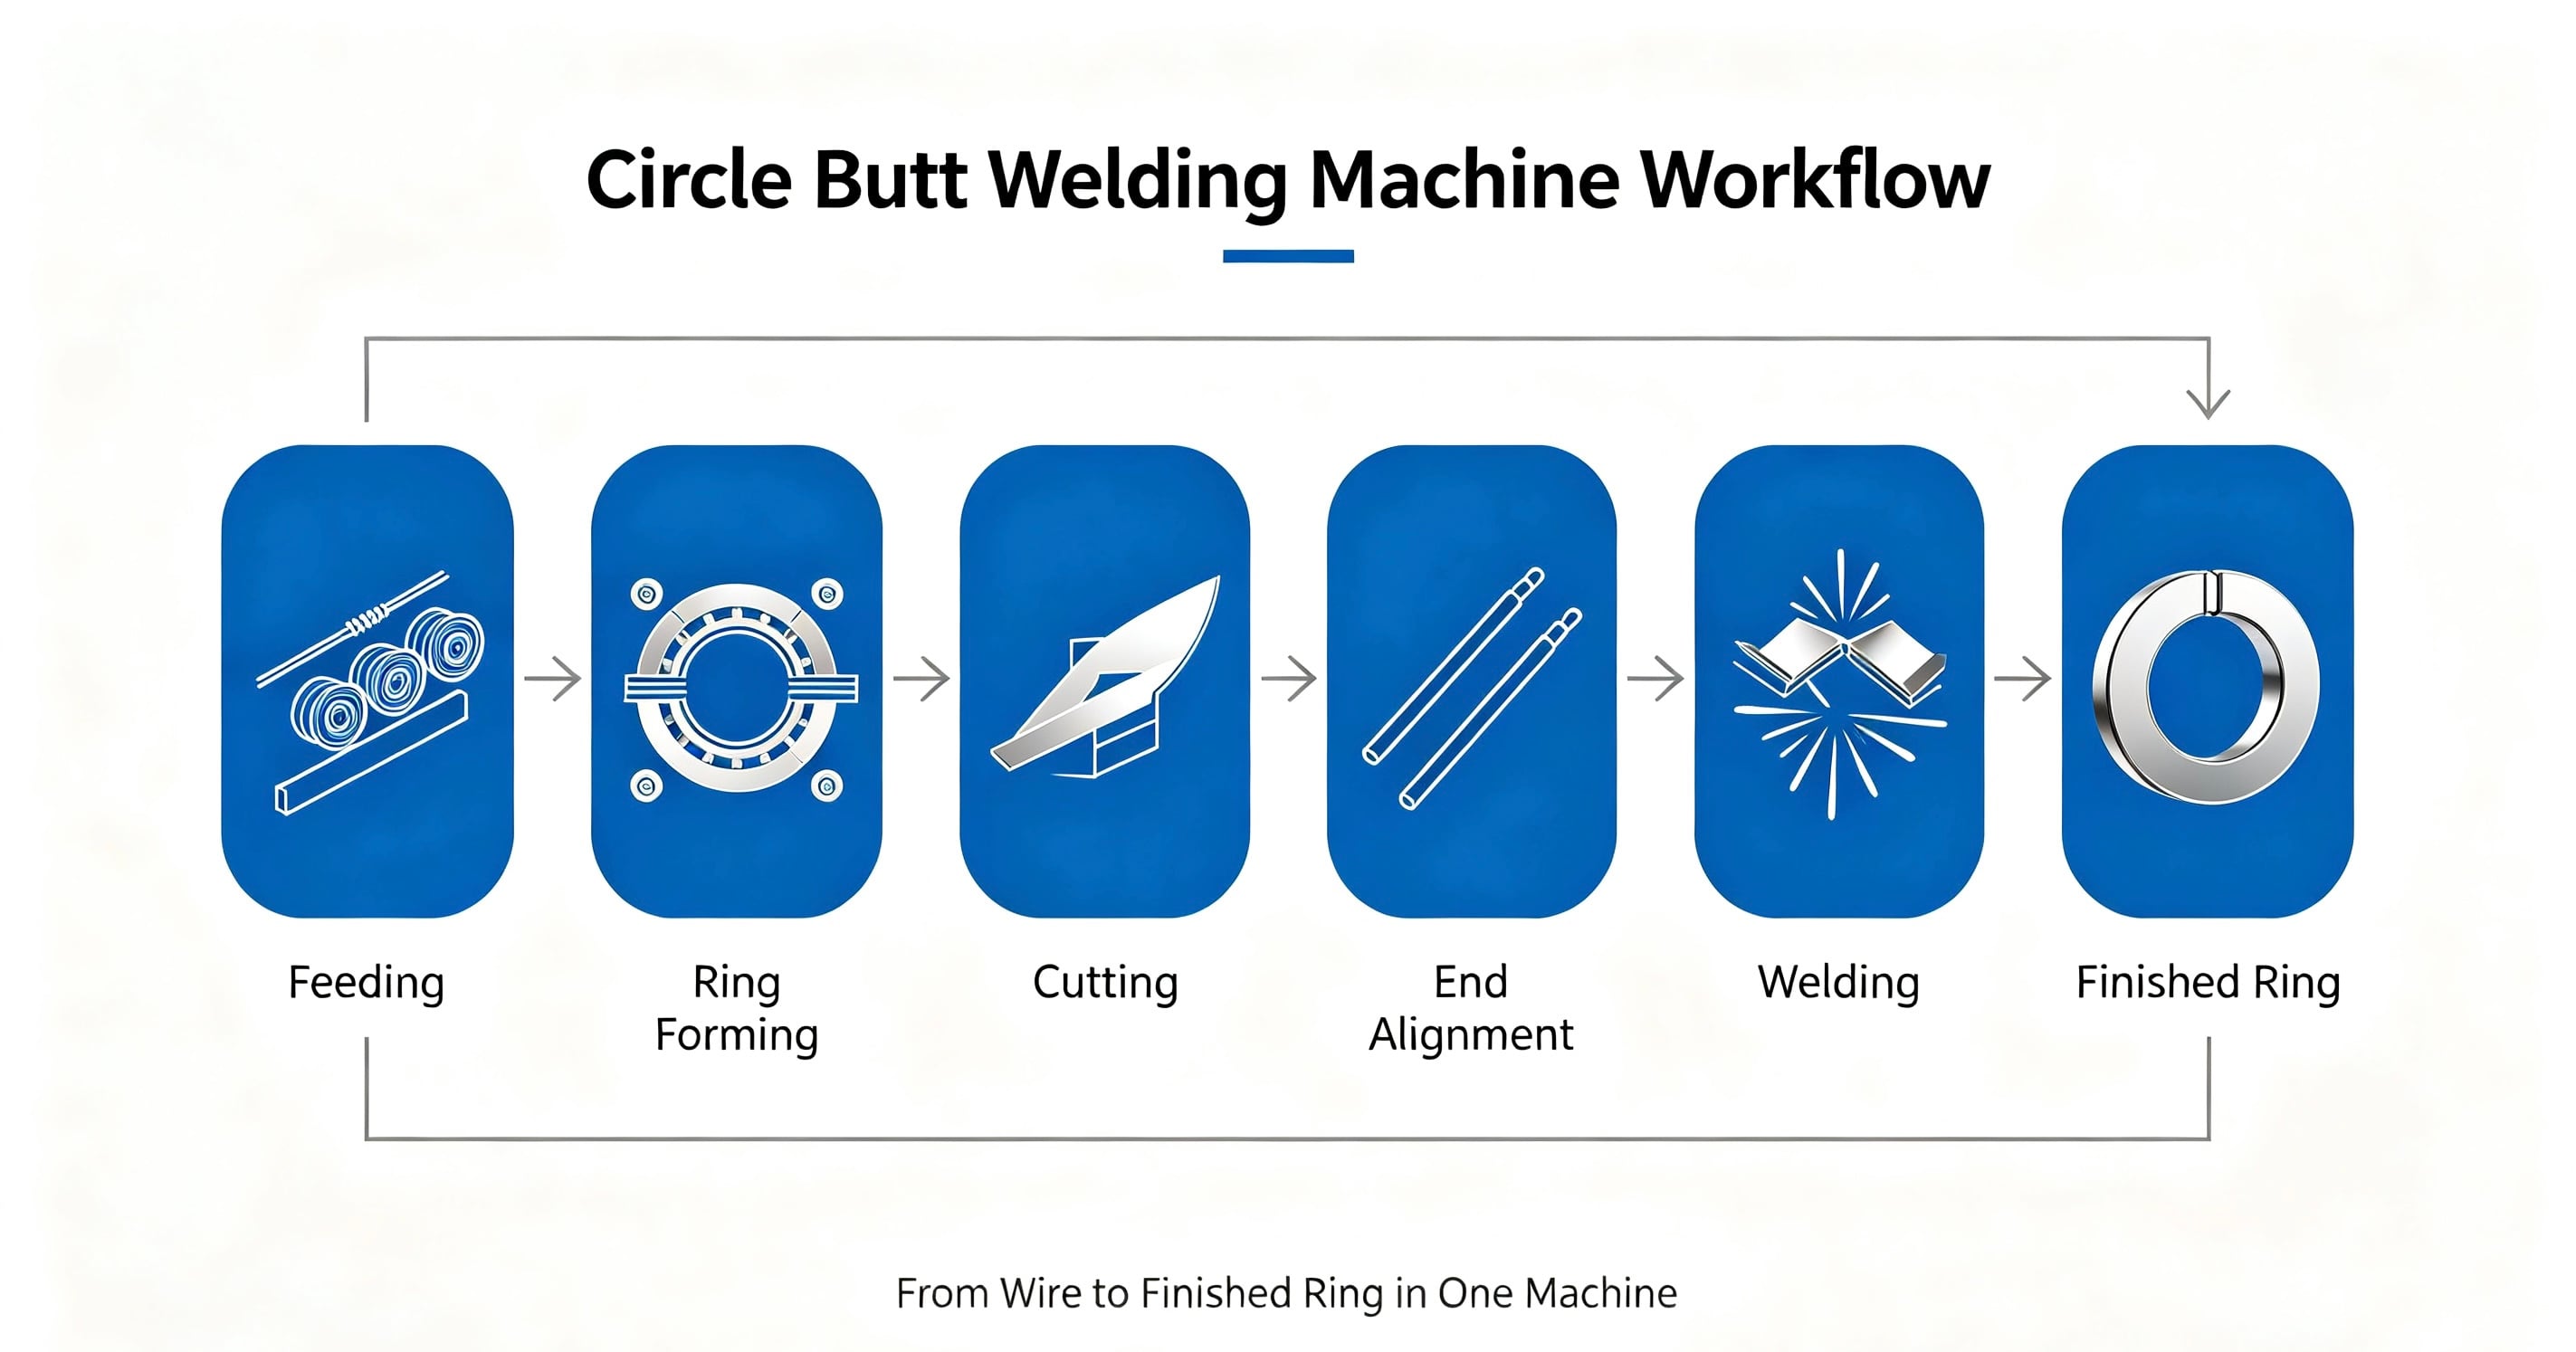
1. კონტროლირებული სადენის მიწოდება
Პირველი ნაბიჯი არის საწყისი მასალის მიწოდება ფორმირების სისტემაში.
Სტაბილური მოწოდება არის საჭიროების შესაბავშველად, რადგან მასალის არასტაბილური მოძრაობა შეიძლება გავლენა მოახდინოს საბოლოო ბორბლის ზომებზე. კონტროლირებადი მოწოდების სისტემა დახმარებას აძლევს მასალის მდებარეობის სტაბილური შენარჩუნებაში მთელი წარმოების პროცესში.
Მანქანის არჩევის წინადადების დროს წარმოებლებმა უნდა დაადასტურონ ზუსტი სადენის დიამეტრი ან პროფილის ზომები, მასალის ტიპი და მასალის მდგომარეობა.
Მაღალი მოცულობის წარმოების შემთხვევაში სტაბილური მოწოდება ასევე ეხმარება მანქანას ციკლის ხანგრძლივობის სტაბილური შენარჩუნებაში.
2. წრიული ფორმირება
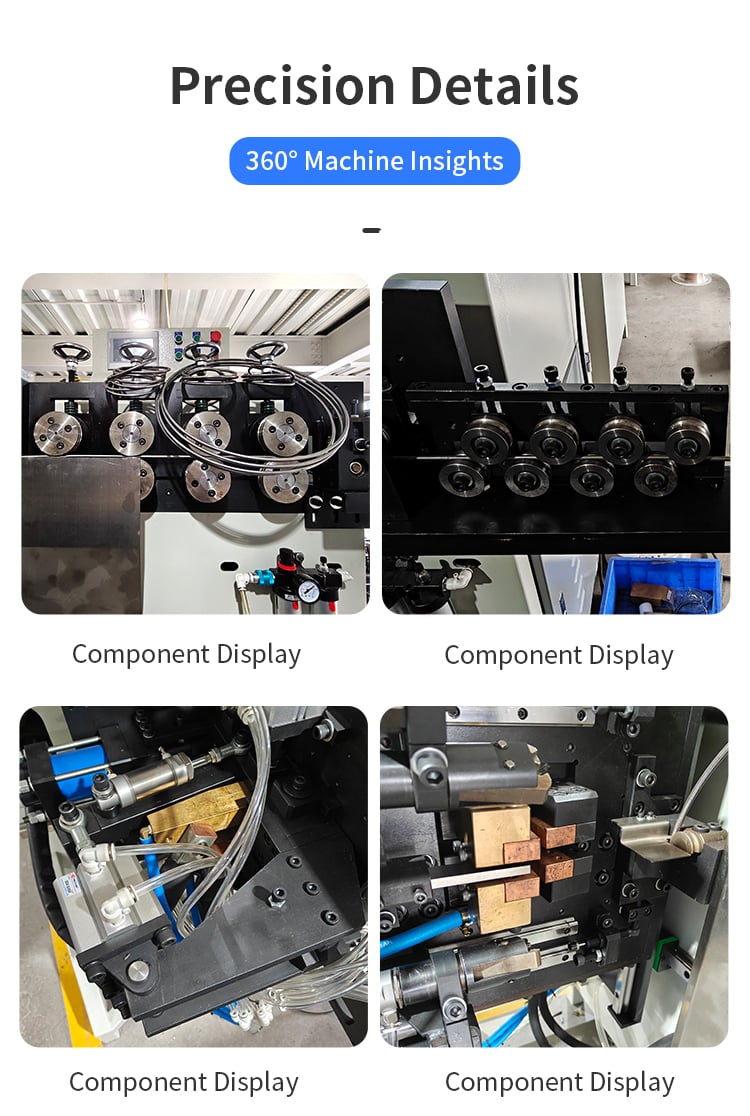
Მოწოდების შემდეგ სადენი გადის ფორმირების სექციაში და თანდათან იყრება საჭიროების შესაბავშველად ბორბლის ფორმაში.
Ფორმირების ინსტრუმენტები განსაზღვრავენ ბორბლის ძირითად გეომეტრიას. მანქანას უნდა შეძლოს მასალის ტრაექტორიის სწორად კონტროლირება მასალის სპრინგბექის გათვალისწინებით.
Ეს განსაკუთრებით მნიშვნელოვანია შედარებით პატარა დიამეტრის ბორბლების წარმოების დროს ან როდესაც საბოლოო პროდუქტს აქვს მკაცრი ზომის მოთხოვნები.
Სწორად შერჩეული ფორმირების სისტემა შეიძლება დაეხმაროს მუდმივი წარმოების განმავლობაში მარცვლის გეომეტრიის მუდმივობის შენარჩუნებაში.
3. საჭიროების შესაბამად გაჭრა
Როდესაც სალაგები აღწევს საჭიროების შესაბამად ფორმირების სიგრძეს, მანქანა მასალას ჭრის.
Ჭრის ოპერაცია ქმნის ორ ბოლოს, რომლებიც შემდგომში შეერთდება ბოლოების შეერთებით დაკავშირებით.
Ჭრის სიზუსტე მნიშვნელოვანია, რადგან საბოლოო მარცვალი უნდა დაიხუროს სწორად დაკავშირებამდე. თუ ფორმირებული სიგრძე არ არის მუდმივი, ორი ბოლო შეიძლება არ შეხვდეს სწორად, რაც შეიძლება აისახოს როგორც მარცვლის ფორმაზე, ასევე დაკავშირებულ შეერთებაზე.
Ამიტომ ფორმირების სიზუსტე და ჭრის სიზუსტე უნდა ერთად მუშაობდეს.
4. ბოლოების პოზიციონირება და გასწორება
Ჭრის შემდეგ მარცვლის ორი ბოლო დაკავშირების მიზნით პოზიციონირდება.
Სწორი პოზიციონირება ხელს უწყობს იმ საკითხს, რომ ორი ბოლო სწორად შეხვდეს დაკავშირების ციკლის დაწყებამდე.
Არასწორი გასწორება შეიძლება გამოიწვიოს არაერთგვაროვანი შეერთება, დეფორმაცია ან დაკავშირების ხარისხის არ ერთგვაროვნება.
Ავტომატიზებული წარმოებისთვის საბოლოო პოზიციის ხელახლა განსაზღვრა განსაკუთრებით მნიშვნელოვანია, რადგან ერთი და იგივე ოპერაცია უნდა შესრულდეს ასობით ან ათასობით ჯერ წარმოების ერთ ციკლში.
5. ბოლოების შეერთება შედუღებით
Საბოლოო ეტაპი — ბოლოების შეერთება ბოლოების შეერთების შედუღებით.
Ა ბოლოების შეერთება შედუღების მანქანა უნდა უზრუნველყოს შესაბამისი შედუღების პირობები მასალის, სადენის დიამეტრის ან პროფილის და პროდუქტის მოთხოვნების მიხედვით.
Შედუღების პროცესი არ უნდა განიხილებოდეს ბოლოების ფორმირებისგან დამოუკიდებლად. მიუხედავად იმისა, რომ ბოლოს შეიძლება ჰქონდეს სწორი დიამეტრი, არასტაბილური შედუღების შეერთება მაინც შეიძლება გავლენა მოახდინოს საბოლოო პროდუქტზე.
Ინტეგრირებული ფორმირებისა და შედუღების სისტემა საშუალებას აძლევს ფორმირებისა და შეერთების პროცესების უფრო ეფექტურად კოორდინირებას.
Როგორ აკონტროლებს ინსტრუმენტები ბოლოს დიამეტრსა და მრგვალობას
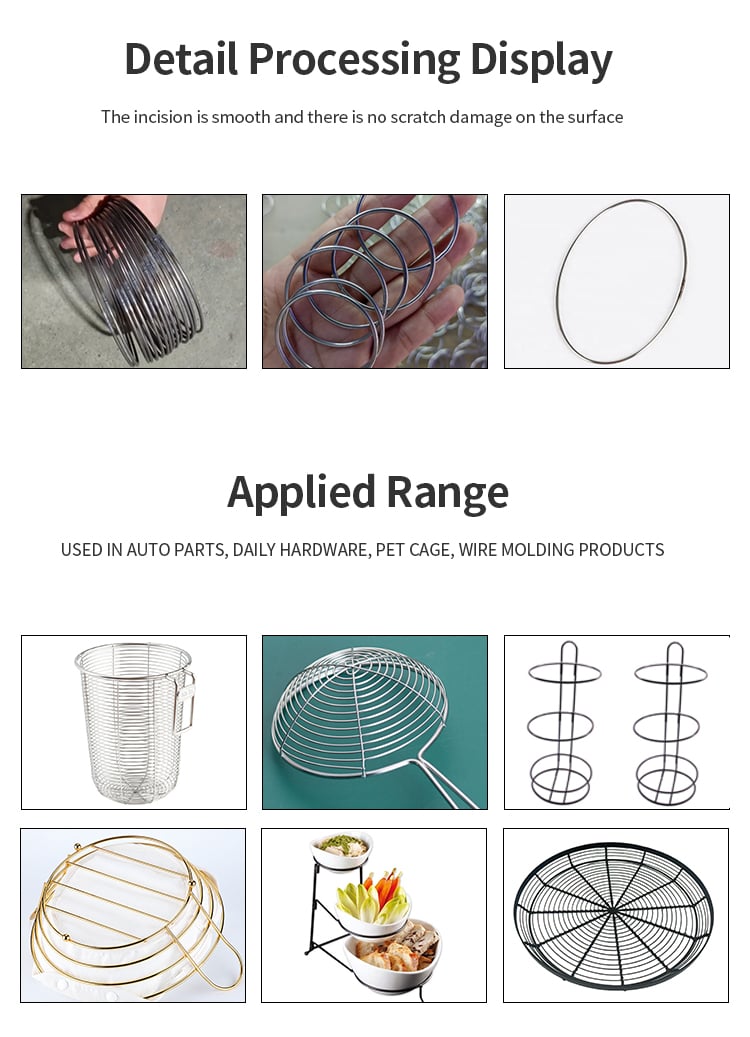
Ყიდვის პროცესში ყველაზე მნიშვნელოვანი კითხვა ისაა, თუ როგორ შეძლებს მანქანა ბოლოების მუდმივი გაზომვებით წარმოებას.
Პასუხი იწყება ფორმირების ინსტრუმენტებით.
Ინსტრუმენტები განსაზღვრავენ მასალის გადახრის დროს მის მიერ გავლენილ ტრაექტორიას. მათი გეომეტრია, მაშინების პარამეტრების და მასალის მახასიათებლების ერთობლივი გავლენა პირდაპირ აისახება საბოლოო ბორბლის დიამეტრზე და წრეულობაზე.
Gaussian დიამეტრი
Მაშინების არჩევამდე საჭიროების შესაბამად ბორბლის დიამეტრი უნდა იყოს ცხადად განსაზღვრული.
Მაშინების კონფიგურაციის მიხედვით სხვადასხვა ინსტრუმენტების სისტემა შეიძლება გამოყენებულ იქნას სხვადასხვა ბორბლის დიამეტრის წარმოებისთვის.
Თუმცა, რეკლამირებული დიამეტრის დიაპაზონი არ უნდა მიიჩნევა მხოლოდ არჩევის კრიტერიუმად. ფაქტობრივად მისაღები ზომა დამოკიდებულია ფაქტორებზე, როგორიცაა სადენის დიამეტრი, მასალა, პროფილის ფორმა და ფორმირების მახასიათებლები.
Მაგალითად, მოცემული მომრგვალებული სადენის დიაპაზონისთვის შემუშავებული მაშინა სიბრტვილის მეტალის ზოლის დამუშავების დროს სხვა კონფიგურაციას მოითხოვს.
Ამიტომ მაშინის წარმოებლის მიერ მაშინის ყიდვამდე პროდუქტის ნახაზის ან ნიმუშის გაგზავნა რეკომენდებულია.
Წრიულობა
Ბორბალს შეიძლება ჰქონდეს სწორი ნომინალური დიამეტრი, მიუხედავად ამისა ის ჯერ კიდევ მცირედ ელიფსური ან დეფორმირებული იყოს.
Ამიტომ სამრეწველო გამოყენებისთვის წრეულობა შეიძლება იყოს ისევე მნიშვნელოვანი, როგორც დიამეტრი.
Რამდენიმე ფაქტორი შეიძლება გავლენა მოახდინოს ბორბლის წრეულობაზე:
- Ფორმირების ინსტრუმენტების გეომეტრია
- Საძაფროს დიამეტრი
- Მასალის თვისებები
- Მასალის რეაქცია დაჭერის შემდეგ
- Მიწოდების სტაბილურობა
- Ფორმირების სიჩქარე
- Მანქანის პარამეტრები
- Ინსტრუმენტების მდგომარეობა
Შესაბამისი ინსტრუმენტების არჩევანი და მანქანის სტაბილური მუშაობა ეხმარება ცალკეული ბორბლების შორის ცვალებადობის შემცირებაში.
Თუ გამოყენებას აქვს მკაცრი განზომილების მოთხოვნები, მყიდველებმა უნდა მიაწოდონ ბორბლის დიამეტრისა და წრეულობის დასაშვები დაშორებები, არ არის საკმარისი მხოლოდ მითითება იმ ფაქტზე, რომ ბორბელი უნდა იყოს „სრულებით წრეული“.
Შედუღების პარამეტრები და შეერთების ხარისხის შემოწმება
Შედუღებული შეერთება დასრულებული ბორბლის მნიშვნელოვანი ნაკრებია.
Კარგი შედუღების პროცესი უნდა უზრუნველყოს მუდმივი შეერთების ხარისხით და ამავე დროს მინიმუმამდე შეამციროს ბორბლის არასაჭირო დეფორმაცია.
Შედუღების შედეგები შეიძლება გავლენას ახდენდეს რამდენიმე ფაქტორმა, მათ შორის:
- Მასალის ტიპი
- Სადენის დიამეტრი ან პროფილის ზომა
- Სიდიდე სველის
- Შედუღების დრო
- Შეკრულების წნევა
- Ბოლოების გასწორება
- Კონტაქტის მდგომარეობა
- Წარმოების სიჩქარე
Სწორი პარამეტრები უნდა განისაზღვროს ფაქტობრივი პროდუქტისა და მასალის მიხედვით.
Რა უნდა შეამოწმონ ყიდულებლებმა?
Შედუღების შემდეგ წარმოებლები შეძლებენ დამზადებული ბორბლების შეფასებას თავისი ხარისხის მოთხოვნების მიხედვით.
Მნიშვნელოვანი შემოწმები შეიძლება მოიცავდეს:
Შეერთების გასწორება:
Შედუღების შემდეგ არის თუ არა ორივე ბოლო სწორად განლაგებული?
Შედუღების გარეგნული სახე:
Შედუღებული არე ვიზუალურად თანმიმდევრულია რგოლიდან რგოლზე?
Შეერთების სიძლიერე:
Შედუღებული ნაკვეთი შეძლებს თუ არა აპლიკაციის მექანიკური მოთხოვნების გამძლეობას?
Რგოლის გეომეტრია:
Შედუღების პროცესი იწვევს თუ არა დაუშვებელ დეფორმაციას?
Განმეორებადობა:
Შეძლებს თუ არა მანქანა მუდმივი წარმოების დროს სტაბილური ფორმირებისა და შედუღების ხარისხის შენარჩუნებას?
Ამ მიზეზით, ნიმუშების გამოცდა ხშირად უფრო სასარგებლოა, ვიდრე მანქანის არჩევა მხოლოდ კატალოგის სპეციფიკაციების საფუძველზე.
Მრგვალი სადენი, ბრტყელი საფირე და მასალის განხილვა
Სავარჯიშო ბერძნის წრეები შეიძლება დამზადდეს სხვადასხვა სახის ფოლადი მასალიდან და პროფილებიდან. მასალა და განივკვეთი პირდაპირ აისახება ფორმირებისა და შედუღების პროცესზე.
Ყველაზე მნიშვნელოვანი ინფორმაცია, რომელიც უნდა დადასტურდეს, მოიცავს მასალის სახეს, სავარჯიშო სისქეს ან პროფილის განზომილებებს, წრის ზომას და შედუღების მოთხოვნებს.
Მრგვალი სავარჯიშო
Მრგვალი ფოლადი სავარჯიშო ხშირად გამოიყენება:
- Სასტუმრო ნაკეთობების კომპონენტების წარმოებაში
- Სამზარეულოს კალათები
- Სამზარეულოს რაკების წარმოებაში
- Ბრუსების დამცავი მოწყობილობები
- Ტექნიკური პროდუქტები
- Სავარჯიშო კარკასების წარმოებაში
- Საყოფაცხოვრებო პროდუქტები
Სხვადასხვა სავარჯიშო სისქე შეიძლება მოითხოვოს სხვადასხვა ფორმირების პარამეტრები და ინსტრუმენტები.
Ამ მიზეზით, ყიდვის მომხმარებლებმა უნდა მიაწოდონ ზუსტი სავარჯიშო სისქე, არ არის საკმარისი მხოლოდ მიახლოებითი დიაპაზონის მითითება.
Სიმრავლეობითი ფერო ზღვის ნაწილი
Ზოგიერთი წრის ფორმის პროდუქტი წარმოებულია მრგვალი სავარჯიშოს ნაცვლად ბრტყელი ფოლადი ძელაკიდან.
Ამ შემთხვევაში უნდა გავითვალისწინოთ მასალის სიგანე და სისქე.
Ჩამოხრევის მიმართულება, პროფილის გაზომვები, მასალის მახასიათებლები და დასრულებული ბეჭდის ზომა ყველა ეს ფაქტორი შეიძლება გავლენა მოახდინოს ინსტრუმენტების არჩევანზე.
Მანქანის კონფიგურაცია, რომელიც შესაფერებელია მრგვალ სადენებზე, არ უნდა განიხილებოდეს ავტომატურად შესაფერებელი ყველა ბრტყელი ძაფის გამოყენების შემთხვევაში.
Ნახშირბადის ფოლადი, ნეიტრალური ფოლადი და ცინკით დაფარული ფოლადის სადენი
Სხვადასხვა ფოლადის მასალას შეიძლება ჰქონდეს განსხვავებული ფორმირების და შეერთების მახასიათებლები.
Ნახშირბადის ფოლადი, ნეიტრალური ფოლადი და ცინკით დაფარული ფოლადის სადენი შეიძლება მოითხოვოს სხვადასხვა მანქანის პარამეტრები მათი მასალის მახასიათებლებისა და ზედაპირის მდგომარეობის მიხედვით.
Ნეიტრალური ფოლადის გამოყენების შემთხვევაში დამატებითი აქცენტი შეიძლება დაედებოდეს გარეგნობასა და შეერთების ხარისხზე, ხოლო ცინკით დაფარული სადენის შემთხვევაში შეერთების პროცესში უნდა გავითვალისწინოთ მისი ზედაპირის საფარველი.
Ამიტომ საბოლოო მანქანის კონფიგურაცია უნდა განისაზღვროს ფაქტობრივი მასალის ხარისხის, პროფილის გაზომვების და პროდუქტის მოთხოვნების მიხედვით.
Საყოფაცხოვრებლის, სამზარეულოს, ტექნიკური აღჭურვილობის და ავტომობილების ნაკეთობარებში გამოყენება
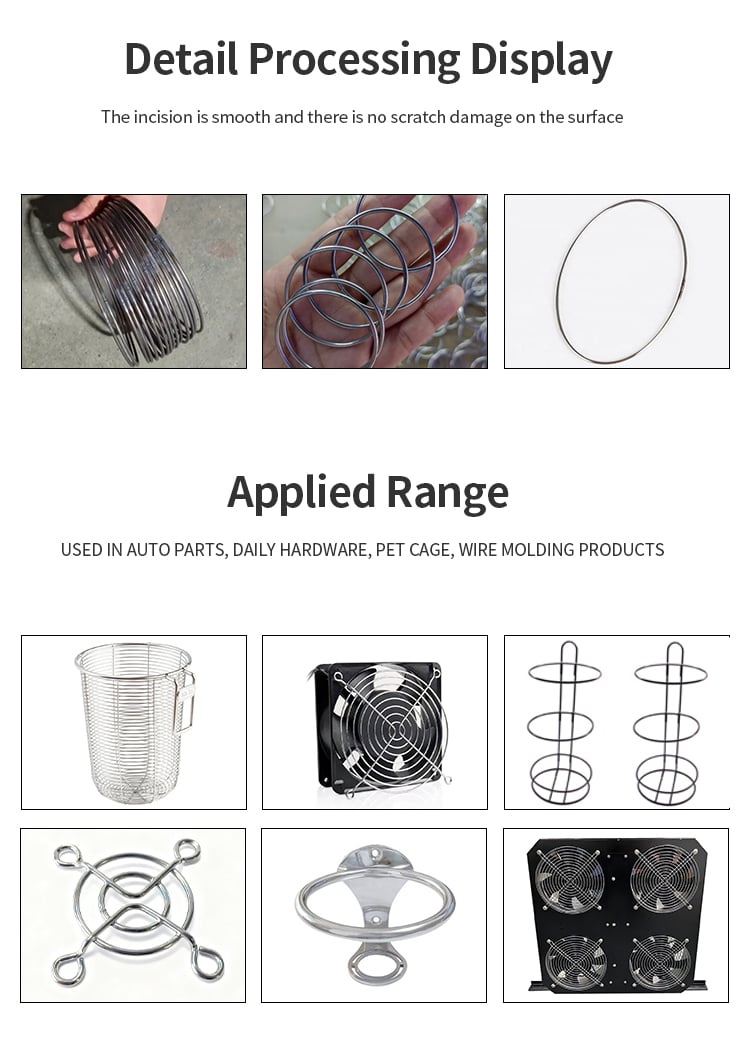
Სადენის ბარძიმები და წრიული საყრდენები გამოიყენება საინდუსტრო და მომხმარებლის პროდუქტების ფართო სპექტრში.
Ავეჯი
Საყოფაცხოვრებლის წარმოებლებს შეუძლიათ გამოიყენონ დაკავშირებული სადენის ბარძიმები სკამების, სტულების, მაგიდების და სხვა მეტალის საყოფაცხოვრებლის სტრუქტურულ ან მხარდაჭერელ კომპონენტებად.
Ერთნაირი ბარძიმების განზომილებები შეიძლება დაეხმაროს შეკრების სიზუსტის და პროდუქტის გარეგნობის გაუმჯობესებაში.
Სამზარეულო ინსტრუმენტები
Სადენის ბარძიმები ხშირად გამოიყენება სამზარეულოს კოშკებში, რაკებში, ღუმელის აქსესუარებში, საცხვრეტლებში და სხვა საყოფაცხოვრებლის პროდუქტებში.
Ამ გამოყენებებისთვის წარმოებლებს შეიძლება სჭირდეს განზომილებების ერთნაირობის, დაკავშირების სიმტკიცის და დასრულებული შეერთების გარეგნობის ბალანსირება.
Ardware
Ტექნიკური აღჭურვილობის წარმოებლებს შეუძლიათ წრიული საყრდენების, ბარძიმების და ფორმირებული სადენის კომპონენტების წარმოება.
Როდესაც წარმოების მოცულობა იზრდება, ავტომატიზაცია შეიძლება დაეხმაროს ხელით გამეორებადი ფორმირების და დაკავშირების ოპერაციების შემცირებაში.
Ავტომობილებისა და მოტოციკლების ნაკეთობები
Წრიული სადენის და ფოლადის ძაფების კომპონენტები ასევე შეიძლება გამოიყენონ ავტომობილებისა და მოტოციკლების გამოყენებებში.
Ამ პროდუქტებს შეიძლება ჰქონდეს უფრო მკაცრი მოთხოვნები ზომების სიზუსტეს, განმეორებადობასა და შეერთების სიძლიერეს შესახებ.
Ამიტომ მანქანა უნდა აირჩევა კონკრეტული ნახაზებისა და ხარისხის მოთხოვნების მიხედვით, არ არის საკმარისი მხოლოდ წარმოების სიჩქარე.
Რომელი ინფორმაცია უნდა მოამზადოს ყიდვის მომხმარებელმა ნიმუშის გამოცდისთვის?
Თუ ძალიან ეძებთ სიმო ბეჭდვის მანქანა , დეტალური პროდუქტის ინფორმაციის მიწოდება დაეხმარება წარმოებლის მიერ უფრო შესაფერებელი კონფიგურაციის რეკომენდაციაში.
Პროდუქტის სახელი, მაგალითად „სადეკორაციო რგოლი“, ჩვეულებრივ არ არის საკმარისი მანქანის სწორად არჩევისთვის.
1. პროდუქტის ნახაზი ან ნიმუში
Ტექნიკური ნახაზი უკეთესი საწყისი წერტილია.
Ნახაზზე უნდა იყოს მითითებული რგოლის დიამეტრი, მასალის პროფილი და სხვა მნიშვნელოვანი ზომები.
Თუ ნახაზი არ არსებობს, გასაგები ფოტოები და ფიზიკური ნიმუშები ასევე შეიძლება დაეხმაროს საწყის შეფასებაში.
2. მასალა
Როგორც შეიძლება უფრო ზუსტად მითითებული იყოს მასალა.
Მაგალითად:
- Ნახშირბადის ფოლადი
- Უჟანგავი ფოლადი
- Ცინკშემცველი ფოლადის სადენი
- Სხვა შესაფერებელი ფოლადის მასალები
Თუ იცნობთ მასალის კლასიფიკაციას, მიაწერეთ იგი თქვენს მოთხოვნაში.
3. სადენის დიამეტრი ან პროფილის ზომა
Მრგვალი სადენის შემთხვევაში მიაწოდეთ ზუსტი დიამეტრი.
Ბარძიმის შემთხვევაში მიაწოდეთ როგორც სიგანე, ასევე სისქე.
Მაგალითად, „3 მმ ნახშირბადის ფოლადის სადენი“ მეტად სასარგებლო ინფორმაციას აძლევს, ვიდრე უბრალოდ თქვენ ამბობთ „ფოლადის სადენი“.
4. დასრულებული ბორბლის დიამეტრი
Მიაწოდეთ საჭიროებული დასრულებული ბორბლის დიამეტრი.
Თქვენს პროდუქტის ნახაზზე მიხედვით, ეს შეიძლება იყოს გარე დიამეტრი, შიგა დიამეტრი ან სხვა განსაზღვრული ზომა.
Თუ ზომის სიზუსტე მნიშვნელოვანია, მიაწოდეთ ასევე დასაშვები დაშორება.
5. შედუღების მოთხოვნები
Გააცნობეთ მანქანის მომწოდებელს იმ მოთხოვნებს, რომლებსაც თქვენ ელოდებით შედუღებულ შეერთებას.
Მაგალითად:
- Საჭიროებული შეერთების ძალა
- Შედუღების გარეგნული სახე
- Მაქსიმალურად დასაშვები შედუღების დეფორმაცია
- Სჭირდება თუ არა დამატებითი დასამუშავებლად
Ეს მოთხოვნები შეიძლება გავლენა მოახდინოს შედუღების კონფიგურაციასა და მანქანის პარამეტრებზე.
6. სამიზნე წარმოება
Წარმოების მოცულობა არის კიდევა ერთი მნიშვნელოვანი ფაქტორი.
Მიაწოდეთ თქვენი მოსალოდნელი გამომუშავება, მაგალითად:
- Ბორბლები წუთში
- Ბორბლები საათში
- Ბორბლები ცვლაში
- Ბორბლები დღეში
Ამ ინფორმაციის საშუალებით მომწოდებელი უფრო სწორად შეძლებს არჩევანს საჭიროებული მანქანის კონფიგურაციისა და წარმოების შესაძლებლობის.
Ბოლო აზრები: სტაბილურობა იწყება სწორი მანქანის კონფიგურაციით
Სტაბილური ბორბლის წარმოება არ არის მხოლოდ სადენის წრეში გამოხვევა.
Სადენის მიწოდების სისტემა, ფორმირების ინსტრუმენტები, კვეთის სიზუსტე, ბოლოების გასწორება და შეერთების პარამეტრები ყველა ერთად წვლილი შეაქვს საბოლოო შედეგში.
Სწორად კონფიგურირებული ბრგვის ფორმირებისა და შედუღების მანქანა შეძლებს ამ პროცესების ინტეგრაციას განმეორებად წარმოების სამუშაო ნაკადაგში, რაც წარმოების მენეჯერებს ეხმარება ბორბლის დიამეტრის, მრგვალობის და შეერთების ხარისხის სტაბილურობის შენარჩუნებაში და ხელით მომუშავეობის შემცირებაში.
Თუ განიხილავთ სადენის ბორბლების ავტომატიზებულ წარმოებას, გამოგზავნეთ Jinchun-ს თქვენი პროდუქტის ნახაზი ან ნიმუში, მასალა, სადენის ზუსტი დიამეტრი ან პროფილის ზომა, დამზადებული ბორბლის გაზომვები, გაზომვის დაშვებული გადახრები, შეერთების მოთხოვნები და სასურველი წარმოების მოცულობა .
Ამ დეტალების საშუალებით მანქანის კონფიგურაცია შეიძლება შეფასდეს თქვენს რეალურ პროდუქტსა და წარმოების მოთხოვნებზე დაყრდნობით.
Სარჩევი
- Რინგის ფორმირებისა და შედუღების მანქანის ფუნქცია
- Ნაბიჯ-ნაბიჯ პროცესი: სადენის მიწოდებიდან შეერთებულ რგოლამდე
- Როგორ აკონტროლებს ინსტრუმენტები ბოლოს დიამეტრსა და მრგვალობას
- Შედუღების პარამეტრები და შეერთების ხარისხის შემოწმება
- Მრგვალი სადენი, ბრტყელი საფირე და მასალის განხილვა
- Საყოფაცხოვრებლის, სამზარეულოს, ტექნიკური აღჭურვილობის და ავტომობილების ნაკეთობარებში გამოყენება
- Რომელი ინფორმაცია უნდა მოამზადოს ყიდვის მომხმარებელმა ნიმუშის გამოცდისთვის?
- Ბოლო აზრები: სტაბილურობა იწყება სწორი მანქანის კონფიგურაციით