 EN


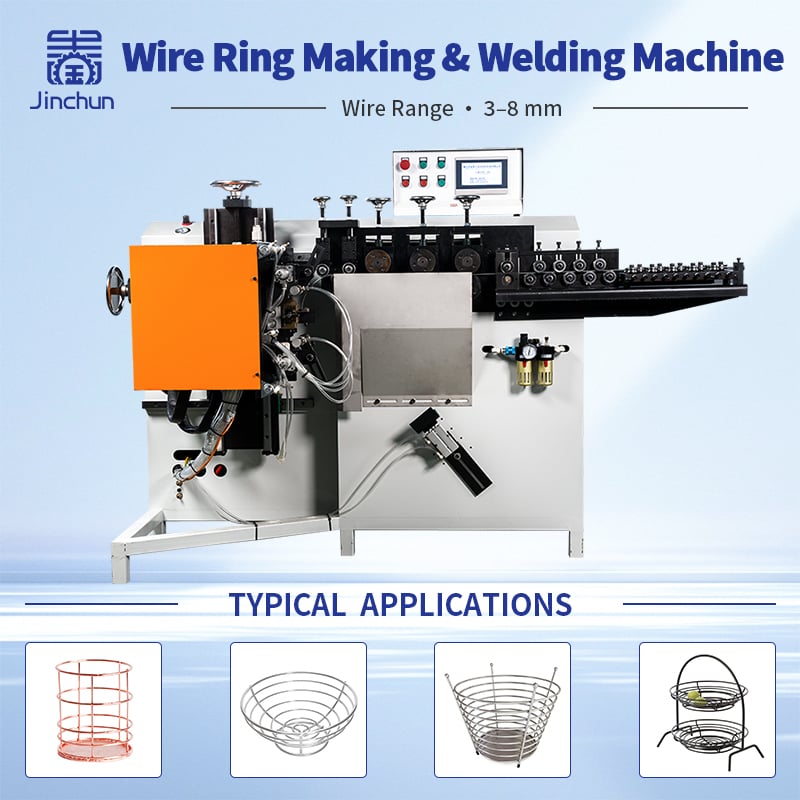
Att tillverka konsekventa trådringar i stora volymer kräver mycket mer än att enkelt böja en tråd till en cirkel. För industriell produktion måste varje ring bibehålla en stabil diameter, god rundhet och pålitlig svetskvalitet från den första till den sista delen.
ARingformningsutrustning integrerar trådförsörjning, cirkulär formning, skärning, ändpositionering och sammanfogningssvetsning i en kontinuerlig produktionsprocess. Genom att samordna dessa operationer kan tillverkare minska manuell hantering och uppnå mer repeterbara resultat.
För företag som tillverkar möbelkomponenter, köksutrustning, beslag, fläktskydd och bilkomponenter är valet av rätt formnings- och svetsutrustning viktigt för att bibehålla produktkvaliteten samtidigt som produktionsmålen uppfylls.
I den här artikeln förklaras hur processen fungerar, hur verktyg påverkar ringens diameter och rundhet, vilka faktorer som avgör svetskvaliteten samt vilken information köpare bör förbereda innan de begär en maskinlösning. 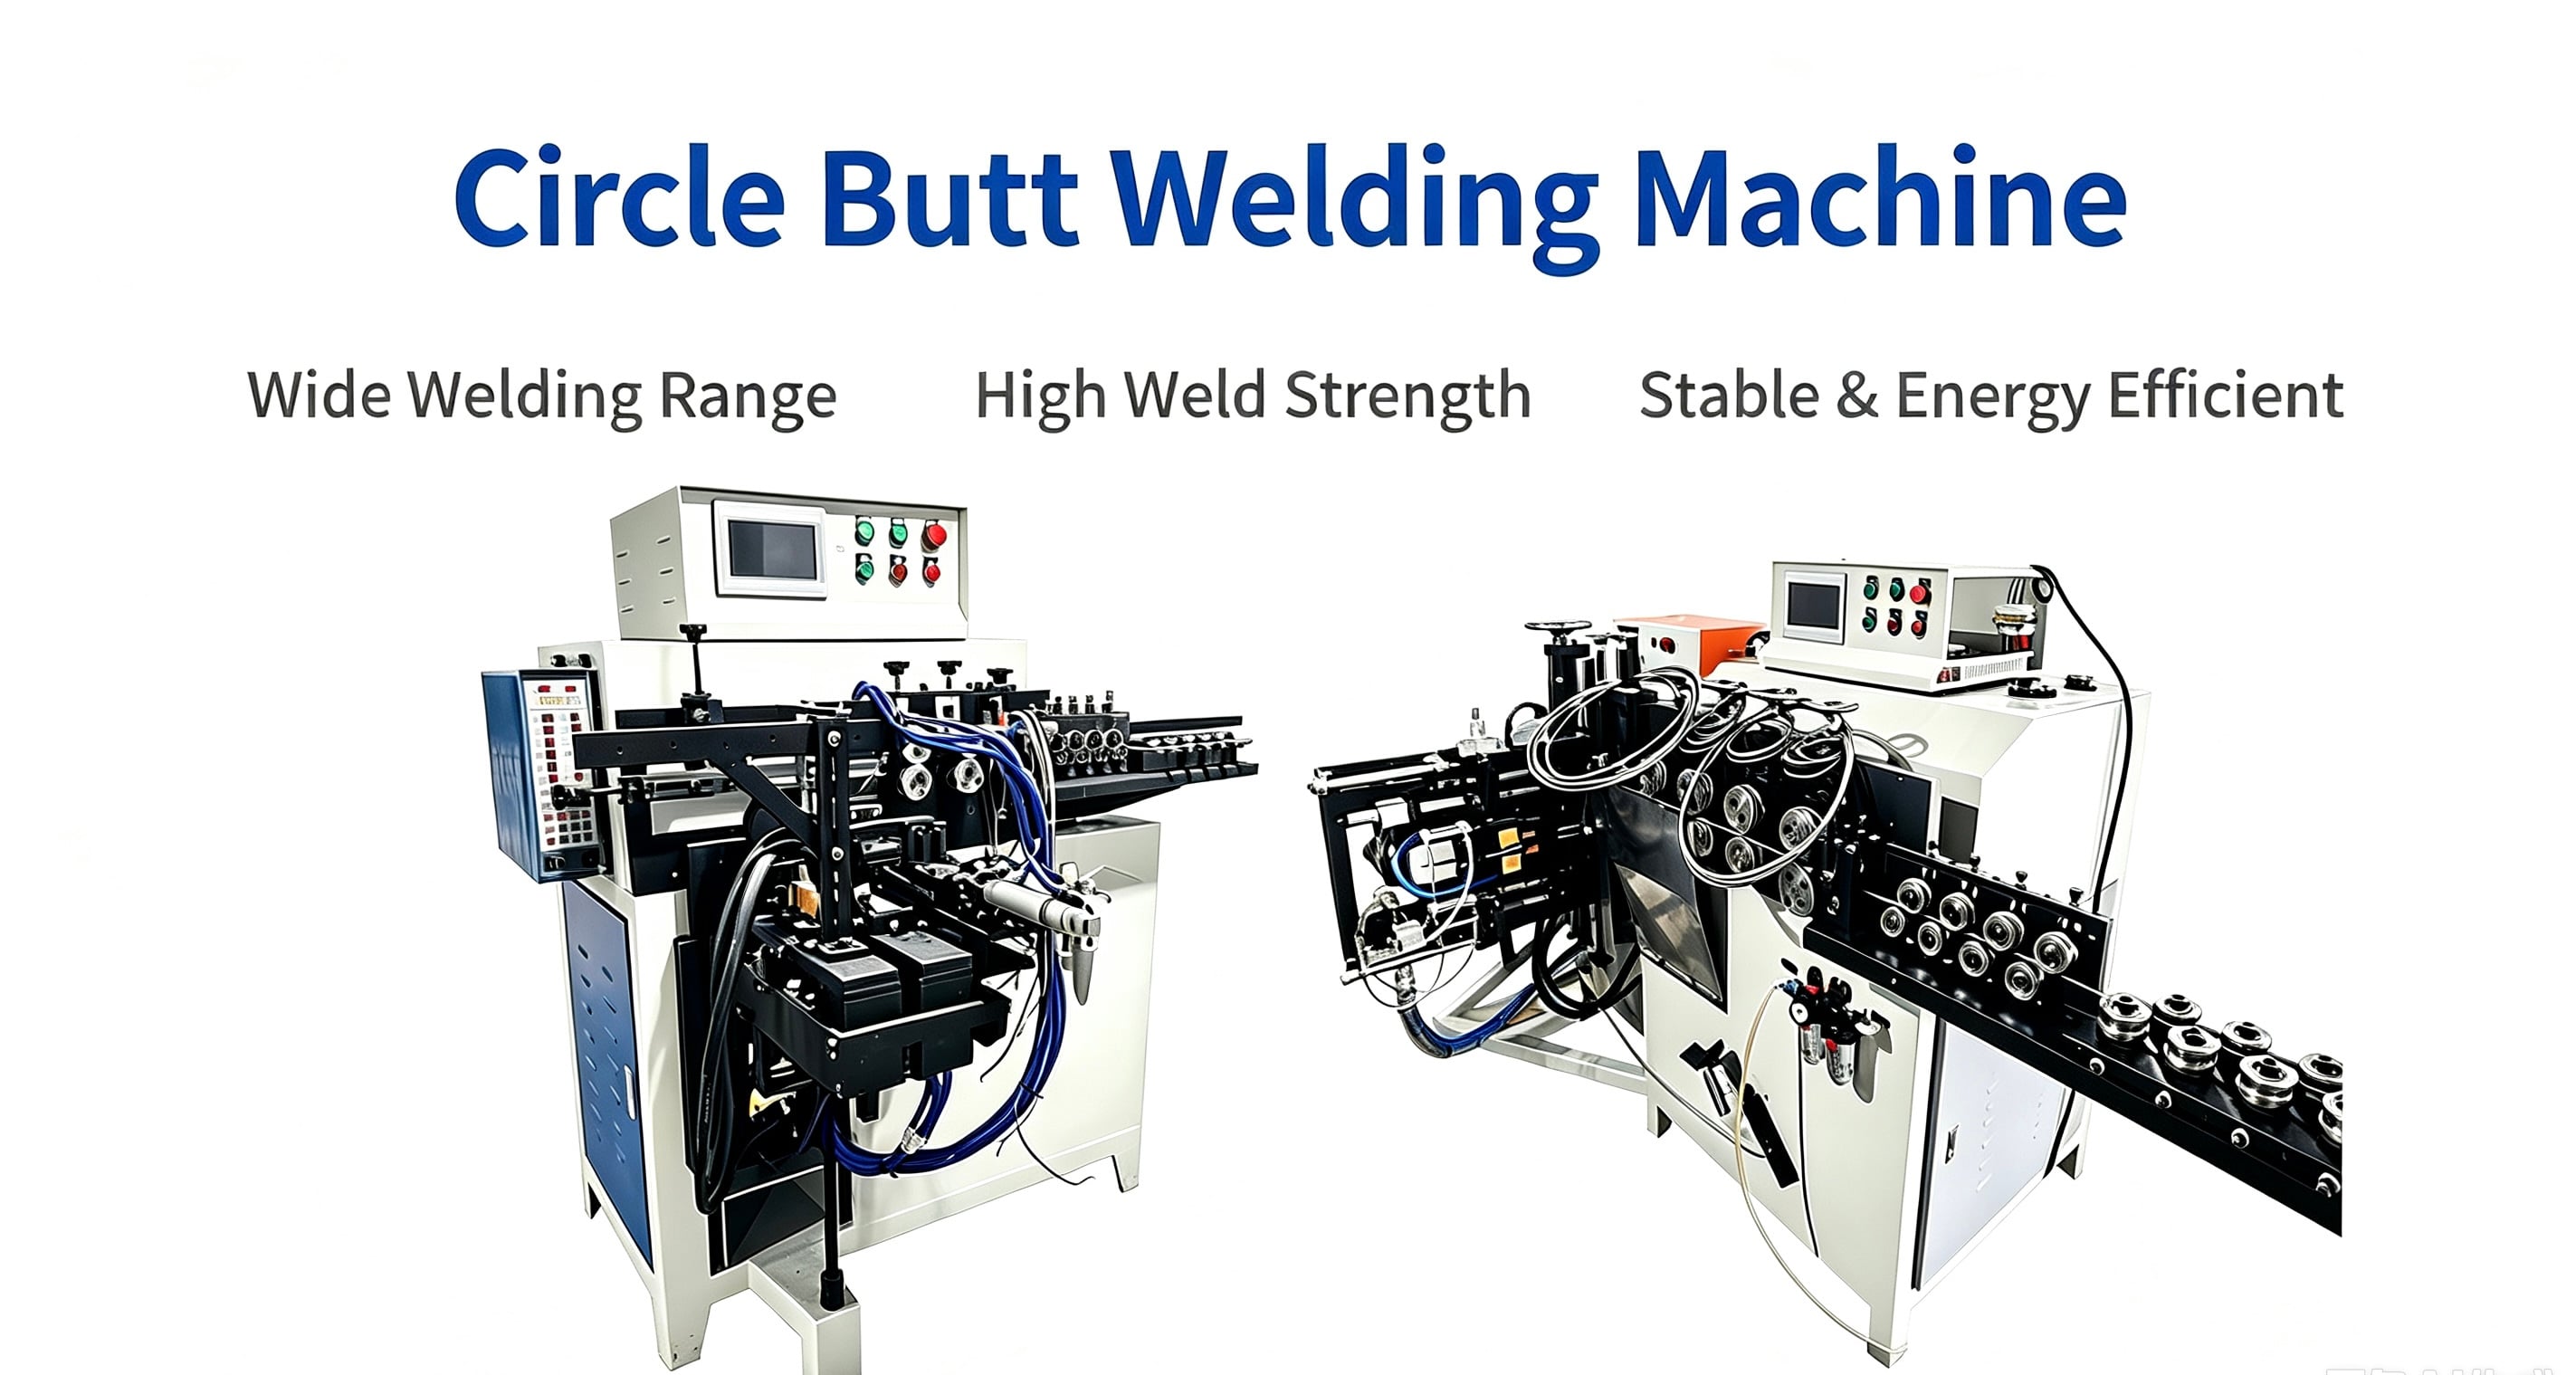
Vad en ringformnings- och svetsmaskin gör
ARing Forming- och Svetsmaskin är utformad för att omvandla kontinuerlig tråd eller lämpliga metallprofiler till färdiga svetsade ringar.
Tillverkningsprocessen inkluderar i allmänhet fem nyckelsteg:
- Trådtillförsel
- Ringformning
- Skärning
- Slutpositionering
- Kantsvetsning
I stället för att forma ringen på en maskin och manuellt överföra den till en annan svetstationsplats koordinerar ett integrerat system formning och svetsning inom samma produktionsprocess.
Detta kan minska hanteringstiden och förbättra produktionens konsekvens.
Den faktiska maskinkonfigurationen beror på produktkraven. Tråddiameter, material, ringdiameter, profilform, svetskrav och målproduktion måste alla beaktas innan lämplig utrustning väljs.
Till exempel kan rund ståltråd och platt stålstav kräva olika formverktyg och maskinkonfigurationer. Rostfritt stål kan också kräva andra form- och svetsparametrar än kolstål.
Av detta skäl bör köpare ange sina faktiska produktuppgifter i stället för att välja en maskin endast utifrån det allmänna namnet eller den annonserade diameteromfattningen.
Steg-för-steg-process från trådmatning till en svetsad ring
En typisk automatisk ringtillverkningsprocess börjar med kontinuerlig tråd eller lämpligt stålmaterial och slutar med en färdig svetsad ring. 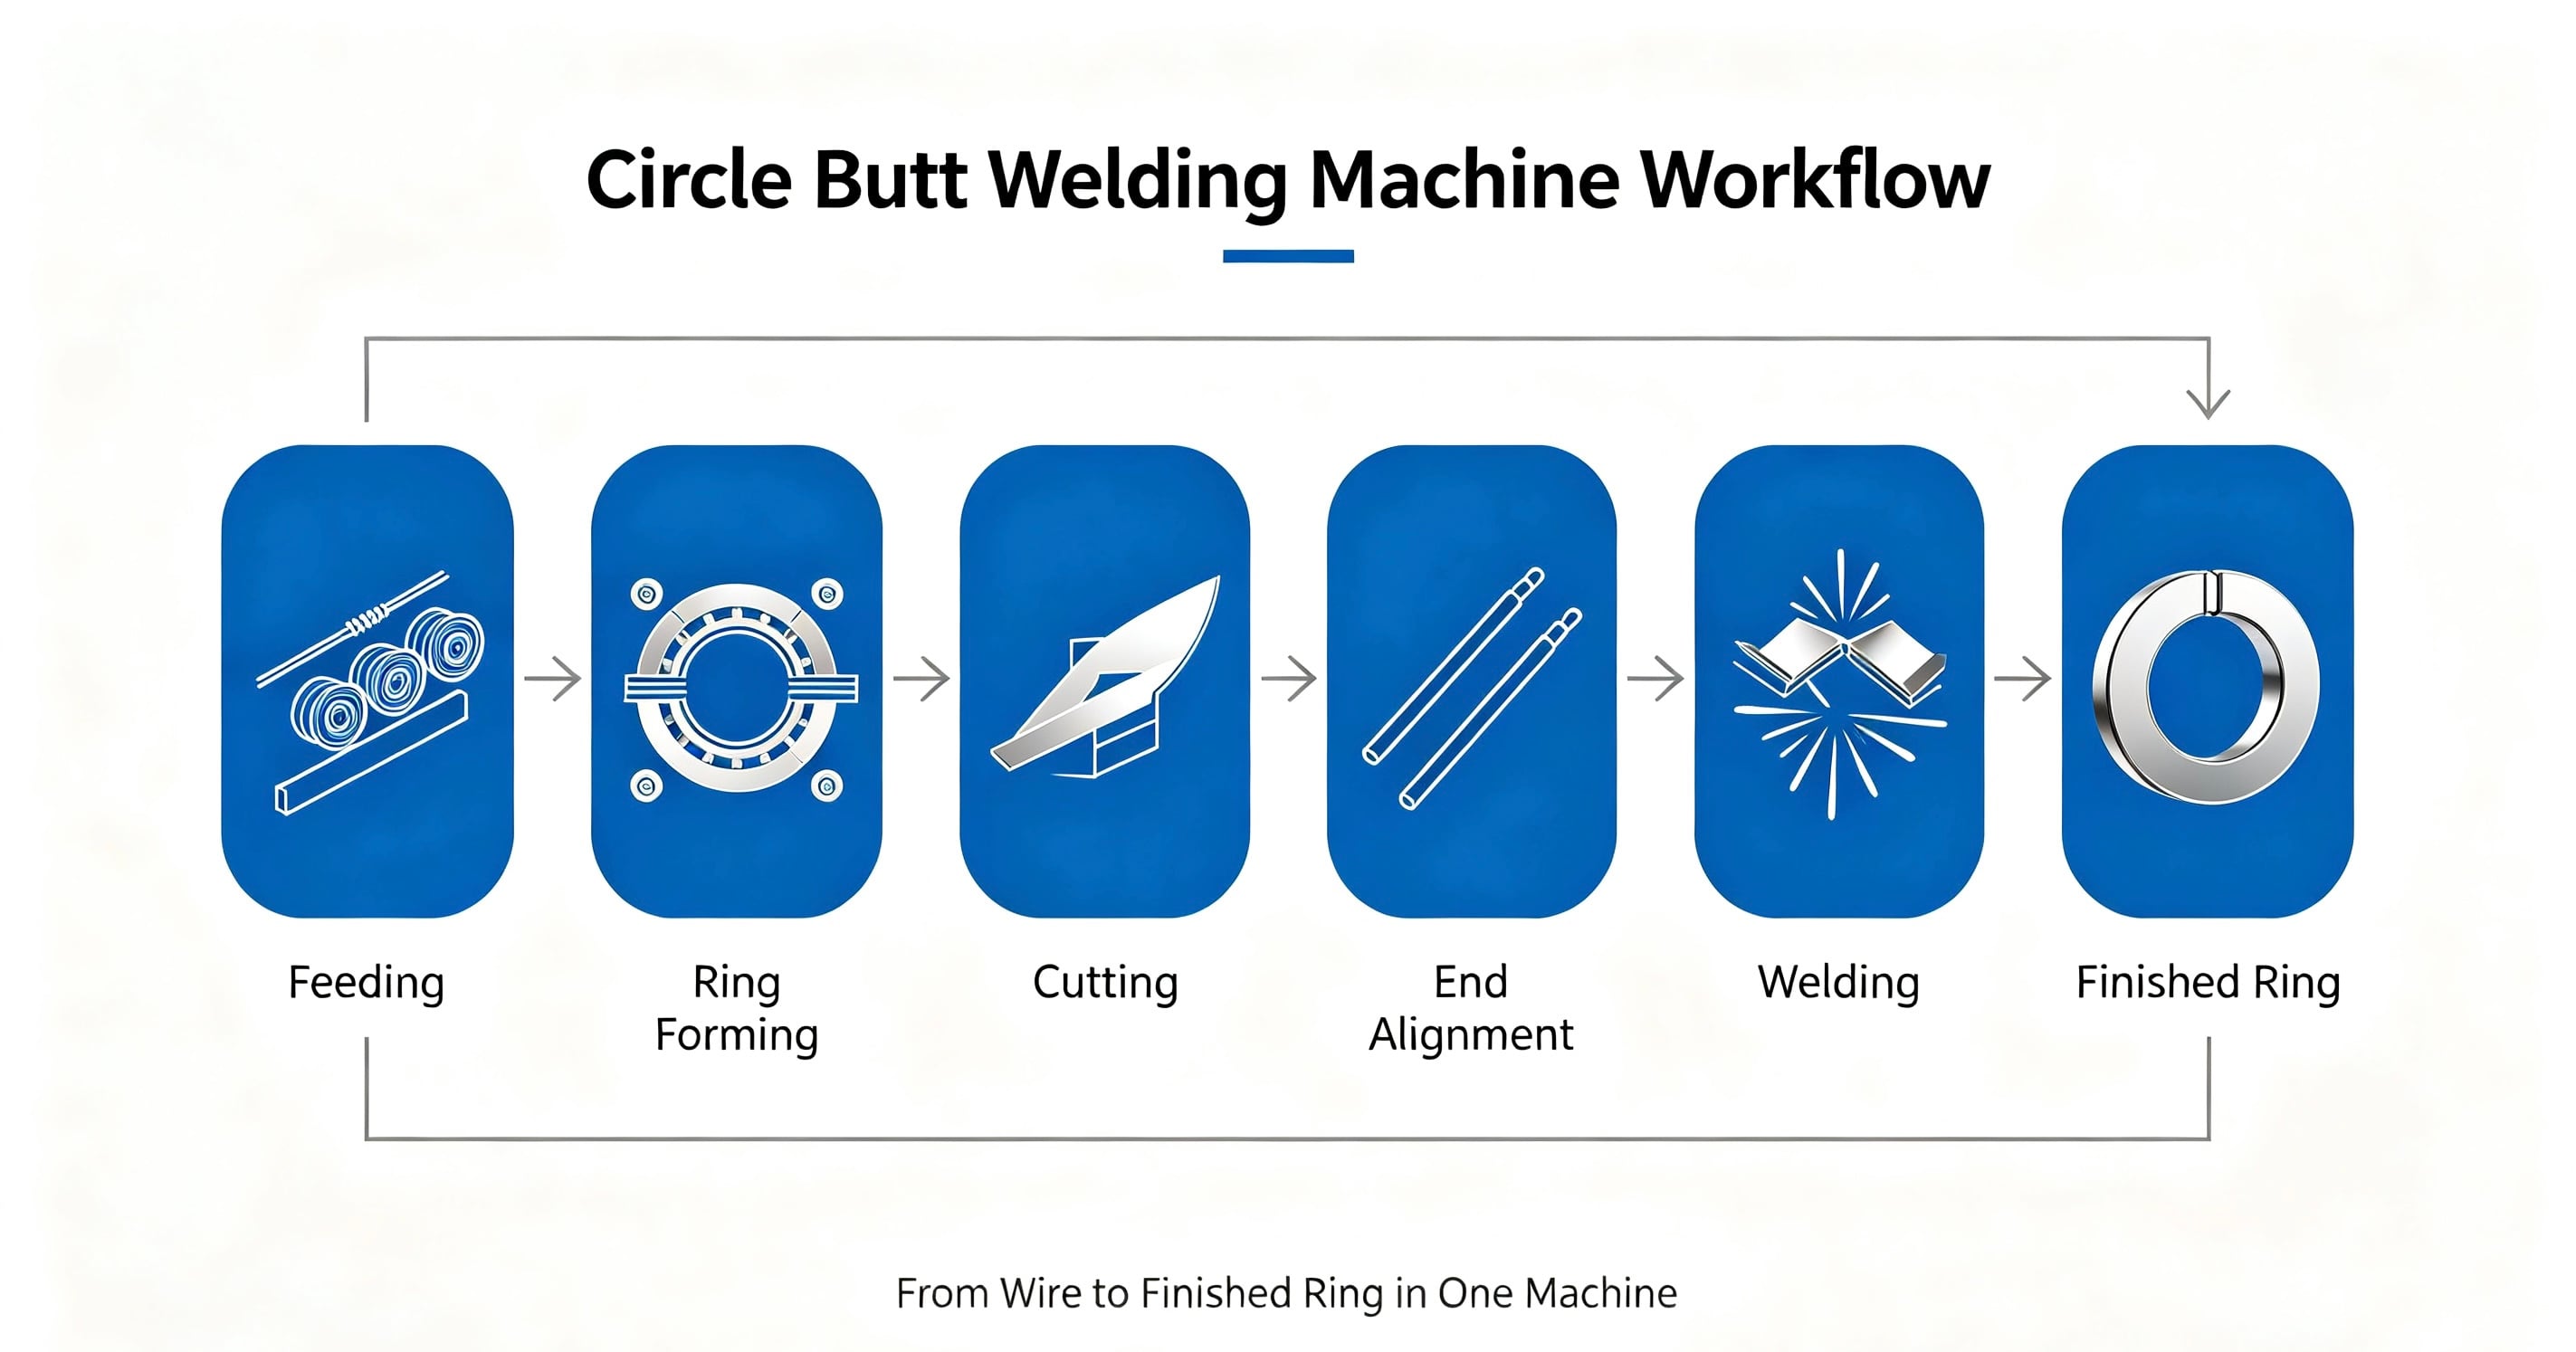
1. Reglerad trådmatning
Det första steget är att mata in råmaterialet i formningssystemet.
Stabil matning är avgörande, eftersom inkonsekvent materialrörelse kan påverka de slutliga ringens mått. Ett reglerat matningssystem hjälper till att bibehålla återkommande materialpositionering under hela produktionen.
Innan man väljer en maskin bör tillverkare bekräfta exakt tråddiameter eller profilens mått, materialtyp och materialtillstånd.
För högvolymsproduktion bidrar stabil matning också till att maskinen bibehåller konstanta cykeltider.
2. Cirkulär formning
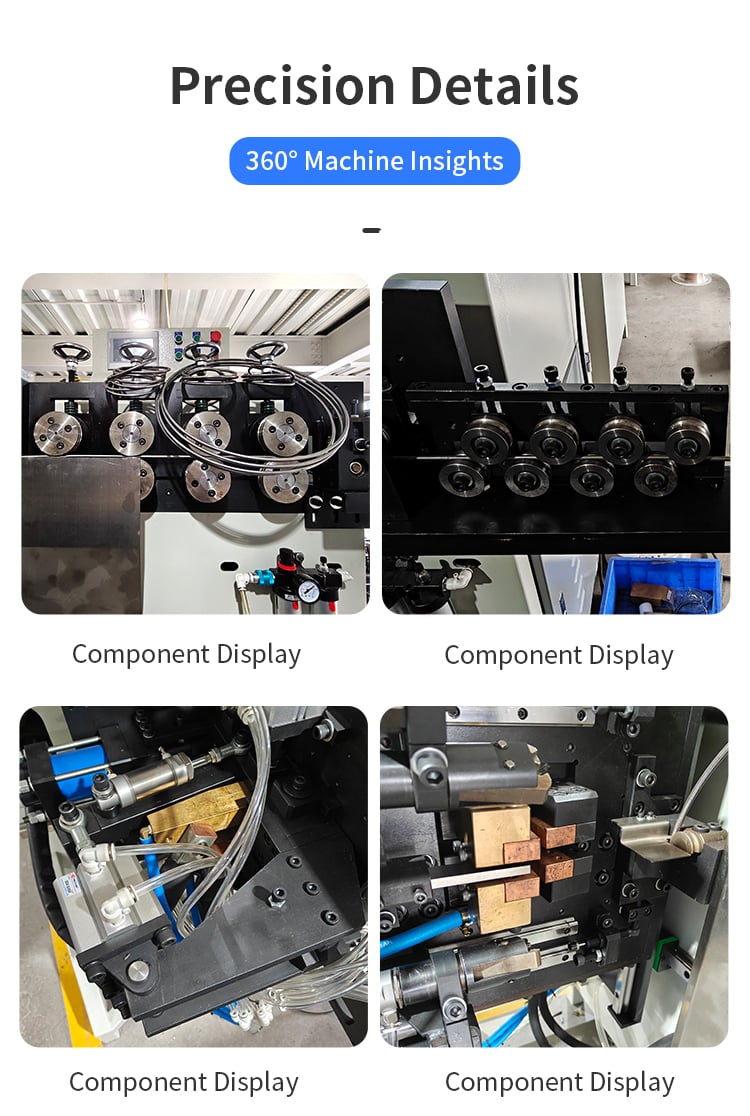
Efter matning passerar tråden genom formdelen och böjs successivt till den önskade ringformen.
Ringen är utformad med hjälp av verktyg som bestämmer ringens grundläggande geometri. Maskinen måste kontrollera materialens väg exakt och samtidigt ta hänsyn till materialens återvändo.
Detta är särskilt viktigt när ringar med relativt små diametrar tillverkas eller när den färdiga produkten har strikta måttenor.
Ett korrekt anpassat formningssystem kan bidra till att upprätthålla en konsekvent ringgeometri under hela kontinuerlig produktion.
3. För att Skärning till den längd som krävs
När tråden har nått den längd som krävs för att forma den, skär maskinen materialet.
Vid skärningen bildas de två ändarna som senare sammanfogas med svetsning med stöt.
Skärgenauitet är viktig eftersom den slutliga ringen måste stängas korrekt innan svetsning. Om den formade längden är inkonsekvent kan de två ändarna inte mötas ordentligt, vilket kan påverka både ringformen och svetsad ledning.
Därför måste formningsnoggrannhet och skärnoggrannhet samverka.
4. Slutpositionering och justering
Efter skärningen positioneras båda ändar av ringen för svetsning.
Noggrann positionering säkerställer att båda ändar möts korrekt innan svetscykeln påbörjas.
Dålig justering kan leda till en ojämn fog, deformation eller inkonsekvent svetskvalitet.
För automatiserad produktion är upprepningsbar slutpositionering särskilt viktig, eftersom samma åtgärd måste utföras hundratals eller tusentals gånger under en produktionsserie.
5. Butt-svetsning
Det sista steget är att sammanfoga båda ändar av ringen genom butt-svetsning.
Aring butt svärjed maskin måste tillhandahålla lämpliga svetsförhållanden enligt materialet, tråddiametern eller profilen och produktkraven.
Svetsprocessen bör inte betraktas separat från ringformning. Även om ringen har korrekt diameter kan en inkonsekvent svetsfog fortfarande påverka det färdiga produkten.
Ett integrerat formnings- och svetssystem gör att formnings- och fogprocesserna kan samordnas effektivare.
Hur verktyg kontrollerar ringdiameter och rundhet
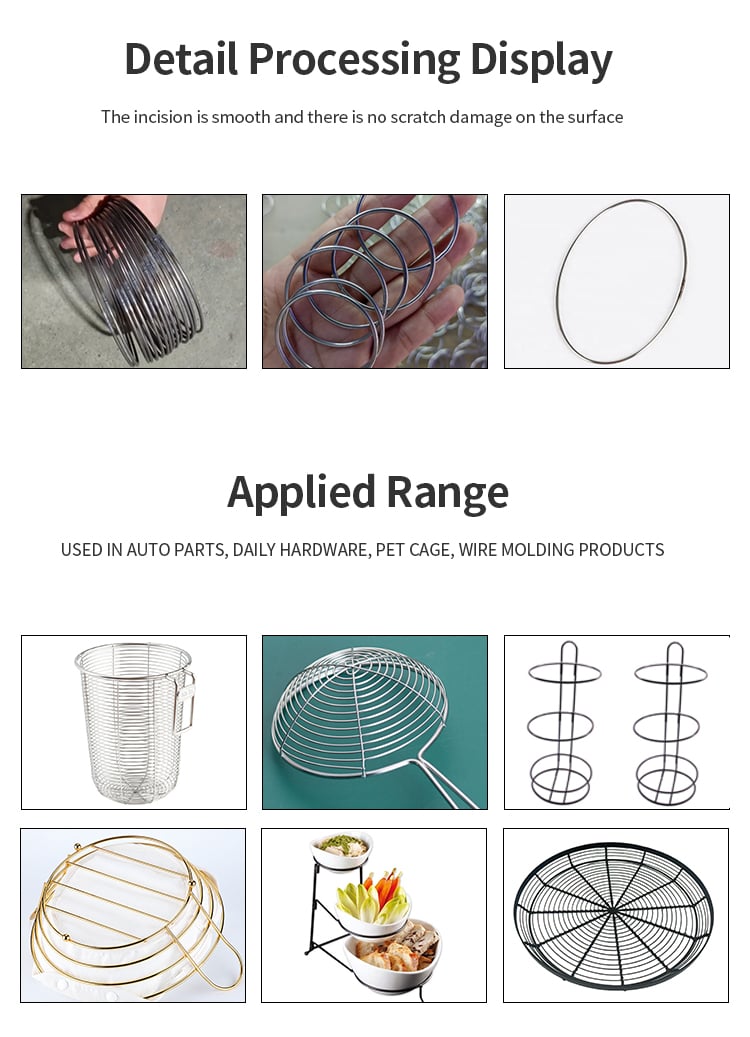
En av de viktigaste frågorna för köpare är hur en maskin kan producera ringar med konsekventa mått.
Svaret börjar med formverktygen.
Verktygen bestämmer den bana som materialet följer under böjningen. Dess geometri, kombinerad med maskininställningar och materialens egenskaper, har direkt inflytande på den slutliga ringdiametern och rundheten.
Ringdiameter
Den krävda ringdiametern bör tydligt definieras innan maskinval görs.
Beroende på maskinkonfigurationen kan olika verktygssystem användas för att producera olika ringdiametrar.
Dockumenterad diameteromfång bör dock inte betraktas som det enda urvaletskriteriet. Den faktiskt uppnåeliga storleken beror på faktorer såsom tråddiameter, material, profilform och formningskarakteristik.
Till exempel kan en maskin som är utformad för ett specifikt omfång av rund tråd kräva en annan inställning vid bearbetning av platt stålstång.
Därför rekommenderas det att skicka en produktteckning eller prov till maskintillverkaren innan köp.
Rundhet
En ring kan ha korrekt nominell diameter trots att den fortfarande är lätt oval eller förvrängd.
För industriella applikationer kan rundhet därför vara lika viktig som diameter.
Flertalet faktorer kan påverka ringens rundhet:
- Geometri för formverktyg
- Tråddiameter
- Materialegenskaper
- Materialens elastiska återböjning
- Mattningsstabilitet
- Formningshastighet
- Maskinställningar
- Verktygsförhållande
Rätt verktygsval och stabil maskindrift bidrar till att minska variationen mellan enskilda ringar.
Om applikationen har strikta krav på mått bör köpare ange den acceptabla toleransen för ringens diameter och rundhet istället för att enbart ange att ringen måste vara "perfekt rund".
Svetsparametrar och kontroller av fogkvalitet
Den svetsade fogen är en kritisk del av en färdig ring.
En bra svetsprocess måste ge konsekvent fogkvalitet samtidigt som onödig deformation av ringen minimeras.
Svetsresultat kan påverkas av flera faktorer, inklusive:
- Materialtyp
- Tråddiameter eller profilstorlek
- Svarsström
- Svetstid
- Svetsningstryck
- Slutjustering
- Kontaktförhållande
- Produktionshastighet
De korrekta parametrarna bör fastställas utifrån det faktiska produkten och materialet.
Vad bör köpare kontrollera?
Efter svetsning kan tillverkare utvärdera de färdiga ringarna enligt sina egna kvalitetskrav.
Viktiga kontroller kan inkludera:
Fogjustering:
Är de två ändarna korrekt positionerade efter svetsningen?
Svetsutseende:
Ser den svetsade ytan likadan ut från ring till ring?
Fogstyrka:
Kan den svetsade sektionen klara de mekaniska kraven i applikationen?
Ringgeometri:
Orsakar svetsprocessen oacceptabel deformation?
Upprepbarhet:
Kan maskinen bibehålla stabil formning och svetskvalitet under kontinuerlig produktion?
Av detta skäl är provtester ofta mer användbara än att välja en maskin enbart utifrån katalogspecifikationer.
Rund tråd, platt stav och materialöverväganden
Trådringar kan tillverkas av olika stålmaterial och profiler. Material och tvärsnitt påverkar direkt formnings- och svetsprocessen.
De viktigaste uppgifterna som måste bekräftas inkluderar materialtyp, tråddiameter eller profilens mått, ringens storlek samt krav på svetsning.
Rund tråd
Rund ståltråd används vanligtvis för:
- Möbelkomponenter
- Kökskorgar
- Köksställ
- Fläktskydd
- Byggmaterial
- Trådramar
- Hushållsartiklar
Olika tråddiametrar kan kräva olika inställningar och verktyg för formning.
Av denna anledning bör köpare ange exakt tråddiameter istället för endast ett ungefärligt intervall.
Platt stålstav
Vissa ringformade produkter tillverkas av platt stålstång snarare än rund tråd.
I detta fall måste bredden och tjockleken på materialet beaktas.
Böjriktning, profilens mått, materialens egenskaper och den färdiga ringens storlek kan alla påverka valet av verktyg.
En maskinkonfiguration som är lämplig för rund tråd bör inte automatiskt antas vara lämplig för varje applikation med platt stång.
Kolstål, rostfritt stål och förzinkad ståltråd
Olika stålsorter kan ha olika formnings- och svägegenskaper.
Kolstål, rostfritt stål och förzinkad ståltråd kan kräva olika maskinställningar beroende på deras material egenskaper och yttillstånd.
Användning av rostfritt stål kan lägga extra tyngd på utseende och svarkvalitet, medan förzinkad tråd kräver lämplig hänsyn till sin ytbeläggning under svetprocessen.
Den slutliga maskinkonfigurationen bör därför fastställas utifrån den faktiska materialklassen, profilens dimensioner och produktkraven.
Tillämpningar inom möbel-, köksartiklar-, hårds- och bilkomponentindustrin
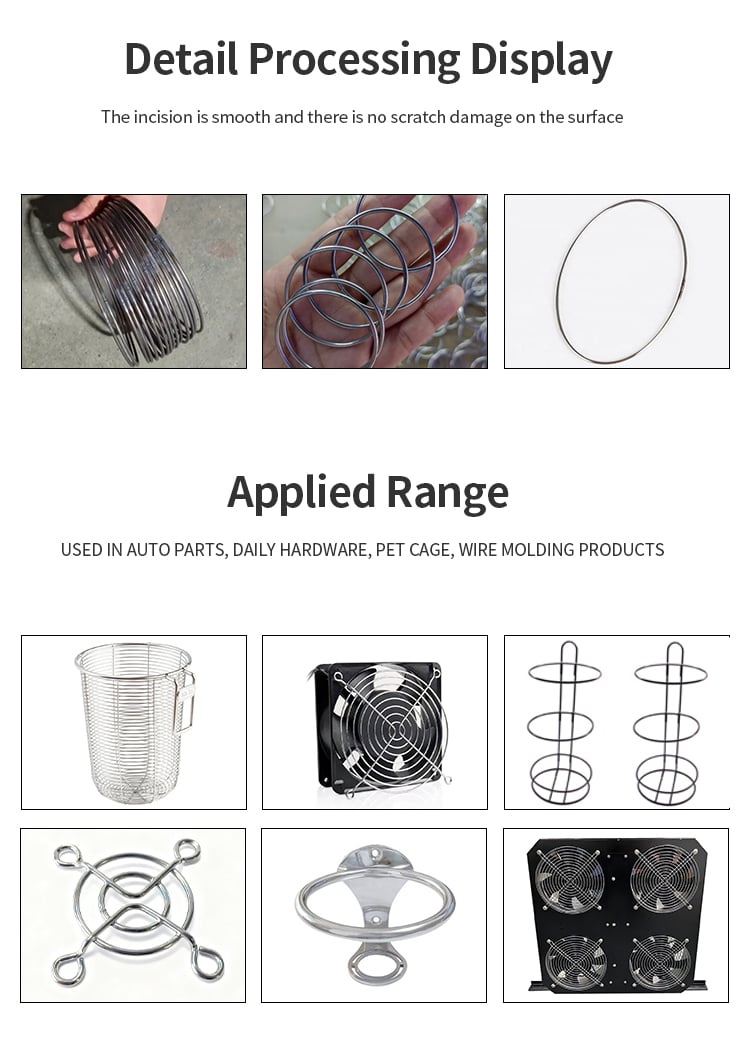
Svetsade trådringar och cirkulära ramverk används i ett brett spektrum av industriella och konsumentprodukter.
Möbler
Möbeltillverkare kan använda svetsade trådringar som strukturella eller bärande komponenter i stolar, pallar, bord och annan metallmöbel.
Konsekventa ringmått kan bidra till att förbättra monteringsnoggrannheten och produktens utseende.
Köksredskap
Trådringar förekommer ofta i kökskorgar, ställ, spisaccessoarer, sil, och andra hushållsprodukter.
För dessa applikationer kan tillverkare behöva balansera måttnoggrannhet, svetshållfasthet och utseendet på den färdiga fogningen.
Beslag
Hårdvarutillverkare kan framställa olika cirkulära ramverk, ringar och formade trådkomponenter.
När produktionsvolymen ökar kan automatisering hjälpa till att minska upprepade manuella formnings- och svetssoperationer.
Bil- och motorcykel delar
Cirkulära tråd- och stålstavskomponenter kan också användas i bilar och motorcyklar.
Dessa produkter kan ha striktare krav på måttnoggrannhet, återproducibilitet och svetshållfasthet.
Maskinen bör därför väljas utifrån de specifika ritningarna och kvalitetskraven snarare än enbart utifrån produktionshastigheten.
Vilken information bör köpare förbereda inför en provproduktion?
Om du letar efter en trådringfabrikationsmaskin , att ange detaljerad produktinformation hjälper tillverkaren att rekommendera en mer lämplig konfiguration.
Ett produktnamn som exempelvis "trådring" är oftast inte tillräckligt för att välja rätt maskin med hög noggrannhet.
1. Produktschema eller provexemplar
En teknisk ritning är den bästa utgångspunkten.
Ritningen bör visa ringens diameter, materialprofil och andra viktiga mått.
Om ingen ritning finns tillgänglig kan tydliga foton och fysiska prov också hjälpa till vid den inledande bedömningen.
2. material
Ange det exakta materialet så ofta som möjligt.
Till exempel:
- Kolstål
- Rostfritt stål
- Galvaniserad ståltråd
- Andra lämpliga stålmaterial
Om du känner till materialklassen ska du inkludera den i ditt förfrågningsmeddelande.
3. Tråddiameter eller profilstorlek
För rund tråd ange den exakta diametern.
För plattstål ange både bredd och tjocklek.
Till exempel ger "3 mm kolstålstråd" betydligt mer användbar information än att bara säga "ståltråd".
4. Slutlig ringdiameter
Ange den önskade slutliga ringdiametern.
Beroende på din produktritning kan detta vara ytterdiametern, innerdiametern eller en annan definierad måttangivelse.
Om dimensionsnoggrannhet är viktig, ange även den acceptabla toleransen.
5. Svetskrav
Meddela maskintillverkaren vad du förväntar dig av den svetsade fogen.
Till exempel:
- Krävd fogstyrka
- Svetsutseende
- Största acceptabla svetsdeformation
- Om ytterligare slutförande krävs
Dessa krav kan påverka svetskonfigurationen och maskininställningarna.
6. Målförfärdigning
Produktionsvolymen är en annan nyckelfaktor.
Ange din förväntade produktion, till exempel:
- Ringar per minut
- Ringar per timme
- Ringar per skift
- Ringar per dag
Med denna information kan leverantören bedöma den nödvändiga maskinkonfigurationen och produktionskapaciteten mer exakt.
Slutliga tankar: Konsekvens börjar med rätt maskinkonfiguration
Att tillverka en konsekvent ring handlar inte enbart om att böja tråd till en cirkulär form.
Frammatningssystemet, formverktygen, skärnoggrannheten, ändpositioneringen och svetsparametrarna bidrar alla till det slutliga resultatet.
Ett korrekt konfigurerat ring Forming- och Svetsmaskin kan integrera dessa processer i en återanvändbar produktionsarbetsflöde, vilket hjälper tillverkare att bibehålla konsekvent ringdiameter, rundhet och svetskvalitet samtidigt som man minskar manuell hantering.
Om du planerar att automatisera tillverkningen av trådringar, skicka Jinchun ditt produktutrittningsritning eller prov, material, exakt tråddiameter eller profilstorlek, färdiga ringmått, dimensions toleranser, svetskrav och målproduktionsvolym .
Med dessa uppgifter kan maskinkonfigurationen utvärderas utifrån dina faktiska produkt- och produktionskrav.
Innehållsförteckning
- Vad en ringformnings- och svetsmaskin gör
- Steg-för-steg-process från trådmatning till en svetsad ring
- Hur verktyg kontrollerar ringdiameter och rundhet
- Svetsparametrar och kontroller av fogkvalitet
- Rund tråd, platt stav och materialöverväganden
- Tillämpningar inom möbel-, köksartiklar-, hårds- och bilkomponentindustrin
- Vilken information bör köpare förbereda inför en provproduktion?
- Slutliga tankar: Konsekvens börjar med rätt maskinkonfiguration