 EN


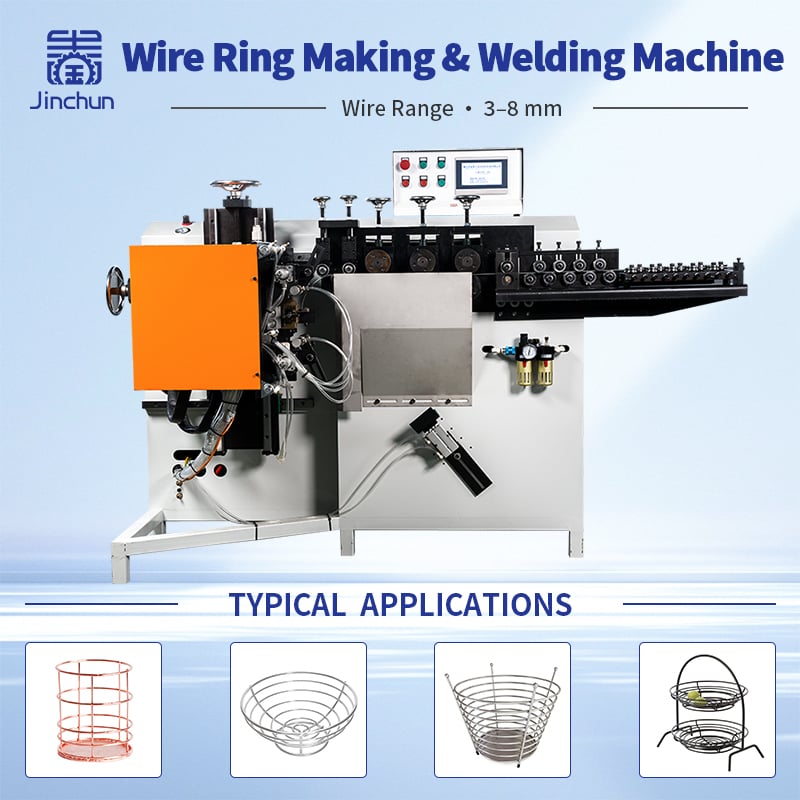
Produkcja jednorodnych pierścieni z drutu w dużej ilości wymaga znacznie więcej niż tylko zgięcie kawałka drutu w okrąg. W przemyślnej produkcji każdy pierścień musi zachować stałą średnicę, dobrą okrągłość oraz niezawodną jakość spawania – od pierwszego do ostatniego wyrobu.
AWyposażenie do formowania pierścieni łączy w sobie podawanie drutu, formowanie okrągłe, cięcie, pozycjonowanie końców oraz spawanie czołowe w jeden ciągły proces produkcyjny. Dzięki zsynchronizowaniu tych operacji producenci mogą ograniczyć konieczność ręcznego obsługi i osiągnąć bardziej powtarzalne rezultaty.
Dla firm produkujących elementy mebli, sprzęt kuchenny, okucia, osłony wentylatorów oraz części samochodowe wybór odpowiedniego sprzętu do kształtowania i spawania ma kluczowe znaczenie dla utrzymania jakości wyrobów przy jednoczesnym spełnieniu celów produkcyjnych.
W niniejszym artykule wyjaśniono zasadę działania procesu, wpływ narzędzi na średnicę i okrągłość pierścienia, czynniki decydujące o jakości spawania oraz jakie informacje powinien przygotować zakupujący przed złożeniem zapytania o rozwiązanie maszynowe. 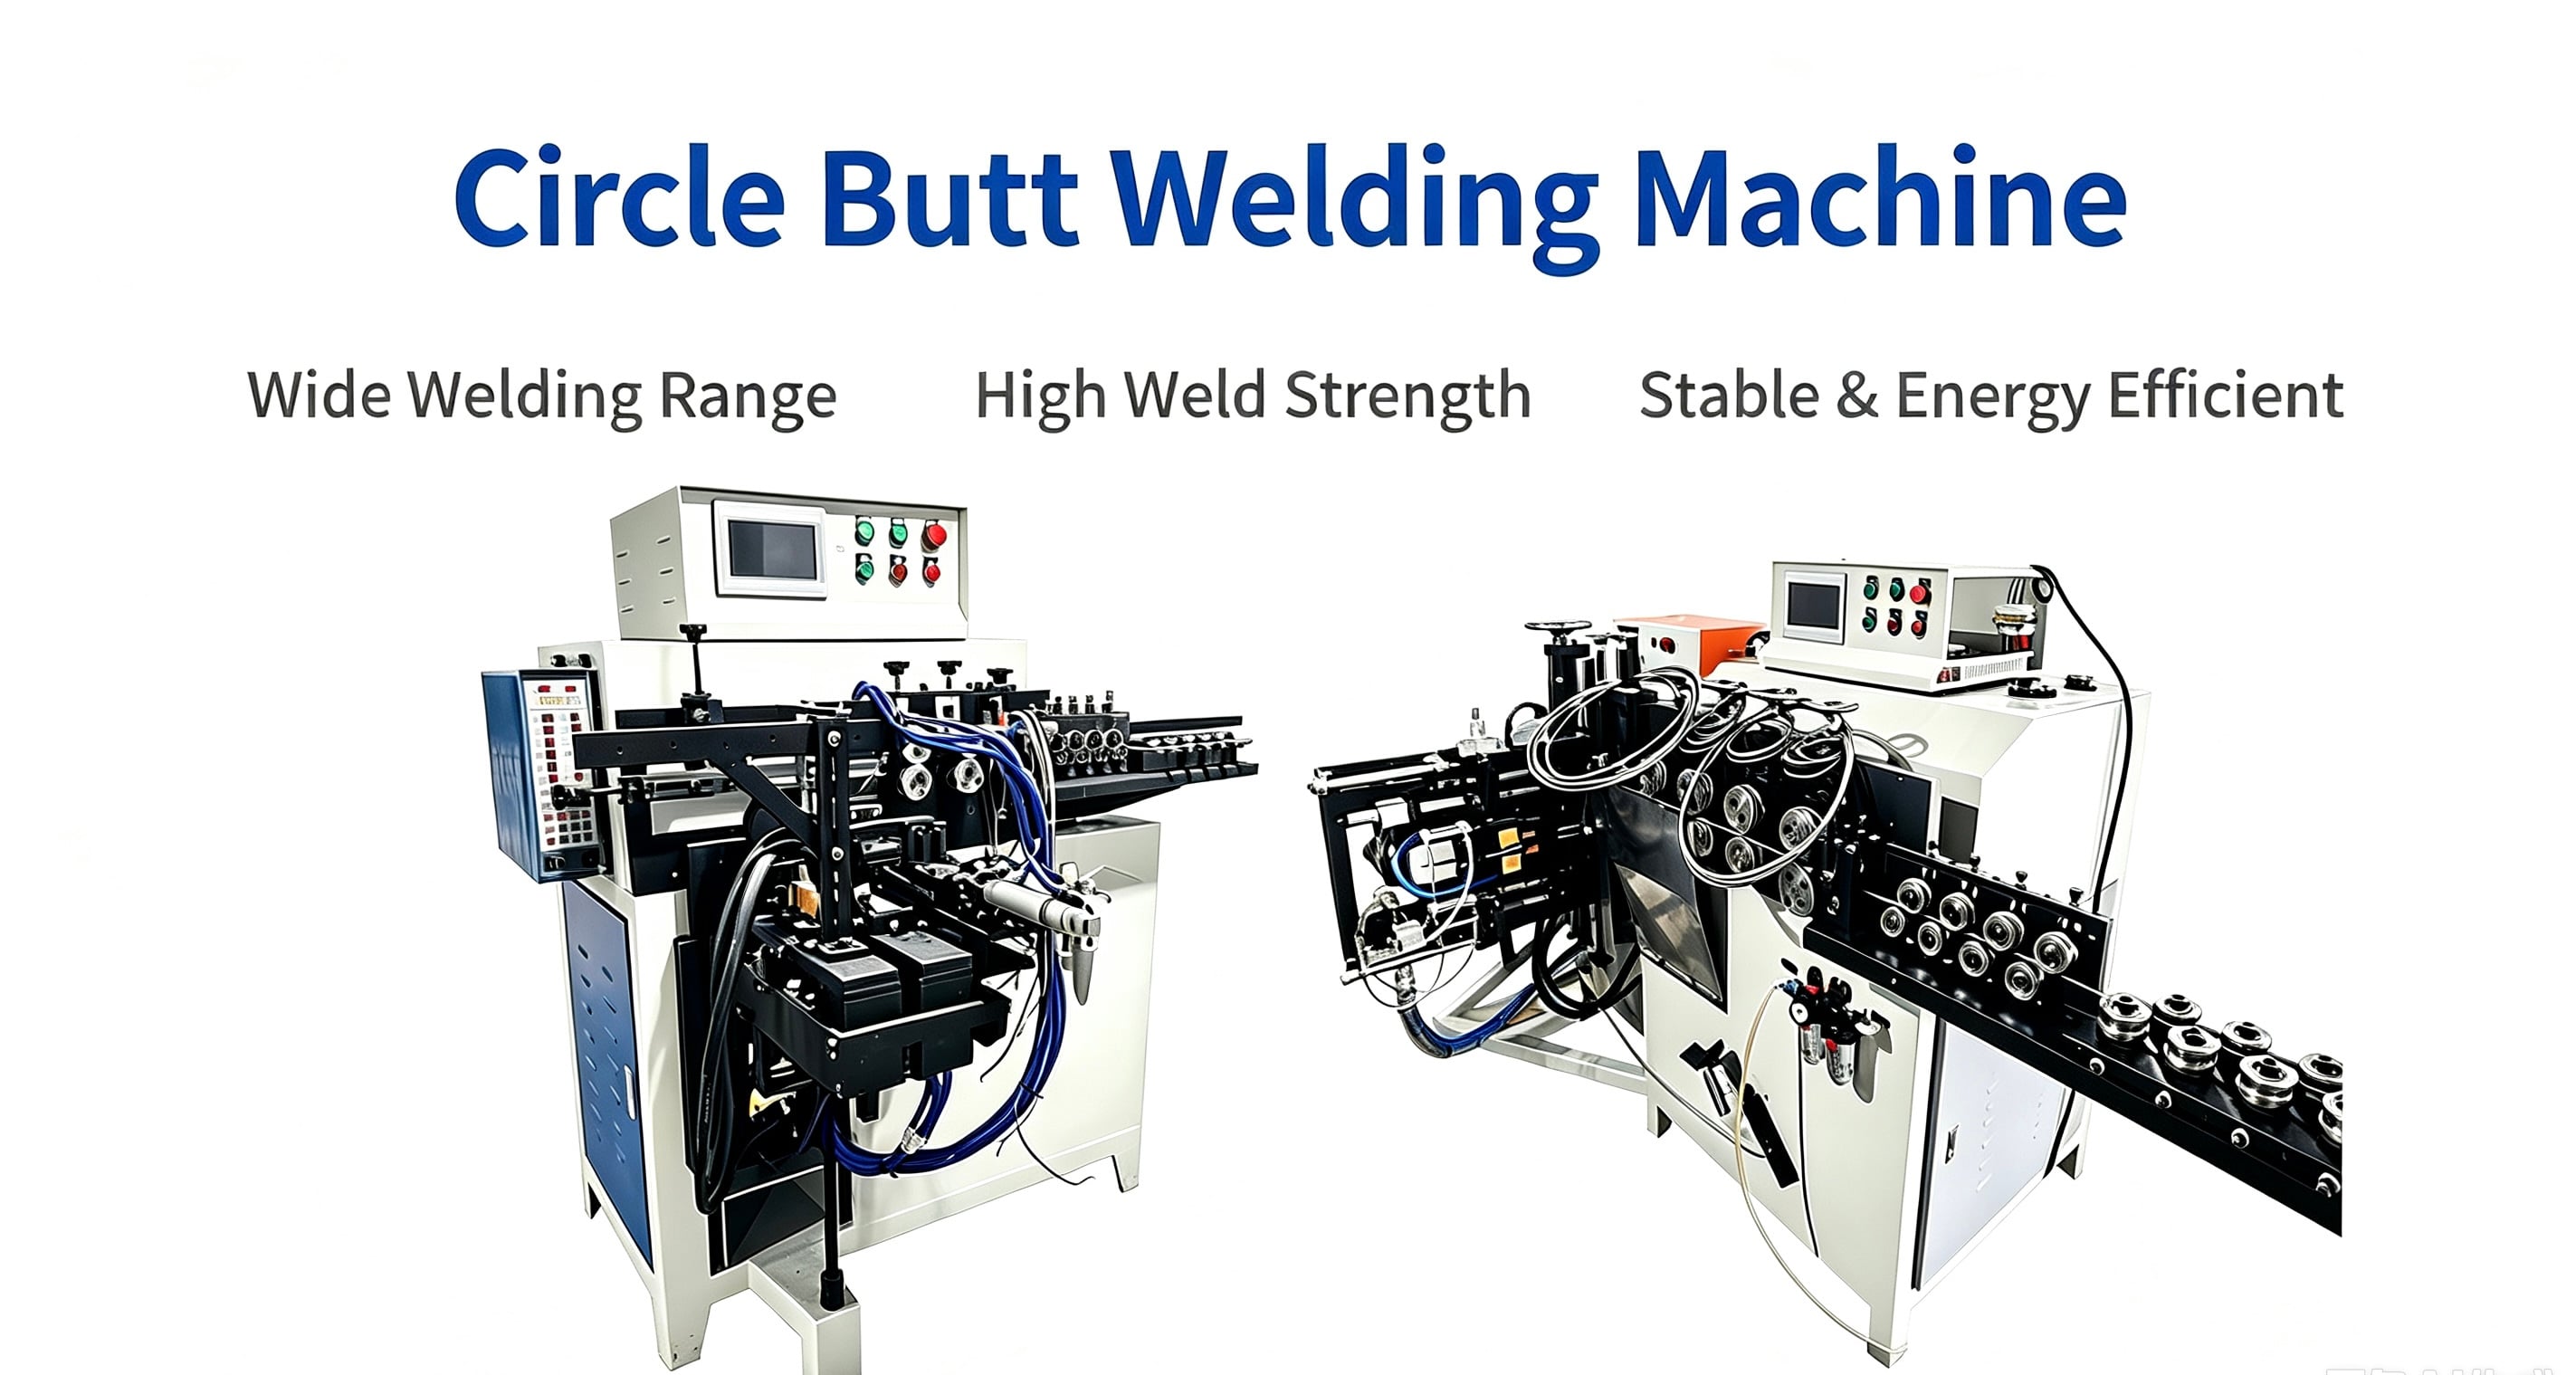
Do czego służy maszyna do kształtowania i spawania pierścieni
AMaszyna do formowania i spawania pierścieni jest zaprojektowana do przekształcania ciągłego drutu lub odpowiednich profili metalowych w gotowe, zespolone spawaniem pierścienie.
Proces produkcyjny obejmuje zazwyczaj pięć kluczowych etapów:
- Podawanie drutu
- Formowanie pierścieni
- Cięcie
- Pozycjonowanie końców
- Sparwanie Rur
Zamiast kształtować pierścień na jednej maszynie, a następnie ręcznie przenosić go na osobne stanowisko spawalnicze, zintegrowany system koordynuje kształtowanie i spawanie w ramach tego samego procesu produkcyjnego.
Może to skrócić czas obsługi materiału i poprawić spójność produkcji.
Rzeczywista konfiguracja maszyny zależy od wymagań produktu. Przed wybraniem odpowiedniego sprzętu należy wziąć pod uwagę średnicę drutu, materiał, średnicę pierścienia, kształt przekroju, wymagania dotyczące spawania oraz docelowe tempo produkcji.
Na przykład okrągły drut stalowy i płaski pręt stalowy mogą wymagać różnych narzędzi do kształtowania oraz różnych konfiguracji maszyn. Stal nierdzewna może również wymagać innych parametrów kształtowania i spawania niż stal węglowa.
Dlatego kupujący powinni dostarczyć rzeczywiste informacje o swoim produkcie zamiast wybierać maszynę wyłącznie na podstawie ogólnej nazwy lub podanego zakresu średnicy w reklamie.
Proces krok po kroku: od podawania drutu do gotowego, zespolonego spawaniem pierścienia
Typowy proces automatycznej produkcji pierścieni rozpoczyna się od ciągłego drutu lub innego odpowiedniego materiału stalowego i kończy się gotowym, zespolonym spawaniem pierścieniem. 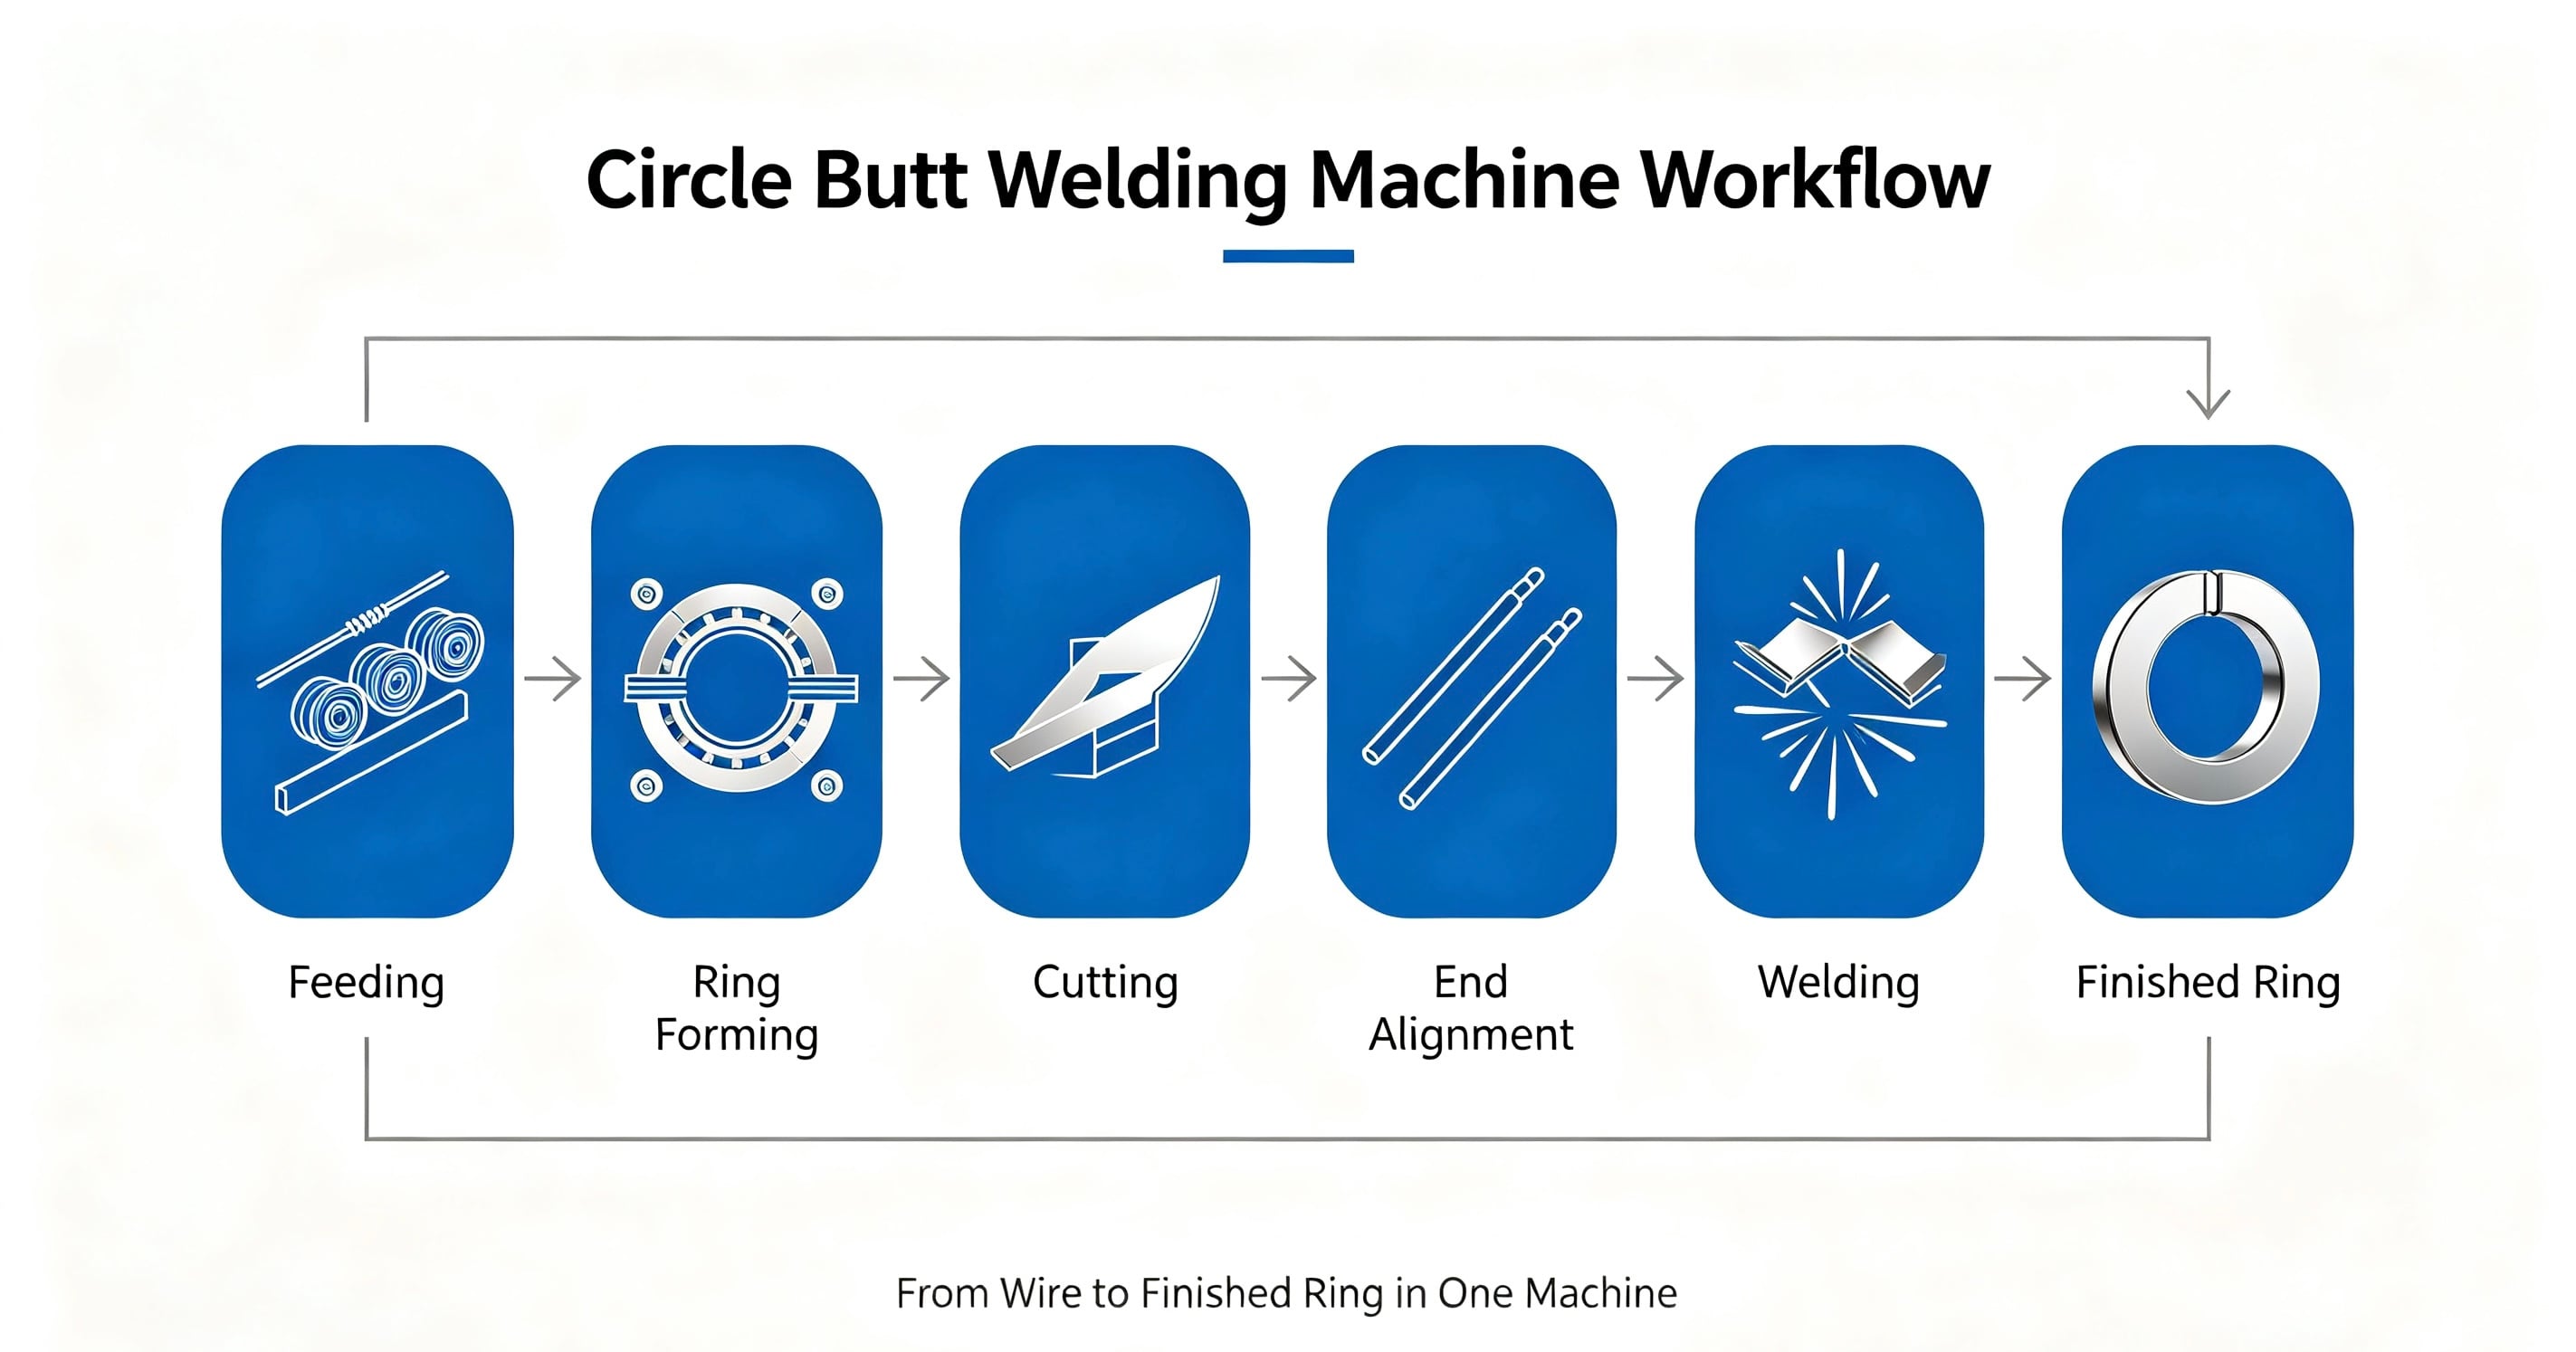
1. Sterowane podawanie drutu
Pierwszym krokiem jest wprowadzenie surowego materiału do systemu kształtującego.
Stabilne podawanie materiału jest kluczowe, ponieważ niestabilny ruch materiału może wpływać na końcowe wymiary pierścienia. Sterowany system podawania pomaga utrzymać powtarzalne położenie materiału w całym cyklu produkcji.
Przed wybraniem maszyny producenci powinni potwierdzić dokładny średnicę drutu lub wymiary przekroju, rodzaj materiału oraz jego stan.
W przypadku produkcji wysokogabarytowej stabilne podawanie pomaga również maszynie utrzymywać stałe czasy cyklu.
2. Formowanie kołowe
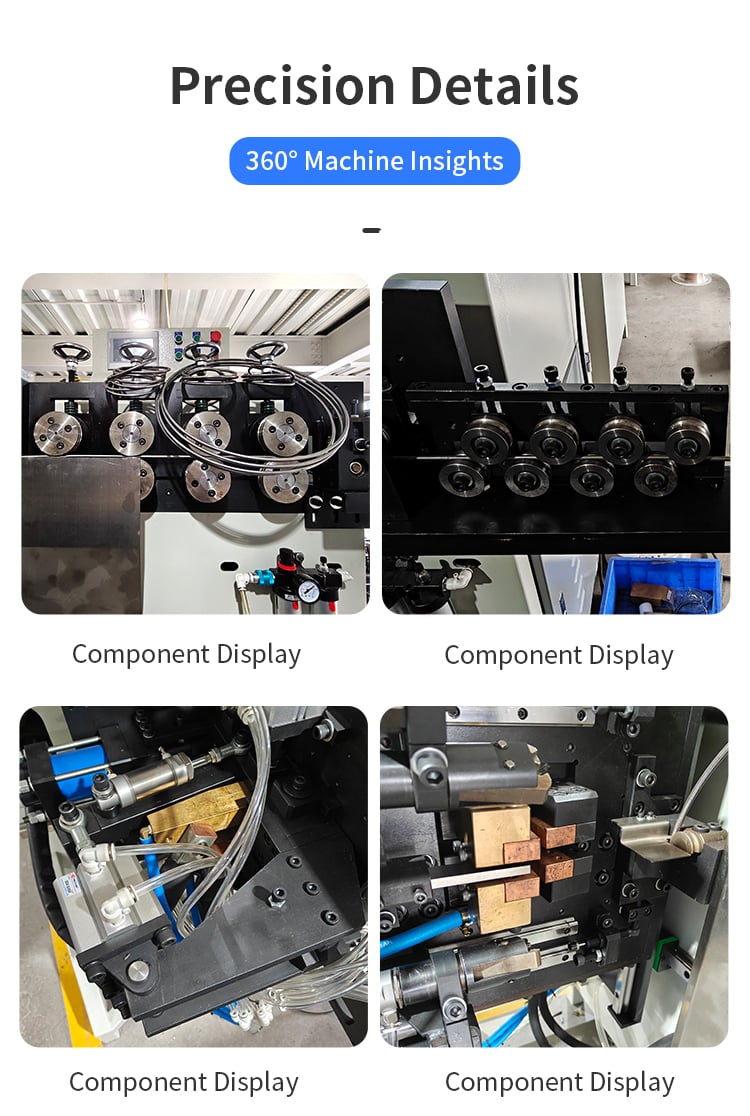
Po podaniu drut przechodzi przez sekcję formującą i stopniowo jest gięty w żądany kształt pierścienia.
Ostrza formujące określają podstawową geometrię pierścienia. Maszyna musi precyzyjnie kontrolować tor ruchu materiału, uwzględniając przy tym jego sprężystość.
Jest to szczególnie ważne przy produkcji pierścieni o stosunkowo małych średnicach lub gdy gotowy produkt ma ścisłe wymagania wymiarowe.
Poprawnie dobrany system kształtujący pozwala utrzymać stałą geometrię pierścienia w trakcie ciągłej produkcji.
3. Cięcie na wymaganą długość
Gdy drut osiągnie wymaganą długość kształtowania, maszyna przetina materiał.
Operacja cięcia tworzy dwa końce, które później zostaną połączone metodą spawania czołowego.
Dokładność cięcia jest ważna, ponieważ końcowy pierścień musi się poprawnie zamknąć przed spawaniem. Jeśli długość ukształtowanego elementu jest niestabilna, oba końce mogą się niepożądanie nie stykać, co wpływa zarówno na kształt pierścienia, jak i jakość połączenia spawanego.
Dlatego dokładność kształtowania i dokładność cięcia muszą działać współdziałająco.
4. Pozycjonowanie i wyrównanie końców
Po cięciu dwa końce pierścienia są pozycjonowane do spawania.
Dokładne pozycjonowanie zapewnia prawidłowe stykanie się obu końców przed rozpoczęciem cyklu spawania.
Nieodpowiednie wyrównanie może prowadzić do nieregularnego połączenia, odkształcenia lub niestabilnej jakości spawania.
W przypadku produkcji zautomatyzowanej powtarzalne końcowe pozycjonowanie jest szczególnie ważne, ponieważ tę samą operację należy wykonać setki lub tysiące razy w trakcie jednej serii produkcyjnej.
5. Spawanie czołowe
Ostatnim etapem jest połączenie dwóch końców pierścienia metodą spawania czołowego.
Aspawanie czołowe pierścienia maszyna spawalnicza musi zapewniać odpowiednie warunki spawania zgodnie z materiałem, średnicą drutu lub profilem oraz wymaganiami dotyczącymi produktu.
Proces spawania nie powinien być rozpatrywany oddzielnie od kształtowania pierścienia. Nawet jeśli pierścień ma poprawny średnicę, niestabilny szew spawalniczy może nadal wpływać na gotowy produkt.
Zintegrowany system kształtowania i spawania umożliwia bardziej efektywną koordynację procesów kształtowania i łączenia.
W jaki sposób oprzyrządowanie kontroluje średnicę i okrągłość pierścienia
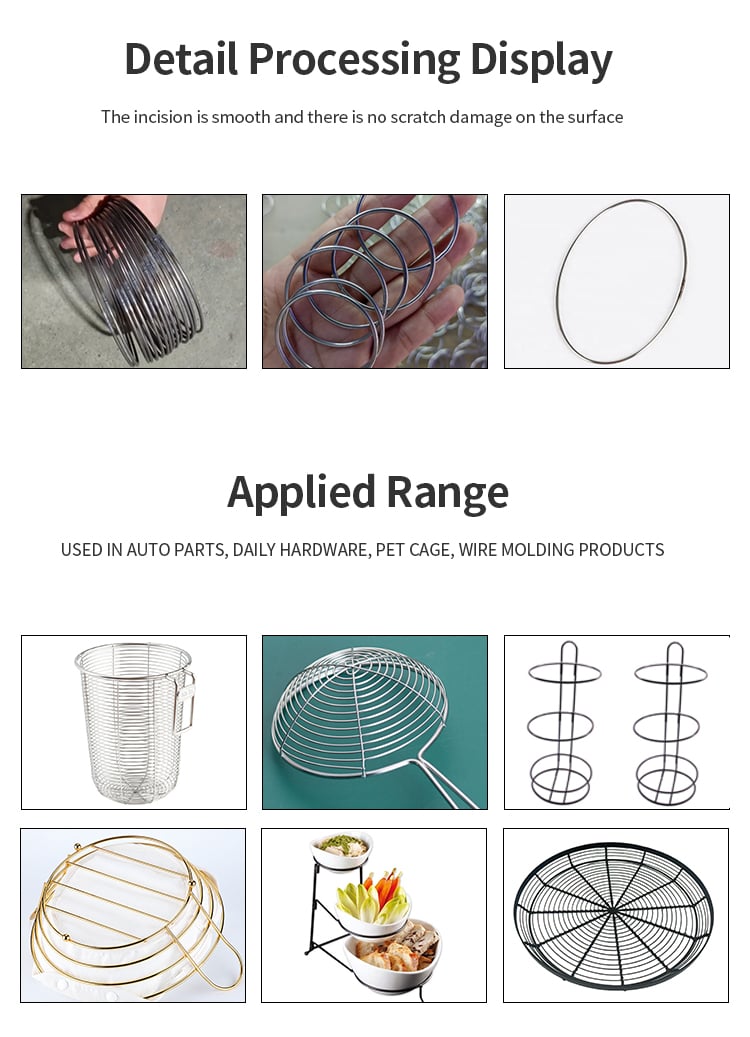
Jednym z najważniejszych pytań zadawanych przez zakupujących jest to, jak maszyna może produkować pierścienie o spójnych wymiarach.
Odpowiedź zaczyna się od oprzyrządowania kształtującego.
Wyposażenie określa tor, po którym materiał porusza się podczas gięcia. Jego geometria w połączeniu z ustawieniami maszyny oraz cechami materiału ma bezpośredni wpływ na końcowy średnicę i okrągłość pierścienia.
Średnica koła
Wymaganą średnicę pierścienia należy jednoznacznie określić przed wybraniem maszyny.
W zależności od konfiguracji maszyny można stosować różne systemy narzędziowe do produkcji pierścieni o różnych średnicach.
Zakres średnic podawany w specyfikacji nie powinien być jednak traktowany jako jedyny kryterium wyboru. Rzeczywista osiągalna wielkość zależy od takich czynników jak średnica drutu, rodzaj materiału, kształt przekroju oraz właściwości kształtowania.
Na przykład maszyna zaprojektowana do zakresu określonych średnic drutu okrągłego może wymagać innego zestawu narzędzi przy przetwarzaniu pasków stalowych o przekroju prostokątnym.
Dlatego zaleca się przesłanie producentowi maszyny rysunku lub wzorca wyrobu przed zakupem.
Okrągłość
Pierścień może mieć poprawną nominalną średnicę, ale nadal być lekko owalny lub zdeformowany.
W zastosowaniach przemysłowych zaokrąglenie może być zatem równie ważne jak średnica.
Na zaokrąglenie pierścienia mogą wpływać różne czynniki:
- Geometria narzędzi kształtujących
- Średnica drutu
- Właściwości materiału
- Odkształcenie sprężyste materiału
- Stabilność podawania
- Prędkość formowania
- Ustawienia maszyny
- Stan narzędzi
Poprawny dobór narzędzi oraz stabilna praca maszyny pomagają zmniejszyć wahania między poszczególnymi pierścieniami.
Jeśli aplikacja ma surowe wymagania wymiarowe, zakupujący powinni podać dopuszczalne tolerancje średnicy i zaokrąglenia pierścienia zamiast jedynie określać, że pierścień musi być „doskonale okrągły”.
Parametry spawania oraz kontrola jakości połączenia
Połączenie spawane stanowi kluczowy element gotowego pierścienia.
Dobrze zaprojektowany proces spawania musi zapewniać stałą jakość połączenia przy jednoczesnym minimalizowaniu niepotrzebnej deformacji pierścienia.
Wyniki spawania mogą być wpływane przez kilka czynników, w tym:
- Typ materiału
- Średnicę drutu lub rozmiar profilu
- Prąd Spawania
- Czas spawania
- Ciśnienie spawania
- Wyrównanie końców
- Stan styku
- Prędkość produkcji
Poprawne parametry należy określić zgodnie z rzeczywistym produktem i materiałem.
Na co powinni zwracać uwagę zakupujący?
Po spawaniu producenci mogą oceniać gotowe pierścienie zgodnie ze swoimi wymaganiami jakościowymi.
Istotne kontrole mogą obejmować:
Wyrównanie złącza:
Czy oba końce są prawidłowo położone po spawaniu?
Wygląd spoiny:
Czy obszar spawania ma jednolity wygląd od pierścienia do pierścienia?
Wytrzymałość połączenia:
Czy spawany fragment wytrzymuje wymagania mechaniczne danego zastosowania?
Geometria pierścienia:
Czy proces spawania powoduje nieakceptowalne odkształcenia?
Powtarzalność:
Czy maszyna może zapewnić stabilną jakość kształtowania i spawania podczas ciągłej produkcji?
Z tego powodu testy próbek są często bardziej przydatne niż wybór maszyny wyłącznie na podstawie danych technicznych z katalogu.
Drut okrągły, pręt płaski oraz uwzględnienie materiału
Pierścienie drutowe można produkować z różnych gatunków stali i profili. Materiał oraz przekrój poprzeczny mają bezpośredni wpływ na proces kształtowania i spawania.
Najważniejszymi informacjami do potwierdzenia są: rodzaj materiału, średnica drutu lub wymiary profilu, rozmiar pierścienia oraz wymagania dotyczące spawania.
Przewód okrągły
Drut stalowy okrągły stosuje się najczęściej do:
- Elementy mebli
- Koszyki kuchenne
- Wieszaki kuchenne
- Osłony wentylatorów
- Produkty metalowe
- Ramek drutowych
- Produkty gospodarstwa domowego
Różne średnice drutu mogą wymagać różnych ustawień kształtowania oraz narzędzi.
Dlatego zakupujący powinni podać dokładną średnicę drutu, a nie jedynie przybliżony zakres.
Płaski pręt stalowy
Niektóre produkty o kształcie pierścienia są wytwarzane z płaskiej taśmy stalowej zamiast z okrągłego drutu.
W tym przypadku należy uwzględnić szerokość i grubość materiału.
Kierunek gięcia, wymiary profilu, cechy materiału oraz końcowy rozmiar pierścienia mogą wpływać na dobór narzędzi.
Konfiguracja maszyny odpowiednia dla okrągłego drutu nie powinna automatycznie uznawana być za odpowiednią dla każdej aplikacji z taśmy płaskiej.
Stal węglowa, stal nierdzewna i stal ocynkowana
Różne stali mogą mieć różne właściwości formowania i spawania.
Stal węglowa, stal nierdzewna i stal ocynkowana mogą wymagać różnych ustawień maszyny w zależności od ich właściwości materiałowych i stanu powierzchni.
W zastosowaniach ze stali nierdzewnej większy nacisk może być kładziony na wygląd i jakość spawania, podczas gdy przy spawaniu drutu ocynkowanego należy odpowiednio uwzględnić jego powłokę powierzchniową.
Ostateczna konfiguracja maszyny powinna zatem zostać określona na podstawie rzeczywistej klasy materiału, wymiarów profili oraz wymagań dotyczących produktu.
Zastosowania w meblach, sprzęcie kuchennym, elementach wyposażenia oraz częściach samochodowych
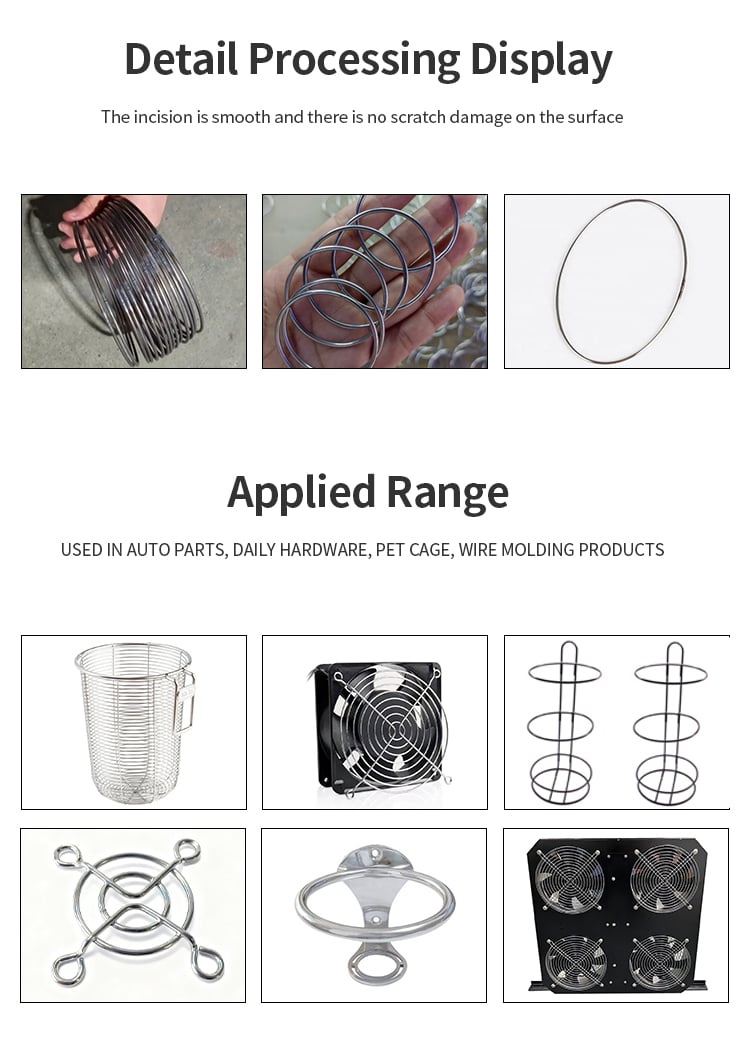
Pierścienie druciane i okrągłe ramki są stosowane w szerokiej gamie przemysłowych i konsumenckich produktów.
Meble
Producenci mebli mogą wykorzystywać spawane pierścienie druciane jako elementy konstrukcyjne lub nośne w krzesłach, stołkach, stołach oraz innych metalowych meblach.
Stałe wymiary pierścieni mogą przyczynić się do poprawy dokładności montażu oraz wyglądu gotowego produktu.
Urządzenia kuchenne
Pierścienie druciane występują powszechnie w koszykach kuchennych, regałach, akcesoriach do piekarników, sitach oraz innych artykułach gospodarstwa domowego.
W przypadku tych zastosowań producenci mogą być zmuszeni do znalezienia kompromisu między spójnością wymiarową, wytrzymałością spoiny oraz wyglądem końcowego połączenia.
Sprzęt
Producenci elementów wyposażenia mogą produkować różne okrągłe ramki, pierścienie oraz formowane elementy druciane.
Wraz ze wzrostem ilości produkowanych sztuk automatyzacja może pomóc zmniejszyć powtarzające się ręczne operacje gięcia i spawania.
Części samochodowe i motocyklowe
Komponenty z okrągłego drutu i prętów stalowych mogą być również stosowane w aplikacjach motocyklowych i samochodowych.
Te produkty mogą wymagać surowszych wymagań dotyczących dokładności wymiarowej, powtarzalności oraz wytrzymałości spawania.
Maszynę należy więc dobierać zgodnie ze specyficznym rysunkiem technicznym i wymaganiami jakościowymi, a nie wyłącznie na podstawie prędkości produkcji.
Jakie informacje powinni przygotować nabywcy do próby próbnej?
Jeśli szukasz maszyna do produkcji drutowych pierścieni , szczegółowe informacje o produkcie pomogą producentowi zalecić bardziej odpowiednią konfigurację.
Nazwa produktu, np. „pierścień drutowy”, zazwyczaj nie wystarcza do dokonania dokładnego doboru maszyny.
1. Rysunek produktu lub próbkę
Rysunek techniczny jest najlepszym punktem wyjścia.
Rysunek powinien zawierać średnicę pierścienia, profil materiału oraz inne istotne wymiary.
Jeśli rysunek nie jest dostępny, jasne zdjęcia i próbki fizyczne mogą również wspomóc wstępną ocenę.
2. materiały
Zawsze należy podawać dokładny materiał, o ile to możliwe.
Na przykład:
- Stal węglowa
- Stal nierdzewna
- Zawilżony przewód stalowy
- Inne odpowiednie materiały stalowe
Jeśli znasz klasę materiału, podaj ją w swoim zapytaniu.
3. Średnica drutu lub wymiary przekroju
W przypadku drutu okrągłego podaj dokładną średnicę.
W przypadku paska płaskiego podaj zarówno szerokość, jak i grubość.
Na przykład „drut stalowy o średnicy 3 mm” zawiera znacznie więcej użytecznych informacji niż po prostu „drut stalowy”.
4. Średnica gotowego pierścienia
Podaj wymaganą średnicę gotowego pierścienia.
W zależności od rysunku Twojego wyrobu może to być średnica zewnętrzna, średnica wewnętrzna lub inny określony wymiar.
Jeśli dokładność wymiarowa jest ważna, podaj również dopuszczalne odchylenia.
5. Wymagania dotyczące spawania
Poinformuj dostawcę maszyny o oczekiwaniach dotyczących połączenia spawanego.
Na przykład:
- Wymagana wytrzymałość połączenia
- Wygląd spoiny
- Maksymalnie dopuszczalna odkształcenia spoiny
- Czy wymagane jest dodatkowe wykańczanie
Te wymagania mogą wpływać na konfigurację spawania oraz ustawienia maszyny.
6. Docelowa produkcja
Objętość produkcji to kolejny kluczowy czynnik.
Podaj przewidywaną wydajność, np.:
- Pierścienie na minutę
- Pierścienie na godzinę
- Pierścienie na zmianę
- Pierścienie na dobę
Dzięki tym informacjom dostawca może dokładniej ocenić wymaganą konfigurację maszyny oraz zdolność produkcyjną.
Podsumowanie: spójność zaczyna się od odpowiedniej konfiguracji maszyny
Produkcja spójnego pierścienia to nie tylko gięcie drutu w kształt okręgu.
System podawania materiału, narzędzia kształtujące, dokładność cięcia, wyrównanie końców oraz parametry spawania wpływają na ostateczny wynik.
Poprawnie skonfigurowany maszyna do formowania i spawania pierścieni może zintegrować te procesy w powtarzalny przepływ produkcyjny, wspierając producentów w utrzymaniu stałej średnicy pierścienia, jego okrągłości oraz jakości spawania przy jednoczesnym ograniczeniu ręcznego manipulowania wyrobami.
Jeśli planujesz zautomatyzować produkcję pierścieni z drutu, prześlij Jinchun swoje rysunki produktu lub wzorzec, materiał, dokładny średnicę lub wymiar profilu drutu, wymiary gotowego pierścienia, dopuszczalne odchyłki wymiarowe, wymagania dotyczące spawania oraz docelową objętość produkcji .
Dzięki tym szczegółom konfigurację maszyny można ocenić zgodnie z rzeczywistymi wymaganiami dotyczącymi Państwa produktu i produkcji.
Spis treści
- Do czego służy maszyna do kształtowania i spawania pierścieni
- Proces krok po kroku: od podawania drutu do gotowego, zespolonego spawaniem pierścienia
- W jaki sposób oprzyrządowanie kontroluje średnicę i okrągłość pierścienia
- Parametry spawania oraz kontrola jakości połączenia
- Drut okrągły, pręt płaski oraz uwzględnienie materiału
- Zastosowania w meblach, sprzęcie kuchennym, elementach wyposażenia oraz częściach samochodowych
- Jakie informacje powinni przygotować nabywcy do próby próbnej?
- Podsumowanie: spójność zaczyna się od odpowiedniej konfiguracji maszyny