 EN


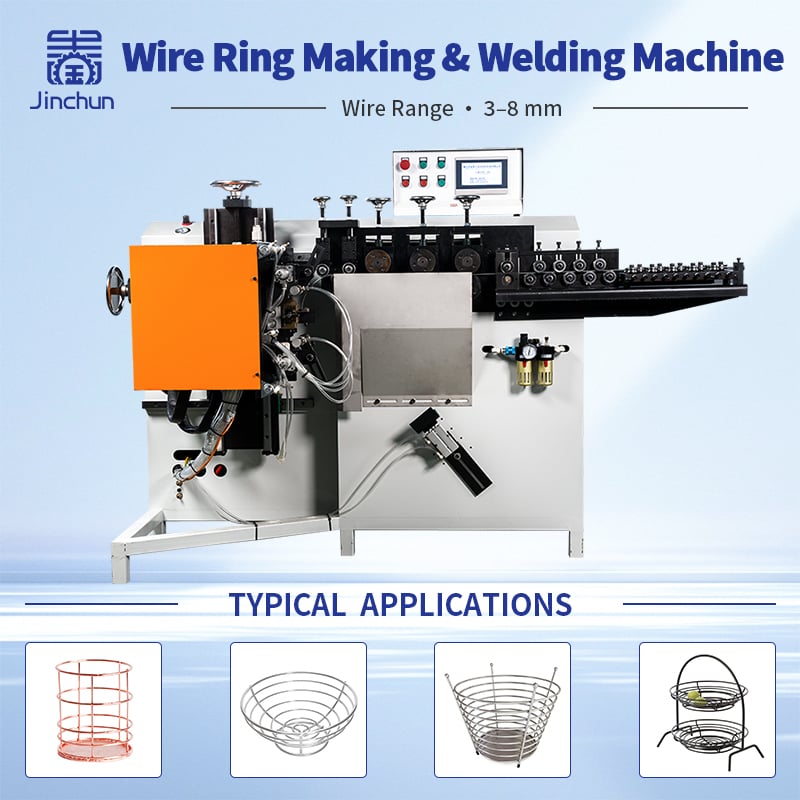
Producerea in volum mare a inelelor din sarma, cu caracteristici constante, necesita mult mai mult decat doar indoirea unei bucati de sarma intr-un cerc. Pentru productia industriala, fiecare inel trebuie sa pastreze un diametru stabil, o rotunjime buna si o calitate fiabila a sudurii, de la prima piesa pana la ultima.
AEchipamente de formare inele integreaza alimentarea cu sarma, formarea circulara, taierea, pozitionarea capetelor si sudarea cap la cap intr-un singur proces continuu de productie. Prin coordonarea acestor operatiuni, producatorii pot reduce manipularea manuala si pot obtine rezultate mai reproductibile.
Pentru companiile care produc componente pentru mobilier, articole de bucatarie, accesorii, grile de protectie pentru ventilatoare si piese auto, alegerea echipamentului potrivit de formare si sudare este esentiala pentru mentinerea calitatii produselor, in timp ce se indeplinesc obiectivele de productie.
Acest articol explica modul in care functioneaza procesul, cum influenteaza sculele diametrul si rotunjimea inelului, ce determina calitatea sudurii si ce informatii trebuie sa pregateasca cumparatorii inainte de a solicita o solutie cu masina. 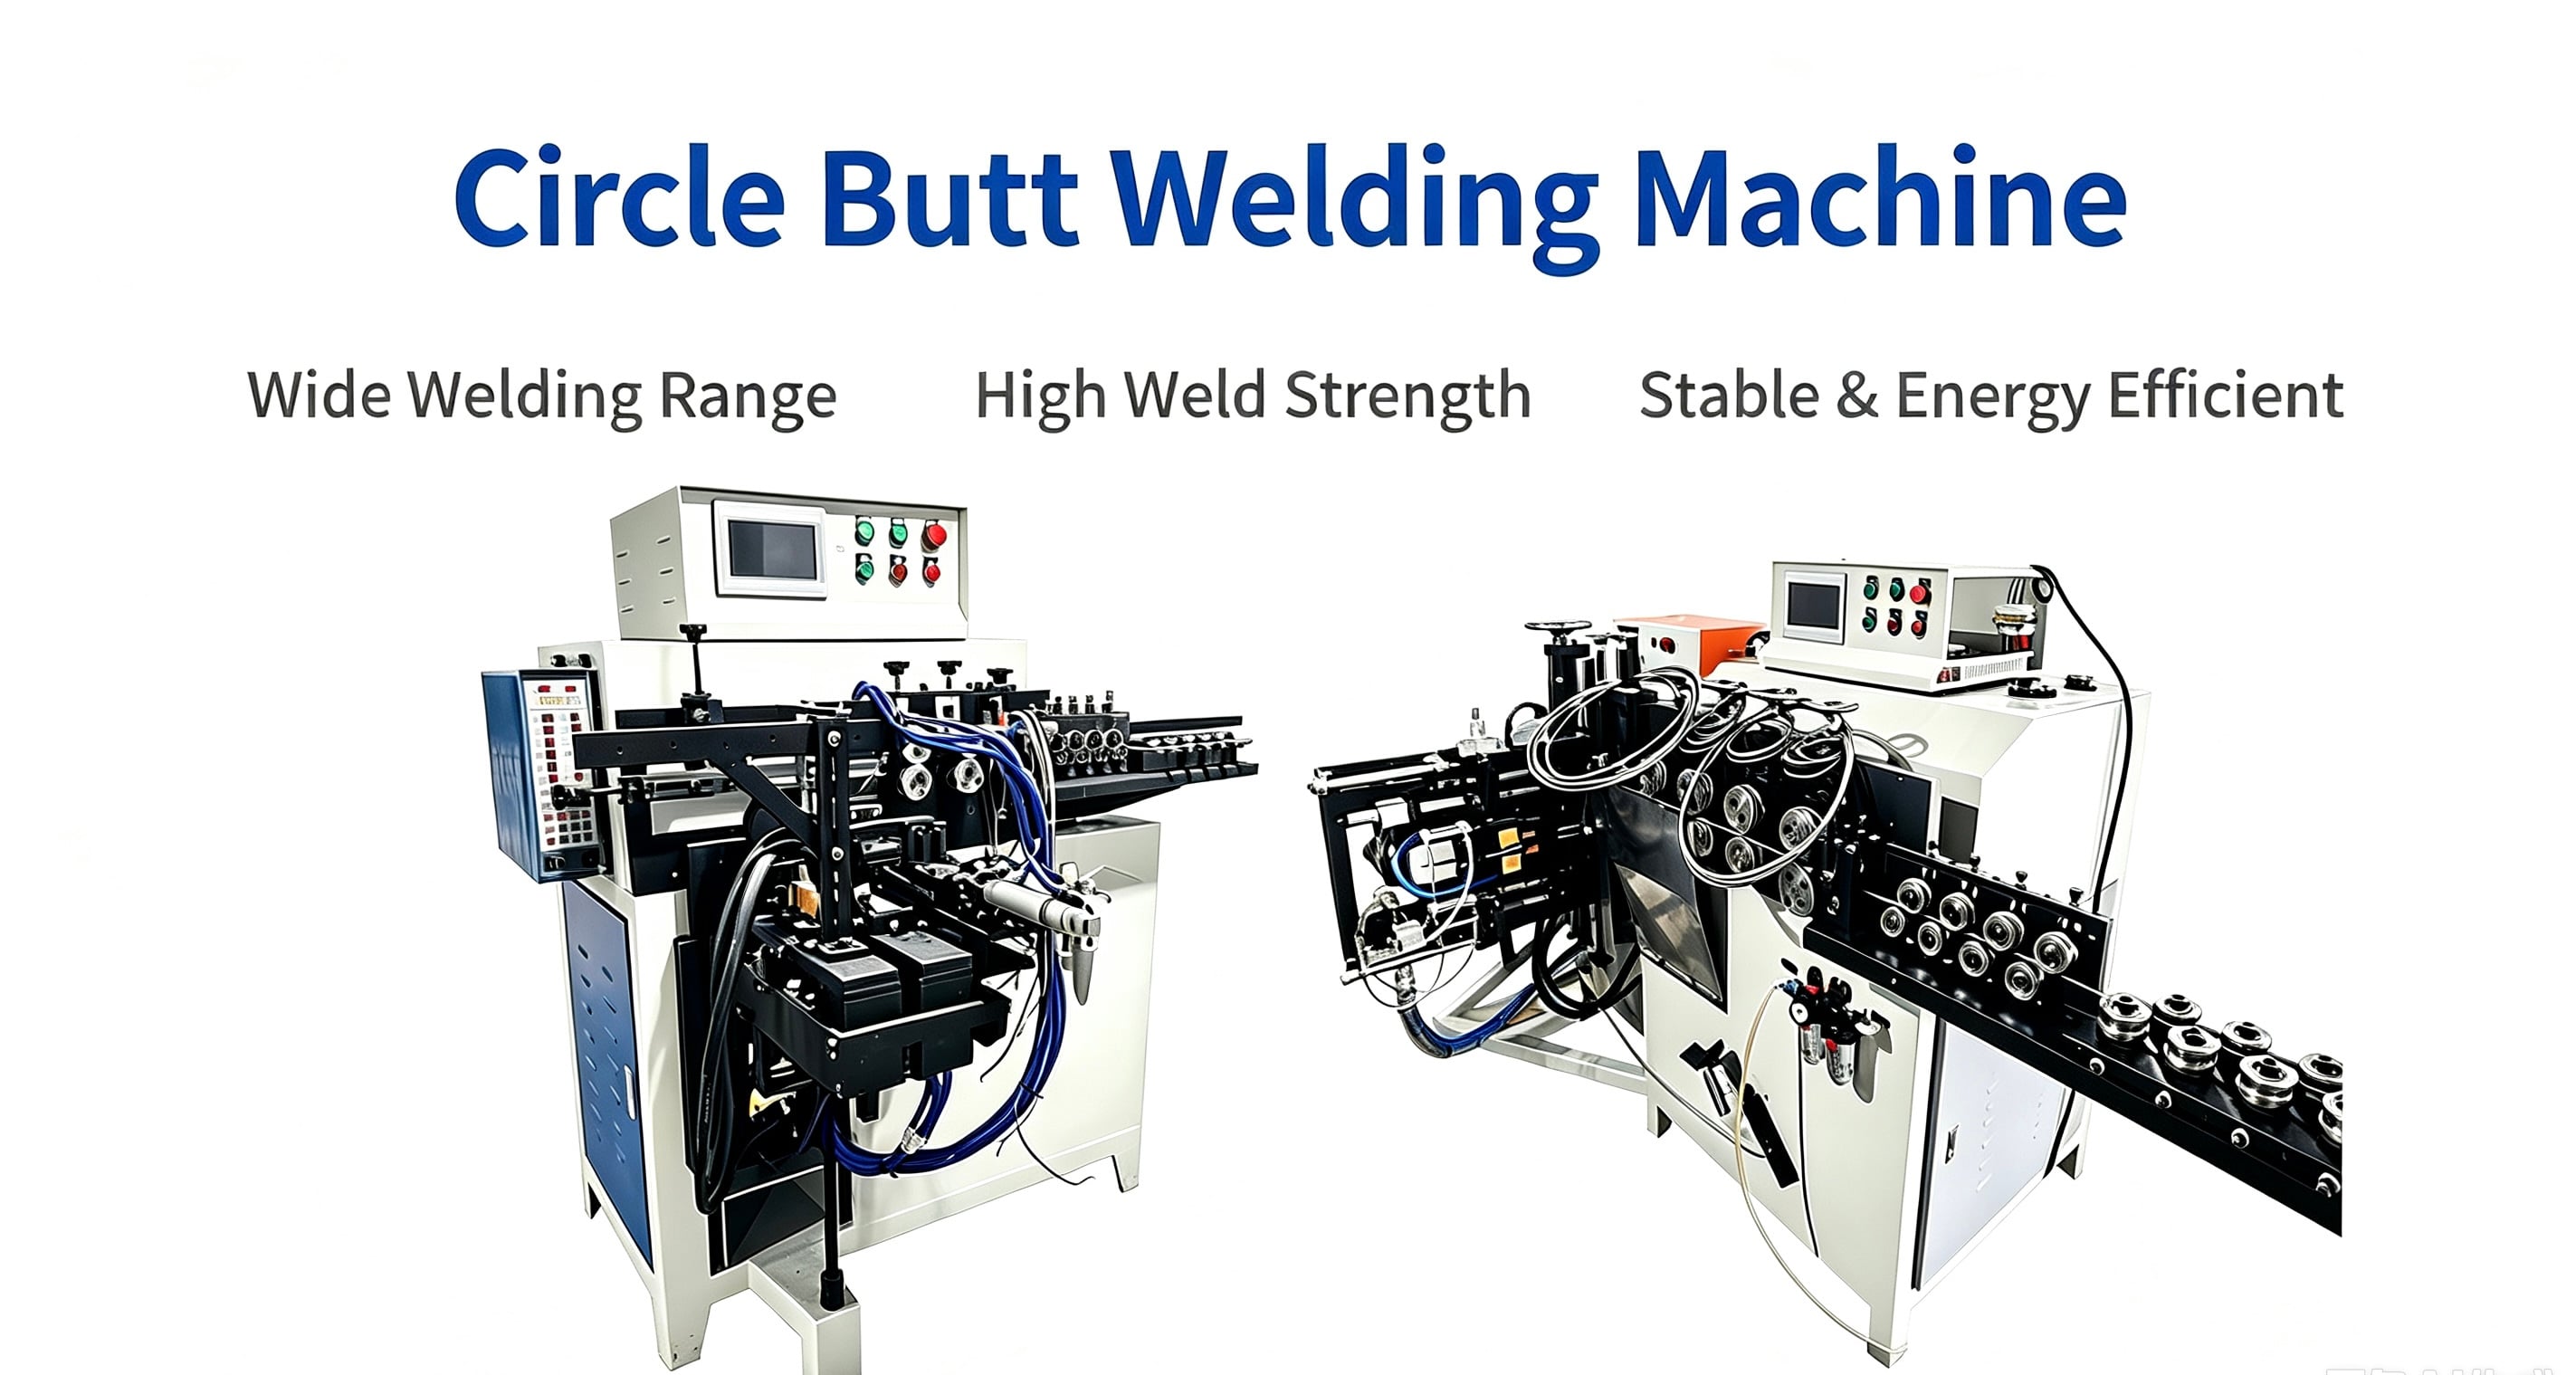
Ce face o masina de formare si sudare a inelelor
AMașină de Formare și Sudare Inelară este conceput pentru a transforma sârma continuă sau profilele metalice adecvate în inele sudate finite.
Procesul de producție include, în general, cinci etape cheie:
- Alimentare cu sârmă
- Formarea inelului
- Tăiere
- Poziționarea capetelor
- Sudare pe contact
În loc să formeze inelul pe o mașină și să îl transfere manual către o altă stație de sudură, un sistem integrat coordonează formarea și sudura în cadrul aceluiași proces de producție.
Acest lucru poate reduce timpul de manipulare și poate îmbunătăți consistența producției.
Configurația efectivă a mașinii depinde de cerințele produsului. Diametrul sârmei, materialul, diametrul inelului, forma profilului, cerințele de sudură și volumul țintă de producție trebuie luate în considerare înainte de a selecta echipamentul corespunzător.
De exemplu, sârma rotundă din oțel și bara plată din oțel pot necesita echipamente de formare și configurații de mașini diferite. Oțelul inoxidabil poate, de asemenea, necesita parametri de formare și sudură diferiți față de oțelul carbon.
Din acest motiv, cumpărătorii ar trebui să furnizeze informațiile reale despre produs, nu să aleagă o mașină doar în funcție de denumirea generală sau de intervalul anunțat de diametru.
Proces pas cu pas: de la alimentarea cu sârmă până la obținerea unui inel sudat
Un proces tipic de producție automată a inelelor începe cu sârmă continuă sau cu un material din oțel potrivit și se încheie cu un inel sudat finit. 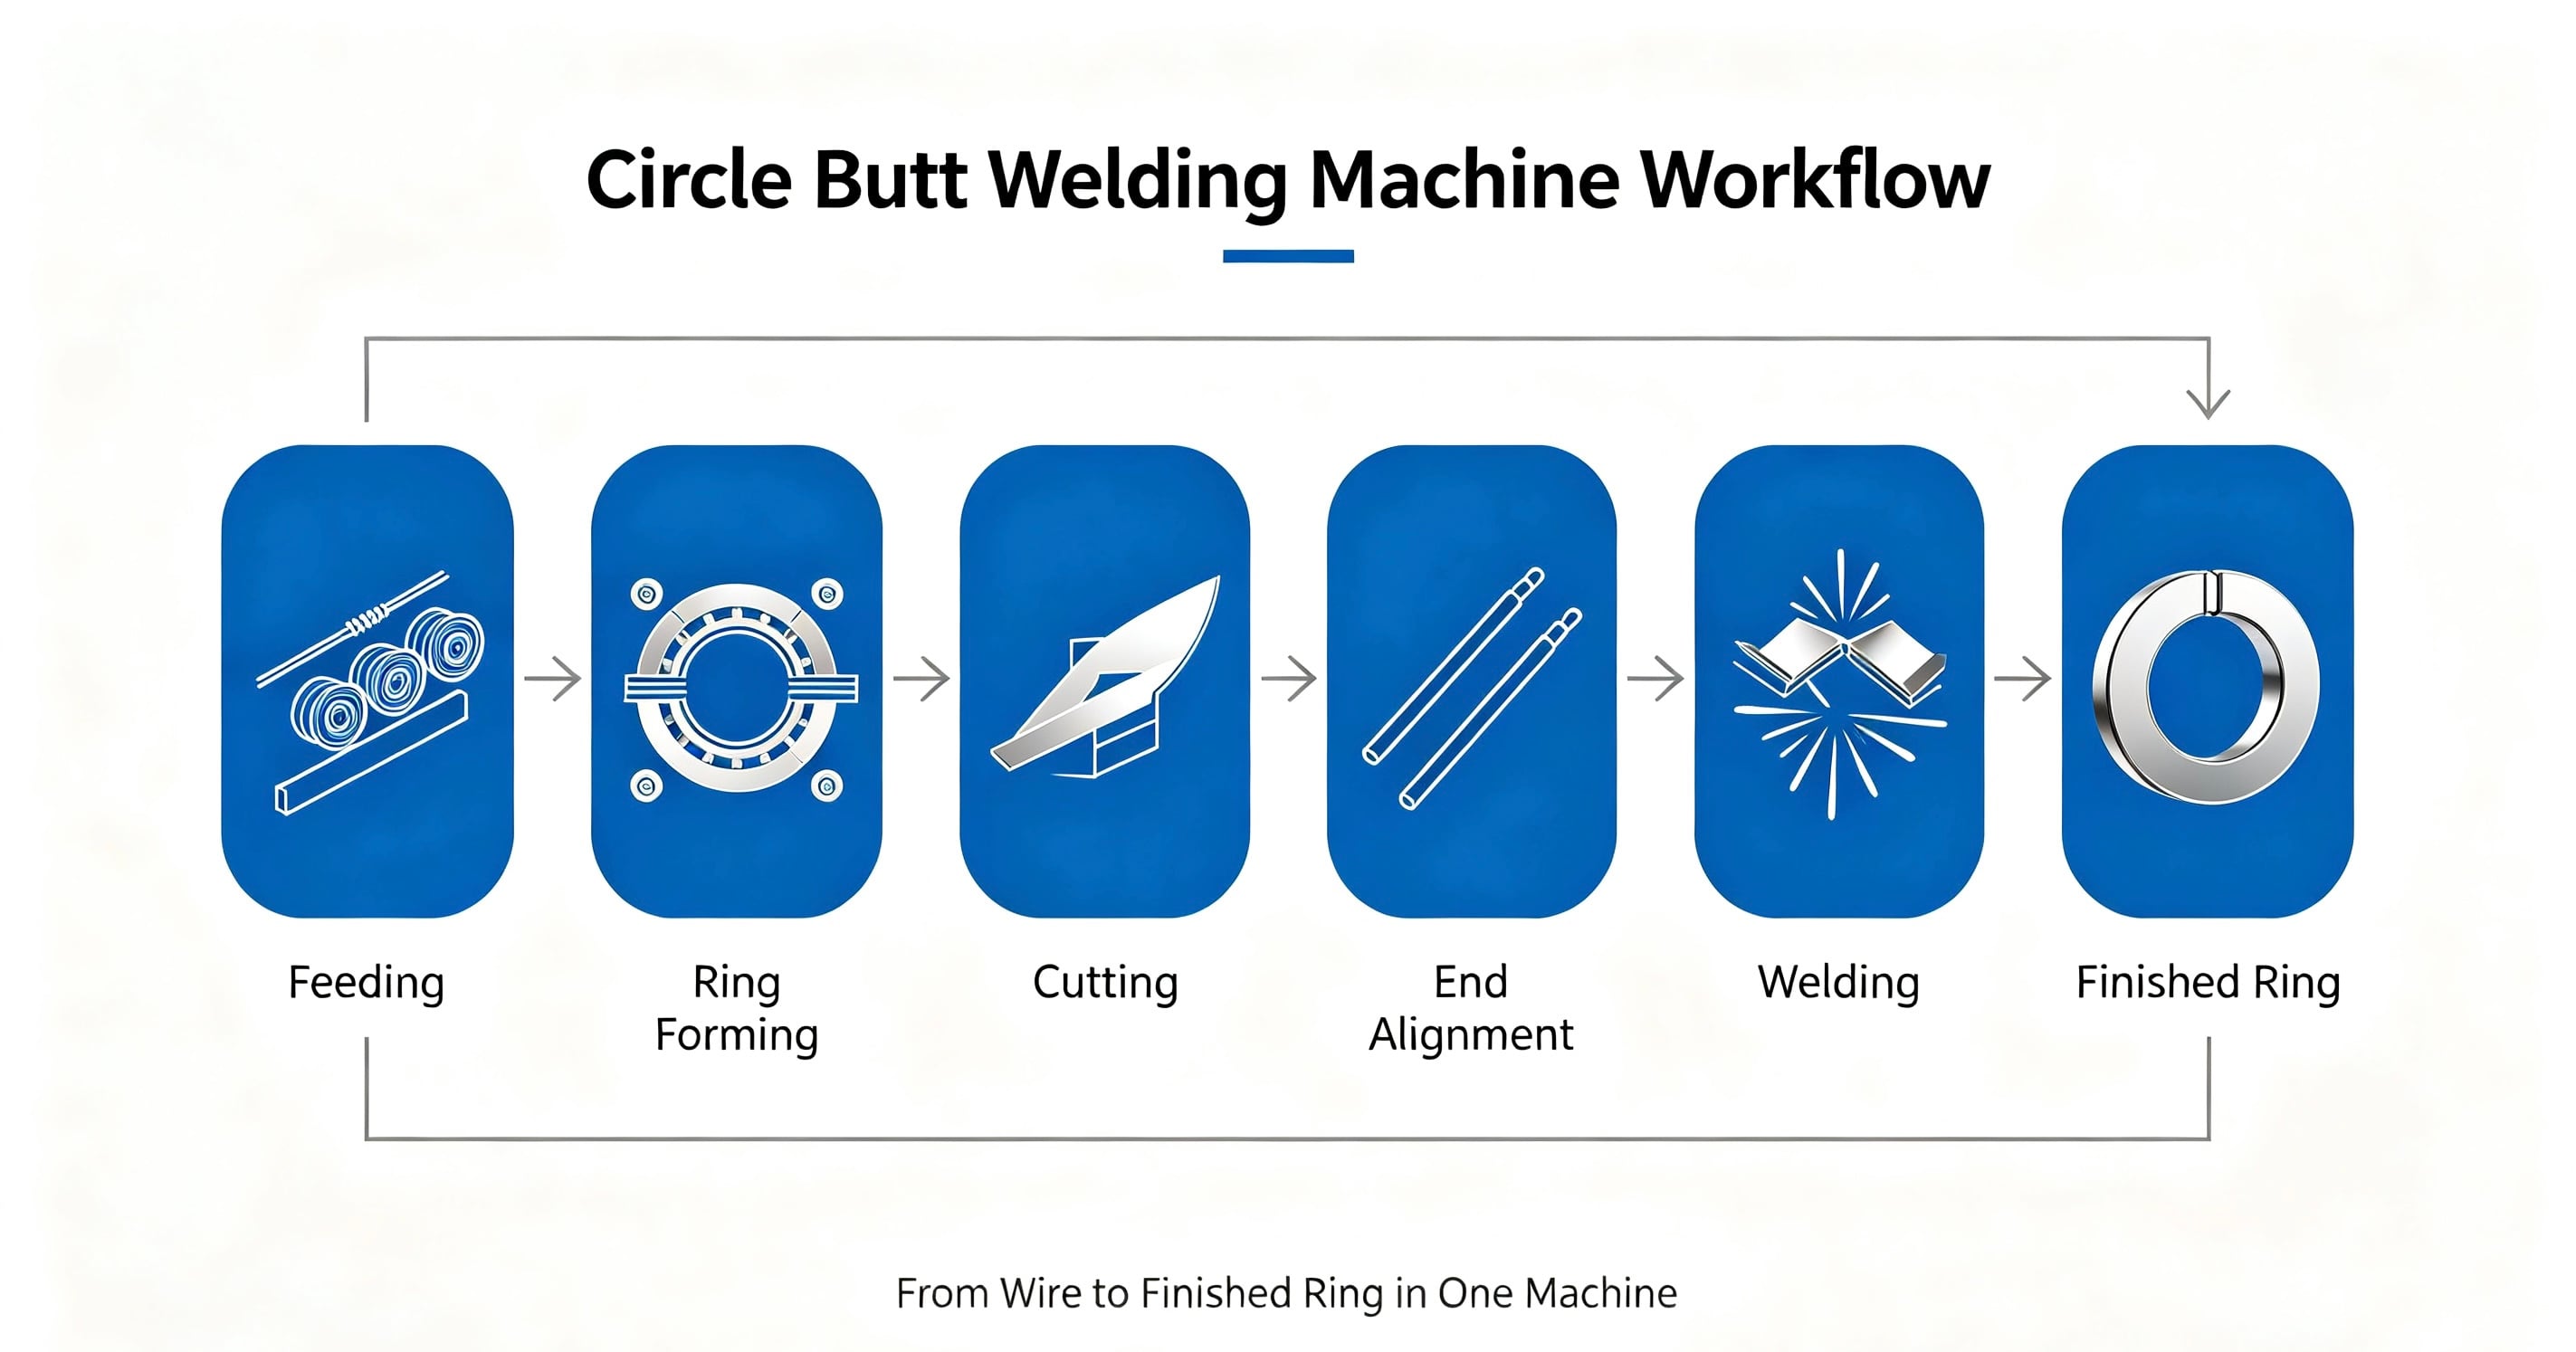
1. Alimentare controlată cu sârmă
Primul pas constă în introducerea materialului brut în sistemul de formare.
Alimentarea stabilă este esențială, deoarece o mișcare neregulată a materialului poate afecta dimensiunile finale ale inelului. Un sistem de alimentare controlată ajută la menținerea unei poziționări repetabile a materialului pe tot parcursul producției.
Înainte de a alege o mașină, producătorii ar trebui să confirme exact diametrul sârmei sau dimensiunile profilului, tipul de material și starea acestuia.
Pentru producția în volum mare, alimentarea stabilă ajută, de asemenea, mașina să mențină timpi de ciclu constanți.
2. Formare circulară
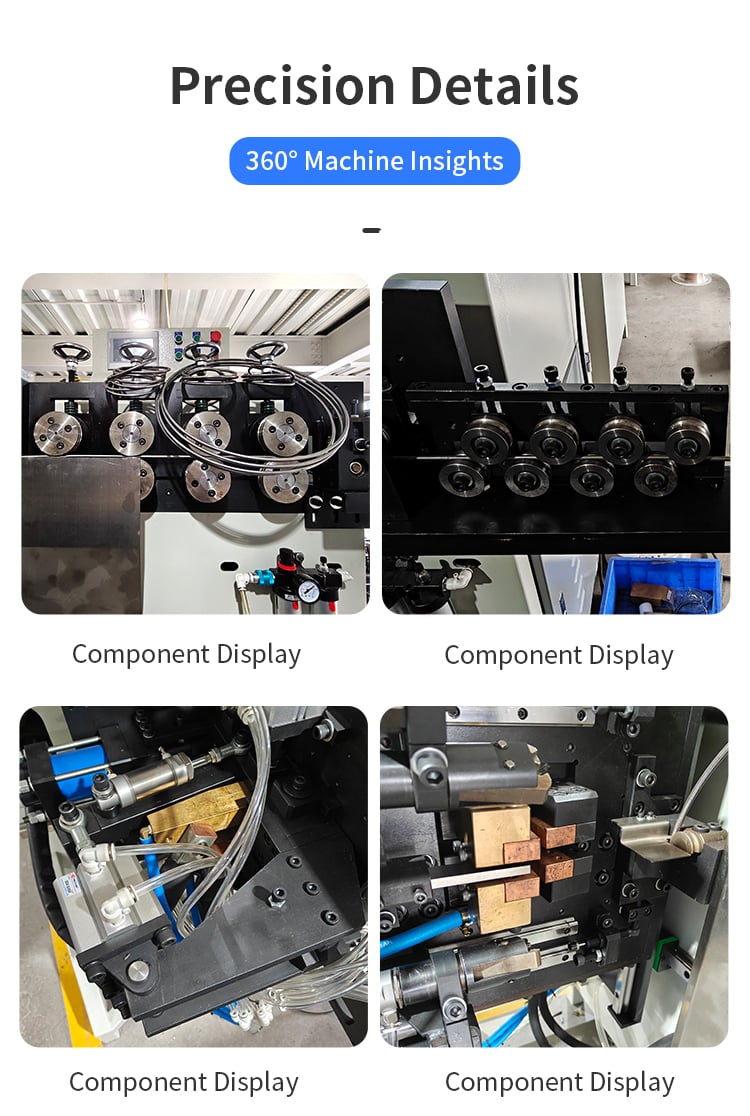
După alimentare, sârma trece prin secțiunea de formare și este îndoită progresiv în forma inelară necesară.
Echipamentul de formare determină geometria de bază a inelului. Mașina trebuie să controleze cu precizie traseul materialului, luând în considerare revenirea elastică a acestuia.
Aceasta este deosebit de importantă la producerea inelelor cu diametre relativ mici sau atunci când produsul finit are cerințe stricte privind dimensiunile.
Un sistem de formare corect adaptat poate contribui la menținerea unei geometrii constante a inelului pe tot parcursul producției continue.
3. Tăierea la lungimea necesară
Odată ce sârma atinge lungimea necesară de formare, mașina taie materialul.
Operația de tăiere creează cele două capete care vor fi ulterior unite prin sudură cap la cap.
Precizia tăierii este importantă, deoarece inelul final trebuie să se închidă corect înainte de sudare. Dacă lungimea formată nu este constantă, cele două capete s-ar putea să nu se alinieze corespunzător, ceea ce poate afecta atât forma inelului, cât și îmbinarea sudată.
Prin urmare, precizia formării și precizia tăierii trebuie să funcționeze împreună.
4. Poziționarea și alinierea finale
După tăiere, cele două capete ale inelului sunt poziționate pentru sudare.
Poziționarea precisă contribuie la asigurarea unei întâlniri corecte a celor două capete înainte de începerea ciclului de sudare.
O aliniere necorespunzătoare poate duce la o îmbinare neuniformă, deformare sau calitate nesatisfăcătoare a sudurii.
Pentru producția automatizată, poziționarea repetabilă a capetelor este deosebit de importantă, deoarece aceeași operațiune trebuie efectuată sute sau mii de ori în cadrul unui ciclu de producție.
5. Sudarea cap la cap
Ultimul pas constă în unirea celor două capete ale inelului prin sudare cap la cap.
Asudură cap la cap pentru inel mașină de sudură trebuie să ofere condiții adecvate de sudare în funcție de material, diametrul sârmei sau profilul și cerințele produsului.
Procesul de sudură nu trebuie considerat separat de formarea inelului. Chiar dacă inelul are un diametru corect, o îmbinare sudată nesatisfăcătoare poate totuși afecta produsul finit.
Un sistem integrat de formare și sudură permite coordonarea mai eficientă a proceselor de formare și asamblare.
Cum echipamentele de formare controlează diametrul și rotunjimea inelului
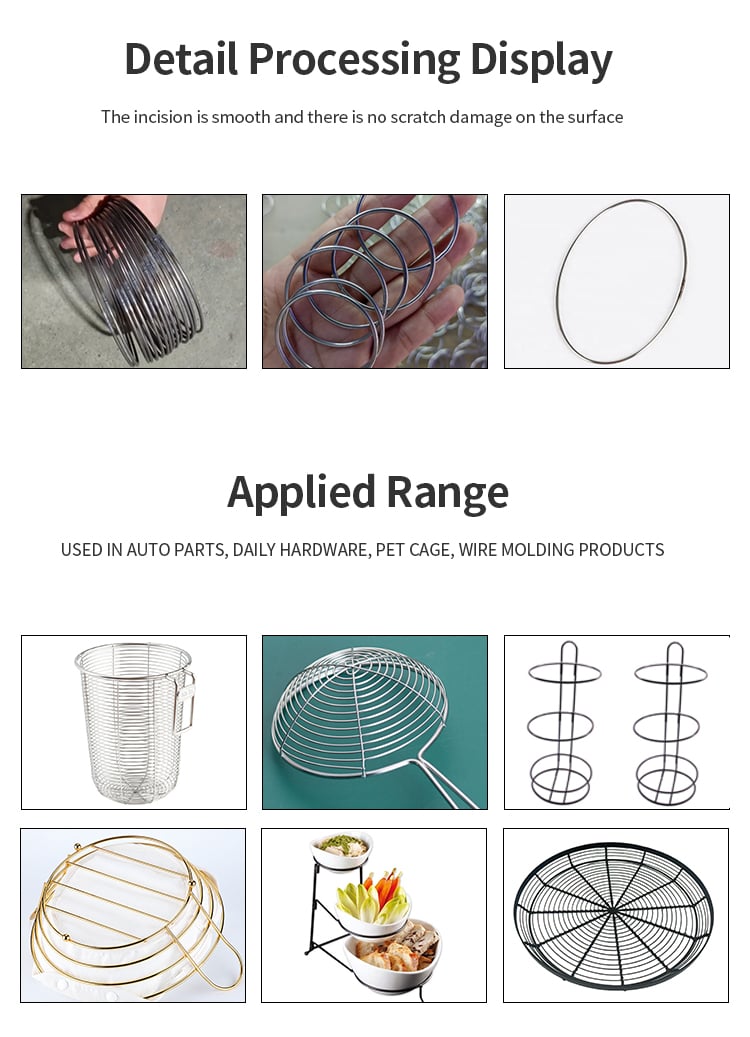
Una dintre cele mai importante întrebări pentru cumpărători este modul în care o mașină poate produce inele cu dimensiuni constante.
Răspunsul începe cu echipamentele de formare.
Echipamentele de formare determină traiectoria urmată de material în timpul îndoirii. Geometria acestora, combinată cu setările mașinii și caracteristicile materialului, exercită o influență directă asupra diametrului final al inelului și asupra rotunjimii acestuia.
Diametru inel
Diametrul inelului necesar trebuie definit clar înainte de selectarea mașinii.
În funcție de configurația mașinii, pot fi utilizate diferite sisteme de echipamente de formare pentru a produce inele cu diametre diferite.
Totuși, plaja de diametre publicată nu trebuie tratată ca singurul criteriu de selecție. Dimensiunea reală obținută depinde de factori precum diametrul sârmei, materialul, forma profilului și caracteristicile de deformare.
De exemplu, o mașină concepută pentru o anumită plajă de sârmă rotundă poate necesita o configurație diferită atunci când prelucrează bare de oțel plate.
Din acest motiv, se recomandă trimiterea unui desen al produsului sau a unui eșantion către producătorul mașinii înainte de achiziționare.
Rotunjime
Un inel poate avea diametrul nominal corect, dar totuși poate fi ușor oval sau distorsionat.
Pentru aplicațiile industriale, rotunjimea poate fi, așadar, la fel de importantă ca și diametrul.
Mai mulți factori pot influența rotunjimea inelului:
- Geometria sculelor de deformare
- Diametrul firului
- Proprietăți materiale
- Revenirea elastică a materialului
- Stabilitatea alimentării
- Viteza de formare
- Setări Mașină
- Starea sculelor
Selectarea corespunzătoare a sculelor și funcționarea stabilă a mașinii contribuie la reducerea variației între inelele individuale.
Dacă aplicația are cerințe stricte privind dimensiunile, cumpărătorii ar trebui să specifice toleranța acceptabilă pentru diametrul inelului și pentru rotunjime, în loc să indice simplu că inelul trebuie să fie „perfect rotund”.
Parametrii sudurii și verificările calității îmbinărilor
Îmbinarea sudată este o parte critică a unui inel finit.
Un proces bun de sudare trebuie să asigure o calitate constantă a îmbinării, minimizând în același timp deformarea inutilă a inelului.
Rezultatele sudurii pot fi influențate de mai mulți factori, printre care:
- Tip de material
- Diametrul sârmei sau dimensiunea profilului
- Curent de sudare
- Timp sudare
- Presiune de sudare
- Alinierea capetelor
- Starea de contact
- Viteza de productie
Parametrii corecți trebuie determinați în funcție de produsul și materialul real.
Ce ar trebui să verifice cumpărătorii?
După sudură, producătorii pot evalua inelele finite conform propriilor cerințe de calitate.
Verificări importante pot include:
Alinierea îmbinării:
Sunt cele două capete poziționate corect după sudare?
Aspectul sudurii:
Este zona sudată vizual consistentă de la un inel la altul?
Rezistența legăturilor:
Poate suporta secțiunea sudată cerințele mecanice ale aplicației?
Geometria inelului:
Procesul de sudare provoacă o deformare inacceptabilă?
Reproductibilitate:
Poate menține mașina o calitate stabilă de formare și sudare în timpul producției continue?
Din acest motiv, testarea pe eșantioane este adesea mai utilă decât alegerea unei mașini doar pe baza specificațiilor din cataloage.
Sârmă rotundă, bară plană și considerații legate de material
Inelele din sârmă pot fi produse din diferite materiale și profile de oțel. Materialul și secțiunea transversală influențează direct procesul de formare și sudare.
Cele mai importante informații de confirmat includ tipul de material, diametrul sârmei sau dimensiunile profilului, dimensiunea inelului și cerințele privind sudarea.
Fir rotund
Sârma rotundă din oțel este frecvent utilizată pentru:
- Componente pentru mobilier
- Coșuri de bucătărie
- Rafle pentru bucătărie
- Grătare pentru ventilatoare
- Produse hardware
- Cadre din sârmă
- Produse pentru gospodărie
Diametre diferite ale sârmei pot necesita setări de formare și echipamente diferite.
Din acest motiv, cumpărătorii trebuie să specifice diametrul exact al sârmei, nu doar o gamă aproximativă.
Bară plată din oțel
Unele produse în formă de inel sunt fabricate din bară plană de oțel, nu din sârmă rotundă.
În acest caz, trebuie luate în considerare lățimea și grosimea materialului.
Direcția de îndoire, dimensiunile profilului, caracteristicile materialului și dimensiunea finală a inelului pot influența selecția echipamentelor.
O configurație a mașinii potrivită pentru sârmă rotundă nu trebuie presupusă automat ca fiind potrivită și pentru toate aplicațiile cu bară plană.
Oțel carbon, oțel inoxidabil și sârmă din oțel galvanizat
Materialele din oțel diferite pot avea caracteristici diferite de deformare și sudare.
Oțelul carbon, oțelul inoxidabil și sârma zincată pot necesita setări diferite ale mașinii, în funcție de proprietățile materialelor și de starea suprafeței.
Aplicațiile cu oțel inoxidabil pot pune un accent suplimentar pe aspectul estetic și pe calitatea sudurii, în timp ce sârma zincată necesită o luare în considerare adecvată a stratului superficial în procesul de sudare.
Configurația finală a mașinii trebuie, așadar, stabilită pe baza calității reale a materialului, a dimensiunilor profilului și a cerințelor produsului.
Aplicații în domeniul mobilierului, al articolelor de bucătărie, al articolelor de feronerie și al pieselor auto
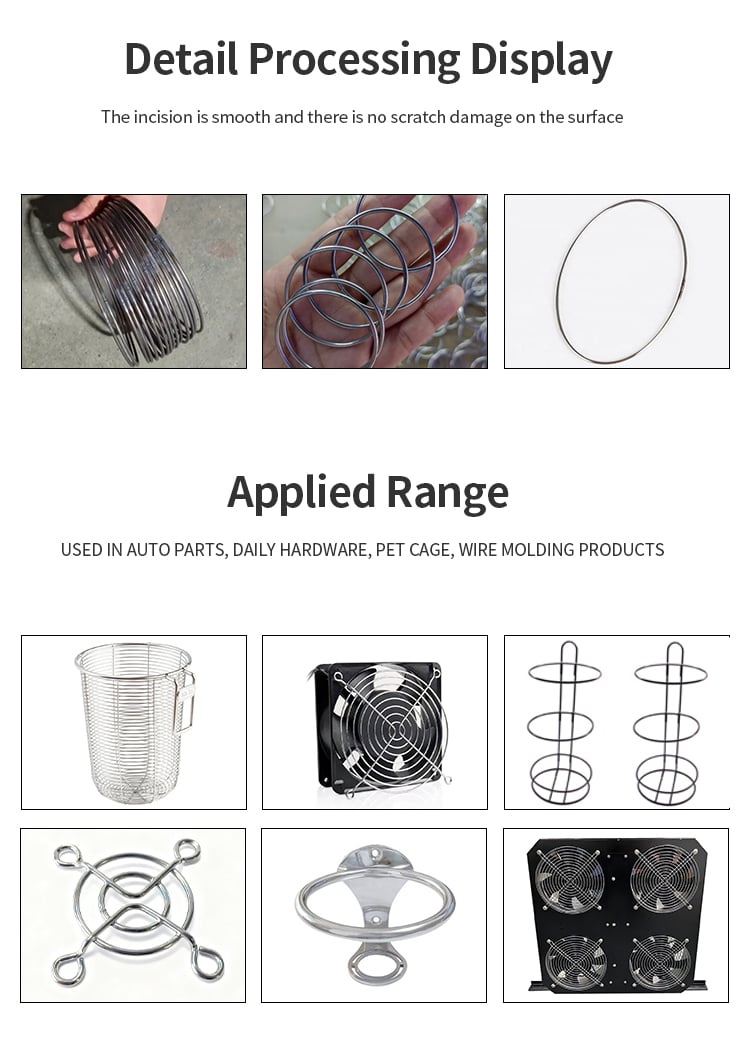
Inelele din sârmă și cadrele circulare sunt utilizate într-o gamă largă de produse industriale și de consum.
Mobilier
Producătorii de mobilier pot folosi inelele sudate din sârmă ca elemente structurale sau de susținere în scaune, taburete, mese și alte articole de mobilier metalic.
Dimensiunile constante ale inelelor pot contribui la îmbunătățirea preciziei asamblării și a aspectului produsului.
Articole de bucătărie
Inelele din sârmă sunt frecvent întâlnite în coșuri de bucătărie, rafturi, accesorii pentru aragaz, sită și alte produse casnice.
Pentru aceste aplicații, producătorii pot avea nevoie să echilibreze consistența dimensională, rezistența sudurii și aspectul îmbinării finite.
Hardware
Producătorii de articole metalice pot fabrica diverse cadre circulare, inele și componente din sârmă preformate.
Când cantitățile de producție cresc, automatizarea poate ajuta la reducerea operațiunilor manuale repetitive de formare și sudură.
Piese auto și motociclete
Componentele circulare din sârmă și bare de oțel pot fi utilizate, de asemenea, în aplicații auto și motocicletă.
Aceste produse pot avea cerințe mai stricte privind precizia dimensională, reproductibilitatea și rezistența sudurii.
Mașina trebuie, așadar, selectată în funcție de desenul specific și de cerințele de calitate, nu doar în funcție de viteza de producție.
Ce informații ar trebui să pregătească cumpărătorii pentru un test cu eșantion?
Dacă căutați un mașină pentru fabricarea inelelor din fir furnizarea unor informații detaliate despre produs va ajuta producătorul să recomande o configurație mai potrivită.
Un nume de produs precum „inel din sârmă” nu este, de obicei, suficient pentru o selecție corectă a mașinii.
1. Desenul produsului sau eșantion
Un desen tehnic este cel mai bun punct de plecare.
Desenul trebuie să indice diametrul inelului, profilul materialului și alte dimensiuni importante.
Dacă un desen nu este disponibil, fotografii clare și mostre fizice pot, de asemenea, ajuta la evaluarea inițială.
2. Material
Specificați materialul exact, ori de câte ori este posibil.
De exemplu:
- Oțel carbon
- Oțel inoxidabil
- Sârmă de oțel zincată
- Alte materiale adecvate din oțel
Dacă cunoașteți calitatea materialului, includeți-o în cererea dumneavoastră.
3. Diametrul sârmei sau dimensiunea profilului
Pentru sârma rotundă, furnizați diametrul exact.
Pentru bara plată, furnizați atât lățimea, cât și grosimea.
De exemplu, «sârmă din oțel carbon de 3 mm» oferă informații mult mai utile decât simpla mențiune «sârmă din oțel».
4. Diametrul inelului finit
Specificați diametrul inelului finit necesar.
În funcție de desenul produsului dumneavoastră, acesta poate fi diametrul exterior, diametrul interior sau o altă dimensiune definită.
Dacă precizia dimensională este importantă, furnizați și toleranța acceptabilă.
5. Cerințe privind sudura
Informați furnizorul de mașini despre așteptările dumneavoastră referitoare la îmbinarea sudată.
De exemplu:
- Rezistența necesară a îmbinării
- Aspectul sudării
- Deformarea maximă acceptabilă a sudurii
- Dacă este necesară o finisare suplimentară
Aceste cerințe pot influența configurația sudurii și setările mașinii.
6. Producția țintă
Volumul de producție este un alt factor cheie.
Furnizați-vă producția așteptată, de exemplu:
- Inele pe minut
- Inele pe oră
- Inele pe schimb
- Inele pe zi
Cu aceste informații, furnizorul poate evalua mai precis configurația mașinii necesare și capacitatea de producție.
Concluzii finale: Consistența începe cu configurația corectă a mașinii
Producerea unui inel uniform nu constă pur și simplu în îndoirea sârmei într-o formă circulară.
Sistemul de alimentare, sculele de formare, precizia tăierii, alinierea capetelor și parametrii sudurii contribuie cu toții la rezultatul final.
O configurație corespunzătoare mașină de Formare și Sudare Inelară poate integra aceste procese într-un flux de producție reproductibil, ajutând producătorii să mențină un diametru uniform al inelului, o rotunjime constantă și o calitate uniformă a sudurii, reducând în același timp manipularea manuală.
Dacă intenționați să automatizați producția de inele din sârmă, trimiteți lui Jinchun desenul produsului sau un eșantion, materialul, diametrul exact al sârmei sau dimensiunea profilului, dimensiunile finale ale inelului, toleranțele dimensionale, cerințele de sudură și volumul țintă de producție .
Pe baza acestor detalii, configurația mașinii poate fi evaluată în funcție de produsul și de cerințele dvs. reale de producție.
Cuprins
- Ce face o masina de formare si sudare a inelelor
- Proces pas cu pas: de la alimentarea cu sârmă până la obținerea unui inel sudat
- Cum echipamentele de formare controlează diametrul și rotunjimea inelului
- Parametrii sudurii și verificările calității îmbinărilor
- Sârmă rotundă, bară plană și considerații legate de material
- Aplicații în domeniul mobilierului, al articolelor de bucătărie, al articolelor de feronerie și al pieselor auto
- Ce informații ar trebui să pregătească cumpărătorii pentru un test cu eșantion?
- Concluzii finale: Consistența începe cu configurația corectă a mașinii