 EN


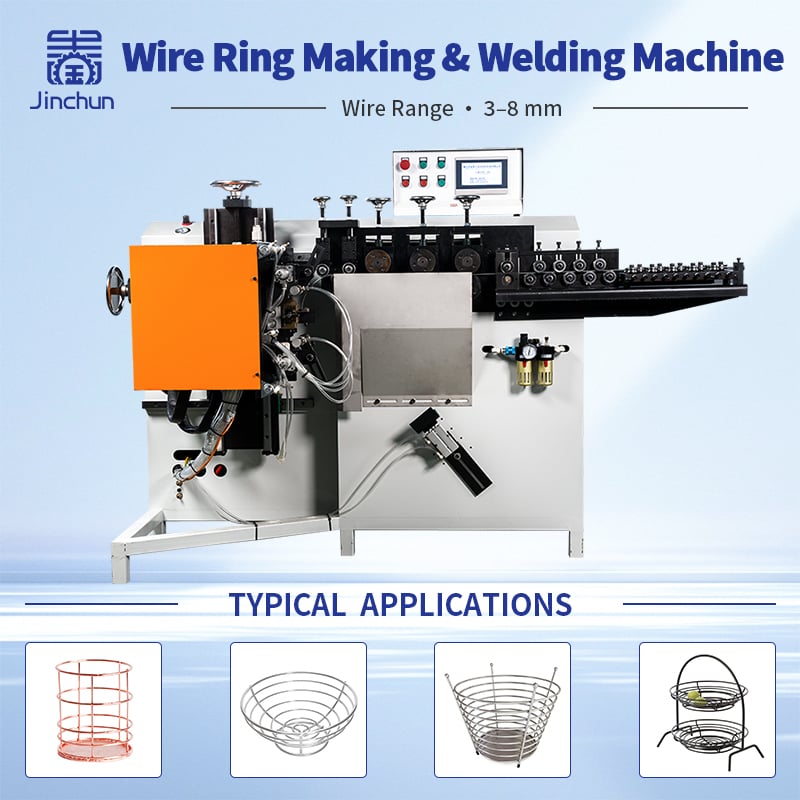
Yüksek hacimde tutarlı tel halka üretimi, bir tel parçasını sadece bir daireye bükmeden çok daha fazlasını gerektirir. Endüstriyel üretim için her halkanın ilk parçadan son parçaya kadar sabit bir çapa, iyi bir yuvarlaklık ve güvenilir kaynak kalitesi sağlaması gerekir.
AHalka Oluşturma Ekipmanı tel besleme, dairesel şekillendirme, kesme, uç konumlandırma ve karşıt uç kaynak işlemlerini tek bir sürekli üretim sürecinde birleştirir. Bu işlemleri koordine ederek üreticiler, elle müdahaleyi azaltabilir ve daha tekrarlanabilir sonuçlar elde edebilir.
Mobilya bileşenleri, mutfak eşyaları, donanım ürünleri, fan koruyucuları ve otomotiv parçaları üreten şirketler için ürün kalitesini korurken üretim hedeflerini karşılamak amacıyla doğru şekillendirme ve kaynak ekipmanını seçmek önemlidir.
Bu makale, sürecin nasıl işlediğini, kalıp ekipmanının halka çapı ve yuvarlaklığını nasıl etkilediğini, kaynak kalitesini neyin belirlediğini ve alıcıların bir makine çözümü talep etmeden önce hazırlamaları gereken bilgileri açıklar. 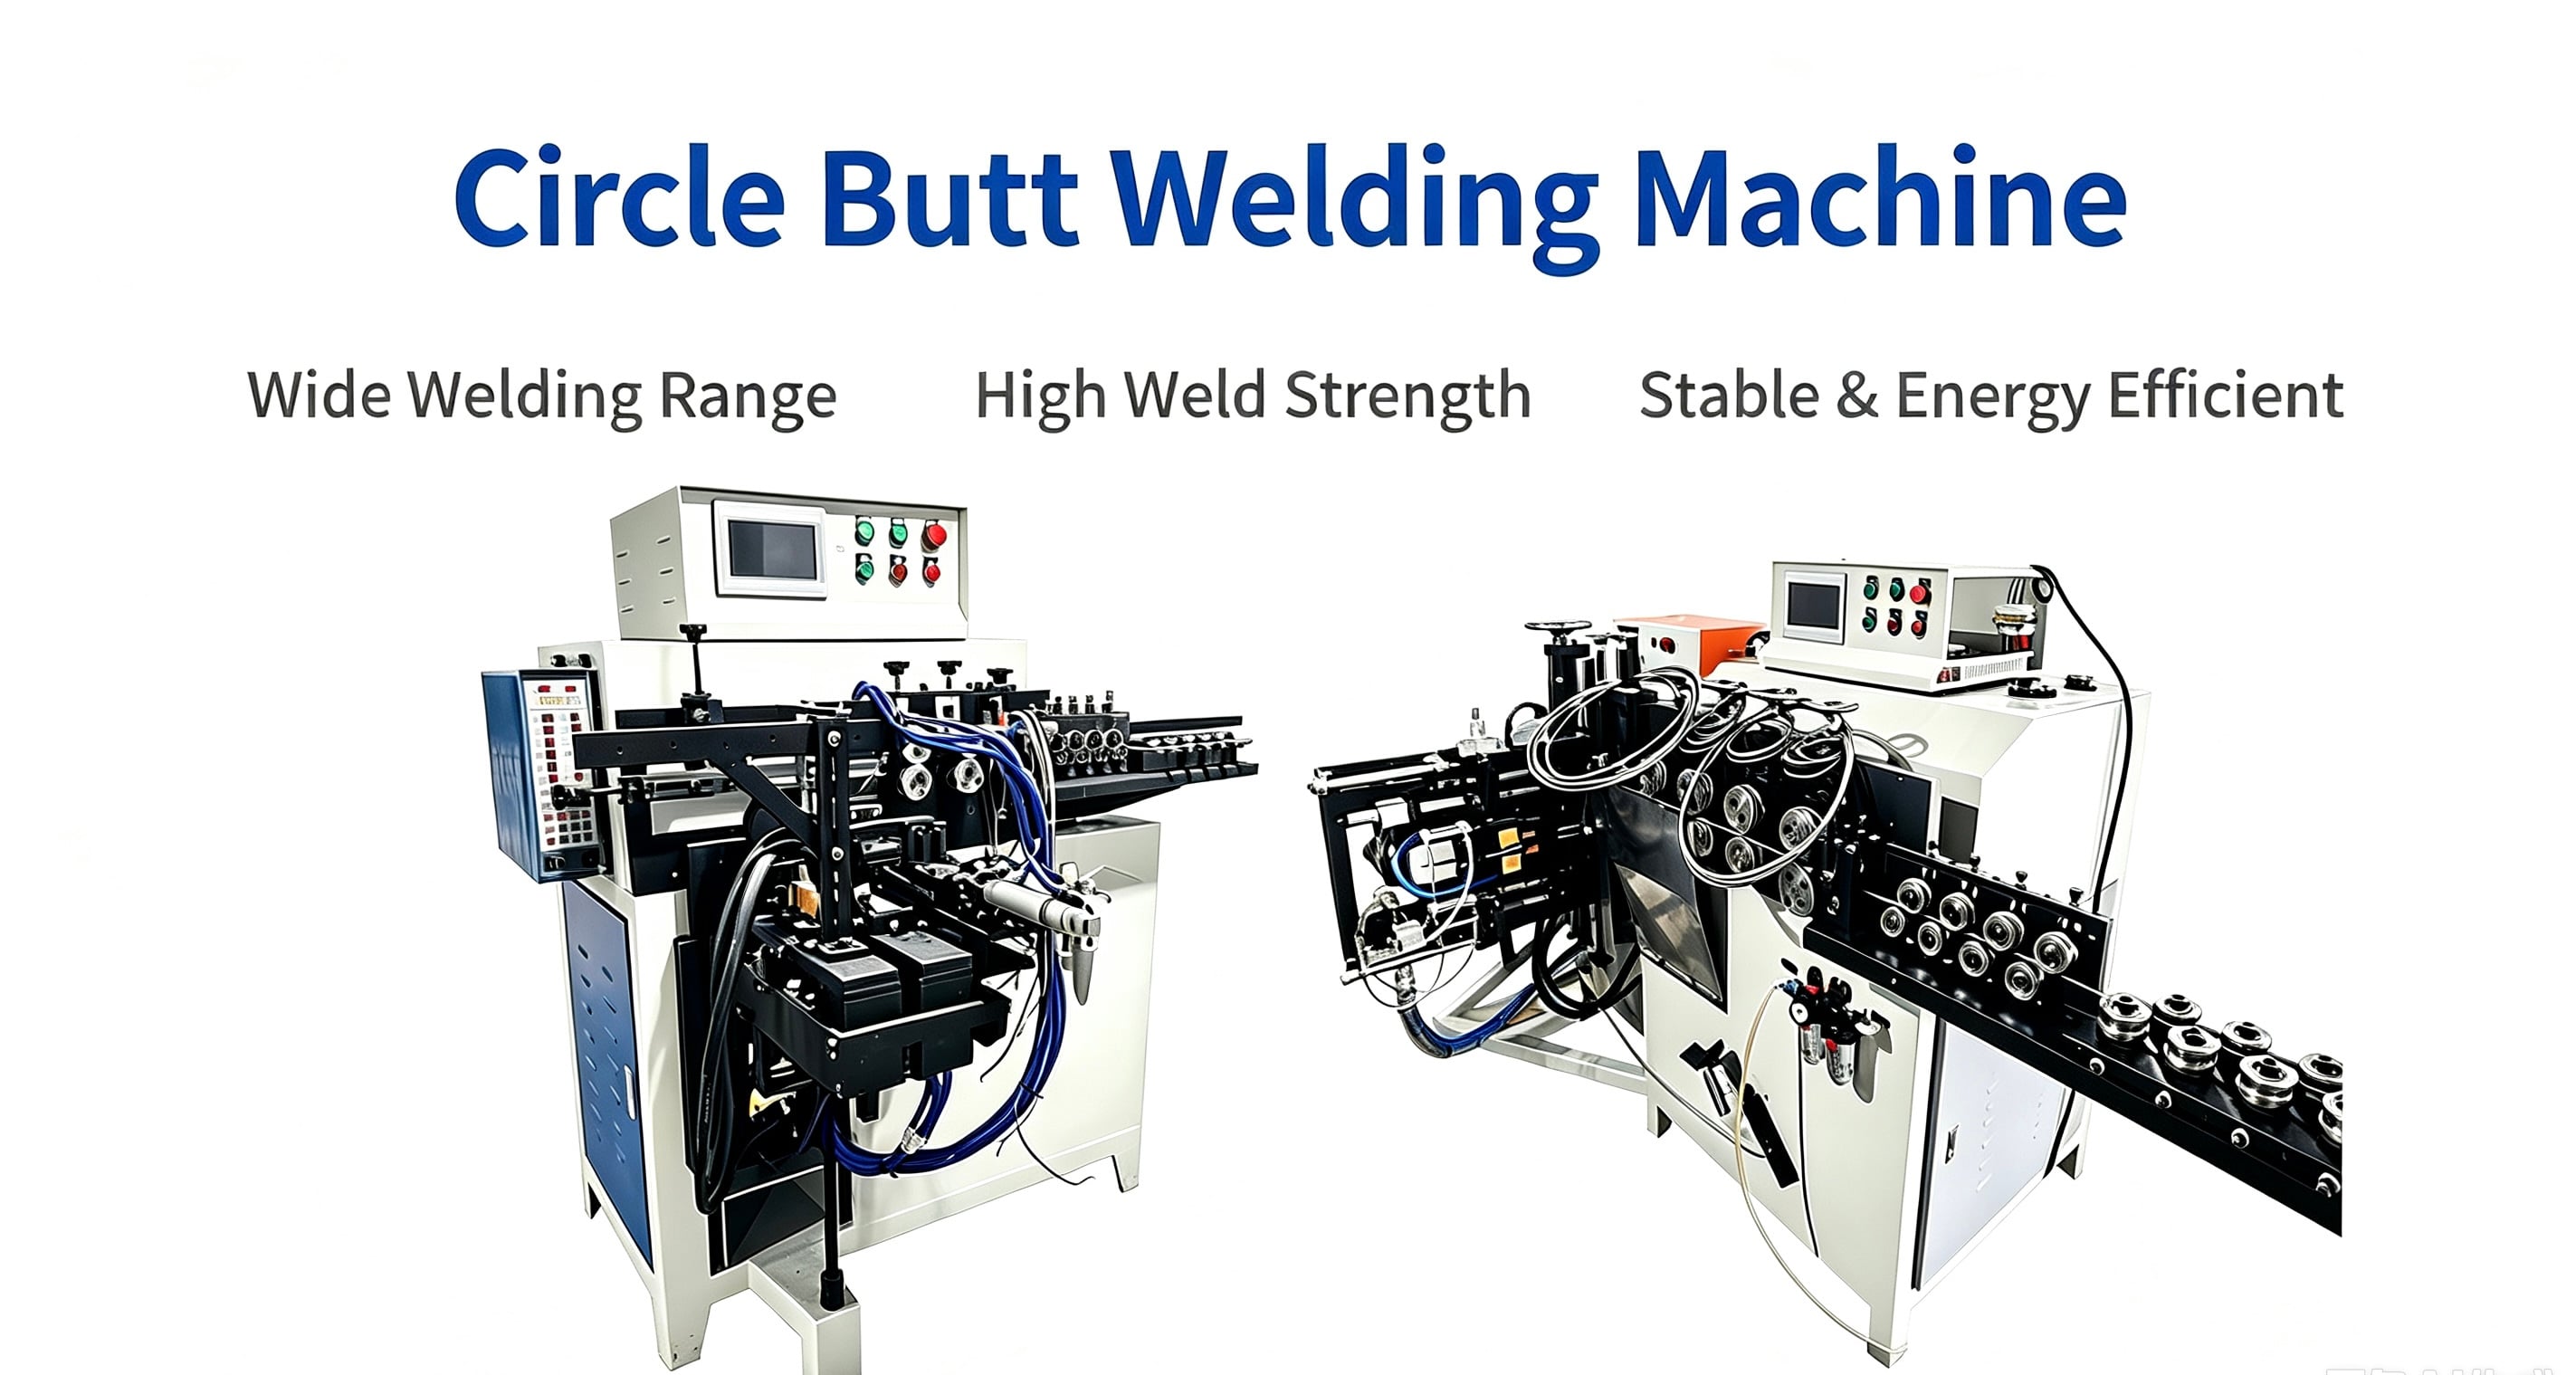
Bir Halka Şekillendirme ve Kaynak Makinesi Ne İşe Yarar
AHalka Oluşturma ve Kaynak Makinesi sürekli tel veya uygun metal profilleri, tamamlanmış kaynaklı halkalara dönüştürmek için tasarlanmıştır.
Üretim süreci genellikle beş temel aşamadan oluşur:
- Tel besleme
- Halka Oluşturma
- Kesme
- Uç konumlandırma
- Kenar Kaynaklama
Halkayı tek bir makinede şekillendirip elle başka bir kaynak istasyonuna aktarmak yerine, entegre bir sistem şekillendirme ve kaynak işlemlerini aynı üretim süreci içinde koordine eder.
Bu, işleme süresini azaltabilir ve üretim tutarlılığını artırabilir.
Gerçek makine konfigürasyonu ürün gereksinimlerine bağlıdır. Tel çapı, malzeme, halka çapı, profil şekli, kaynak gereksinimleri ve hedef üretim hacmi, uygun ekipmanın seçilmesinden önce dikkate alınması gereken faktörlerdir.
Örneğin, yuvarlak çelik tel ve düz çelik çubuk farklı şekillendirme kalıpları ve makine konfigürasyonları gerektirebilir. Paslanmaz çelik de karbon çelikten farklı şekillendirme ve kaynak parametreleri gerektirebilir.
Bu nedenle alıcılar, ürünün genel adı veya duyurulan çap aralığına dayanarak bir makine seçmek yerine gerçek ürün bilgilerini sağlamalıdır.
Tel Beslemesinden Kaynaklı Bir Halka Oluşturulmasına Kadar Adım Adım Süreç
Tipik bir otomatik halka üretim süreci, sürekli tel veya uygun çelik malzemeyle başlar ve tamamlanmış kaynaklı bir halka ile sona erer. 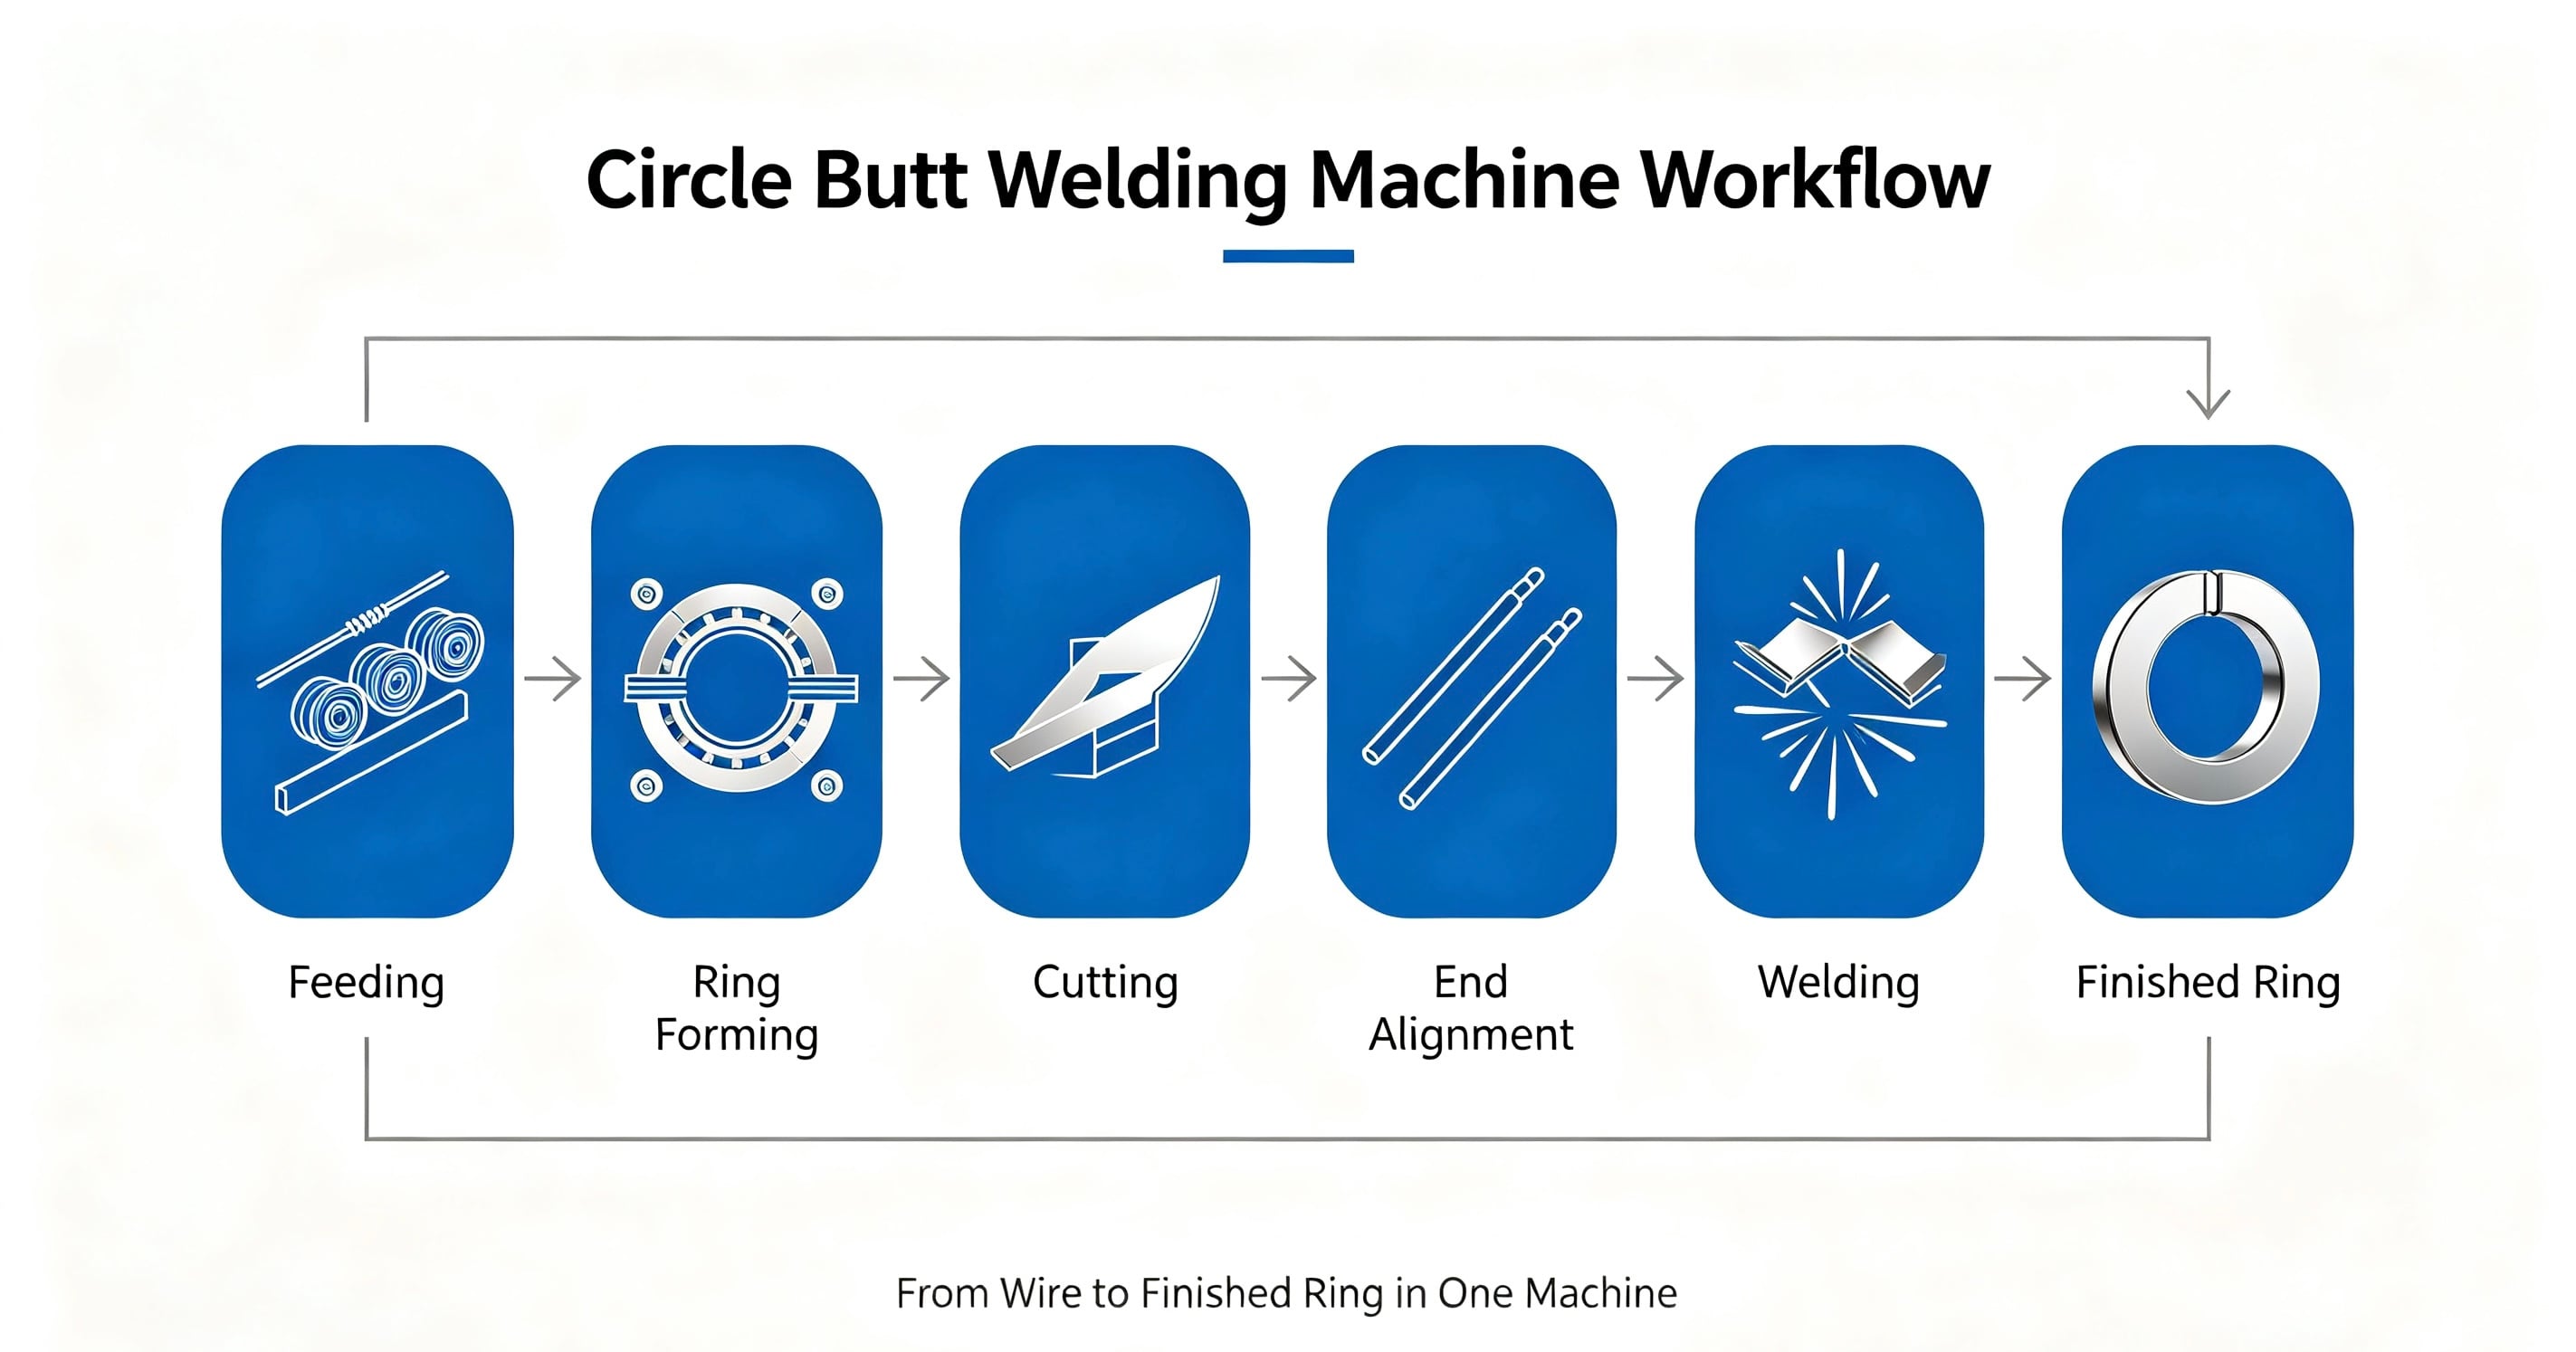
1. Kontrollü Tel Beslemesi
İlk adım, ham maddeyi şekillendirme sistemine beslemektir.
Stabil besleme, tutarsız malzeme hareketi son halka boyutlarını etkileyebileceğinden hayati öneme sahiptir. Kontrollü bir besleme sistemi, üretim süresince tekrarlanabilir malzeme konumlandırmasını korumaya yardımcı olur.
Bir makine seçmeden önce üreticiler, kesin tel çapını veya profil boyutlarını, malzeme türünü ve malzeme durumunu onaylamalıdır.
Yüksek hacimli üretim için stabil besleme aynı zamanda makinenin tutarlı çevrim sürelerini sürdürmesine de yardımcı olur.
2. Dairesel Şekillendirme
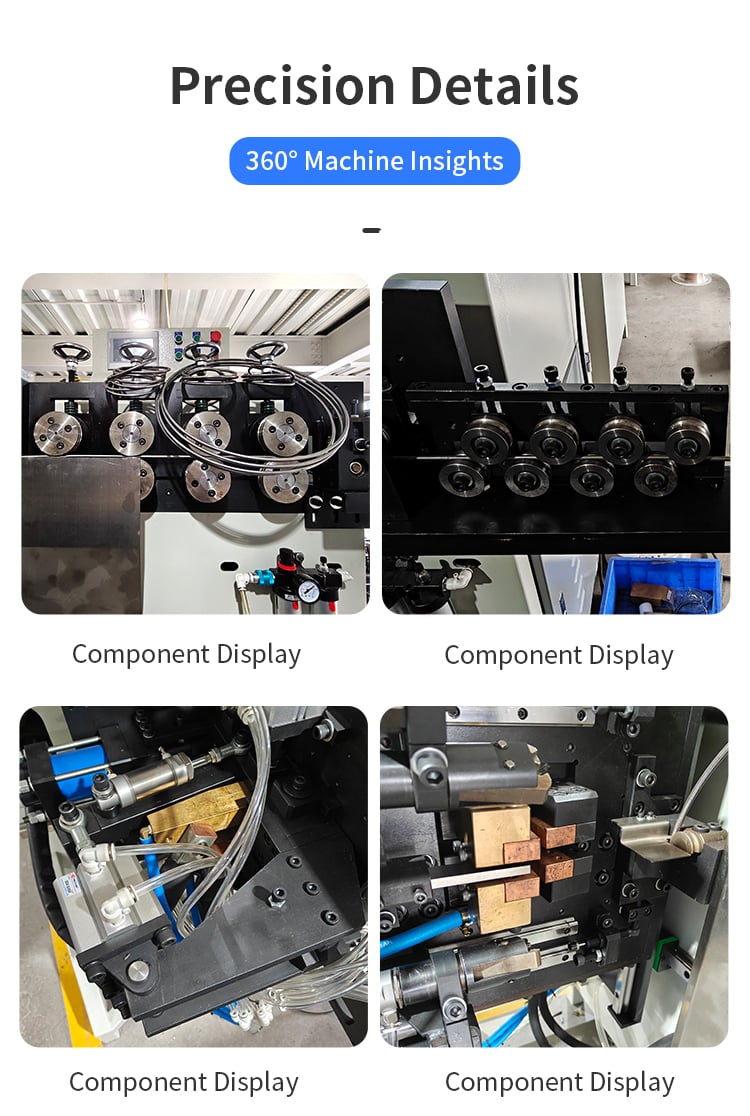
Beslemeden sonra tel, şekillendirme bölümüne geçer ve istenen halka şekline doğru kademeli olarak bükülür.
Şekillendirme donanımı, halkanın temel geometrisini belirler. Makine, malzemenin geri tepmesini dikkate alarak malzeme yolunu doğrudan kontrol etmelidir.
Bu, özellikle nispeten küçük çaplı halkalar üretildiğinde ya da nihai ürünün boyutsal toleransları çok sıkı olduğunda büyük önem taşır.
Uygun şekilde eşleştirilmiş bir şekillendirme sistemi, sürekli üretim sırasında tutarlı halka geometrisini korumaya yardımcı olabilir.
3. Gerekli Uzunluğa Kesme
Tel, gerekli şekillendirme uzunluğuna ulaştığında makine malzemeyi keser.
Kesme işlemi, ileride baştan-başa kaynakla birleştirilecek iki ucu oluşturur.
Kesme doğruluğu, kaynak öncesi halkanın düzgün şekilde kapanabilmesi açısından kritiktir. Şekillendirilmiş uzunluk tutarsızsa, iki uç doğru şekilde birleşmeyebilir; bu da hem halka geometrisini hem de kaynak dikişini etkileyebilir.
Dolayısıyla, şekillendirme doğruluğu ve kesme doğruluğu birlikte çalışmalıdır.
4. Uç Konumlandırma ve Hizalama
Kesme işleminden sonra halkanın iki ucu kaynak için konumlandırılır.
Doğru konumlandırma, kaynak döngüsü başlamadan önce iki ucun doğru şekilde birleşmesini sağlamak için yardımcı olur.
Yetersiz hizalama, düzensiz bir birleşim, deformasyon veya tutarsız kaynak kalitesine neden olabilir.
Otomatik üretimde, uç konumlandırmasının tekrarlanabilir olması özellikle önemlidir çünkü aynı işlem bir üretim partisinde yüzlerce veya binlerce kez gerçekleştirilmesi gerekir.
5. Baş Başa Kaynak
Son adım, halkanın iki ucunu baş başa kaynak yöntemiyle birleştirmektir.
Ahalka baş başa kaynak makinesi malzeme, tel çapı veya profili ve ürün gereksinimlerine göre uygun kaynak koşulları sağlamalıdır.
Kaynak işlemi, halka şekillendirme işleminden ayrı olarak değerlendirilmemelidir. Halkanın doğru çapa sahip olması bile, tutarsız bir kaynak dikişi nihai ürünü etkileyebilir.
Entegre şekillendirme ve kaynak sistemi, şekillendirme ve birleştirme işlemlerinin daha verimli şekilde koordine edilmesini sağlar.
Kalıplamanın Halka Çapını ve Yuvarlaklığını Nasıl Kontrol Ettiği
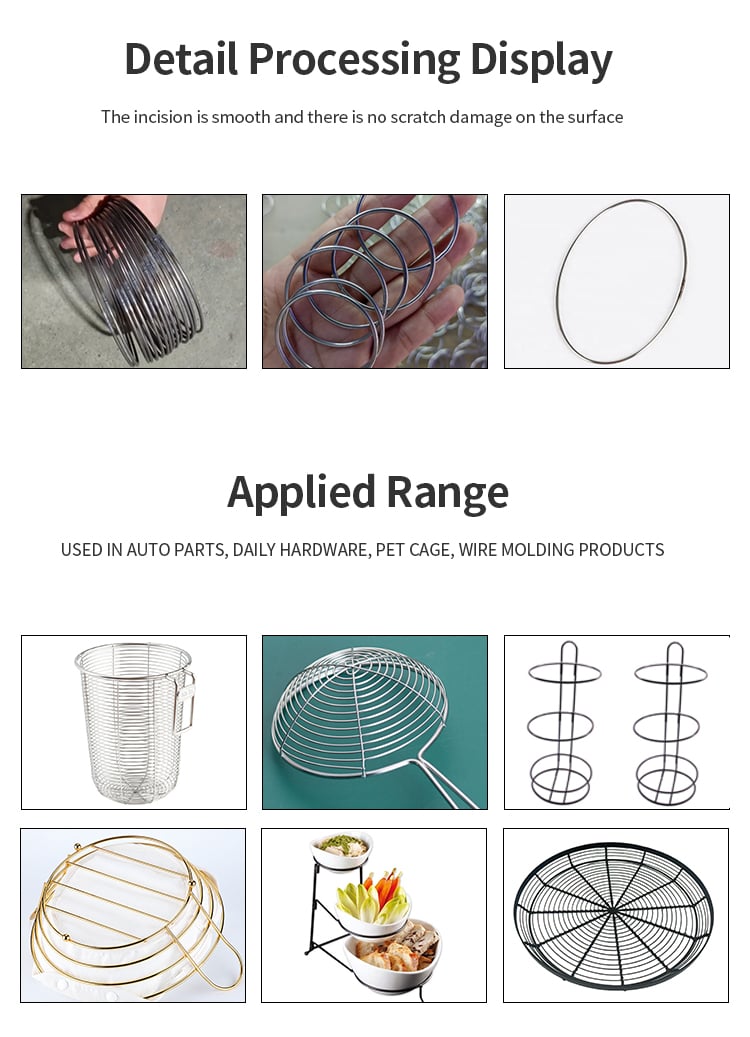
Alıcılar için en önemli sorulardan biri, bir makinenin tutarlı boyutlarda halkalar üretmesinin nasıl sağlanacağıdır.
Cevap, şekillendirme kalıplamasıyla başlar.
Kalıp, malzemenin bükülme sırasında izlediği yolu belirler. Geometrisi, makine ayarları ve malzeme özellikleriyle birlikte, nihai halka çapı ve yuvarlaklığı üzerinde doğrudan etkiye sahiptir.
Yüzük çapı
Gerekli halka çapı, makine seçimi öncesinde net bir şekilde tanımlanmalıdır.
Makine konfigürasyonuna bağlı olarak, farklı halka çapları üretmek için farklı kalıp sistemleri kullanılabilir.
Ancak, duyurulan çap aralığı yalnızca seçim kriteri olarak değerlendirilmemelidir. Gerçekleştirilebilir gerçek boyut, tel çapı, malzeme, profil şekli ve şekillendirme özellikleri gibi faktörlere bağlıdır.
Örneğin, belirli bir yuvarlak tel aralığı için tasarlanmış bir makine, düz çelik çubuk işlerken farklı bir ayar gerektirebilir.
Bu nedenle, satın alma işleminden önce ürün çizimini veya örneğini makine üreticisine göndermeniz önerilir.
Yuvarlaklık
Bir halka, doğru nominal çapa sahip olmasına rağmen hâlâ biraz oval veya çarpık olabilir.
Endüstriyel uygulamalar için dolayısıyla çap kadar yuvarlaklık da önemlidir.
Yuvarlaklığı etkileyebilecek birkaç faktör vardır:
- Şekillendirme takımlarının geometrisi
- Tel çapı
- Malzeme özellikleri
- Malzeme geri yayılması
- Besleme kararlılığı
- Oluşturma hızı
- Makine Ayarları
- Takım Koşulu
Uygun takım seçimi ve kararlı makine çalışması, bireysel halkalar arasındaki değişimi azaltmaya yardımcı olur.
Uygulamanın katı boyutsal gereksinimleri varsa, alıcılar halkanın çapı ve yuvarlaklığı için kabul edilebilir toleransı, halkanın yalnızca "tamamen yuvarlak" olması gerektiğini belirtmek yerine sağlamalıdır.
Kaynak Parametreleri ve Birleşim Kalitesi Kontrolleri
Kaynaklı birleşim, tamamlanmış bir halkanın kritik bir parçasıdır.
İyi bir kaynak işlemi, halkanın gereksiz şekilde deformasyona uğramasını en aza indirgeyerek tutarlı bir birleşme kalitesi sağlamalıdır.
Kaynak sonuçları, aşağıdaki faktörler de dahil olmak üzere birkaç etken tarafından etkilenebilir:
- Malzeme Türü
- Telin çapı veya profili boyutu
- Kaydırma Akımı
- Kaydırma zamanı
- Kaynaklama basıncı
- Uç hizalaması
- Temas durumu
- Üretim Hızı
Doğru parametreler, gerçek ürün ve malzemeye göre belirlenmelidir.
Alıcılar Ne Kontrol Etmelidir?
Kaynak işleminden sonra üreticiler, tamamlanmış halkaları kendi kalite gereksinimlerine göre değerlendirebilir.
Önemli kontroller şunları içerebilir:
Kaynak Birleşimi Hizalaması:
Kaynak işleminden sonra iki uç doğru konumda mı?
Kaynak görünümü:
Kaynaklı alan halkadan halkaya görsel olarak tutarlı mı?
Eklem gücü:
Kaynaklı bölüm, uygulamanın mekanik gereksinimlerine dayanabilir mi?
Halka geometrisi:
Kaynak işlemi kabul edilemez deformasyona neden oluyor mu?
Tekrarlanabilirlik:
Makine, sürekli üretim sırasında kararlı şekillendirme ve kaynak kalitesini koruyabiliyor mu?
Bu nedenle, bir makineyi yalnızca katalog özelliklerine göre seçmekten ziyade örnek testleri yapmak genellikle daha faydalıdır.
Yuvarlak Tel, Düz Çubuk ve Malzeme Hususları
Tel halkalar farklı çelik malzemelerden ve profillerden üretilebilir. Malzeme ve kesit alanı, şekillendirme ve kaynak sürecini doğrudan etkiler.
Onaylanması gereken en önemli bilgiler şunlardır: malzeme türü, tel çapı veya profil boyutları, halka boyutu ve kaynak gereksinimleri.
Yuvarlak tel
Yuvarlak çelik tel şu amaçlar için yaygın olarak kullanılır:
- Mobilya bileşenleri
- Mutfak sepetleri
- Mutfak rafları
- Fan Koruyucuları
- Donanım ürünleri
- Tel iskeletler
- Ev ürünleri
Farklı tel çapları farklı şekillendirme ayarları ve takımlar gerektirebilir.
Bu nedenle alıcılar, yalnızca yaklaşık bir aralık vermek yerine kesin tel çapını belirtmelidir.
Düz çelik çubuk
Bazı halka şeklindeki ürünler yuvarlak tel yerine düz çelik barlardan üretilir.
Bu durumda malzemenin genişliği ve kalınlığı dikkate alınmalıdır.
Eğme yönü, profil boyutları, malzeme özellikleri ve bitmiş halka boyutu, hepsi takım seçimi üzerinde etkili olabilir.
Yuvarlak tel için uygun olan bir makine konfigürasyonu, her düz bar uygulaması için otomatik olarak uygun kabul edilmemelidir.
Karbon Çelik, Paslanmaz Çelik ve Galvanizli Çelik Tel
Farklı çelik malzemelerin şekillendirme ve kaynak özellikleri farklı olabilir.
Karbon çelik, paslanmaz çelik ve galvanizli çelik tel, malzeme özelliklerine ve yüzey durumlarına göre farklı makine ayarları gerektirebilir.
Paslanmaz çelik uygulamaları, görünüm ve kaynak kalitesi üzerinde ek vurgu yapabilirken, galvanizli telin kaynak işlemi sırasında yüzey kaplamasının uygun şekilde dikkate alınması gerekir.
Dolayısıyla nihai makine konfigürasyonu, gerçek malzeme sınıfına, profil boyutlarına ve ürün gereksinimlerine göre belirlenmelidir.
Mobilya, mutfak eşyaları, donanım ve otomotiv parçalarında uygulamalar
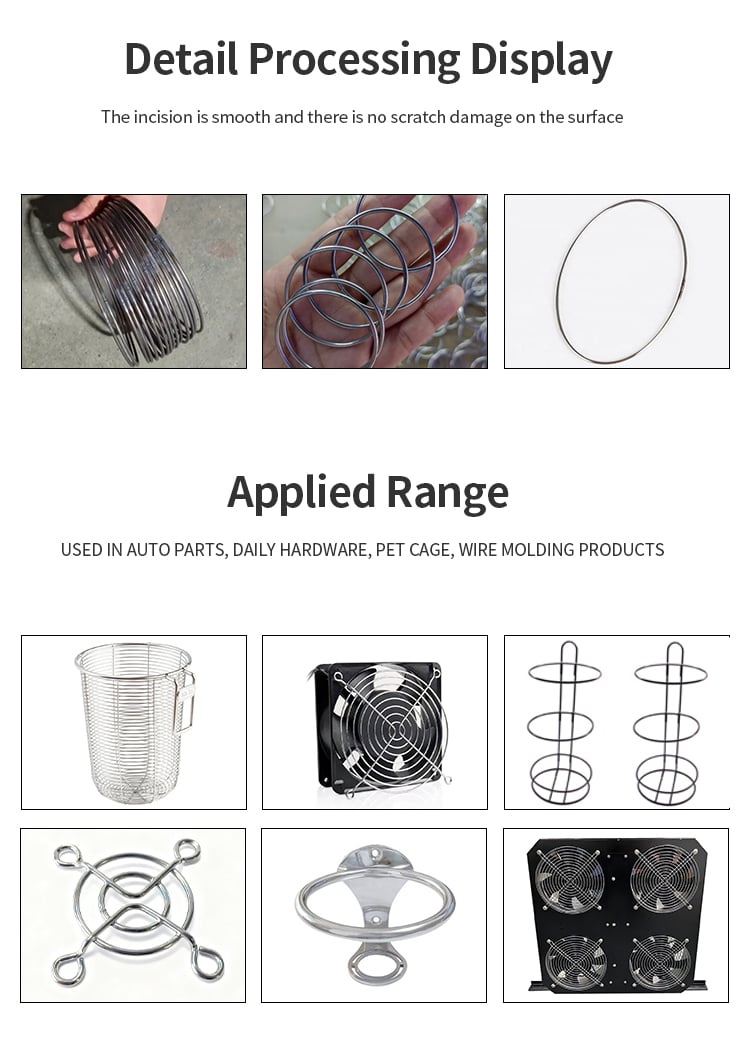
Tel halkalar ve dairesel çerçeveler, endüstriyel ve tüketici ürünlerinin geniş bir yelpazesinde kullanılır.
Mobilya
Mobilya üreticileri, kaynaklı tel halkaları sandalyelerde, taburelerde, masalarda ve diğer metal mobilyalarda yapısal veya destekleyici bileşen olarak kullanabilirler.
Tutarlı halka boyutları, montaj doğruluğunu ve ürün görünümünü iyileştirmeye yardımcı olabilir.
Mutfak eşyaları
Tel halkalar, mutfak sepetleri, raf sistemleri, ocak aksesuarları, süzgeçler ve diğer ev ürünleriyle yaygın olarak bulunur.
Bu uygulamalar için üreticiler, boyutsal tutarlılık, kaynak mukavemeti ve bitmiş eklemenin görünümü arasında denge kurmak zorunda kalabilir.
Donanım
Donanım üreticileri, çeşitli dairesel çerçeveler, halkalar ve şekillendirilmiş tel bileşenleri üretebilir.
Üretim miktarları arttıkça, otomasyon tekrarlayan elle şekillendirme ve kaynak işlemlerini azaltmaya yardımcı olabilir.
Otomotiv ve motosiklet parçaları
Dairesel tel ve çelik çubuk bileşenleri ayrıca otomotiv ve motosiklet uygulamalarında da kullanılabilir.
Bu ürünler, boyutsal doğruluk, tekrarlanabilirlik ve kaynak mukavemeti açısından daha sıkı gereksinimlere sahip olabilir.
Makine bu nedenle yalnızca üretim hızına göre değil, belirli çizim ve kalite gereksinimlerine göre seçilmelidir.
Alıcılar Bir Örnek Denemesi İçin Hangi Bilgileri Hazırlamalıdır?
Eğer bir şey arıyorsanız tel yüzük yapma makinesi ayrıntılı ürün bilgisi sağlayarak üreticinin daha uygun bir konfigürasyon önermesine yardımcı olursunuz.
Doğru makine seçimi için genellikle "tel halka" gibi bir ürün adı yeterli değildir.
1. Ürün çizimi veya örnek
Teknik çizim, en iyi başlangıç noktasıdır.
Çizimde halkanın çapı, malzeme profili ve diğer önemli boyutlar gösterilmelidir.
Çizim mevcut değilse, net fotoğraflar ve fiziksel numuneler de ilk değerlendirmeye yardımcı olabilir.
2. malzeme
Mümkün olduğunca kesin malzemeyi belirtin.
Örneğin:
- Karbon çelik
- Paslanmaz çelik
- Galvanizli Çelik Tel
- Diğer uygun çelik malzemeler
Malzeme sınıfını biliyorsanız, sorgunuzla birlikte belirtin.
3. Tel Çapı veya Profil Boyutu
Yuvarlak tel için tam çapı belirtin.
Düz çubuk için hem genişliği hem de kalınlığı belirtin.
Örneğin, "3 mm karbon çelik tel" ifadesi, yalnızca "çelik tel" demekten çok daha fazla yararlı bilgi sağlar.
4. Bitmiş Halka Çapı
Gerekli bitmiş halka çapını belirtin.
Ürün çiziminize bağlı olarak bu, dış çap, iç çap ya da başka bir tanımlanmış boyut olabilir.
Boyutsal doğruluk önemliyse, kabul edilebilir toleransı da belirtin.
5. Kaynak Gereksinimleri
Makine tedarikçinize kaynaklı birleştirmeden ne beklediğinizi açıklayın.
Örneğin:
- Gerekli birleşme mukavemeti
- Kaynak Gözü Çıkışı
- Kabul edilebilir maksimum kaynak deformasyonu
- Ek işlemenin gerekip gerekmediği
Bu gereksinimler, kaynak konfigürasyonunu ve makine ayarlarını etkileyebilir.
6. Hedef Üretim
Üretim hacmi, başka bir temel faktördür.
Beklenen çıktı miktarınızı belirtin, örneğin:
- Dakikada halka sayısı
- Saatte halka sayısı
- Vardiyada halka sayısı
- Günlük halka sayısı
Bu bilgilerle tedarikçi, gerekli makine konfigürasyonunu ve üretim kapasitesini daha doğru değerlendirebilir.
Son Düşünceler: Tutarlılık, Doğru Makine Konfigürasyonuyla Başlar
Sabit bir halka üretmek, sadece telin dairesel bir şekle bükülmesiyle ilgili değildir.
Besleme sistemi, şekillendirme kalıpları, kesme doğruluğu, uç hizalaması ve kaynak parametreleri hepsi nihai sonuca katkı sağlar.
Doğru şekilde yapılandırılmış bir halka Oluşturma ve Kaynak Makinesi bu süreçleri tekrarlanabilir bir üretim iş akışına entegre edebilir; böylece üreticiler, manuel işlemi azaltırken halka çapı, yuvarlaklık ve kaynak kalitesi gibi özelliklerde tutarlılığı koruyabilir.
Tel halka üretimini otomatikleştirmeyi planlıyorsanız, Jinchun’a lütfen ürün çiziminizi veya numunenizi, malzemenizi, tam tel çapını veya profil boyutunu, bitmiş halka boyutlarını, boyutsal toleransları, kaynak gereksinimlerini ve hedef üretim hacmini .
Gerekli bu bilgilerle makine konfigürasyonu, gerçek ürününüz ve üretim ihtiyaçlarınıza göre değerlendirilebilir.
İçindekiler Tablosu
- Bir Halka Şekillendirme ve Kaynak Makinesi Ne İşe Yarar
- Tel Beslemesinden Kaynaklı Bir Halka Oluşturulmasına Kadar Adım Adım Süreç
- Kalıplamanın Halka Çapını ve Yuvarlaklığını Nasıl Kontrol Ettiği
- Kaynak Parametreleri ve Birleşim Kalitesi Kontrolleri
- Yuvarlak Tel, Düz Çubuk ve Malzeme Hususları
- Mobilya, mutfak eşyaları, donanım ve otomotiv parçalarında uygulamalar
- Alıcılar Bir Örnek Denemesi İçin Hangi Bilgileri Hazırlamalıdır?
- Son Düşünceler: Tutarlılık, Doğru Makine Konfigürasyonuyla Başlar