 EN


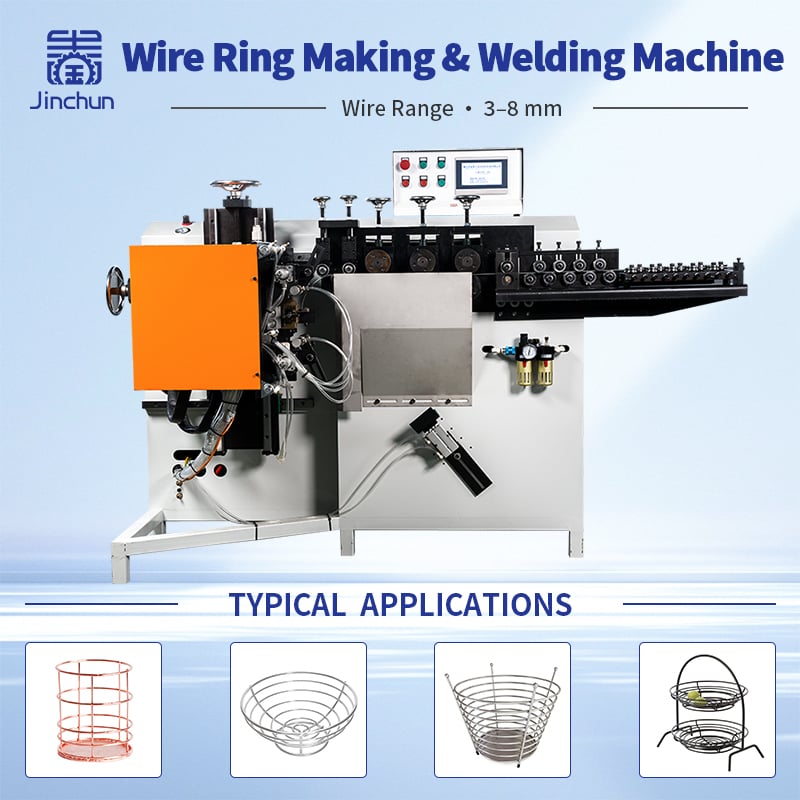
Производство однородных проволочных колец в больших объёмах требует значительно больше, чем просто изгибание отрезка проволоки в кольцо. Для промышленного производства каждый элемент должен сохранять стабильный диаметр, хорошую округлость и надёжное качество сварного соединения — от первого до последнего изделия.
AОборудование для формовки колец объединяет подачу проволоки, формирование круга, резку, позиционирование концов и стыковую сварку в единый непрерывный производственный процесс. Согласованная работа этих операций позволяет сократить ручное вмешательство и добиться более воспроизводимых результатов.
Для компаний, выпускающих компоненты мебели, кухонную посуду, фурнитуру, защитные решётки для вентиляторов и автокомплектующие, выбор подходящего оборудования для формовки и сварки имеет решающее значение для поддержания качества продукции при соблюдении плановых объёмов выпуска.
В этой статье объясняется, как работает процесс, как оснастка влияет на диаметр и округлость кольца, какие факторы определяют качество сварки и какую информацию покупателям следует подготовить перед запросом решения в виде станка. 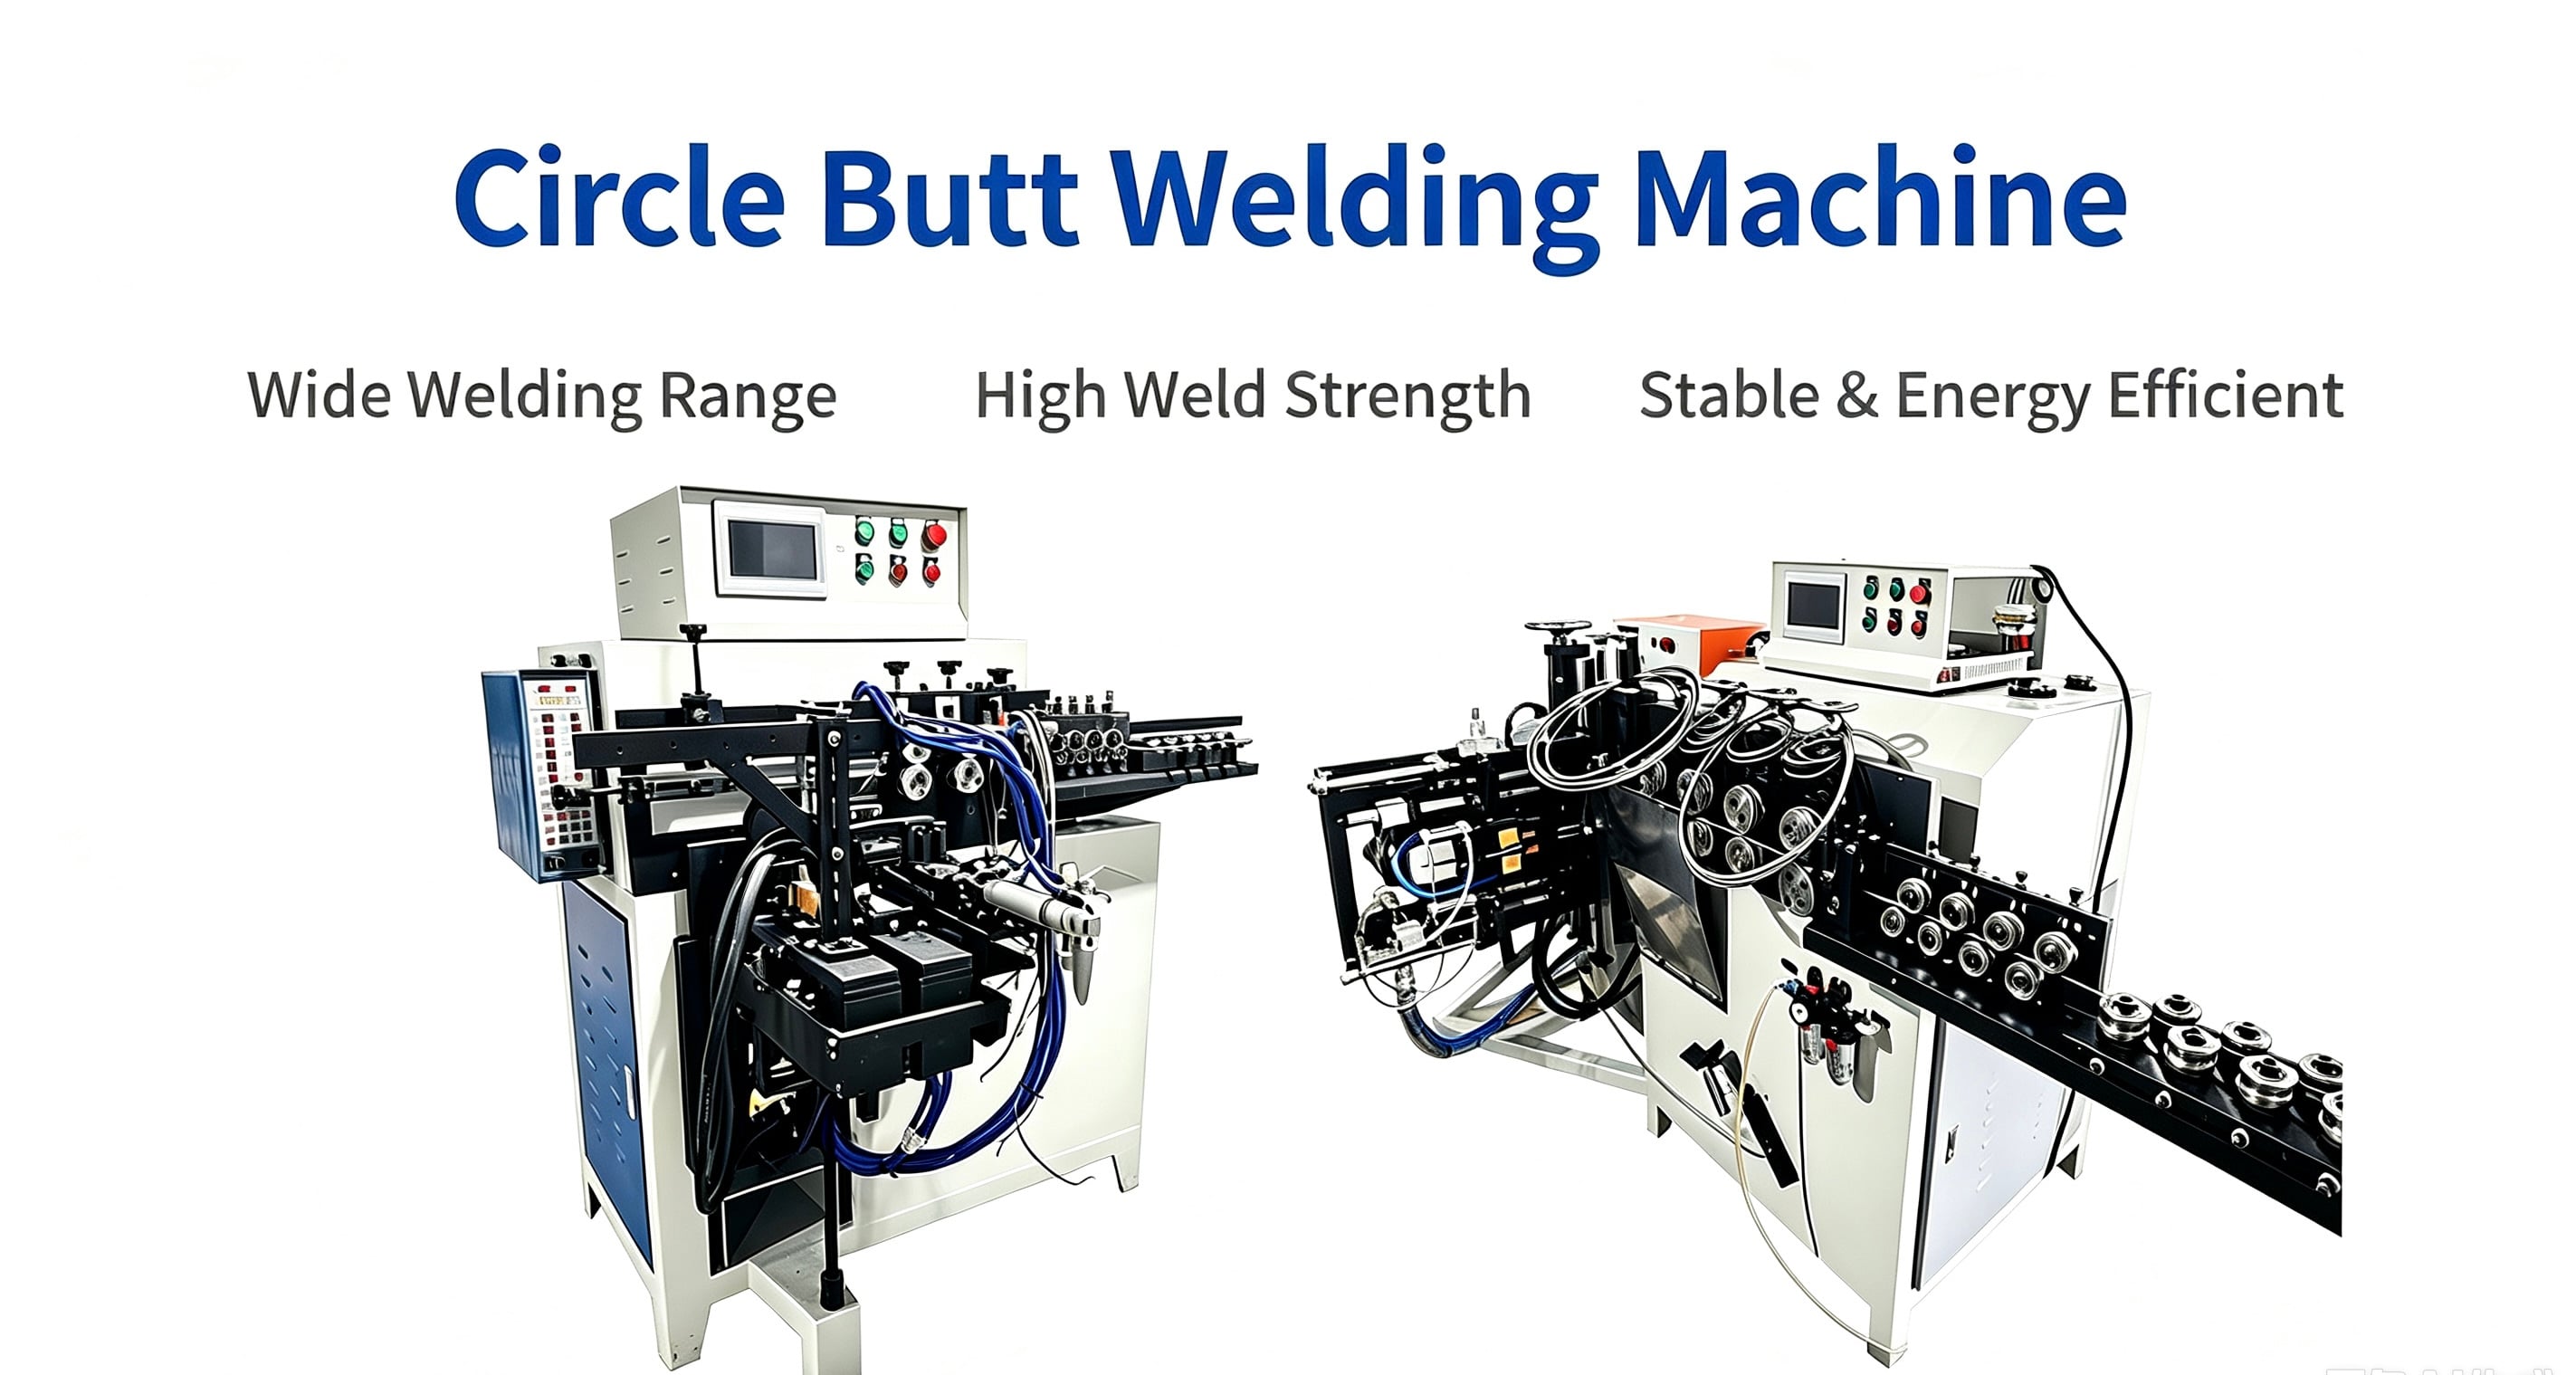
Что делает станок для формовки и сварки колец
AМашина для формовки и сварки колец предназначен для преобразования непрерывной проволоки или подходящих металлических профилей в готовые сварные кольца.
Производственный процесс, как правило, включает пять ключевых этапов:
- Подача проволоки
- Формование кольца
- Резка
- Позиционирование концов
- Сварка对接
Вместо формирования кольца на одном станке с последующей ручной передачей его на другую сварочную станцию интегрированная система координирует процессы формовки и сварки в рамках одного производственного цикла.
Это позволяет сократить время обработки и повысить стабильность производства.
Фактическая конфигурация станка зависит от требований к изделию. Перед выбором соответствующего оборудования необходимо учитывать диаметр проволоки, материал, диаметр кольца, форму профиля, требования к сварке и целевой объём производства.
Например, круглая стальная проволока и плоская стальная полоса могут потребовать различного оснащения для формовки и разных конфигураций станков. Для нержавеющей стали также могут потребоваться иные параметры формовки и сварки по сравнению с углеродистой сталью.
По этой причине покупателям следует предоставлять фактическую информацию о продукте, а не выбирать станок только по общему названию или заявленному диаметральному диапазону.
Пошаговый процесс: от подачи проволоки до сварного кольца
Типичный автоматический процесс производства колец начинается с непрерывной проволоки или подходящего стального материала и заканчивается готовым сварным кольцом. 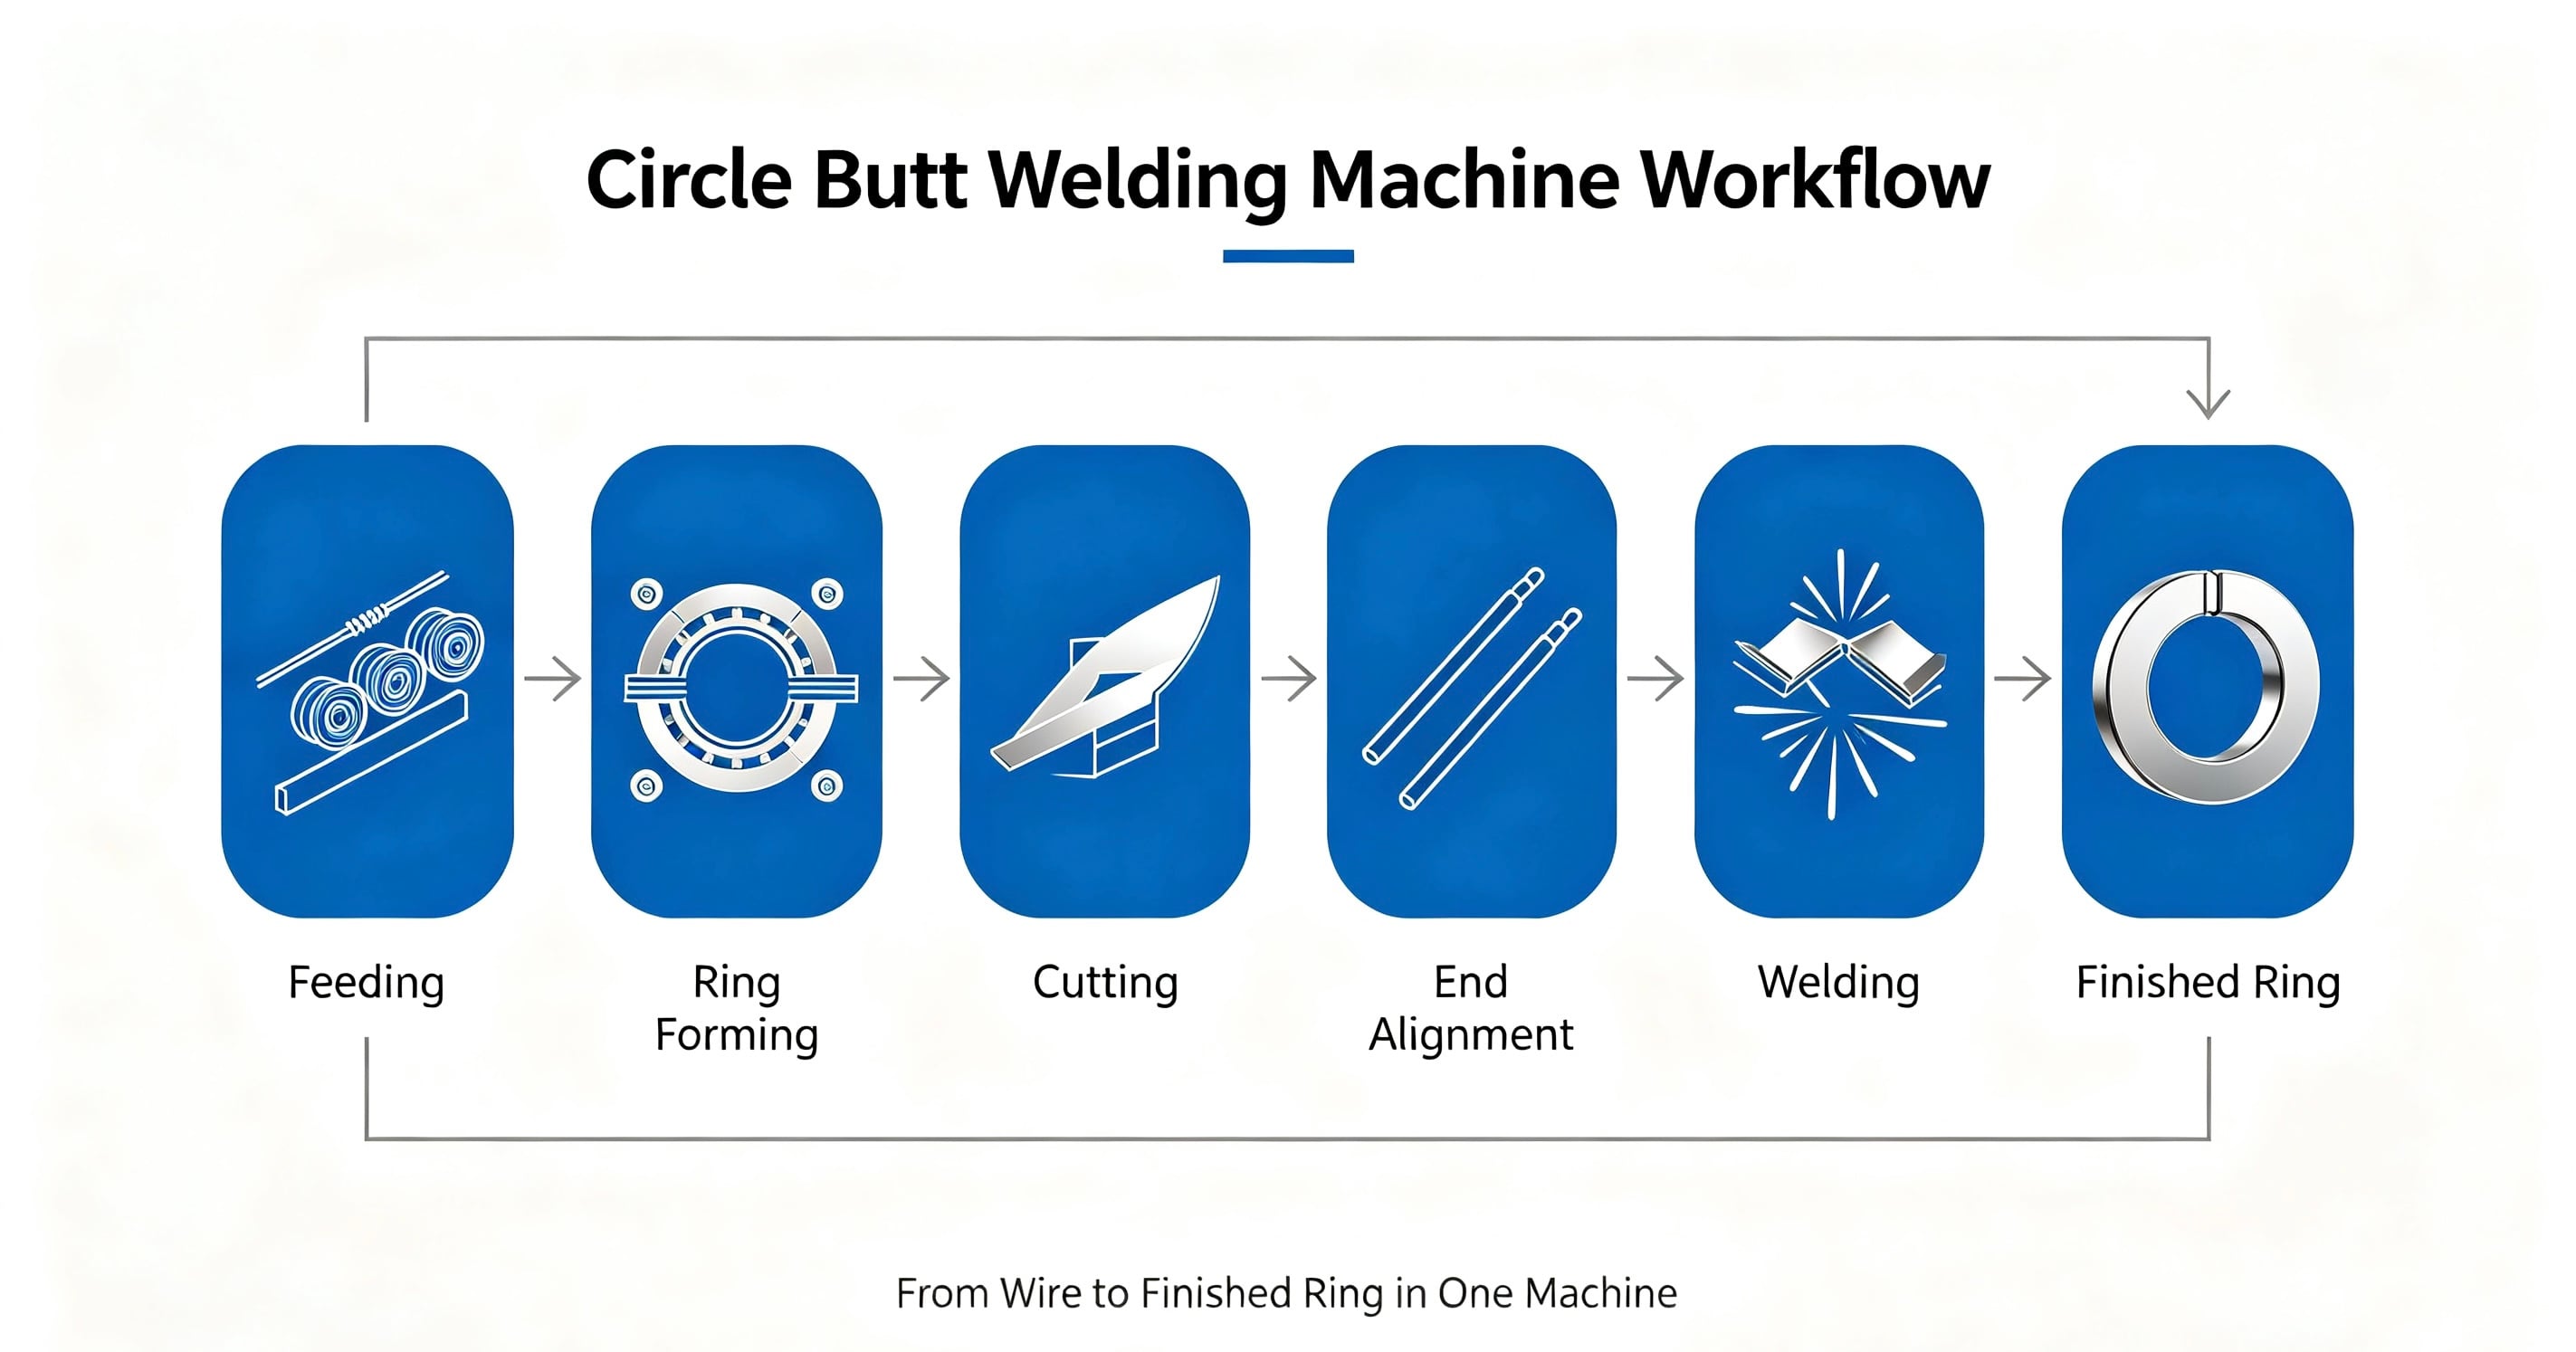
1. Контролируемая подача проволоки
Первый шаг — подача исходного материала в формовочную систему.
Стабильная подача имеет решающее значение, поскольку нестабильное перемещение материала может повлиять на конечные габариты кольца. Система контролируемой подачи обеспечивает повторяемое позиционирование материала на протяжении всего производственного цикла.
Прежде чем выбирать станок, производители должны уточнить точный диаметр проволоки или размеры профиля, тип материала и его состояние.
Для высокопроизводительного производства стабильная подача также способствует поддержанию постоянной продолжительности циклов работы станка.
2. Формование в кольцо
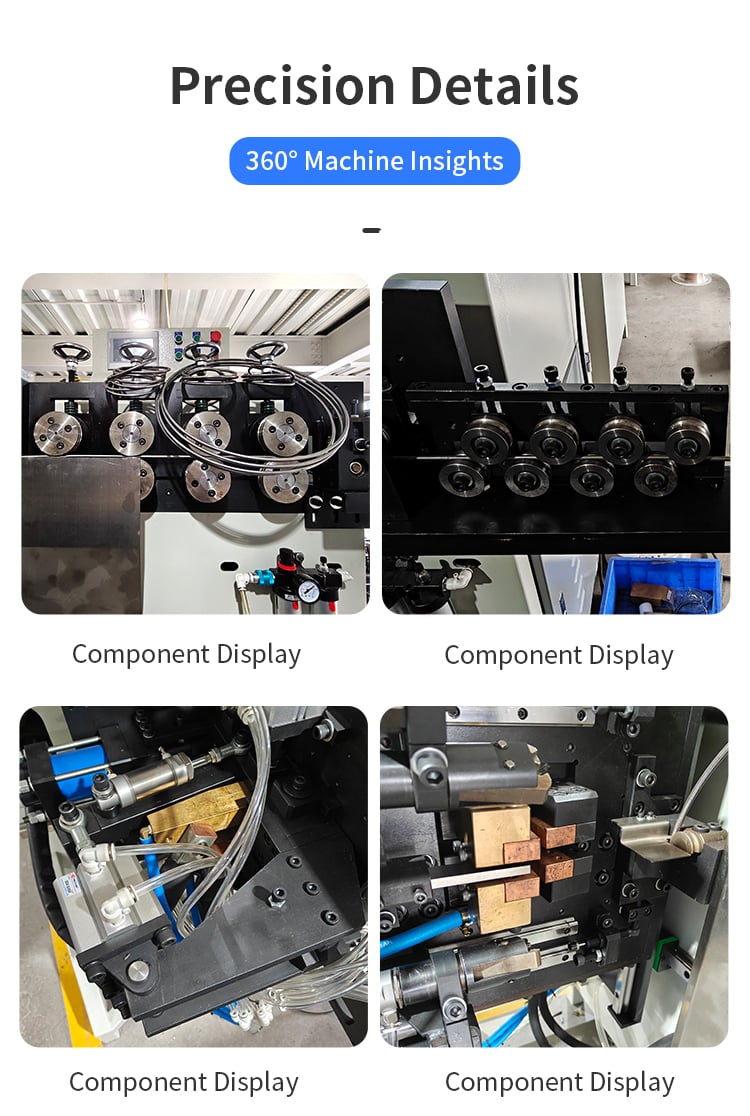
После подачи проволока проходит через формовочную секцию и постепенно изгибается в требуемую кольцевую форму.
Формовочная оснастка определяет базовую геометрию кольца. Станок должен точно контролировать траекторию движения материала с учётом упругого восстановления материала.
Это особенно важно при производстве колец с относительно малыми диаметрами или когда готовое изделие имеет строгие требования к размерам.
Правильно подобранная формовочная система помогает поддерживать стабильную геометрию колец в течение непрерывного производства.
3. Отрезка до требуемой длины
Как только проволока достигает требуемой формовочной длины, станок отрезает материал.
Операция отрезки создаёт два конца, которые впоследствии соединяются стыковой сваркой.
Точность отрезки важна, поскольку перед сваркой готовое кольцо должно замкнуться корректно. При нестабильной формовочной длине два конца могут не совпасть должным образом, что повлияет как на форму кольца, так и на качество сварного шва.
Поэтому точность формовки и точность резки должны работать совместно.
4. Позиционирование и выравнивание концов
После резки два конца кольца позиционируются для сварки.
Точное позиционирование помогает обеспечить правильное сопряжение двух концов до начала цикла сварки.
Неправильное выравнивание может привести к неравномерному соединению, деформации или нестабильному качеству сварки.
Для автоматизированного производства воспроизводимое позиционирование концов особенно важно, поскольку одна и та же операция должна выполняться сотни или тысячи раз в ходе одного производственного цикла.
5. Стыковая сварка
Завершающим этапом является соединение двух концов кольца методом стыковой сварки.
Aстыковое кольцо сварочный аппарат должен обеспечивать подходящие условия сварки в зависимости от материала, диаметра проволоки или профиля, а также требований к изделию.
Сварочный процесс не следует рассматривать отдельно от формовки кольца. Даже если диаметр кольца соответствует заданным параметрам, неоднородный сварной шов может повлиять на готовое изделие.
Интегрированная система формовки и сварки позволяет более эффективно координировать процессы формовки и соединения.
Как оснастка контролирует диаметр и круглость кольца
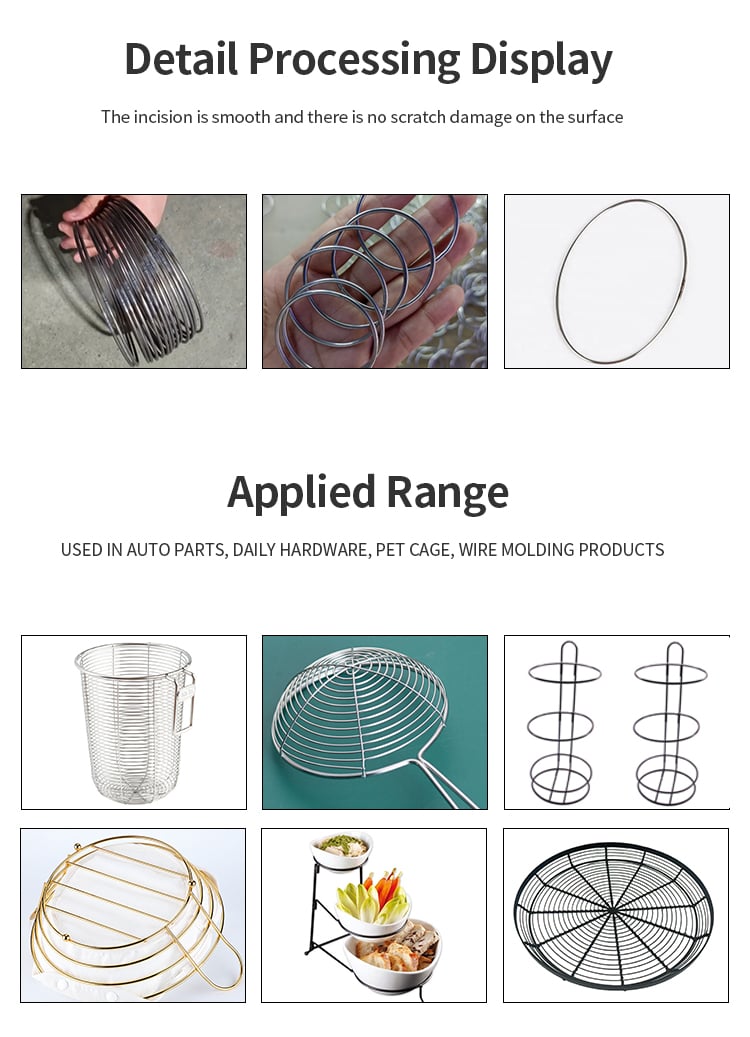
Один из наиболее важных вопросов для покупателей — каким образом станок обеспечивает стабильные размеры колец.
Ответ начинается с формовочной оснастки.
Оснастка определяет траекторию движения материала при гибке. Её геометрия в сочетании с настройками станка и характеристиками материала напрямую влияет на конечные диаметр и круглость кольца.
Диаметр кольца
Требуемый диаметр кольца должен быть чётко определён до выбора станка.
В зависимости от конфигурации станка могут использоваться различные системы оснастки для производства колец с разными диаметрами.
Однако заявленный диапазон диаметров не следует рассматривать как единственный критерий выбора. Фактически достижимый размер зависит от таких факторов, как диаметр проволоки, материал, форма профиля и особенности формовки.
Например, станок, предназначенный для обработки круглой проволоки в определённом диапазоне, может потребовать иной настройки при работе с плоским стальным прутком.
Поэтому перед покупкой рекомендуется направить производителю станка чертёж изделия или образец.
Округлость
Кольцо может иметь правильный номинальный диаметр, но при этом быть слегка овальным или деформированным.
Для промышленных применений округлость, таким образом, может быть столь же важна, как и диаметр.
На округлость кольца могут влиять несколько факторов:
- Геометрия инструмента для формовки
- Диаметр провода
- Свойства материала
- Упругое восстановление материала
- Стабильность подачи
- Скорость формования
- Настройки машины
- Состояние инструмента
Правильный подбор инструмента и стабильная работа станка способствуют снижению разброса параметров между отдельными кольцами.
Если к изделию предъявляются строгие требования по габаритным размерам, покупатели должны указать допустимые отклонения по диаметру и круглости кольца вместо простого указания того, что кольцо должно быть «идеально круглым».
Параметры сварки и проверка качества соединения
Сварное соединение является критически важной частью готового кольца.
Хороший процесс сварки должен обеспечивать стабильное качество соединения при минимально возможной нежелательной деформации кольца.
Результаты сварки могут зависеть от нескольких факторов, включая:
- Тип материала
- Диаметр проволоки или размер профиля
- Сварочный ток
- Время сварки
- Давление сварки
- Совмещение концов
- Условия контакта
- Производственная скорость
Правильные параметры следует определять с учётом конкретного изделия и материала.
На что должны обращать внимание покупатели?
После сварки производители могут оценивать готовые кольца в соответствии со своими собственными требованиями к качеству.
Важные проверки могут включать:
Выравнивание соединения:
Правильно ли расположены два конца после сварки?
Внешний вид сварного шва:
Визуально ли сварная зона одинакова от кольца к кольцу?
Прочность соединений:
Сварной участок способен ли выдерживать механические требования конкретного применения?
Геометрия кольца:
Приводит ли процесс сварки к недопустимой деформации?
Повторяемость:
Способна ли машина поддерживать стабильное качество формовки и сварки в течение непрерывного производства?
По этой причине испытания образцов зачастую оказываются более полезными, чем выбор машины исключительно на основе технических характеристик из каталога.
Круглая проволока, плоская полоса и особенности материалов
Кольца из проволоки могут изготавливаться из различных марок стали и профилей. Материал и поперечное сечение напрямую влияют на процессы формовки и сварки.
Самая важная информация, подлежащая подтверждению, включает тип материала, диаметр проволоки или размеры профиля, размер кольца и требования к сварке.
Круглая проволока
Круглая стальная проволока обычно используется для:
- Компоненты мебели
- Корзины для кухни
- Стеллажи для кухни
- Защитные кожухи вентиляторов
- Аппаратные продукты
- Каркасов из проволоки
- Бытовые товары
Разные диаметры проволоки могут требовать различных настроек формовки и оснастки.
По этой причине покупатели должны указывать точный диаметр проволоки, а не только приблизительный диапазон.
Плоская стальная полоса
Некоторые кольцеобразные изделия изготавливаются из плоской стальной полосы, а не из круглой проволоки.
В этом случае необходимо учитывать ширину и толщину материала.
Направление изгиба, размеры профиля, характеристики материала и конечный размер кольца могут повлиять на выбор оснастки.
Конфигурация станка, подходящая для круглой проволоки, не должна автоматически считаться пригодной для всех применений с плоской полосой.
Углеродистая сталь, нержавеющая сталь и оцинкованная стальная проволока
Различные марки стали могут обладать разными характеристиками формовки и сварки.
Углеродистая сталь, нержавеющая сталь и оцинкованная стальная проволока могут требовать различных настроек оборудования в зависимости от их физико-механических свойств и состояния поверхности.
При применении нержавеющей стали особое внимание уделяется внешнему виду и качеству сварных швов, тогда как при сварке оцинкованной проволоки необходимо учитывать наличие покрытия на её поверхности.
Окончательная конфигурация оборудования должна определяться с учётом конкретной марки материала, геометрических параметров профиля и требований к изделию.
Применение в мебели, посуде, фурнитуре и автомобильных деталях
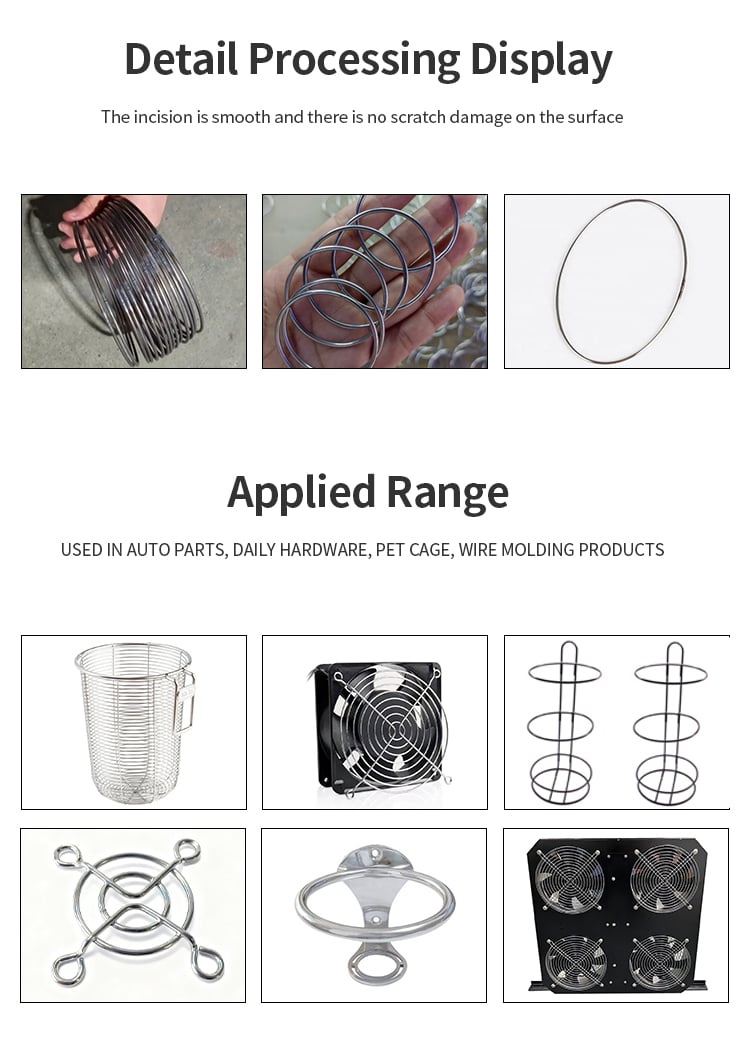
Сварные проволочные кольца и круглые рамки используются в широком спектре промышленных и потребительских товаров.
Мебель
Производители мебели могут применять сварные проволочные кольца в качестве несущих или конструкционных элементов для стульев, табуретов, столов и другой металлической мебели.
Стабильные размеры колец способствуют повышению точности сборки и улучшению внешнего вида изделия.
Кухонной посуды
Проволочные кольца часто используются в кухонных корзинах, решётках, аксессуарах для плит, дуршлагах и других бытовых изделиях.
Для таких применений производителям может потребоваться обеспечить баланс между стабильностью геометрических размеров, прочностью сварного соединения и внешним видом готового шва.
Аппаратное обеспечение
Производители комплектующих могут изготавливать различные круглые рамки, кольца и объёмные проволочные детали.
По мере роста объёмов производства автоматизация позволяет сократить повторяющиеся ручные операции формовки и сварки.
Автомобильные и мотоциклетные запчасти
Круглые проволочные и стержневые стальные детали также применяются в автомобильной и мотоциклетной промышленности.
Для этих изделий могут предъявляться более строгие требования к точности геометрических размеров, воспроизводимости и прочности сварных соединений.
Поэтому выбор станка должен основываться на конкретных чертежах и требованиях к качеству, а не только на скорости производства.
Какую информацию должны подготовить покупатели для пробного изготовления образца?
Если вы ищете машина для изготовления проволочных колец предоставление подробной информации о продукте поможет производителю порекомендовать более подходящую конфигурацию.
Название продукта, например «проволочное кольцо», обычно недостаточно для точного выбора станка.
1. Чертеж продукта или образец
Технический чертёж — лучшая отправная точка.
На чертеже должны быть указаны диаметр кольца, профиль материала и другие важные размеры.
Если чертёж недоступен, чёткие фотографии и физические образцы также могут помочь при первоначальной оценке.
2. Материал
По возможности укажите точный материал.
Например:
- Углеродистая сталь
- Нержавеющая сталь
- Оцинкованная стальная проволока
- Другие подходящие марки стали
Если вы знаете марку материала, включите её в свой запрос.
3. Диаметр проволоки или размер профиля
Для круглой проволоки укажите точный диаметр.
Для плоского проката укажите как ширину, так и толщину.
Например, «проволока из углеродистой стали толщиной 3 мм» содержит значительно больше полезной информации, чем просто «стальная проволока».
4. Диаметр готового кольца
Укажите требуемый диаметр готового кольца.
В зависимости от чертежа вашего изделия это может быть наружный диаметр, внутренний диаметр или другая заданная размерность.
Если важна точность размеров, также укажите допустимые пределы отклонений.
5. Требования к сварке
Сообщите поставщику оборудования, какие характеристики вы ожидаете от сварного соединения.
Например:
- Требуемая прочность соединения
- Внешний вид шва
- Максимально допустимая деформация сварного шва
- Необходимость дополнительной отделки
Эти требования могут повлиять на конфигурацию сварочного оборудования и настройки станка.
6. Целевой объём производства
Объём производства — ещё один ключевой фактор.
Укажите ожидаемый выпуск, например:
- Колец в минуту
- Колец в час
- Колец за смену
- Колец в сутки
С этой информацией поставщик сможет точнее оценить требуемую конфигурацию станка и производственную мощность.
Заключительные замечания: стабильность начинается с правильной конфигурации станка
Производство кольца с постоянными параметрами — это не просто изгиб проволоки в круглую форму.
Система подачи, инструменты для формовки, точность резки, выравнивание концов и параметры сварки — всё это влияет на конечный результат.
Правильно настроенная машина для формовки и сварки колец может интегрировать эти процессы в воспроизводимый производственный цикл, помогая производителям поддерживать стабильные диаметр кольца, круглость и качество сварки, а также сокращая ручное вмешательство.
Если вы планируете автоматизировать производство проволочных колец, направьте Jinchun свой чертёж изделия или образец, материал, точный диаметр проволоки или размер профиля, габариты готового кольца, допуски на размеры, требования к сварке и целевой объём производства .
Имея эти данные, можно оценить конфигурацию станка в соответствии с вашими реальными изделиями и производственными потребностями.
Содержание
- Что делает станок для формовки и сварки колец
- Пошаговый процесс: от подачи проволоки до сварного кольца
- Как оснастка контролирует диаметр и круглость кольца
- Параметры сварки и проверка качества соединения
- Круглая проволока, плоская полоса и особенности материалов
- Применение в мебели, посуде, фурнитуре и автомобильных деталях
- Какую информацию должны подготовить покупатели для пробного изготовления образца?
- Заключительные замечания: стабильность начинается с правильной конфигурации станка