 EN


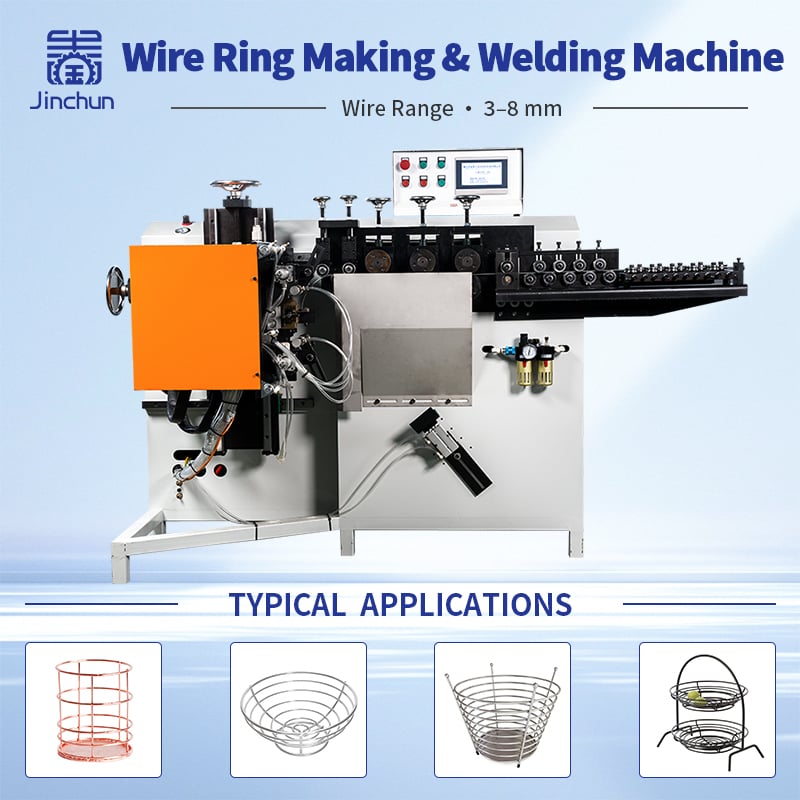
A nagy mennyiségű, egyenletes vezetékgyűrűk gyártása sokkal többet igényel, mint egyszerűen egy vezetékdarabot kör alakúra hajtani. Ipari gyártáshoz minden gyűrűnek stabil átmérőt, jó kerekességet és megbízható hegesztési minőséget kell biztosítania az első darabtól az utolsóig.
AGyűrűképző berendezések a gép integrálja a vezeték-adagolást, kör alakítást, vágást, végpozicionálást és csatlakozó hegesztést egy folyamatos gyártási folyamatba. Az egyes műveletek összehangolásával a gyártók csökkenthetik a kézi kezelést, és ismételhetőbb eredményeket érhetnek el.
A bútoralkatrészeket, konyhai eszközöket, szerelvényeket, ventilátorvédőket és autóalkatrészeket gyártó vállalatok számára fontos a megfelelő alakító és hegesztőberendezés kiválasztása a termékminőség fenntartása és a termelési célok elérése érdekében.
Ez a cikk bemutatja, hogyan működik a folyamat, hogyan befolyásolja az szerszámozás a gyűrű átmérőjét és kerekességét, mi határozza meg a hegesztési minőséget, valamint milyen információkat kell a vásárlóknak előkészíteniük a gépmegoldás iránti kérés előtt. 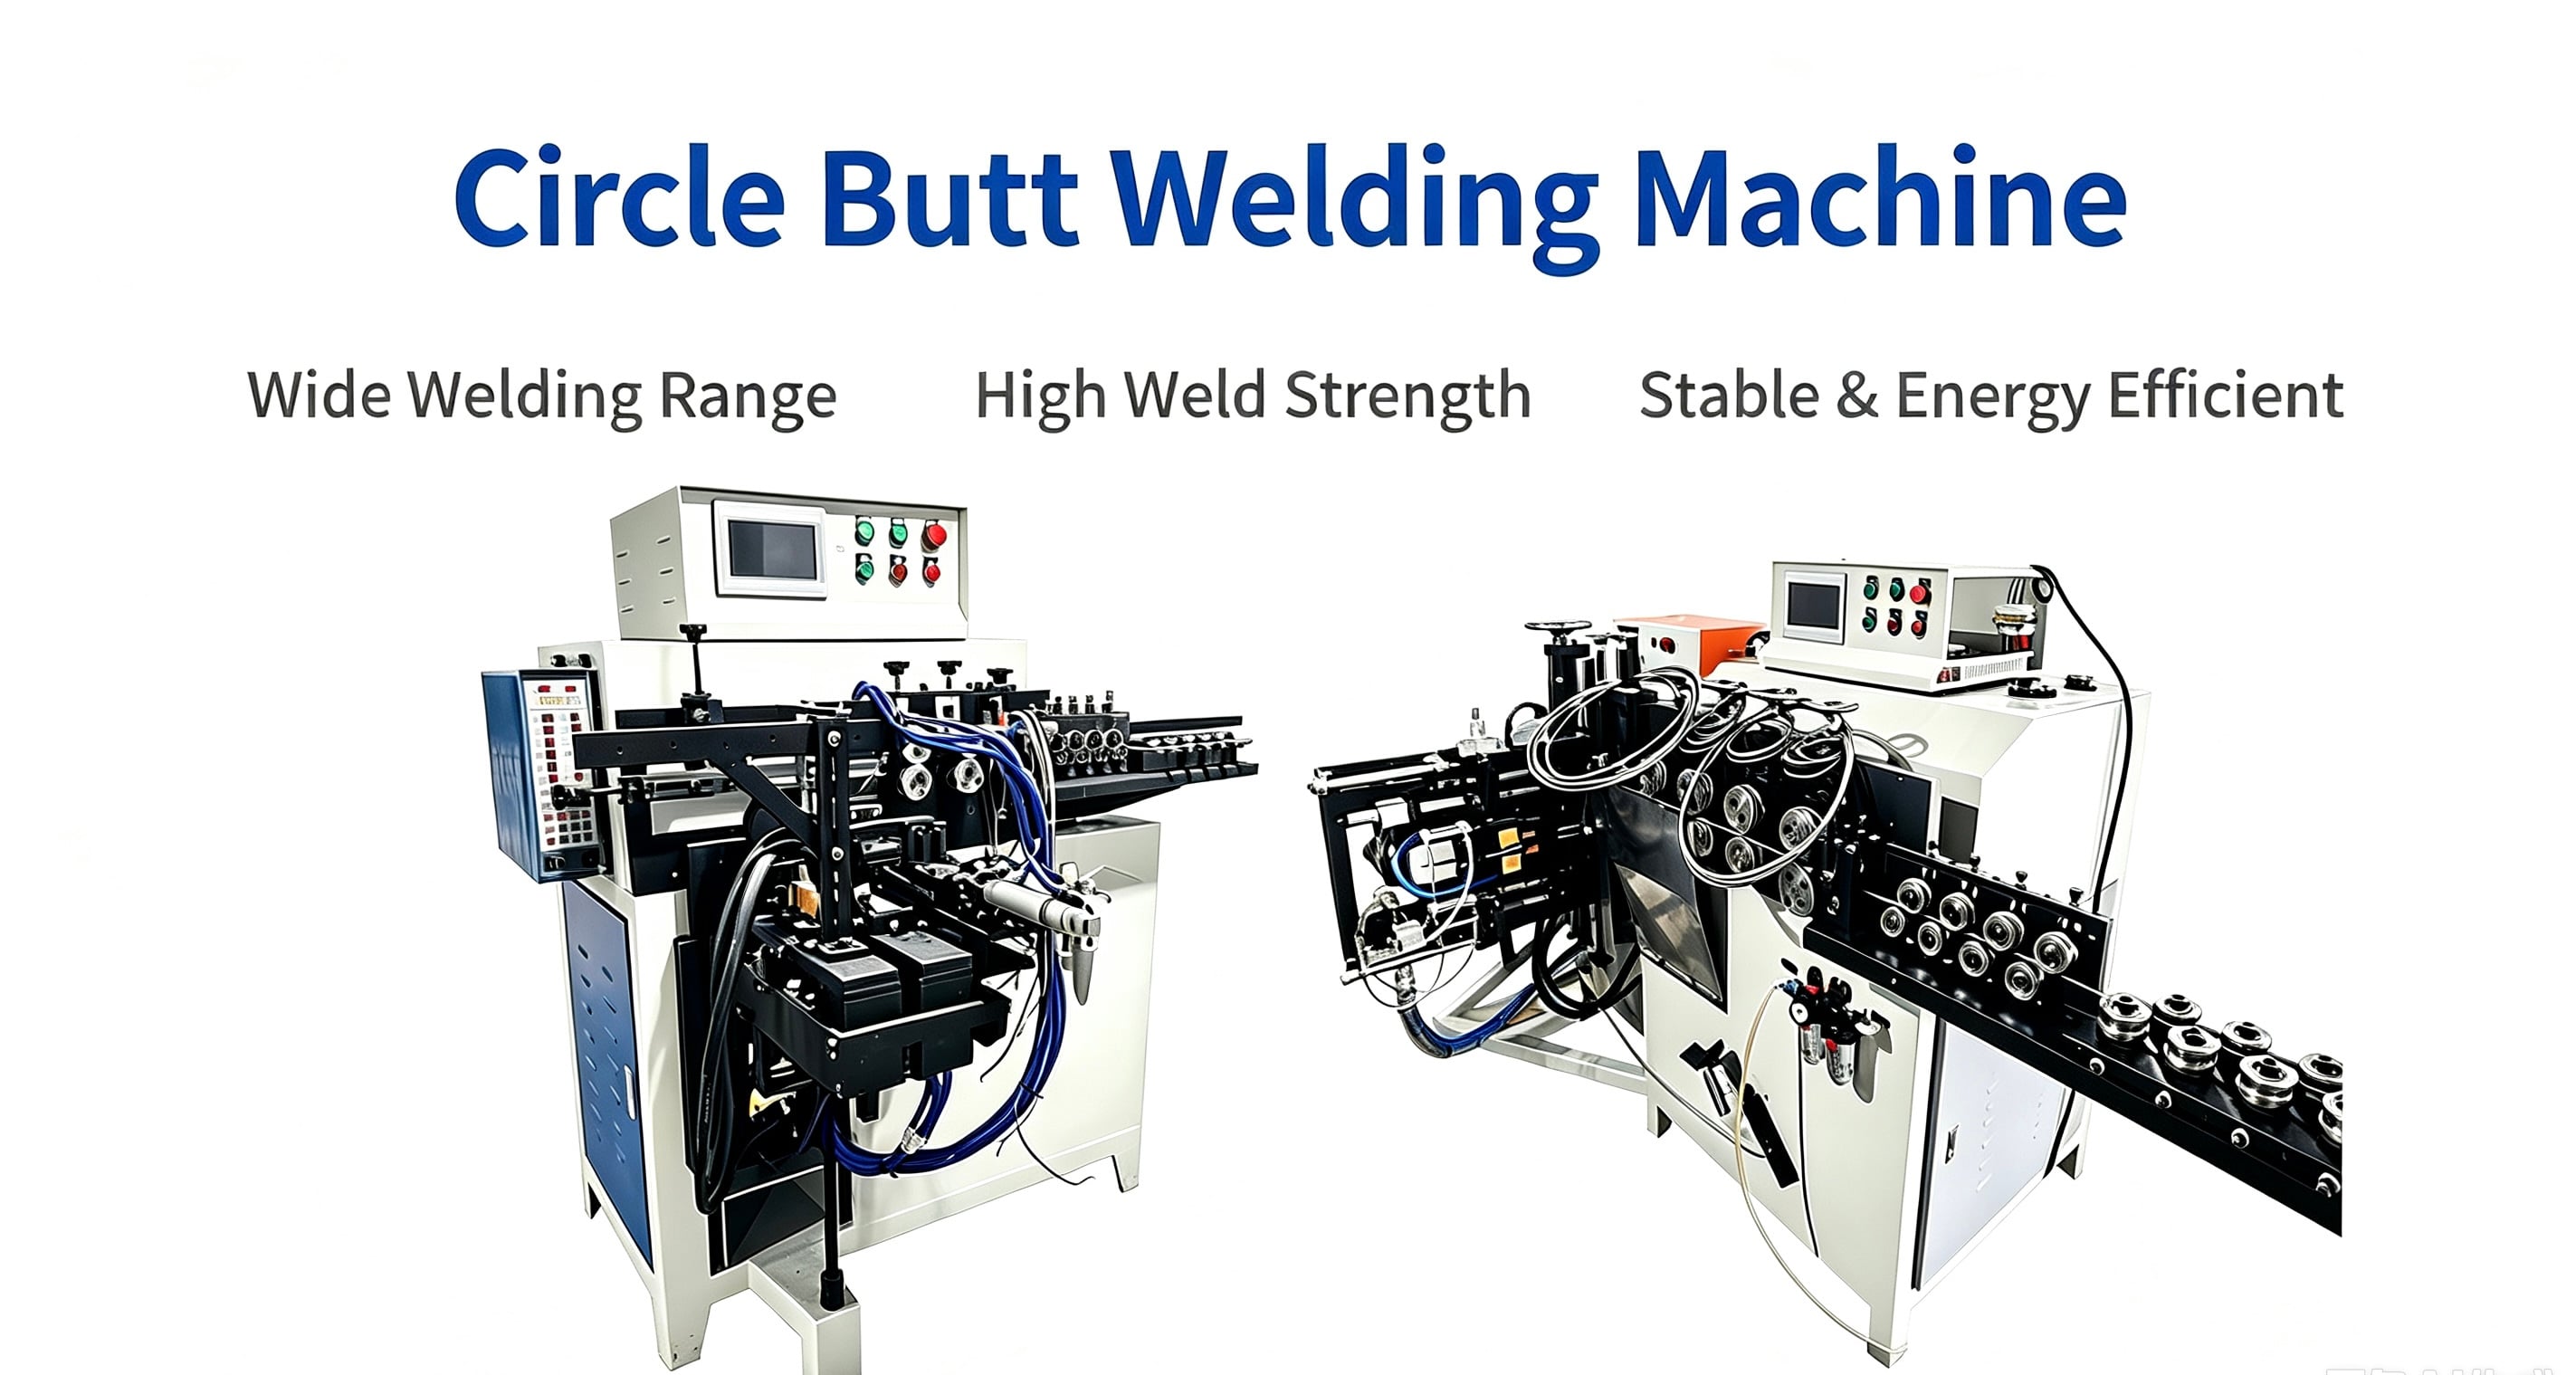
Mi a gyűrű-alakító és hegesztőgép feladata
AGyűrű alakító és hegesztő gép olyan berendezés, amely folyamatos huzalt vagy megfelelő fémprofilokat kész hegesztett gyűrűkké alakít át.
A gyártási folyamat általában öt kulcsfontosságú szakaszból áll:
- Huzaladagolás
- Gyűrűformázás
- Vágás
- Végpozicionálás
- Végzáró összavarás
Ahelyett, hogy a gyűrűt egy gépen formáznák, majd kézzel átvinnék egy másik hegesztőállomásra, egy integrált rendszer a formázást és a hegesztést ugyanabban a gyártási folyamatban koordinálja.
Ez csökkentheti a kezelési időt, és javíthatja a gyártási konzisztenciát.
A tényleges gépkonfiguráció a termék követelményeitől függ. A huzát átmérője, az anyag, a gyűrű átmérője, a profil alakja, a hegesztési követelmények és a célzott termelési mennyiség mind figyelembe veendők a megfelelő berendezés kiválasztása előtt.
Például a kerek acélhuzal és a lapos acélrúd eltérő formázószerszámokat és gépkonfigurációkat igényelhet. Az rozsdamentes acél is eltérő formázási és hegesztési paramétereket igényelhet, mint a széntartalmú acél.
Ezért a vásárlóknak a tényleges termékinformációkat kell megadniuk, ne pedig csak az általános név vagy a hirdetett átmérőtartomány alapján választaniuk gépet.
A huzal betáplálásától kezdve a hegesztett gyűrűig tartó lépésről lépésre leírt folyamat
Egy tipikus automatikus gyűrűgyártási folyamat folyamatos huzallal vagy megfelelő acélanyaggal kezdődik, és egy kész hegesztett gyűrűvel ér véget. 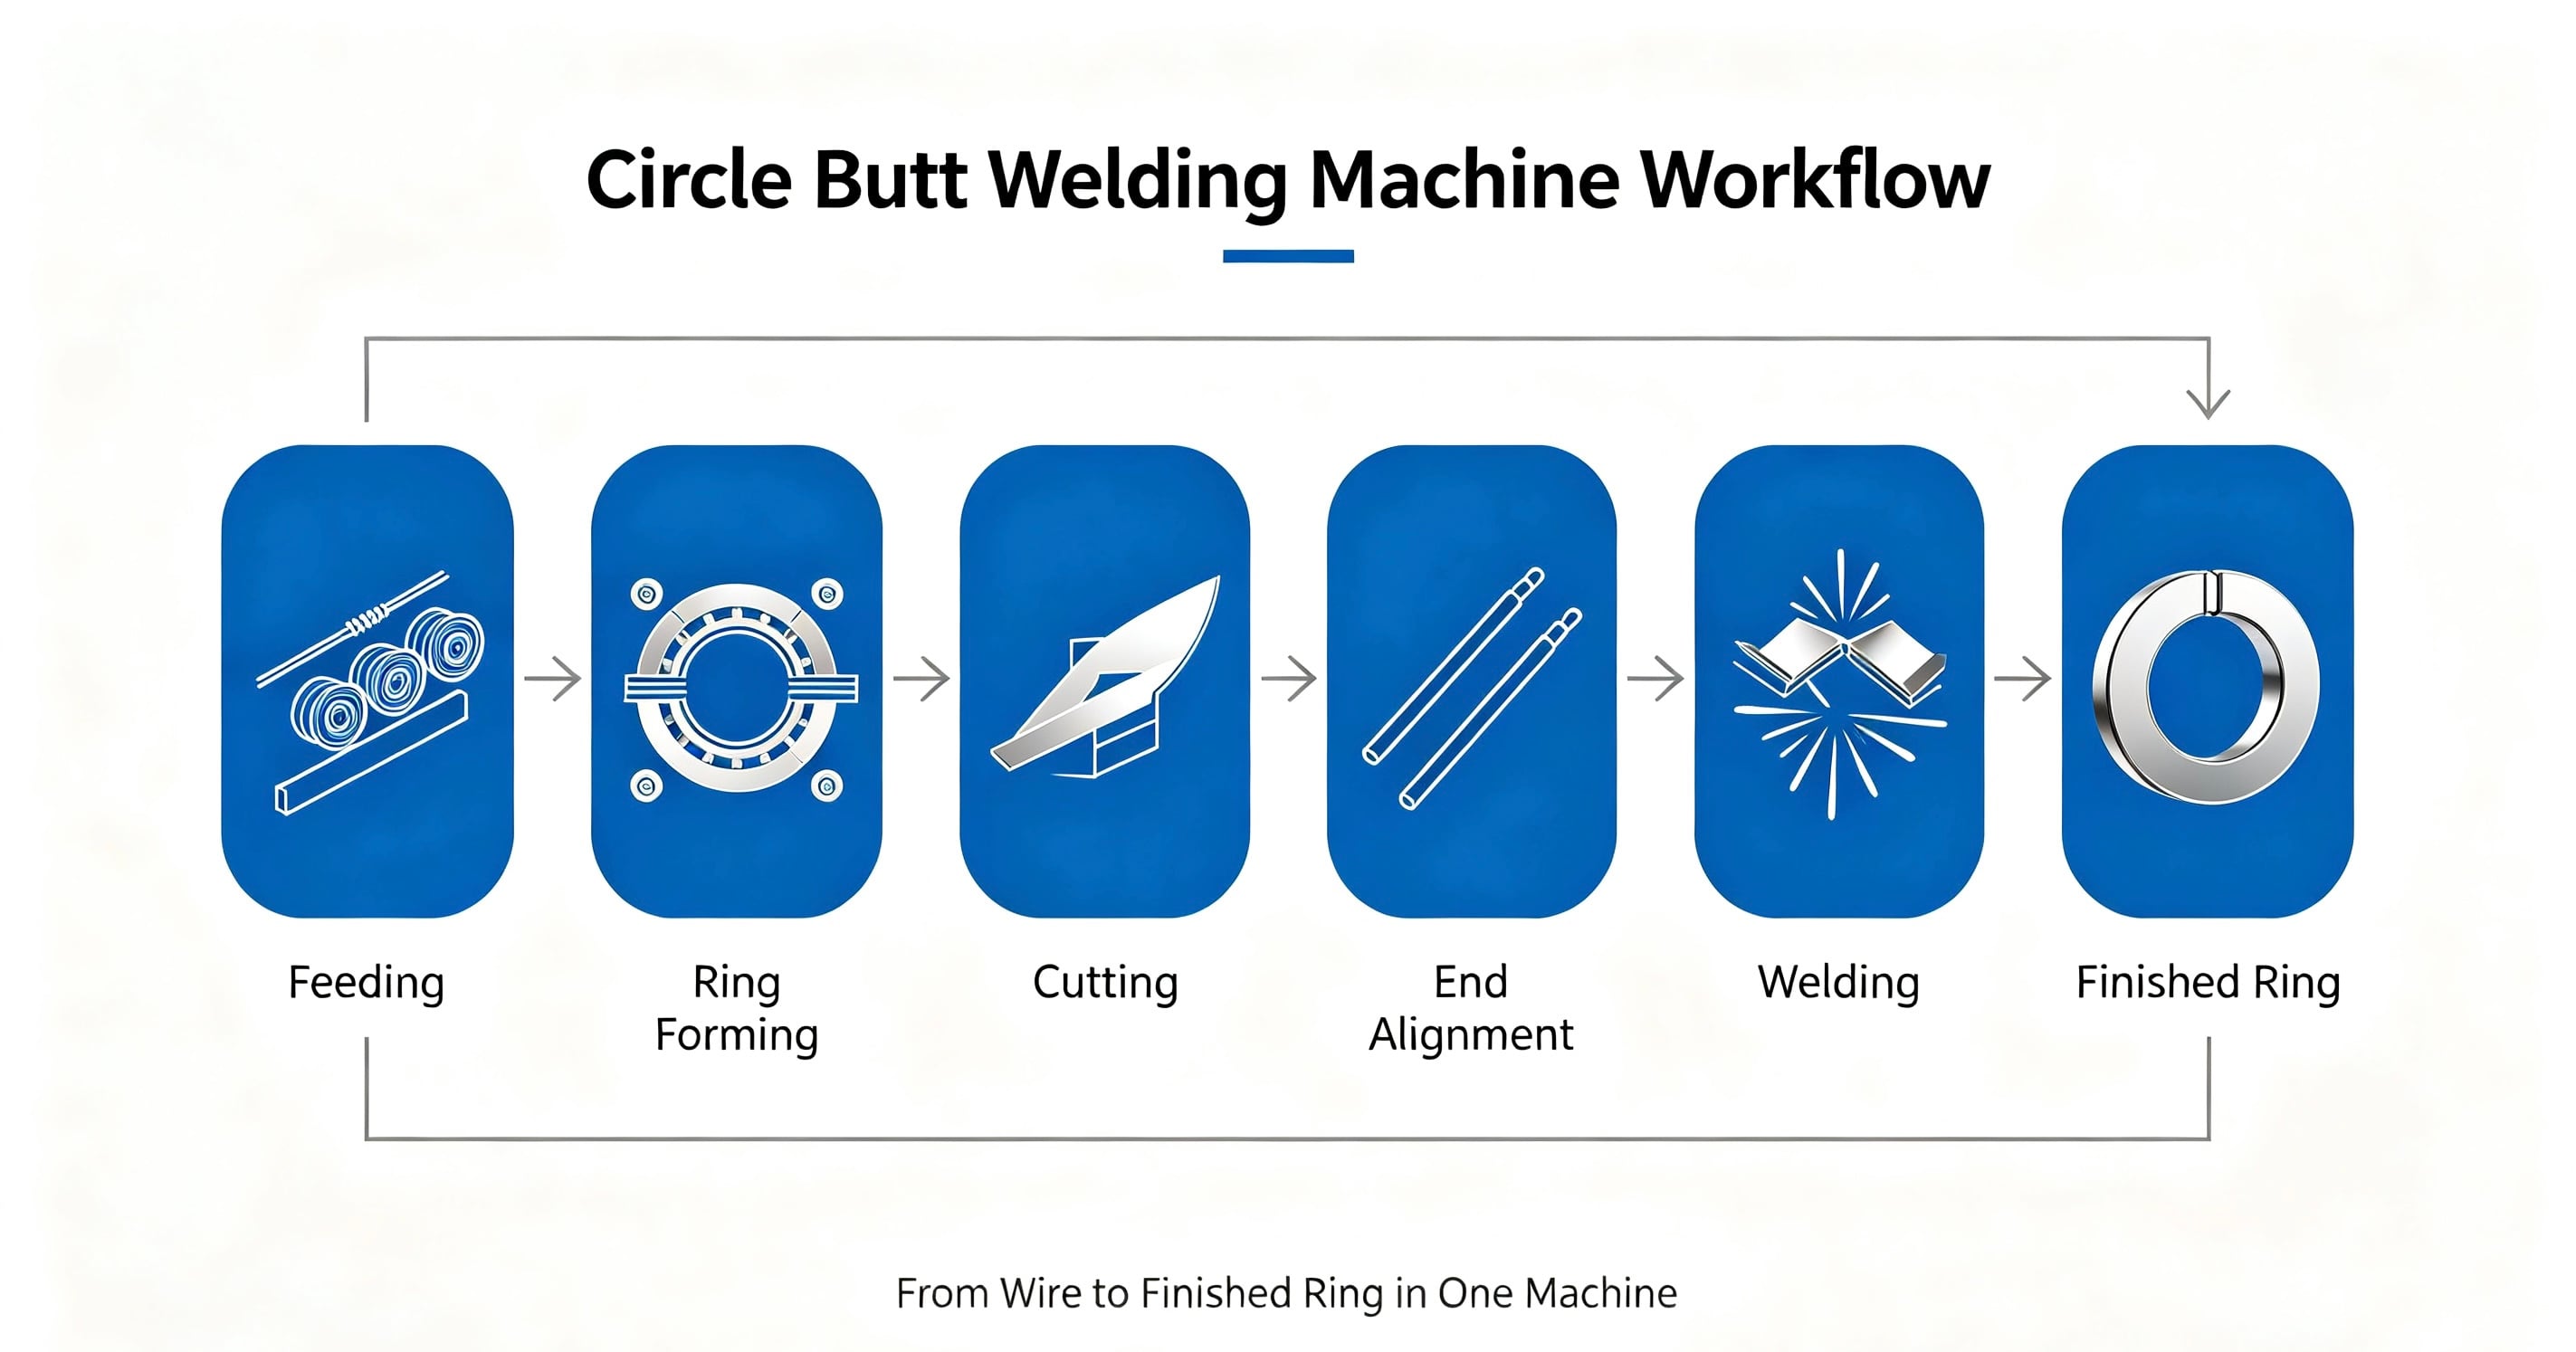
1. Szabályozott huzalbetáplálás
Az első lépés a nyersanyag betáplálása a formázó rendszerbe.
A stabil betáplálás elengedhetetlen, mert az anyagmozgás inkonzisztenciája befolyásolhatja a végső gyűrűméreteket. Egy szabályozott betápláló rendszer segít a termelés során ismételhető anyagpozicionálást biztosítani.
A gép kiválasztása előtt a gyártóknak ellenőrizniük kell a pontos huzálátmérőt vagy profilméreteket, az anyagtípust és az anyag állapotát.
Nagy mennyiségű termelés esetén a stabil betáplálás segít a gépnek ismételhető ciklusidők fenntartásában.
2. Kör alakítás
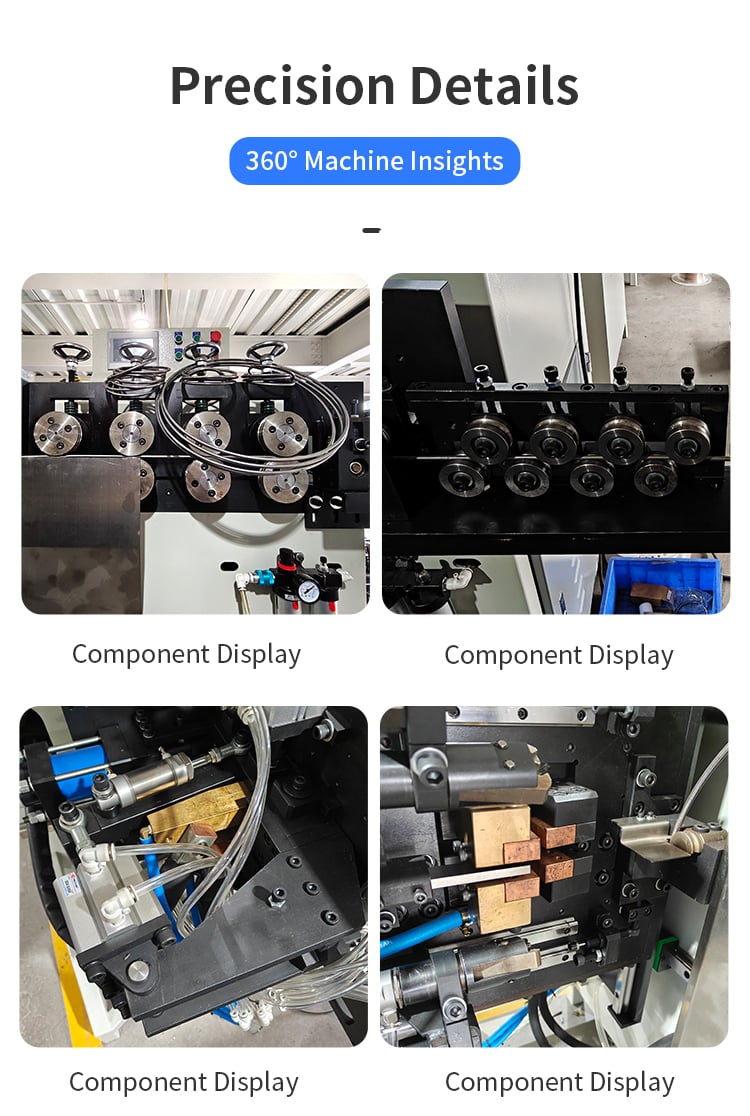
A táplálás után a huzal áthalad a formázó szakaszon, és fokozatosan kör alakúra hajlítódik.
A formázó szerszám határozza meg a gyűrű alapvető geometriáját. A gépnek pontosan kell vezérelnie az anyag útvonalát, figyelembe véve az anyag rugalmas visszatérését.
Ez különösen fontos kis átmérőjű gyűrűk gyártása esetén, illetve akkor, ha a kész termék szigorú méreti követelményeket támaszt.
Egy megfelelően összeillő formázó rendszer segíthet a gyűrű geometriájának egyenletes fenntartásában a folyamatos gyártás során.
3. Vágás a szükséges hosszra
Amint a huzal eléri a szükséges formázási hosszat, a gép levágja az anyagot.
A vágási művelet létrehozza a két végét, amelyeket később hegesztéssel (véghegesztéssel) kötnek össze.
A vágás pontossága fontos, mert a végső gyűrűnek helyesen kell záródnia a hegesztés előtt. Ha a formázott hossz nem egyenletes, a két vég nem illeszkedik megfelelően, ami befolyásolhatja mind a gyűrű alakját, mind a hegesztett illesztést.
Ezért a formázási pontosságnak és a vágási pontosságnak együtt kell működniük.
4. Végpozicionálás és igazítás
A vágás után a gyűrű két vége a hegesztéshez kerül pozicionálásra.
A pontos pozicionálás segít biztosítani, hogy a két vég megfelelően találkozzon a hegesztési ciklus megkezdése előtt.
A rossz igazítás egyenetlen illesztést, deformációt vagy inkonzisztens hegesztési minőséget eredményezhet.
Az automatizált gyártásnál különösen fontos a ismételhető végpozicionálás, mivel ugyanazt a műveletet százszor vagy ezerszer is el kell végezni egy gyártási folyamat során.
5. Illesztő hegesztés
A végső lépés a gyűrű két végének illesztő hegesztéssel történő összekötése.
Agyűrű illesztő hálóberendezés megfelelő hegesztési körülményeket kell biztosítania az anyag, a huzal átmérője vagy profilja, valamint a termék követelményei szerint.
A hegesztési folyamatot nem szabad külön kezelni a gyűrű alakításától. Akkor is, ha a gyűrű átmérője megfelelő, egy egyenetlen hegesztett illesztés továbbra is befolyásolhatja a kész terméket.
Egy integrált alakító és hegesztő rendszer lehetővé teszi az alakítási és összekapcsolási folyamatok hatékonyabb koordinálását.
Hogyan szabályozza a szerszámzár a gyűrű átmérőjét és kerekességét
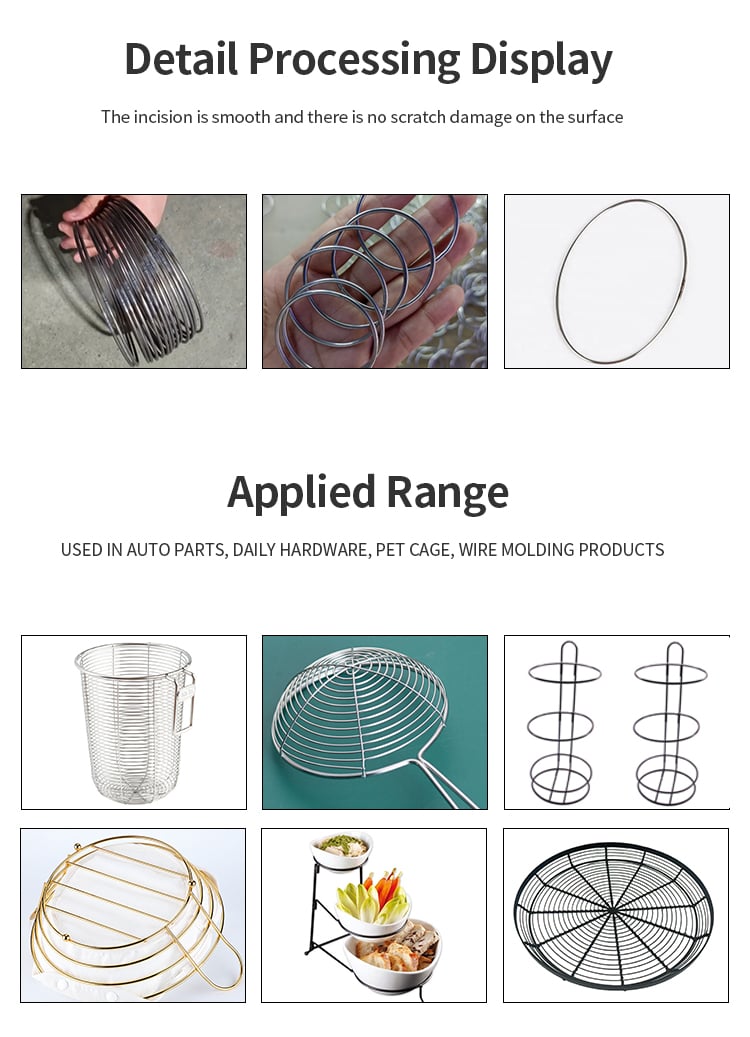
A vásárlók számára talán a legfontosabb kérdés, hogy egy gép hogyan tud egységes méretű gyűrűket előállítani.
A válasz a szerszámzár alakításával kezdődik.
A szerszámzár meghatározza az anyag hajlítás közben követett pályáját. Geometriája – a gép beállításaival és az anyag jellemzőivel együtt – közvetlen hatással van a végső gyűrű átmérőjére és kerekességére.
Gyűrű átmérő
A szükséges gyűrű átmérőt egyértelműen meg kell határozni a gépválasztás előtt.
A gép konfigurációjától függően különböző szerszámzár-rendszerek alkalmazhatók különböző gyűrűátmérők előállítására.
Azonban a hirdetett átmérőtartományt nem szabad kizárólagos kiválasztási szempontként kezelni. A ténylegesen elérhető méret függ az olyan tényezőktől, mint a vezeték átmérője, az anyag, a profil alakja és a formázási jellemzők.
Például egy kör alakú vezeték adott tartományára tervezett gép más beállítást igényelhet lapos acélrúd feldolgozásakor.
Ezért ajánlott egy termékrajzot vagy mintát elküldeni a gépgyártónak a vásárlás előtt.
Kerekesség
Egy gyűrűnek megfelelő névleges átmérője lehet, miközben mégis enyhén ovális vagy torzult marad.
Ipari alkalmazások esetén a kerekesség ezért ugyanolyan fontos lehet, mint az átmérő.
Több tényező is befolyásolhatja a gyűrű kerekességét:
- Formázó szerszámok geometriája
- Huzalátmérő
- Anyagtulajdonságok
- Anyag rugalmas visszatérés
- Huzaladagolás stabilitása
- Alakítási sebesség
- Gépbeállítások
- Szerszámállapot
A megfelelő szerszámok kiválasztása és a gép stabil működése segít csökkenteni az egyes gyűrűk közötti eltéréseket.
Ha az alkalmazásnak szigorú méreti követelményei vannak, a vásárlóknak meg kell adniuk a gyűrű átmérőjére és kerekességére vonatkozó elfogadható tűrést, ahelyett, hogy egyszerűen csak azt írnák elő, hogy a gyűrűnek „tökéletesen kereknek” kell lennie.
Hegesztési paraméterek és az illesztési minőség ellenőrzése
A hegesztett illesztés a kész gyűrű egy kritikus része.
Egy jó hegesztési folyamatnak konzisztens illesztési minőséget kell biztosítania, miközben minimálisra csökkenti a gyűrű szükségtelen deformációját.
A hegesztési eredményeket több tényező is befolyásolhatja, például:
- Anyag típusa
- Huzalátmérő vagy profilméret
- Összavaró Áram
- Hegesztési idő
- Ütemezési nyomás
- Végpontok igazítása
- Érintkezési feltételek
- Termelési sebesség
A megfelelő paramétereket a tényleges termék és anyag alapján kell meghatározni.
Mit ellenőrizzenek a vásárlók?
A hegesztés után a gyártók saját minőségi követelményeik szerint értékelhetik a kész gyűrűket.
Fontos ellenőrzések közé tartozhat például:
Kötésigazítás:
A két végpont megfelelően helyezkedik-e el a hegesztés után?
HeGESZTÉSI MEGJELENÉS:
A hegesztett terület vizuálisan egységes-e gyűrűről gyűrűre?
Kapcsolat szilárdsága:
Képes-e a hegesztett szakasz megfelelni az alkalmazás mechanikai követelményeinek?
Gyűrű geometriája:
Okoz-e a hegesztési folyamat elfogadhatatlan deformációt?
Ismételhetőség:
Képes-e a gép folyamatos termelés során stabil alakítási és hegesztési minőséget biztosítani?
Ezért a mintatesztelés gyakran hasznosabb, mint egy gép kiválasztása kizárólag a katalógusban szereplő műszaki adatok alapján.
Kerek huzal, lapos rúd és anyagfontossági szempontok
A huzalgyűrűk különböző acélanyagokból és profilokból állíthatók elő. Az anyag és a keresztmetszet közvetlenül befolyásolja az alakítási és hegesztési folyamatot.
A megerősítéshez szükséges legfontosabb információk: az anyagtípus, a huzál átmérője vagy a profil méretei, a gyűrű mérete és a hegesztési követelmények.
Kör alakú drót
Kerek acélhuzalt általában a következőkhöz használnak:
- Bútoralkatrészek
- Konyhai kosarak
- Konyha rácsok
- Ventilátor Védelem
- Hardver termékek
- Huzalkeretek
- Háztartási termékek
Különböző huzálátmérők különböző alakítási beállításokat és szerszámokat igényelhetnek.
Ezért a vásárlóknak pontosan meg kell adniuk a huzál átmérőjét, ne csak egy kb. tartományt.
Lapos acélrúd
Egyes gyűrű alakú termékeket kerek huzal helyett lapos acélrúdból gyártanak.
Ebben az esetben figyelembe kell venni az anyag szélességét és vastagságát.
A hajlítás iránya, a profil méretei, az anyag jellemzői és a kész gyűrű mérete mindegyike befolyásolhatja a szerszám kiválasztását.
Egy kerek huzalhoz megfelelő gépkonfigurációt nem lehet automatikusan alkalmazni minden lapos rúd alkalmazásra.
Szénacél, rozsdamentes acél és horganyzott acélhuzal
Különböző acélanyagoknak eltérő alakíthatósági és hegeszthetőségi jellemzőik lehetnek.
A szénacél-, a rozsdamentes acél- és a horganyzott acélhuzal anyagtulajdonságaiktól és felületi állapotuktól függően különböző gépbeállításokat igényelhetnek.
A rozsdamentes acél alkalmazásai esetében különösen fontos lehet a megjelenés és a hegesztés minősége, míg a horganyzott huzal hegesztése során megfelelő figyelmet kell fordítani a felületi bevonatra.
A végleges gépbeállítást ezért az aktuális anyagminőségből, a profil méreteiből és a termék követelményeiből kell meghatározni.
Alkalmazások bútorokban, konyhai eszközökben, szerelvényekben és autóalkatrészekben
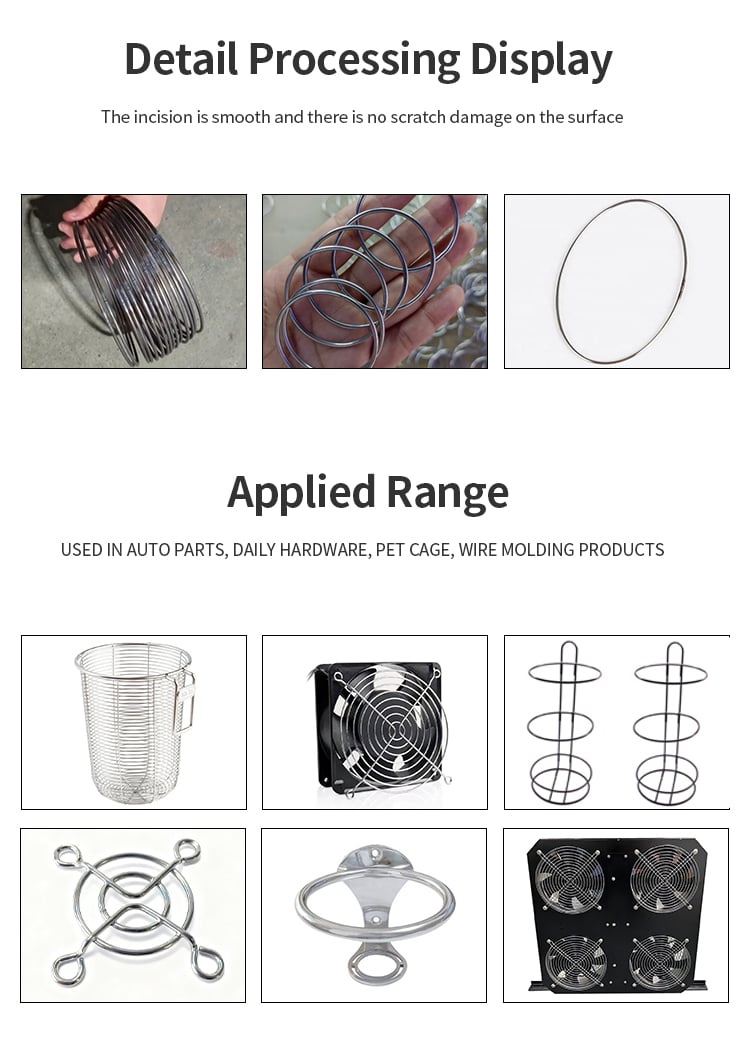
A huzalgyűrűk és kör alakú keretek széles körű ipari és fogyasztói termékekben használatosak.
Készülékek
A bútoripar gyártói hegesztett huzalgyűrűket használhatnak szerkezeti vagy tartó elemként székekben, padokban, asztalokban és egyéb fémbútorokban.
Az egységes gyűrűméretek segíthetnek javítani a szerelés pontosságán és a termék megjelenésén.
Konyhaeszközök
A huzalgyűrűk gyakran előfordulnak konyhai kosarakban, állványokban, főzőlap-kiegészítőkben, lecsöpögőtálakban és egyéb háztartási termékekben.
Ezekben az alkalmazásokban a gyártóknak talán egyensúlyt kell teremteniük a méretbeli egyenletesség, az hegesztési szilárdság és a végső illesztés megjelenése között.
Hardver
A hardvergyártók különféle kör alakú kereteket, gyűrűket és alakított huzalkomponenseket is gyártanak.
Amikor a gyártási mennyiség nő, az automatizálás segíthet csökkenteni a monoton kézi alakítási és hegesztési műveleteket.
Autó- és motorkerékpár alkatrészek
A kör alakú huzal- és acélrúd-komponenseket autóipari és motorkerékpár-ipari alkalmazásokban is használják.
Ezek a termékek szigorúbb követelményeket támaszthatnak a méretbeli pontosságra, ismételhetőségre és hegesztési szilárdságra.
A gépet ezért nem pusztán a gyártási sebesség alapján, hanem a konkrét rajz és minőségi követelmények szerint kell kiválasztani.
Milyen információkat kell a vásárlóknak előkészíteniük egy mintaproba érdekében?
Ha egyet keres drótvonalkészítő gép , a részletes termékinformációk megadása segít a gyártónak egy alkalmasabb konfiguráció ajánlásában.
Egy „huzalgyűrű” típusú terméknév általában nem elegendő a pontos gépválasztáshoz.
1. Termékrajz vagy minta
A műszaki rajz a legjobb kiindulási alap.
A rajzon szerepelniük kell a gyűrű átmérőjének, az anyagprofilnak és más fontos méreteknek.
Ha nincs rendelkezésre álló rajz, tisztán látható fényképek és fizikai minták is segíthetnek a kezdeti értékelésben.
2. Anyag
Amennyire lehetséges, adják meg pontosan az anyagot.
Például:
- Szénacél
- Rozsdamentes acél
- Horganyzott acélhuzal
- Egyéb megfelelő acélanyagok
Ha ismerik az anyag minőségi osztályát, adják meg azt is a lekérdezésükkel együtt.
3. Huzálátmérő vagy profilméret
Kerek huzal esetén adják meg a pontos átmérőt.
A lapos szalag esetében adja meg a szélességet és a vastagságot is.
Például a „3 mm-es szénacél huzal” sokkal hasznosabb információt nyújt, mint egyszerűen a „acél huzal” megnevezés.
4. Kész gyűrű átmérője
Adja meg a szükséges kész gyűrű átmérőjét.
A termékrajzától függően ez lehet a külső átmérő, a belső átmérő vagy egy másik meghatározott méret.
Ha a méretpontosság fontos, adjon meg egy elfogadható tűrést is.
5. Hegesztési követelmények
Tájékoztassa a gépszállítót arról, mit vár el az hegesztett illesztéstől.
Például:
- Szükséges illesztési szilárdság
- Fonás kinézet
- Maximálisan elfogadható hegesztési deformáció
- Szükséges-e további felületkezelés
Ezek a követelmények befolyásolhatják az hegesztési konfigurációt és a gépbeállításokat.
6. Céltermelés
A termelési mennyiség egy másik kulcsfontosságú tényező.
Adja meg várt kimenetét, például:
- Gyűrű/perc
- Gyűrű/óra
- Gyűrű/műszak
- Gyűrű/nap
Ez az információ segít a szállítónak pontosabban értékelni a szükséges gépkonfigurációt és a termelési kapacitást.
Végső megjegyzések: A konzisztencia a megfelelő gépkonfigurációval kezdődik
Egy konzisztens gyűrű előállítása nem csupán a huzal kör alakúra hajlítását jelenti.
A táplálórendszer, az alakító szerszámok, a vágási pontosság, a végpontok igazítása és az hegesztési paraméterek mindegyike hozzájárul a végeredményhez.
Megfelelően konfigurált gyűrű alakító és hegesztő gép képes ezeket a folyamatokat ismételhető gyártási munkafolyamatba integrálni, segítve a gyártókat abban, hogy konzisztens gyűrűátmérőt, kerekességet és hegesztési minőséget érjenek el, miközben csökkentik a kézi kezelést.
Ha automatizálni szeretné a huzalgyűrű-gyártást, küldje el Jinchunnek a(z) termékrajzot vagy mintát, az anyagot, a pontos huzálátmérőt vagy profilméretet, a kész gyűrű méreteit, a méreti tűréseket, az hegesztési követelményeket és a céltermelési mennyiséget .
Ezekkel az adatokkal a gépkonfigurációt a tényleges termék és gyártási igények alapján lehet értékelni.
Tartalomjegyzék
- Mi a gyűrű-alakító és hegesztőgép feladata
- A huzal betáplálásától kezdve a hegesztett gyűrűig tartó lépésről lépésre leírt folyamat
- Hogyan szabályozza a szerszámzár a gyűrű átmérőjét és kerekességét
- Hegesztési paraméterek és az illesztési minőség ellenőrzése
- Kerek huzal, lapos rúd és anyagfontossági szempontok
- Alkalmazások bútorokban, konyhai eszközökben, szerelvényekben és autóalkatrészekben
- Milyen információkat kell a vásárlóknak előkészíteniük egy mintaproba érdekében?
- Végső megjegyzések: A konzisztencia a megfelelő gépkonfigurációval kezdődik