 EN


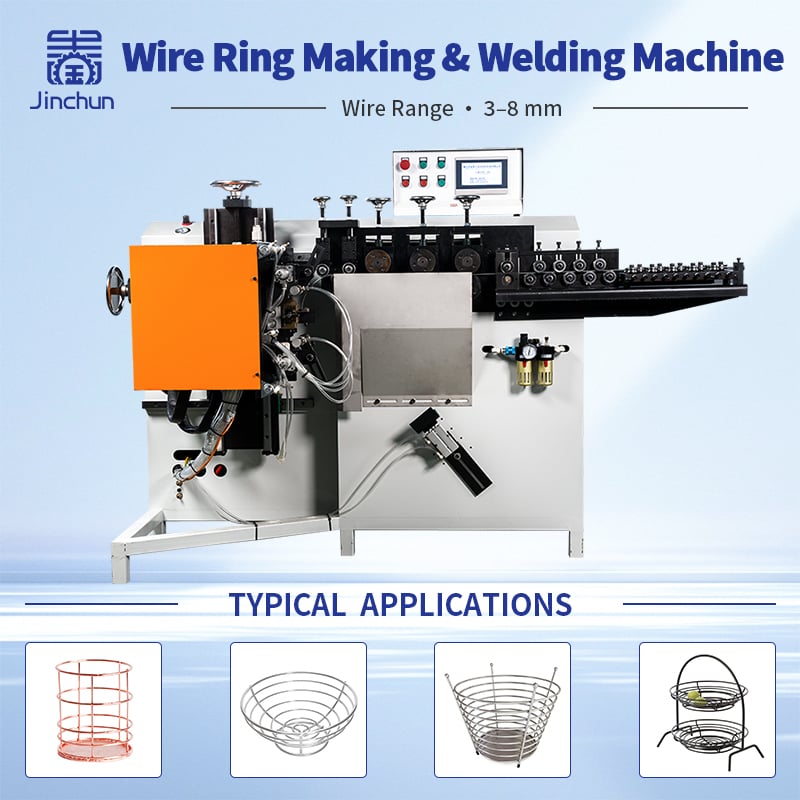
Å produsere konsekvente trådringer i stort volum krever mye mer enn bare å bøye en tråd til en sirkel. For industriell produksjon må hver ring opprettholde en stabil diameter, god rundhet og pålitelig svekekvalitet fra det første til det siste stykket.
ARingformingsutstyr integrerer trådforsyning, sirkulær formasjon, skjæring, endeposisjonering og butt-sveising i én sammenhengende produksjonsprosess. Ved å koordinere disse operasjonene kan produsenter redusere manuell håndtering og oppnå mer gjentagbare resultater.
For bedrifter som produserer møbelkomponenter, kjøkkenutstyr, beslag, viftegitter og bilkomponenter er det viktig å velge riktig formasjons- og sveieutstyr for å opprettholde produktkvaliteten samtidig som produksjonsmålene oppnås.
I denne artikkelen forklares hvordan prosessen fungerer, hvordan verktøy påvirker ringdiameter og rundhet, hva som bestemmer svekekvaliteten og hvilken informasjon kjøpere bør forberede før de ber om en maskinløsning. 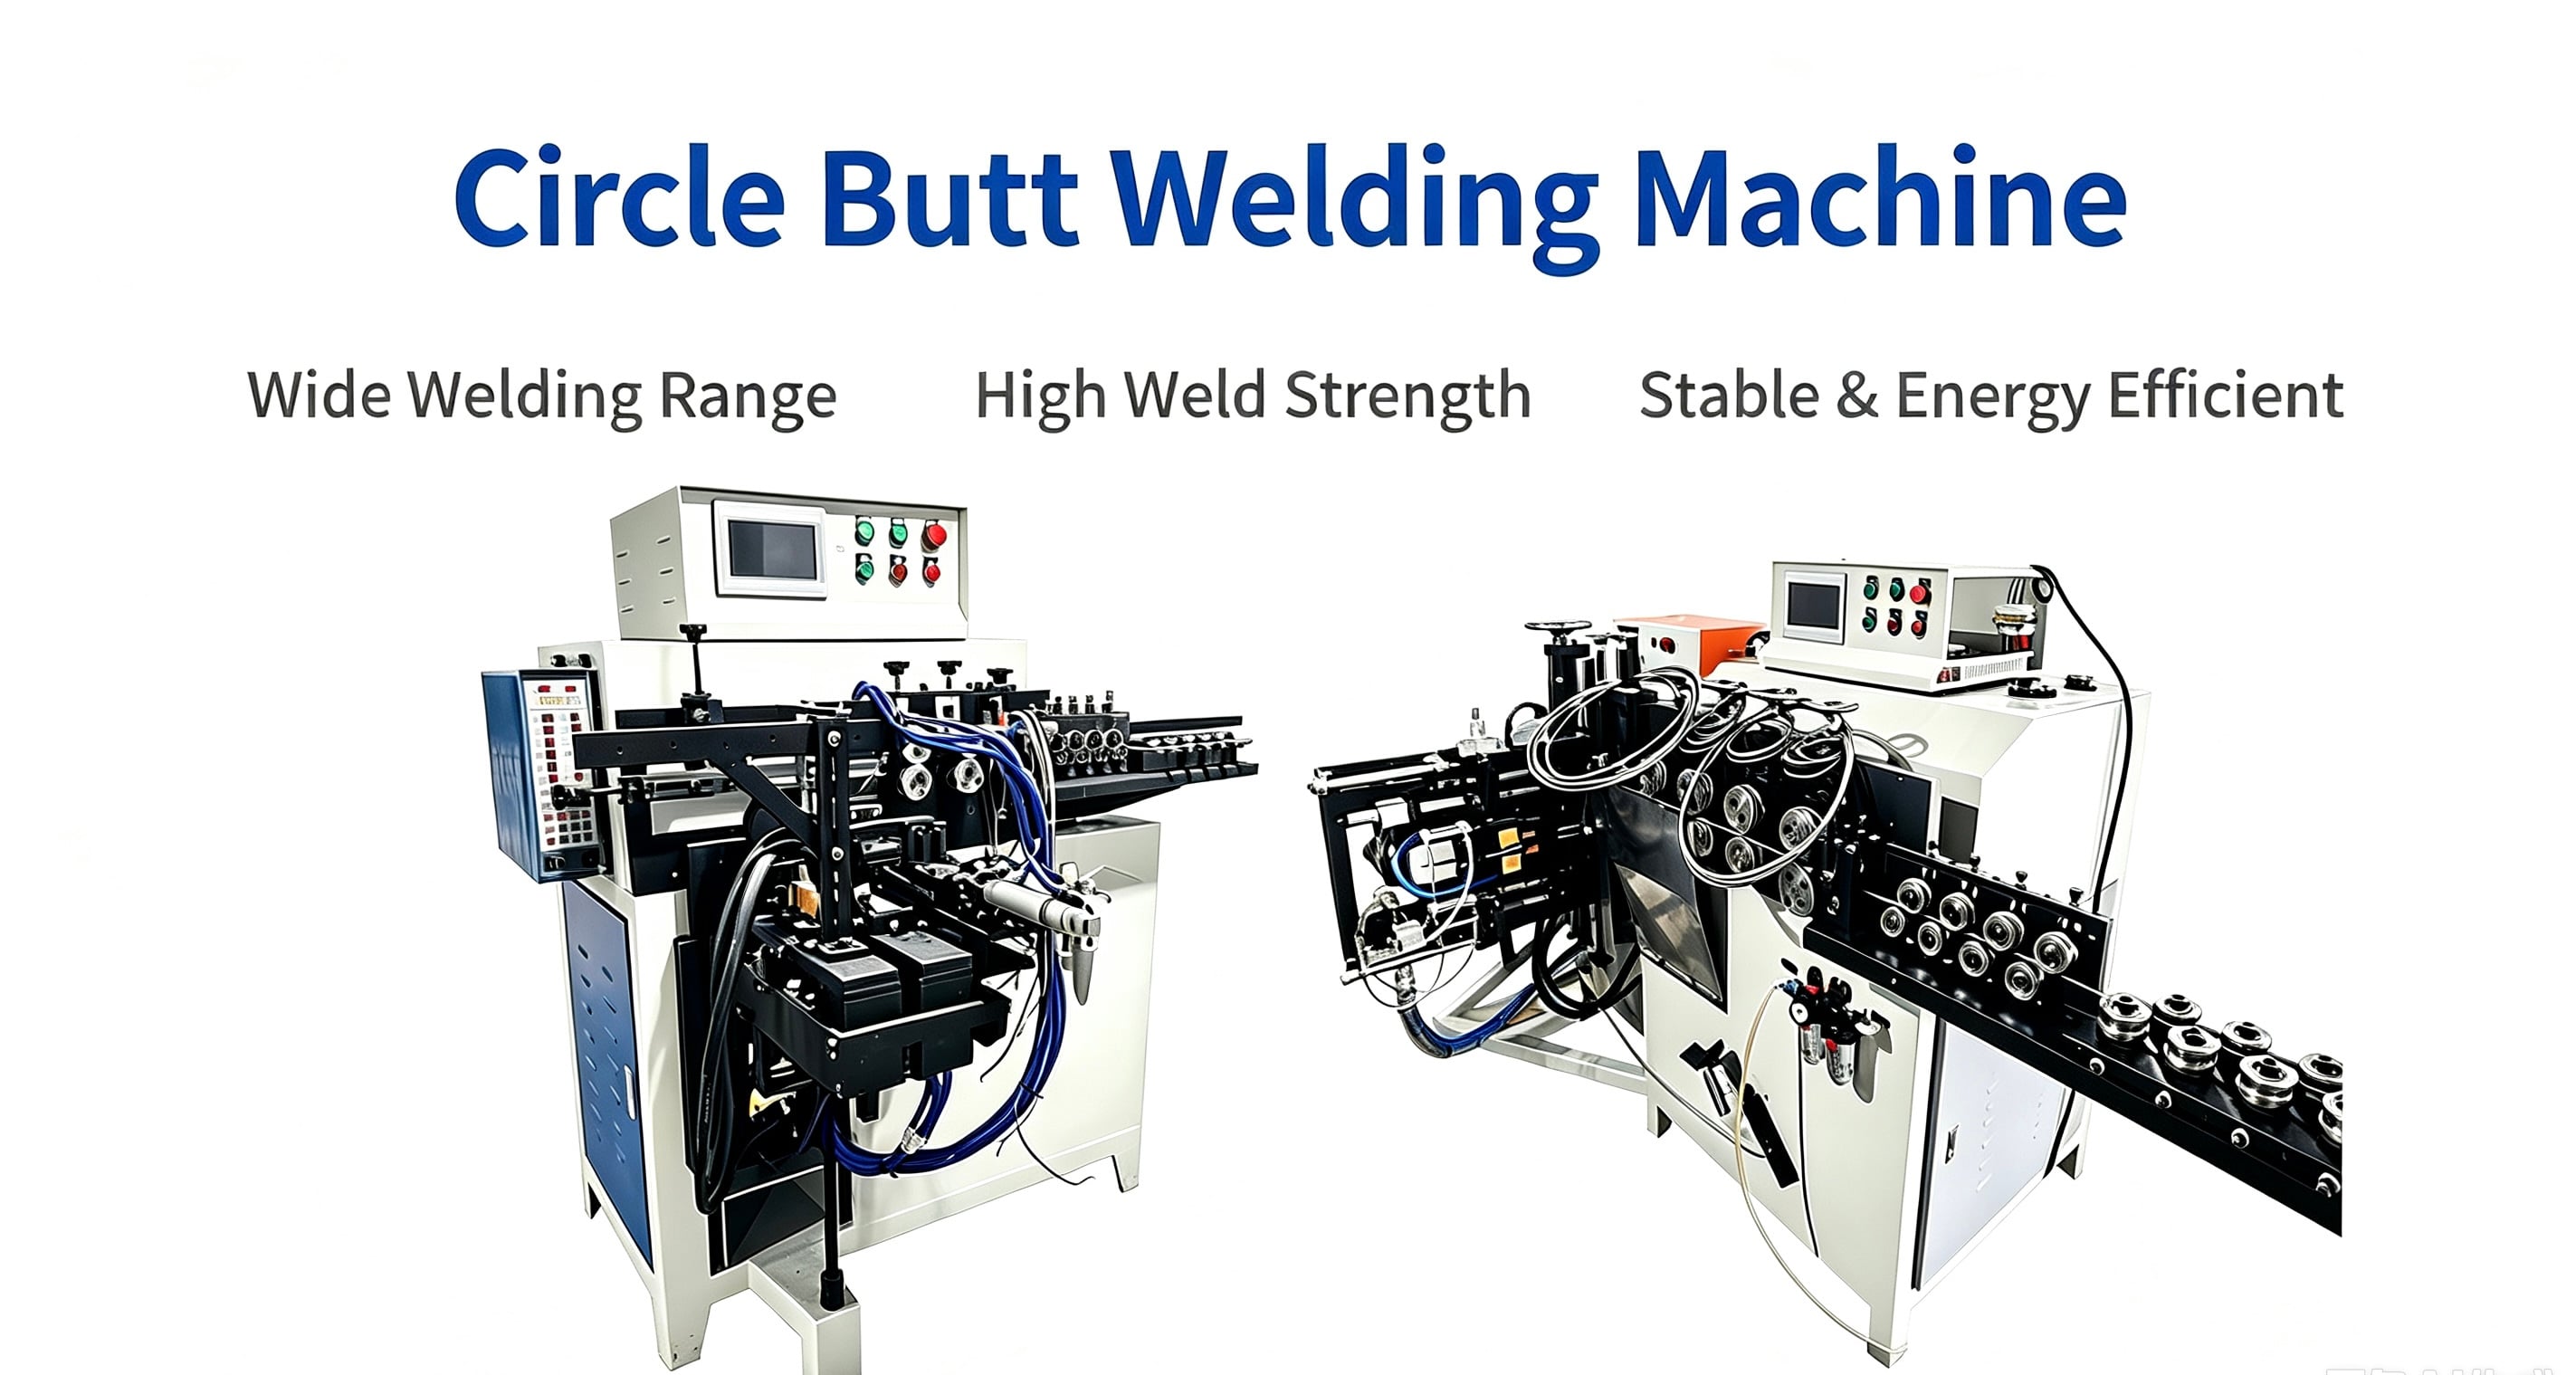
Hva en ringformings- og sveiemaskin gjør
ARingdannings- og sveiseautomat er designet for å omforme kontinuerlig tråd eller egnet metallprofil til ferdige sveiste ringer.
Produksjonsprosessen inkluderer vanligvis fem nøkkeltrinn:
- Trådtilførsel
- Ringformning
- Kutting
- Endeposisjonering
- Bakveksling
I stedet for å forme ringen på én maskin og manuelt overføre den til en annen sveistasjon, koordinerer et integrert system formings- og sveiprosessen innenfor samme produksjonsprosess.
Dette kan redusere håndteringstid og forbedre produksjonskonsekvensen.
Den faktiske maskinkonfigurasjonen avhenger av produktkravene. Tråddiameter, materiale, ringdiameter, profilform, sveikrav og målproduksjon må alle vurderes før den passende utstyrsvalget gjøres.
For eksempel kan rund ståltråd og flat stålstang kreve ulik formverktøy og maskinkonfigurasjon. Rustfritt stål kan også kreve ulike formings- og sveiparametre enn karbonstål.
Av denne grunnen bør kjøpere oppgi faktisk produktinformasjon i stedet for å velge en maskin utelukkende basert på det generelle navnet eller den annonserede diameterområdet.
Steg-for-steg-prosess fra trådtilførsel til en sveid ring
En typisk automatisk ringprodusert prosess starter med kontinuerlig tråd eller passende stålmaterial og avsluttes med en ferdig sveid ring. 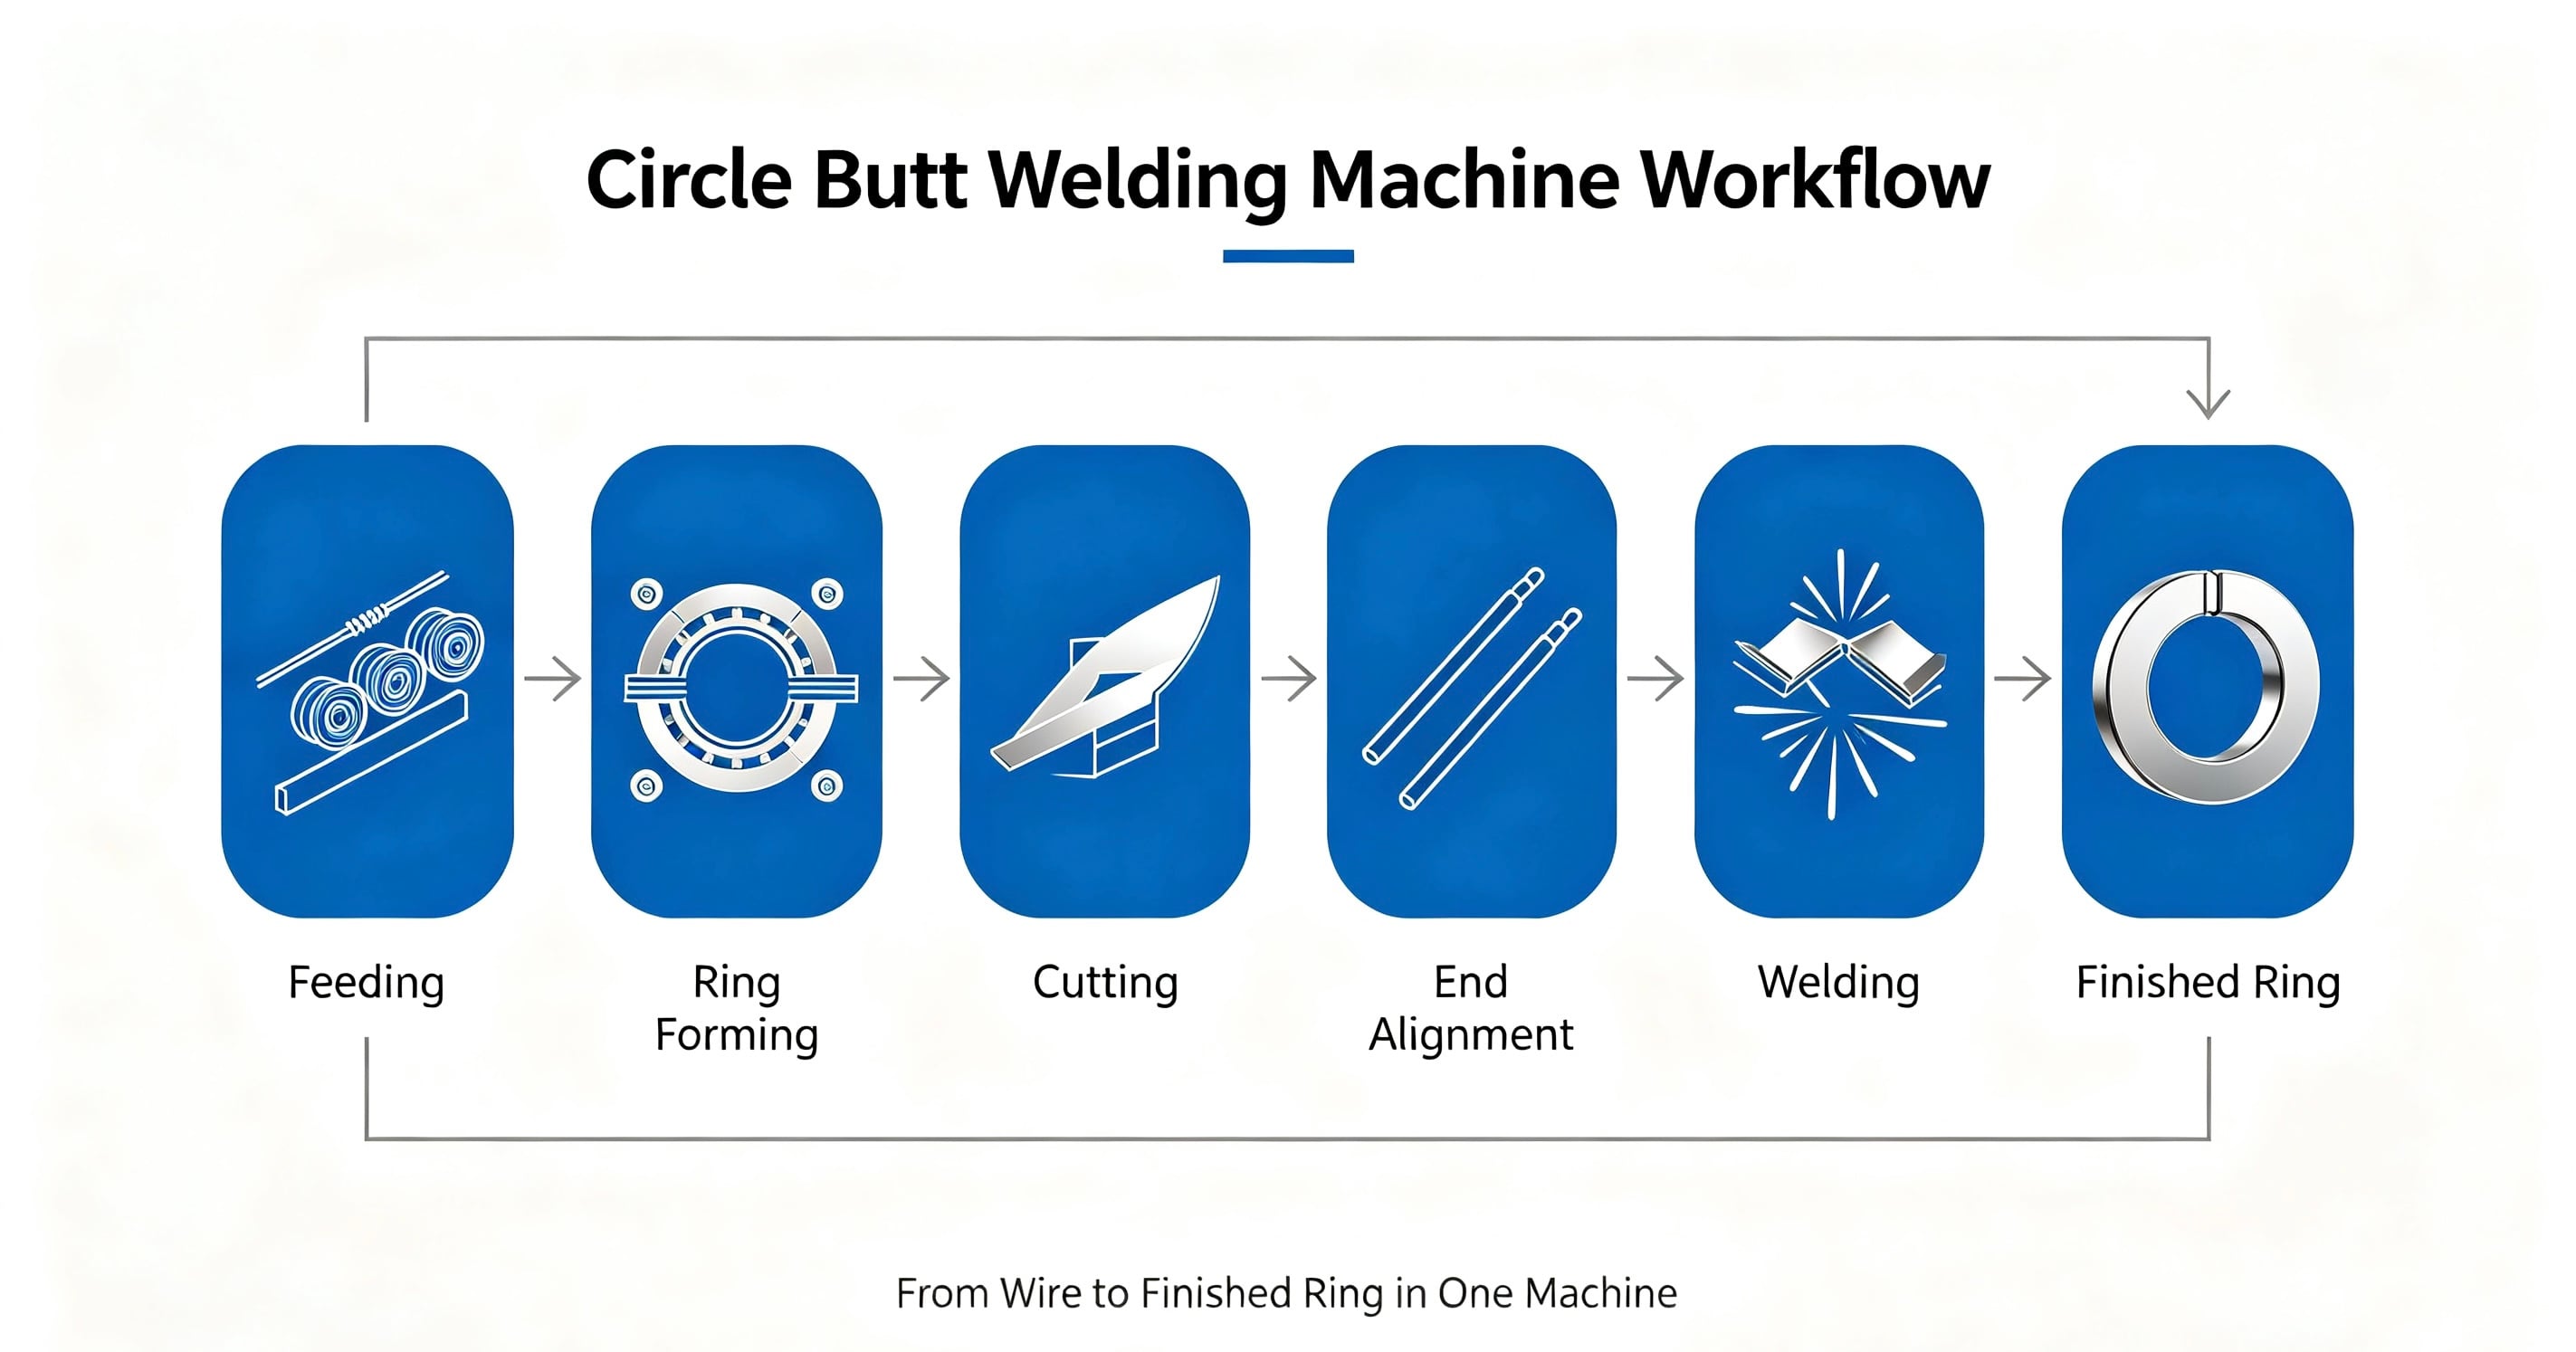
1. Kontrollert trådtilførsel
Det første steget er å føre råmaterialet inn i formasjonssystemet.
Stabil tilførsel er avgjørende, fordi uregelmessig materialebevegelse kan påvirke de endelige ringdimensjonene. Et kontrollert tilførselssystem hjelper til å opprettholde gjentakbare materialeposisjoner gjennom hele produksjonen.
Før en maskin velges, bør produsenter bekrefte nøyaktig tråddiameter eller profil dimensjoner, materialetype og materialestatus.
For produksjon i stor skala bidrar stabil tilførsel også til at maskinen opprettholder konstante syklustider.
2. Sirkulær formasjon
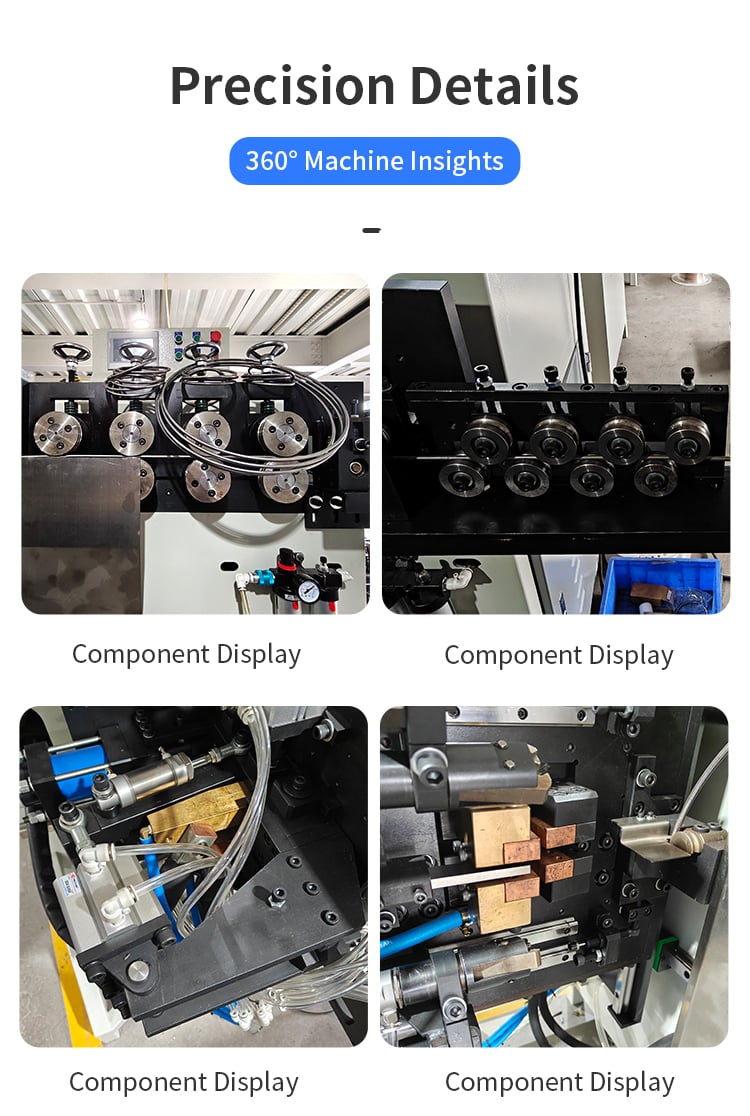
Etter matning går tråden gjennom formingsseksjonen og bøyes gradvis til den ønskede ringformen.
Formverktøyet bestemmer grunngeometrien til ringen. Maskinen må kontrollere materialebanen nøyaktig, samtidig som man tar hensyn til materialets elastiske tilbakeføring.
Dette er spesielt viktig ved produksjon av ringer med relativt små diameter eller når det ferdige produktet har strenge dimensjonelle krav.
Et riktig tilpasset formingsystem kan bidra til å opprettholde konsekvent ringgeometri gjennom kontinuerlig produksjon.
3. Skjæring til ønsket lengde
Når tråden har nådd den nødvendige formingslengden, skjærer maskinen materialet.
Skjæreoperasjonen lager de to endene som senere skal sveises sammen med butt-sveising.
Skjære-nøyaktighet er viktig fordi den endelige ringen må lukkes korrekt før sveising. Hvis den formede lengden er inkonsekvent, kan de to endene ikke møtes ordentlig, noe som kan påvirke både ringens form og sveiseforbindelsen.
Derfor må formnøyaktighet og skjærenøyaktighet virke sammen.
4. Endeposisjonering og justering
Etter skjæring plasseres de to endene av ringen for sveising.
Nøyaktig posisjonering bidrar til å sikre at de to endene møtes korrekt før sveiseperioden starter.
Dårlig justering kan føre til en uregelmessig ledd, deformasjon eller inkonsekvent sveisekvalitet.
For automatisk produksjon er gjentakbar endeposisjonering spesielt viktig, fordi den samme operasjonen må utføres hundrevis eller tusenvis av ganger under en produksjonsrunde.
5. Stumpesveising
Siste trinnet er å koble de to endene av ringen ved stumpesveising.
Aring stump sveismynte må gi passende sveisebetingelser i henhold til materialet, tråddiameter eller profil og produktkrav.
Sveiseprosessen bør ikke vurderes separat fra ringleggingsprosessen. Selv om ringen har en korrekt diameter, kan en uregelmessig sveifuge fortsatt påvirke det ferdige produktet.
Et integrert forme- og sveisesystem gjør det mulig å koordinere formings- og sammenføyingsprosessene mer effektivt.
Hvordan verktøy kontrollerer ringdiameter og rundhet
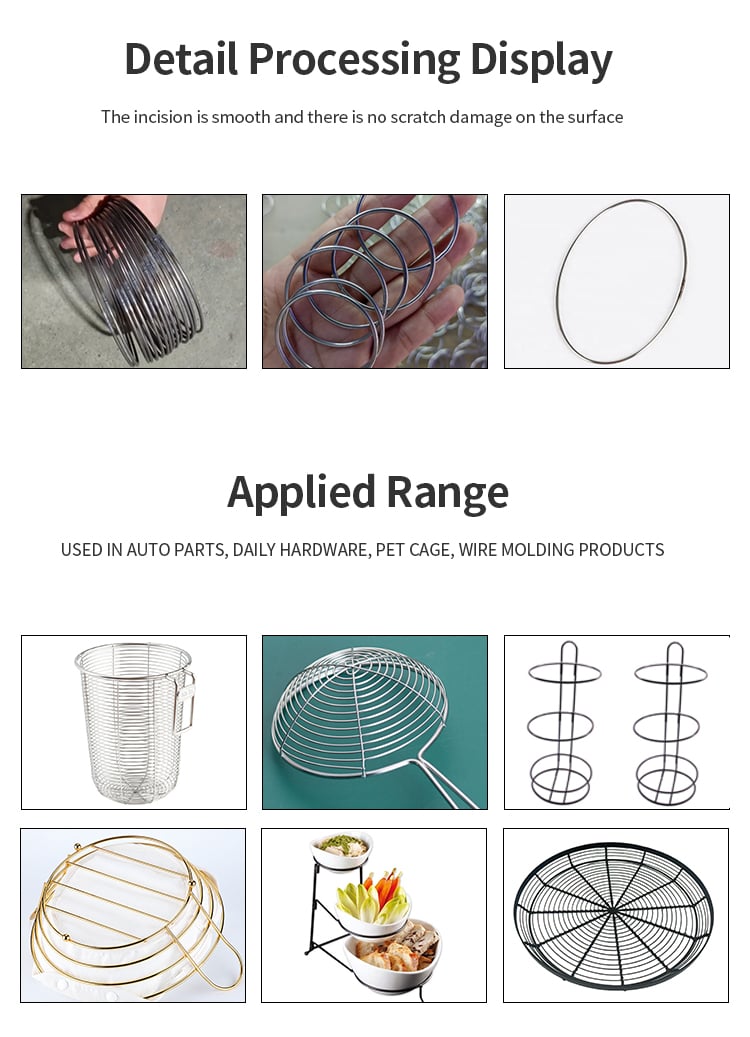
Et av de viktigste spørsmålene for kjøpere er hvordan en maskin kan produsere ringer med konsekvente mål.
Svaret starter med formeverktøyet.
Verktøyet bestemmer banen som materialet følger under bøyning. Geometrien til verktøyet, i kombinasjon med maskininnstillinger og materialeegenskaper, har direkte innvirkning på den endelige ringdiameteren og rundheten.
Ring diameter
Den nødvendige ringdiameteren bør tydelig defineres før valg av maskin.
Avhengig av maskinkonfigurasjonen kan ulike verktøyssystemer brukes for å produsere ulike ringdiametre.
Imidlertid bør den annonserte diameterområdet ikke behandles som det eneste utvalgskriteriet. Den faktisk oppnåelige størrelsen avhenger av faktorer som tråddiameter, materiale, profilform og formeringsegenskaper.
For eksempel kan en maskin som er konstruert for et bestemt område av rund tråd kreve en annen innstilling ved bearbeiding av flat stålstang.
Derfor anbefales det å sende en produkttegning eller et prøveeksemplar til maskinprodusenten før kjøp.
Rundhet
En ring kan ha riktig nominell diameter, men likevel være litt oval eller forvrengt.
For industrielle anvendelser kan runding derfor være like viktig som diameter.
Flere faktorer kan påvirke ringens rundhet:
- Geometri på formeringsverktøy
- Tråddiameter
- Materielle eigenskapar
- Materiels elastisk tilbakeføring (springback)
- Stabilitet i fremføringen
- Formingfart
- Maskinnstillinger
- Tilstanden til verktøyet
Riktig verktøyvalg og stabil maskindrift hjelper til å redusere variasjon mellom enkeltringer.
Hvis applikasjonen har strenge dimensjonelle krav, bør kjøperne oppgi den akseptable toleransen for ringdiameter og rundhet i stedet for å bare spesifisere at ringen må være «perfekt rund».
Sveieparametre og kontroller av leddkvalitet
Det sveide leddet er en kritisk del av en ferdig ring.
En god sveiprosess må gi konsekvent leddkvalitet samtidig som unødvendig deformasjon av ringen minimeres.
Sveieresultater kan påvirkes av flere faktorer, inkludert:
- Materialetype
- Tråddiameter eller profilstørrelse
- Veldingsstrøm
- Svetetid
- Veldingstrykk
- Endeforlengelse
- Kontaktforhold
- Produksjonshastighet
De riktige parametrene skal fastsettes ut fra det faktiske produktet og materialet.
Hva bør kjøpere sjekke?
Etter sveising kan produsentene vurdere de ferdige ringene i henhold til egne kvalitetskrav.
Viktige sjekker kan inkludere:
Sveifugejustering:
Er de to endene riktig plassert etter sveising?
Utseende på sveifugen:
Er den sveiste området visuelt konsekvent fra ring til ring?
Forbinstyrke:
Kan den sveiste delen tåle de mekaniske kravene til anvendelsen?
Ringgeometri:
Fører sveiprosessen til uakseptabel deformasjon?
Reproduserbarhet:
Kan maskinen opprettholde stabil formings- og sveikvalitet under kontinuerlig produksjon?
Av denne grunnen er prøvetesting ofte mer nyttig enn å velge en maskin utelukkende basert på katalogspesifikasjoner.
Rundt tråd, flat stang og materialhensyn
Trådringer kan produseres av ulike stålmaterialer og profiler. Materialtypen og tverrsnittet påvirker direkte formings- og sveiseprosessen.
De viktigste opplysningene som må bekreftes inkluderer materialtype, tråddiameter eller profilens mål, ringstørrelse og sveisekrav.
Rund tråd
Rund ståltråd brukes vanligvis til:
- Møbelkomponenter
- Kjøkkenkurver
- Kjøkkenhylle
- Viftebeskyttere
- Maskinvareprodukter
- Trådrammer
- Husholdningsprodukter
Ulike tråddiametre kan kreve ulike formingsinnstillinger og verktøy.
Av denne grunnen bør kjøpere oppgi nøyaktig tråddiameter i stedet for bare et omtrentlig område.
Flat stålstang
Noen ringformede produkter produseres av flat stålstang i stedet for rund tråd.
I dette tilfellet må bredden og tykkelsen på materialet tas i betraktning.
Bøyleretning, profilens dimensjoner, materialegenskaper og ferdig ringstørrelse kan alle påvirke valget av verktøy.
En maskinkonfigurasjon som er egnet for rundt tråd bør ikke automatisk antas å være egnet for alle flatstangapplikasjoner.
Karbonstål, rustfritt stål og galvanisert ståltråd
Ulike stålmaterialer kan ha ulike formerings- og sveieegenskaper.
Karbonstål, rustfritt stål og galvanisert ståltråd kan kreve ulike maskininnstillinger basert på deres materialeegenskaper og overflateforhold.
Rustfrie stålapplikasjoner kan legge ekstra vekt på utseende og sveikvalitet, mens galvanisert tråd krever passende hensyn til dens overflatebelag under sveiprosessen.
Den endelige maskinkonfigurasjonen bør derfor fastsettes ut fra den faktiske materialklassen, profilens dimensjoner og produktkravene.
Applikasjoner innen møbler, kjøkkenutstyr, beslag og bilkomponenter
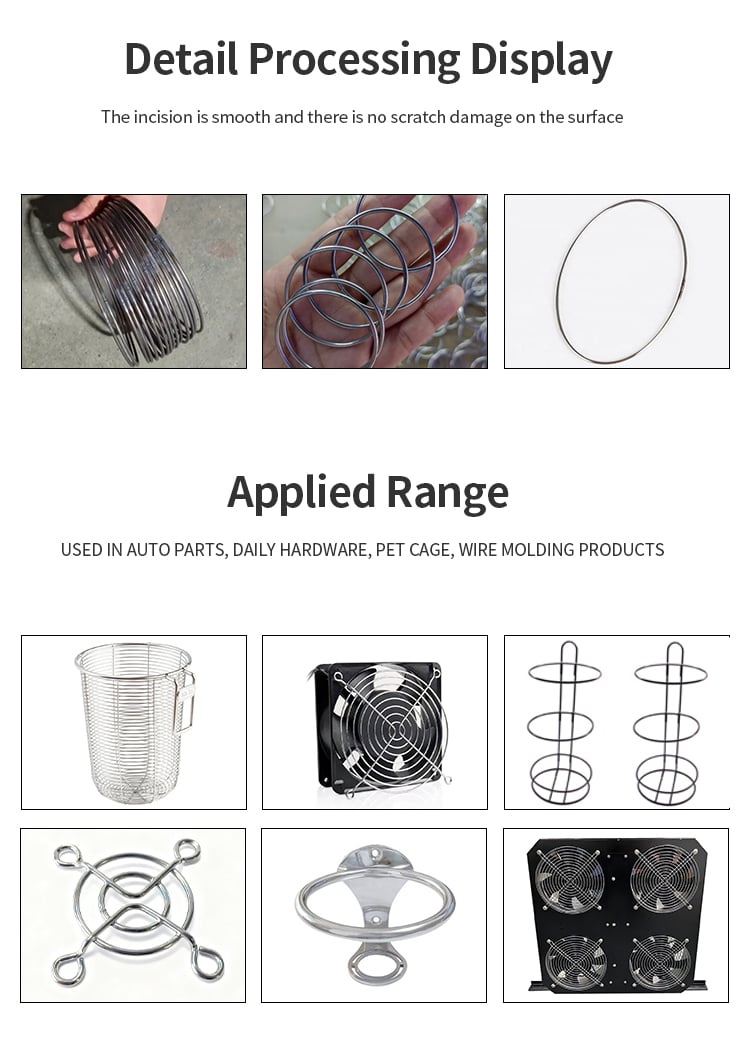
Trådringer og sirkulære rammer brukes i et bredt spekter av industrielle og forbrukerprodukter.
Møbler
Møbelfabrikanter kan bruke sveiste trådringer som strukturelle eller støttende komponenter i stoler, skamler, bord og annet metallmøbel.
Konsekvente ringdimensjoner kan bidra til å forbedre monteringsnøyaktighet og produktutseende.
Kjøkjenutstyr
Trådringer finnes ofte i kjøkkenkurver, reoler, komfyrtilbehør, sigder og andre husholdningsprodukter.
For disse anvendelsene må produsenter kanskje balansere dimensjonell konsekvens, sveistyrke og utseendet til den ferdige skjøten.
Maskinvare
Beslagfabrikanter kan produsere ulike sirkulære rammer, ringer og formede trådkomponenter.
Når produksjonsvolumet øker, kan automatisering hjelpe med å redusere gjentagende manuelle forming- og sveieoperasjoner.
Bil- og motorsykkeldele
Sirkulære tråd- og stålstangkomponenter kan også brukes i bil- og motorsykkelapplikasjoner.
Disse produktene kan ha strengere krav til dimensjonell nøyaktighet, gjentagelighet og sveistyrke.
Maskinen bør derfor velges ut fra de spesifikke tegnings- og kvalitetskravene, og ikke bare ut fra produksjonshastigheten.
Hva informasjon bør kjøpere forberede for en prøveproduksjon?
Hvis du leter etter en trådringsmaskin , og å gi detaljert produktinformasjon vil hjelpe produsenten med å anbefale en mer egnet konfigurasjon.
Et produktnavn som «trådring» er vanligvis ikke tilstrekkelig for nøyaktig maskinvalg.
1. Produkttegning eller eksempel
En teknisk tegning er det beste utgangspunktet.
Tegningen bør vise ringens diameter, materialeprofil og andre viktige mål.
Hvis det ikke finnes noen tegning, kan klare bilder og fysiske prøver også hjelpe ved den innledende vurderingen.
2. Materiale
Angi alltid det nøyaktige materialet når det er mulig.
For eksempel:
- Karbonstål
- Rustfritt stål
- Galvanisert ståltråd
- Andre passende stålmaterialer
Hvis du kjenner materialeklassen, inkluder den i forespørselen din.
3. Tråddiameter eller profilstørrelse
For rund tråd oppgir du nøyaktig diameter.
For flat stav oppgir du både bredde og tykkelse.
For eksempel gir «3 mm karbonstålstråd» mye mer nyttig informasjon enn bare å si «stålstråd».
4. Ferdig ringdiameter
Angi den nødvendige ferdige ringdiametern.
Avhengig av produkttegningen din kan dette være ytterdiameter, innerdiameter eller en annen definert målverdi.
Hvis dimensjonell nøyaktighet er viktig, oppgi også akseptabel toleranse.
5. Svekreakrav
Fortell maskinleverandøren hva du forventer av sveiseforbindelsen.
For eksempel:
- Krevede forbindelsesstyrke
- Sveiseutseende
- Maksimalt akseptabel sveisedeformasjon
- Om ytterligere ferdigstilling er nødvendig
Disse kravene kan påvirke sveisekonfigurasjonen og maskininnstillingene.
6. Målproduksjon
Produksjonsvolum er en annen viktig faktor.
Angi din forventede produksjon, for eksempel:
- Ringer per minutt
- Ringer per time
- Ringer per skifte
- Ringer per dag
Med denne informasjonen kan leverandøren vurdere den nødvendige maskinkonfigurasjonen og produksjonskapasiteten mer nøyaktig.
Avsluttende betraktninger: Konsekvens starter med riktig maskinkonfigurasjon
Å produsere konsekvente ringer handler ikke bare om å bøye tråd til en sirkulær form.
Fôringssystemet, formerverktøyet, nøyaktigheten ved skjæring, endekontroll og sveiseparametrene påvirker alle det endelige resultatet.
Et riktig konfigurert ringdannings- og sveiseautomat kan integrere disse prosessene i en gjentakbar produksjonsarbeidsflyt, noe som hjelper produsenter med å opprettholde konsekvent ringdiameter, rundhet og sveisekvalitet samtidig som manuelle håndteringsteg blir redusert.
Hvis du planlegger å automatisere produksjonen av trådringer, send Jinchun din produkttegning eller prøve, materiale, nøyaktig tråddiameter eller profilstørrelse, ferdige ringdimensjoner, dimensjonstoleranser, sveisekrav og målprodusert volum .
Med disse detaljene kan maskinkonfigurasjonen vurderes ut fra ditt faktiske produkt og dine produksjonskrav.
Innholdsfortegnelse
- Hva en ringformings- og sveiemaskin gjør
- Steg-for-steg-prosess fra trådtilførsel til en sveid ring
- Hvordan verktøy kontrollerer ringdiameter og rundhet
- Sveieparametre og kontroller av leddkvalitet
- Rundt tråd, flat stang og materialhensyn
- Applikasjoner innen møbler, kjøkkenutstyr, beslag og bilkomponenter
- Hva informasjon bør kjøpere forberede for en prøveproduksjon?
- Avsluttende betraktninger: Konsekvens starter med riktig maskinkonfigurasjon