 EN


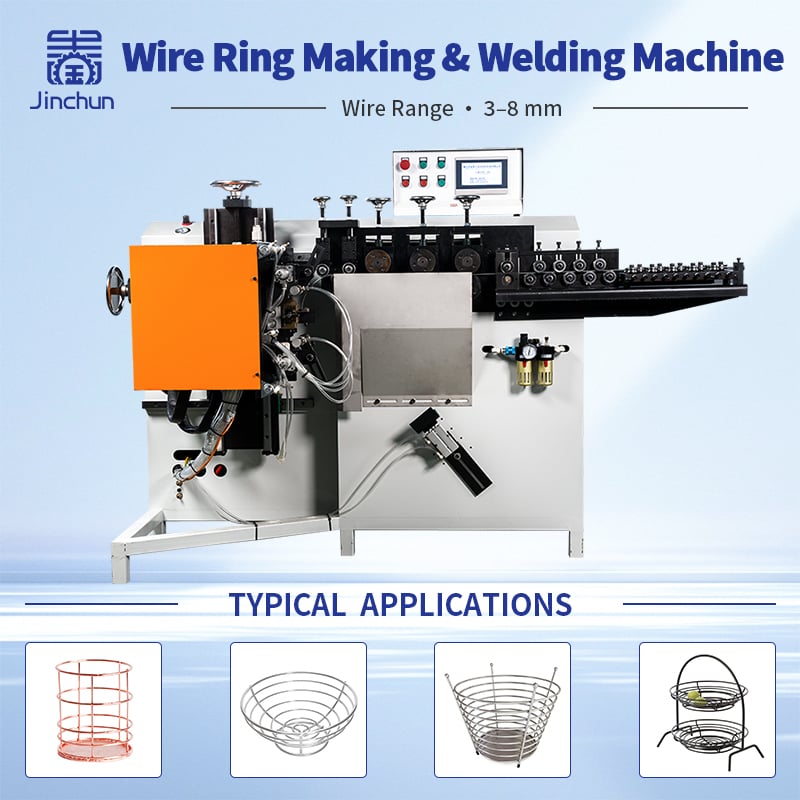
大量生産で均一なワイヤーリングを製造するには、単にワイヤーを円形に曲げるだけでは十分ではありません。産業用生産では、最初の部品から最後の部品まで、すべてのリングが安定した外径、優れた真円度、信頼性の高い溶接品質を維持する必要があります。
Aリング成形設備 ワイヤー送り、円形成、切断、端部位置決め、バット溶接を、一つの連続的な生産工程に統合しています。これらの工程を連携させることで、手作業による取り扱いを減らし、再現性の高い結果を得ることができます。
家具部品、キッチン用品、金物、扇風機カバー、自動車部品などを製造する企業にとって、成形・溶接装置の適切な選定は、製品品質を確保しつつ生産目標を達成するために重要です。
本稿では、この工程の仕組み、金型がリングの外径および真円度に与える影響、溶接品質を左右する要因、および機械導入を検討する際に購入担当者が事前に準備すべき情報について解説します。 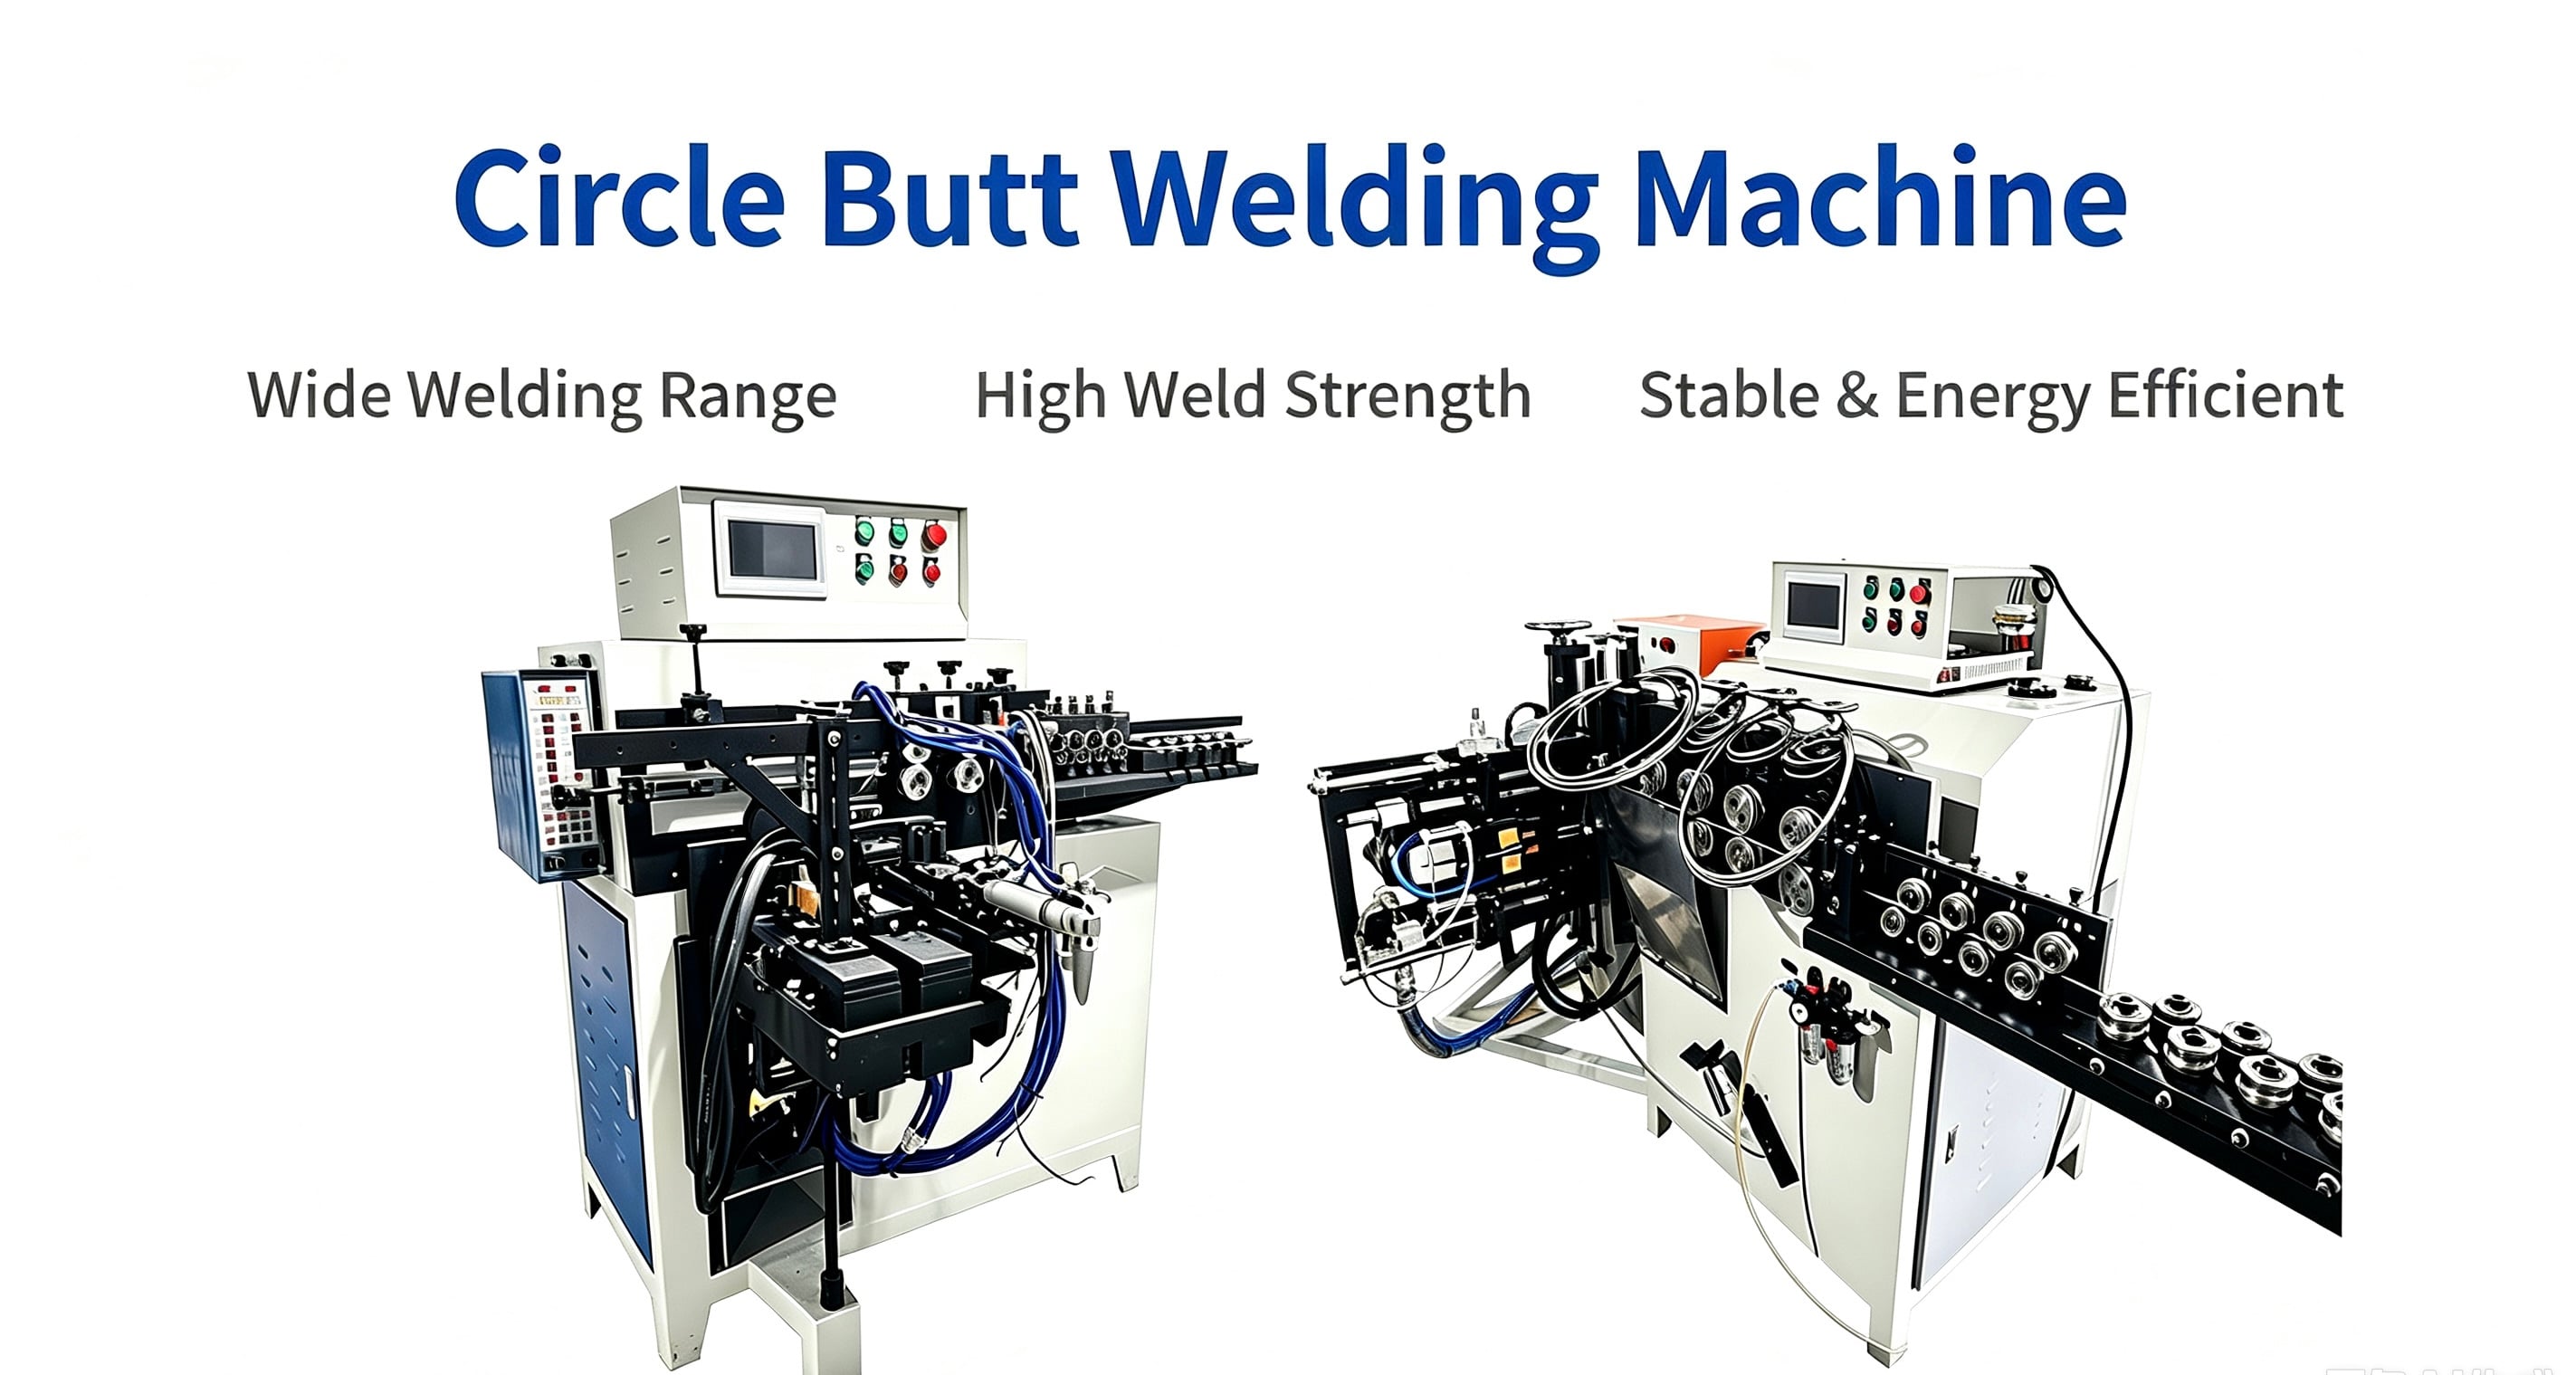
リング成形・溶接機の機能
Aリング成形溶接機 連続ワイヤーまたは適切な金属プロファイルを完成品の溶接リングに変換するように設計されています。
製造工程は通常、以下の5つの主要なステージで構成されます:
- 溶接線供給
- リング成形
- カット
- 端部位置決め
- バット溶接
リング成形を一台の機械で行い、その後手作業で別の溶接ステーションへ移送する代わりに、成形と溶接を同一の製造工程内で統合的に制御するシステムを採用します。
これにより、ハンドリング時間の短縮と生産品質の安定化が図れます。
実際の機械構成は、製品仕様に応じて異なります。ワイヤー径、材質、リング直径、プロファイル形状、溶接条件、および目標生産量など、あらゆる要件を総合的に検討したうえで、最適な装置を選定する必要があります。
例えば、丸鋼線と平鋼棒では、成形用ツーリングや機械構成が異なる場合があります。また、ステンレス鋼は炭素鋼と比べて、成形および溶接の条件も異なることが一般的です。
このため、購入者は、一般的な製品名や宣伝されている外径範囲のみに基づいて機械を選定するのではなく、実際の製品仕様情報を正確に提供する必要があります。
ワイヤ供給から溶接リング完成までの手順
典型的な自動リング製造工程は、連続ワイヤまたは適切な鋼材を原料として開始し、溶接済みリングの完成で終了します。 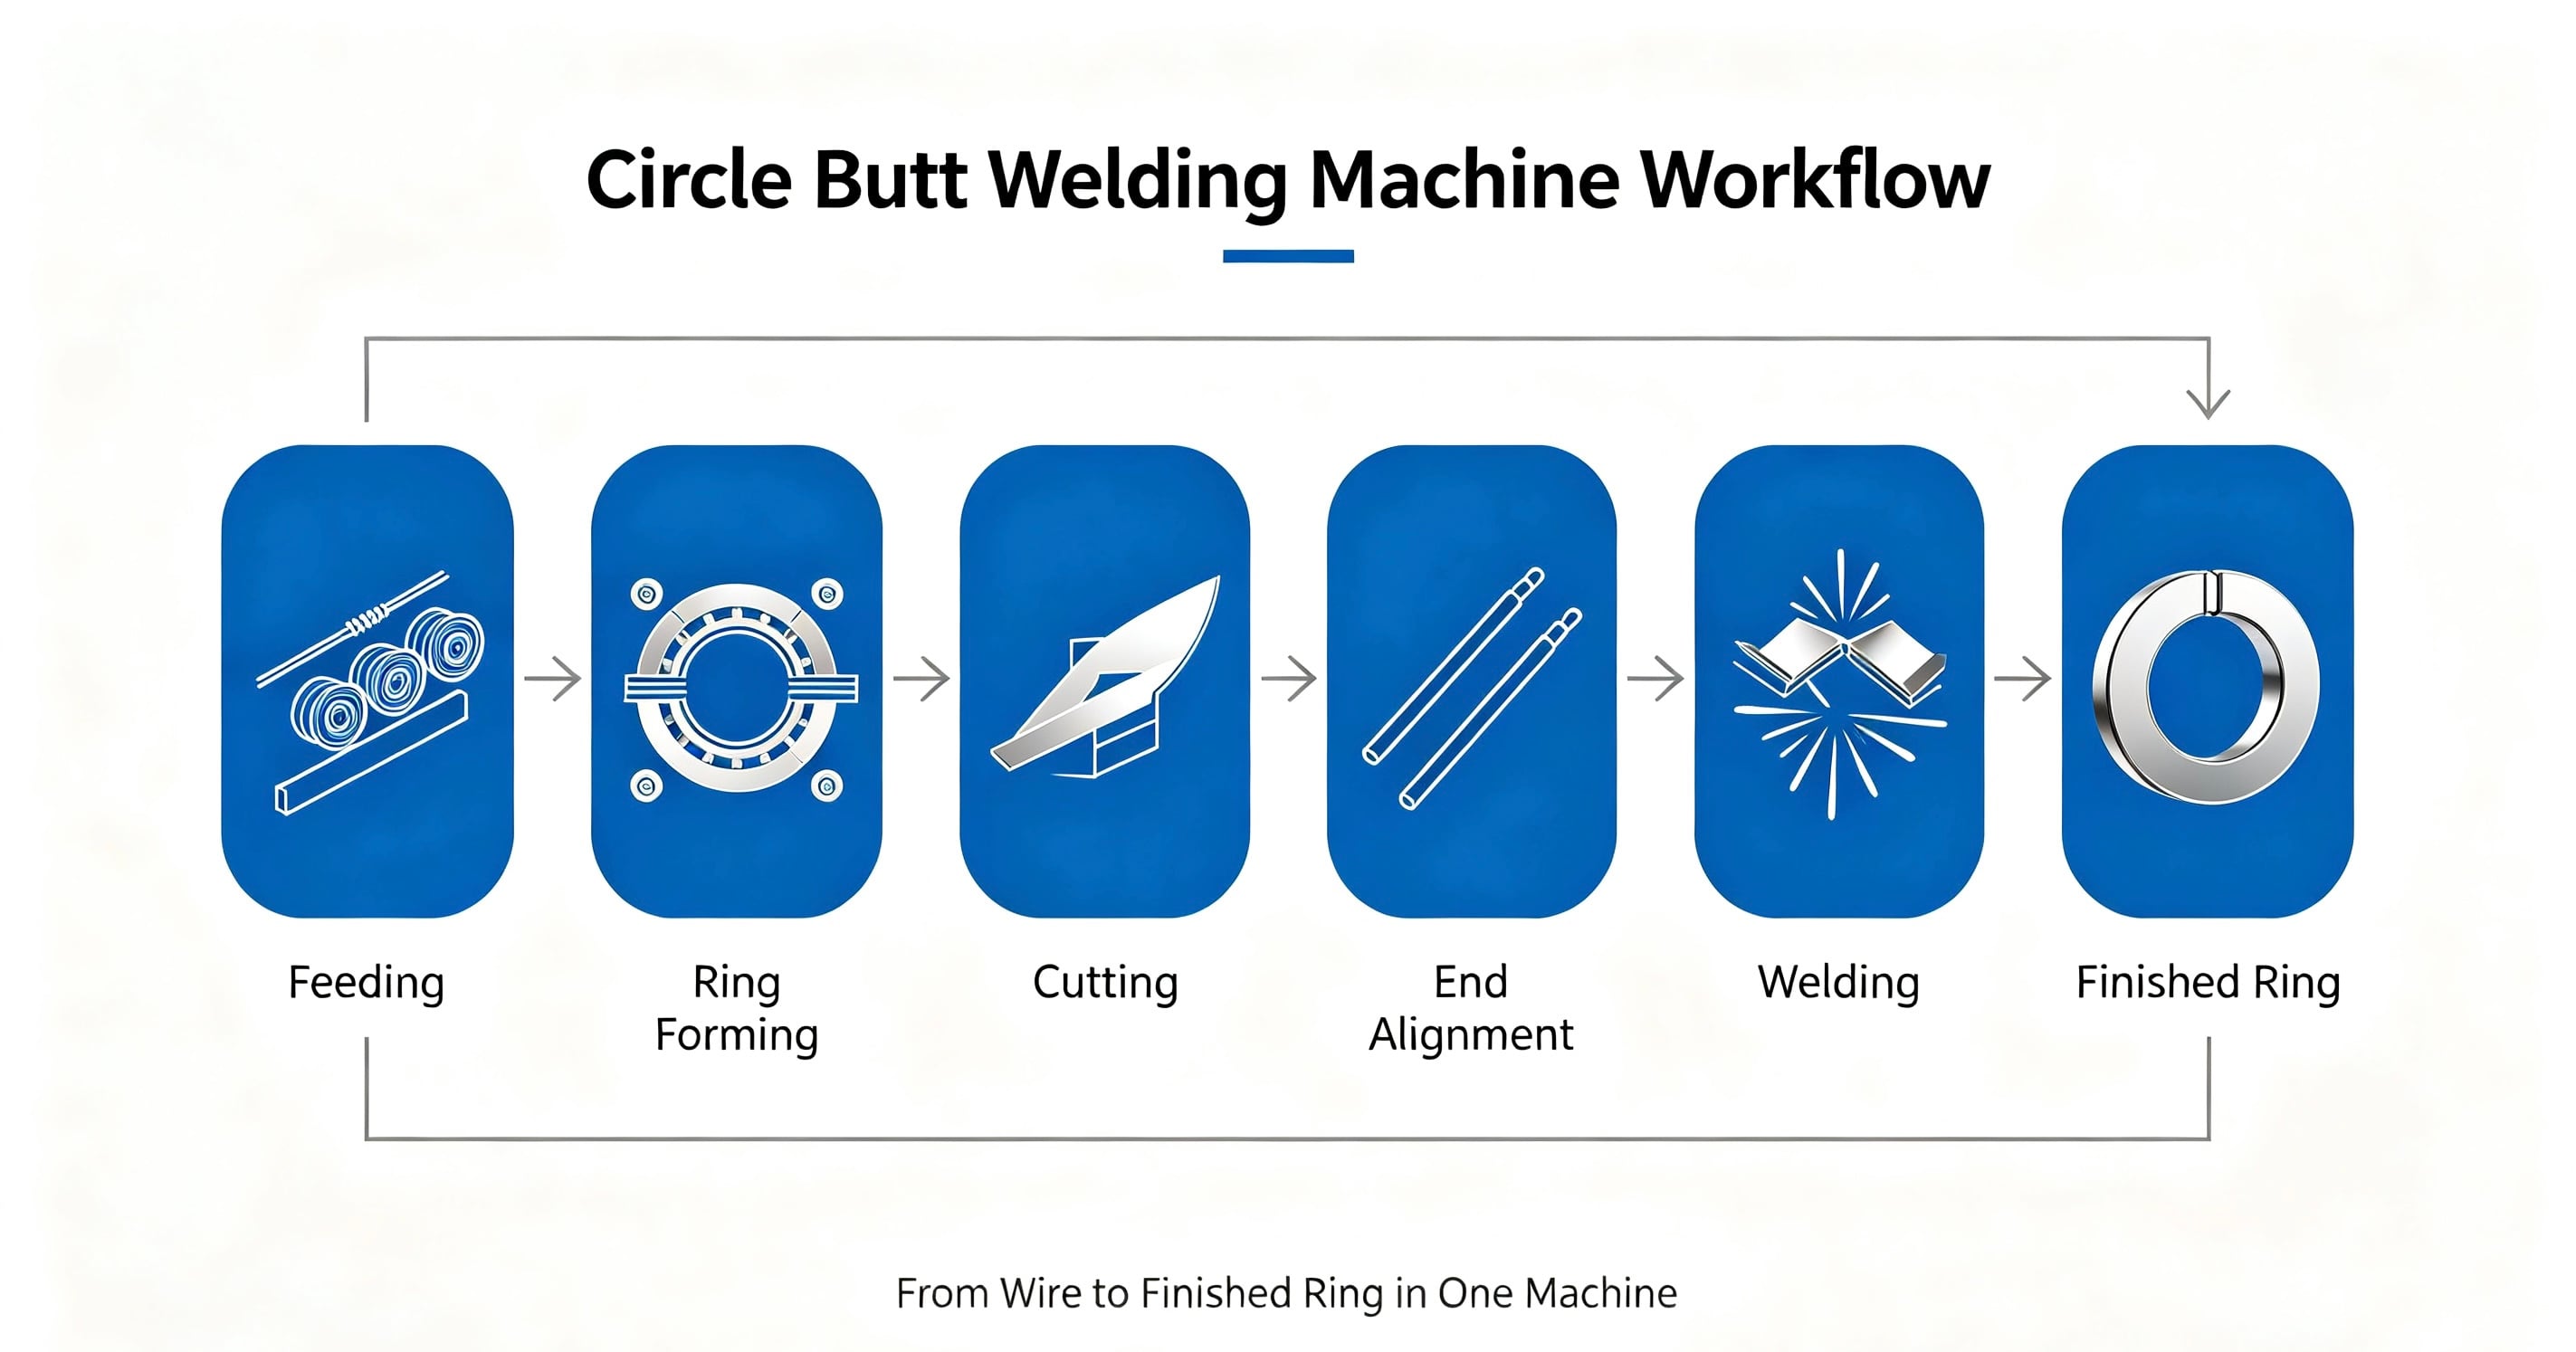
1.制御されたワイヤ供給
最初の工程は、原材料を成形装置へ供給することです。
安定した供給が不可欠です。なぜなら、材料の送りムラは最終的なリング寸法に影響を与える可能性があるためです。制御された供給システムを採用することで、生産全体を通じて材料位置の再現性を確保できます。
機械を選定する前に、メーカーはワイヤの正確な直径(または断面形状寸法)、材質および材質状態(例:熱処理状態、表面状態など)を確認しておく必要があります。
大量生産では、安定した供給により、機械のサイクルタイムの一貫性も維持されます。
2.円形成形
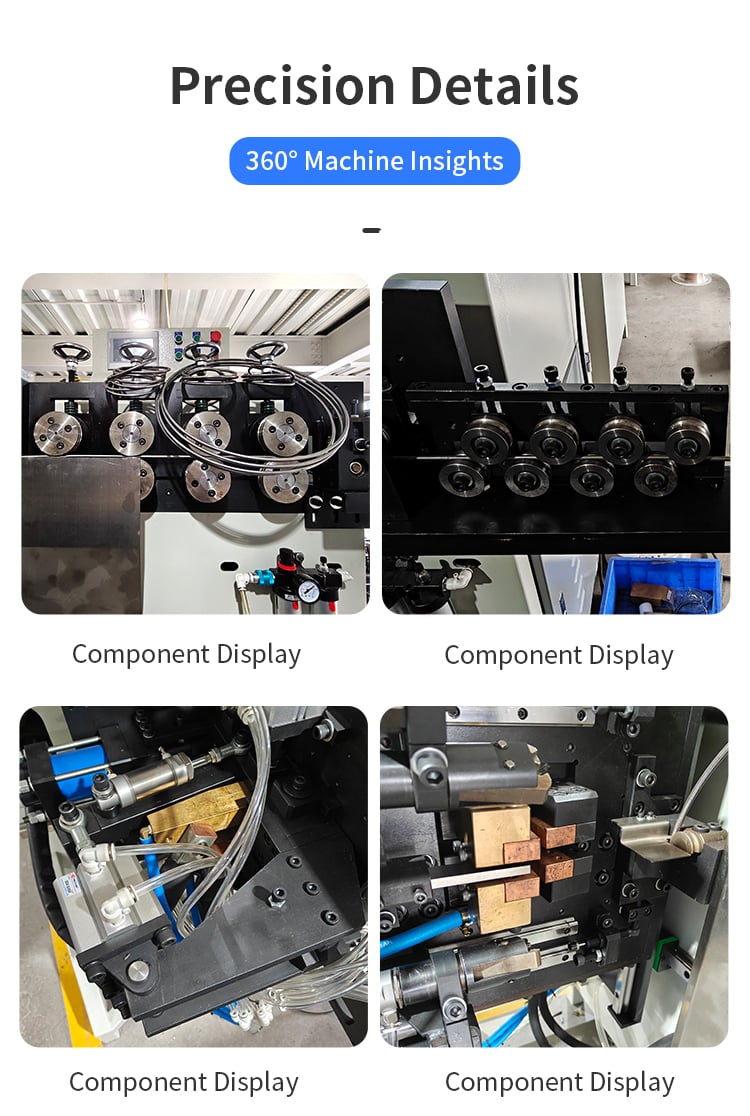
給線後、ワイヤーは成形部を通過し、所定のリング形状に段階的に曲げられます。
成形用ツールによってリングの基本的な幾何学的形状が決定されます。機械は、材料の弾性復元(スプリングバック)を考慮しつつ、材料の走行パスを正確に制御する必要があります。
これは、比較的小径のリングを製造する場合、あるいは完成品に厳しい寸法公差が要求される場合に特に重要です。
適切にマッチングされた成形システムを採用すれば、連続生産においてもリングの形状を一貫して維持できます。
3.所定長さへの切断
ワイヤーが所定の成形長さに達すると、機械が材料を切断します。
この切断工程により、後でバット溶接で接合される2つの端面が形成されます。
切断精度は極めて重要です。溶接前にリングが正しく閉じるためには、切断長さが正確である必要があります。成形長さにばらつきがあると、2つの端面が正しく合わさらず、結果としてリングの形状や溶接継手の品質に影響を及ぼす可能性があります。
したがって、成形精度と切断精度は相互に連携して機能する必要があります。
4.端面の位置決めおよびアライメント
切断後、リングの両端を溶接用に位置決めします。
正確な位置決めにより、溶接サイクル開始前に両端が適切に合致することを保証します。
アライメントが不十分だと、継目が不均一になったり、変形が生じたり、溶接品質がばらつく原因となります。
自動化された生産では、同一工程を製造ロット内で数百回から数千回と繰り返す必要があるため、再現性のある端面位置決めが特に重要です。
5.バット溶接
最終工程は、リングの両端をバット溶接で接合することです。
Aリング・バット 溶接機 材質、ワイヤ径または断面形状、および製品仕様に応じて、適切な溶接条件を提供する必要があります。
溶接工程は、リング成形工程と分けて考えることはできません。リングの直径が正しくても、溶接継手の品質が不均一であれば、最終製品に影響を及ぼす可能性があります。
成形と溶接を一体化したシステムを採用することで、成形工程と接合工程をより効率的に連携・制御できます。
金型がリングの直径および真円度をどのように制御するか
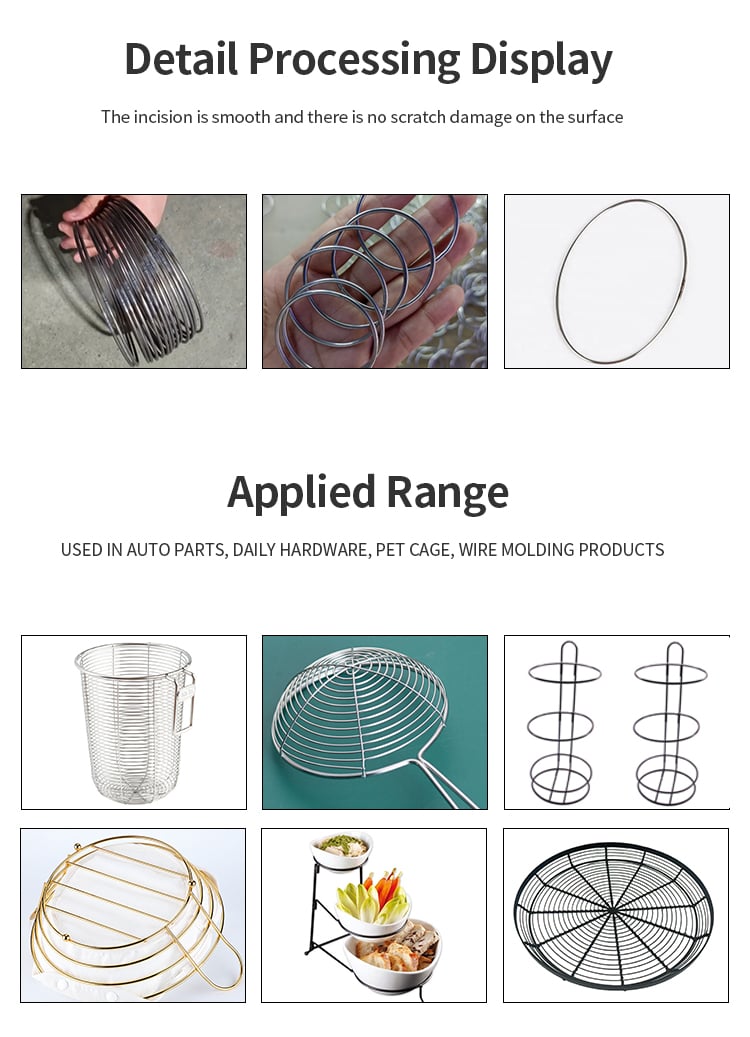
購入者にとって最も重要な問いの一つは、「この機械が寸法ばらつきの少ないリングを安定して生産できるか?」です。
その答えは、まず成形用金型にあります。
金型は、材料が曲げ加工される際の走行パスを決定します。金型の形状は、機械の設定条件および材料特性と組み合わさり、最終的なリングの直径および真円度に直接影響を与えます。
輪の直径
機械選定の前に、必要なリング直径を明確に定義しておく必要があります。
機械の構成に応じて、異なる金型システムを用いて、さまざまなリング直径の製品を生産できます。
ただし、広告に掲載されている直径範囲を、選定の唯一の基準とみなしてはなりません。実際に実現可能なサイズは、線材の直径、材質、断面形状、成形特性などの要因によって左右されます。
たとえば、特定の径の丸線専用に設計された機械でも、平鋼棒を加工する場合には異なるセットアップが必要になる場合があります。
そのため、購入前に製品の図面または試作サンプルを機械メーカーへ送付することをお勧めします。
丸み
リングは公称直径が正しくても、わずかに楕円状になったり歪んでいたりすることがあります。
産業用途では、したがって、真円度は直径と同様に重要な品質要件となります。
リングの真円度に影響を与える要因には以下のようなものがあります:
- 成形工具の形状
- 線径
- 材料特性
- 材料の弾性復元
- 送線安定性
- 成形速度
- マシン設定
- 工具の状態
適切な工具選定と安定した機械運転により、個々のリング間のばらつきを低減できます。
アプリケーションに寸法精度が厳しく求められる場合、購入者は「完全に円形」という曖昧な指示ではなく、リングの外径および真円度について許容される公差を明示する必要があります。
溶接条件および継手品質の確認
溶接継手は完成品のリングにおいて極めて重要な部分です。
優れた溶接プロセスとは、リングの過剰な変形を抑えつつ、安定した継手品質を確保できるものです。
溶接結果には、以下の要因が影響します。
- 素材の種類
- ワイヤーの直径または断面形状のサイズ
- 溶接電流
- 溶接時間
- 溶接圧力
- 端部の位置合わせ
- 接触状態
- 生産速度
適切な溶接条件は、実際の製品および使用材料に応じて決定する必要があります。
購入者が確認すべきポイントは?
溶接後、製造業者は自社の品質基準に従って完成したリングを評価できます。
重要な検査項目には以下が含まれます:
継手のアラインメント:
溶接後の両端は正しい位置に配置されていますか?
溶接外観:
溶接部の外観は、リングごとに一貫性がありますか?
結筋強度
溶接部は、その用途における機械的要件を満たせますか?
リングの形状:
溶接工程によって許容できない変形が生じていますか?
繰り返し性
連続生産中に、機械は安定した成形および溶接品質を維持できますか?
このため、カタログ仕様のみに基づいて機械を選定するよりも、実際の試験サンプルによる評価の方が有効な場合が多くあります。
丸線、平鋼および材料に関する考慮事項
ワイヤーリングは、さまざまな鋼材および断面形状から製造できます。材料および断面形状は、成形および溶接工程に直接影響します。
確認すべき最も重要な情報には、材料の種類、ワイヤー径または断面寸法、リングのサイズ、および溶接要件が含まれます。
丸ワイヤ
丸鋼線は、以下のような用途で一般的に使用されます:
- 家具部品
- キッチンバスケット
- キッチンラック
- ファンガード
- ハードウェア製品
- ワイヤーフレーム
- 家庭用品
ワイヤー径によっては、異なる成形条件および金型が必要になる場合があります。
このため、購入者は概算範囲ではなく、正確なワイヤー径を明示する必要があります。
フラット鋼棒
一部のリング状製品は、丸鋼線ではなく平鋼棒から製造されます。
この場合、材料の幅および厚さを考慮する必要があります。
曲げ方向、断面寸法、材料特性、および完成品のリングサイズは、すべて金型選定に影響を与えます。
丸鋼線向けに設定された機械構成が、必ずしもすべての平鋼棒用途に適合するとは限りません。
炭素鋼、ステンレス鋼、亜鉛めっき鋼のワイヤー
鋼材の種類によって、成形性や溶接性が異なります。
炭素鋼、ステンレス鋼、亜鉛めっき鋼のワイヤーは、それぞれの材質特性および表面状態に応じて、異なる機械設定を要することがあります。
ステンレス鋼の用途では、外観品質や溶接品質が特に重視される場合があります。一方、亜鉛めっきワイヤーでは、溶接時にその表面被膜への配慮が必要です。
したがって、最終的な機械設定は、実際の材質規格、形状寸法、および製品仕様に基づいて決定する必要があります。
家具、キッチン用品、金物、自動車部品への応用
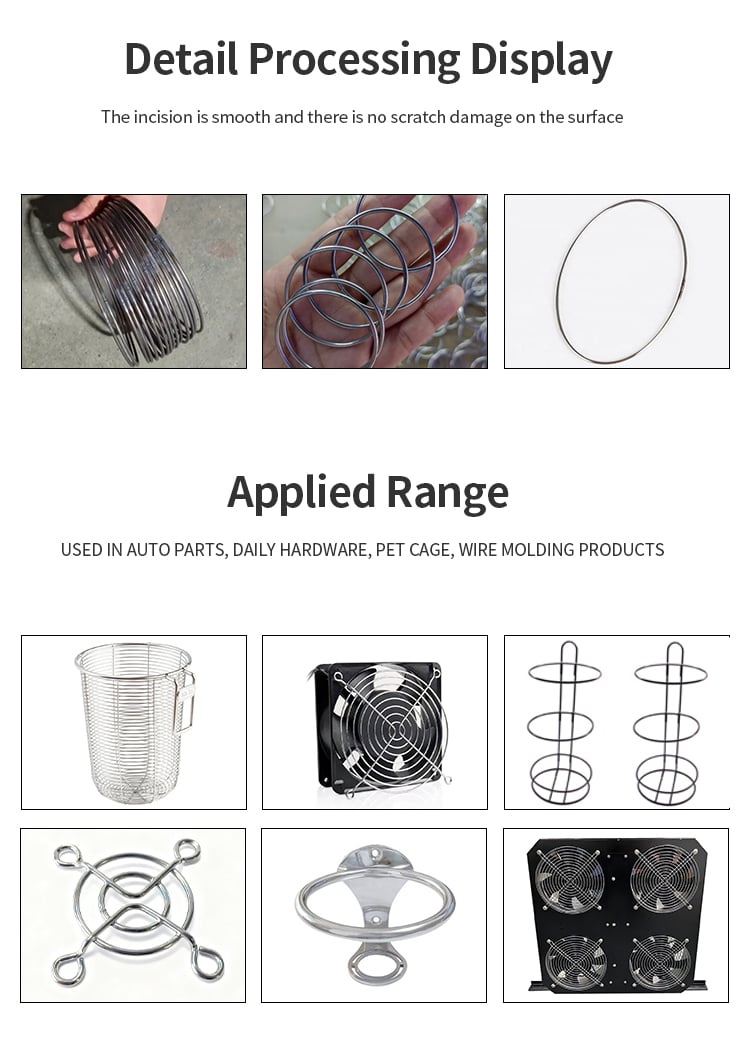
ワイヤーリングおよび円形フレームは、産業用・民生用製品の幅広い分野で使用されています。
オーブン
家具メーカーは、溶接ワイヤーリングを椅子、スツール、テーブルなどの金属製家具の構造部材または補強部材として活用できます。
リングの寸法を一定に保つことで、組立精度と製品の外観品質の向上が期待できます。
キッチンウェア
ワイヤーリングは、キッチンバスケット、ラック、コンロ用アクセサリー、ザルなど、さまざまな家庭用品に広く使われています。
こうした用途では、メーカーは寸法のばらつき抑制、溶接強度、および溶接部の外観品質のバランスを取る必要があります。
ハードウェア
金物メーカーは、さまざまな円形フレームやリング、成形ワイヤー部品を製造できます。
生産数量が増加する場合、自動化により、反復的な手作業による成形・溶接工程を削減できます。
自動車およびオートバイ部品
円形のワイヤーや鋼棒部品は、自動車や二輪車向けの部品にも使用されます。
これらの製品では、寸法精度、再現性、溶接強度に対する要求がより厳しくなることがあります。
したがって、機械の選定は、単に生産速度ではなく、具体的な図面仕様および品質要件に基づいて行う必要があります。
サンプル試作を依頼する際、購入者が準備すべき情報とは?
高品質なデスクトップ用電源アダプタを探している場合、 ワイヤー輪っか製造機 詳細な製品情報をお知らせいただくと、メーカーがより適した構成を提案しやすくなります。
「ワイヤーリング」などの製品名だけでは、正確な機械選定には通常不十分です。
1. 製品図面またはサンプル
技術図面が最も理想的な出発点です。
図面には、リングの外径、材質の断面形状およびその他の重要な寸法を明記してください。
図面が入手できない場合は、明瞭な写真や実物の試料でも、初期評価に役立ちます。
2. 材料
可能であれば、使用する材質を正確に指定してください。
例えば:
- 炭素鋼
- ステンレス鋼
- 亜鉛めっき鋼線
- その他の適切な鋼材
材質の規格(グレード)が分かっている場合は、お問い合わせの際に併記してください。
3.ワイヤーの直径または断面サイズ
丸線の場合は、正確な直径をご提示ください。
平鋼の場合は、幅と厚さの両方を指定してください。
たとえば、「3 mmの炭素鋼線材」という表記は、「鋼線」とだけ言うよりもはるかに有用な情報を提供します。
4.成形リングの外径
必要な成形リングの外径を指定してください。
製品図面によっては、この寸法が外径、内径、またはその他の定義された寸法となる場合があります。
寸法精度が重要である場合は、許容される公差も併せてご提示ください。
5.溶接要件
機械サプライヤーに対して、溶接継手に求める性能を明確にお知らせください。
例えば:
- 必要な継手強度
- 溶接の外観
- 許容される最大溶接変形量
- 追加の仕上げ加工が必要かどうか
これらの要件は、溶接構成および機械の設定に影響を与える可能性があります。
6.目標生産量
生産数量もまた重要な要素です。
以下の例のように、ご希望の生産能力をお知らせください。
- 分間リング数
- 時間当たりリング数
- 1シフト当たりリング数
- 1日当たりリング数
この情報を基に、サプライヤーは必要な機械構成および生産能力をより正確に評価できます。
まとめ:一貫した品質は、適切な機械設定から始まります
一貫したリングを製造するには、ワイヤーを単に円形に曲げるだけでは十分ではありません。
送り装置、成形用ツーリング、切断精度、端部の位置合わせ、溶接条件など、すべてが最終的な品質に影響します。
適切に設定された リング成形溶接機 これらの工程を再現性の高い生産フローに統合することで、メーカーはリングの外径・真円度・溶接品質を安定させ、手作業による取り扱いを削減できます。
ワイヤーリングの自動化を検討されている場合、ジンチュンへ以下の情報をご提供ください。 製品図面または試作サンプル、材質、ワイヤーの正確な直径または断面寸法、完成リングの寸法、許容公差、溶接要件、および目標生産数量 .
これらの情報をもとに、お客様の実際の製品仕様および生産要件に応じた最適な機械設定をご提案・評価いたします。