 EN


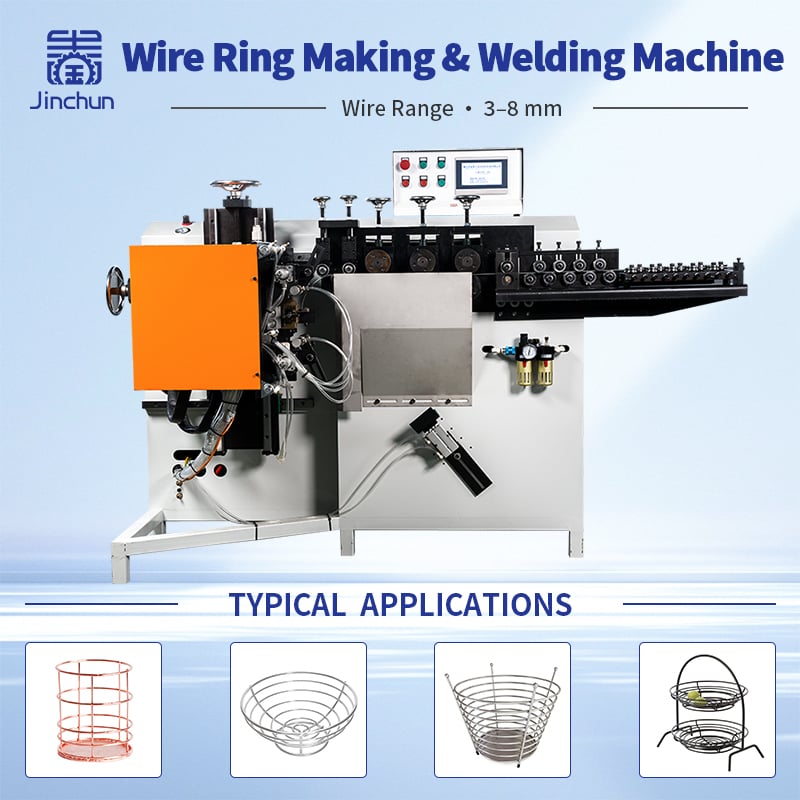
تولید حلقههای سیمی با کیفیت یکنواخت به حجم بالا، بسیار فراتر از صرفاً خم کردن یک تکه سیم به شکل دایره است. برای تولید صنعتی، هر حلقه باید از اولین قطعه تا آخرین قطعه، قطر پایدار، گردی مناسب و کیفیت جوشکاری قابل اعتمادی را حفظ کند.
ای تجهیزات شکلدهی حلقه این ماشین عملیات تغذیه سیم، شکلدهی دایرهای، برش، موقعیتیابی انتهای سیم و جوشکاری سربهسر را در یک فرآیند تولیدی پیوسته ادغام میکند. با هماهنگسازی این عملیات، تولیدکنندگان میتوانند دخالت دستی را کاهش داده و نتایج تکرارپذیرتری بهدست آورند.
برای شرکتهایی که اجزای مبلمان، لوازم آشپزخانه، فلزکاری، محافظهای پنکه و قطعات خودرو تولید میکنند، انتخاب تجهیزات مناسب شکلدهی و جوشکاری برای حفظ کیفیت محصول و همزمان تحقق اهداف تولیدی اهمیت زیادی دارد.
این مقاله توضیح میدهد که این فرآیند چگونه کار میکند، ابزارها چگونه بر قطر و گردی حلقه تأثیر میگذارند، عوامل تعیینکننده کیفیت جوشکاری چه هستند و خریداران چه اطلاعاتی را باید پیش از درخواست راهحل ماشینی آماده کنند. 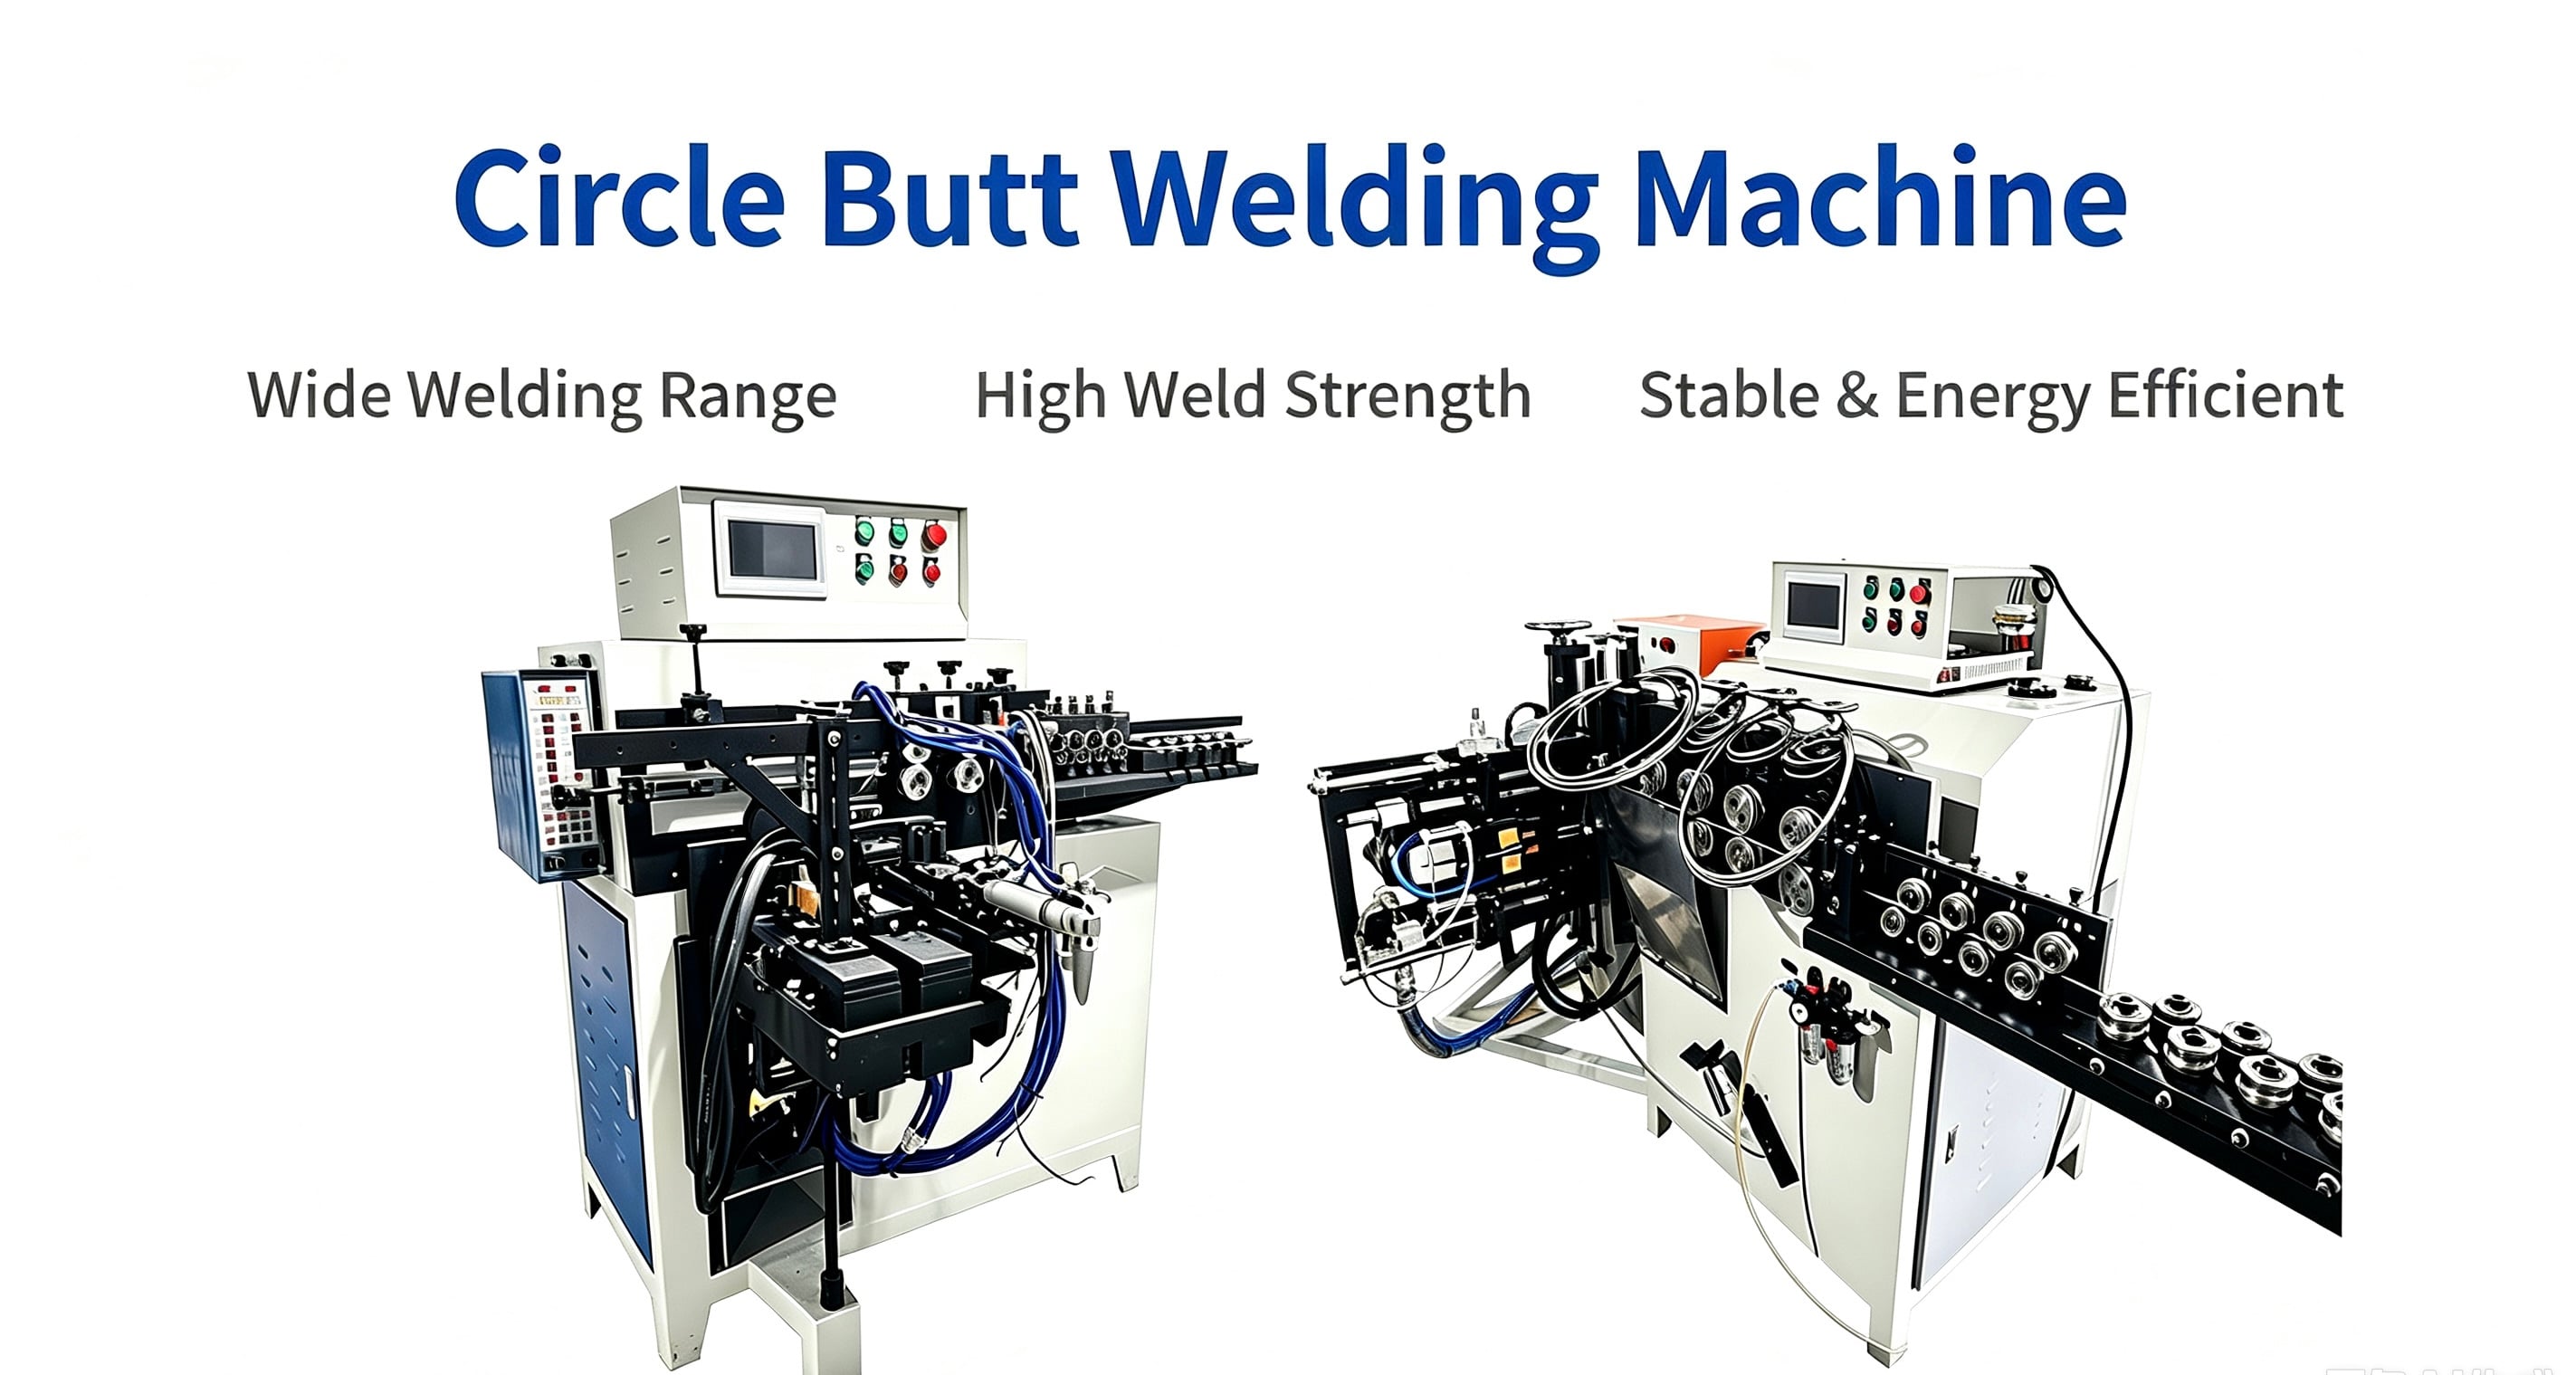
کارکرد ماشین شکلدهی و جوشکاری حلقه
ای دستگاه مهرهزنی و جوشکاری برای تبدیل سیم پیوسته یا نیمرخهای فلزی مناسب به حلقههای جوشخوردهٔ آماده طراحی شده است.
فرآیند تولید معمولاً شامل پنج مرحلهٔ کلیدی است:
- تغذیه سیم
- شکلدهی حلقهای
- برش
- موقعیتیابی انتهایی
- جوشکاری انتهایی
به جای ساخت حلقه روی یک دستگاه و انتقال دستی آن به ایستگاه جوشکاری دیگر، یک سیستم یکپارچه فرآیندهای شکلدهی و جوشکاری را درون یک فرآیند تولیدی واحد هماهنگ میکند.
این امر میتواند زمان دستکاری را کاهش داده و ثبات تولید را بهبود بخشد.
پیکربندی واقعی دستگاه بستگی به نیازهای محصول دارد. قطر سیم، جنس مواد، قطر حلقه، شکل نیمرخ، نیازهای جوشکاری و ظرفیت تولید مورد نظر، همه باید پیش از انتخاب تجهیزات مناسب در نظر گرفته شوند.
برای مثال، سیم فولادی گرد و میلهٔ فولادی تخت ممکن است نیازمند ابزارهای شکلدهی و پیکربندیهای دستگاهی متفاوتی باشند. فولاد ضدزنگ نیز ممکن است پارامترهای شکلدهی و جوشکاری متفاوتی نسبت به فولاد کربنی نیاز داشته باشد.
به این دلیل، خریداران باید اطلاعات واقعی محصول را ارائه دهند نه اینکه ماشینی را تنها بر اساس نام عمومی یا محدوده قطر تبلیغشده انتخاب کنند.
فرآیند گامبهگام از تغذیه سیم تا حلقه جوشخورده
فرآیند معمول تولید خودکار حلقه از سیم پیوسته یا ماده فولادی مناسب آغاز شده و با حلقه جوشخورده تمامشده به پایان میرسد. 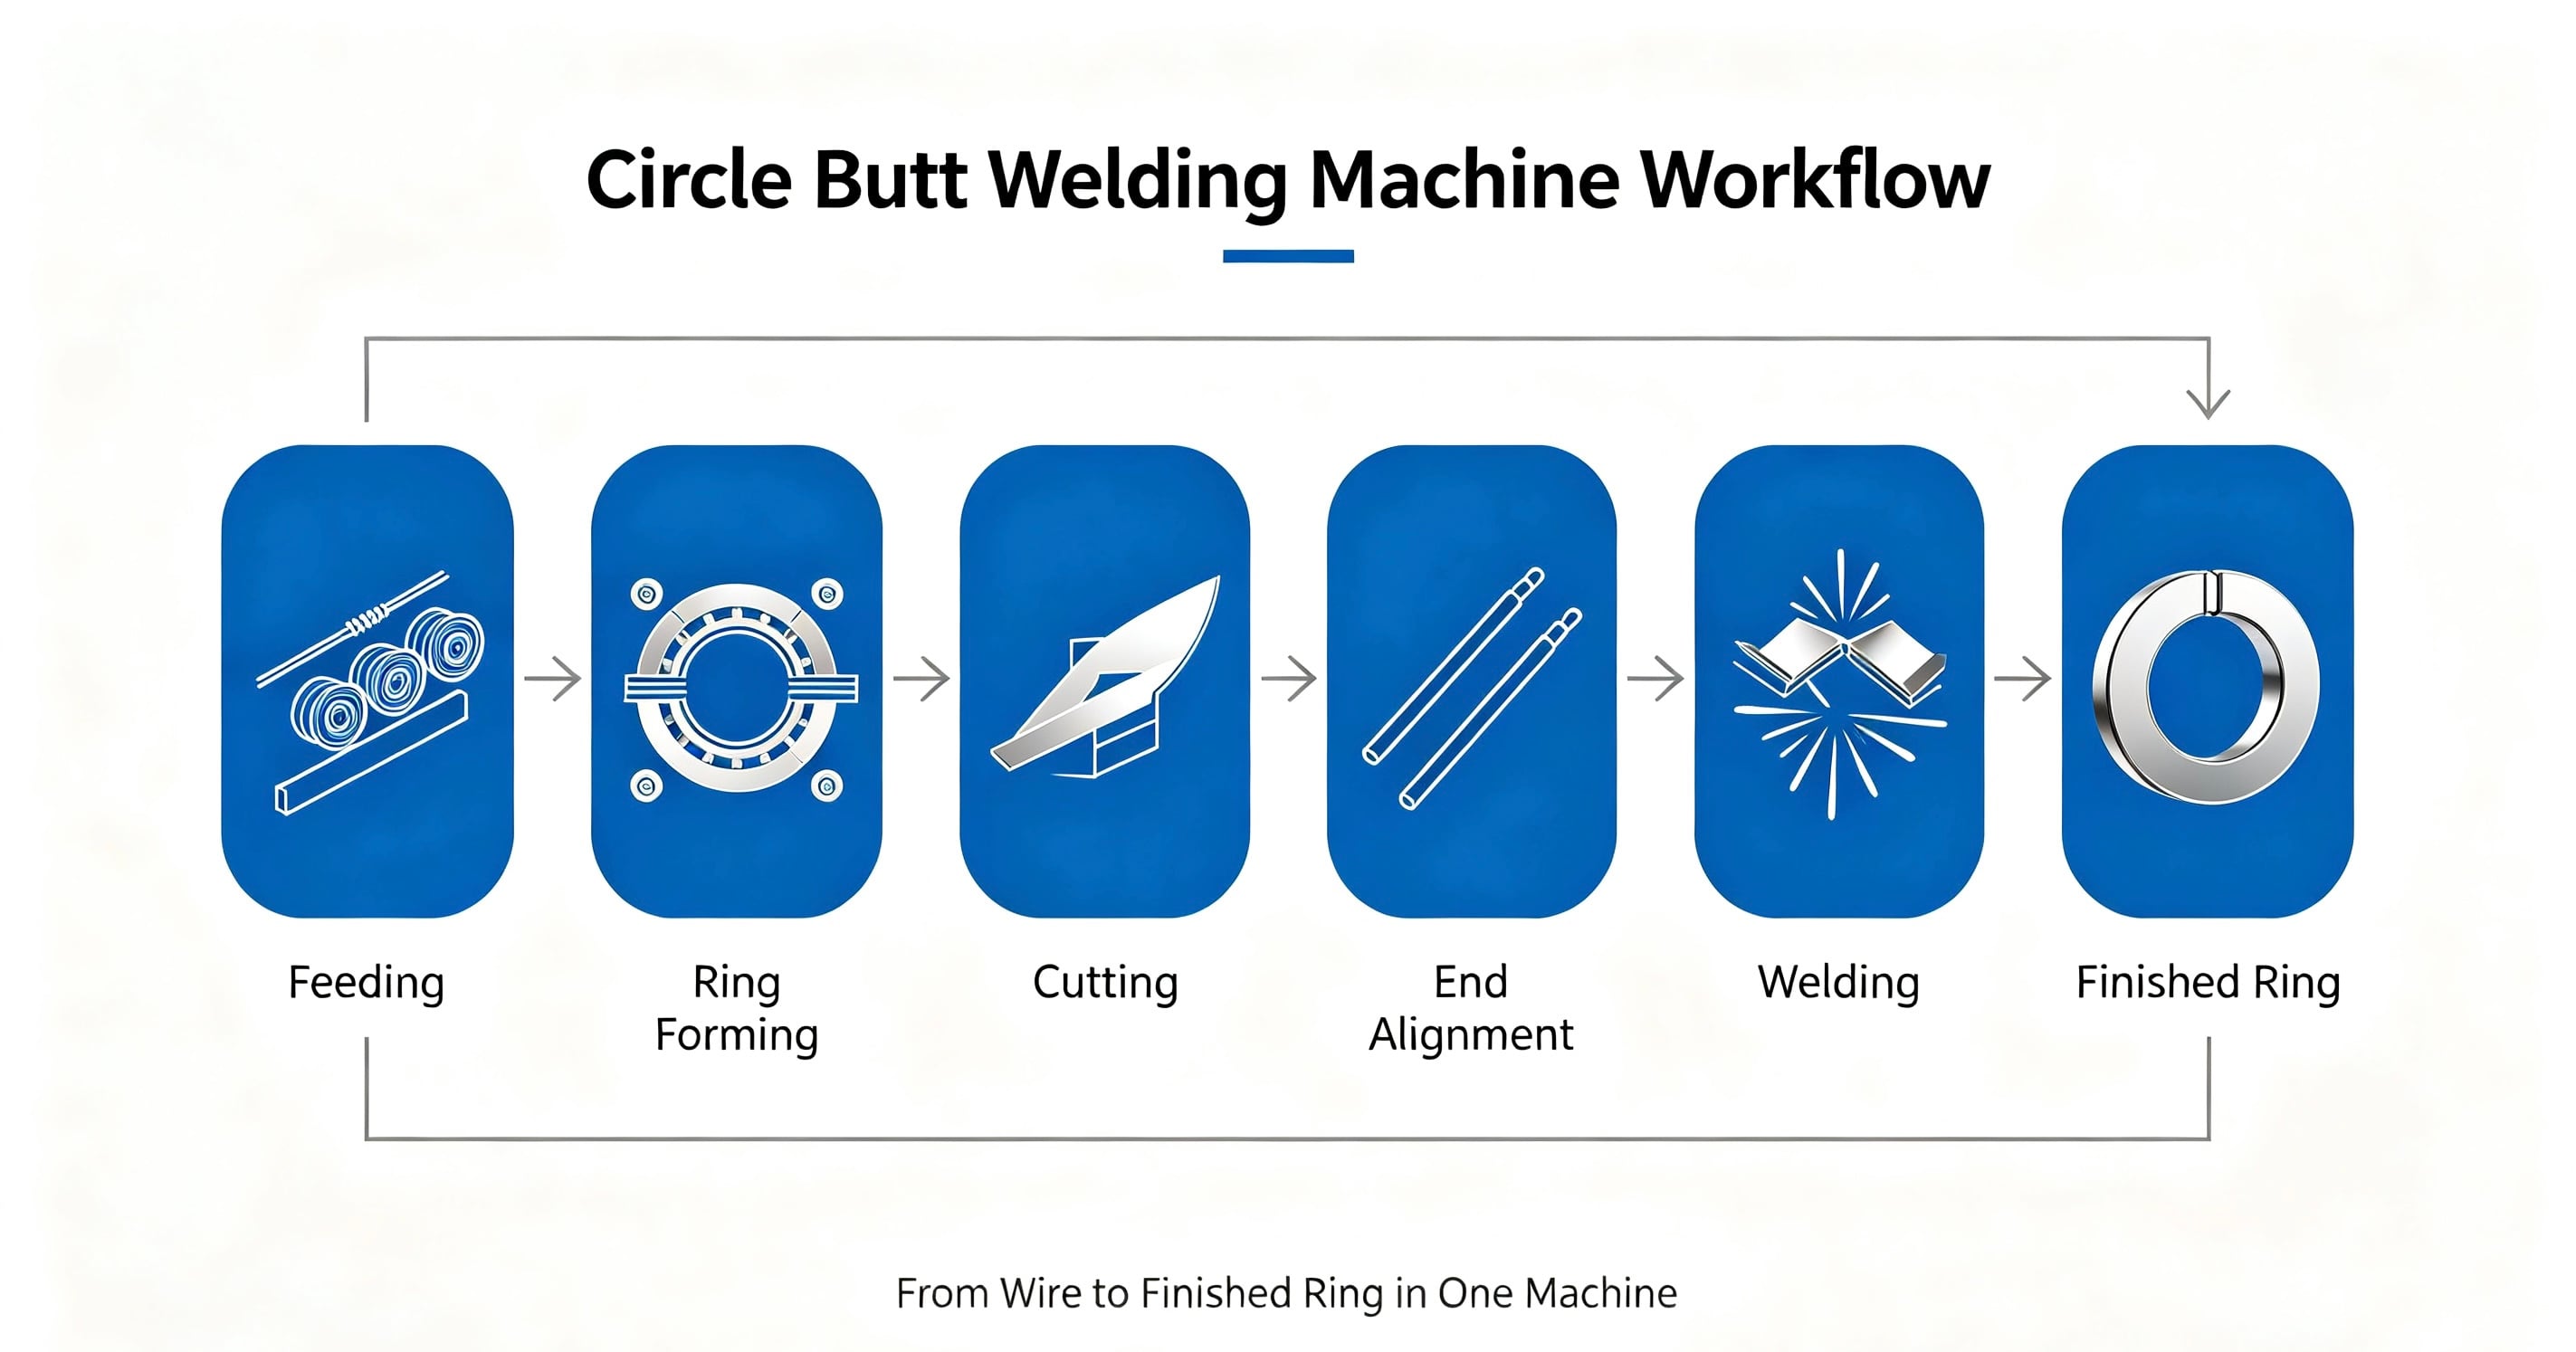
۱. تغذیه کنترلشده سیم
اولین گام، ورود مواد اولیه به سیستم شکلدهی است.
تغذیه پایدار ضروری است، زیرا حرکت نامنظم مواد میتواند بر ابعاد نهایی حلقه تأثیر بگذارد. سیستم تغذیه کنترلشده به حفظ موقعیت دقیق و تکرارپذیر مواد در طول تولید کمک میکند.
پیش از انتخاب ماشین، تولیدکنندگان باید قطر دقیق سیم یا ابعاد پروفیل، نوع ماده و وضعیت فیزیکی آن را تأیید کنند.
برای تولید انبوه، تغذیه پایدار همچنین به ماشین کمک میکند تا زمانهای چرخهای ثابتی را حفظ کند.
۲. شکلدهی دایرهای
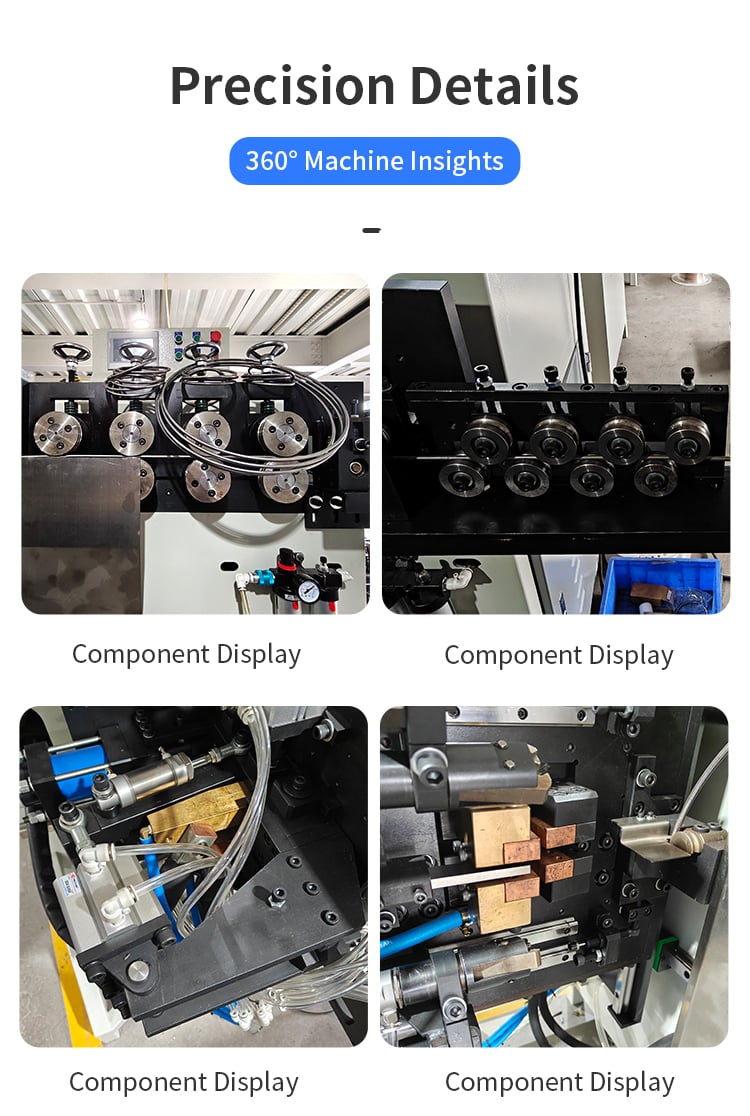
پس از تغذیه، سیم از بخش شکلدهی عبور کرده و بهتدریج به شکل حلقهای مورد نیاز خم میشود.
ابزارهای شکلدهی، هندسهٔ پایهٔ حلقه را تعیین میکنند. دستگاه باید مسیر مواد را با دقت کنترل نماید و در عین حال بازگشت الاستیک مواد را نیز در نظر بگیرد.
این امر بهویژه هنگام تولید حلقههایی با قطر نسبتاً کوچک یا زمانی که محصول نهایی دارای محدودیتهای دقیق ابعادی است، اهمیت فراوانی دارد.
یک سیستم شکلدهی مناسب میتواند به حفظ هندسهٔ یکنواخت حلقه در طول تولید پیوسته کمک کند.
۳. برش به طول مورد نیاز
پس از اینکه سیم به طول شکلدهی مورد نیاز برسد، دستگاه مواد را برش میزند.
عملیات برش، دو انتها را ایجاد میکند که بعداً با جوشکاری سر به سر به هم متصل خواهند شد.
دقت برش از اهمیت بالایی برخوردار است، زیرا حلقهٔ نهایی باید پیش از جوشکاری بهدرستی بسته شود. اگر طول شکلدادهشده نامنظم باشد، دو انتها ممکن است بهدرستی به هم نرسند که این امر هم بر شکل حلقه و هم بر اتصال جوشخورده تأثیر میگذارد.
بنابراین، دقت تشکیلدهنده و دقت برش باید بهصورت هماهنگ عمل کنند.
۴. موقعیتیابی و همترازسازی انتهایی
پس از برش، دو انتهای حلقه برای جوشکاری موقعیتیابی میشوند.
موقعیتیابی دقیق به اطمینان از آن میانجامد که دو انتها پیش از شروع چرخه جوشکاری بهدرستی با یکدیگر تماس پیدا کنند.
همترازی نامناسب میتواند منجر به اتصال ناهموار، تغییر شکل یا کیفیت نامنظم جوش شود.
برای تولید خودکار، موقعیتیابی تکرارپذیر انتهایی بهویژه اهمیت دارد، زیرا همین عملیات باید صدها یا هزاران بار در طول یک دوره تولید تکرار شود.
۵. جوشکاری سربهسر
مرحله نهایی، اتصال دو انتهای حلقه از طریق جوشکاری سربهسر است.
ای جوش سربهسر حلقه ماشین لazer باید شرایط مناسب جوشکاری را متناسب با جنس ماده، قطر سیم یا پروفیل و نیازهای محصول فراهم کند.
فرآیند جوشکاری نباید بهصورت جداگانه از شکلدهی حلقه در نظر گرفته شود. حتی اگر قطر حلقه صحیح باشد، اتصال جوشکاریشده نامناسب ممکن است همچنان بر محصول نهایی تأثیر بگذارد.
سیستم یکپارچهشدهی شکلدهی و جوشکاری امکان هماهنگی کارآمدتر فرآیندهای شکلدهی و اتصال را فراهم میکند.
چگونه ابزارهای شکلدهی بر قطر و گردی حلقه کنترل دارند
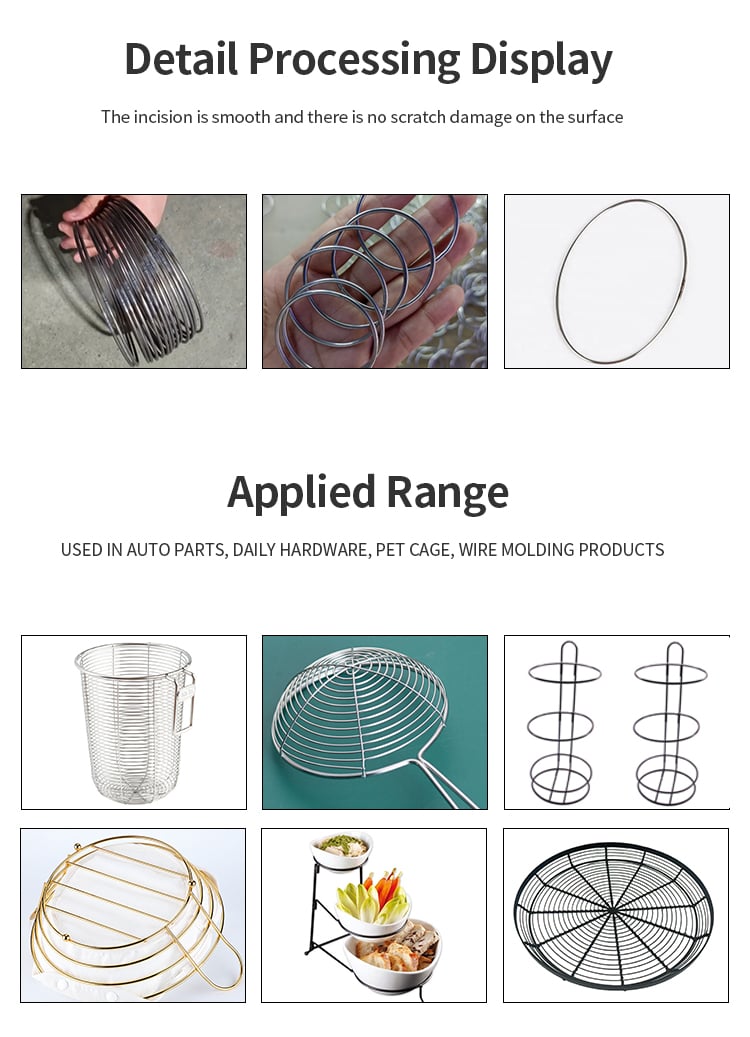
یکی از مهمترین پرسشهای خریداران این است که چگونه یک دستگاه میتواند حلقههایی با ابعاد ثابت تولید کند.
پاسخ از ابزارهای شکلدهی آغاز میشود.
ابزارها مسیری را که ماده در حین خمشدن طی میکند، تعیین میکنند. هندسهی آنها، در ترکیب با تنظیمات دستگاه و ویژگیهای ماده، تأثیر مستقیمی بر قطر نهایی و گردی حلقه دارد.
قطر حلقه
قطر مورد نیاز حلقه باید پیش از انتخاب دستگاه بهوضوح تعریف شود.
بسته به پیکربندی دستگاه، سیستمهای مختلف ابزار میتوانند برای تولید حلقههایی با قطرهای متفاوت استفاده شوند.
با این حال، محدودهٔ قطر اعلامشده نباید بهعنوان تنها معیار انتخاب در نظر گرفته شود. اندازهٔ واقعی قابلدستیابی به عواملی مانند قطر سیم، جنس ماده، شکل مقطع و ویژگیهای شکلدهی بستگی دارد.
برای مثال، دستگاهی که برای محدودهٔ خاصی از سیم گرد طراحی شده است، ممکن است برای پردازش میلهٔ فولادی تخت نیازمند تنظیمات متفاوتی باشد.
به همین دلیل، پیش از خرید، ارسال نقشهٔ محصول یا نمونهای از آن به سازندهٔ دستگاه توصیه میشود.
گردی
یک حلقه ممکن است قطر اسمی صحیحی داشته باشد، اما همچنان کمی بیضی یا تحریفشده باشد.
بنابراین، در کاربردهای صنعتی، گردی میتواند همانقدر که قطر اهمیت دارد، حائز اهمیت باشد.
عوامل متعددی میتوانند بر گردی حلقه تأثیر بگذارند:
- هندسهٔ ابزار شکلدهنده
- قطر سیم
- خواص مواد
- بازگشت الاستیک ماده
- پایداری تغذیه
- سرعت شکلدهی
- تنظیمات دستگاه
- وضعیت ابزار
انتخاب ابزارهای مناسب و عملکرد پایدار دستگاه به کاهش تغییرات بین حلقههای جداگانه کمک میکند.
اگر کاربرد نیازمند محدودیتهای ابعادی دقیق باشد، خریداران باید تحمل قابل قبول برای قطر حلقه و گردی آن را ارائه دهند، نه اینکه صرفاً مشخص کنند حلقه باید «کاملاً گرد» باشد.
پارامترهای جوشکاری و بررسی کیفیت اتصال
اتصال جوشخورده بخشی حیاتی از حلقهٔ تمامشده است.
فرآیند جوشکاری خوب باید کیفیت پیوستگی یکنواختی را فراهم کند و در عین حال تغییر شکل غیرضروری حلقه را به حداقل برساند.
نتایج جوشکاری تحت تأثیر چندین عامل قرار میگیرند، از جمله:
- نوع ماده
- قطر سیم یا اندازهٔ مقطع
- جریان دروندوزی
- زمان جوشکاری
- فشار وصل
- تراز بودن انتهای قطعات
- شرایط تماس
- سرعت تولید
پارامترهای صحیح باید بر اساس محصول و مادهٔ واقعی تعیین شوند.
خریداران باید چه چیزهایی را بررسی کنند؟
پس از جوشکاری، سازندگان میتوانند حلقههای تکمیلشده را بر اساس الزامات کیفی خود ارزیابی کنند.
بررسیهای مهم ممکن است شامل موارد زیر باشد:
تراز شدن اتصال:
آیا دو انتهای حلقه پس از جوشکاری بهدرستی در جای خود قرار گرفتهاند؟
ظاهر جوش:
آیا ناحیه جوشخورده از نظر بصری از حلقهای به حلقهی دیگر یکنواخت است؟
استحکام اتصال:
آیا بخش جوشخورده میتواند نیازهای مکانیکی کاربرد مربوطه را تحمل کند؟
هندسه حلقه:
آیا فرآیند جوشکاری باعث تغییر شکل غیرقابل قبولی میشود؟
تکرارپذیری:
آیا دستگاه میتواند در طول تولید پیوسته، کیفیت پایدار شکلدهی و جوشکاری را حفظ کند؟
به همین دلیل، آزمون نمونه اغلب مفیدتر از انتخاب دستگاه صرفاً بر اساس مشخصات کاتالوگ است.
سیم گرد، میله تخت و ملاحظات مواد
حلقههای سیمی را میتوان از مواد فولادی و مقاطع مختلفی تولید کرد. نوع ماده و سطح مقطع بهطور مستقیم بر فرآیندهای شکلدهی و جوشکاری تأثیر میگذارند.
مهمترین اطلاعاتی که باید تأیید شوند عبارتند از: نوع ماده، قطر سیم یا ابعاد مقطع، اندازه حلقه و الزامات جوشکاری.
سیم گرد
سیم فولادی گرد معمولاً برای موارد زیر استفاده میشود:
- اجزای مبلمان
- سبدهای آشپزخانه
- ریفهای آشپزخانه
- Follow the structure below as an example:
- محصولات سخت افزاری
- قالبهای سیمی
- محصولات خانگی
قطرهای مختلف سیم ممکن است نیازمند تنظیمات و ابزارهای شکلدهی متفاوتی باشند.
به همین دلیل، خریداران باید دقیقاً قطر سیم را ارائه دهند و نه اینکه فقط یک بازه تقریبی اعلام کنند.
میله فولادی تخت
برخی از محصولات حلقهای شکل از میلهی فولادی تخت و نه سیم گرد تولید میشوند.
در این حالت، عرض و ضخامت ماده باید در نظر گرفته شوند.
جهت خمشدن، ابعاد پروفیل، ویژگیهای ماده و اندازهی نهایی حلقه همه میتوانند بر انتخاب ابزارها تأثیر بگذارند.
پیکربندی دستگاه مناسب برای سیم گرد بهطور خودکار نباید بهعنوان مناسب برای همهی کاربردهای میلهی تخت در نظر گرفته شود.
سیم فولاد کربنی، فولاد ضدزنگ و فولاد گالوانیزه
مواد فولادی مختلف ممکن است ویژگیهای شکلدهی و جوشکاری متفاوتی داشته باشند.
سیم فولاد کربنی، فولاد ضدزنگ و فولاد گالوانیزه ممکن است با توجه به ویژگیهای مادی و وضعیت سطحیشان، تنظیمات متفاوتی از دستگاه را نیاز داشته باشند.
در کاربردهای فولاد ضدزنگ، اهمیت بیشتری به ظاهر و کیفیت جوشکاری داده میشود، در حالی که برای سیم گالوانیزه باید در فرآیند جوشکاری به پوشش سطحی آن توجه مناسبی شود.
بنابراین، پیکربندی نهایی دستگاه باید بر اساس درجهٔ واقعی مواد، ابعاد پروفیل و نیازهای محصول تعیین شود.
کاربردها در مبلمان، لوازم آشپزخانه، تجهیزات فلزی و قطعات خودرو
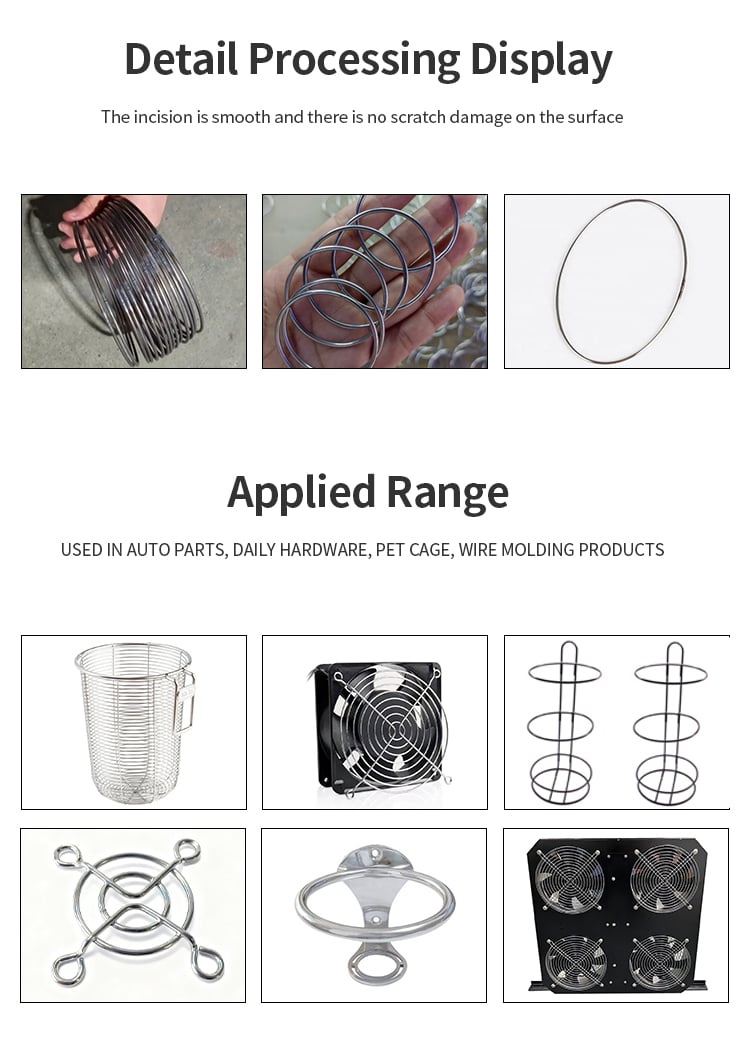
حلقههای سیمی و قابهای دایرهای در طیف گستردهای از محصولات صنعتی و مصرفی به کار میروند.
مبلمان
سازندگان مبلمان میتوانند از حلقههای جوشخوردهٔ سیمی به عنوان اجزای سازهای یا نگهدارنده در صندلیها، سکوهای نشیمن، میزها و سایر مبلمانهای فلزی استفاده کنند.
ثبات ابعاد حلقهها میتواند به بهبود دقت مونتاژ و ظاهر محصول کمک کند.
ابزار آشپزخانه
حلقههای سیمی بهطور رایج در سبد آشپزخانه، قفسهها، لوازم جانبی اجاقگاز، غربالها و سایر محصولات خانگی یافت میشوند.
در این کاربردها، سازندگان ممکن است نیاز داشته باشند تا بین ثبات ابعادی، استحکام جوش و ظاهر اتصال نهایی تعادل برقرار کنند.
تجهیزات
سازندگان تجهیزات فلزی میتوانند انواع مختلفی از قابهای دایرهای، حلقهها و اجزای سیمی شکلدادهشده تولید کنند.
با افزایش حجم تولید، اتوماسیون میتواند به کاهش عملیات دستی تکراری شکلدهی و جوشکاری کمک کند.
قطعات خودرو و موتورسیکلت
اجزای سیم دایرهای و میلههای فولادی را نیز میتوان در کاربردهای خودرویی و موتوسیکلتی بهکار برد.
ممکن است این محصولات نیازمند الزامات سختگیرانهتری از نظر دقت ابعادی، تکرارپذیری و استحکام جوشکاری باشند.
بنابراین دستگاه باید بر اساس نقشهٔ دقیق و الزامات کیفی خاص انتخاب شود، نه صرفاً بر اساس سرعت تولید.
خریداران برای آزمایش نمونه چه اطلاعاتی باید آماده کنند؟
اگر دنبال یک ماشین ساخت حلقه سیم ارائهٔ اطلاعات دقیق محصول به سازنده کمک میکند تا پیکربندی مناسبتری را پیشنهاد دهد.
نامی مانند «حلقهٔ سیمی» معمولاً برای انتخاب دقیق دستگاه کافی نیست.
۱. طرح محصول یا نمونه
بهترین نقطهٔ شروع، یک نقشهٔ فنی است.
نقشه باید قطر حلقه، پروفیل مواد و سایر ابعاد مهم را نشان دهد.
اگر نقشهای در دسترس نباشد، عکسهای واضح و نمونههای فیزیکی نیز میتوانند در ارزیابی اولیه کمککننده باشند.
۲. مادهآل
هر زمان که امکانپذیر باشد، جنس دقیق ماده را مشخص کنید.
به عنوان مثال:
- فولاد کربنی
- فولاد ضد زنگ
- سیم فولادی GALVANIZED
- سایر مواد فولادی مناسب
اگر درجهٔ ماده را میدانید، آن را همراه با درخواست خود ذکر کنید.
۳. قطر سیم یا اندازهٔ پروفیل
برای سیم گرد، قطر دقیق را ارائه دهید.
برای میلهٔ تخت، هم عرض و هم ضخامت را ارائه دهید.
بهعنوان مثال، عبارت «سیم فولاد کربنی ۳ میلیمتری» اطلاعات بسیار مفیدتری نسبت به صرفاً گفتن «سیم فولادی» ارائه میدهد.
۴. قطر حلقهٔ تمامشده
قطر مورد نیاز حلقهٔ تمامشده را مشخص کنید.
بسته به نقشهٔ محصول شما، این ممکن است قطر خارجی، قطر داخلی یا هر بعد دیگری با تعریفشده باشد.
اگر دقت ابعادی اهمیت دارد، مقدار تحمل قابل قبول را نیز ارائه دهید.
۵. الزامات جوشکاری
به تأمینکننده ماشین بگویید که از اتصال جوشخورده چه انتظاری دارید.
به عنوان مثال:
- استحکام مورد نیاز اتصال
- به ظاهر گردازی
- بیشترین تغییر شکل مجاز جوش
- آیا پرداخت اضافی لازم است
این الزامات میتوانند بر پیکربندی جوشکاری و تنظیمات ماشین تأثیر بگذارند.
۶. تولید هدف
حجم تولید عامل کلیدی دیگری است.
خروجی مورد انتظارتان را ارائه دهید، مانند:
- حلقه در دقیقه
- حلقه در هر ساعت
- حلقه در هر شیفت
- حلقه در روز
با این اطلاعات، تأمینکننده میتواند پیکربندی ماشین و ظرفیت تولید مورد نیاز را با دقت بیشتری ارزیابی کند.
نتیجهگیری نهایی: ثبات از پیکربندی مناسب ماشین آغاز میشود
تولید حلقهای با کیفیت یکنواخت تنها به خم کردن سیم به شکل دایرهای محدود نمیشود.
سیستم تغذیه، ابزارهای شکلدهی، دقت برش، تراز کردن انتهای سیم و پارامترهای جوشکاری همه در دستیابی به نتیجه نهایی نقش دارند.
یک سیستم تنظیمشده بهدرستی دستگاه مهرهزنی و جوشکاری میتواند این فرآیندها را در یک گردش کار تولیدی قابل تکرار ادغام کند و به تولیدکنندگان کمک کند تا قطر، گردی و کیفیت جوشکاری حلقهها را ثابت نگه دارند و در عین حال دستکاری دستی را کاهش دهند.
اگر قصد خودکارسازی تولید حلقه سیمی را دارید، طرح محصول یا نمونه، جنس مواد، قطر دقیق سیم یا اندازه مقطع، ابعاد نهایی حلقه، محدودیتهای ابعادی، الزامات جوشکاری و حجم هدف تولید را برای جینچون ارسال کنید. طرح محصول یا نمونه، جنس مواد، قطر دقیق سیم یا اندازه مقطع، ابعاد نهایی حلقه، محدودیتهای ابعادی، الزامات جوشکاری و حجم هدف تولید .
با این جزئیات، میتوان پیکربندی دستگاه را بر اساس نیازهای واقعی شما در زمینه محصول و تولید ارزیابی کرد.
فهرست مطالب
- کارکرد ماشین شکلدهی و جوشکاری حلقه
- فرآیند گامبهگام از تغذیه سیم تا حلقه جوشخورده
- چگونه ابزارهای شکلدهی بر قطر و گردی حلقه کنترل دارند
- پارامترهای جوشکاری و بررسی کیفیت اتصال
- سیم گرد، میله تخت و ملاحظات مواد
- کاربردها در مبلمان، لوازم آشپزخانه، تجهیزات فلزی و قطعات خودرو
- خریداران برای آزمایش نمونه چه اطلاعاتی باید آماده کنند؟
- نتیجهگیری نهایی: ثبات از پیکربندی مناسب ماشین آغاز میشود